Zum Inhalt springen
VETCNCCNC FERTIGUNG
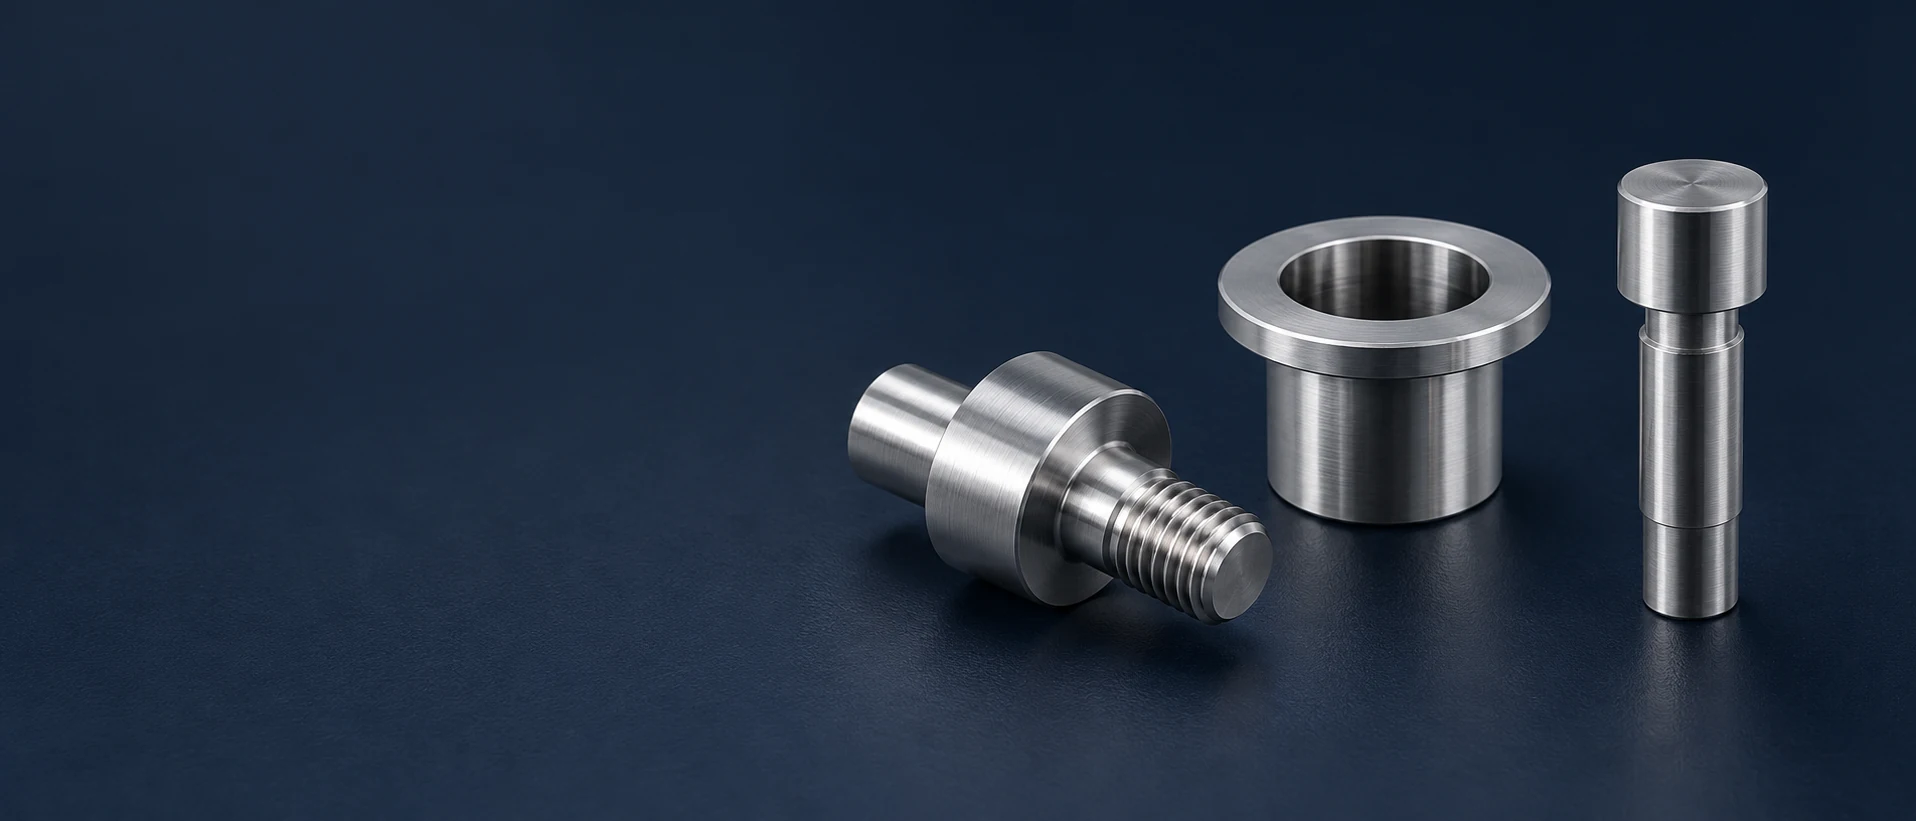
Silberner Schulterbolzen neben einer hohlen, flanschbewehrten Buchse und einem gestuften Positionierstift

CNC-Bearbeitung von 303-Edelstahl
für gedrehte und positionierende Teile

303-Stifte, Abstandshalter, Stifte und Positionierungs-Komponenten

6 Komponententypen

Gewindestifte und Schulterteile

Wir drehen Gewinde, Schultern und Enddetails an zeichnungsgemäß definierten Stiften. Die nutzbare Eingriffslänge und die Schulteranschlagfläche bleiben klar voneinander getrennt, sodass die Verbindung auf der vorgesehenen Anschlagfläche sitzt.

Präzisions-Abstandshalter

Präzisions-Abstandshalter Wir stellen einen axialen Abstand über die fertige Länge und die Endflächen ein. Wir fräsen durch Bohrungen, Absätze oder stufige Profile für den vorgegebenen Montagestapel.

Absatz- und Positionierstifte

Wir bearbeiten den funktionalen Durchmesser, die Anschlag-Schulter und den Montage-Schaft eines Stiftes. Eintrittskanten und Demontage-Merkmale orientieren sich an der Montage- und Einsatzweise des Stiftes zur Positionierung des Gegenbauteils.

Flanschbuchsen

Eine einstückige flanschförmige Buchse vereint Montagedurchmesser, offene Bohrung und axialen Anschlag. Wir drehen diese Flächen auf die gewählten Passungen und bewahren die spezifizierten Eintrittskanten bei.

Mechanische Messgeräte-Adapter

Wir bearbeiten Adapterkörper mit Schulter, Innengewinde oder Außengewinde sowie dem spezifizierten Verbindungsdurchmesser. Diese mechanischen Schnittstellen werden gemäß Bauteilzeichnung und Montagezweck hergestellt.

V-Nut-Positionierblöcke

Wir fräsen Positioniernuten und Montagelöcher in 303-Blöcken. Eine V-Nut stützt ein rundes Bauteil entlang seiner definierten Kontaktflächen, während das Montagemuster den Block am Spannvorrichtungsturm fixiert.

Unsere 303-Bearbeitung umfasst gedrehte Stabkomponenten und deren sekundäre gefräste Merkmale, wobei Zustand des bestellten Ausgangsmaterials und endgültige Schnittstellen explizit festgehalten werden.

Warum 303 für ein bearbeitetes Bauteil wählen?

Schwefel unterstützt das Spanbrechen

Die schwefelhaltigen Einschlüsse in 303 unterstützen die Spanabtrennung während des Zerspanens. Dadurch eignet sich dieser Werkstoff für Teile mit umfangreichem Langdrehen, Bohren oder Gewindeschneiden, bei denen das Spanhandling und wiederholte Zerspanung die Fertigung beeinflussen.[1]

Auswahlkriterium
Mechanische Bearbeitung am eigentlichen Bauteil, nicht ein universeller Zykluszeitanteil.

Der Kompromiss zwischen Korrosionsbeständigkeit und Verarbeitbarkeit

Diese Einschlüsse verringern zudem die Korrosionsbeständigkeit im Vergleich zu 304 und schränken die Möglichkeiten für Umformung und Schweißen ein. Wir verwenden 303 dort, wo dessen Fertigungs- und Einsatzanforderungen erfüllt sind, und wählen ihn nicht allein wegen seiner besseren Zerspanbarkeit aus. [3] [2]

Auswahlkriterium
Behalten Sie den Bearbeitungsvorteil und die Einsatzbedingungen bei der Entscheidung für das gleiche Material.

Geglühter Werkstoff und seine Referenzwerte

Die nachstehende Werkstofftabelle basiert auf dem vom Hersteller angegebenen Zustand eines geglühten Rundstabs. Sie dient als konsistenter Referenzwert zur gleichzeitigen Bewertung von Festigkeit, Duktilität und Härte; sie stellt keine Prüfbescheinigung für den bestellten Rohstoff Ihres Teils dar. [1]

Auswahlkriterium
Behalten Sie den angegebenen Lagerbestand und Zustand bei beim Vergleich von Materialeigenschaftsdaten.

Kaltverformter Stab und Rohform

Kaltziehen verändert die Festigkeit und Duktilität des gelieferten Stabmaterials. Runder, sechseckiger oder rechteckiger Ausgangswerkstoff kann zudem unterschiedlich viel Material zur Entfernung hinterlassen. Wir planen ausgehend vom tatsächlichen Rohling und dessen Zustand – statt jeden blanken 303-Stab als identische Ausgangsbasis zu behandeln.

Auswahlkriterium
Produktform, vorherige Bearbeitung und die bestellte Spezifikation.
Zwei unbezeichnete zylindrische silberne Metallrohlinge mit ebenen, gesägten Endflächen
Zwei unbezeichnete rechteckige silberne Metallrohlinge mit ebenen Endflächen

Lesen Sie die typischen Eigenschaften im angegebenen Kontext

Die folgenden Werte beziehen sich auf den genannten Referenzstab. Die maßgebliche Werkstoffspezifikation der Bestellung und die erforderlichen Nachweise bestimmen die Akzeptanz des tatsächlich gelieferten Rohstoffs; ein typischer Probewert wird zum Vergleich veröffentlicht und stellt keine garantierte Mindestanforderung für jedes 303-Teil dar. [1] [2]

Der Vergleich enthält einen Datensatz mit einem geglühten Rundstab und mischt nicht verschiedene Lieferzustände.

303 geglühter Rundstab: Carpenter typischer Referenzwert
EigenschaftTypischer WertEinheitMessgrundlage
Bruchzugfestigkeit621MPaZugversuch
Streckgrenze (0,2 %)241MPa0.2%-Versatz
Dehnung50%2 Zoll / 50,8 mm Messlänge
Querschnittsverminderung55%Zugversuch
Brinell-Härte160HBEindruckhärte
Izod-Schlagzähigkeit108JIzod-Test
Charpy-V-Kerbschlagzähigkeit95JCharpy-V-Kerbstest

Carpenter CarTech 303 typische Daten bei Raumtemperatur für einen Rundstab mit einem Durchmesser von 1 in (25,4 mm), geglüht bei 1900 °F (1038 °C). Damit ist die Referenzbedingung für die veröffentlichten Daten festgelegt. Die Materialspezifikation, die Sie bestellen, bestimmt den Rohstoff, den wir liefern; Mindestwerte gemäß Spezifikation und Bewertungen für das fertige Teil stammen ausschließlich aus dieser Spezifikation.

Drehen, Bohren und sekundäres Fräsen in 303

Konzeptionelle Materialeinschlüsse neben einer Schneidkante und getrennten, gekrümmten Spanen

Gewinde neben Positionierabsätzen

Wir bearbeiten Gewindeform, Rundlauf und Absatz als zusammenhängende Merkmale. Der erforderliche Werkzeugfreiraum am Gewinderundungspunkt sowie die vorgegebene Tragfläche bestimmen das Ende des nutzbaren Gewindes; ein unvollständiger Rundlauf wird nicht als vollständige Gewindeeingriffstiefe gezählt.

Durchgehende Bohrungen und Trennflächen

Ein Abstandhalter oder eine Buchse benötigt sowohl eine nutzbare Bohrung als auch eine präzise gefertigte Gesamtlänge. Wir bearbeiten die spezifizierten Endflächen und Eintrittskanten nach der Trennung vom Stab, damit das Teil ohne erhöhte Gratbildung oder unerwünschten Kantenkontakt sicher aufliegt.

Flächen, Nuten und Befestigungsbohrungen

Eine sekundäre Fräsoperation fügt Schraubflächen, Positionier-Nuten und Lochmuster dort hinzu, wo die Zeichnung dies vorschreibt. Wir beziehen diese Merkmale auf die gedrehte Bohrung oder Schulter, anstatt eine spätere Aufspannung zuzulassen, die die Arbeitsgrenzfläche neu definiert. [1]

Passungen, Schulteranschläge und Gewindeeingriff

Welle, 303-Buchse und Gehäuse: getrennte ZentrierflächenKonzeptioneller Querschnitt einer zentralen Welle, einer ringförmigen 303-Buchse und des umgebenden Gehäuses. Die Zeichnung definiert die fertige Passung an jeder Schnittstelle.Gehäuse303-BuchseGegenwelleKonzept der Schnittstelle
Größe, axiale Lage und Befestigungseingriff sind voneinander getrennte Arbeitsmerkmale.
303 funktionale Merkmale und endgültige Freigabe
MerkmalAnforderung oder BezugAkzeptierter ZustandVerifizierung
Ausgewählte LagebohrungØ20 H7: 20.000–20.021 mmWo durch die Zeichnung ausgewählt, nach vereinbarter EndbearbeitungMessung der fertigen Bohrung
Abstandshalter-Ende oder SchulteranschlagZeichnungslänge und FlächenbeziehungEndgültige funktionale KontaktflächenLängen- und spezifizierte Geometrieprüfungen
Innengewinde oder Außengewinde schneidenZeichnungsgewindeklasse und nutzbare EingriffslängeVollformiger Bereich nach der endgültigen KantenbearbeitungAnwendbares Gewindelehre und Längenprüfung
Lageverriegelungsnut oder SekundärlochZeichnungsposition und KontaktgeometrieBezogen auf die angegebenen Montage-BezugsflächenPositionsprüfung der Merkmale und Kantenprüfungen

Der Bereich Ø20 H7 ist ein zeichnungsseitig ausgewählter ISO-286-Bezug. Andere Passungen, Flächenbeziehungen und Gewindetoleranzen folgen der Komponentendefinition und dem Endzustand.

Funktionale Kontaktflächen statt allgemeiner optischer Erscheinung

Bohrung, Anschlagfläche und Gewinde können jeweils in Maß sein, während ein benachbarter Grat das Anliegen verhindert. Der endgültige Kantenzustand und die tatsächlichen Kontaktflächen bleiben daher Teil der Abnahme.

Konstruktionsdetails für maschinell bearbeitete 303-Teile

Wurzeln und Entlastungen neben einer belasteten Funktion

Ein Gewindeauslauf, ein Querloch oder eine Nut verändert den verbleibenden Querschnitt. Wir bewahren die Zeichnungs-Radien und -Entlastungen, sodass ein günstiger Fräs- oder Drehweg keine belastete Wurzel scharfkantig macht oder den erforderlichen Steg vermindert.

Schlanke Spitzen und dünne Buchsenringe

Eine lange Stiftspitze oder ein dünner Buchsenring kann sich bereits unter Bearbeitungskraft verformen, auch wenn sich 303-Stahl gut drehen lässt. Die freie Auskragung und der verbleibende Querschnitt bestimmen die erforderliche Unterstützung beim Feinbearbeiten. Wir behalten Haltematerial oder zusätzliche Stützung bis zum letzten Schnitt bei, anstatt allein auf das Spanverhalten der Legierung zu vertrauen, um ein schlankes Merkmal gerade zu halten.

Endflächen und die exponierte Umgebung

Die Zerspanung legt unterschiedliche Abschnitte des Stabs frei. Während der Umformung ausgerichtete Sulfideinschlüsse können bewirken, dass eine Stirnfläche anders reagiert als eine Längsfläche. Die tatsächliche Freilegung und die Oberflächenanforderung sind entscheidend, wenn dieser Abschnitt offen bleibt. [2]

Zugang für Montage und Demontage

Ein Schulterbolzen oder Positionierstift benötigt eine praktikable Möglichkeit, angezogen, eingebaut oder entfernt zu werden. Die spezifizierten Anzug- und Ausziehmerkmale bleiben in der Baugruppe zugänglich, ohne dass ein funktionaler Durchmesser durch Werkzeugmarkierungen ersetzt wird.

Besprechen Sie die Teileanforderungen

303-Teile in Geräten und Vorrichtungen

Bolzen und Gewinde-Positionierstopps

Der Bolzen hält das Gegenstück, während die Schulter dessen Anschlag festlegt. Diese Trennung verhindert, dass das Anziehen oder die Justierung davon abhängt, an welcher Stelle ein unvollständiges Gewinde zufällig verklemmt.

Abstandshalter in einem geklemmten Stapel

Ein Abstandhalter stellt den Abstand zwischen den gestützten Flächen ein. Der Bohrungsspielraum ermöglicht das Durchführen der vorgesehenen Befestigungselemente oder Wellen, während die Stirnflächen den Klemmkontakt aufnehmen. Eine äußere kosmetische Abrundung darf diese wirksame Länge nicht verkürzen.

Positionierstifte und austauschbare Buchsen

Die Positionierfläche richtet das Gegenstück aus; ein anderer Bereich dient zur Montage oder Befestigung des Stifts oder der Buchse. Die klare Trennung dieser Funktionen macht die vorgesehene Passung und den Austauschweg eindeutig.

Mechanische Adapter und Positionierblöcke

Ein Adapter überträgt ein Gewinde oder eine Anlagefläche auf eine andere Komponente. Ein Positionierblock stützt das Werkstück über seine definierte Nut oder seine Anlageflächen ab. Beide benötigen einen klaren Kontaktweg zur Maschine statt einer allgemeinen Außenform-Passung.

Arbeitsflächen und die vereinbarte Oberfläche 303

Komponentenabschnitte trennen funktionale Bohrungs- und Gewindebereiche von Außenoberflächenbereichen

Maschinell bearbeitete Kontaktflächen

Bohrungen, Absätze und Gewindebereiche behalten die Rauheit und Kantenbedingung der Zeichnung bei. Wir unterscheiden eine funktionale Auflagefläche von einer angrenzenden Entlastungsfläche oder sichtbaren Fläche, damit die Oberflächenbearbeitung die vorgesehene Kontaktstelle nicht verwischt.

Polierter oder übergehend bearbeiteter Außenbereich

Die kosmetische Oberflächenbearbeitung gilt ausschließlich für die vereinbarten Bereiche und das Erscheinungsreferenzmuster. Eine polierte Außenfläche definiert weder die Bohrungspassung, noch die Gewindeaufnahme oder den Zustand einer verdeckten Stirnfläche.

Geeignete Reinigung und Passivierung nach Werkstoffklasse

Wenn die Passivierung vorgeschrieben ist, berücksichtigt die Prozessauswahl die frei bearbeitbaren Einschlüsse des Werkstoffs 303 sowie die erforderliche Freigabe. Die Vorbehandlung, Spülung und gegebenenfalls erforderliche Neutralisierung gehören zu diesem spezifizierten Oberflächenweg und nicht zu einer allgemeinen Behandlungsbezeichnung.

Sauberer Umgang und Lieferzustand

Nach der endgültigen Oberflächenbearbeitung werden Kontaktflächen und Öffnungen vor erneuter Kontamination sowie Transportschäden geschützt. Die Verpackung erfolgt gemäß der vereinbarten Ankunftsbedingung, wobei Einzelteile separat verpackt werden, um eine Beschädigung der fertigen Fläche zu vermeiden.

303 Identität und Abnahme der fertigen Teile

Unabhängige Material- und Oberflächenangaben neben gestufter, datumsbezogener Teilgeometrie

Der bereitgestellte S30300-Rohstoff

Der erforderliche Materialnachweis weist 303/S30300, die Produktspezifikation und den bereitgestellten Zustand aus. Vorgeschlagene alternative Werkstoffgüten oder Bearbeitbarkeitsvarianten behalten ihre tatsächliche Identität bei, bis sie für das Teil freigegeben sind.

Die funktionsfähige Komponente weist folgende Merkmale auf

Wir prüfen die zeichnungsdefinierten Passungen, Längen und Bezugsflächenbeziehungen in ihrem akzeptierten Endzustand. Die Gewindeeingriffstiefe, Kontaktflächen von Nuten sowie spezifizierte Kantenbedingungen werden in die jeweiligen Merkmalsprüfungen einbezogen.

Oberflächen- und zusätzliche Eigenschaftsanforderungen

Eine erforderliche Wärmebehandlung oder Eigenschaftsprüfung besitzt eine definierte Prüfmethode und eine festgelegte Annahmebasis. Wir identifizieren ihren Anwendungsbereich und dokumentieren ihn separat von den dimensionsbezogenen Ergebnissen; die Referenztabelle des Herstellers ersetzt diesen Nachweis nicht.

Was beeinflusst die Kosten für die 303-Bearbeitung?

Die Geometrie, die vom Stab übernommen wird

Ein Teil, das hauptsächlich aus gedrehten Durchmessern, Absätzen und geschnittenen Gewinden besteht, kann mit einer wiederholbaren Stangendrehbearbeitungsfolge hergestellt werden. Merkmale an anderen Flächen, unterbrochene Schnitte sowie kleine innere Kanten erfordern zusätzlichen Arbeitsaufwand jenseits des Gewichts des fertigen Teils.

Ausgangsform und Materialabtrag

Ein runder Rohling eignet sich für viele Abstandshalter und Stifte; ein sechskantiger Rohling kann die Fräsarbeit reduzieren, wenn eine formschlüssige Anzugsgestaltung erforderlich ist. Ein Block, der aus einem anderen Umgebungsquerschnitt geschnitten wird, hinterlässt eine andere Restmaterialmenge und einen anderen Aufwand für den Zugang zur Bearbeitung.

Umfang der Nachbearbeitung und Prüfung

Spezifizierte Polierbereiche, Kontrollen an inneren Kanten, Behandlungen sowie aufgezeichnete kritische Abmessungen stellen jeweils eine zusätzliche Operation dar. Ihre Kosten richten sich nach den tatsächlich betroffenen Oberflächen und den akzeptierten Anforderungen – nicht nach einer allgemeinen Kategorie wie „Edelstahloberfläche“.

Menge und Vorbereitung pro Teil

Programmierung, Aufspannung und erste Vorrichtungsarbeiten werden über die gemeinsam hergestellte Menge hinweg geteilt. Die Beibehaltung eines zugelassenen Rohmaterials und einer zugelassenen Merkmalsabfolge kann eine Wiederholungsbestellung unterstützen; eine geänderte Umform- oder Fügetechnik verändert diese Grundlage.

Von einer 303-Komponenten-Musterfertigung zu Wiederholungsbestellungen

Festlegung der funktionalen Schnittstellen

Ein erstes Muster kann den Abstandshalterstapel, den Lageanschlag oder den Zugang zu einem Adapter festlegen. Der Versuch identifiziert die Funktion, die damit nachgewiesen wird – er genehmigt jedoch nicht automatisch alle späteren Prozesse oder Bearbeitungszugänge.

Akzeptanz eines repräsentativen bearbeiteten Teils

Die Produktionsreferenz verwendet den vorgesehenen Zustand des 303-Rohmaterials und die endgültige Oberflächenbehandlung. Ihre funktionalen Abmessungen und Kanten werden gemeinsam freigegeben, sodass spätere Teile nicht allein auf dem Erscheinungsbild des Musters beruhen.

Freigabe der Losdefinition

Das Los folgt der zugelassenen Zeichnungsrevision, der Materialdefinition und dem Prüfumfang. Änderungen am Rohling, am Gewinde oder an der Lageverbindung werden vor ihrer Anwendung auf die verbleibende Menge geklärt.

Kontrolle von Änderungen im Fertigungsprozess

Eine Änderung des Rohlings, einer Arbeitschnittstelle oder der endgültigen Oberflächenbearbeitungsroute kann die genehmigte Aufspannung oder den Prüfungsbezug ungültig machen. Wir überarbeiten die betroffenen Fertigungs- und Abnahmeschritte, bevor die geänderte Bestellung freigegeben wird; eine unveränderte Wiederholung folgt der genehmigten Definition.

Häufig gestellte Fragen zur CNC-Bearbeitung von 303-Edelstahl

Deckt die Freigabe eines geschnittenen 303-Gewindes auch das Gewinderollen oder Kaltumformen ab?

Nein. Diese Bearbeitungsschritte verformen das Material statt es abzutragen. Ein gewalzter Gewindeabschnitt oder ein aufgeformtes Ende erfordert eine eigene Material- und Prozessbewertung, insbesondere weil 303 begrenzte Umformbarkeit aufweist. Eine erfolgreiche maschinell bearbeitete Probe genehmigt keinen späteren Umformprozess.

Kann eine geschweißte Anbauteile an ein bearbeitetes 303-Teil angefügt werden?

Das ändert die Fragestellung zur Werkstoffauswahl. Das Schweißen von 303 ist generell nicht zu empfehlen; sein Schwefelgehalt kann heiße Rissbildung begünstigen. Falls die Baugruppe eine Schweißverbindung erfordert, bedürfen Sorte, Fügeverbindung und Fertigungsroute einer zugelassenen Lösung – es darf nicht davon ausgegangen werden, dass das ursprünglich gedrehte 303-Bauteil weiterhin geeignet bleibt.

Ist 303Se lediglich ein anderer Name für 303?

Die Nr. 303 ist UNS S30300; 303Se ist UNS S30323 und enthält eine selenhaltige Zusammensetzung mit anderen Umform-Eigenschaften. Die Bezeichnungen sind keine austauschbaren Werkstofffreigaben. Wir behalten die spezifizierte Sorte oder eine ausdrücklich akzeptierte Alternative sowie deren tatsächlichen Werkstoffnachweis bei.

Macht die leichte Bearbeitbarkeit von 303 diesen Werkstoff automatisch zur Standardwahl für Gehäuse unter hohem Gas- oder Flüssigkeitsdruck?

Nein. Carpenter empfiehlt 303 nicht für Behälter, die Gase oder Flüssigkeiten unter hohem Druck enthalten. Die Drucktauglichkeit beruht auf einem zugelassenen Werkstoff, einer zugelassenen Produktspezifikation und einer Qualifizierung für diese Einsatzaufgabe. Eine drucktragende Konstruktion benötigt ihren eigenen zugelassenen Werkstoff, ihre eigene zugelassene Produktspezifikation und ihre eigene Qualifizierung; ein hier gezeigter mechanischer Adapter ist kein Nachweis für diese Zulassung.

Kann der für 304 oder 316 verwendete Passivierungszyklus unverändert auf 303 übernommen werden?

Nicht ohne vorher zu klären, ob es für die frei bearbeitbare Sorte und die geforderte Freigabe geeignet ist. Carpenter erläutert, dass das Entfernen der freiliegenden Sulfide Stellen hinterlassen kann, an denen Säure verbleibt. Die gewählte Vorbehandlung, Wärmebehandlung, Spülung und Neutralisation müssen daher den Oberflächenzustand des Werkstoffs 303 berücksichtigen – und dürfen sich nicht allein auf eine gängige Badbezeichnung verlassen.

Können die angegebenen Izod- und Charpy-Werte wechselseitig verwendet oder als Mindestwerte für den Einsatz bei tiefen Temperaturen herangezogen werden?

Nein. Es handelt sich um separate Kerbschlagzähigkeitsprüfungen innerhalb eines typischen Datensatzes bei Raumtemperatur. Keines der beiden Ergebnisse legt die andere Prüfmethode oder eine Mindestanforderung bei niedrigerer Temperatur fest. Eine Kerbschlagzähigkeitsanforderung muss die vorgeschriebene Prüfmethode, die Prüftemperatur, die Probekörperbasis und die Annahmegrenze für das bestellte Material angeben.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Komponente aus Werkstoff 303

Teilen Sie die Komponentenzeichnung, die geforderte Ausgangsmaterialspezifikation für Werkstoff 303 sowie die gewünschte Menge mit. Wir erstellen ein Angebot für die Drehbearbeitung, die sekundären Merkmale, die vorgegebene Oberflächenfinish sowie den vereinbarten Prüfumfang.

303 Werkstoff- und Fertigungsreferenzen

Die oben genannten Produktbedingungen und Fertigungsunterschiede.

  1. Carpenter Technology — CarTech 303 EdelstahlIdentität S30300 und die genannte Referenz für typische Eigenschaften von weichgeglühtem Rundstab
  2. Atlas — Datenblatt Grad 303; Carpenter Technology — 303-SeSchwefelbedingte Kompromisse, Lieferzustand und die separate Sorte S30323
  3. Carpenter Technology — So passivieren Sie EdelstahlteileFreibearbeitende Einschlüsse, Vorbereitung und werkstoffspezifische Auswahl des Oberflächenprozesses
  4. Carpenter Technology — Legierungsauswahl für das Köpfen; ASTM E23Wahl der Umformroute und Unterscheidung zwischen Kerbschlagbiegeverfahren mit und ohne Kerbe
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB