Vai al contenuto
VETCNCCNC MANUFACTURING
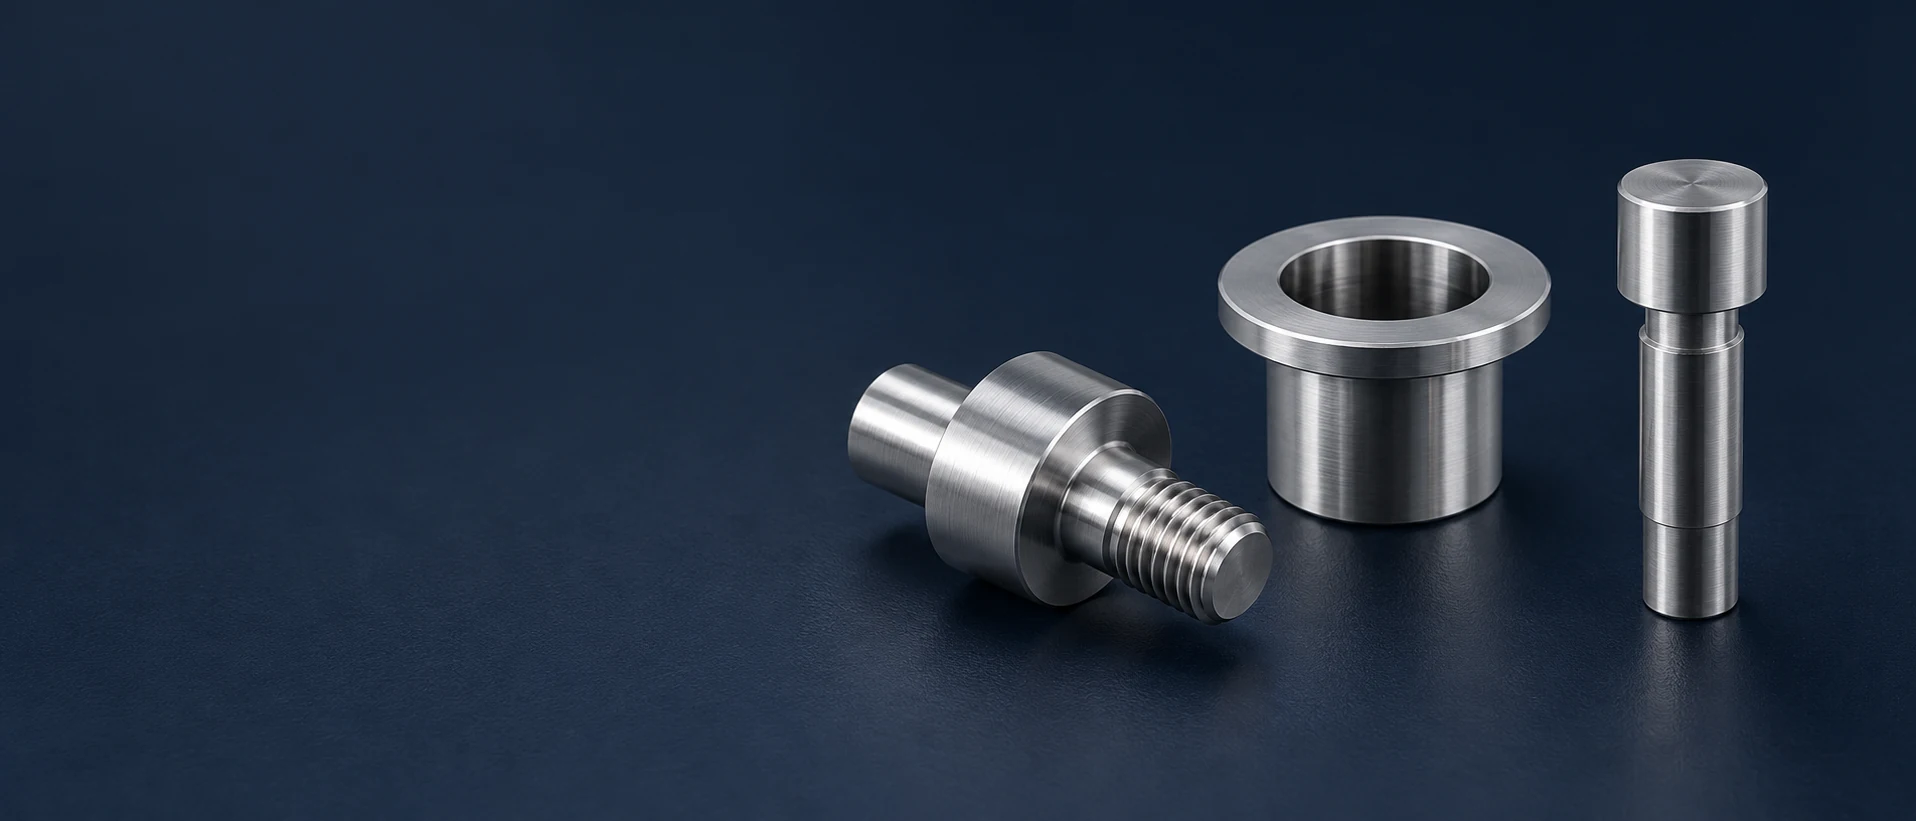
Bullone spalla argenteo accanto a una bussola cava con flangia e a un perno di centraggio a gradini

Lavorazione CNC in acciaio inossidabile 303
per parti tornite e di posizionamento

Bulloni, distanziali, perni e componenti di posizionamento in 303

6 tipi di componenti

Bulloni filettati e componenti con spalla

Torniamo il filetto, la spalla e i dettagli estremi sui bulloni definiti dal disegno tecnico. La lunghezza utile di impegno e la spalla di arresto rimangono distinte affinché il fissaggio si appoggi sulla faccia prevista.

Distanziali di precisione

Distanziali di precisione Impostiamo una distanza assiale lungo la loro lunghezza finita e le facce estreme. Eseguiamo lavorazioni attraverso fori passanti, spalle o profili a gradini per ottenere lo stack di montaggio specificato.

Perni di spalla e di posizionamento

Torniamo il diametro funzionale del perno, la spalla di arresto e lo stelo di montaggio. I bordi di ingresso e le caratteristiche per la rimozione seguono il metodo di installazione e utilizzo del perno per il posizionamento del componente abbinato.

Boccole flangiate

Una bocchetta flangiata monopezzo combina un diametro di montaggio, un foro aperto e un fermo assiale. Torniamo queste superfici con gli accoppiamenti prescelti e manteniamo i bordi di ingresso specificati.

Adattatori meccanici per strumenti

Realizziamo corpi adattatori con spalla, filettatura interna o esterna e diametro di collegamento specificato. Si tratta di interfacce meccaniche realizzate secondo il disegno del componente e la funzione di montaggio.

Blocchi di posizionamento con scanalatura a V

Fresiamo scanalature di posizionamento e fori di fissaggio nei blocchi in 303. Una scanalatura a V supporta un componente cilindrico lungo le sue facce di contatto definite, mentre il pattern di fissaggio blocca il blocco al dispositivo di fissaggio.

Il nostro lavoro su materiali in 303 comprende componenti torniti da barra e relative caratteristiche secondarie fresate, mantenendo esplicitamente lo stato del materiale fornito e le interfacce finali richieste.

Perché scegliere l’acciaio inossidabile 303 per un componente meccanizzato?

Lo zolfo favorisce la rottura dei trucioli.

Le inclusioni contenenti zolfo nell’acciaio inossidabile 303 favoriscono la separazione dei trucioli durante la lavorazione. Questa caratteristica rende la lega particolarmente adatta per componenti soggetti a estese operazioni di tornitura, foratura o filettatura, dove la gestione dei trucioli e il ripetersi delle passate di taglio influenzano la produzione.[1]

Focus sulla selezione
Lavorazione effettiva sul componente reale, non una percentuale universale di tempo ciclo.

Il compromesso tra resistenza alla corrosione e lavorabilità.

Tali inclusioni riducono inoltre la resistenza alla corrosione rispetto all’acciaio inossidabile 304 e limitano le possibilità di deformazione plastica e saldatura. Utilizziamo l’acciaio inossidabile 303 nei casi in cui i requisiti di fabbricazione e di impiego risultino compatibili con questa lega, anziché selezionarla esclusivamente per la sua maggiore facilità di lavorazione. [3] [2]

Focus sulla selezione
Mantenere il vantaggio in termini di lavorabilità e le condizioni d’uso nella stessa decisione relativa al materiale.

Materiale ricotto e relativi valori di riferimento.

La tabella dei materiali riportata di seguito si riferisce alle caratteristiche dichiarate dal produttore per il materiale in barra tonda ricotto. Fornisce un riferimento coerente per la lettura congiunta di resistenza, duttilità e durezza; non costituisce una ricevuta di prova per il materiale in stock ordinato per il vostro componente. [1]

Focus sulla selezione
Conservare le specifiche dichiarate relative al materiale e allo stato quando si confrontano i dati sulle proprietà.

Barra e forma del materiale lavorata a freddo.

La trafilatura a freddo modifica la resistenza e la duttilità della barra fornita. I semilavorati tondi, esagonali o rettangolari possono inoltre lasciare quantità diverse di materiale da asportare. Pianifichiamo partendo dal grezzo effettivo e dalle sue condizioni, anziché considerare ogni barra lucida in lega 303 come un input identico.

Focus sulla selezione
Forma del prodotto, lavorazione precedente e specifica richiesta.
Due barre cilindriche argentee non contrassegnate con estremità piane tagliate a sega
Due semilavorati rettangolari argentee non contrassegnati con estremità piane

Leggere le proprietà tipiche nel contesto dichiarato.

I valori riportati di seguito si riferiscono alla barra di riferimento indicata. La specifica materiale vincolante dell’ordine e i documenti richiesti ne determinano l’accettazione; un valore tipico di campione è pubblicato a scopo comparativo e non costituisce un valore minimo garantito per ogni componente in acciaio inossidabile 303. [1] [2]

Il confronto conserva un unico dataset relativo a barre tonde ricotte, anziché mescolare condizioni di fornitura differenti.

Barra tonda ricotta in acciaio inossidabile 303: riferimento tipico Carpenter
ProprietàValore tipicoUnitàBase di misurazione
Resistenza a trazione ultima621MPaProva di trazione
Resistenza allo snervamento allo 0,2 %241MPa0.2% offset
Allungamento50%Lunghezza della sezione di misura: 2 pollici / 50,8 mm
Riduzione di area55%Prova di trazione
Durezza Brinell160HBDurezza per indentazione
Energia d’urto Izod108JProva Izod
Energia d’urto Charpy con intaglio a V95JProva Charpy con intaglio a V

Dati tipici a temperatura ambiente per barra tonda da 1 pollice (25,4 mm) in acciaio inossidabile Carpenter CarTech 303, ricotta a 1900 °F (1038 °C). Questa specifica identifica la condizione di riferimento, non una ricetta di trattamento termico VETCNC. La specifica del materiale ordinato regola il materiale fornito; questi valori non costituiscono minimi di specifica né valutazioni per il pezzo finito.

Tornitura, foratura e fresatura secondaria in 303

Inclusioni concettuali del materiale affiancate a un tagliente e a trucioli curvi separati

Filettature accanto alle spalle di posizionamento

Realizziamo la forma del filetto, la concentricità e la spalla come caratteristiche correlate. Lo spazio di sgancio dell’utensile alla radice e la superficie di appoggio richiesta determinano il punto in cui termina il filetto utilizzabile; un raccordo non finito non è considerato come impegno completo del filetto.

Fori passanti e facce di separazione

Un distanziale o una bussola richiedono sia un foro utilizzabile sia una lunghezza finale controllata. Finitiamo le facce estreme e i bordi di ingresso specificati dopo la separazione dalla barra, affinché il pezzo possa essere montato senza bava rialzata o contatto indesiderato del bordo.

Piani, gole e fori di fissaggio

La fresatura secondaria aggiunge piani di serraggio, scanalature di posizionamento e schemi di fori dove richiesto dal disegno. Relazioniamo tali caratteristiche al foro o alla spalla torniti, anziché consentire un successivo montaggio che ne ridefinisca l’interfaccia operativa. [1]

Accoppiamenti, arresti di spalla e impegno del filetto

Albero, boccola e alloggiamento in acciaio inossidabile 303: interfacce di posizionamento separateSezione concettuale trasversale di un albero centrale, una boccola anulare in acciaio inossidabile 303 e un alloggiamento circostante. Il disegno definisce l’interferenza finale a ciascuna interfaccia.CarcassaBoccola in acciaio inossidabile 303Albero di accoppiamentoConcetto di interfaccia
Dimensione, posizione assiale e impegno del fissaggio sono caratteristiche funzionali distinte.
Caratteristiche funzionali e accettazione finale dell’acciaio inossidabile 303
CaratteristicaRequisito o riferimentoCondizione accettataVerifica
Foro di posizionamento selezionatoØ20 H7: 20.000–20.021 mmDove indicato dal disegno, dopo la finitura concordataMisura del foro finito
Estremità di uno spaziatore o spalla di arrestoLunghezza del disegno e relazione tra le facceFacce di contatto funzionali finaliControlli di lunghezza e geometria specificata
Filettatura interna o esterna tagliataClasse di filettatura del disegno e impegno utilizzabileZona completa dopo l’ultima lavorazione dei bordiControllo della filettatura con calibro applicabile e verifica della lunghezza
Ranura di localizzazione o foro secondarioPosizione e geometria di contatto indicate sul disegnoRiferito ai riferimenti di montaggio specificatiVerifiche di posizione della caratteristica e dei bordi

La gamma Ø20 H7 è un riferimento ISO 286 selezionato dal disegno. Altri accoppiamenti, relazioni tra facce e limiti di filettatura seguono la definizione del componente e lo stato finale.

Contatto piuttosto che aspetto generale

Il foro, la spalla di arresto e la filettatura possono essere entro misura, mentre una bava adiacente ne impedisce il corretto appoggio. Lo stato finale dei bordi e le effettive facce di contatto rimangono quindi parte integrante dell’accettazione.

Dettagli di progettazione per parti in acciaio inossidabile 303 lavorate

Raggi di raccordo e svasi accanto a una caratteristica caricata

Una zona di uscita della filettatura, un foro trasversale o una ranura modificano la sezione residua. Manteniamo i raggi e gli svasi indicati sul disegno affinché un percorso di taglio comodo non affili un raccordo caricato né riduca lo spessore del collegamento richiesto.

Punte sottili e collari sottili

Una punta di spillo lunga o un collare di boccola sottile può deformarsi sotto la forza di taglio, anche se l’acciaio inossidabile 303 si lavora agevolmente. La sua lunghezza non supportata e la sezione residua determinano il livello di supporto necessario per la finitura. Manteniamo materiale di tenuta o supporto per gli ultimi passaggi di lavorazione, anziché fare affidamento sul comportamento di truciolo della lega per mantenere dritta una caratteristica sottile.

Facciate terminali e ambiente esposto

La lavorazione espone diverse sezioni della barra. Le inclusioni di solfuro allineate durante la deformazione plastica possono far rispondere in modo diverso una faccia di estremità rispetto a una superficie longitudinale. L’effettiva esposizione e il requisito superficiale sono rilevanti laddove quella sezione rimanga aperta. [2]

Accessibilità per installazione e rimozione

Un dado a spalla o un perno di posizionamento richiede un metodo pratico per essere serrato, installato o rimosso. Le caratteristiche specificate per il serraggio con chiave e per l’estrazione devono rimanere accessibili nell’insieme assemblato, senza sostituire un diametro funzionale con segni da utensile.

Discutere i requisiti del componente

Parti in acciaio inossidabile 303 per apparecchiature e dispositivi di fissaggio

Dadi a spalla e arresti di assemblaggio filettati

Il dado tiene in posizione il componente abbinato, mentre la spalla ne stabilisce l’arresto. Questa separazione evita che il serraggio o la regolazione dipendano dalla posizione casuale in cui un filetto incompleto si blocca.

Distanziali in uno stack serrato

Un distanziale definisce la distanza tra le facce supportate. Il gioco del foro consente al fissaggio o all'albero previsto di passare, mentre le facce estreme trasmettono il contatto della morsa. Una smussatura esterna estetica non deve ridurre tale lunghezza operativa.

Perni di posizionamento e bocchette sostituibili

La superficie di posizionamento determina la posizione del componente abbinato; una zona diversa serve per il montaggio o il fissaggio del perno o della bocchetta. Mantenere distinte tali funzioni rende chiari il tipo di accoppiamento previsto e il percorso di sostituzione.

Adattatori meccanici e blocchi di posizionamento

Un adattatore trasferisce una filettatura o un’interfaccia di appoggio a un altro componente. Un blocco di posizionamento supporta il pezzo in lavorazione mediante la sua scanalatura o le sue spalle definite. Entrambi richiedono un percorso di contatto ben definito con l’attrezzatura, anziché un semplice adattamento generico alla forma esterna.

Superfici operative e finitura 303 concordata

Le sezioni del componente separano le aree funzionali di foratura e filettatura dalle aree esterne destinate all’aspetto estetico

Superfici di contatto allo stato di tornitura

Fori, spalle di arresto e zone filettate mantengono la rugosità e lo stato dei bordi indicati nel disegno. Distinguiamo una spalla operativa da una zona di svasatura adiacente o da una faccia visibile, affinché la finitura non comprometta il contatto previsto.

Aree esterne lucidate o smussate

La finitura estetica si applica esclusivamente alle aree e all’aspetto di riferimento concordati. Una finitura lucidata esterna non definisce l’accoppiamento del foro, l’accettazione della filettatura né lo stato di una faccia estrema nascosta.

Pulizia e passivazione appropriate per la classe di materiale

Quando è specificata la passivazione, la scelta del processo tiene conto delle inclusioni da taglio libero dell’acciaio 303 e dei requisiti di accettazione. Preparazione, risciacquo e, se necessario, neutralizzazione fanno parte di tale percorso superficiale specificato, anziché riprodurre un’etichetta generica di trattamento.

Condizione di manipolazione e consegna pulita

Dopo la finitura finale, le superfici di contatto e gli aperti sono protetti da contaminazione secondaria e da danni durante il trasporto. L’imballaggio rispetta la condizione di arrivo concordata, mantenendo i componenti separati per evitare segni su una superficie finita.

Identità del materiale 303 e accettazione del pezzo finito

Registri indipendenti di materiale e superficie affiancati alla geometria del pezzo con riferimenti a quotature graduate

Il materiale grezzo fornito S30300

Il record materiale richiesto identifica la lega 303/S30300, la specifica prodotto e la condizione fornita. Le eventuali alternative proposte in termini di grado o varianti per migliorare la lavorabilità conservano la loro effettiva identità fino all’approvazione per il singolo componente.

Il componente in esercizio presenta

Verifichiamo gli accoppiamenti, le lunghezze e le relazioni tra riferimenti definite dal disegno nello stato finale accettato. L’ingranamento filettato, i contatti delle gole e le condizioni specificate dei bordi sono inclusi nei controlli pertinenti delle caratteristiche.

Requisiti superficiali e proprietà aggiuntive

Un trattamento o un test di proprietà richiesto prevede un metodo definito e un criterio di accettazione. Ne identifichiamo l’ambito di applicazione e lo registriamo separatamente dai risultati dimensionali; la tabella di riferimento del produttore non sostituisce tale documentazione probatoria.

Quali fattori influenzano il costo della lavorazione del 303?

La geometria ripetuta dal barra

Un componente dominato da diametri torniti, spalle e filettature realizzate al tornio può essere lavorato con una sequenza ripetibile di tornitura su barra. Caratteristiche su altre facce, tagli interrotti e piccoli spigoli interni richiedono operazioni aggiuntive indipendenti dal peso del pezzo finito.

Forma iniziale e quantità di materiale asportato

Un grezzo rotondo è adatto per molti distanziali e perni; un grezzo esagonale può ridurre la fresatura laddove sia richiesta una geometria per serraggio con chiave. Un blocco ricavato da un diverso ingombro lascia una quantità differente di sovrametallo e richiede un diverso lavoro di accesso.

Ambito di finitura e ispezione

Aree di lucidatura specificate, controlli degli spigoli interni, trattamenti e dimensioni critiche registrate aggiungono ciascuna un’operazione. Il loro costo dipende effettivamente dalle superfici interessate e dai requisiti di accettazione, non da una generica categoria di «finitura in acciaio inossidabile».

Quantità e preparazione per singolo pezzo

La programmazione, il setup e il lavoro iniziale di fissaggio sono condivisi sull’intera quantità prodotta in un’unica serie. Il mantenimento di un grezzo e di una sequenza di lavorazione approvati può supportare un ordine ripetuto; una modifica del processo di formatura o di giunzione ne altera tale base.

Da un campione di componente in 303 a ordini ripetuti

Definire le interfacce operative

Un primo campione può definire lo stack di distanziali, l’ingranamento di posizionamento o l’accesso a un adattatore. La prova identifica quale funzione esso verifica, anziché approvare ogni successivo processo o esposizione.

Accettare un pezzo lavorato rappresentativo

Il riferimento produttivo utilizza la condizione prevista del grezzo in 303 e il percorso superficiale finale. Le sue dimensioni operative e i suoi spigoli sono accettati congiuntamente, affinché i pezzi successivi non dipendano esclusivamente dall’aspetto del campione.

Rilasciare la definizione del lotto

Il lotto segue la revisione del disegno approvata, la definizione del materiale e l’ambito di ispezione. Le modifiche al grezzo, alla filettatura o all’interfaccia di posizionamento vengono risolte prima che siano applicate alla quantità residua.

Controllare le modifiche nel percorso di produzione

Una modifica del grezzo, di un'interfaccia operativa o del percorso finale della superficie può invalidare la configurazione o il riferimento di ispezione accettati. Rivisitiamo i passaggi di produzione e di accettazione interessati prima che l'ordine modificato venga rilasciato; una ripetizione non modificata segue la definizione approvata.

Domande frequenti sulla lavorazione CNC in acciaio inossidabile 303

L’approvazione di una filettatura tagliata sull’acciaio inossidabile 303 copre anche la filettatura a rulli o la testatura a freddo?

No. Queste operazioni deformano il materiale invece di rimuoverlo. Un filetto laminato o un’estremità forgiata richiedono una propria valutazione del materiale e del processo, in particolare perché l’acciaio inossidabile 303 ha una limitata formabilità. Un campione lavorato con successo non approva una successiva via di formatura.

È possibile aggiungere un attacco saldato a un componente in acciaio inossidabile 303 lavorato?

Ciò modifica la domanda relativa alla selezione del materiale. La saldatura dell'acciaio inossidabile 303 non è generalmente raccomandata; il suo contenuto di zolfo può favorire la formazione di cricche a caldo. Se l'assemblaggio richiede una saldatura, la lega, il giunto e il percorso di fabbricazione devono prevedere una soluzione approvata, anziché presupporre che il componente originale in 303 lavorato a macchina rimanga idoneo.

L’acciaio inossidabile 303Se è semplicemente un altro nome per l’acciaio inossidabile 303?

Il numero 303 corrisponde all'UNS S30300; il 303Se corrisponde all'UNS S30323 e utilizza una composizione contenente selenio, con caratteristiche di formatura diverse. I nomi non sono intercambiabili come approvazioni di materiale. Manteniamo la classe specificata o un’alternativa esplicitamente accettata, insieme al relativo effettivo record materiale.

La facilità di lavorazione rende l’acciaio inossidabile 303 una scelta predefinita per corpi destinati a gas o liquidi ad alta pressione?

No. Carpenter non raccomanda l'utilizzo dell'acciaio inossidabile 303 per recipienti contenenti gas o liquidi a elevata pressione. L’idoneità alla pressione si fonda su un materiale approvato, una specifica di prodotto e una qualifica per quel servizio. Un progetto destinato a contenere pressioni richiede un proprio materiale approvato, una specifica di prodotto approvata e una qualifica specifica; un adattatore meccanico mostrato qui non costituisce prova di tale approvazione.

Il ciclo di passivazione utilizzato per gli acciai inossidabili 304 o 316 può essere applicato invariato all’acciaio inossidabile 303?

Non senza aver prima accertato che sia adatto alla qualità per tornitura facile e al livello di accettazione richiesto. Carpenter spiega che la rimozione dei solfuri esposti può lasciare siti che trattengono acido. La preparazione, il trattamento, il risciacquo e la neutralizzazione scelti devono quindi affrontare lo stato superficiale dell’acciaio inossidabile 303, anziché basarsi esclusivamente su un nome comune di bagno.

I valori Izod e Charpy indicati possono essere utilizzati in modo intercambiabile o come valori minimi per impieghi a bassa temperatura?

No. Si tratta di risultati distinti di prove di impatto in un dataset tipico a temperatura ambiente. Nessuno dei due risultati stabilisce l’altro metodo né un valore minimo a temperatura inferiore. Un requisito di impatto deve specificare il metodo prescritto, la temperatura di prova, la base del provino e il limite di accettazione per il materiale ordinato.

SUPPORTO PER IL PROGETTO

Discutere il vostro componente in acciaio 303

Condividere il disegno del componente, la specifica richiesta per lo stock in acciaio 303 e la quantità. Vi forniremo un preventivo per la tornitura, le lavorazioni secondarie, la finitura specificata e il campo di ispezione concordato.

303 Riferimenti sui materiali e sulla produzione

Le condizioni del prodotto e le distinzioni produttive utilizzate sopra.

  1. Carpenter Technology — Acciaio inossidabile CarTech 303Identità S30300 e riferimento alle proprietà tipiche del barrotondo ricotto.
  2. Atlas — Scheda dati di grado 303; Carpenter Technology — 303-SeCompromessi legati allo zolfo, condizione di fornitura e il grado distinto S30323.
  3. Carpenter Technology — Come passivare i componenti in acciaio inossidabileInclusioni per lavorazione agevolata, preparazione e selezione del processo superficiale specifico per grado.
  4. Carpenter Technology — Selezione della lega per testa di chiodatura; ASTM E23Scelte del percorso di formatura e distinzione tra metodi d’urto su provino intagliato.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata da intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB