Bloki do kierowania przepływem cieczy
Przeznaczone do przepływu określonej cieczy przez pełny blok otwory wierce przekrojowe i połączone porty. Obrabiamy gniazda portów oraz szczegóły zamknięcia wokół rzeczywistej geometrii przejść.

Przeznaczone do przepływu określonej cieczy przez pełny blok otwory wierce przekrojowe i połączone porty. Obrabiamy gniazda portów oraz szczegóły zamknięcia wokół rzeczywistej geometrii przejść.
Adaptery z gwintemPołącz zdefiniowany otwór z zewnętrznym połączeniem i płaszczyznami klucza. Profil gwintu i powierzchnia uszczelniająca pełnią oddzielne funkcje; każda z nich pozostaje jednoznacznie rozpoznawalna na rysunku.
Frezowana pokrywa składa się z powierzchni osadzenia, wzoru otworów montażowych oraz ewentualnego otworu obserwacyjnego. Wzmocnienie wokół śrub zapobiega ugięciu brzegu pokrywy przy jej dociskaniu do połączenia.
Stopniowane dystansy oddzielają zespoły przewodzące od podpór. Obrabiamy barki montażowe i otwory bez założenia, że karta danych materiału określa stopień izolacji gotowego zespołu.
Frezowany uchwyt wsporczy obejmuje określoną zewnętrzną średnicę rury. Łuk styku i układ mocowania dzielą obciążenie; cienki brzeg styku nie zastępuje odpowiednio zaprojektowanego gniazda podporowego.
Toczone tuleje łączą barkę osiową z otworem wzdłużnym. Kołnierz zapewnia osadzenie, a otwór zachowuje określoną luz względem zamontowanego elementu.
Wyceniamy frezowane i toczone elementy z twardego PVC wykonane według Państwa rysunku, w tym wgłębień, połączeń portów oraz powierzchni montażowych. Oferta obejmuje materiał wyjściowy w postaci pełnych prętów z twardego PVC; płyty sygnałowe z pianki i elastyczny winyl mają inną strukturę i przeznaczenie.
Sztywne PVC, często nazywane PVC-U, nadaje się do frezowanych bloków i toczeniowych części, gdzie kluczowe są sztywność oraz odporność na działanie chemikaliów. Dokładna formuła surowca pozostaje częścią definicji materiału.[1]
Typ I o normalnym udarze nadaje się do sztywnych uchwytów i frezowanych bloków, gdy priorytetem jest sztywność, a nie odporność na uderzenia. Panel narażony na uderzenia lub obsługiwany w niskiej temperaturze może wymagać zamiast tego formuły o wysokiej odporności na uderzenia. Tabela właściwości pozostaje powiązana z wybranym produktem.[2] [1]
Modyfikowany udarnościowo stopień sztywnego PVC może pomóc pokrywie wytrzymać uderzenia podczas obsługi. Przed zmianą surowca dla obciążonego bloku lokalizacyjnego porównaj dane dotyczące udarności przy karbieniu oraz moduły rozciągania określonych stopni.[2]
Pręt nadaje się do części obrotowych; płyta – do bloków i pokryw. Element wykonany z istniejącej rury zachowuje ograniczenia grubości ścianki i geometrii tej rury, w przeciwieństwie do kształtki toczonej z materiału stałego.
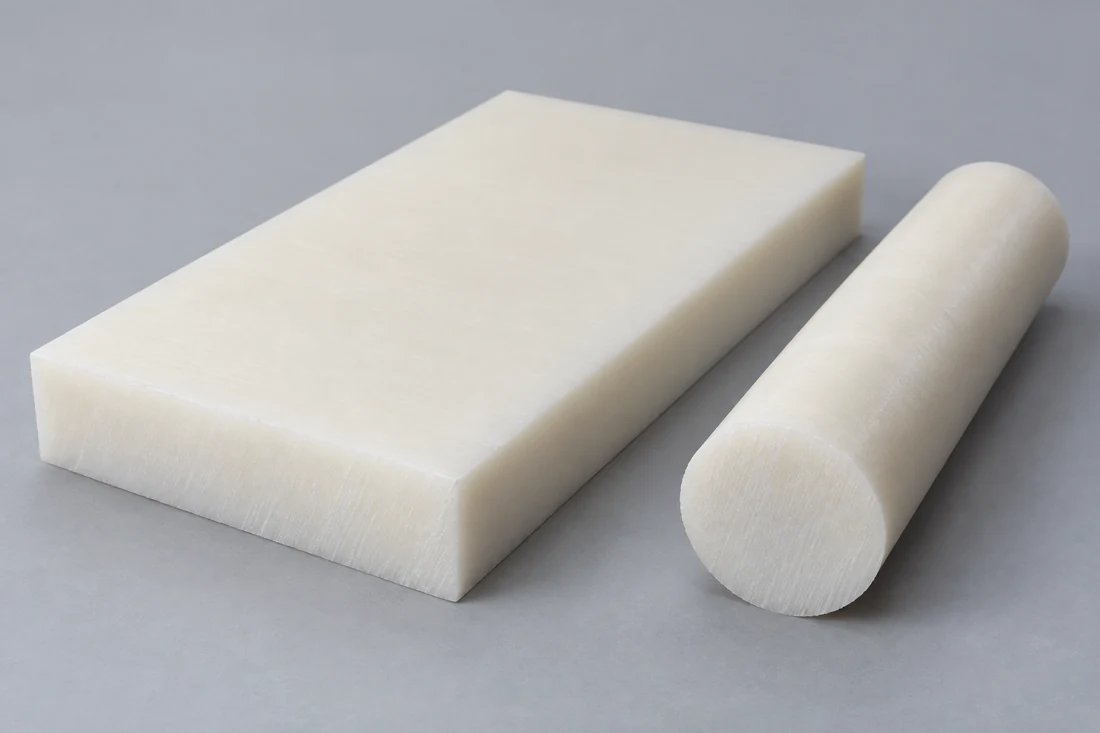

Rozszerzone PVC zawiera strukturę komórkową i jest często stosowane do tablic informacyjnych lub lekkich paneli. Gwint otworu, śruba obciążona lub powierzchnia uszczelniająca wymagają doboru materiału i przekroju odpowiednich do danego zadania; lekka płyta piankowa nie może dziedziczyć właściwości materiału pełnego.[3]
Poniższy odnośnik to opublikowane przez Curbell typowe dane dla PVC sztywnego, zachowane z podstawą norm ASTM; nie opisuje on wszystkich formuł PVC.
| Właściwość | Wartość odniesienia | Podstawa badań | Stan lub znaczenie |
|---|---|---|---|
| Gęstość pozorna | 1.42 | ASTM D792 | Materiał PVC sztywnego. |
| Wytrzymałość na rozciąganie | 7,500 psi | ASTM D638 | Typowa wartość materiału. |
| Moduł rozciągania | 411,000 psi | ASTM D638 | Sztywność sprężysta |
| Moduł zginania | 481,000 psi | ASTM D790 | Sztywność na zginanie. |
| Udarność Izoda z karbem. | 1,0 ft·lbf/in | ASTM D256 | Próbka z karbem. |
| Temperatura odkształcenia pod obciążeniem | 158°F | ASTM D648 | Naprężenie próbne 264 psi. |
| Wchłanianie wody. | 0.06% | ASTM D570 | Zanurzenie przez 24 godziny. |
Tabela typowych właściwości twardego PVC firmy Curbell Plastics. Podane wartości charakteryzują wymieniony materiał twardy; temperatura odkształcenia cieplnego (HDT) jest wynikiem krótkotrwałego testu pod obciążeniem, a nie granicą ciągłej eksploatacji. Dokładna formuła i warunki ekspozycji decydują o doborze materiału.

Frezujemy kieszenie i wiercimy przecinające się przejścia z dostępnych kierunków. Gdy otwór kończy się wewnątrz innego otworu walcowego, konieczna jest ścieżka do usuwania wyburzonych brzegów – zatem takie wewnętrzne przecięcie musi znaleźć się w planie obróbki skrawaniem.
Gwint oraz przylegająca do niego powierzchnia oporowa są tworzone przez toczenie lub frezowanie. Gwint stożkowy może obciążyć ścianę z tworzywa sztucznego siłą radialną; głębokość wkręcenia, przekrój ściany oraz moment dokręcenia muszą być dopasowane do projektu połączenia.
PVC może ulec lokalnemu mięknięciu, gdy narzędzie tarczy lub wióry gromadzą się w kieszeni. Ostrze narzędzia, skuteczne usuwanie wiórów oraz podparcie pozostałej ścianki wspomagają zachowanie gotowej krawędzi i otworu walcowanego.[4]
Zaakceptowana geometria zgodna jest z punktami odniesienia rysunku, końcową chropowatością oraz zdefiniowanym stanem swobodnym lub zmontowanym.
| Cecha | Wymaganie lub odniesienie | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Gwint otworu | Standard i wymiar gwintu na rysunku | Gotowy otwór | Wymagany wzorzec gwintu |
| Powierzchnia uszczelniająca | Wymagana płaskość, chropowatość i szerokość obszaru podpartego na rysunku | Po obróbce skrawaniem i obróbce krawędzi | Kontrola powierzchni czołowej i bocznej |
| Powierzchnia pokrywy lub montażu | Geometria i stan podparcia zgodnie z rysunkiem | Stan swobodny części lub określony stan pod obciążeniem dociskowym | Kontrola oparta na punktach odniesienia |
| Funkcja elektryczna lub ciśnieniowa | Testy i granice określone dla konkretnego zastosowania | Zdefiniowana zespół i ekspozycja | Test uzgodniony osobno |
Granice podane na rysunku odnoszą się do rzeczywistej geometrii i stanu komponentu. Wartości właściwości materiału nie określają tolerancji obróbki ani nominalnego ciśnienia roboczego.
Wyceniamy wymagane położenia otworów wlotowych/wylotowych, powierzchnie uszczelniające oraz relacje montażowe. Dostęp do pomiaru, elastyczność ścianek oraz stan zmontowanego zespołu decydują o tym, które pomiary odpowiadają na pytanie o rzeczywistą dopasowalność.
Profil zewnętrzny lub otwór poprzeczny mogą pozostawić niewiele materiału obok gwintu. Zachowaj przekrój wymagany przez określoną kojarzoną część zamiast oceniać grubość ścianki wyłącznie na podstawie głównego otworu.
Wewnętrzny narożnik wykonany frezowaniem zachowuje promień frezu. Lokalne ułatwienie (relief) może zapewnić wolny przejście dla pasującego narożnika prostokątnego bez usuwania całej powierzchni uszczelniającej lub cieniowania dna kieszeni na medium.
Zgodność chemiczna zależy od stężenia, temperatury, czasu działania oraz naprężeń mechanicznych. Materiał ogólnie odporny może być nadal nieodpowiedni do konkretnego środka czyszczącego lub obciążonego połączenia gwintowego.[4]
Otwór luzowany powinien umożliwiać dokręcenie śruby do zamierzonej powierzchni, a nie działać jak klin rozprężający. Podkładki, wkładki lub ogranicznik ściskania mogą być rozwiązaniami konstrukcyjnymi tam, gdzie wielokrotne dokręcanie mogłoby zdeformować PVC.
Demontowalna pokrywa lub łącznik mogą umożliwić dostęp do wewnętrznego kanału w celu jego czyszczenia. Rozdzielenie bloku wzdłuż łatwo dostępnej powierzchni serwisowej może być bardziej przydatne niż tworzenie niedostępnego wnętrza w jednej całości.
Wsporniki i bariery oddzielają wybrane części przewodzące. Ścieżka przeciekowa w zespole, stopień zanieczyszczenia oraz wymagania testowe decydują o akceptacji elektrycznej; nazwa polimeru to tylko jeden z czynników wejściowych.
Podpory i adaptery montażowe łączą się z zachowanymi wymiarami zbiornika lub rurociągu. Obrabiana część montażowa nie dziedziczy automatycznie klasy ciśnienia certyfikowanego systemu rurociągów i kształtek.
Otwór może zapewniać dostęp do elementu zaciskowego lub łącznika, pozostawiając przy tym chroniony obszar przykryty. Istotniejsze są jego położenie oraz sztywność zachowanej krawędzi niż sam fakt minimalizacji grubości pokrywy.

Powierzchnia uszczelniająca spełnia określoną teksturę i płaskość. Estetyczne wyrównanie innej zewnętrznej powierzchni nie wymaga usuwania dodatkowego materiału z tej funkcjonalnej powierzchni.
Usunięcie wyprasek w miejscach przecięcia otworów wymaga dostępu przez rzeczywiste otwory. Luźne fragmenty wewnątrz gotowego bloku mogą pozostać nawet wtedy, gdy widoczne krawędzie zewnętrzne wyglądają czysto.
Połączenie obrabiane skrawaniem, przeznaczone do klejenia rozpuszczalnikowego lub spawania termoplastycznego, zachowuje geometrię wymaganą przez daną metodę łączenia. Te operacje stanowią osobne pozycje zakresu, a nie automatyczne ukończenie każdej części CNC.
Zgodna metoda czyszczenia musi być kompatybilna z daną formułą PVC. Opakowanie chroni siedzisko uszczelniające przed twardymi elementami montażowymi oraz zapobiega wpadaniu luźnych wiórków do otwartych przelotów.

Rekord zamówienia określa gatunek twardego PVC oraz początkową formę materiału. Blacha piankowa, elastyczne PVC lub CPVC stanowią zmianę materiału, nawet jeśli dostawca określa każdy z tych materiałów jako produkt winylowy.
Sprawdzamy położenie portu i siedzisko uszczelniające zgodnie z odniesieniami na rysunku. Kontrola gwintu nie obejmuje pomiaru pozostałej powierzchni uszczelniającej ani nie ustala współosiowości z zespołem współpracującym.
Wynik pomiaru wymiarowego dotyczy zmierzonego elementu. Testy pod ciśnieniem, szczelności oraz elektryczne wymagają własnej, określonej metody i zakresu akceptacji; nie wynikają one domyślnie z obróbki skrawaniem części z PVC.
Cienka pokrywa wycięta z blachy zużywa materiał inaczej niż głęboko frezowany blok. Forma materiału surowego oraz zachowana część determinują ilość usuniętego materiału oraz konieczność zastosowania odpowiednich podpór.
Przeloty przecinające się, ślepe narożniki oraz gwinty na kilku powierzchniach zwiększają liczbę ustawień i pracę związane z usuwaniem wyprasek. Otwarta powierzchnia serwisowa może zmniejszyć trudność dostępu, ale jednocześnie zmienia projekt połączenia.
Zarejestrowane położenia portów, tekstury uszczelniające lub oddzielny test szczelności stanowią dodatkowo zdefiniowaną pracę. Zastosowanie tej samej obróbki powierzchniowej lub ścisłych tolerancji do każdej zewnętrznej powierzchni zwiększa koszt bez koniecznego poprawienia jakości połączenia.
Programowanie, przyrządy technologiczne oraz kontrola pierwszej sztuki są wspólne dla identycznych komponentów. Oddzielne wzory otworów pozostają osobnymi wariantami, nawet jeśli zaczynają się od tego samego bloku wyjściowego.
Pierwszy komponent sprawdza założenie otworów, dostęp do pokrywy oraz podparcie w zamierzonym zespole. Próba pozwala zidentyfikować wszelką zmianę geometrii przed przekształceniem połączenia w powtarzalny element.
Próba wykorzystuje zamierzony sztywny materiał i warunki łączenia. Zachowanie gotowego komponentu pełnego określa się na podstawie próby wykonanej w tym samym sztywnym materiale.
Zatwierdzony układ otworów i rewizja komponentu definiują partię. Zmiana rysunku jest wprowadzana przed obróbką kolejnego wzoru pod tym samym numerem części.
Powtarzalna dostawa zachowuje zaakceptowaną geometrię gniazda i połączenia. Zmiana medium ciekłego, rodzaju połączenia lub składu materiału jest identyfikowana, aby można było ocenić jej wpływ na zachowany zespół.
Nie automatycznie. CPVC wybiera się najczęściej do zastosowań przy wyższych temperaturach, ale materiały do połączeń oraz dopuszczalne warunki użytkowania różnią się od tych dla PVC. Cement rozpuszczający przeznaczony wyłącznie do PVC może być nieodpowiedni do połączeń z CPVC. Zatwierdzony materiał, system łączenia oraz gotowy interfejs muszą odpowiadać zamierzonej ekspozycji.
Nie. Typ I określa klasyfikację materiału, a nie zezwolenie na kontakt z żywnością dla gotowej części. Dokładny skład materiału, odpowiednia deklaracja oraz wymagania dotyczące obróbki i czyszczenia decydują o możliwości zastosowania w tym celu.
Przezroczysta formuła zapewnia widoczność; płaskość optyczna, współczynnik transmisji oraz jakość obrazu to oddzielne wymagania z własnymi kryteriami akceptacji. Pokrywa do obserwacji i element optyczny wymagają różnych kryteriów akceptacji.
Nie. Standardy gwintów różnią się kształtem, skokiem oraz układem uszczelnienia. Podobny nominalny rozmiar nie czyni ich wzajemnie zamienialnymi; rzeczywisty standard i podstawa pomiaru za pomocą sprawdzacza pozostają częścią definicji otworu.
Nadal wykazuje mierzalne pochłanianie wody. W tabeli referencyjnej podano typowy wynik po 24-godzinnym zanurzeniu dla sztywnego materiału; nie jest to prognoza długotrwałej ekspozycji na wilgoć ani gwarancja, że zamontowana część nigdy nie zmieni swoich wymiarów.
Nie. UL 94 V-0 opisuje sposób spalania próbki materiału przy badanej grubości. Do certyfikacji obudowy lub spełnienia wymagań związanych z odpornością na ogień należy korzystać z odpowiednich dowodów dotyczących konkretnego zastosowania końcowego.
Wyślij rysunek i model, oznaczenie materiału z sztywnego PVC, ilość oraz szczegóły połączenia z innymi elementami. Włącz informacje o ekspozycji na ciecz lub czyszczenie oraz wszelkie określone wartości ciśnienia, wymagania elektryczne lub kryteria dopasowania w zmontowanym układzie.
Dane dotyczące sztywnego materiału wyjściowego oraz różnice w materiale, połączeniach i kontroli jakości stosowane na tej stronie.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
