Blocchi per instradamento fluidi
Fori trasversali e raccordi collegati instradano il fluido specificato attraverso un blocco pieno. Realizziamo le sedi dei raccordi e i dettagli di chiusura intorno alla disposizione effettiva dei passaggi.

Fori trasversali e raccordi collegati instradano il fluido specificato attraverso un blocco pieno. Realizziamo le sedi dei raccordi e i dettagli di chiusura intorno alla disposizione effettiva dei passaggi.
Adattatori filettati combinare un foro definito con un collegamento esterno e piani di presa per chiave. Il profilo filettato e la superficie di tenuta svolgono funzioni distinte; ciascuno rimane identificabile sul disegno.
Un coperchio fresato combina una superficie di appoggio, un foro di fissaggio e qualsiasi apertura di osservazione. Il supporto intorno ai punti di fissaggio aiuta il coperchio a chiudersi senza deformarne il bordo nella giunzione abbinata.
Distanziali a gradino separano assiemi conduttivi da un supporto. Fresiamo le spalle di montaggio e i fori senza presupporre che la scheda tecnica del materiale definisca la classe di isolamento dell’assieme finito.
Una sella fresata avvolge un diametro esterno di tubazione definito. L’arco di contatto e la configurazione di fissaggio condividono il carico; un bordo di contatto sottile non sostituisce una sede di supporto.
Mantelli torniti combinano una spalla assiale con un foro passante. La flangia stabilisce la sede mentre il foro mantiene il gioco specificato intorno al componente installato.
Forniamo preventivi per componenti in PVC rigido fresati e torniti secondo il vostro disegno, inclusi tasche, connessioni per raccordi e superfici di montaggio. L’offerta riguarda il PVC rigido pieno; le lastre segnaletiche espanso e il vinile flessibile hanno strutture e impieghi diversi.
Il PVC rigido, spesso denominato PVC-U, è adatto per blocchi fresati e parti tornite in cui sono fondamentali rigidità ed esposizione chimica. La formulazione esatta del materiale in stock fa parte della definizione del materiale.[1]
Il Tipo I a impatto normale è adatto per supporti rigidi e blocchi lavorati meccanicamente dove la rigidità ha priorità rispetto alla tenacità all’urto. Un pannello soggetto a colpi o a manipolazione a freddo potrebbe invece giustificare una formulazione ad alto impatto. La tabella delle proprietà rimane legata al prodotto selezionato.[2] [1]
Un grado di PVC rigido modificato per l’impatto può aiutare un coperchio a resistere ai colpi durante la manipolazione. Confrontare i dati di resilienza con intaglio e i moduli di trazione dei gradi specificati prima di modificare il materiale in stock per un blocco di posizionamento caricato.[2]
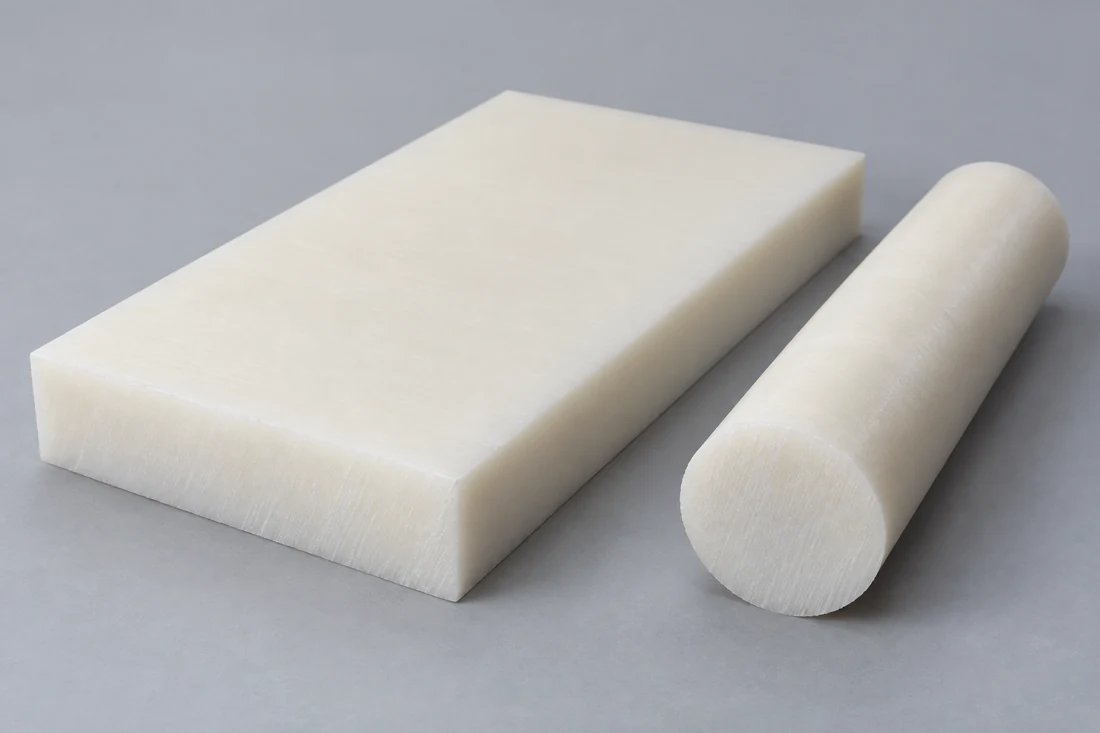
Le barre sono adatte per parti rotanti; le lastre per blocchi e coperchi. Una parte lavorata meccanicamente da un tubo esistente ne conserva i limiti di spessore della parete e di geometria, a differenza di un raccordo tornito da una barra piena.

Il PVC espanso contiene una struttura cellulare ed è spesso utilizzato per cartelli o pannelli leggeri. Una filettatura di passaggio, un fissaggio caricato o una spalla di tenuta richiedono un materiale e una sezione scelti specificamente per tale compito; un pannello in schiuma leggera non può ereditare le proprietà dei semilavorati pieni.[3]
Il riferimento riportato di seguito è costituito dai dati tipici pubblicati da Curbell per il PVC rigido, mantenuti con la loro base ASTM; non descrive ogni formulazione di PVC.
| Proprietà | Valore di riferimento | Base della prova | Condizione o significato |
|---|---|---|---|
| Densità relativa | 1.42 | ASTM D792 | Materiale di PVC rigido. |
| Resistenza a trazione | 7,500 psi | ASTM D638 | Valore tipico del materiale. |
| Modulo di trazione | 411,000 psi | ASTM D638 | Rigidità elastica |
| Modulo di flessione | 481,000 psi | ASTM D790 | Rigidità flessionale. |
| Impatto notched Izod. | 1,0 ft·lbf/in | ASTM D256 | Provino notched. |
| Temperatura di deflessione sotto carico | 158°F | ASTM D648 | Tensione di prova di 264 psi. |
| Assorbimento d’acqua. | 0.06% | ASTM D570 | Immersione di 24 ore. |
Tabella delle proprietà tipiche del PVC (rigido) di Curbell Plastics. I valori caratterizzano il materiale rigido indicato; la temperatura di deformazione termica (HDT) è un test a breve termine sotto carico, non un limite per l’uso continuativo. La formulazione esatta e le condizioni di esposizione determinano la scelta.

Fresiamo scomparti e pratichiamo fori intersecanti da direzioni accessibili. Un foro che termina all’interno di un altro foro richiede un percorso per la sbavatura, pertanto l’intersezione interna deve essere inclusa nel piano di lavorazione.
La filettatura specificata e la relativa sede adiacente vengono realizzate mediante tornitura o fresatura. Una filettatura conica può caricare radialmente una parete in plastica; l’ingranamento, la sezione e la coppia di serraggio devono essere coerenti con la progettazione del collegamento.
Il PVC può ammorbidirsi localmente quando un utensile sfrega o i trucioli si accumulano in una tasca. Utensili affilati, un’efficace evacuazione dei trucioli e il supporto della parete residua contribuiscono a preservare il bordo finito e il foro.[4]
La geometria accettata rispetta i riferimenti di quotatura del disegno, la finitura finale e lo stato libero o assemblato definito.
| Caratteristica | Requisito o riferimento | Condizione accettata | Verifica |
|---|---|---|---|
| Filettatura del foro | Norma e dimensione della filettatura riportate sul disegno | Foro finito | Calibro filettato specificato |
| Superficie di tenuta | Geometria, rugosità e larghezza supportata indicate sul disegno | Dopo lavorazione e rifinitura dei bordi | Controllo della faccia e della superficie |
| Faccia di copertura o di fissaggio | Geometria e condizione di supporto indicate sul disegno | Parte libera o stato definito sotto carico di serraggio | Controllo basato sui riferimenti |
| Funzione elettrica o di tenuta alla pressione | Test specifici per l’applicazione e relativi limiti | Assemblaggio e condizioni di esposizione definiti | Test concordati separatamente |
I limiti riportati nei disegni si applicano alla geometria reale e allo stato effettivo del componente. I valori delle proprietà del materiale non definiscono una tolleranza di lavorazione né una classe di pressione.
Forniamo preventivi per le posizioni richieste dei raccordi, delle sedi e delle relazioni di fissaggio. L’accessibilità alle misurazioni, la flessibilità delle pareti e lo stato assemblato determinano quali controlli rispondono effettivamente alla domanda di aderenza.
Un profilo esterno o un foro traverso possono lasciare poco materiale accanto alla filettatura. Mantenere la sezione necessaria dal tipo di connessione specificata, anziché valutare lo spessore della parete esclusivamente in base al diametro principale del foro.
Uno spigolo interno fresato conserva il raggio dell’utensile. Un alleggerimento locale può eliminare uno spigolo quadro di accoppiamento senza rimuovere l’intera superficie di tenuta o ridurre lo spessore del fondo di una tasca per fluidi.
La compatibilità chimica dipende dalla concentrazione, dalla temperatura, dal tempo di esposizione e dallo sforzo applicato. Un materiale ampiamente resistente può comunque risultare inadatto per un determinato agente di pulizia o per un collegamento filettato soggetto a carico.[4]
Un foro passante di dimensione libera deve consentire alla vite di serrare la faccia prevista, anziché agire come cuneo espansivo. Anelli di appoggio, inserti o fermi di compressione possono costituire opzioni progettuali qualora il serraggio ripetuto altrimenti deformi il PVC.
Un coperchio o un adattatore rimovibile possono rendere accessibile un passaggio interno per la pulizia. Separare il corpo su una faccia manutenibile può risultare più utile che realizzare una cavità inaccessibile in un unico pezzo.
Distanziali e barriere isolano parti conduttive selezionate. Il percorso di strisciamento dell’insieme, il livello di contaminazione e i requisiti di prova ne determinano l’accettazione elettrica; il nome del polimero è solo uno dei fattori presi in considerazione.
Supporti e adattatori di installazione si collegano alle dimensioni del serbatoio o della tubazione già presenti. Un componente di fissaggio lavorato non eredita automaticamente la classe di pressione di un sistema certificato di tubazioni e raccordi.
Un'apertura può consentire l'accesso a un fissaggio o a un connettore, lasciando comunque coperta l'area protetta. La sua posizione e la rigidità conservata del bordo rivestono maggiore importanza rispetto alla semplice riduzione dello spessore del coperchio.

Una superficie di tenuta rispetta la texture e la planarità specificate. Una levigatura estetica di una diversa superficie esterna non richiede necessariamente la rimozione di ulteriore materiale da quella zona funzionale.
La rimozione delle bave in corrispondenza di fori intersecanti richiede l’accesso effettivo dalle aperture stesse. Frammenti allentati possono rimanere all’interno di un blocco finito anche dopo che i bordi esterni visibili appaiono puliti.
Un giunto meccanico destinato all’incollaggio con solvente o alla saldatura termoplastica conserva la geometria richiesta dal processo di unione. Tali operazioni costituiscono voci di lavoro distinte e non rappresentano una finitura automatica su ogni parte lavorata a CNC.
Il metodo di pulizia concordato deve essere compatibile con la formulazione del PVC. L’imballaggio protegge la sede di tenuta da componenti metallici rigidi e impedisce che trucioli allentati penetrino nei passaggi aperti.

Il record dell’ordine indica la qualità del PVC rigido e la forma di partenza. Fogli espansi, PVC flessibile o CPVC costituiscono una modifica del materiale, anche qualora un fornitore li descriva tutti come prodotti in vinile.
Verifichiamo la posizione dei raccordi e la sede di tenuta indicate nei riferimenti del disegno. Il controllo filettatura non misura lo spessore residuo della sede di tenuta né stabilisce l’allineamento con un componente di accoppiamento.
Un risultato dimensionale riguarda il componente misurato. Le prove di pressione, perdita e quelle elettriche richiedono ciascuna un proprio metodo specificato e un ambito di accettazione definito; tali prove non sono implicite nella semplice lavorazione di una parte in PVC.
Un coperchio sottile ricavato da lamiera utilizza il materiale grezzo in modo diverso rispetto a un blocco profondamente tascatto. La forma del materiale grezzo e la sezione conservata determinano sia la quantità di materiale rimosso sia il supporto necessario.
Passaggi intersecanti, angoli ciechi e filettature su più facce aumentano il numero di montaggi e il lavoro di sbavatura. Una superficie di servizio aperta può ridurre la difficoltà di accesso modificando tuttavia il design del giunto.
La registrazione delle posizioni dei raccordi, delle texture di tenuta o l’esecuzione di una prova di tenuta separata aggiungono lavoro definito. Applicare lo stesso tipo di finitura o lo stesso limite stretto a tutte le facce esterne comporta un aumento di costo senza necessariamente migliorare il collegamento.
La programmazione, le attrezzature e i controlli sul primo pezzo sono condivisi tra componenti identici. Configurazioni di porti distinte rimangono varianti separate, anche quando partono dallo stesso ingombro del blocco grezzo.
Un componente iniziale verifica l’ingranamento dei porti, l’accessibilità del coperchio e il supporto nell’assemblaggio previsto. La prova identifica eventuali modifiche geometriche prima che il collegamento diventi un componente ripetuto.
La prova utilizza il materiale grezzo rigido previsto e la condizione di giunzione prevista. Il comportamento del componente solido finito viene dedotto da una prova eseguita sullo stesso materiale grezzo rigido.
Il layout approvato dei porti e la revisione del componente definiscono il lotto. Una modifica del disegno viene incorporata prima che un altro schema venga lavorato sotto lo stesso numero di parte.
La fornitura ripetuta conserva la geometria accettata della sede e del collegamento. Una modifica del fluido, del giunto o della formulazione del materiale grezzo viene identificata affinché il suo effetto sull’assemblaggio conservato possa essere valutato.
Non automaticamente. Il CPVC è comunemente scelto per servizi a temperatura più elevata, ma i materiali per le giunzioni e le condizioni ammissibili differiscono. Un cemento solvente specifico per PVC potrebbe non essere adatto a una giunzione in CPVC. Il materiale approvato, il sistema di giunzione e l’interfaccia finita devono corrispondere all’esposizione prevista.
No. Tipo I identifica una classificazione del materiale, non un’approvazione per il contatto con alimenti del componente finito. La formulazione esatta del materiale grezzo, la dichiarazione applicabile e i requisiti di lavorazione/pulizia determinano se tale impiego è supportato.
Una formulazione trasparente garantisce la visibilità; la planarità ottica, la trasmissione e la qualità dell’immagine sono requisiti distinti, ciascuno con propri criteri di accettazione. Un coperchio di visione e un elemento ottico richiedono criteri di accettazione differenti.
No. Gli standard filettati differiscono nella forma, nel passo e nell’organizzazione della tenuta. Una dimensione nominale simile non ne garantisce l’intercambiabilità; lo standard effettivo e la base di riferimento del calibro restano parte integrante della definizione del porto.
Presenta comunque un’assorbimento d’acqua misurabile. La tabella di riferimento riporta un risultato tipico dopo 24 ore di immersione per il materiale grezzo rigido; non costituisce una previsione di esposizione prolungata all’umidità né una garanzia che un componente montato non subisca mai variazioni dimensionali.
No. UL 94 V-0 descrive come un campione di materiale brucia alla spessore testato. Per qualsiasi certificazione dell’involucro o requisito di resistenza al fuoco, occorre fare riferimento alle evidenze applicabili per l’uso finale.
Invia il disegno e il modello, la designazione del materiale in PVC rigido, la quantità richiesta e i dettagli del collegamento di accoppiamento. Includi l’esposizione a fluidi o agenti detergenti, nonché eventuali pressioni definite, requisiti elettrici o tolleranze di accoppiamento nell’assemblaggio.
Dati relativi al PVC rigido in forma di stock e distinzioni tra materiale, tipologie di giunzione e modalità di ispezione utilizzate in questa pagina.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
