流体配管用ブロック
交差穴加工された通路および接続されたポートにより、指定流体を実体ブロック内に導きます。当社は、実際の通路配置に基づき、ポート座面および閉止部の詳細を機械加工します。

交差穴加工された通路および接続されたポートにより、指定流体を実体ブロック内に導きます。当社は、実際の通路配置に基づき、ポート座面および閉止部の詳細を機械加工します。
ねじ付きアダプター規定されたボアと外部接続部およびレンチ面を組み合わせる。ねじ形状とシール面はそれぞれ異なる機能を担っており、図面上ではそれぞれが明確に識別可能である。
フライス加工されたカバーは、座面、固定パターンおよび任意の観察開口部を備えます。締結具周囲の補強により、カバーが変形せずに密着し、端部が対向ジョイントに押し込まれることを防ぎます。
段付きスタンドオフは、導電性アセンブリを支持部から分離します。当社は、取付肩部および穴を機械加工しますが、材料データシートが完成アセンブリの絶縁性能を保証するものとはみなしません。
フライス加工されたサドルは、規定外径のパイプを保持します。接触アーチと固定構造が荷重を分担します。薄い接触エッジは、支持座面の代用にはなりません。
旋盤加工されたスリーブは、軸方向肩部と貫通穴を組み合わせたものです。フランジが座面を形成し、穴は装着部材周囲に規定クリアランスを維持します。
当社は、お客様の図面に基づく硬質PVC製フライス加工および旋盤加工部品(ポケット、ポート接続部、取付面を含む)の見積もりを提供します。本オファーは実材(ソリッド)硬質PVCのみを対象とし、発泡看板材および柔軟ビニルは構造および用途が異なります。
剛性PVC(通称PVC-U)は、剛性および化学薬品への耐性が重要なフライス加工ブロックおよび旋盤加工部品に適しています。実際の在庫材の配合組成は、材料定義の一部として明記されます。[1]
通常衝撃型(タイプI)は、衝撃靭性よりも剛性が優先される剛性支持部材および機械加工ブロックに適しています。打撃を受けることや低温下での取扱いを想定するパネルでは、代わりに高衝撃性配合が妥当となる場合があります。特性表は選択された製品に紐付けられたままとなります。[2] [1]
衝撃改質された硬質PVCグレードを採用すれば、カバーが取り扱い時の衝撃に耐えるようになります。荷重を受ける定位ブロックの在庫材を変更する前に、指定された各グレードのノッチ付き衝撃値および引張弾性率を比較してください。[2]
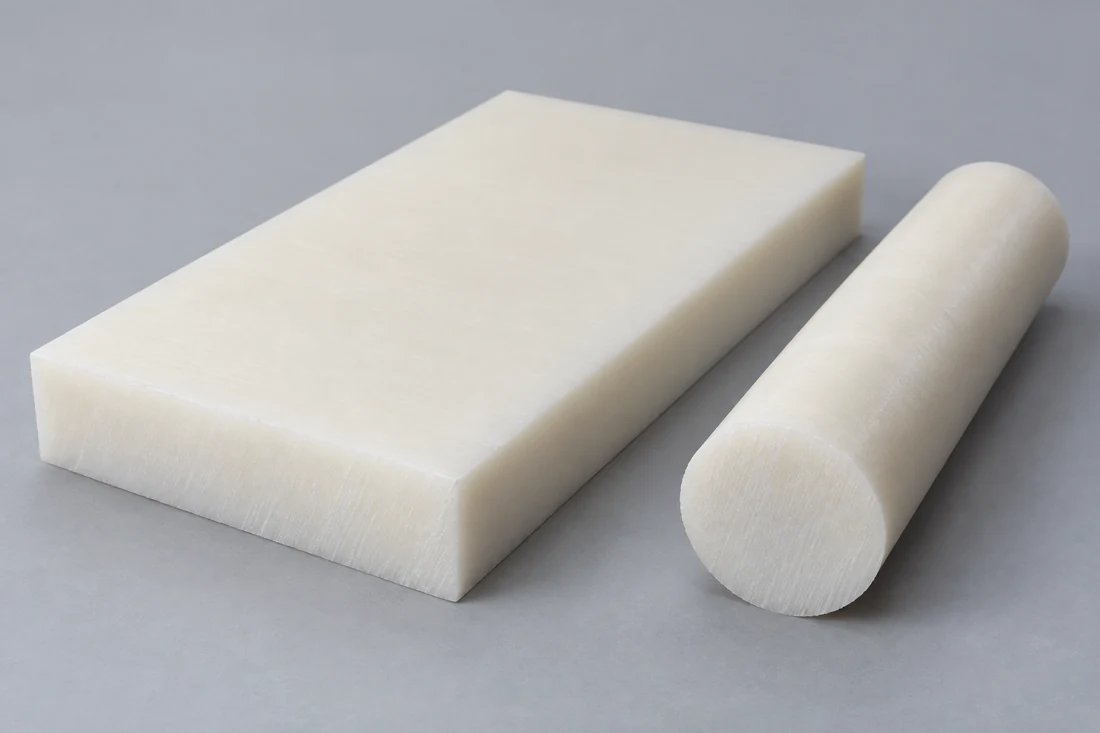
回転部品には丸棒が適し、ブロックおよびカバーには平板が適します。既存のパイプから機械加工した部品は、そのパイプ固有の肉厚および幾何学的制限を継承しますが、これは実心棒材から旋盤加工した継手とは異なります。

発泡PVCはセル構造を有しており、看板や軽量パネルなどに多く使用されます。ポート用ねじ穴、荷重を受けるファスナー、またはシールランドには、その用途に応じて材料および断面が選定される必要があります。軽量フォームボードは実心在庫材の特性を継承できません。[3]
以下に示す参照データは、カーベル社が公表した代表的な剛性PVCの物性値であり、ASTM規格に基づいて記載されています。ただし、すべてのPVC配合を網羅するものではありません。
| 特性 | 基準値 | 試験基準 | 条件または意味 |
|---|---|---|---|
| 比重 | 1.42 | ASTM D792 | 剛性PVC材(ソリッド・ストック) |
| 引張強さ | 7,500 psi | ASTM D638 | 代表的な材(ソリッド・ストック)の値 |
| 引張弾性率 | 411,000 psi | ASTM D638 | 弾性剛性 |
| 曲げ弾性率 | 481,000 psi | ASTM D790 | 曲げ剛性 |
| ノッチ付きイゾッド衝撃値 | 1.0 ft·lbf/in | ASTM D256 | ノッチ付き試験片 |
| 熱変形温度 | 158°F | ASTM D648 | 264 psiの試験応力 |
| 吸水率 | 0.06% | ASTM D570 | 24時間浸漬 |
カーベル・プラスチックス社 PVC(硬質)の代表的物性表。記載された値は、該当する硬質材料を特徴付けるものであり、HDT(熱変形温度)は荷重をかけた短時間試験であり、連続使用限界ではない。正確な配合組成および実際の使用環境が選定を左右する。

当社では、アクセス可能な方向からポケットをフライス加工し、交差する通路をドリル加工します。他のボア内部で終端するポートにはバリ取り経路が必要であるため、内部交差部は加工計画に明記しなければなりません。
旋盤加工またはフライス加工により、指定されたねじおよびその隣接座面を形成します。テーパーねじはプラスチック壁に径方向荷重をかける可能性があるため、ねじの噛み合い長さ、断面形状、および組立時の締付けトルクは、当該接合設計に適合させる必要があります。
PVCは、工具が擦過したり、ポケット内にチップが堆積したりすると局所的に軟化することがあります。鋭利な工具、効果的なチップ排出、および残存壁の支持により、完成したエッジおよびボアの品質を維持できます。[4]
許容される幾何形状は、図面に示された基準面、最終仕上面および定義された自由状態または組立状態に従います。
| 特徴 | 要件または基準 | 許容状態 | 検証 |
|---|---|---|---|
| ポートねじ | 図面に記載されたねじ規格およびサイズ | 加工完了後のポート | 指定されたねじゲージ |
| シール用ランド | 図面に記載された平坦度、表面粗さおよび支持幅 | 機械加工およびエッジ処理後 | 面および表面の検査 |
| カバーまたは取付面 | 図面の幾何形状および支持条件 | 自由部品または定義されたクランプ状態 | 基準に基づく検査 |
| 電気的または圧力機能 | 用途に応じた試験および限界値 | 定義された組立状態および露出状態 | 別途合意された試験 |
図面の限界値は、部品の実際の幾何形状および状態に適用される。材料特性値は、機械加工公差や耐圧性能を規定するものではない。
当社は、必要なポート位置、シートおよび取付関係について見積もりを提示します。測定へのアクセス性、壁の柔軟性および組立後の状態によって、どの検査が実際の適合性を評価するかが決まります。
外部プロファイルまたは横穴により、ねじの側面に残る材料が極めて少なくなる場合があります。主ボアのみに基づいて壁厚を判断するのではなく、指定された接続に必要な断面を確保してください。
フライス加工による内角は、切削工具の半径を保持します。局所的なリリーフにより、シールランド全体を除去したり流体ポケット底部を薄くしたりすることなく、対向する直角コーナーとの干渉を解消できます。
化学的適合性は、濃度、温度、時間および印加応力に依存します。広範な耐薬品性を有する材料であっても、特定の洗浄剤や荷重を受けるねじ継手には不適切である可能性があります。[4]
クリアランス穴は、ねじが意図した面をクランプするように設計すべきであり、膨張ワッシャーのように作用してはなりません。繰り返しの締め付けによりPVCが変形する場合、ワッシャー、インサートまたは圧縮ストップが設計上の選択肢となります。
取り外し可能なカバーまたはアダプターにより、内部通路を清掃可能にできます。保守可能な面でブロックを分割する方法は、一体成形によるアクセス不能な空洞を作成するよりも実用的である場合があります。
スタンドオフおよび絶縁バリアにより、選定された導電部品が分離されます。組立品の沿面放電距離、汚染度および試験要件がその電気的受入可否を決定します。ポリマー名称は単なる入力情報の一つにすぎません。
支持部品および取付アダプターは、保持されるタンクまたは配管の寸法に接続されます。機械加工された取付部品は、認証済みの配管・継手システムの耐圧性能を自動的に継承するものではありません。
開口部は、保護領域を覆ったまま、ネジ留め部またはコネクターへのアクセスを提供できます。その位置および保持されるエッジ剛性は、単にカバー厚さを最小化することよりも重要です。

シール面は、指定された表面粗さおよび平面度に従います。機能面(ランド)とは異なる外周面の外観上の平滑化には、当該機能面から追加の材料を除去する必要はありません。
交差する穴におけるバリ取りには、実際の開口部からのアクセスが必要です。完成したブロック内部に残留する緩い破片は、外観上のエッジが清掃済みに見えても残存する可能性があります。
溶剤接着または熱可塑性プラスチック溶接を目的とした機械加工ジョイントは、当該接合プロセスに必要な形状を維持しなければなりません。これらの作業は別個の工程範囲であり、CNC加工部品すべてに自動的に適用される仕上げではありません。
合意された清掃方法は、PVCの配合組成と互換性を有している必要があります。梱包は、シール座面を硬質部品から保護し、開放通路内への切粉混入を防止します。

発注記録には、硬質PVCのグレードおよび原料形態が明記されます。発泡シート、柔軟PVCまたはCPVCは、サプライヤーがいずれもビニル製品と称していても、材料変更に該当します。
当社は、図面参照に基づき指定されたポート位置およびシートを確認します。ねじ部の検査は、残存するシールランドの寸法測定や、対向組立品との整合性確認を含みません。
寸法測定結果は、測定対象部品に限定されます。耐圧試験、漏れ試験および電気試験には、それぞれ指定された試験方法および受入範囲が必要であり、PVC部品の機械加工のみではこれらが暗黙的に保証されるものではありません。
板材から切り出された薄いカバーと、深くポケット加工されたブロックでは、材料の使用方法が異なります。原材料の形状および残す部分によって、除去される材料量および必要な支持構造が決まります。
複数の面に設けられた交差する通路、盲角(ブラインドコーナー)、およびねじ穴は、工程数およびバリ取り作業を増加させます。サービス面を開放することでアクセス難易度を軽減できますが、その場合、接合部の設計も変更されます。
記録されたポート位置、シール面の表面粗さ、または個別の漏れ試験は、明確に定義された作業を追加します。すべての外周面に同一の仕上げや厳密な公差を適用しても、接合性能の向上には必ずしもつながらず、コストのみ増加します。
プログラム、治具、および初品検査は同一部品間で共有されます。異なるポート配置は、同じブロック外形から開始されたとしても、別々のバリエーションとして扱われます。
初期部品により、ポートの嵌合状態、カバーへのアクセス性、および想定される組立時の支持状態を確認します。試作段階で幾何形状の変更点を特定し、接合部が量産部品となる前に是正します。
試作では、想定される剛性の原材料および接合条件を用います。完成後の固体部品の挙動は、同一の剛性原材料による試作から読み取ります。
承認済みのポート配置および部品改訂版がロットを定義します。同一部品番号で次のパターンを機械加工する前に、図面変更を反映させます。
量産供給では、承認済みの座面および接合部の幾何形状を維持します。流体、接合方式、または原材料の組成変更が発生した場合は、その変更が既存の組立品に与える影響を評価できるよう明確に識別します。
自動的にはできません。CPVCは通常、高温用途で選択されますが、その接合材および許容使用条件は異なります。硬質PVC専用の溶剤系接着剤は、CPVC接合には不適切である可能性があります。使用される材料、接合方式、および完成後の界面は、想定される使用環境と一致していなければなりません。
いいえ。『タイプI』は材料分類を示すものであり、完成部品の食品接触承認を意味しません。実際に使用可能なかどうかは、原材料の正確な組成、該当する宣言書、および加工・洗浄に関する要件によって決定されます。
明確な仕様定義により、可視性が確保されます。光学的平坦度、透過率、および画像品質は、それぞれ独自の受入基準を持つ別個の要求事項です。観察用カバーと光学部品では、異なる受入基準が必要です。
いいえ。ねじ規格はその形状、ピッチ、およびシール構造において異なります。類似した公称サイズであっても相互交換可能とはならず、実際の規格およびゲージ基準はポート定義の一部として維持されます。
依然として測定可能な水吸収量があります。参照表には、硬質材(rigid stock)に対する典型的な24時間浸漬試験結果が記載されています。これは、無期限の湿潤環境下での挙動を予測するものでもなく、組立済み部品の寸法変化が決して発生しないことを保証するものでもありません。
No. UL 94 V-0は、試験された厚さにおける材料試料の燃焼特性を規定します。筐体の認証または耐火性要件については、適用可能な最終用途の証拠を用いてください。
図面およびモデル、硬質塩化ビニル(rigid PVC)の材料仕様、数量、および相手側接続部の詳細を送付してください。流体または洗浄への暴露、および規定された圧力、電気的要件、組立後の適合性に関する受入基準も含めてください。
本ページで使用される硬質在庫材のデータ、および材質・接合・検査に関する区別事項。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
