Vai al contenuto
VETCNCCNC MANUFACTURING
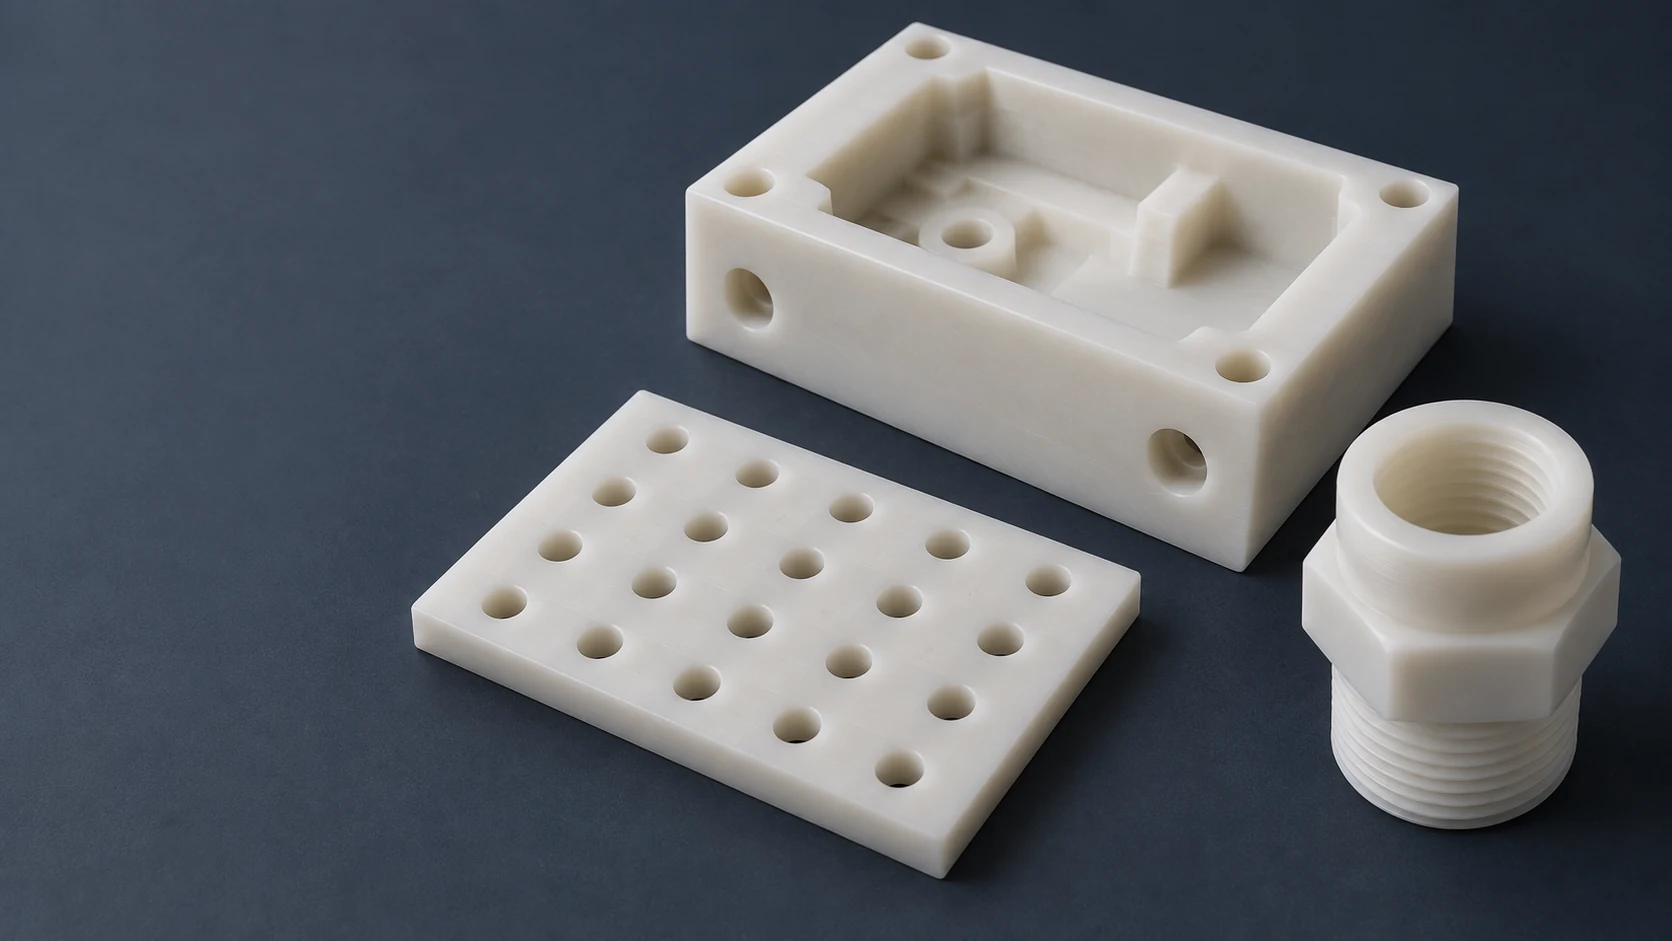
Blocco bianco lavorato con tasche, piastra perforata e adattatore filettato disposti su una superficie scura

lavorazione del polipropilene CNC
per componenti personalizzati in PP

Parti in PP lavorate, piastre e componenti torniti

6 tipi di componenti

Blocchi per apparecchiature

Fresiamo tasche, fori di fissaggio e aperture di accesso nei blocchi in PP. Il disegno del componente definisce la posizione della tasca rispetto alla faccia di montaggio e specifica lo spessore della parete lasciato intorno a ciascuna apertura.
Manicotti con flangia

Mantelli in PP torniticombinano un foro con un diametro esterno di posizionamento e una flangia o una spalla. Realizziamo tali caratteristiche rispetto all’asse specificato, con un requisito di lunghezza separato tra le facce a contatto.

Fixtures di supporto

Lavoriamo nidi e blocchi di supporto intorno al componente che devono trattenere. Le zone di contatto, la direzione di carico e lo spazio libero per la manipolazione determinano la forma della tasca e la posizione dei fori di fissaggio.

Piastre di supporto perforate

Pratichiamo fori o fresiamo il disegno di fori e fessure specificato sulla piastra in PP. I supporti sottostanti la piastra e il materiale residuo tra le aperture determinano come il sistema di fissaggio tiene il pezzo durante la lavorazione.

Adattatori filettati

Eseguiamo la tornitura o la fresatura di adattatori in PP con filettature, spalle e geometrie di passaggio definite dal disegno. Trattiamo separatamente la filettatura che fissa l’adattatore rispetto a qualsiasi superficie o caratteristica destinata a realizzare una tenuta.

Anelli distanziali

Eseguiamo la tornitura di anelli che definiscono un interstizio o supportano un componente adiacente. Il disegno distingue le superfici di appoggio dal foro di scorrimento e riporta la lunghezza totale dello stack assemblato.

PP-H, PP-C e forme di materiale grezzo specificate

PP-H omopolimero

Valutiamo il PP-H quando un supporto, una piastra o un blocco richiedono la maggiore rigidità rispetto alle due famiglie di materiali non caricati riportate nel confronto seguente. Il grado di materiale selezionato rimane parte dell’ordine, compresa ogni eventuale documentazione richiesta relativa al materiale.[1]

Definizione del materiale
Classe PP-H, forma di materiale grezzo e colore.

PP-C copolimero

Il materiale PP-C di SIMONA è un copolimero a blocchi. I suoi dati di riferimento indicano una resistenza all’urto con intaglio superiore e una rigidezza a trazione inferiore rispetto al PP-H naturale; pertanto esaminiamo i carichi di supporto e di manipolazione del componente prima di accettare una modifica del grado.[1] [2]

Definizione del materiale
Classe esatta di copolimero e comportamento meccanico richiesto.

Materiale grezzo naturale e grigio

Utilizziamo il colore specificato del materiale grezzo per blocchi, piastre e componenti torniti visibili. Il colore viene registrato separatamente dalla famiglia di resina, in modo che una sostituzione grigia non modifichi inavvertitamente un requisito PP-H in una formulazione diversa.[1]

Definizione dell’aspetto
Riferimento cromatico e superfici visibili dopo l’assemblaggio.

Gradi modificati o controllati

Un requisito relativo al comportamento alla fiamma, alla conducibilità o alla documentazione dei contatti appartiene a una formulazione denominata. Forniamo il preventivo sulla base di tale specifica materiale e dei relativi documenti obbligatori, anziché applicarla a ogni grezzo in PP.

Requisito di grado
Formulazione denominata, proprietà pertinente e documento di supporto.
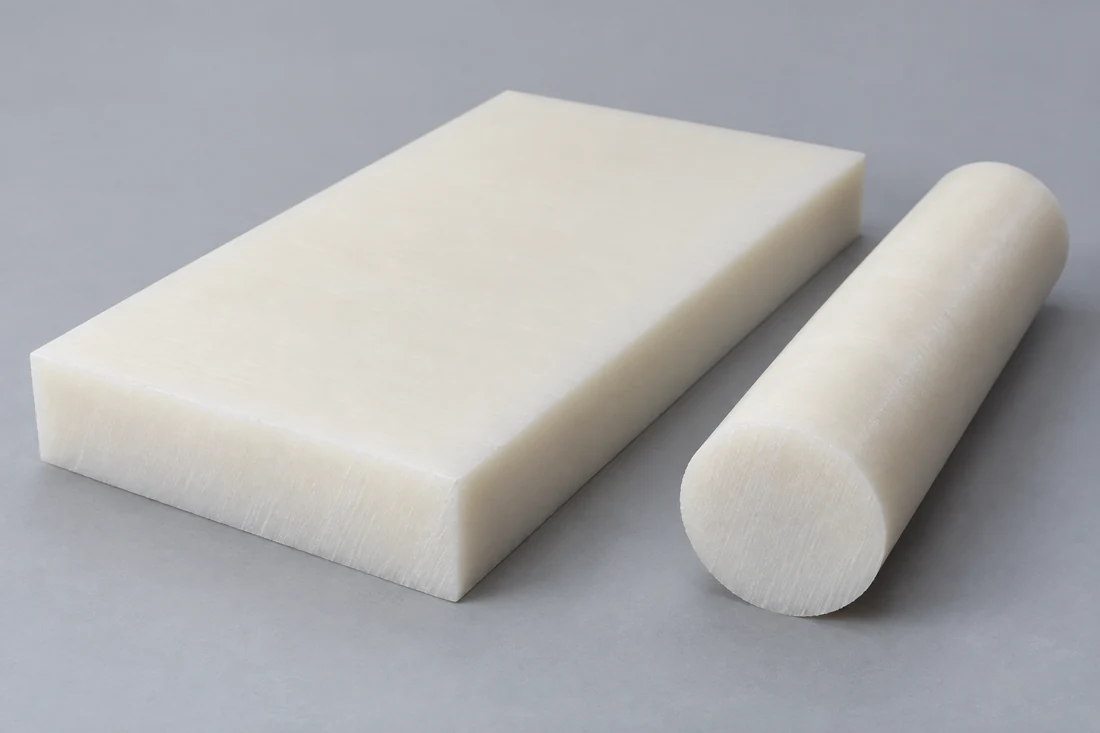
Piastra polimerica bianca naturale e barra tonda piena su una superficie neutra
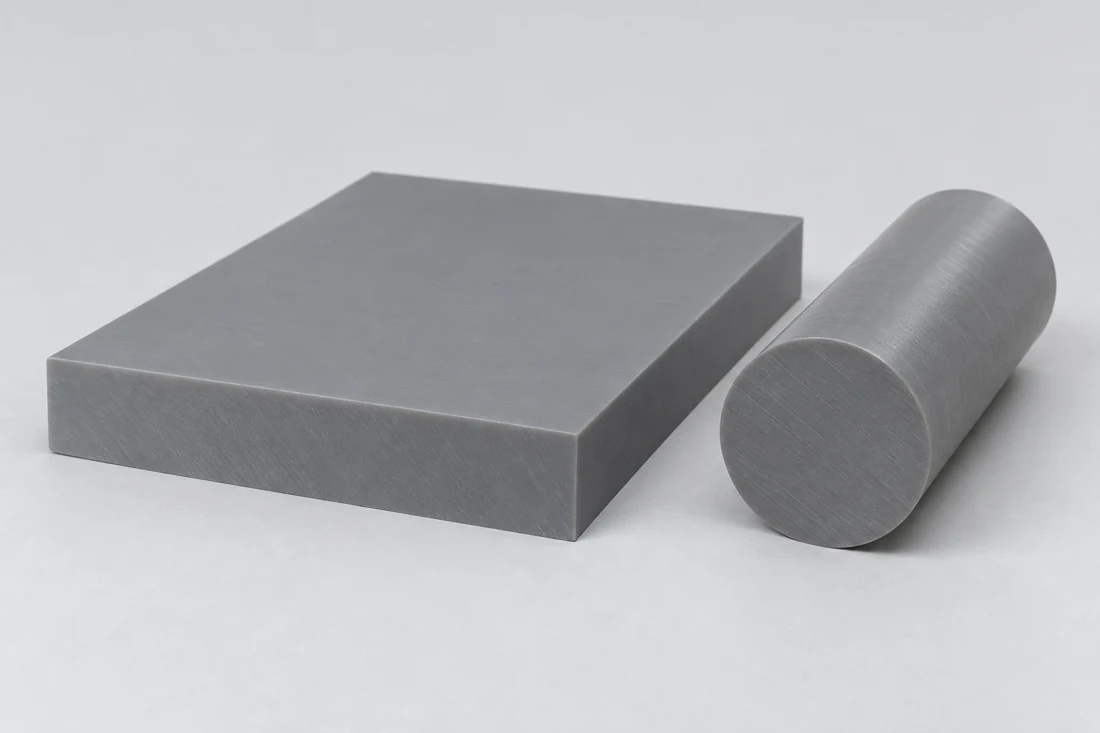
Piastra polimerica grigia e barra tonda piena su una superficie neutra

Piastre per parti fresate, barre per parti tornite

Selezioniamo un grezzo di dimensioni adeguate rispetto alla sezione finita. Un blocco con tasca richiede uno spessore di piastra sufficiente per il suo fondo e la superficie di fissaggio; una boccola con flangia richiede materiale grezzo anche all’esterno della flangia e lungo tutta la sua lunghezza. Il preventivo indica tale forma iniziale.[1] [2]

Una sostituzione materiale comprende la forma grezza e la designazione del fornitore, non soltanto la parola «polipropilene».

Proprietà di riferimento per lastre SIMONA PP-H naturale e PP-C
ProprietàPP-H naturalePP-CMetodo di prova
Densità (g/cm³)0.900.91DIN EN ISO 1183
Tensione di snervamento (MPa)3226DIN EN ISO 527
Modulo di trazione (MPa)1,4001,200DIN EN ISO 527
Resistenza all’urto su provino intagliato (kJ/m²)745DIN EN ISO 179
Dilatazione termica lineare media (µm/(m·K))160160ISO 11359-2

Informazioni tecniche SIMONA PP, 05/2018. Valori approssimativi di confronto per fogli, generalmente misurati su foglio estruso da 4 mm (il foglio pressato è generalmente da 20 mm); tali valori non si applicano automaticamente a barre o componenti finiti. L’intervallo e la direzione del coefficiente di dilatazione termica lineare (CLTE) non sono indicati.

Fresatura del PP senza deformare le caratteristiche funzionali

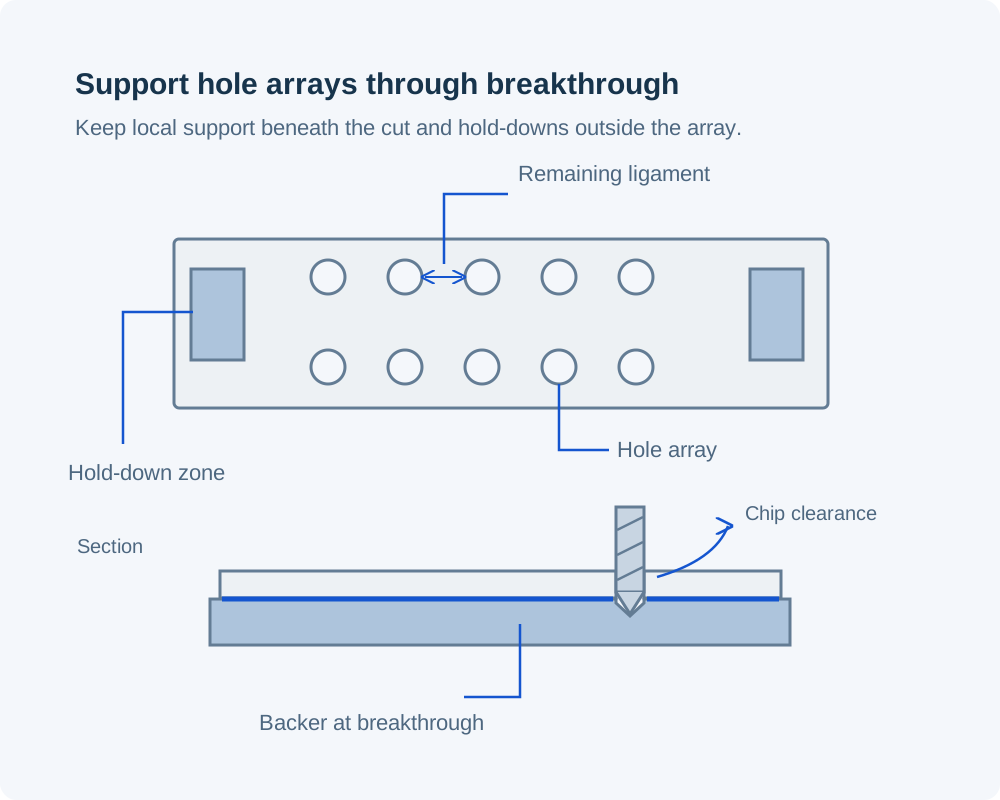
Vista in pianta e sezione di una piastra in polipropilene perforata con aree di bloccaggio al di fuori della matrice di fori, restanti ligamenti tra i fori e una trapanatura che penetra in un supporto sacrificale sottostante

Tasche e schemi di fori

Supportiamo la porzione residua man mano che il materiale viene asportato. Per una piastra perforata, una superficie di supporto sottostante garantisce la fuoriuscita pulita dei fori, mentre le posizioni delle morse mantengono accessibile l’intero schema di foratura.

Fori passanti, flange e spalle

Pianifichiamo l'ordine delle operazioni di tornitura intorno alle sezioni sottili lasciate dopo la foratura. Una flangia utilizzata come fermo assiale e un foro utilizzato per il posizionamento ricevono controlli dimensionali separati dopo il rilascio dalla pinza.

Fissaggio e rimozione dei trucioli

Utilizziamo pressione di supporto e di fissaggio adatta al grezzo, con spigoli di taglio affilati e spazio sufficiente perché i trucioli possano uscire dalla zona di taglio. Il fissaggio di una sezione in PP flessibile durante la lavorazione non ne stabilisce le dimensioni in condizioni di libero riposo.[3]

Dimensioni del PP nelle condizioni sciolte e assemblate

Mantello in polipropilene, albero di accoppiamento e carcassaSezione trasversale che identifica un mantello in polipropilene posto tra un albero di accoppiamento e una carcassa esterna.CarcassaMantello in PPAlbero di accoppiamento
Il foro della manica e la sede esterna sono interfacce distinte; il montaggio può modificare il loro rapporto reciproco.
Caratteristiche del componente in PP e accettazione del disegno
CaratteristicaRequisito sul disegnoCondizione di accettazioneVerifica
Piastra di supporto perforataDimensione dei fori, passo e spessore residuo della lamieraSupporti definiti; pezzo rilasciato dalle morsePosizionamento del pattern e geometria della piastra
Adattatore filettatoDimensione del filetto, passo, profondità di impegno e sedeConnettore abbinato specificatoVerifica del filetto e della faccia di sede
Bussola con flangiaDiametro del foro, diametro esterno di sede e lunghezza spalla-estremitàStato libero; verifica installata se specificataDiametri e dimensioni assiali
Blocco attrezzatura con tascheProfondità delle tasche, piano di fondo e riferimenti di montaggioSupporto e temperatura specificatiDimensioni relative alle tasche e ai riferimenti

Il disegno del componente definisce i limiti dimensionali. La condizione di misura distingue il pezzo rilasciato dalla sua forma installata.

Le tolleranze seguono le caratteristiche funzionali

Esaminiamo un foro per manicotto, la posizione di una tasca o la sede di un adattatore rispetto al componente con cui si accoppia e alle condizioni di ispezione. I limiti di tali caratteristiche sono mantenuti distinti dal contorno generale, in modo che l’ordine controlli le dimensioni che determinano l’assemblaggio.

Dettagli del componente in PP che influenzano l’assemblaggio

Sede e supporto dei fissaggi

Posizioniamo le sedi delle viti su materiale supportato e distinguiamo le facce di serraggio dalle campate sottili. Il fissaggio, la zona di appoggio e il carico di assemblaggio sono considerati congiuntamente, anziché applicare acriticamente una pratica di serraggio derivata da un componente metallico.

Pareti e nervature residue

Esaminiamo lo spessore di materiale residuo sotto una tasca e tra i fori. Una tasca profonda affiancata a un bordo non supportato può influenzare sia il fissaggio durante la lavorazione che la forma finale, anche quando le sue dimensioni esterne appaiono semplici.

Esposizione al processo e alla pulizia

Per una parte destinata a impianti di processo, registriamo sia il fluido di lavoro sia il ciclo di pulizia, compresi concentrazione, temperatura e tempo di contatto. Una superficie incassata che trattiene il liquido può subire un’esposizione diversa rispetto a una superficie di montaggio aperta.[1]

Geometria filettata e di tenuta

È necessaria la completa designazione della filettatura, la lunghezza di impegno e il componente di accoppiamento. Se la tenuta è garantita da una spalla o da una sede per guarnizione, la sua posizione e i requisiti superficiali rimangono distinti dal controllo della filettatura.

Discuti i dettagli del componente in PP

Dove i componenti in PP lavorati si inseriscono nell’equipaggiamento

Supporti per equipaggiamenti di processo

Lavoriamo supporti che posizionano tubazioni, recipienti o hardware rimovibile intorno al layout di processo specificato. Il disegno distingue le superfici a contatto con i fluidi dalla struttura di fissaggio e mantiene liberi gli accessi necessari per la rimozione.

Fixtures per manipolazione e risciacquo

Una fixture richiede punti di contatto definiti, nonché percorsi per il caricamento e per l’uscita dei liquidi. Realizziamo il profilo di supporto e gli aperti secondo tale disposizione, comprese le aree che devono rimanere libere durante la manipolazione.

Componenti di montaggio per strumenti

Blocchi e adattatori in PP possono fornire il fissaggio meccanico specificato tra uno strumento e l’equipaggiamento circostante. Posizioniamo le aperture per i connettori e le caratteristiche di fissaggio in base al disegno di installazione; le valutazioni relative alle caratteristiche elettriche e alle classi di protezione dell’involucro richiedono una verifica separata.

Spessori e fermi per cambio configurazione

Realizziamo distanziali o blocchi di arresto che definiscono la posizione di apparecchiature rimovibili. Ogni variante presenta una propria lunghezza controllata o un proprio profilo di contatto, in modo che la sostituzione di un componente non dipenda esclusivamente dal colore.

Texture superficiale e controllo dei bordi del PP

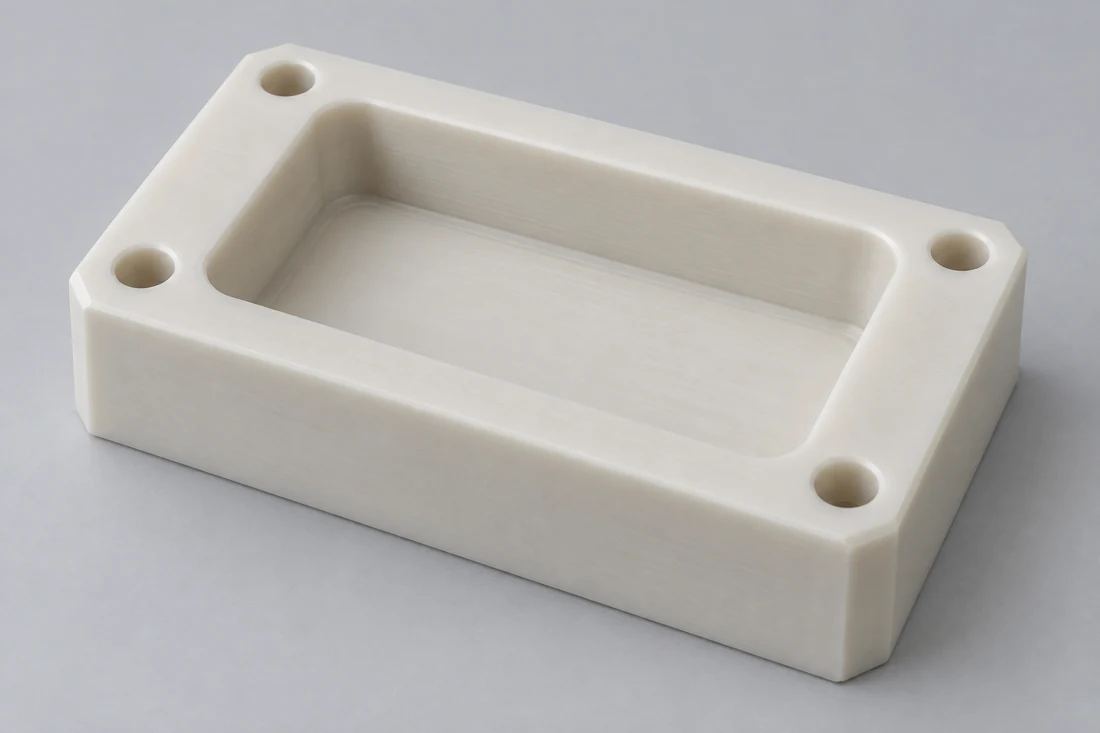
Blocco polimerico bianco rettangolare con una tasca rettangolare poco profonda e quattro fori di fissaggio agli angoli

Superfici di lavoro

Distinguiamo le superfici di appoggio da quelle estetiche esposte. Una texture richiesta viene assegnata esclusivamente alla superficie che la utilizza, evitando finiture superflue su tolleranze nascoste.

Bordi puliti di fori e passaggi

Il PP può deformarsi formando un labbro flessibile anziché staccarsi in modo netto durante la rifilatura. Rimuoviamo i bava attaccati alle uscite dei fori e alle intersezioni dei passaggi, senza arrotondare i bordi di riferimento indicati sul disegno.

Filettature e spalle piccole

Manteniamo separata la rimozione delle bava dalla forma della filettatura e dalla geometria di appoggio. Un filamento residuo all’ingresso può ostacolare il montaggio, mentre una rimozione eccessiva del bordo può ridurre la lunghezza utile di inserimento o la superficie di contatto.

Identificazione e manipolazione

Posizioniamo l’identificazione su una superficie non funzionale concordata oppure utilizziamo un’etichetta separata per il componente. Le superfici di appoggio protette e le etichette ben distinguibili consentono di identificare con sicurezza varianti simili di PP durante consegna e montaggio.

Registri del materiale PP e ispezione dimensionale

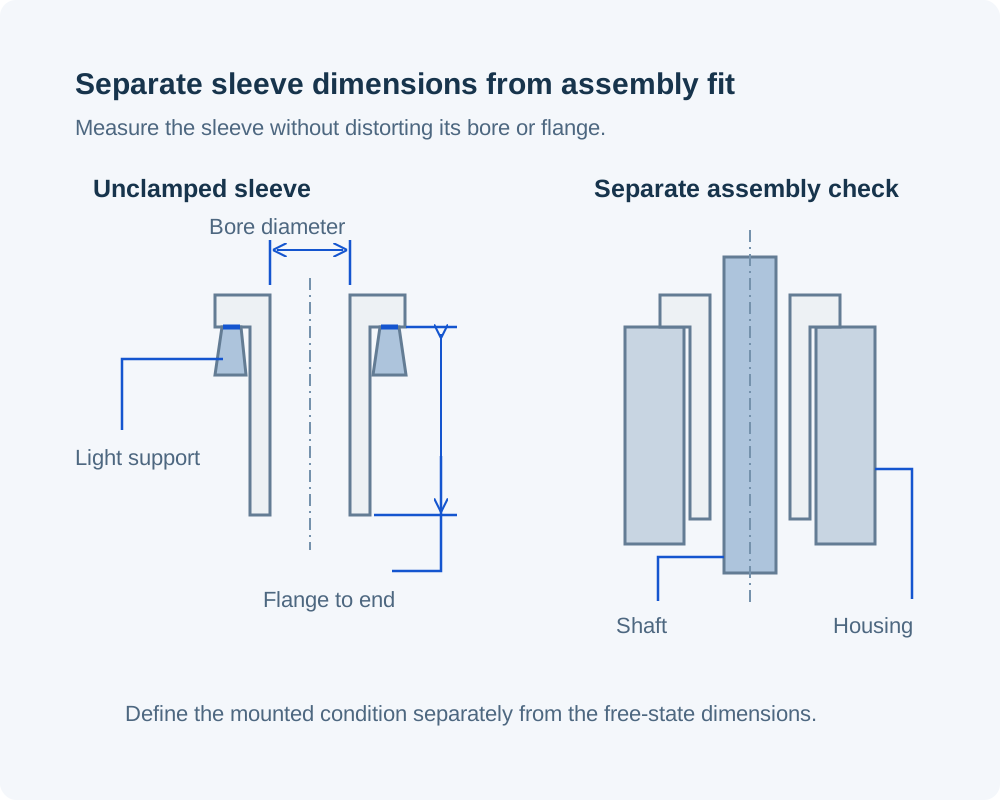
Sezione di una mansarda in polipropilene non bloccata con flangia, che mostra il diametro del foro e la lunghezza tra flangia ed estremità su supporti leggeri, affiancata da un contorno separato di un alloggiamento e di un albero

Identità del materiale

Colleghiamo la denominazione del materiale ordinato e le informazioni richieste sul lotto alla revisione del componente. Per requisiti di materiale controllato, il record di ricezione indica la classe effettiva e la documentazione fornita insieme al materiale.

Dimensioni delle caratteristiche registrate

Registrare il diametro del foro, la lunghezza, la posizione del foro o la dimensione della tasca concordati, a partire dal riferimento indicato. Il risultato specifica le condizioni di misurazione, in modo che l’ispezione di ricezione non confronti un componente non vincolato con un assieme compresso.

Validazione di montaggio ed esposizione

Separiamo l’accettazione dimensionale da qualsiasi prova assemblata o di esposizione richiesta. L’ordine specifica le condizioni di prova, i criteri di accettazione e la parte responsabile prima che tale attività aggiuntiva diventi parte della consegna.

Cosa influenza il preventivo per la lavorazione del polipropilene?

Forma grezza e rimozione materiale

Un’ampia flangia può determinare il diametro della barra anche quando la maggior parte della bussola è stretta. Un blocco profondamente incassato utilizza un materiale grezzo che verrà in gran parte rimosso; valutiamo congiuntamente la geometria del grezzo e quella finita.

Numero di fori e accessibilità utensile

Fori ripetuti, scanalature strette e passaggi intersecanti influenzano i tempi di lavorazione e di rimozione dei bordi taglienti. Il preventivo tiene conto del disegno effettivo e dell’accessibilità, compresa qualsiasi faccia che richieda una nuova fissazione del pezzo.

Dimensioni controllate e registrazioni

Alcune dimensioni di posizionamento registrate differiscono per portata da una relazione completa delle caratteristiche o da una prova in sede. Identifichiamo nei preventivi i risultati richiesti e le registrazioni materiali, affinché accompagnino l’ordine del componente.

Caratteristiche comuni tra varianti

Una famiglia di blocchi di arresto può condividere i fori di fissaggio ma adottare altezze di contatto diverse. Preventiviamo le quantità per variante e manteniamo i riferimenti comuni laddove i disegni lo consentano, senza considerare lunghezze diverse come un unico componente intercambiabile.

Dal disegno in polipropilene a un ordine ripetuto di componenti

Definire il materiale grezzo e la disposizione in opera

Esaminiamo la qualità del materiale, la forma iniziale e il disegno insieme all’insieme circostante. Ciò consente di stabilire le superfici di contatto, l’esposizione ai fluidi e le caratteristiche che devono rimanere accessibili dopo l’installazione.

Stabilire l’accettazione del primo pezzo

Identifichiamo le misurazioni eseguite senza morsetti e qualsiasi verifica separata in sede di installazione. Il primo pezzo viene valutato secondo tali condizioni prima dell’avvio della produzione della quantità specificata.

Rilasciare il componente approvato

Lavoriamo secondo la revisione del materiale e del disegno rilasciata, con la portata di ispezione concordata. Una modifica di filettatura, tasca o posizione di supporto viene risolta nel record del componente prima della produzione di ulteriori pezzi.

Conservare la storia della qualità del materiale e delle interfacce

Per un ordine ripetuto, confrontiamo la revisione richiesta con la precedente designazione del materiale grezzo e con la disposizione di accoppiamento. Le modifiche al fluido, al carico di fissaggio o al ciclo di pulizia vengono esaminate contestualmente alle variazioni dimensionali.

Domande sull’ordine di componenti in polipropilene

Il materiale in stock PP-C è equivalente al materiale per tubi PP-R?

No. SIMONA identifica il PP-C come un copolimero a blocchi, mentre il PP-R è un copolimero casuale. È necessaria l’approvazione della denominazione effettiva del materiale in barra prima di utilizzare tubi o altre forme semilavorate al posto del grezzo PP-C specificato. Un nome comune in polipropilene non ne garantisce l’intercambiabilità.

Un cardine sottile in PP realizzato mediante lavorazione meccanica può avere la stessa durata di un cardine integrato ottenuto per stampaggio?

No. Il comportamento della cerniera in PP dipende dalla geometria e dal processo produttivo, inclusa l’orientazione molecolare. Possiamo esaminare la sezione sottile su un disegno, ma l’angolo di piegatura, il numero richiesto di cicli e le condizioni operative richiedono un piano di validazione separato. La classificazione di una cerniera ottenuta per stampaggio non stabilisce la durata di una sezione ricavata da un grezzo.

È possibile incollare un componente in PP a un metallo utilizzando una colla universale?

Non approveremmo il giunto sulla base dell’etichetta «universale» di un adesivo. Il PP presenta bassa energia superficiale e richiede un sistema di incollaggio adeguato ai substrati effettivi e alle condizioni d’uso. Esistono sistemi specifici in grado di incollare il PP; tuttavia, la preparazione del giunto, i carichi applicati e le condizioni di esposizione devono essere verificati caso per caso per quell’assemblaggio.

Posso ordinare un adattatore in PP lavorato meccanicamente da saldare successivamente in un insieme?

Possiamo esaminare il raccordo come componente lavorato meccanicamente, indicando nella relativa tavola tecnica la preparazione per la saldatura. La parte responsabile della saldatura deve fornire il materiale compatibile, la geometria del giunto e la procedura di saldatura. Manteniamo separata l’accettazione della lavorazione meccanica dall’assemblaggio saldato successivo e da ogni eventuale prova richiesta sul giunto.

Il materiale in PP standard è adatto a un’esposizione prolungata all’aperto?

Non consideriamo il PP-H standard né il PP-C standard come materiali idonei per applicazioni all’esterno. SIMONA identifica formulazioni stabilizzate contro i raggi UV per tale impiego e precisa che le sue famiglie standard non sono generalmente progettate per applicazioni all’aperto. Per quotare un componente destinato a un’esposizione esterna prolungata, avremmo bisogno della specifica del grado stabilizzato contro i raggi UV e dei relativi requisiti di esposizione.

La resistenza del PP a molti acidi include anche gli acidi ossidanti forti?

No. Le indicazioni di resistenza chimica generali di SIMONA per il polipropilene (PP) escludono agenti ossidanti forti come l’acido nitrico, l’acido cromico e gli alogeni. È necessario valutare il prodotto chimico specifico, la sua concentrazione e la temperatura di impiego rispetto alla qualità di PP prescelta; un’etichetta «resistente agli acidi» non è sufficiente per tale ordine.

Le lamiere in PP perforate sono intercambiabili se la loro area totale aperta coincide?

No. La stessa area aperta può derivare da dimensioni dei fori, interassi e forme delle fessure differenti. Tali configurazioni lasciano zone di supporto e giochi intorno al componente da fissare che variano significativamente. Eseguiamo la lavorazione della configurazione di foratura e del sistema di fissaggio approvati; il semplice abbinamento dell’area aperta non garantisce l’intercambiabilità meccanica.

Discuti il tuo componente in polipropilene

Condividi il disegno del tuo componente, le specifiche del materiale PP disponibile a magazzino e le quantità richieste. Esamineremo le caratteristiche di fissaggio, le condizioni di esposizione e le dimensioni che influenzano l’assemblaggio.

Riferimenti sui materiali e sulla produzione

Dati sul materiale disponibile a magazzino e indicazioni per la lavorazione utilizzati per i confronti tra materiali e per le decisioni di acquisto riportate in questa pagina.

  1. SIMONA — informazioni tecniche sul polipropilene, 05/2018Proprietà dei fogli PP-H e PP-C, famiglie polimeriche, resistenza all’esposizione chimica e indicazioni per l’uso all’esterno.
  2. Ensinger — TECAFINE PP naturaleMateriale grezzo PP-H denominato e sua designazione materiale; confronto tra forma del materiale grezzo e PP copolimero.
  3. Ensinger — FAQ: Linee guida per la lavorazione di semilavorati in materie plastiche tecnicheSupporto, serraggio, utensili da taglio e stabilità dimensionale durante la lavorazione della forma grezza.
  4. 3M — LSE Plastics; LyondellBasell — Polipropilene per stampaggio ad estrusione e soffiaggioConsiderazioni sul legame del polipropilene; deformazione e orientamento durante la rifilatura del PP.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Componente personalizzato in polipropilene

Illustrazione ingrandita della geometria del componente

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB