Aller au contenu
VETCNCFABRICATION CNC
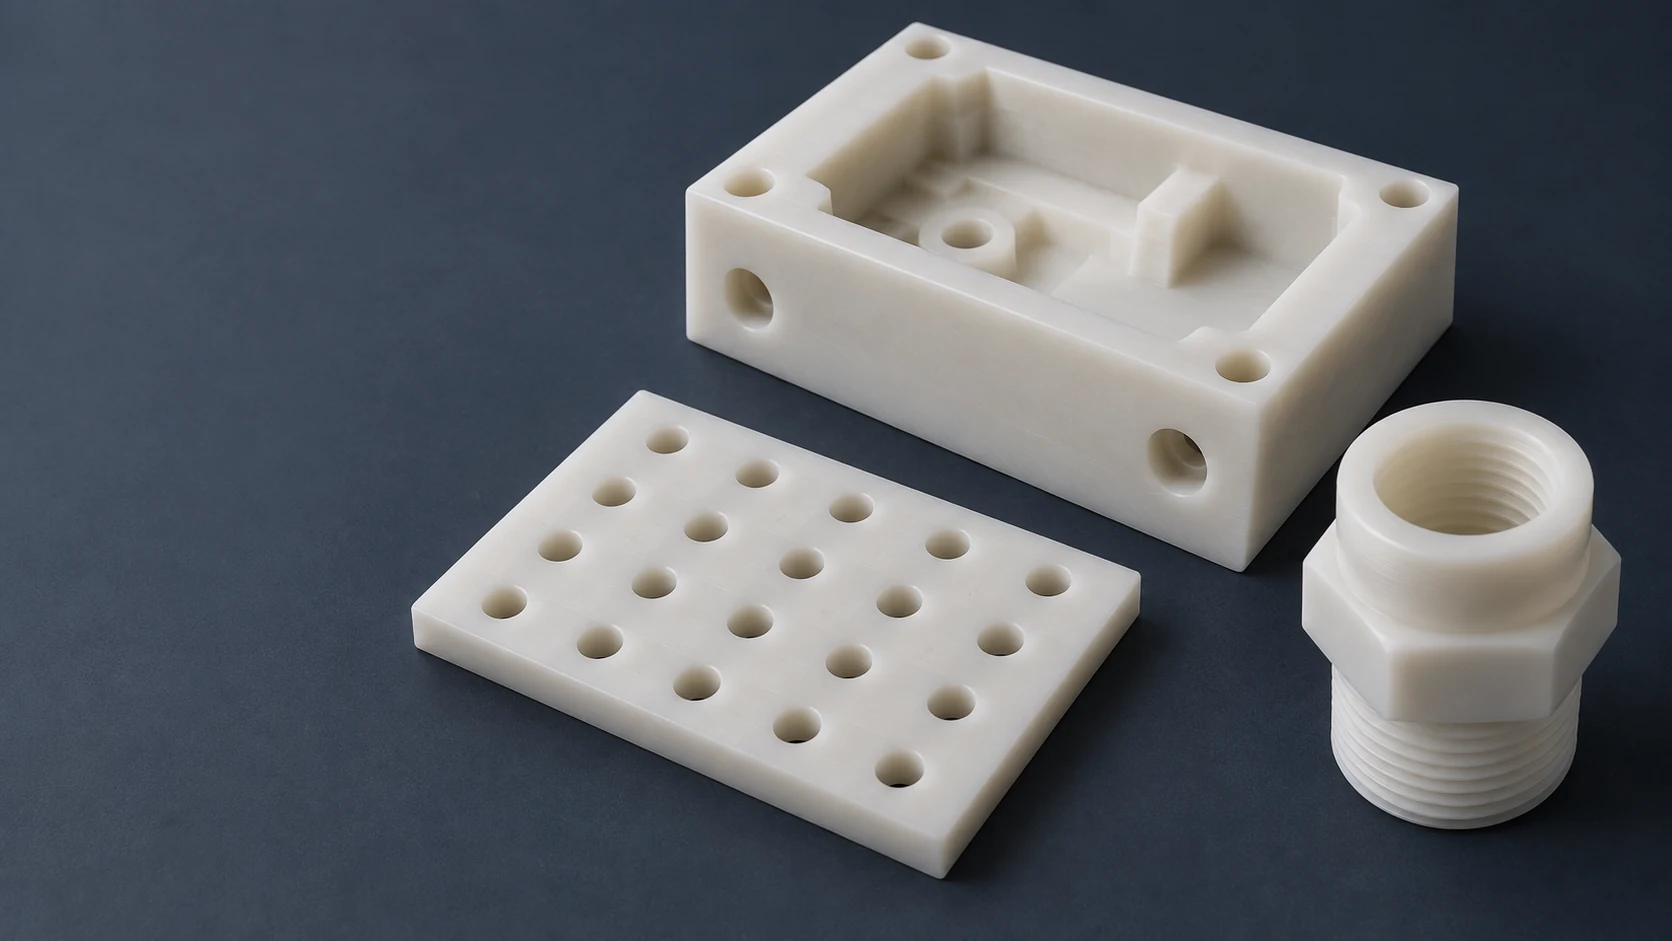
Bloc usiné blanc percé de poches, plaque perforée et adaptateur fileté disposés sur une surface sombre

Usinage CNC du polypropylène
pour pièces PP sur mesure

Comparez les propriétés du stock de PP

Blocs, plaques et composants tournés en PP usinés

6 types de pièces

Blocs d’équipement

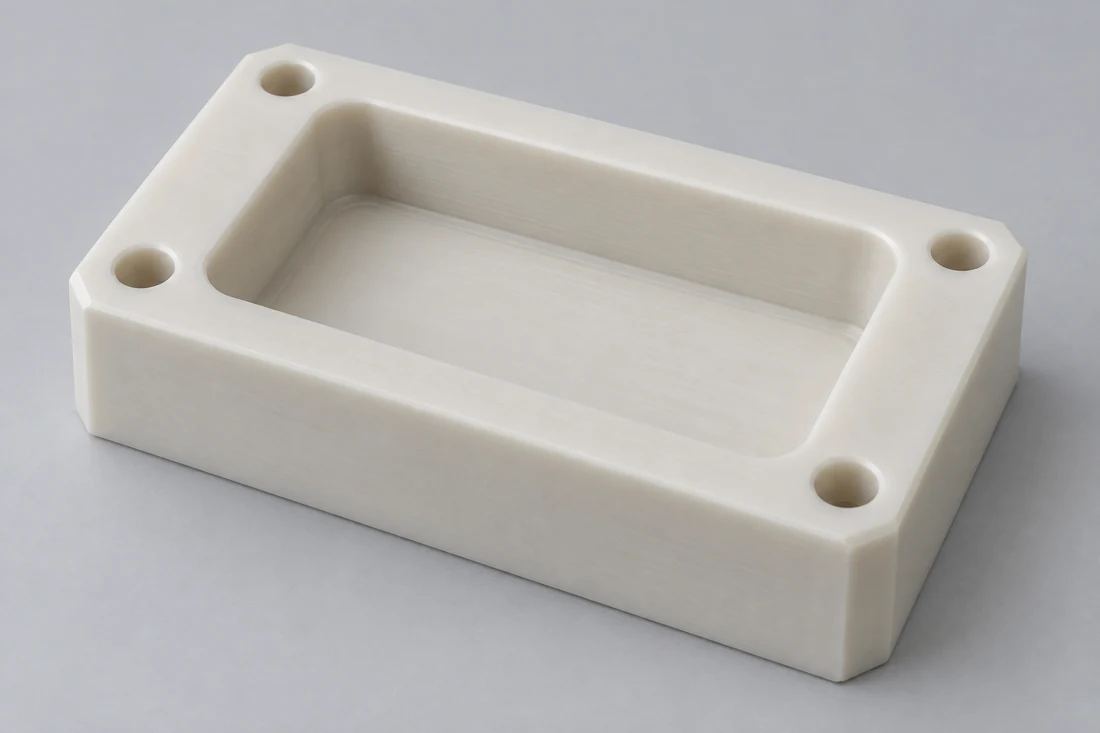
Nous fraisons des logements, des trous de fixation et des ouvertures d’accès dans les blocs en PP. Le dessin de la pièce positionne chaque logement par rapport à sa face de montage et définit l’épaisseur de matière conservée autour de chaque ouverture.
Manchons à bride

Manchons en PP tournéscombiner un alésage avec un diamètre extérieur de positionnement et une collerette ou une épaulement. Nous usinons ces caractéristiques à partir de l’axe spécifié, avec une exigence de longueur distincte entre les faces de contact.

Fixations de support

Nous usinons des logements et des blocs de support autour de la pièce qu’ils retiennent. Les zones de contact, le sens de chargement et les jeux nécessaires pour la manipulation déterminent la forme du logement ainsi que l’emplacement des trous de fixation.

Plaques de support perforées

Nous perçons ou fraisons le motif de trous et d’ouvertures spécifié dans la plaque en PP. Les supports situés sous la plaque et la matière restante entre les ouvertures déterminent comment le dispositif d’usinage maintient la pièce.

Adaptateurs filetés

Nous usinons par tournage ou par fraisage des raccords en PP avec des filetages, des épaulements et une géométrie de passage définis par le dessin. Nous traitons séparément le filetage assurant la fixation du raccord, par rapport à toute face ou tout élément destiné à assurer une étanchéité.

Anneaux entretoises

Nous usinons par tournage des anneaux qui établissent un jeu ou supportent un composant adjacent. Le dessin distingue les faces d’appui du diamètre de dégagement et indique la longueur totale de l’empilement assemblé.

Formes standard en PP-H, PP-C et autres grades spécifiés

PP-H, homopolymère

Nous retenons le PP-H lorsque le support, la plaque ou le bloc requiert une rigidité supérieure, comparée aux deux familles de stocks non chargés présentées ci-dessous. La nuance de stock sélectionnée reste intégrée à la commande, y compris tous les documents matériels requis.[1]

Définition du matériau
Nuance PP-H, forme standard et couleur.

PP-C, copolymère

Le stock PP-C de SIMONA est un copolymère en bloc. Ses données de référence indiquent une résistance au choc entaillé supérieure et une rigidité en traction inférieure à celles du PP-H naturel ; nous examinons donc les charges de soutien et de manipulation de la pièce avant d’accepter un changement de grade.[1] [2]

Définition du matériau
Nuance exacte de copolymère et comportement mécanique requis.

Formes standard naturelles et grises

Nous utilisons la couleur de stock spécifiée pour les blocs, plaques et pièces tournées visibles. La couleur est enregistrée séparément de la famille de résine, de sorte qu’un remplacement gris ne modifie pas discrètement une exigence PP-H en une formulation différente.[1]

Définition de l’apparence
Référence de couleur et surfaces visibles après montage.

Grades modifiés ou contrôlés

Une exigence relative au comportement au feu, à la conductivité ou à la documentation de contact relève d’une formulation désignée. Nous établissons notre devis en fonction de cette spécification matérielle et des documents justificatifs requis, plutôt que de l’appliquer à toutes les plaques en PP.

Exigence de grade
Formulation désignée, propriété pertinente et document justificatif associé.
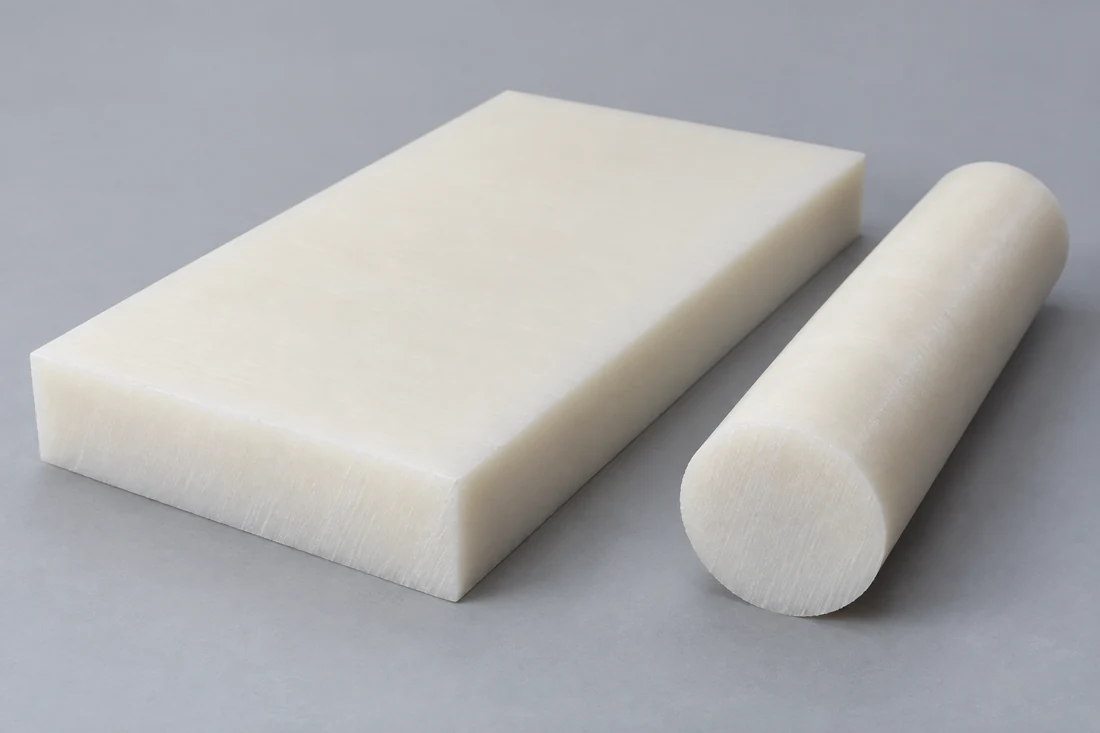
Plaque polymère blanche naturelle et barreau plein rond sur une surface neutre
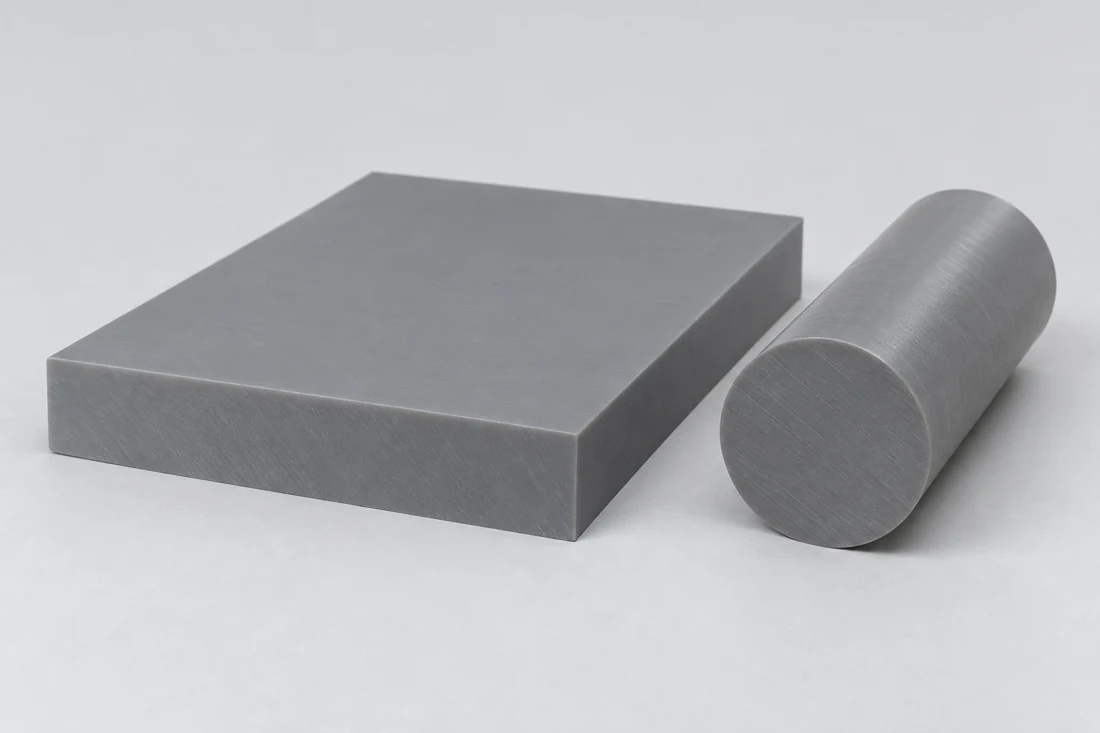
Plaque polymère grise et barreau plein rond sur une surface neutre

Plaque pour les pièces usinées par fraisage, barreau pour les pièces usinées par tournage

Nous sélectionnons une matière brute entourant la section finie. Un bloc évidé nécessite une épaisseur de plaque suffisante pour son fond et sa face de montage ; un manchon à bride exige une matière brute à l’extérieur de la bride ainsi que sur toute sa longueur. Le devis précise cette forme initiale.[1] [2]

Une substitution matérielle inclut la forme brute et la désignation du fournisseur, et non pas uniquement le terme « polypropylène ».

PP-H naturel et PP-C de SIMONA : propriétés de référence des plaques
PropriétéPP-H naturelPP-CMéthode d’essai
Masse volumique (g/cm³)0.900.91DIN EN ISO 1183
Contrainte à la limite d’élasticité (MPa)3226DIN EN ISO 527
Module de traction (MPa)1,4001,200DIN EN ISO 527
Résistance au choc entaillé (kJ/m²)745DIN EN ISO 179
Dilatation thermique linéaire moyenne (µm/(m·K))160160ISO 11359-2

Informations techniques SIMONA PP, 05/2018. Valeurs approximatives comparatives pour plaques, généralement mesurées sur une plaque extrudée de 4 mm (les plaques pressées sont généralement de 20 mm) ; elles ne s’appliquent pas automatiquement aux barreaux ni aux pièces finies. L’intervalle et la direction du coefficient de dilatation linéaire (CLTE) ne sont pas indiqués.

Usinage du PP sans déformer les caractéristiques fonctionnelles

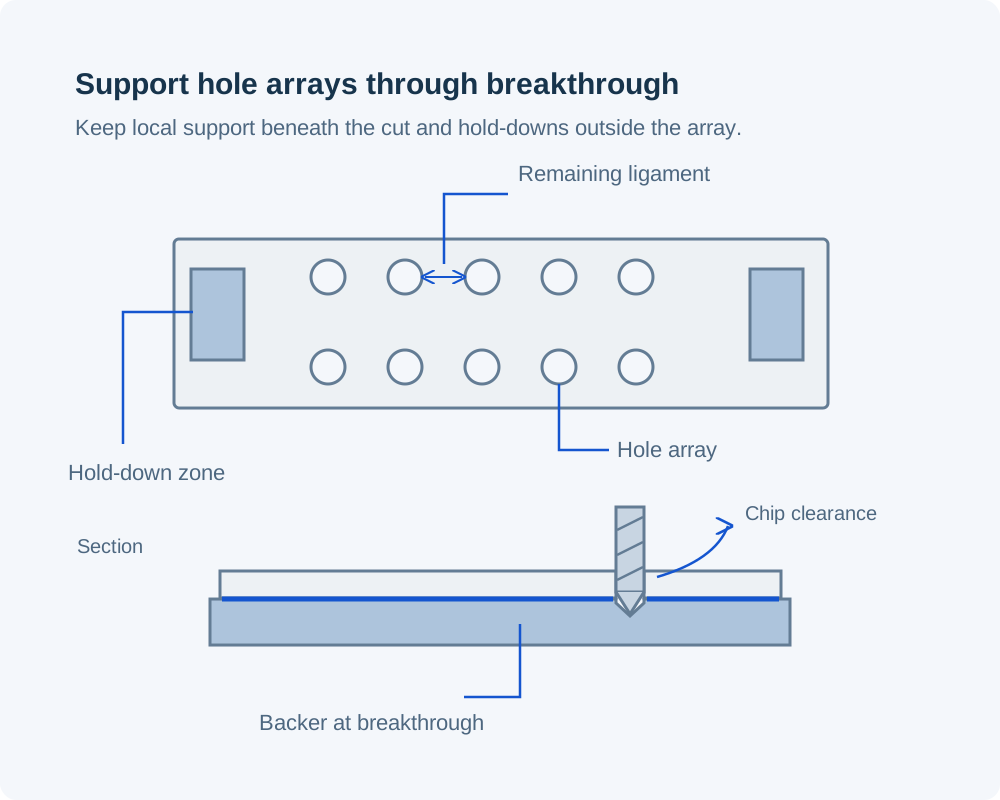
Vue en plan et coupe d’une plaque en polypropylène perforée avec des zones de bridage situées à l’extérieur du réseau de trous, des ligaments restants entre les trous et une perceuse traversant jusqu’à un contre-appui sacrificiel

Évidements et motifs de perçage

Nous soutenons la partie restante pendant que la matière est enlevée. Pour une plaque perforée, une surface de support assure la percée des trous tandis que les points de serrage maintiennent l’accessibilité du motif de perçage.

Alésages, brides et épaulements

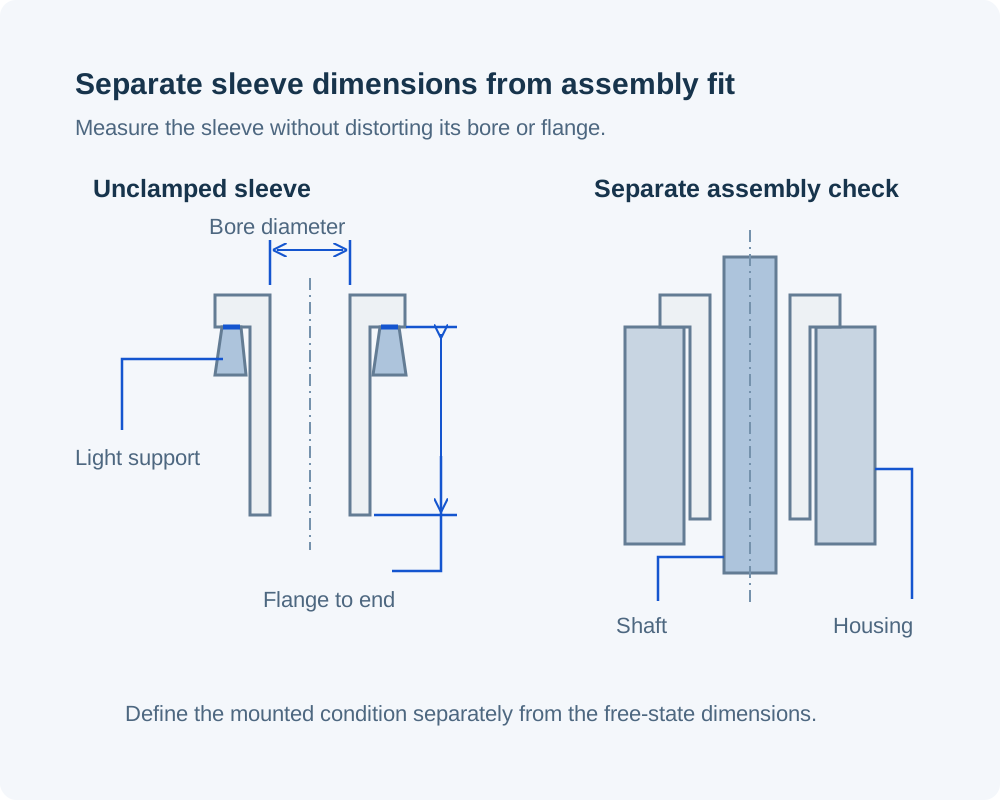
Nous planifions l’ordre des opérations de tournage autour des sections minces laissées après l’alésage. Une bride utilisée comme butée axiale et un alésage utilisé pour le positionnement font l’objet de contrôles dimensionnels séparés après le démontage de la pièce du mandrin.

Serrage et évacuation des copeaux

Nous adaptons les pressions de soutien et de serrage à la matière brute, en utilisant des arêtes de coupe affûtées et en prévoyant un espace suffisant pour l’évacuation des copeaux. Serrer une section flexible en PP pendant l’usinage ne permet pas d’établir ses dimensions à l’état libre.[3]

Dimensions du PP à l’état libre et à l’état assemblé

Manchon en polypropylène, arbre associé et boîtierCoupe transversale identifiant un manchon en polypropylène entre un arbre associé et un boîtier externe.BoîtierManchon en PPArbre d’assemblage
L’alésage de la douille et le siège extérieur constituent deux interfaces distinctes ; leur relation peut être modifiée lors de l’installation.
Caractéristiques du composant en PP et acceptation du dessin
CaractéristiqueExigence du dessinCondition d’acceptationVérification
Plaque de support perforéeDiamètre des trous, pas et largeur restante de la nervureSupports définis ; pièce libérée des étauxPosition du motif et géométrie de la plaque
Adaptateur filetéDiamètre du filetage, pas, longueur d’engagement et siègeConnecteur apparié spécifiéVérifications du filetage et de la face d’appui
Douille à brideAlésage, siège extérieur et longueur entre épaule et extrémitéÉtat libre ; vérification en position installée si spécifiéeDiamètres et dimensions axiales
Bloc d’équipement évidéProfondeur de l’évidement, fond et références de montageSupport et température spécifiésDimensions liées à l’évidement et aux références

Le dessin de la pièce définit les limites dimensionnelles. La condition de mesure permet de distinguer la pièce libérée de sa forme en position installée.

Les tolérances suivent les caractéristiques fonctionnelles

Nous examinons l’alésage d’un manchon, la position d’un évidement ou le siège d’un adaptateur par rapport à sa pièce associée et à la condition de contrôle. Les limites applicables à ces caractéristiques sont maintenues distinctes du contour général afin que la commande définisse précisément les dimensions déterminant l’assemblage.

Détails de la pièce en PP affectant l’assemblage

Assise et support des éléments de fixation

Nous positionnons les assises des vis sur des matériaux porteurs et distinguons les faces de serrage des zones minces. L’élément de fixation, la zone d’assise et la charge d’assemblage sont pris en compte conjointement, plutôt que de reprendre une pratique de serrage conçue pour une pièce métallique.

Parois et nervures résiduelles

Nous examinons la matière restante sous un évidement et entre les perçages. Un évidement profond situé à proximité d’un bord non supporté peut influencer à la fois la tenue en machine et la forme finale, même lorsque ses dimensions extérieures semblent simples.

Exposition au procédé et au nettoyage

Pour une pièce destinée à un équipement de procédé, nous enregistrons à la fois le fluide de service et le cycle de nettoyage, y compris la concentration, la température et le temps de contact. Une surface creuse retenant du liquide peut subir une exposition différente de celle d’une face de montage ouverte.[1]

Géométrie des filetages et des joints d’étanchéité

Nous devons disposer de la désignation complète du filetage, de la longueur d’engagement et de la pièce associée. Si l’étanchéité est assurée par une butée ou un siège de joint, sa position et ses exigences de surface restent distinctes de la vérification du filetage.

Discutez des détails des composants en PP

Où les composants en polypropylène usinés s’intègrent-ils dans l’équipement

Supports pour équipements de procédure

Nous usinons des supports permettant de positionner des tubes, des récipients ou des éléments amovibles autour de la disposition de procédure spécifiée. Le plan distingue clairement les surfaces en contact avec les fluides de la structure de fixation et préserve un accès aisé pour le démontage.

Fixations pour manipulation et rinçage

Une fixation nécessite des points de contact bien définis ainsi que des chemins permettant le chargement et l’écoulement des liquides. Nous usinons le profil du support et les ouvertures conformément à cette disposition, y compris les zones devant rester dégagées pendant la manipulation.

Composants de fixation pour instruments

Des blocs et adaptateurs en PP peuvent assurer le montage mécanique requis entre un instrument et son équipement environnant. Nous positionnons les accès aux connecteurs et les éléments de fixation à partir du plan d’installation ; les caractéristiques électriques et les indices de protection de l’enceinte font l’objet d’une évaluation séparée.

Entretoises et butées pour changement de configuration

Nous usinons des entretoises ou des butées qui définissent la position des équipements amovibles. Chaque variante possède sa propre longueur contrôlée ou son propre profil de contact, de sorte que le remplacement d’un composant ne repose pas uniquement sur la couleur.

Texture de surface et contrôle des bords du PP

Bloc polymère blanc rectangulaire comportant une poche rectangulaire peu profonde et quatre trous de fixation aux coins

Faces fonctionnelles

Nous distinguons les faces d’appui des surfaces esthétiques exposées. Une texture requise est attribuée à la surface qui l’utilise, évitant ainsi une finition inutile des dégagements cachés.

Bords nets des trous et des passages

Le PP peut fléchir pour former une lèvre souple au lieu de se séparer nettement lors de la découpe. Nous éliminons les bavures attachées aux sorties des trous et aux intersections des passages, sans arrondir les arêtes de positionnement indiquées sur le dessin.

Filetages et petits épaulements

Nous maintenons une séparation stricte entre l’ébavurage, la forme du filetage et la géométrie des faces d’appui. Un filament résiduel à l’entrée peut entraver le montage, tandis qu’un retrait excessif des arêtes peut réduire la longueur utile de serrage ou la surface de contact effective.

Identification et manutention

Nous apposons l’identification sur une surface non fonctionnelle convenue ou utilisons une étiquette distincte fixée sur la pièce. Les faces d’appui protégées et les étiquettes clairement différenciées permettent d’identifier sans ambiguïté les différentes variantes en PP tout au long de la livraison et du montage.

Enregistrement des stocks de PP et inspection dimensionnelle

Coupe d’un manchon à bride en polypropylène non bridé, montrant le diamètre de l’alésage et la longueur entre la bride et l’extrémité sur des supports légers, à côté d’un contour séparé d’un ensemble boîtier-arbre

Identité du matériau

Nous associons la désignation du stock commandé et les informations requises par lot à la révision du composant. Pour une exigence matérielle contrôlée, l’enregistrement à la réception précise la nuance réelle fournie ainsi que la documentation qui l’accompagne.

Dimensions enregistrées des caractéristiques

Nous enregistrons le diamètre intérieur, la longueur, la position des trous ou la dimension des logements tels qu’ils sont spécifiés à partir du repère indiqué. Ce résultat précise les conditions de mesure afin que l’inspection à la réception ne compare pas une pièce non contrainte avec un ensemble monté sous compression.

Validation du montage et de l’exposition

Nous séparons l’acceptation dimensionnelle de tout essai de montage ou essai d’exposition requis. La commande précise explicitement les conditions de l’essai, les critères d’acceptation et la partie responsable avant que ce travail supplémentaire ne devienne une obligation intégrée à la livraison.

Quels facteurs influencent le devis d’usinage du PP ?

Forme brute et volume de matière à enlever

Une large semelle peut imposer le diamètre de la barre, même si la majeure partie du manchon est étroite. Un bloc fortement évidé nécessite un brut dont la plus grande partie sera éliminée ; nous évaluons conjointement la géométrie brute et la géométrie finale.

Nombre de trous et accessibilité des outils

Les trous répétés, les fentes étroites et les passages intersectants influencent le temps d’usinage et d’ébavurage. Nous établissons le devis sur la base du motif réel et de l’accessibilité effective, y compris toute face nécessitant une nouvelle immobilisation de la pièce.

Dimensions contrôlées et enregistrements

Quelques dimensions d’assise enregistrées diffèrent en portée d’un rapport complet de caractéristiques ou d’un essai en place. Nous identifions les résultats requis et les dossiers matériels dans le devis afin qu’ils accompagnent la commande du composant.

Caractéristiques communes entre les variantes

Une famille de butées peut partager des trous de fixation tout en utilisant des hauteurs de contact différentes. Nous établissons les quantités par variante et conservons les repères communs là où les dessins le permettent, sans considérer des longueurs différentes comme une seule pièce interchangeable.

Du dessin en polypropylène à une commande répétée de composants

Définir la matière brute et l’agencement en place

Nous examinons la nuance, la forme initiale et le dessin avec l’ensemble environnant. Cela permet d’établir les faces de contact, l’exposition aux fluides et les caractéristiques qui doivent rester accessibles après installation.

Définir l’acceptation de la première pièce

Nous identifions les mesures effectuées sans serrage et toute vérification séparée en installation. La première pièce est évaluée selon ces conditions avant le lancement de la quantité de production spécifiée.

Libérer le composant approuvé

Nous usinons conformément à la nuance et à la révision du dessin libérées, ainsi qu’à la portée d’inspection convenue. Tout changement de filetage, de poche ou d’emplacement de support est résolu dans le dossier du composant avant la fabrication de nouvelles pièces.

Conserver l’historique de la nuance et des interfaces

Pour une commande répétée, nous comparons la révision demandée avec la désignation précédente de la matière brute et l’agencement d’assemblage. Les modifications concernant le fluide, la charge de fixation ou le cycle de nettoyage sont examinées conjointement avec les modifications dimensionnelles.

Questions relatives à la commande de pièces en polypropylène

La matière PP-C en stock est-elle identique au matériau utilisé pour les tubes PP-R ?

Non. SIMONA définit le PP-C comme un copolymère en bloc, tandis que le PP-R est un copolymère aléatoire. Une approbation formelle de la désignation exacte de la matière brute est requise avant d’utiliser un tube ou une autre forme semi-finie à la place de la matière brute PP-C spécifiée. Un nom commun « polypropylène » ne rend pas ces matériaux interchangeables.

Une charnière mince en PP, usinée, peut-elle bénéficier de la même durée de vie qu’une charnière vivante moulée ?

Le comportement de la charnière en PP dépend de la géométrie et du procédé, y compris de l’orientation moléculaire. Nous pouvons examiner la section mince sur un dessin, mais son angle de pliage, sa demande en cycles et ses conditions de fonctionnement nécessitent un plan de validation distinct. Une classification de charnière moulée ne garantit pas la durée de vie d’une section découpée dans une matière brute.

Puis-je coller un composant en PP sur un métal à l’aide d’une colle universelle ?

Nous n’approuverions pas l’assemblage sur la seule base de la mention « universel » figurant sur l’étiquette d’un adhésif. Le polypropylène présente une faible énergie de surface et nécessite un système de collage adapté aux substrats réels ainsi qu’aux conditions d’utilisation. Des systèmes spécialisés permettent de coller le PP ; toutefois, la préparation de l’assemblage, les charges appliquées et les conditions d’exposition doivent encore être vérifiées pour cet assemblage spécifique.

Puis-je commander un adaptateur en PP usiné destiné à être soudé ultérieurement dans un ensemble ?

Nous pouvons examiner l’adaptateur en tant que composant usiné, avec la préparation de la soudure indiquée sur son dessin. La partie chargée de l’assemblage doit disposer du matériau compatible, de la géométrie de joint et du procédé de soudage correspondants. Nous maintenons séparée l’acceptation de l’usinage de l’assemblage soudé ultérieur et de tout essai de joint requis.

La matière PP standard en stock convient-elle à une exposition permanente en extérieur ?

Nous ne considérons pas les grades standard PP-H ou PP-C comme des matériaux adaptés à une utilisation en extérieur. SIMONA identifie des formulations stabilisées aux UV à cet effet et précise que ses familles standard ne sont généralement pas conçues pour des applications en extérieur. Nous aurions besoin du grade stabilisé aux UV spécifié ainsi que des exigences d’exposition avant de pouvoir établir un devis pour un composant destiné à une utilisation extérieure à long terme.

La résistance du PP à de nombreux acides inclut-elle également les acides oxydants forts ?

Non. Les recommandations de SIMONA concernant le PP excluent explicitement les milieux fortement oxydants — tels que l’acide nitrique, l’acide chromique et les halogènes — de ses affirmations générales de résistance. Nous devons évaluer le produit chimique réel, sa concentration et sa température par rapport au grade choisi ; une simple mention « résistant aux acides » ne suffit pas pour cette commande.

Des plaques perforées en PP sont-elles interchangeables dès lors que leur surface ouverte totale est identique ?

Non. Une même surface ouverte peut résulter de diamètres de perçage, d’entraxes et de formes d’ouvertures différentes. Ces motifs laissent des zones de support et des jeux différents autour de l’élément à maintenir. Nous usinons le motif approuvé ainsi que la géométrie de fixation ; le simple fait de faire correspondre la surface ouverte ne garantit pas l’interchangeabilité mécanique.

ASSISTANCE PROJET

Discutez de votre composant en polypropylène

Partagez la tekening de votre composant, la spécification du stock de PP et les quantités. Nous examinerons les caractéristiques de montage, les conditions d’exposition et les dimensions qui régissent l’assemblage.

Références matériaux et fabrication

Données relatives aux stocks et recommandations de traitement utilisées pour les comparaisons de matériaux et les décisions d’achat figurant sur cette page.

  1. SIMONA — informations techniques sur le polypropylène, 05/2018Propriétés des plaques PP-H et PP-C, familles polymères, résistance aux produits chimiques et recommandations pour une utilisation en extérieur.
  2. Ensinger — TECAFINE PP naturelMatière PP-H en stock désignée et sa désignation matérielle ; comparaison de la forme en stock avec le polypropylène copolymère.
  3. Ensinger — FAQ : Recommandations d’usinage pour les plastiques techniques semi-finisSupport, serrage, outils de coupe et stabilité dimensionnelle lors de l’usinage de la matière brute.
  4. 3M — Plastiques LSE ; LyondellBasell — Polypropylène pour moulage par soufflage par extrusionConsidérations liées au collage du polypropylène ; déformation et orientation lors de la découpe du PP.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Composant personnalisé en polypropylène

Illustration agrandie de la géométrie de la pièce

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo