Geräteblöcke
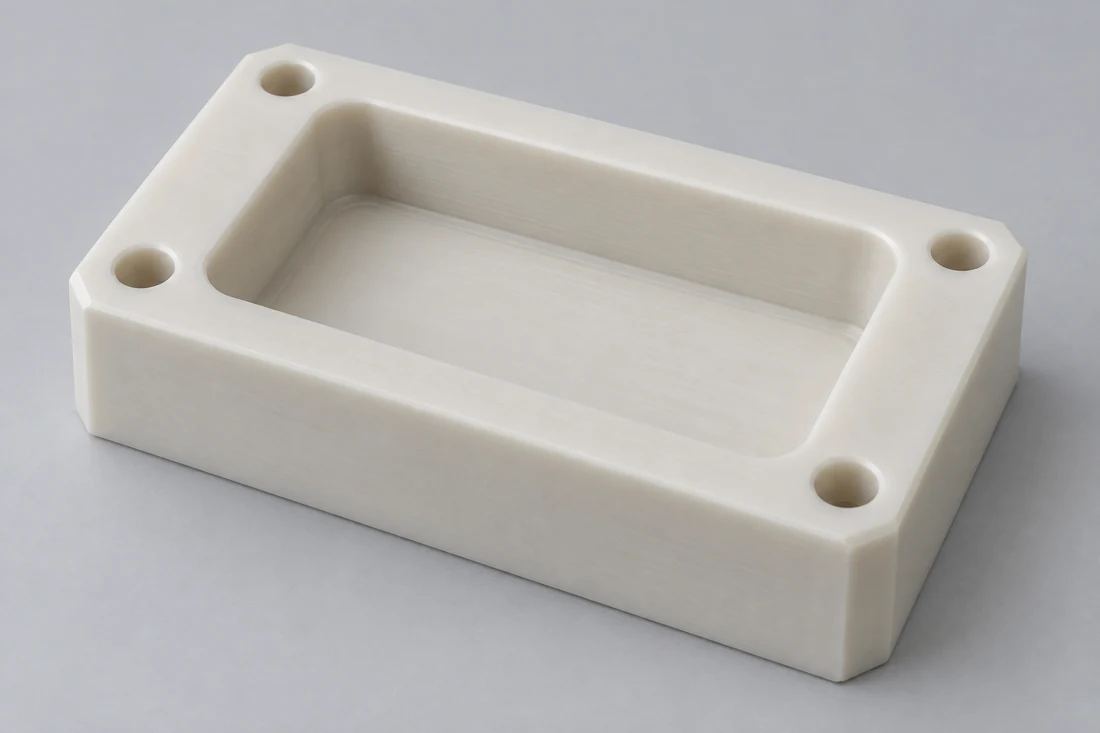
Wir fräsen Taschen, Befestigungslöcher und Zugriffsmerkmale in PP-Blöcke ein. Die Komponentenzeichnung legt die Lage der Tasche relativ zur Befestigungsfläche fest und definiert die Wandstärke, die um jede Öffnung verbleibt.
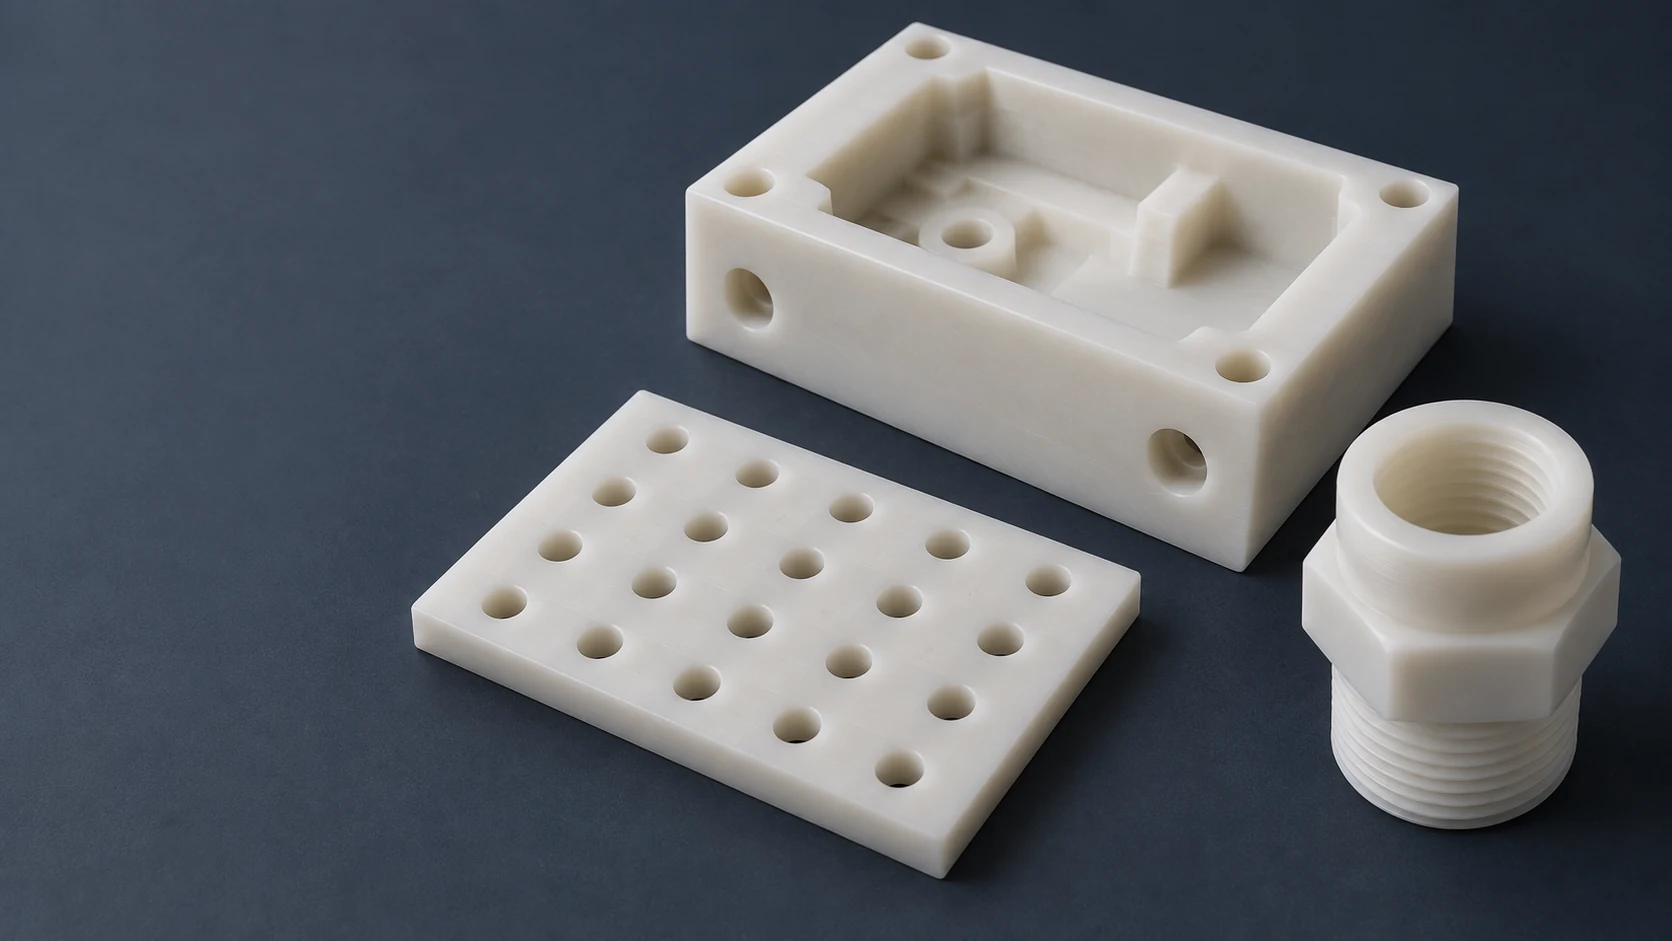
Wir fräsen Taschen, Befestigungslöcher und Zugriffsmerkmale in PP-Blöcke ein. Die Komponentenzeichnung legt die Lage der Tasche relativ zur Befestigungsfläche fest und definiert die Wandstärke, die um jede Öffnung verbleibt.
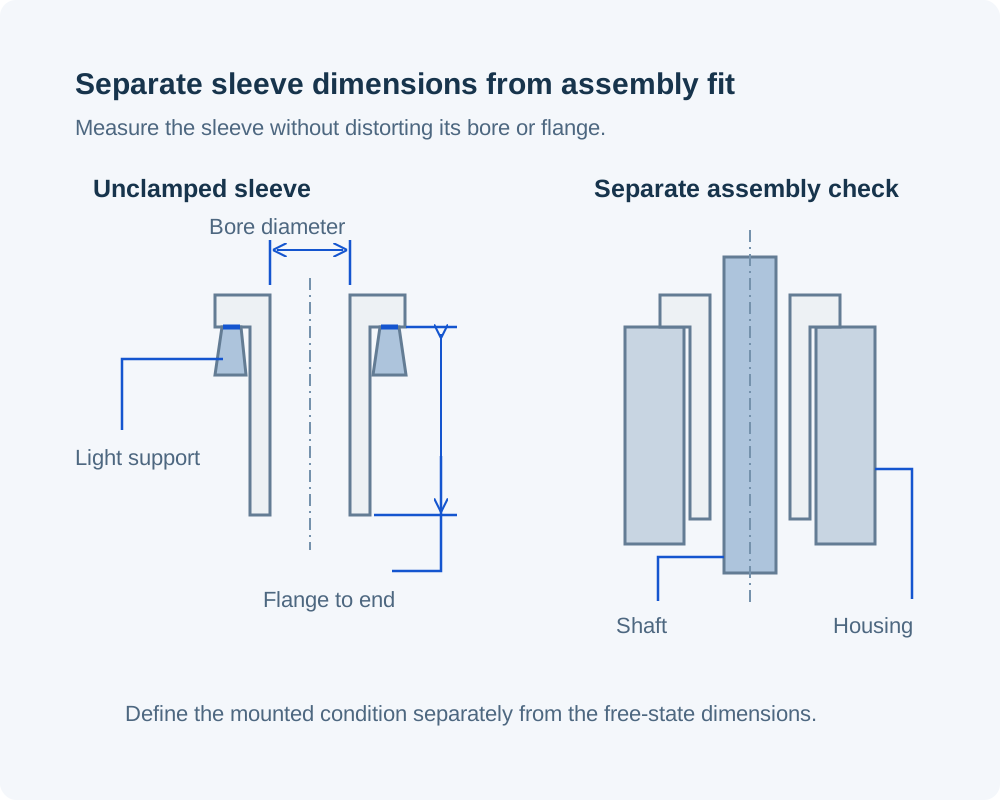
Gedrehte PP-Hülsenkombinieren eine Bohrung mit einem außenliegenden Lage-Durchmesser sowie einer Flansch- oder Schulterfläche. Wir bearbeiten diese Merkmale von der angegebenen Achse aus mit einer separaten Längenangabe zwischen den Kontaktflächen.
Wir fräsen Aufnahmen und Trägerblöcke um das zu haltende Teil herum. Kontaktzonen, Lade-Richtung und Spiel für die Handhabung bestimmen die Form der Aufnahme und die Lage der Befestigungslöcher.
Wir bohren oder fräsen das angegebene Loch- und Schlitzmuster in die PP-Platte. Die Stützen unterhalb der Platte sowie das verbleibende Material zwischen den Öffnungen bestimmen, wie die Bearbeitungseinrichtung das Teil fixiert.
Wir drehen oder fräsen PP-Adapter mit zeichnungsgemäß definierten Gewinden, Absätzen und Durchgangsgeometrien. Ein Gewinde, das den Adapter fixiert, wird separat von jeder Fläche oder jedem Merkmal behandelt, das zur Dichtungsbildung vorgesehen ist.
Wir drehen Ringe, die einen Abstand einstellen oder eine benachbarte Komponente stützen. Die Zeichnung unterscheidet die Anlageflächen vom Freistichbohrdurchmesser und vermerkt die montierte Stapellänge.
Wir wählen PP-H, wenn ein Träger, eine Platte oder ein Block die höhere Steifigkeit der beiden nichtgefüllten Rohstofffamilien benötigt, wie im nachfolgenden Vergleich dargestellt. Die gewählte Rohstoffqualität bleibt Teil der Bestellung, einschließlich aller erforderlichen Werkstoffdokumentation.[1]
Der PP-C-Rohstoff von SIMONA ist ein Blockcopolymer. Die Referenzdaten weisen eine höhere Kerbschlagzähigkeit und eine geringere Zugsteifigkeit als natürlicher PP-H auf; daher prüfen wir die Tragfähigkeit und Handhabungslasten des Bauteils, bevor wir eine Werkstoffänderung akzeptieren.[1] [2]
Wir verwenden die angegebene Rohstofffarbe für sichtbare Blöcke, Platten und gedrehte Komponenten. Die Farbe wird getrennt von der Harzgruppe erfasst, sodass ein grauer Ersatz nicht stumm eine PP-H-Anforderung in eine andere Formulierung umwandelt.[1]
Eine Anforderung an das Flammverhalten, die Leitfähigkeit oder die Kontakt-Dokumentation gehört zu einer benannten Formulierung. Wir erstellen unser Angebot auf Grundlage dieser Materialspezifikation und der erforderlichen Nachweise, statt sie pauschal auf jeden PP-Rohling anzuwenden.
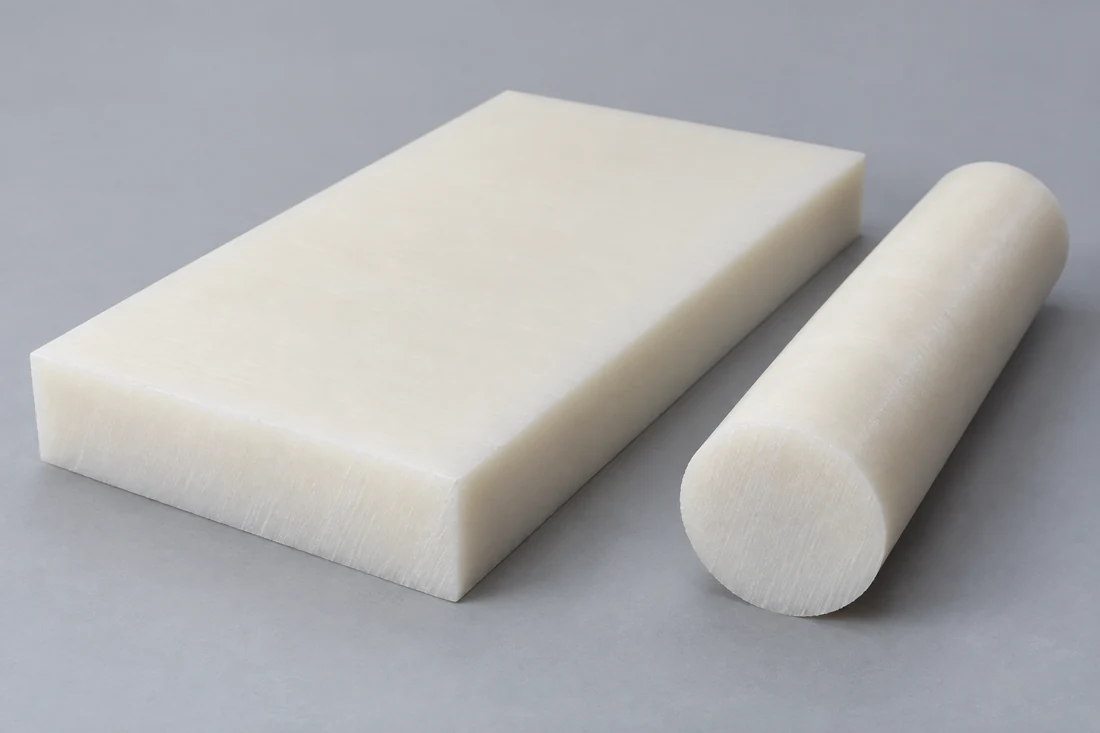
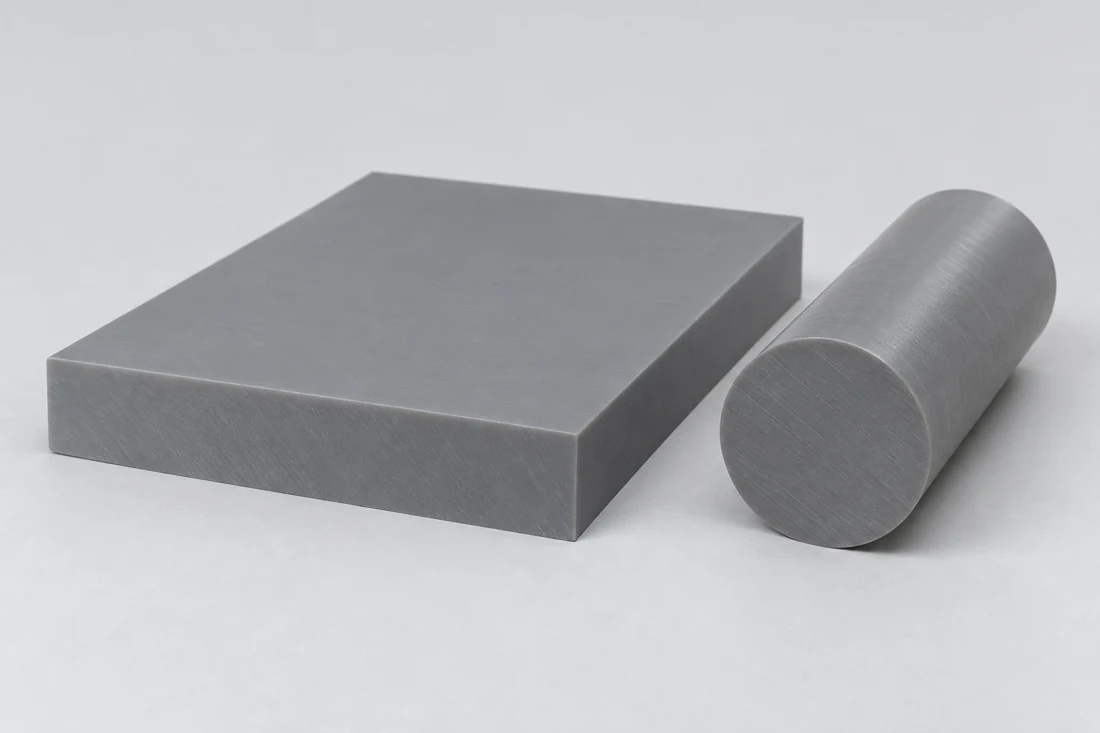
Wir wählen einen Rohling entsprechend dem fertigen Bauteilabschnitt aus. Ein ausgehöhlter Block benötigt ausreichende Plattendicke für Boden und Aufspannfläche; eine flanschförmige Hülse erfordert Rohmaterial sowohl außerhalb des Flansches als auch entlang ihrer Länge. Das Angebot benennt diese Ausgangsform.[1] [2]
Eine Materialsubstitution umfasst die Rohform und die Lieferantenbezeichnung, nicht nur den Begriff Polypropylen.
| Eigenschaft | PP-H naturbelassen | PP-C | Prüfverfahren |
|---|---|---|---|
| Dichte (g/cm³) | 0.90 | 0.91 | DIN EN ISO 1183 |
| Streckspannung (MPa) | 32 | 26 | DIN EN ISO 527 |
| Zugmodul (MPa) | 1,400 | 1,200 | DIN EN ISO 527 |
| Kerbschlagzähigkeit (kJ/m²) | 7 | 45 | DIN EN ISO 179 |
| Mittlere lineare Wärmeausdehnung (µm/(m·K)) | 160 | 160 | ISO 11359-2 |
Technische Informationen zu SIMONA PP, 05/2018. Näherungsweise Vergleichswerte für Platten, im Allgemeinen gemessen an 4 mm extrudierter Platte (gepresste Platte im Allgemeinen 20 mm); sie gelten nicht automatisch für Stäbe oder fertige Bauteile. Das CLTE-Intervall und die Richtung sind nicht angegeben.
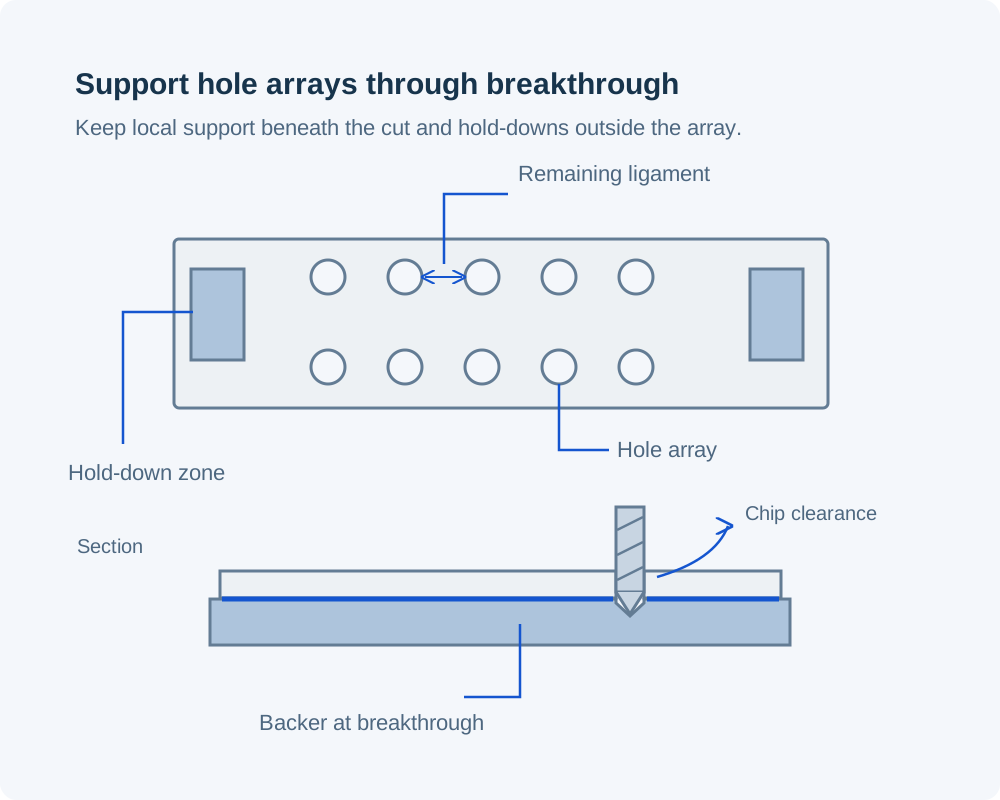
Wir stützen den verbleibenden Bereich während des Materialabtrags ab. Bei einer perforierten Platte unterstützt eine Unterseite den Durchbruch der Löcher, während die Spannpositionen das Lochraster zugänglich halten.
Wir planen die Reihenfolge der Drehoperationen unter Berücksichtigung der dünnen Abschnitte, die nach der Bohrung verbleiben. Ein als axialer Anschlag genutzter Flansch und eine zur Lagefixierung verwendete Bohrung erhalten nach Lösen aus der Spannfutter separate Maßprüfungen.
Wir verwenden Halte- und Aufspanndruck, der auf den Rohling abgestimmt ist, mit scharfen Schneiden und ausreichendem Raum für die Spanabfuhr. Das Festhalten eines flexiblen PP-Bauteilabschnitts während der Bearbeitung definiert nicht dessen Abmessungen im spannungsfreien Zustand.[3]
| Merkmal | Zeichnungsanforderung | Zulassungsbedingung | Verifizierung |
|---|---|---|---|
| Perforierte Stützplatte | Lochgröße, Lochteilung und verbleibende Stegbreite | Definierte Stützen; freigegeben von den Spannvorrichtungen | Lage des Musters und Geometrie der Platte |
| Gewindeadapter | Gewindegröße, Gewindesteigung, Eingriffstiefe und Auflagefläche | Spezifizierter Gegenverbinder | Prüfung von Gewinde und Auflagefläche |
| Flanschhülse | Bohrung, äußere Auflagefläche und Länge von Schulter bis Ende | Freier Zustand; Prüfung im eingebauten Zustand, falls spezifiziert | Durchmesser und axiale Abmessungen |
| Aushöhlungsblock für Geräte | Tiefe der Aushöhlung, Bodenfläche und Montage-Bezugsflächen | Spezifizierte Stützung und Temperatur | Abmessungen im Zusammenhang mit Aushöhlung und Bezugsflächen |
Die Komponentenzeichnung legt die maßlichen Grenzen fest. Die Messbedingung unterscheidet das freigegebene Teil von seiner eingebauten Form.
Wir prüfen eine Buchsenbohrung, die Lage einer Aushöhlung oder einen Adapter-Sitz hinsichtlich des jeweiligen Gegenstücks und der Prüfbedingung. Die Grenzwerte dieser Merkmale werden klar von der allgemeinen Kontur getrennt, sodass die Bestellung die für die Montage maßgeblichen Abmessungen steuert.
Wir positionieren Schraubenansitze über gestütztem Material und unterscheiden Anzugflächen von dünnen Stegen. Das Verbindungselement, die Anlagefläche und die Montagelast werden gemeinsam betrachtet – statt eine Anziehpraxis von metallischen Teilen zu übernehmen.
Wir prüfen das Material unterhalb einer Aushöhlung sowie zwischen Bohrungen. Eine tiefe Aushöhlung neben einer nicht gestützten Kante kann sowohl die Werkstückaufspannung als auch die Endform beeinflussen, selbst wenn ihre Außenabmessungen unkompliziert erscheinen.
Für ein Prozessgerätebauteil erfassen wir sowohl die Arbeitsflüssigkeit als auch den Reinigungszyklus – inklusive Konzentration, Temperatur und Kontaktzeit. Eine vertiefte Oberfläche, die Flüssigkeit zurückhält, kann einer anderen Belastung ausgesetzt sein als eine offene Montagefläche.[1]
Wir benötigen die vollständige Gewindebezeichnung, die Eingriffslänge und das Gegenstück. Falls eine Absatzfläche oder eine Dichtsitzfläche die Dichtung bildet, bleiben deren Lage und Oberflächenanforderung unabhängig von der Gewindeprüfung.
Wir fertigen Tragstrukturen, die Rohrleitungen, Behälter oder abnehmbare Hardware entsprechend dem vorgegebenen Prozesslayout positionieren. Die Zeichnung trennt fluidberührte Oberflächen von der Montagestruktur und gewährleistet weiterhin freien Zugang für Demontage.
Eine Vorrichtung benötigt definierte Kontaktstellen sowie Wege zum Einlegen und zum Abfließen von Flüssigkeit. Wir fräsen das Tragprofil und die Öffnungen entsprechend dieser Anordnung, einschließlich Bereiche, die während der Handhabung frei bleiben müssen.
PP-Blöcke und Adapter können die geforderte mechanische Befestigung zwischen einem Messgerät und seiner Umgebungsanlage bereitstellen. Wir positionieren Anschlussöffnungen und Befestigungsmerkmale anhand der Montagezeichnung; elektrische Eigenschaften und Gehäuseklassifizierungen erfordern eine gesonderte Bewertung.
Wir fertigen Abstandshalter oder Anschlagblöcke, die die Position austauschbarer Geräte festlegen. Jede Variante weist ihre eigene kontrollierte Länge oder ihr eigenes Kontaktprofil auf, sodass ein Komponentenwechsel nicht allein anhand der Farbe erfolgen muss.
Wir unterscheiden Sitzflächen von sichtbaren kosmetischen Oberflächen. Eine erforderliche Textur wird gezielt der jeweiligen Nutzfläche zugewiesen, um unnötige Nachbearbeitung verdeckter Freiräume zu vermeiden.
PP kann sich beim Trimmen zu einer flexiblen Lippe verformen, anstatt sauber abzutrennen. Wir entfernen angehängte Grate an Bohrungsausgängen und Durchgangsschnittpunkten, ohne die auf der Zeichnung angegebenen Positionierkanten abzurunden.
Wir halten die Gratentfernung strikt getrennt von Gewindeform und Sitzgeometrie. Ein Restfaden am Eingang kann die Montage behindern, während eine übermäßige Kantenentfernung die nutzbare Eingriffslänge oder die Kontaktfläche verkürzen kann.
Wir platzieren die Kennzeichnung auf einer vereinbarten nicht funktionalen Oberfläche oder verwenden ein separates Teileetikett. Geschützte Sitzflächen sowie deutlich unterscheidbare Etiketten gewährleisten, dass ähnliche PP-Varianten bis zur Auslieferung und Montage eindeutig identifizierbar bleiben.
Wir verknüpfen die bestellte Rohmaterialbezeichnung und die erforderlichen Chargenangaben mit der Bauteilversion. Bei gesteuerten Materialanforderungen identifiziert der Eingangsprotokoll die tatsächlich gelieferte Werkstoffsorte sowie die zugehörige Dokumentation.
Wir dokumentieren die vereinbarten Bohrungsdurchmesser, Längen, Lochpositionen oder Taschenabmessungen bezogen auf das angegebene Bezugselement. Dadurch wird der Messzustand eindeutig gekennzeichnet, sodass die Eingangsprüfung kein ungespanntes Teil mit einer komprimierten Montage vergleicht.
Wir trennen die dimensionsbezogene Freigabe von allen erforderlichen Montageproben oder Expositionstests. Die Bestellung legt vorab den Prüfzustand, die Freigabekriterien und die zuständige Stelle fest, bevor diese zusätzliche Leistung Teil der Lieferung wird.
Ein breiter Flansch kann den Stabdurchmesser bestimmen, selbst wenn der größte Teil der Hülse schmal ist. Ein tief eingesenkter Block erfordert ein Rohmaterial, von dem später der überwiegende Teil abgetragen wird; wir bewerten daher Rohling- und Endgeometrie gemeinsam.
Wiederholte Bohrungen, schmale Nuten und sich kreuzende Durchgänge beeinflussen Bearbeitungs- und Gratentfernungszeit. Wir kalkulieren das tatsächliche Muster und den Zugang – einschließlich jeder Fläche, bei der das Teil erneut eingespannt werden muss.
Einige aufgezeichnete Sitzmaße unterscheiden sich hinsichtlich ihres Umfangs von einem vollständigen Merkmalsbericht oder einem eingebauten Probelauf. Wir benennen die erforderlichen Ergebnisse und Materialunterlagen in unserem Angebot, damit sie zusammen mit der Komponentenbestellung übermittelt werden.
Eine Baureihe von Anschlagblöcken kann Montagelöcher gemeinsam nutzen, verwendet jedoch unterschiedliche Kontakt-Höhen. Wir kalkulieren Mengen nach Variante und behalten gemeinsame Bezugsebenen bei, sofern die Zeichnungen dies zulassen – ohne unterschiedliche Längen als eine austauschbare Komponente zu behandeln.
Wir prüfen den Werkstoffgrad, die Ausgangsform und die Zeichnung gemeinsam mit der umgebenden Baugruppe. Dadurch werden die Kontaktflächen, die Fluidexposition sowie die Merkmale bestimmt, die nach der Montage weiterhin zugänglich bleiben müssen.
Wir benennen die Messungen, die spannungsfrei (ohne Spannvorrichtung) durchgeführt werden, sowie ggf. zusätzliche Prüfungen nach der Montage. Ein Erstteil wird anhand dieser Bedingungen bewertet, bevor die vereinbarte Serienmenge gefertigt wird.
Wir fertigen nach dem freigegebenen Werkstoff und der freigegebenen Zeichnungsversion unter Einhaltung des vereinbarten Prüfungsumfangs. Eine geänderte Gewindeform, Tasche oder Stützposition wird vor der Fertigung weiterer Teile im Komponentenprotokoll geklärt.
Bei einer Wiederholungsbestellung vergleichen wir die angeforderte Zeichnungsversion mit der früheren Lagerbezeichnung und der Anpassungsanordnung. Änderungen bezüglich des Fluids, der Montagelast oder des Reinigungszyklus werden gemeinsam mit geometrischen Änderungen geprüft.
Nein. SIMONA kennzeichnet PP-C als Blockcopolymer, während PP-R ein statistisches Copolymer ist. Vor der Verwendung von Rohren oder anderen halbfertigen Formen anstelle der spezifizierten PP-C-Rohlinge benötigen wir die Genehmigung der konkreten Lagerbezeichnung. Ein gemeinsamer Polypropylen-Name macht beide nicht austauschbar.
Nr. Das Verhalten eines PP-Scharniers hängt von der Geometrie und der Verarbeitung ab, einschließlich der molekularen Orientierung. Wir können den dünnen Abschnitt auf einer Zeichnung prüfen, doch sein Biegewinkel, die erforderliche Zyklenanzahl und die Betriebsbedingungen erfordern einen separaten Validierungsplan. Eine Bewertung eines Spritzguss-Scharniers stellt nicht die Lebensdauer eines aus Lagermaterial geschnittenen Abschnitts sicher.
Wir würden die Verbindung nicht allein aufgrund der Angabe „universell“ auf dem Etikett eines Klebstoffs freigeben. PP weist eine niedrige Oberflächenenergie auf und erfordert ein Klebsystem, das speziell auf die jeweiligen Substrate und Einsatzbedingungen abgestimmt ist. Spezielle Systeme können PP verbinden; die Vorbereitung der Verbindungsstelle, die mechanische Belastung und die Umgebungsbeanspruchung müssen jedoch für diese konkrete Baugruppe separat validiert werden.
Wir können den Adapter als bearbeitete Komponente prüfen, wobei die Schweißvorbereitung in seiner Zeichnung dargestellt sein muss. Die für die Verbindung zuständige Stelle benötigt das passende Material, die geeignete Fügegeometrie sowie das entsprechende Schweißverfahren. Wir trennen die Freigabe der Bearbeitung klar von der später geschweißten Baugruppe sowie von allen erforderlichen Prüfungen der Verbindung.
Wir betrachten Standard-PP-H oder PP-C nicht als Außenqualität. SIMONA kennzeichnet UV-stabilisierte Formulierungen ausdrücklich für diesen Einsatz und weist darauf hin, dass ihre Standardfamilien im Allgemeinen nicht für Außenanwendungen ausgelegt sind. Für ein Angebot zu einer langfristig im Freien einzusetzenden Komponente benötigen wir die spezifizierte UV-stabilisierte Sorte sowie die genauen Anforderungen an die UV-Belastung.
Nein. Die PP-Richtlinien von SIMONA schließen stark oxidierende Medien wie Salpetersäure, Chromsäure und Halogene aus ihren allgemeinen Beständigkeitsangaben aus. Wir benötigen die konkrete Chemikalie, deren Konzentration und Temperatur, um diese unter Berücksichtigung der gewählten Sorte zu bewerten; eine allgemeine Angabe zur Säurebeständigkeit reicht für diese Bestellung nicht aus.
Nein. Die gleiche offene Fläche kann sich aus unterschiedlichen Lochgrößen, Lochabständen und Schlitzformen ergeben. Solche Muster hinterlassen unterschiedlich breite Tragflächen und Freiräume um das zu fixierende Teil. Wir fertigen das freigegebene Muster und die zugelassene Montagegeometrie; eine bloße Übereinstimmung der offenen Fläche stellt keine mechanische Austauschbarkeit sicher.
Teilen Sie uns Ihre Komponentenzeichnung, die PP-Rohmaterial-Spezifikation und die Mengen mit. Wir prüfen die Montagemerkmale, die Einsatzbedingungen sowie die Maße, die die Montage bestimmen.
Lagerdaten und Verarbeitungshinweise, die für die Materialvergleiche und Einkaufsentscheidungen auf dieser Seite verwendet werden.
