Bloques de equipos
Fresamos cavidades, agujeros de montaje y características de acceso en bloques de PP. El dibujo del componente ubica la cavidad respecto a su cara de montaje y define el espesor de pared que queda alrededor de cada abertura.
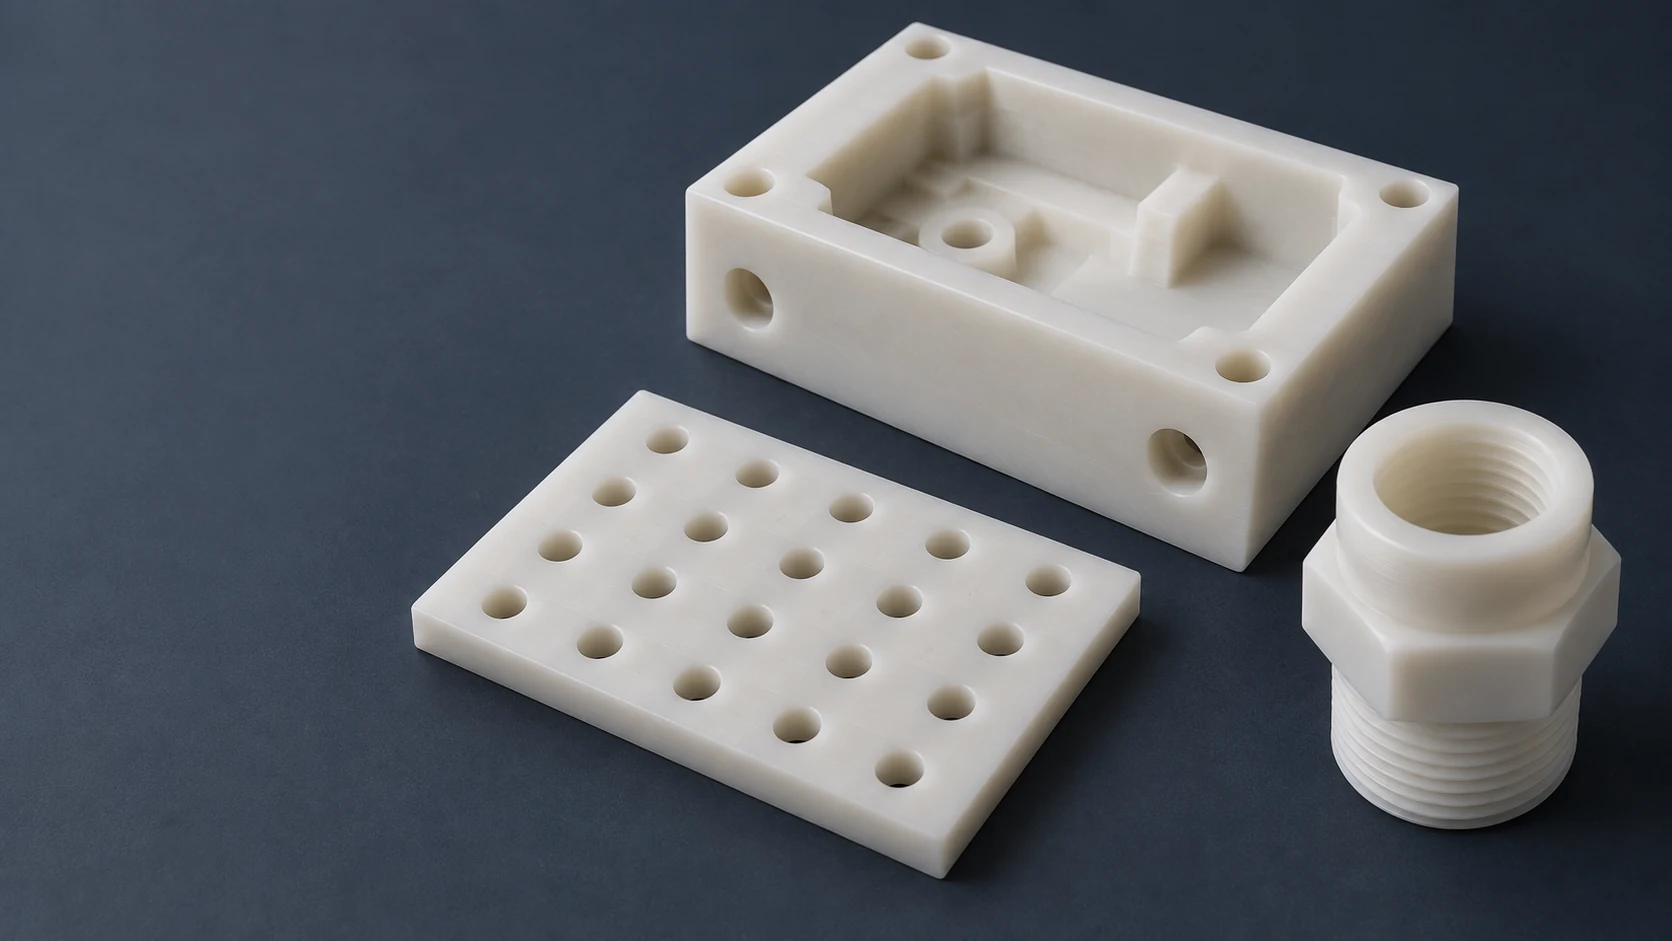
Fresamos cavidades, agujeros de montaje y características de acceso en bloques de PP. El dibujo del componente ubica la cavidad respecto a su cara de montaje y define el espesor de pared que queda alrededor de cada abertura.
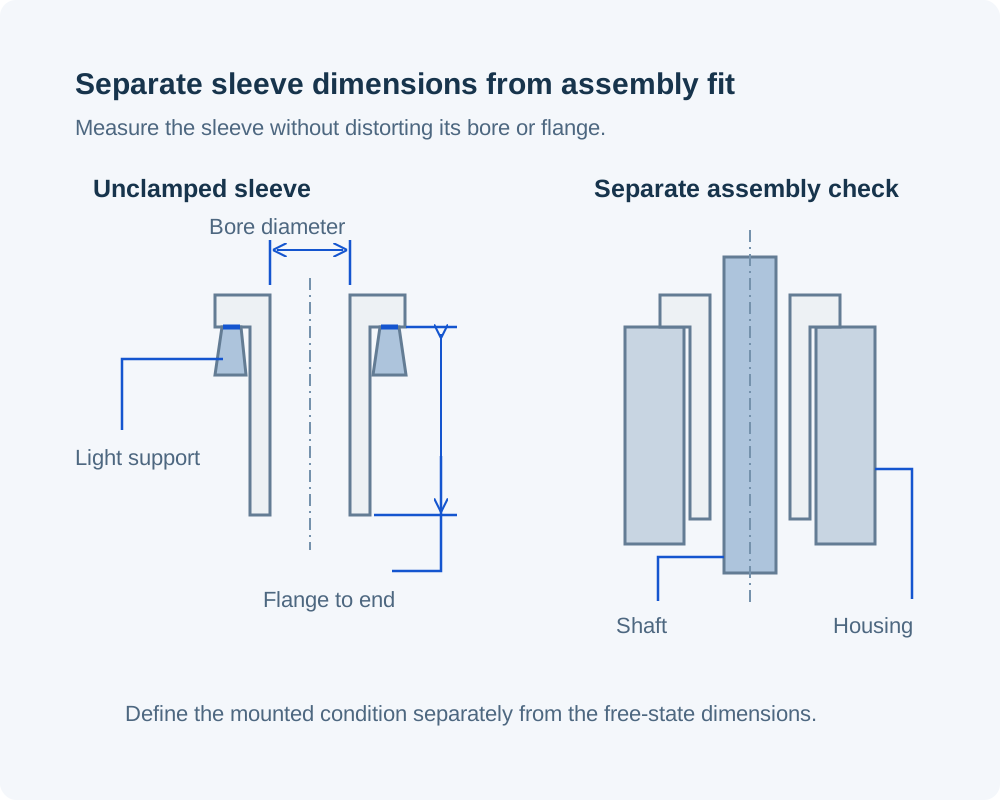
Manguitos de PP torneadoscombinan un agujero con un diámetro exterior de localización y una brida o escalón. Maquinamos esas características desde el eje especificado, con un requisito de longitud separado entre las caras en contacto.
Mecanizamos nidos y bloques de soporte alrededor de la pieza que sostienen. Las zonas de contacto, la dirección de carga y el espacio libre para manipulación determinan la forma de la cavidad y la ubicación de los agujeros de montaje.
Taladramos o fresamos el patrón especificado de agujeros y ranuras en la placa de PP. Los soportes situados debajo de la placa y el material restante entre las aberturas determinan cómo la configuración de mecanizado sujeta la pieza.
Tornillamos o fresamos adaptadores de PP con roscas, hombros y geometría de paso definidos en el plano. Tratamos por separado la rosca que fija el adaptador frente a cualquier cara o característica destinada a lograr un sellado.
Tornillamos anillos que establecen una separación o soportan un componente adyacente. El plano distingue las caras de apoyo del agujero de holgura y registra la longitud total del conjunto montado.
Consideramos PP-H cuando un soporte, placa o bloque requiere la mayor rigidez de las dos familias de stock sin relleno comparadas a continuación. El grado de stock seleccionado permanece como parte del pedido, incluyendo cualquier documentación de material requerida.[1]
El stock PP-C de SIMONA es un copolímero en bloque. Sus datos de referencia indican una mayor resistencia al impacto con entalla y una menor rigidez a tracción que el PP-H natural, por lo que revisamos las cargas de soporte y manipulación de la pieza antes de aceptar un cambio de grado.[1] [2]
Utilizamos el color especificado del material en bruto para bloques, placas y componentes torneados visibles. El color se registra por separado de la familia de resina, de modo que un reemplazo en gris no cambia silenciosamente un requisito de PP-H a una formulación distinta.[1]
Un requisito relativo al comportamiento frente a la llama, la conductividad o la documentación de contacto corresponde a una formulación denominada. Emitimos presupuestos conforme a esa especificación de material y sus registros requeridos, en lugar de aplicarla a todos los blanks de PP.
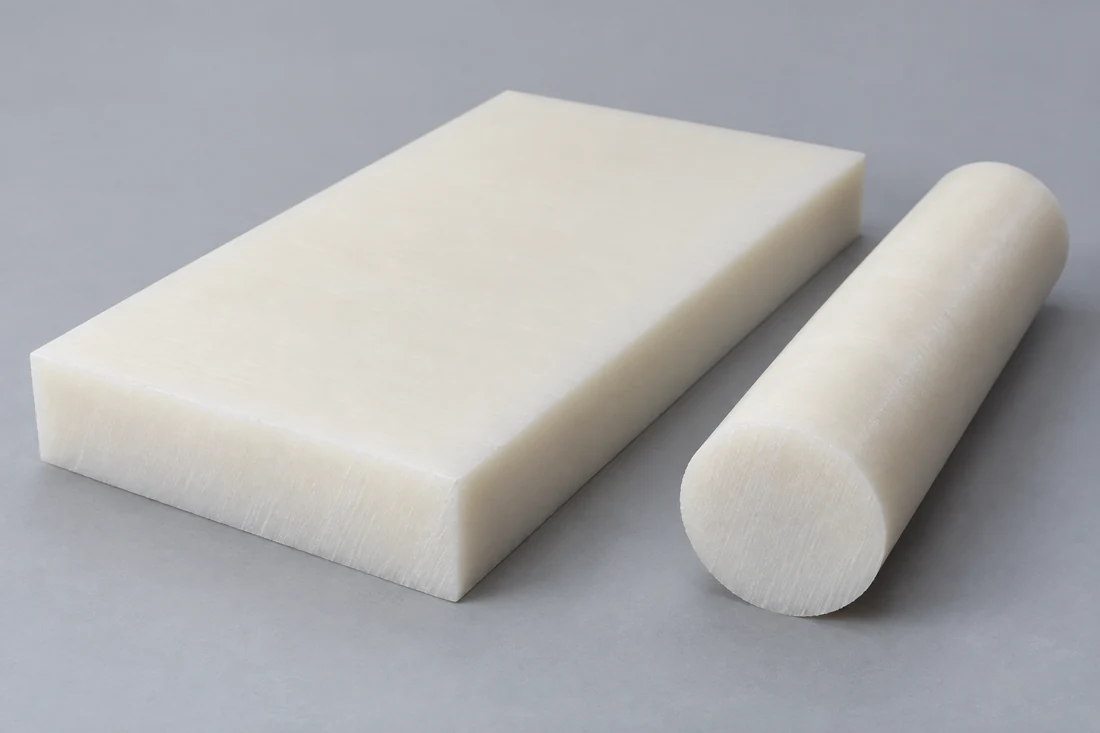
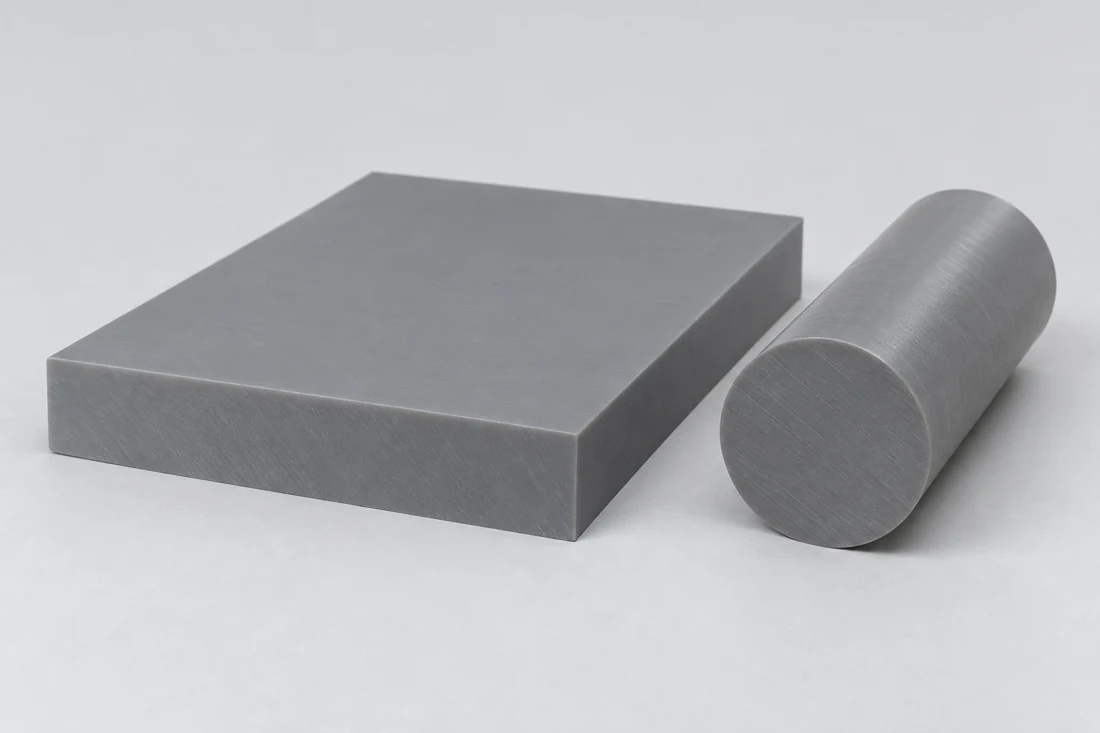
Seleccionamos un material en bruto que rodee la sección terminada. Un bloque con cavidad requiere suficiente espesor de placa para su fondo y su cara de montaje; una camisa con brida necesita material en bruto fuera de la brida, así como a lo largo de su longitud. La cotización identifica esa forma inicial.[1] [2]
Una sustitución de material incluye la forma del material en bruto y la designación del proveedor, no solo la palabra «polipropileno».
| Propiedad | PP-H natural | PP-C | Método de ensayo |
|---|---|---|---|
| Densidad (g/cm³) | 0.90 | 0.91 | DIN EN ISO 1183 |
| Tensión de fluencia (MPa) | 32 | 26 | DIN EN ISO 527 |
| Módulo de tracción (MPa) | 1,400 | 1,200 | DIN EN ISO 527 |
| Resistencia al impacto con entalla (kJ/m²) | 7 | 45 | DIN EN ISO 179 |
| Dilatación térmica lineal media (µm/(m·K)) | 160 | 160 | ISO 11359-2 |
Información técnica de polipropileno SIMONA, 05/2018. Valores aproximados de comparación para láminas, generalmente medidos en lámina extruida de 4 mm (la lámina prensada generalmente tiene 20 mm); estos valores no se aplican automáticamente a barras ni a piezas terminadas. No se indica el intervalo ni la dirección del CTE lineal.
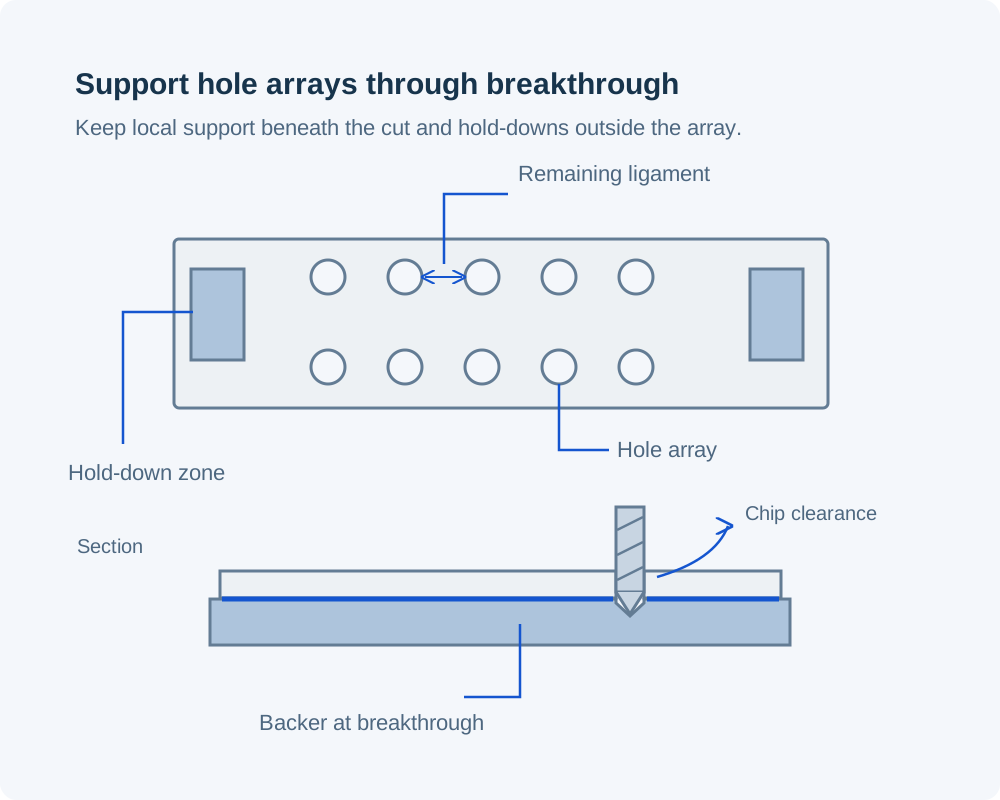
Sostenemos la sección restante a medida que se elimina material. Para una placa perforada, una superficie de respaldo sostiene la perforación de los agujeros, mientras que las posiciones de las abrazaderas mantienen accesible la matriz de agujeros.
Planificamos el orden de las operaciones de torneado alrededor de las secciones delgadas que quedan tras el mandrinado. Una brida utilizada como tope axial y un agujero utilizado para localización reciben controles dimensionales independientes tras la liberación de la pieza del plato.
Utilizamos presión de soporte y sujeción adecuada al material en bruto, con filos de corte afilados y espacio suficiente para que las virutas salgan de la zona de corte. Sujetar una sección flexible de PP durante el mecanizado no establece sus dimensiones en estado libre.[3]
| Característica | Requisito del plano | Condición de aceptación | Verificación |
|---|---|---|---|
| Placa de soporte perforada | Tamaño del agujero, paso y espesor restante del nervio | Soportes definidos; liberada de las abrazaderas | Ubicación del patrón y geometría de la placa |
| Adaptador roscado | Tamaño de la rosca, paso, profundidad de engrane y asiento | Conector acoplado especificado | Verificaciones de la rosca y de la cara de asiento |
| Casquillo con brida | Diámetro interior, asiento exterior y longitud desde el hombro hasta el extremo | Estado libre; verificación instalada si se especifica | Diámetros y dimensiones axiales |
| Bloque de equipo con cavidades | Profundidad de la cavidad, superficie de fondo y referencias de montaje | Soporte y temperatura especificados | Dimensiones relacionadas con la cavidad y las referencias |
El plano de la pieza define los límites dimensionales. La condición de medición distingue la forma de la pieza liberada de su forma instalada.
Revisamos el diámetro interior de un casquillo, la ubicación de un alojamiento o el asiento de un adaptador en comparación con su componente acoplado y su condición de inspección. Los límites de esas características se mantienen distintos del contorno general, de modo que el pedido controla las dimensiones que determinan el ensamblaje.
Ubicamos los asientos para tornillos sobre material soportado y distinguimos las caras de apriete de los tramos delgados. Se consideran conjuntamente el elemento de fijación, el área de asiento y la carga de ensamblaje, en lugar de copiar una práctica de apriete válida para piezas metálicas.
Revisamos el material que queda debajo de un alojamiento y entre orificios. Un alojamiento profundo situado junto a un borde sin soporte puede afectar tanto la sujeción durante la fabricación como la forma final, incluso cuando sus dimensiones exteriores parecen sencillas.
Para una pieza de equipo de proceso, registramos tanto el fluido de trabajo como el ciclo de limpieza, incluyendo concentración, temperatura y tiempo de contacto. Una superficie rebajada que retiene líquido puede experimentar una exposición distinta a la de una cara de montaje abierta.[1]
Necesitamos la designación completa de la rosca, la longitud de engrane y el componente acoplado. Si un tope o un asiento para junta proporciona el sellado, su ubicación y los requisitos de su superficie permanecen independientes de la verificación de la rosca.
Mecanizamos soportes que posicionan tuberías, recipientes o hardware extraíble alrededor del diseño de proceso especificado. El plano separa las superficies en contacto con fluidos de la estructura de montaje y mantiene el acceso disponible para su desmontaje.
Una fijación requiere puntos de contacto definidos, así como recorridos para su carga y para que el líquido drene. Mecanizamos el perfil de soporte y las aberturas según esa disposición, incluidas las zonas que deben permanecer libres durante la manipulación.
Los bloques y adaptadores de PP pueden proporcionar el montaje mecánico especificado entre un instrumento y su equipo circundante. Ubicamos el acceso a los conectores y las características de fijación a partir del plano de instalación; las calificaciones eléctricas y de carcasa requieren una evaluación independiente.
Mecanizamos espaciadores o topes que fijan la posición de equipos desmontables. Cada variante tiene su propia longitud controlada o perfil de contacto, de modo que el cambio de un componente no depende únicamente del color.
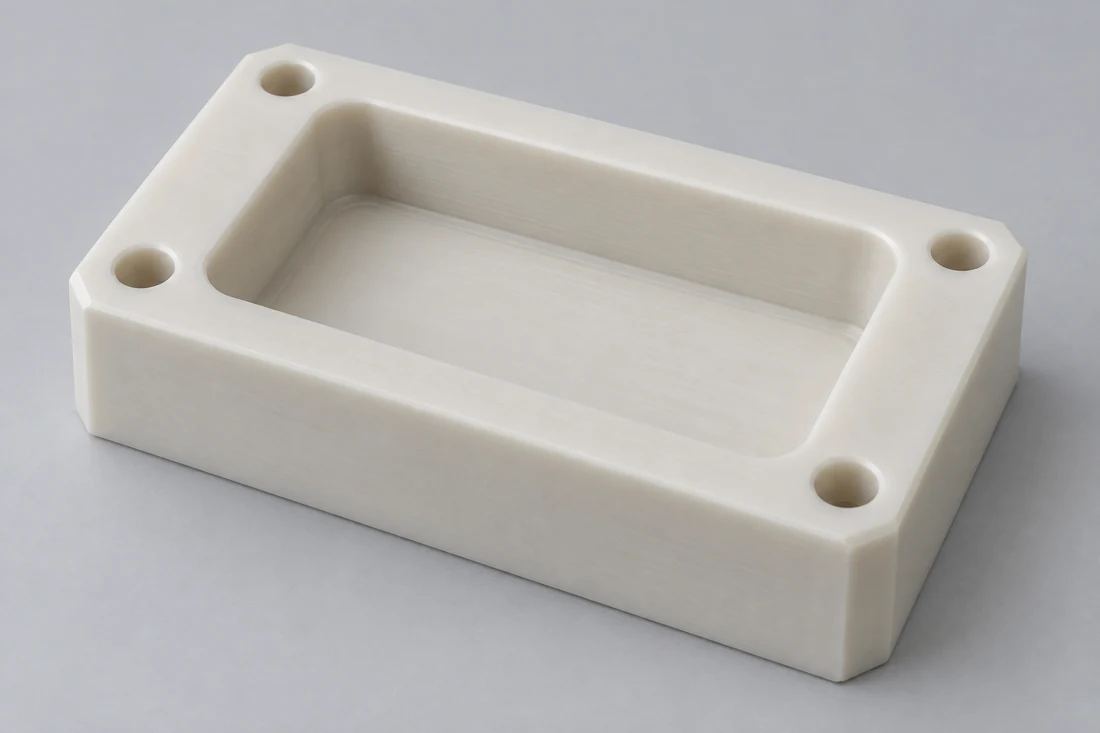
Distinguimos las caras de asiento de las superficies estéticas expuestas. Se asigna la textura requerida únicamente a la superficie que la utiliza, evitando así acabados innecesarios en holguras ocultas.
El polipropileno puede doblarse formando un labio flexible en lugar de separarse limpiamente durante el desbaste. Eliminamos las rebabas adheridas en las salidas de los agujeros y en las intersecciones de los pasajes sin redondear los bordes de localización indicados en el dibujo.
Mantenemos la eliminación de rebabas separada de la forma de la rosca y de la geometría de asiento. Un filamento residual en la entrada puede obstaculizar el montaje, mientras que una eliminación excesiva del borde puede reducir la longitud útil de engrane o la superficie de contacto.
Colocamos la identificación en una superficie no funcional acordada o utilizamos una etiqueta independiente para la pieza. Las caras de asiento protegidas y etiquetas diferenciadas permiten identificar con claridad variantes similares de PP durante la entrega y el montaje.
Vinculamos la designación del material solicitado y la información de lote requerida con la revisión del componente. Para requisitos de material controlado, el registro de recepción identifica la calidad real y la documentación suministrada junto con él.
Registramos el diámetro interior acordado, la longitud, la posición del agujero o la dimensión del hueco a partir del datum indicado. El resultado especifica la condición de medición, de modo que la inspección de recepción no compare una pieza sin restricciones con un conjunto comprimido.
Separamos la aceptación dimensional de cualquier ensayo ensamblado o prueba de exposición requerida. El pedido especifica la condición de ensayo, los criterios de aceptación y la parte responsable antes de que dicho trabajo adicional forme parte de la entrega.
Un ala ancha puede determinar el diámetro de la varilla incluso cuando la mayor parte del manguito es estrecha. Un bloque profundamente rebajado utiliza material en bruto del que se eliminará gran parte; evaluamos conjuntamente la geometría del material en bruto y la geometría final.
Los agujeros repetidos, las ranuras estrechas y los pasajes intersectantes afectan el tiempo de mecanizado y de eliminación de rebabas. Cotizamos el patrón real y el acceso, incluyendo cualquier cara que requiera volver a sujetar la pieza.
Algunas dimensiones registradas de asiento difieren en alcance respecto de un informe completo de características o de un ensayo instalado. Identificamos en la cotización los resultados y registros de material requeridos para que acompañen al pedido de la pieza.
Una familia de topes puede compartir agujeros de montaje pero utilizar distintas alturas de contacto. Cotizamos las cantidades por variante y mantenemos los puntos de referencia comunes cuando los planos lo permiten, sin tratar longitudes diferentes como una única pieza intercambiable.
Revisamos la calidad del material, la forma inicial y el plano junto con el conjunto circundante. Esto establece las caras de contacto, la exposición a fluidos y las características que deben permanecer accesibles tras la instalación.
Identificamos las mediciones tomadas sin abrazaderas y cualquier verificación de instalación independiente. La primera pieza se evalúa según dichas condiciones antes de proceder con la cantidad de producción especificada.
Mecanizamos conforme a la revisión del material y del plano liberados, con el alcance de inspección acordado. Cualquier cambio en una rosca, un hueco o una ubicación de soporte se resuelve en el registro de la pieza antes de fabricar más unidades.
Para un pedido repetido, comparamos la revisión solicitada con la designación previa del material en bruto y la disposición de acoplamiento. Los cambios en el fluido, la carga de montaje o el ciclo de limpieza se revisan junto con los cambios dimensionales.
No. SIMONA identifica el PP-C como un copolímero en bloque, mientras que el PP-R es un copolímero aleatorio. Necesitamos la aprobación de la denominación real del material en stock antes de utilizar tubería u otra forma semiacabada en lugar del bloque especificado de PP-C. Compartir el nombre genérico de polipropileno no los hace intercambiables.
No. El comportamiento de la bisagra de PP depende de la geometría y del proceso de fabricación, incluida la orientación molecular. Podemos revisar la sección delgada en un plano, pero su ángulo de flexión, requisitos de ciclos y condiciones de funcionamiento requieren un plan de validación independiente. La clasificación de una bisagra moldeada no establece la vida útil de una sección cortada a partir de material en bruto.
No aprobaríamos la unión únicamente con base en la etiqueta «de uso general» de un adhesivo. El PP tiene baja energía superficial y requiere un sistema de unión adaptado a los sustratos reales y a las condiciones de servicio. Existen sistemas especializados capaces de unir PP; sin embargo, la preparación de la unión, las cargas aplicadas y las condiciones de exposición aún deben verificarse específicamente para ese ensamblaje.
Podemos revisar el adaptador como componente mecanizado, mostrando en su plano la preparación para la soldadura. La parte encargada de la unión debe disponer del material compatible, de la geometría de la junta y del procedimiento de soldadura adecuados. Mantenemos la aceptación del mecanizado independiente del ensamblaje soldado posteriormente y de cualquier ensayo de junta requerido.
No consideramos al PP-H estándar ni al PP-C estándar como materiales aptos para uso exterior. SIMONA identifica formulaciones estabilizadas frente a los rayos UV para dicho uso y señala que sus familias estándar no están diseñadas, en general, para aplicaciones al aire libre. Necesitaríamos conocer la calificación específica de PP estabilizado frente a los rayos UV y los requisitos de exposición antes de emitir una cotización para un componente destinado a uso exterior a largo plazo.
No. Las orientaciones de SIMONA sobre el PP excluyen medios fuertemente oxidantes, como el ácido nítrico, el ácido crómico y los halógenos, de sus afirmaciones generales de resistencia. Necesitamos evaluar el producto químico real, su concentración y la temperatura frente al grado seleccionado; una etiqueta de resistencia a los ácidos no es suficiente para ese pedido.
No. La misma área abierta puede provenir de distintos tamaños de orificio, distancias entre orificios y formas de ranura. Esos patrones dejan diferentes zonas de soporte y holguras alrededor del elemento que se sostiene. Nosotros mecanizamos el patrón aprobado y la geometría de montaje; coincidir únicamente en el área no garantiza la intercambiabilidad mecánica.
Comparta el dibujo de su componente, la especificación del material PP disponible y las cantidades requeridas. Revisaremos las características de montaje, las condiciones de exposición y las dimensiones que controlan el ensamblaje.
Datos de stock y orientaciones de procesamiento utilizados para las comparaciones de materiales y las decisiones de compra en esta página.
