Blokady sprzętowe
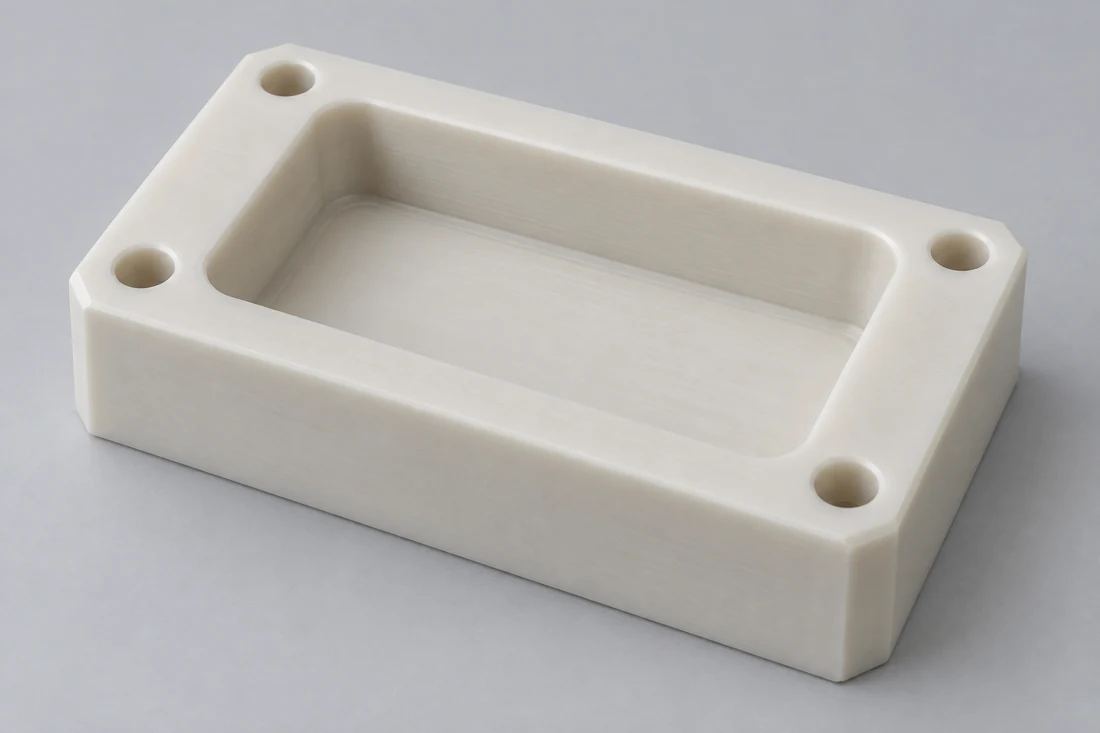
Frezujemy wewnętrzne wgłębienia, otwory montażowe i otwory serwisowe w blokach z PP. Rysunek wykonawczy określa położenie wgłębienia względem powierzchni montażowej oraz grubość ścianek pozostawionych wokół każdego otworu.
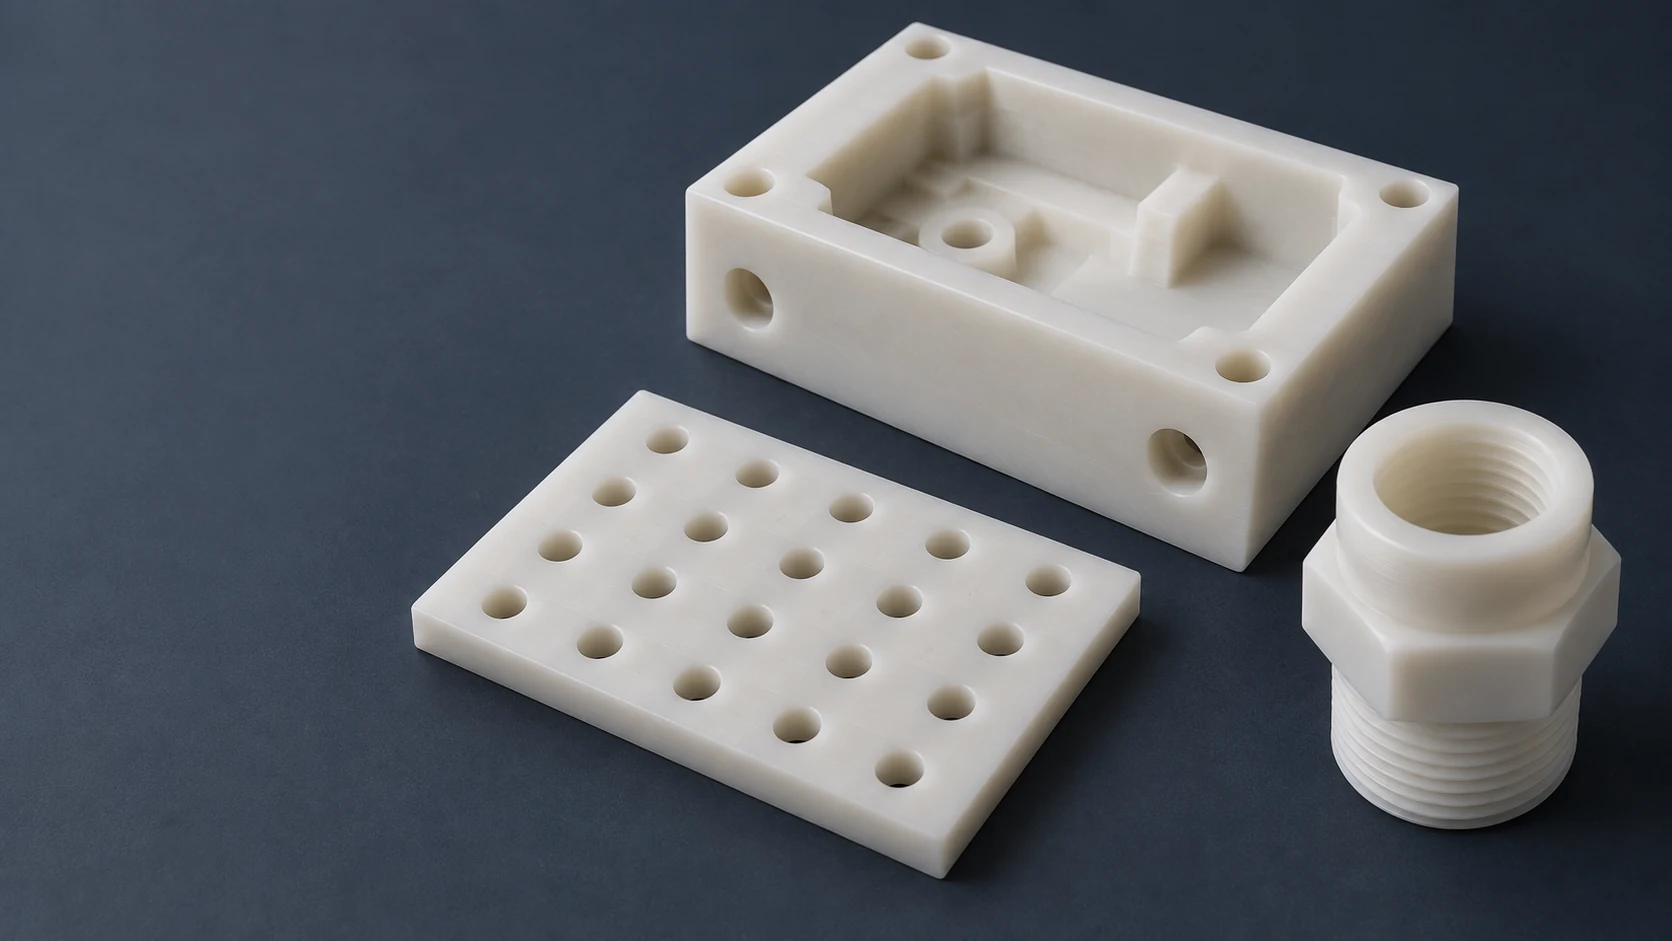
Frezujemy wewnętrzne wgłębienia, otwory montażowe i otwory serwisowe w blokach z PP. Rysunek wykonawczy określa położenie wgłębienia względem powierzchni montażowej oraz grubość ścianek pozostawionych wokół każdego otworu.
Otoki z PP wykonane tokarkowołączą otwór z zewnętrznym średnicą lokalizacyjną oraz kołnierzem lub stopniem. Obrabiamy te cechy względem określonej osi, z osobnym wymaganiem długości między powierzchniami stykającymi.
Obrabiamy gniazda i bloki podporowe wokół mocowanego elementu. Strefy kontaktu, kierunek obciążenia oraz luz konieczny do obsługi determinują kształt wgłębienia oraz położenie otworów montażowych.
Wiercimy lub frezujemy w płycie z PP określony wzór otworów i szpar. Podpory umieszczone pod płytą oraz pozostała materiały pomiędzy otworami decydują o sposobie zamocowania elementu w układzie obróbkowym.
Toczmy lub frezujemy adaptery z polipropylenu (PP) z gwintami, powierzchniami czołowymi i geometrią otworów zgodnie z rysunkiem. Gwint zapewniający mocowanie adaptera traktujemy osobno od dowolnej powierzchni lub cechy zaprojektowanej do uzyskania uszczelnienia.
Toczmy pierścienie służące do utworzenia szczeliny lub podparcia sąsiedniego elementu. Na rysunku wyraźnie odróżnione są powierzchnie oporowe od otworu luzowego oraz podana jest długość całkowita zestawu w stanie zmontowanym.
Rozważamy gatunek PP-H, gdy element wsporczy, płyta lub blok wymaga wyższej sztywności spośród dwóch rodziny surowców bez napełniacza przedstawionych poniżej. Wybrany gatunek materiału pozostaje częścią zamówienia, w tym wszelkie wymagane dokumenty materiałowe.[1]
Surowiec PP-C firmy SIMONA to polimer blokowy. Dane referencyjne wskazują wyższą wytrzymałość na uderzenie z karbem i niższą sztywność rozciągania niż naturalny PP-H, dlatego przed zaakceptowaniem zmiany gatunku analizujemy obciążenia związane z montażem i użytkowaniem elementu.[1] [2]
Używamy określonego koloru surowca dla widocznych bloków, płyt i elementów toczeniowych. Kolor jest rejestrowany osobno od rodziny żywic, więc zastąpienie na szary nie zmienia w ukryty sposób wymogu PP-H na inną formułę.[1]
Zachowanie w płomieniu, przewodność elektryczna oraz dokumentacja kontaktu wymagają podania nazwy konkretnej formuły. W ofercie wskazano tę gatunkowość oraz wymagane dokumenty do niej związane.
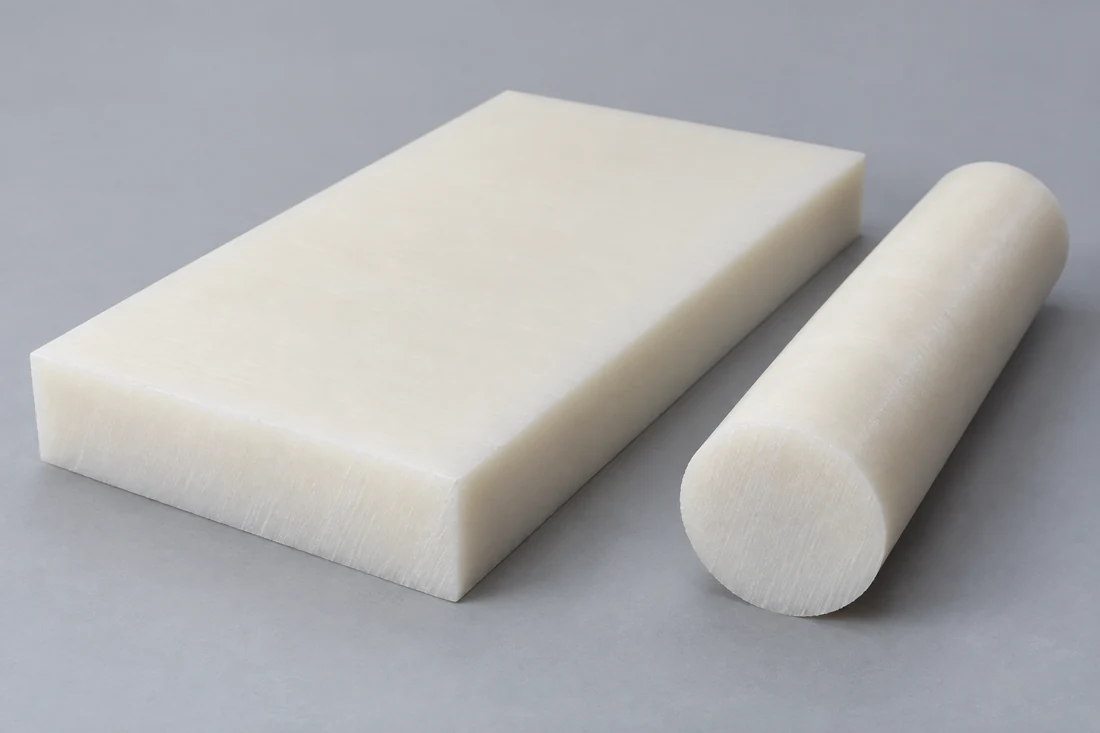
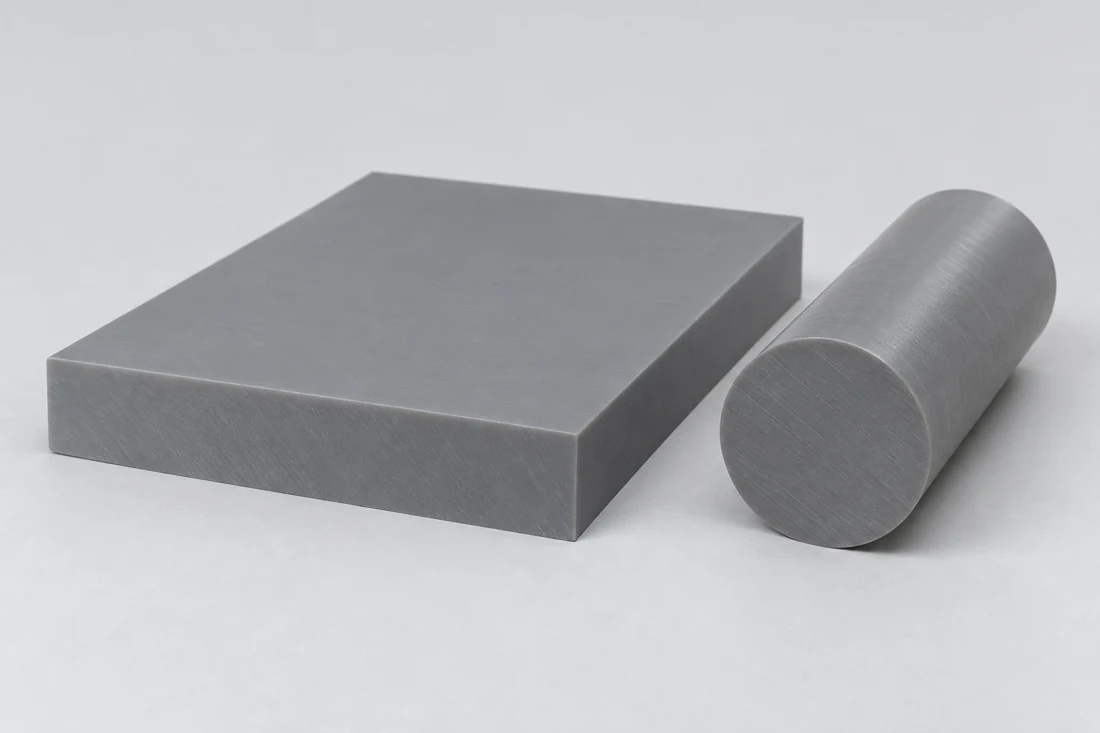
Dobieramy półfabrykat obejmujący gotowy element. Blok z wnęki wymaga wystarczającej grubości płyty na jego dno i powierzchnię montażową; tuleja z kołnierzem wymaga surowca poza kołnierzem, jak również wzdłuż całej jej długości. W ofercie wskazano tę początkową formę.[1] [2]
Propozycja zamiennika materiału określa gatunek, formę półfabrykatu oraz oznaczenie dostawcy.
| Właściwość | PP-H naturalny | PP-C | Metoda badania |
|---|---|---|---|
| Gęstość (g/cm³) | 0.90 | 0.91 | DIN EN ISO 1183 |
| Naprężenie graniczne plastyczności (MPa) | 32 | 26 | DIN EN ISO 527 |
| Moduł rozciągania (MPa) | 1,400 | 1,200 | DIN EN ISO 527 |
| Wytrzymałość na uderzenie z karbem (kJ/m²) | 7 | 45 | DIN EN ISO 179 |
| Średnie liniowe rozszerzalność cieplna (µm/(m·K)) | 160 | 160 | ISO 11359-2 |
Informacje techniczne SIMONA PP, 05/2018. Przybliżone wartości porównawcze dla arkuszy, ogólnie mierzone na ekstrudowanym arkuszu o grubości 4 mm (arkusz tłoczony zwykle o grubości 20 mm); nie dotyczą one automatycznie prętów ani gotowych detali. Zakres i kierunek współczynnika CLTE nie są podane.
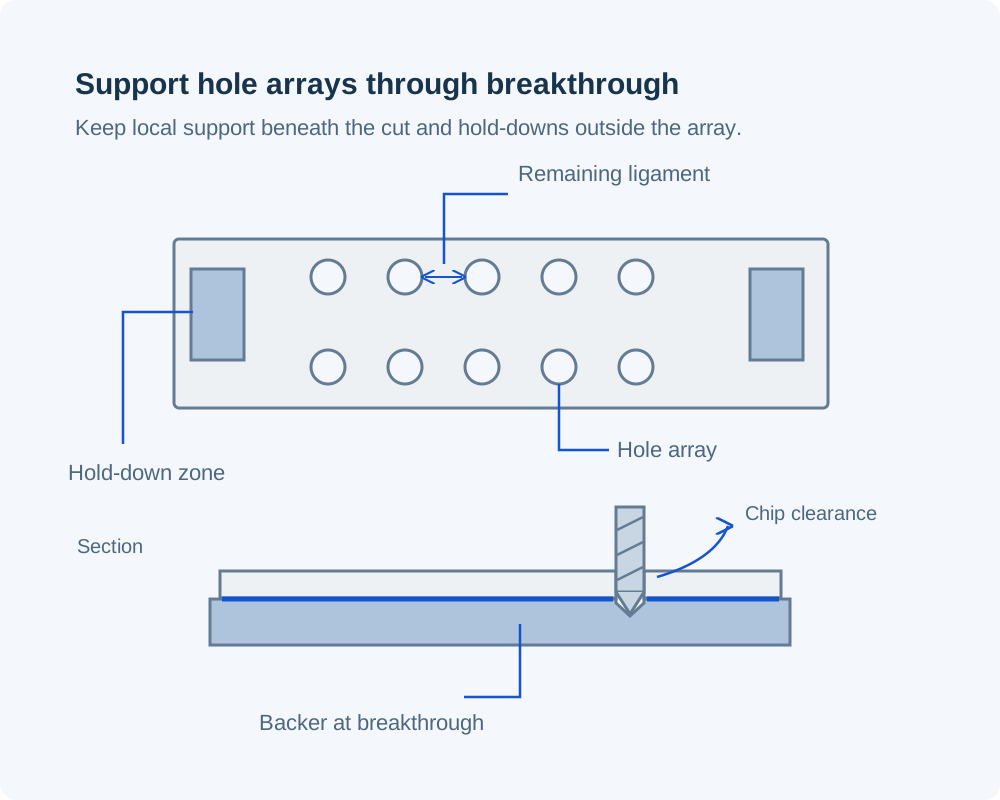
Wsparcie pozostałej części detalu podczas usuwania materiału. Dla perforowanej płyty powierzchnia wsporcza zapewnia stabilność przebicia otworów, podczas gdy pozycje uchwytów zapewniają dostęp do całego układu otworów.
Planujemy kolejność operacji toczenia wokół cienkich przekrojów pozostawionych po wierceniu. Kołnierz używany jako ogranicznik osiowy oraz otwór wykorzystywany do lokalizacji podlegają osobnym kontrolom wymiarowym po zwolnieniu z imadła.
Stosujemy odpowiednie siły podparcia i docisku dopasowane do półfabrykatu, ostre krawędzie tnące oraz wystarczającą przestrzeń na odprowadzanie wiórków. Utrzymywanie giętkiego elementu z polipropylenu w określonym kształcie podczas obróbki nie ustala jego wymiarów w stanie swobodnym.[3]
| Cecha | Wymaganie rysunkowe | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Perforowana płyta podporowa | Wielkość otworów, ich rozstaw i szerokość pozostałej ścianki | Uzgodnione podpory; część zwolniona z uchwytów | Lokalizacja wzoru i geometria płyty |
| Adapter gwintowany | Wielkość gwintu, skok, długość zaczepienia i powierzchnia oparcia | Uzgodniony element łączący | Sprawdzanie gwintu i powierzchni oparcia |
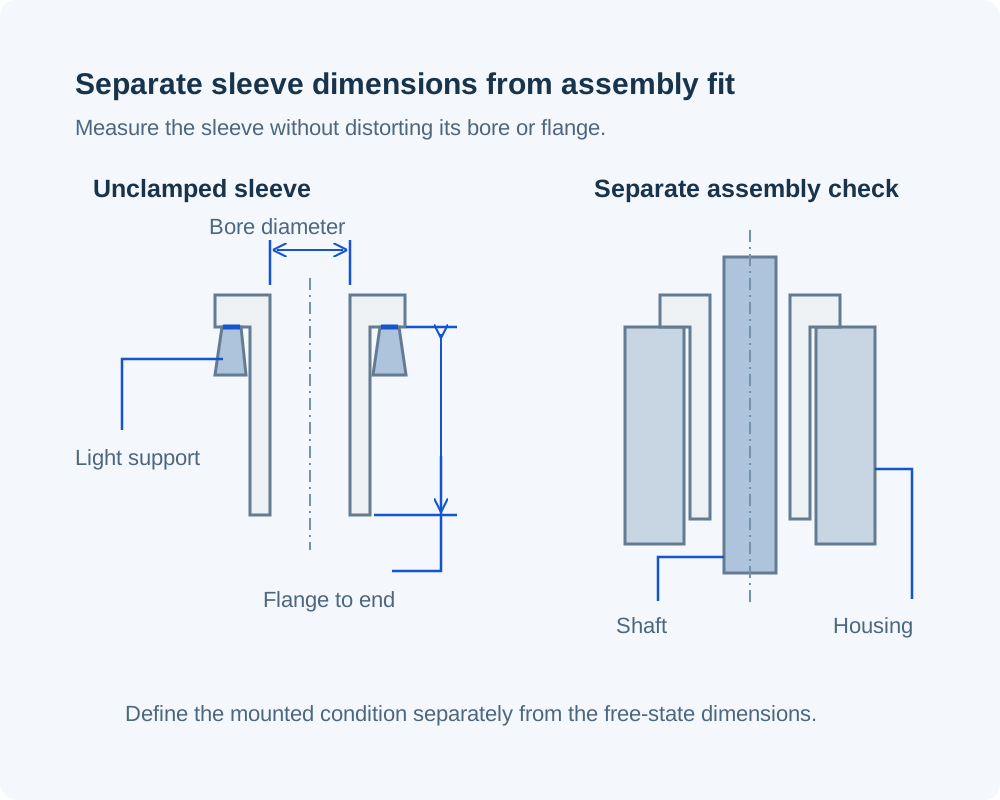
| Tuleja z kołnierzem | Średnica otworu, zewnętrzna powierzchnia oparcia oraz długość od barku do końca | Stan swobodny; sprawdzenie w stanie zamontowanym — jeśli określono | Średnice i wymiary osiowe |
| Blok wyposażenia z wgłębieniami | Głębokość wgłębienia, powierzchnia dna i punkty odniesienia montażowe | Uzgodnione podpory i temperatura | Wymiary związane z wgłębieniami i punktami odniesienia |
Rysunek komponentu określa granice wymiarowe. Warunek pomiaru rozróżnia część wydzieloną od jej kształtu w stanie zamontowanym.
Sprawdzamy otwór w tulei, położenie kieszeni lub powierzchnię osadzenia adaptera względem jej elementu współpracującego oraz warunków kontroli. Granice tych cech są utrzymywane osobno od ogólnego zarysu, aby kolejność wymiarów kontrolowała te, które decydują o montażu.
Określamy położenie gniazd śrub nad materiałem podpartym oraz rozróżniamy powierzchnie dociskowe od cienkich przęseł. Element mocujący, obszar osadzenia oraz obciążenie montażowe są analizowane łącznie, a nie poprzez przenoszenie praktyk dokręcania stosowanych dla części metalowych.
Sprawdzamy ilość materiału pozostawionego pod kieszenią oraz między otworami. Głęboka kieszeń umieszczona przy niepodpartej krawędzi może wpływać zarówno na zamocowanie w oprzyrządowaniu, jak i na końcowy kształt części — nawet jeśli jej zewnętrzne wymiary wydają się proste.
Dla elementu wyposażenia procesowego rejestrujemy zarówno medium robocze, jak i cykl czyszczenia, w tym stężenie, temperaturę i czas kontaktu. Powierzchnia wklęsła, która zatrzymuje ciecz, może być narażona na inne warunki ekspozycji niż otwarta powierzchnia montażowa.[1]
Wymagamy pełnej nazwy gwintu, długości współpracy oraz danych o elemencie współpracującym. Jeśli uszczelnienie zapewnia płaszczyzna oporowa lub powierzchnia pod uszczelkę, jej położenie i wymagania dotyczące powierzchni pozostają oddzielone od sprawdzania gwintu.
Obrabiamy podpórki pozycjonujące rury, zbiorniki lub wymienne elementy sprzętowe zgodnie z określonym układem procesowym. Rysunek oddziela powierzchnie stykające się z medium od konstrukcji mocującej i zapewnia dostęp umożliwiający demontaż.
Uchwyt wymaga zdefiniowanych punktów styku oraz ścieżek załadunku i odpływu cieczy. Obrabiamy profil podpórki i otwory zgodnie z tym układem, w tym obszarów, które muszą pozostawać wolne podczas manipulacji.
Blok i adaptery z PP mogą zapewnić określone mechaniczne mocowanie przyrządu pomiarowego do otaczającego go sprzętu. Lokalizujemy otwory na złącza i cechy mocujące zgodnie z rysunkiem montażowym; ocena parametrów elektrycznych oraz stopnia ochrony obudowy wymaga osobnej analizy.
Obrabiamy dystansy lub bloki ograniczające, które ustalają położenie wymiennego sprzętu. Każdy wariant ma własną kontrolowaną długość lub profil powierzchni styku, dzięki czemu zmiana komponentu nie zależy wyłącznie od koloru.
Rozróżniamy powierzchnie oporowe od widocznych powierzchni estetycznych. Wymagana tekstura jest przypisywana konkretnej powierzchni, na której jest stosowana, co pozwala uniknąć zbędnej obróbki ukrytych luzów.
Polipropylen może uginać się, tworząc elastyczną krawędź zamiast odcinać się czysto podczas toczenia. Usuwamy przyłączone zalany na wyjściach otworów oraz w miejscach przecięcia przejść, nie zaokrąglając jednak krawędzi lokalizacyjnych widocznych na rysunku.
Oddzielamy usuwanie zalanych od kształtowania gwintu oraz geometrii powierzchni oporowej. Pozostała niciowa nadmiarowość przy wejściu może utrudniać montaż, podczas gdy nadmierne usuwanie krawędzi może skrócić użyteczną długość zaczepienia lub powierzchnię styku.
Umieszczamy identyfikację na uzgodnionej powierzchni niemającej funkcji roboczej lub stosujemy osobny etykietę części. Chronione powierzchnie oporowe oraz wyraźne etykiety zapewniają rozróżnialność podobnych wariantów polipropylenu w trakcie dostawy i montażu.
Powiązujemy zamówioną nazwę materiału i wymagane informacje o partii z rewizją komponentu. W przypadku kontrolowanego wymagania materiałowego rekord przyjęcia określa rzeczywistą gatunkowość oraz dokumentację dostarczoną razem z materiałem.
Rejestrujemy uzgodnione średnice otworów, długości, położenia otworów lub wymiary kieszeni względem podanej bazy odniesienia. Wynik określa warunki pomiaru, dzięki czemu kontrola przy odbiorze nie porównuje części swobodnie leżącej z częścią w zmontowanym, ściskanym układzie.
Oddzielamy akceptację wymiarową od wszelkich wymaganych prób złożeniowych lub testów narażenia. Zamówienie określa warunki testu, kryteria akceptacji oraz podmiot odpowiedzialny przed rozpoczęciem tej dodatkowej pracy jako części dostawy.
Szeroka półka może decydować o średnicy pręta, nawet jeśli większość tulei jest wąska. Głęboko wcięty blok wykorzystuje surowiec, który w dużej mierze zostanie usunięty; oceniamy kształt surowca i gotowego elementu łącznie.
Powtarzające się otwory, wąskie frezowane rowki oraz przecinające się kanały wpływają na czas obróbki i usuwania ostrzy. Wyceniamy rzeczywisty układ otworów i dostęp do nich, w tym każdą powierzchnię, przy której konieczne jest ponowne zamocowanie elementu.
Kilka zarejestrowanych wymiarów osadzenia różni się zakresem od pełnego raportu cech lub próby montażowej. W wycenie identyfikujemy wymagane wyniki oraz dokumentację materiałową, aby towarzyszyły one zamówieniu na komponent.
Rodzina zablokowanych elementów może współdzielić otwory montażowe, ale mieć różne wysokości powierzchni styku. Wyceniamy ilości według poszczególnych wariantów i zachowujemy wspólne punkty odniesienia tam, gdzie rysunki na to pozwalają, bez traktowania różnych długości jako jednej wymiennej części.
Przeglądamy gatunek materiału, początkową formę i rysunek w kontekście otaczającej złożonej jednostki. Pozwala to określić powierzchnie styku, narażenie na medium ciekłe oraz cechy, które muszą pozostać dostępne po montażu.
Określamy pomiary wykonywane bez użycia imadeł oraz osobne sprawdzenie montażu. Pierwszy wyrób jest oceniany w świetle tych warunków przed rozpoczęciem produkcji ustalonej ilości sztuk.
Obrabiamy zgodnie z zatwierdzonym gatunkiem materiału i rewizją rysunku oraz uzgodnionym zakresem kontroli. Zmiana gwintu, kieszeni lub położenia mocowania jest rozstrzygana w rejestrze komponentu przed wyprodukowaniem kolejnych sztuk.
Dla powtarzalnego zamówienia porównujemy żądaną rewizję z poprzednim oznaczeniem surowca i układem współpracy. Zmiany medium ciekłego, obciążenia montażowego lub cyklu czyszczenia są analizowane równolegle ze zmianami wymiarowymi.
Nie. SIMONA określa PP-C jako kopolimer blokowy, podczas gdy PP-R to kopolimer losowy. Przed zastosowaniem rury lub innego półwyrobu zamiast określonego płyta PP-C wymagane jest zatwierdzenie rzeczywistej nazwy materiału. Wspólna nazwa polipropylenu nie czyni tych materiałów wzajemnie zamiennymi.
Nie. Zachowanie zawiasu z PP zależy od geometrii i procesu obróbki, w tym od orientacji cząsteczkowej. Możemy przeanalizować cienką sekcję na rysunku, ale kąt zgięcia, liczba cykli oraz warunki eksploatacji wymagają osobnego planu walidacji. Ocena trwałości zawiasu wtryskowego nie określa trwałości sekcji wykrojonej z płyty.
Nie zatwierdzilibyśmy takiego połączenia wyłącznie na podstawie oznaczenia kleju jako „uniwersalny”. PP charakteryzuje się niską energią powierzchniową i wymaga systemu klejenia dostosowanego do konkretnych podłoży oraz warunków użytkowania. Istnieją dedykowane systemy umożliwiające klejenie PP; przygotowanie połączenia, obciążenie oraz warunki ekspozycji nadal wymagają weryfikacji dla danego zespołu.
Możemy przeanalizować adapter jako komponent frezowany, przy czym przygotowanie do spawania musi być widoczne na jego rysunku. Strona dokonująca połączenia musi zapewnić zgodny materiał, geometrię połączenia oraz procedurę spawania. Akceptację frezowania trzymamy osobno od późniejszego zespołu ze spawanym połączeniem oraz od wszelkich wymaganych badań połączenia.
Nie traktujemy standardowych gatunków PP-H ani PP-C jako materiałów przeznaczonych do zastosowań zewnętrznych. SIMONA identyfikuje stabilizowane UV formuły do tego celu i zaznacza, że jej standardowe rodziny nie są ogólnie projektowane do zastosowań zewnętrznych. Przed przygotowaniem oferty na komponent przeznaczony do długotrwałej eksploatacji na zewnątrz wymagana jest specyfikacja odpowiedniego gatunku stabilizowanego UV oraz wymagań dotyczących ekspozycji.
Nr. Wskazówki SIMONA dotyczące polipropylenu (PP) wykluczają silne utleniacze, takie jak kwas azotowy, kwas chromowy i halogeny, z ogólnych stwierdzeń dotyczących odporności chemicznej. Konkretny chemiczny skład, stężenie oraz temperatura muszą zostać ocenione w odniesieniu do wybranej gatunkowości materiału; etykieta „odporność na kwasy” nie wystarcza do realizacji tego zamówienia.
Nie. Ta sama powierzchnia otworów może wynikać z różnych średnic otworów, odstępów między nimi oraz kształtów szczelin. Takie wzory pozostawiają różne obszary nośne i luzy wokół mocowanego elementu. Obrabiamy zatwierdzony wzór i geometrię mocowania; same dopasowanie powierzchni otworów nie zapewnia wzajemnej zamienności mechanicznej.
Prześlij rysunek swojego komponentu, specyfikację materiału PP oraz ilości. Przeprowadzimy analizę cech mocowania, warunków ekspozycji oraz wymiarów wpływających na montaż.
Dane dotyczące dostępności materiałów i wskazówki technologiczne wykorzystane przy porównaniach materiałów oraz podejmowaniu decyzji zakupowych na tej stronie.
