Blocos de equipamento
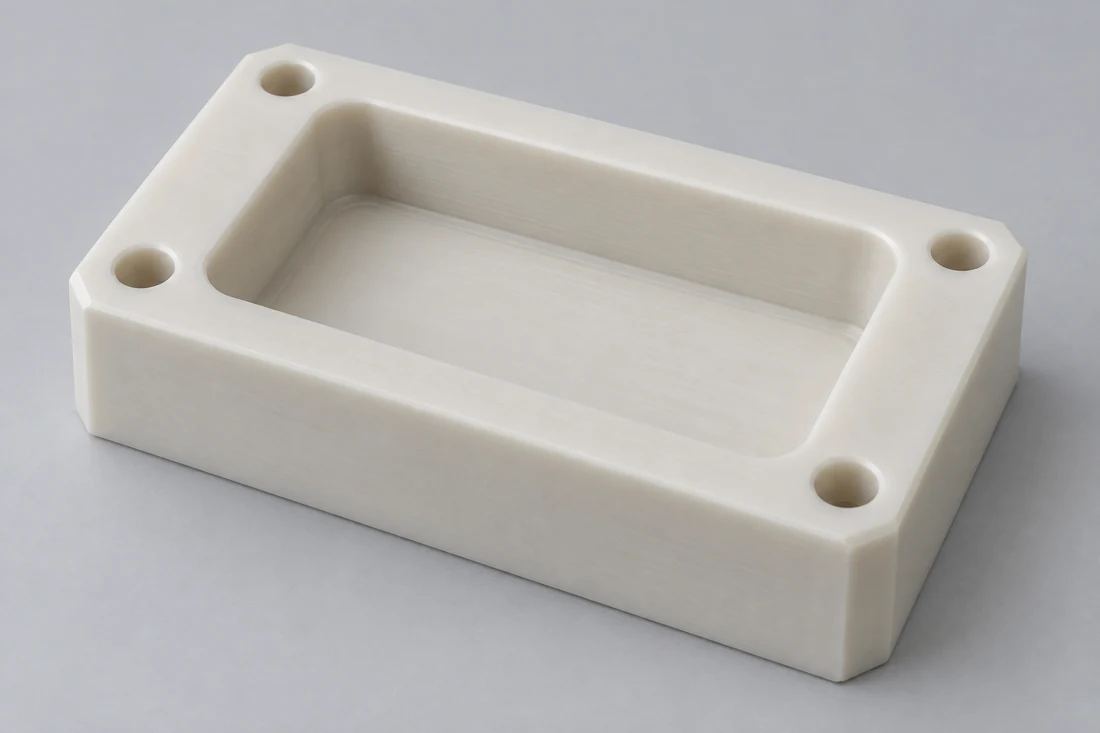
Nós fresamos cavidades, furos de montagem e recursos de acesso em blocos de PP. O desenho do componente localiza a cavidade em relação à sua face de montagem e define a espessura da parede deixada ao redor de cada abertura.
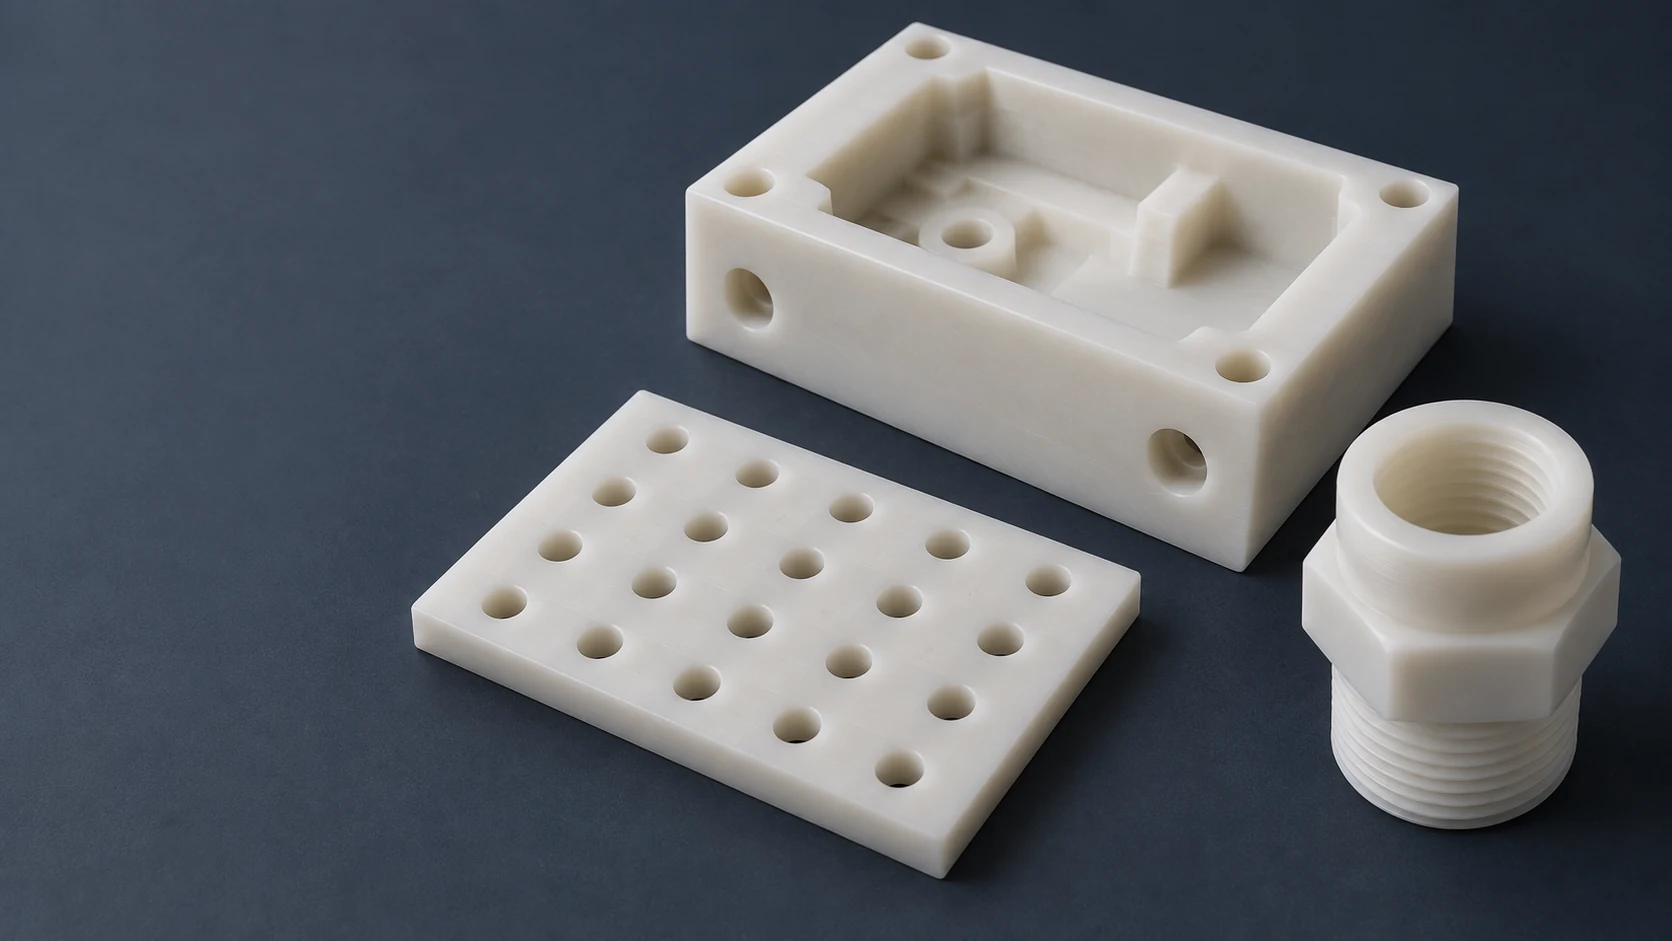
Nós fresamos cavidades, furos de montagem e recursos de acesso em blocos de PP. O desenho do componente localiza a cavidade em relação à sua face de montagem e define a espessura da parede deixada ao redor de cada abertura.
Mangas em PP usinadascombinam um furo com um diâmetro externo de localização e uma flange ou ombro. Usinamos esses recursos a partir do eixo especificado, com um requisito de comprimento separado entre as faces de contato.
Nós usinamos nichos e blocos de suporte ao redor da peça que eles sustentam. As zonas de contato, a direção de carregamento e o folga para manuseio determinam a forma da cavidade e a localização dos furos de montagem.
Nós furamos ou fresamos o padrão especificado de furos e ranhuras na placa de PP. Os suportes sob a placa e o material remanescente entre as aberturas determinam como a configuração de usinagem segura a peça.
Usinamos ou tornemos adaptadores de PP com roscas, ombros e geometria de passagem definidas no desenho. Tratamos separadamente a rosca que fixa o adaptador de qualquer face ou característica destinada a garantir vedação.
Tornemos anéis que estabelecem uma folga ou suportam um componente adjacente. O desenho distingue as faces de assentamento do furo de folga e registra o comprimento total da pilha montada.
Consideramos o PP-H quando um suporte, placa ou bloco exigir maior rigidez, comparado às duas famílias de materiais não preenchidos listadas abaixo. A classe de material selecionada permanece parte do pedido, incluindo qualquer documentação de material exigida.[1]
O material em estoque PP-C da SIMONA é um copolímero em bloco. Seus dados de referência indicam maior resistência ao impacto entalhado e menor rigidez à tração que o PP-H natural; portanto, analisamos previamente as cargas de suporte e manuseio da peça antes de aceitar uma alteração de classe.[1] [2]
Utilizamos a cor especificada do material bruto para blocos, placas e componentes torneados visíveis. A cor é registrada separadamente da família de resina, de modo que uma substituição cinza não altere silenciosamente um requisito de PP-H para uma formulação diferente.[1]
O comportamento à chama, a condutividade e a documentação de contato exigem uma formulação nomeada. A cotação identifica essa classe e os registros exigidos correspondentes.
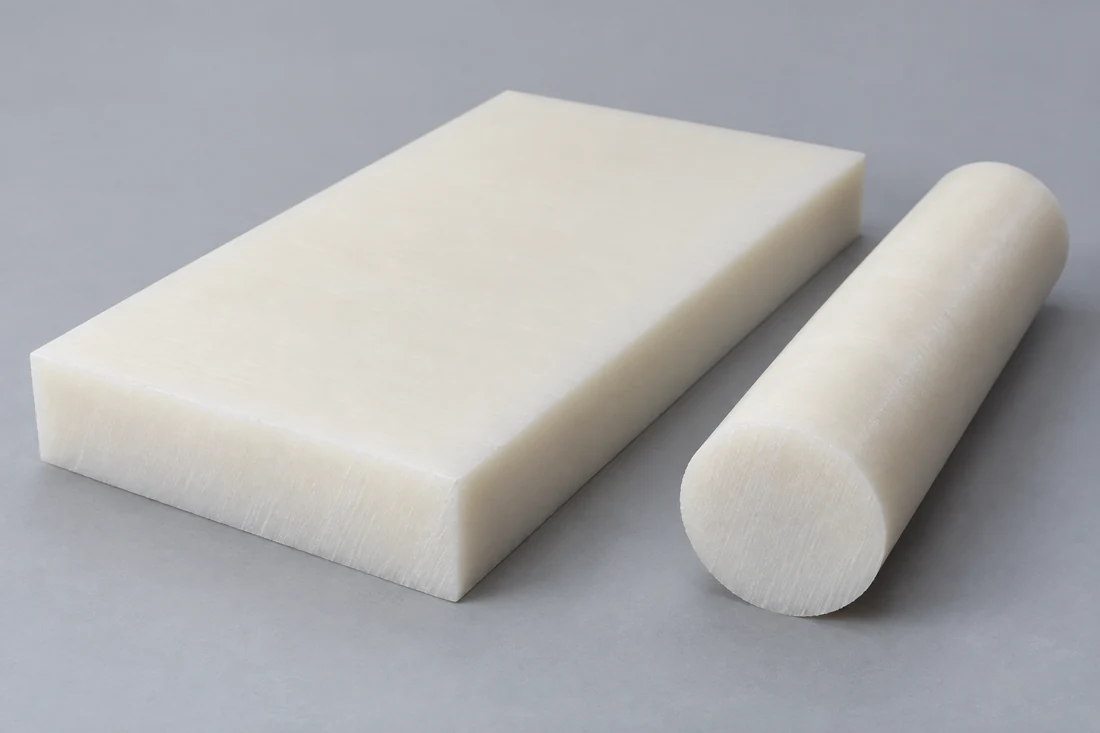
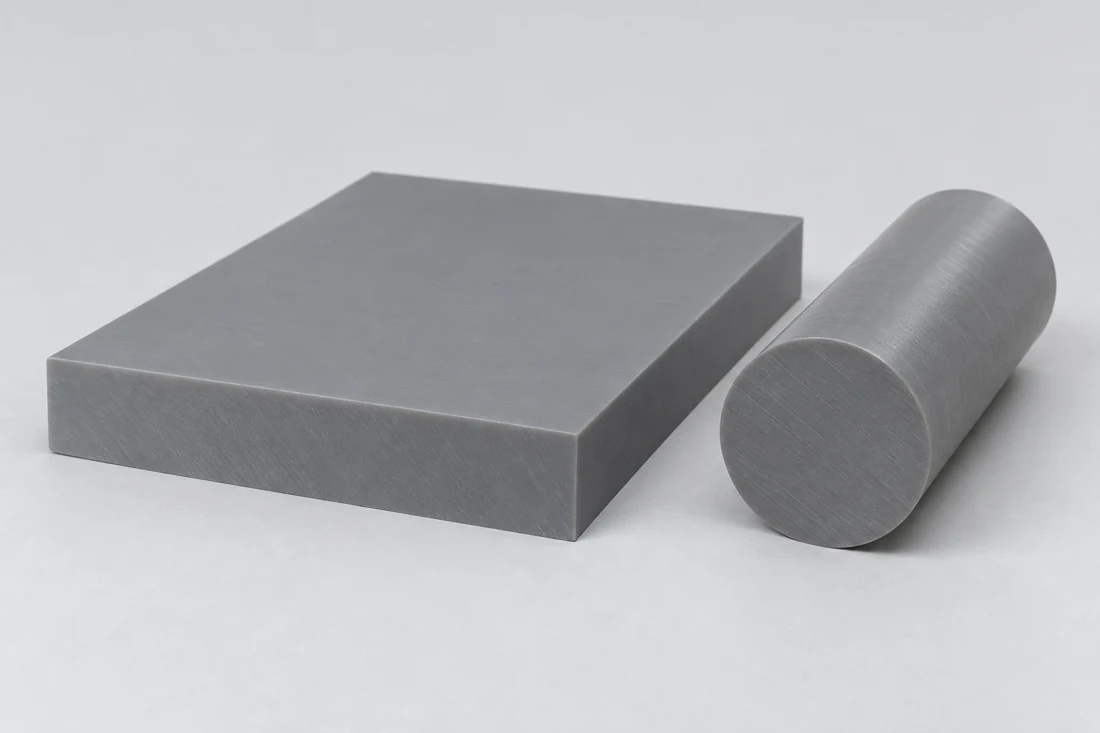
Selecionamos um material bruto com dimensões adequadas em torno da seção finalizada. Um bloco escavado exige espessura suficiente de placa para seu fundo e face de fixação; uma bucha flangeada exige material bruto além do flange, bem como ao longo de seu comprimento. A cotação identifica essa forma inicial.[1] [2]
Uma substituição proposta de material identifica a classe, a forma do material bruto e a designação do fornecedor.
| Propriedade | PP-H natural | PP-C | Método de ensaio |
|---|---|---|---|
| Densidade (g/cm³) | 0.90 | 0.91 | DIN EN ISO 1183 |
| Tensão de escoamento (MPa) | 32 | 26 | DIN EN ISO 527 |
| Módulo de tração (MPa) | 1,400 | 1,200 | DIN EN ISO 527 |
| Resistência ao impacto entalhado (kJ/m²) | 7 | 45 | DIN EN ISO 179 |
| Dilatação térmica linear média (µm/(m·K)) | 160 | 160 | ISO 11359-2 |
Informações técnicas SIMONA PP, 05/2018. Valores aproximados de comparação para chapas, geralmente medidos em chapas extrudadas de 4 mm (chapas prensadas geralmente têm 20 mm); esses valores não se aplicam automaticamente a barras ou peças acabadas. O intervalo e a direção do CLTE não são indicados.
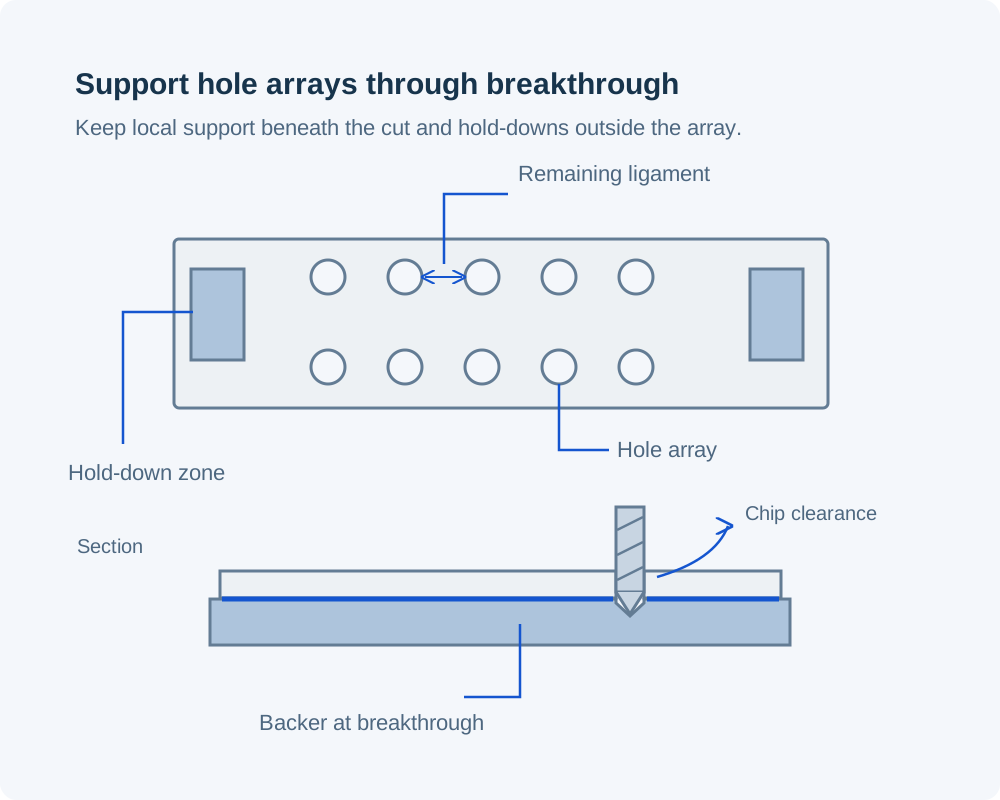
Suportamos a seção remanescente à medida que o material é removido. Para uma chapa perfurada, uma superfície de apoio garante a saída limpa dos furos, enquanto as posições dos grampos mantêm o arranjo de furos acessível.
Planejamos a sequência de operações de torneamento ao redor das seções finas deixadas após o alargamento. Uma flange utilizada como batente axial e um furo utilizado para localização recebem verificações dimensionais separadas após a liberação do plato.
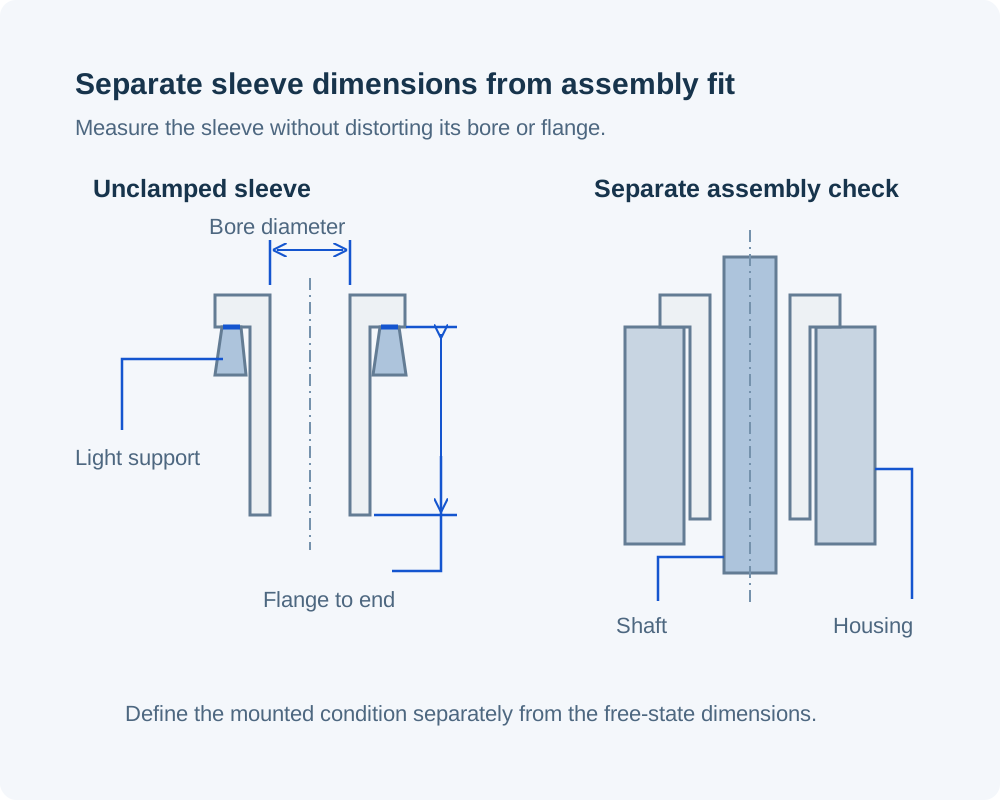
Utilizamos pressão de suporte e de fixação adequadas ao material bruto, com arestas de corte afiadas e espaço suficiente para que as aparas saiam da zona de corte. Fixar uma seção flexível de PP durante a usinagem não estabelece suas dimensões em estado livre.[3]
| Característica | Requisito do desenho | Condição de aceitação | Verificação |
|---|---|---|---|
| Chapa de apoio perfurada | Tamanho do furo, passo e espessura remanescente da nervura | Apoios definidos; peça liberada dos grampos | Localização do padrão e geometria da chapa |
| Adaptador roscado | Diâmetro da rosca, passo, profundidade de engrenamento e assento | Conector acoplado especificado | Verificações da rosca e da face de assento |
| Buça com flange | Diâmetro interno, assento externo e comprimento entre o ombro e a extremidade | Estado livre; verificação instalada, se especificada | Diâmetros e dimensões axiais |
| Bloco de equipamento com rebaixos | Profundidade do rebaixo, fundo e referências de fixação | Apoio e temperatura especificados | Dimensões relacionadas ao rebaixo e às referências |
O desenho do componente define os limites dimensionais. A condição de medição distingue a peça liberada de sua forma instalada.
Analisamos um furo de bucha, a localização de um recesso ou o assento de um adaptador em relação ao seu componente conjugado e à condição de inspeção. Os limites dessas características são mantidos distintos do contorno geral, de modo que a ordem controle as dimensões que determinam a montagem.
Localizamos os assentos dos parafusos sobre material suportado e distinguimos faces de aperto de vãos finos. O fixador, a área de assentamento e a carga de montagem são considerados em conjunto, em vez de simplesmente copiar uma prática de aperto válida para peças metálicas.
Analisamos o material remanescente abaixo de um recesso e entre furos. Um recesso profundo ao lado de uma borda não suportada pode afetar tanto a fixação na máquina quanto a forma final, mesmo quando suas dimensões externas parecem diretas.
Para uma peça de equipamento de processo, registramos tanto o fluido de trabalho quanto o ciclo de limpeza, incluindo concentração, temperatura e tempo de contato. Uma superfície reentrante que retém líquido pode sofrer exposição distinta daquela de uma face de montagem aberta.[1]
Precisamos da designação completa da rosca, do comprimento de engajamento e do componente conjugado. Se um ombro ou assento para junta for responsável pela vedação, sua localização e requisitos de superfície permanecem separados da verificação da rosca.
Usinamos suportes que posicionam tubulações, vasos ou hardware removível conforme o layout de processo especificado. O desenho separa as superfícies em contato com fluidos da estrutura de fixação e mantém o acesso disponível para remoção.
Uma fixação exige pontos de contato definidos, bem como trajetórias para carregamento e escoamento de líquidos. Usinamos o perfil de suporte e as aberturas conforme essa disposição, incluindo áreas que devem permanecer livres durante o manuseio.
Blocos e adaptadores de PP podem fornecer a montagem mecânica especificada entre um instrumento e seu equipamento circundante. Localizamos o acesso aos conectores e os recursos de fixação com base no desenho de instalação; classificações elétricas e de invólucros exigem avaliação específica.
Usinamos espaçadores ou blocos de parada que definem a posição de equipamentos removíveis. Cada variante possui seu próprio comprimento controlado ou perfil de contato, de modo que a substituição de um componente não dependa apenas da cor.
Distinguimos faces de assentamento de superfícies cosméticas expostas. Uma textura exigida é atribuída à superfície que a utiliza, evitando acabamentos desnecessários em folgas ocultas.
O PP pode dobrar-se formando uma aba flexível, em vez de se separar limpa e uniformemente durante o corte. Removemos rebarbas aderentes nas saídas de furos e nas interseções de passagens, sem arredondar as bordas de localização indicadas no desenho.
Mantemos a remoção de rebarbas separada da forma da rosca e da geometria de assentamento. Um filete residual na entrada pode obstruir a montagem, enquanto a remoção excessiva de bordas pode reduzir o comprimento útil de engrenamento ou a face de contato.
Colocamos a identificação em uma superfície não funcional acordada ou utilizamos uma etiqueta separada para a peça. Faces de assentamento protegidas e etiquetas distintas mantêm variantes similares de PP identificáveis ao longo da entrega e da montagem.
Relacionamos a designação da matéria-prima solicitada e as informações exigidas por lote à revisão do componente. Para requisitos de material controlado, o registro de recebimento identifica a classe real e a documentação fornecida com ela.
Registraremos o diâmetro interno, comprimento, posição do furo ou dimensão do rebaixo acordados, conforme seu datum declarado. O resultado identifica a condição de medição, de modo que a inspeção de recebimento não compare uma peça sem restrição com uma montagem comprimida.
Separamos a aceitação dimensional de qualquer ensaio montado ou ensaio de exposição exigido. O pedido especifica a condição do ensaio, os critérios de aceitação e a parte responsável antes que esse trabalho adicional se torne parte da entrega.
Uma aba larga pode determinar o diâmetro da haste, mesmo quando a maior parte da bucha for estreita. Um bloco profundamente rebaixado utiliza matéria-prima da qual grande parte será removida; avaliamos em conjunto a geometria da peça bruta e a geometria final.
Furos repetidos, ranhuras estreitas e passagens intersecantes afetam o tempo de usinagem e de remoção de rebarbas. Cotamos o padrão real e a acessibilidade, incluindo qualquer face que exija nova fixação da peça.
Algumas dimensões registradas de assentamento diferem em escopo de um relatório completo de características ou de um ensaio instalado. Identificamos, na cotação, os resultados e os registros de material exigidos, para que acompanhem o pedido do componente.
Uma família de blocos de fim de curso pode compartilhar furos de fixação, mas utilizar alturas de contato diferentes. Cotamos as quantidades por variante e mantemos os referenciais comuns sempre que os desenhos os permitirem, sem tratar comprimentos diferentes como uma única peça intercambiável.
Analisamos a classe do material, a forma inicial e o desenho juntamente com a montagem circundante. Isso define as faces de contato, a exposição a fluidos e as características que devem permanecer acessíveis após a instalação.
Identificamos as medições realizadas sem a presença de grampos e quaisquer verificações adicionais de instalação. A primeira peça é avaliada sob essas condições antes do início da produção da quantidade especificada.
Usinamos conforme a revisão aprovada do material e do desenho, com o escopo de inspeção acordado. Qualquer alteração em rosca, cavidade ou localização de apoio é resolvida no registro do componente antes da produção de novas peças.
Para um pedido repetido, comparamos a revisão solicitada com a designação anterior da matéria-prima e com o arranjo de acoplamento. Alterações no fluido, na carga de fixação ou no ciclo de limpeza são analisadas em conjunto com as alterações dimensionais.
Não. A SIMONA identifica o PP-C como um copolímero em bloco, enquanto o PP-R é um copolímero aleatório. Precisamos da aprovação da designação real do material em estoque antes de utilizar tubos ou outra forma semiacabada no lugar do blank especificado de PP-C. Um nome compartilhado de polipropileno não os torna intercambiáveis.
Não. O comportamento da dobradiça em PP depende da geometria e do processo de fabricação, incluindo a orientação molecular. Podemos analisar a seção fina em um desenho, mas seu ângulo de flexão, requisito de ciclos e condições operacionais exigem um plano de validação separado. Uma classificação de dobradiça moldada não estabelece a vida útil de uma seção cortada a partir de um material em estoque.
Não aprovaríamos a junta com base apenas na indicação de 'uso geral' do adesivo. O PP possui baixa energia superficial e exige um sistema de colagem adequado aos substratos reais e às condições de serviço. Sistemas específicos conseguem colar PP; contudo, a preparação da junta, as cargas aplicadas e as condições de exposição ainda precisam ser verificadas para essa montagem específica.
Podemos analisar o adaptador como um componente usinado, com a preparação para soldagem indicada em seu desenho. A parte responsável pela união deve fornecer o material compatível, a geometria da junta e o procedimento de soldagem. Mantemos a aceitação da usinagem separada da montagem soldada posteriormente e de quaisquer ensaios de junta exigidos.
Não tratamos o PP-H ou PP-C padrão como graus destinados a aplicações externas. A SIMONA identifica formulações estabilizadas contra UV para esse fim e observa que suas famílias padrão não são, em geral, projetadas para aplicações externas. Seria necessário especificar o grau estabilizado contra UV e os requisitos de exposição antes de emitirmos uma cotação para um componente destinado a exposição externa de longo prazo.
Não. As orientações da SIMONA para polipropileno (PP) excluem meios fortemente oxidantes, como ácido nítrico, ácido crômico e halogênios, de suas declarações gerais de resistência. É necessário avaliar o produto químico específico, sua concentração e temperatura em relação à classe de PP escolhida; uma etiqueta de resistência a ácidos não é suficiente para esse pedido.
Não. A mesma área aberta pode resultar de diferentes diâmetros de furos, espaçamentos e formas de ranhuras. Esses padrões deixam áreas de apoio e folgas distintas ao redor do item a ser fixado. Nós usinamos o padrão aprovado e a geometria de montagem; apenas igualar a área aberta não garante a intercambialidade mecânica.
Compartilhe o desenho do seu componente, as especificações do material PP disponível e as quantidades. Analisaremos as características de montagem, as condições de exposição e as dimensões que controlam a montagem.
Dados de estoque e orientações de processamento utilizados nas comparações de materiais e nas decisões de compra nesta página.
