Wały stopniowe
Gniazda łożysk i powierzchnie czołowe osiowe pozycjonują zamocowane elementy. Każde gniazdo jest odniesione do osi odniesienia roboczej wału.
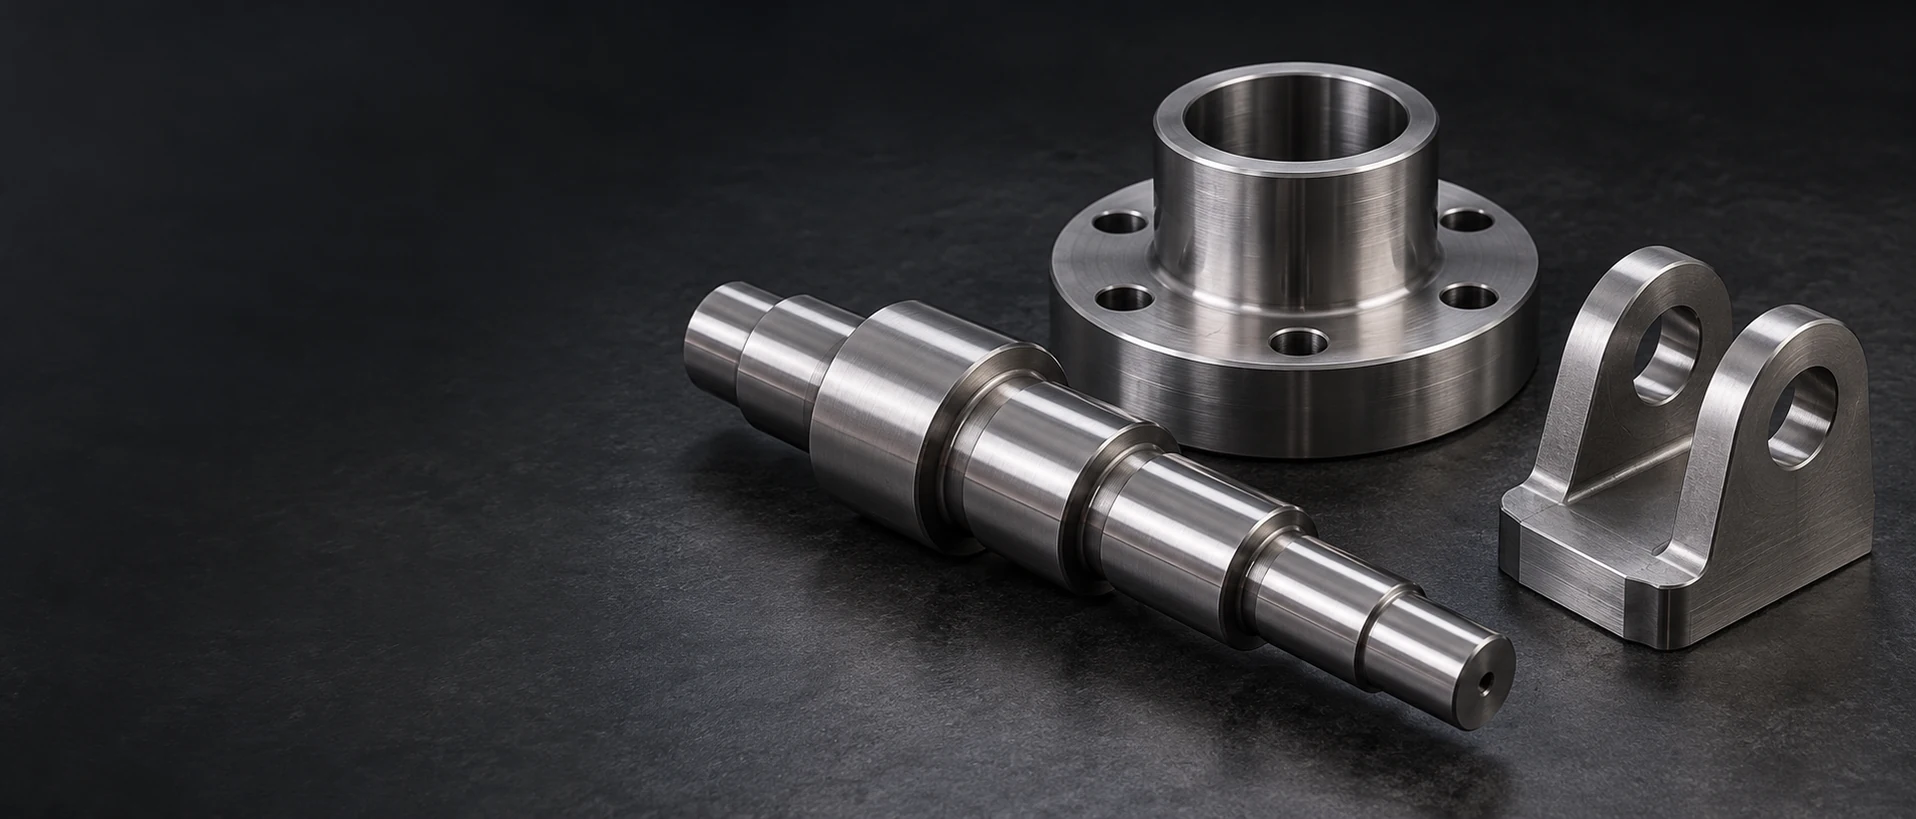
Gniazda łożysk i powierzchnie czołowe osiowe pozycjonują zamocowane elementy. Każde gniazdo jest odniesione do osi odniesienia roboczej wału.
Środkowy otwór wytaczanyłączy się z rowkiem wpustowym, kołnierzem lub cechą zaciskową. Kąt przylegającej części musi być wolny od kolizji z wejściem otworu przed osadzeniem tarczy.
Tuleja zapewnia roboczą powierzchnię wewnętrzna (otwór) oraz zewnętrzny interfejs montażowy. Lokalne wymagania dotyczące hartowania określają powierzchnię obciążoną, a nie cały zarys.
Długość robocza i koniec zabezpieczający wałka pełnią różne funkcje. Wymagana ścieżka ślizgowa nie może być przerwana gwintem ani otworem poprzecznym.
Frezujemy wzory otworów pod śruby, otwory lokalizacyjne oraz powierzchnie oporowe. Płyta stosowana po spawaniu lub obróbce cieplnej wymaga zdefiniowania jej zaakceptowanego stanu końcowego.
Kołnierz łączy czoło stykowe osiowe z otworem centrującym. Ostateczny styk może wymagać innej twardości lub chropowatości niż jego obszar mocowania.
Wyceniamy części z materiału S45C wykonane metodą frezowania i toczenia do zastosowań w złożeniach mechanicznych, w tym wały, tarcze, tuleje i płyty. Stan dostawy oraz ewentualnie określona ścieżka hartowania decydują, które cechy są obrabiane przed obróbką cieplną, a które wymagają końcowej obróbki wykończeniowej.
JIS S45C to stal średniowęglowa przeznaczona do konstrukcji mechanicznych. Skład chemiczny określa gatunek, natomiast twardość i wytrzymałość na rozciąganie zależą od stanu dostawy każdego pręta.[1]
Miejsca dostawy o niższej twardości nadają się do obróbki skrawaniem przed końcowym hartowaniem. Stan dostawy zamówienia wpływa na zachowanie materiału podczas cięcia oraz na dalszą trasę obróbki cieplnej.[2] [1]
Dla przekroju elementu i jego końcowych właściwości wybiera się proces hartowania całkowitego. Odpowiedź rdzenia w grubym elemencie zależy od wybranego dla tego przekroju procesu hartowania całkowitego.[3]
Hartowanie selektywne może dotyczyć np. toru wału lub powierzchni ścieralnej, zachowując przy tym inny stan rdzenia. Granica strefy hartowania oraz kolejne operacje wykończeniowe muszą być określone w definicji elementu.


Podobne zawartości węgla wyjaśniają, dlaczego te gatunki stali są porównywane, ale ich specyfikacje krajowe oraz wymagania dotyczące wyrobów różnią się od siebie. Rysunek techniczny określający stal S45C nie jest automatycznie zamieniany na C45 lub or1045; proponowana substytucja wymaga rozstrzygnięcia jej rzeczywistej specyfikacji.[1] [4]
Odnośnik chemiczny identyfikuje S45C oraz bliskie mu gatunki; wytrzymałość i twardość zależą od zakupionego stanu materiału oraz obróbki cieplnej elementu.
| Pozycja do wyboru | Odniesienie. | Podstawa | Znaczenie dla elementu |
|---|---|---|---|
| Węgiel w S45C | 0,42–0,48 mas.% | Tabela składu chemicznego firmy Nippon Steel | Tożsamość gatunku średniowęglowego |
| Mangan w S45C | 0,60–0,90 mas.% | Ta sama tabela S45C | Określona skład chemiczny stopu |
| S45C – krzem | 0,15–0,35 mas. % | Ta sama tabela S45C | Skład gatunku |
| Wymieniony węglowy gatunek SAE1045 | 0,43–0,50 mas. % | Porównawcza tabela Nippon Steel | Powiązana, osobna specyfikacja |
| Dostarczany w stanie miękkim | Zamówiony w stanie ulepszonym (po odpuszczeniu lub normalizacji) | Specyfikacja wyrobu | Usunięcie materiału z pręta lub blachy przed uzyskaniem końcowych właściwości |
| Ścieżka hartowania na całej przekroju | Wymaganie dotyczące końcowych właściwości zawarte w rysunku | Rzeczywisty przekrój i obróbka cieplna | Odpowiedź rdzenia i powierzchni |
| Hartowanie selektywne | Zdefiniowana obszar i głębokość obróbki cieplnej | Specyfikacja obróbki cieplnej elementu | Lokalny obszar pracy kontaktowej |
Wartości składu chemicznego pochodzą z dokumentu Nippon Steel U112en i dotyczą wymienionych gatunków. Wytrzymałość, twardość oraz efekty obróbki cieplnej zależą od rodzaju wyrobu i jego stanu; powiązane oznaczenia nie są automatycznymi zamiennikami.

Toczenie i frezowanie wyznaczają zewnętrzny kontur wału, tarczy lub płyty przed końcową obróbką własnościową. Cienkie ścianki oraz asymetryczne kieszenie wpływają na sposób, w jaki detal może się przemieszczać w późniejszym etapie.
Utrwalony wałek lub otwór mogą wymagać obróbki końcowej lub szlifowania. Nadmiar musi zostać zachowany przy tej cechę geometrycznej, a nie być zakładany jako dostępny z zewnętrznej surowej części.
Promień zaokrąglenia narożnika wspiera bark wałka, podczas gdy dopasowany hub wymaga luzu montażowego do prawidłowego osadzenia. Odpowiednie uchwyt (relief) eliminuje kontakt między nimi bez ostrości całego barku.[4]
Stan materiału, powierzchnie poddane obróbce cieplnej oraz dostarczona geometria pozostają powiązane z wydanym rysunkiem technicznym.
| Cecha | Wymaganie lub odniesienie | Akceptowana kondycja | Weryfikacja |
|---|---|---|---|
| Wałek łożyskowy | Wymiar, kształt i bicie z rysunku | Po końcowej obróbce cieplnej i powierzchniowej | Sprawdzenie określonej geometrii |
| Utrwalona ścieżka toczenia | Zakres twardości, skala i miejsce pomiaru | Dostarczony stan obróbki cieplnej | Uzgodniona metoda badania twardości |
| Otwór tulei i jej bark | Dopasowanie i luz narożny z rysunku | Gotowy interfejs współpracy | Sprawdzenie otworu i powierzchni osadzenia |
| Powierzchnia pokryta | Końcowy wymiar i maskowanie z rysunku | Po naniesieniu wskazanej powłoki | Pomiary w wymiarach gotowych |
Rysunek komponentu określa granice dla jego rzeczywistych cech roboczych; nie ma jednej uniwersalnej tolerancji obróbki ani twardości dla stali S45C stosowanej do każdej części.
Wyceniamy wymagane powierzchnie osiowe, otwory i powierzchnie oporowe. Położenie twardości oraz ewentualny wymagany głębokości warstwy utwardzonej są oddzielone od tolerancji wymiarowych.
Końcówka i głębokość wpustu pozostawiają nienaruszoną sekcję pod powierzchnią styku. Przedłużenie rowka przez powierzchnię uszczelniającą lub łożyskową zmienia tę interfejsową zależność.
Lokalne przejście twardości musi odpowiadać obciążeniu i geometrii. Nie należy traktować go jako dowolnej granicy umieszczonej tam, gdzie najłatwiej przeprowadzić kontrolę.
Usunięcie dużego otworu może pozostawić giętką tuleję. Wsparcie i końcowa obróbka muszą uwzględniać zachowaną grubość ścianki, a nie tylko początkowy średnicę pręta.[4]
Spawanie zmienia historię cieplną i może spowodować przemieszczenie płyty lub zespołu. Gdy jest ono uwzględnione, kolejność operacji określa moment ustalenia ostatecznych baz pomiarowych; obróbka nie oznacza kwalifikacji spawalniczej.
Powierzchnie oporu łożyskowego określają położenie punktu podparcia, natomiast sprzęgło przekazuje moment obrotowy poprzez określoną konstrukcyjnie powierzchnię połączenia. Ich wymagania co do jakości powierzchni i geometrii nie muszą być identyczne.
Utworzona warstwa utwardzona może rozdzielić lokalne obciążenie kontaktowe od rdzenia. Materiał współpracujący i smarowanie nadal decydują o układzie pracy.
Otwory lokalizacyjne ustalają położenie, podczas gdy śruby zapewniają docisk. Dokręcenie wszystkich otworów luzowych nie zastępuje dobrze zdefiniowanych baz lokalizacyjnych.
Wzór zużytego elementu pokazuje ubytek materiału. Element zamienniczy wykonywany jest w wymiarach projektowych, a nie w wymiarach zużytego średnicy.

Wymagana chropowatość jest stosowana na średnicy roboczej. Każde gniazdo i przylegający otwór mają własne wymagania dotyczące kształtu
Usunięcie wyprasek czyści ścieżkę montażową bez skracania ramki lokalizacyjnej ani zaokrąglania ścianki wpustu klucza używanej do przekazywania momentu obrotowego.
Ochrona jest dobierana zgodnie z rzeczywistym środowiskiem eksploatacji. Same nazwy wykończenia nie określają grubości powłoki, smarowania ani odporności na korozję.
Ścieżki robocze są oddzielone od twardych elementów mocujących podczas transportu. Umowny stan ochronny pozostaje zgodny z wymaganiami czyszczenia w miejscu montażu odbiorczego.

Dokument identyfikuje materiał S45C oraz umowny stan dostawy lub obróbki cieplnej. Certyfikat ogólnego stali węglowej nie jest równoważny z tą specyfikacją.
Mierzymy wałki, położenie otworów oraz relacje między bazami określone rysunkiem po wykonaniu zawartego w dokumentacji końcowego cyklu obróbki.
Skala twardości, zakres wartości oraz miejsce pomiaru określają wynik. Wymóg profilu głębokości utwardzenia lub własności rdzenia wymaga osobno sformułowanej metody akceptacji.
Pusta tuleja usuwa więcej materiału ze środka niż mały pełny sworzeń. Odpowiednia forma wyjściowa może zmienić zarówno zużycie materiału, jak i czas operacji roughing.
Utrwalanie, ponowne ustalanie baz oraz końcowa obróbka wybranych gniazd to osobne operacje. Jednolite utwardzanie wszystkich powierzchni może generować dodatkową pracę bez spełnienia funkcji.
Zarejestrowane wyniki okrągłości, bicia lub głębokości utwardzenia wymagają różnych kontroli. Żądane dowody odnoszą się do konkretnej cechy roboczej.
Programowanie i przygotowanie pierwszego egzemplarza są wspólne dla identycznych części. Drugi warunek twardości lub wariant z powłoką pozostaje osobną definicją produkcji.
Pierwsza część ustala geometrię osadzenia, dostępu i połączeń w zamierzonym zespole.
Próbka zatwierdzona przed hartowaniem przedstawia inny stan. Reprezentatywny element zawiera wymagane obróbkę cieplną i wykończenie.
Zatwierdzona wersja dokumentacji określa dopasowania robocze oraz obszary poddane obróbce cieplnej. Próbne korekty są rejestrowane przed rozpoczęciem cięcia partii.
Powtarzalne elementy zachowują zaakceptowany stan. Zmianę celu obróbki cieplnej lub łożyska współpracującego identyfikuje się przed wprowadzeniem części zamiennych do eksploatacji.
S45C to uznana gatunkowa stal wg normy JIS stosowana w tym przypadku. „SS45C” pojawia się w niektórych opisach handlowych, ale w zamówieniu należy jednoznacznie określić zamierzony standard i certyfikat materiału, a nie polegać na tej pisowni.
Nie. Jest to stal węglowa i wymaga strategii ochrony przed korozją odpowiedniej do warunków eksploatacji. Polerowana powierzchnia nie zapewnia zachowania korozyjnego stali nierdzewnej.
Nie. S45C to stal średniowęglowa, zwykle rozważana do hartowania przez całą przekrój lub selektywnego. Wymaganie azotowania oraz niskowęglowa stal do azotowania to różne wybory materiału i procesu.
Nie. Projekt uwzględnia równowagę między zużyciem kontaktowym, odpornością na pęknięcie, odpowiedzią przekroju oraz przejściem strefy obróbki cieplnej. Zachowanie zmęczeniowe i udarowe wynika z całości projektu: zużycia kontaktowego, odporności na pęknięcie, odpowiedzi przekroju oraz przejścia strefy obróbki cieplnej razem.
Spawanie zmienia lokalną strukturę i twardość, co może prowadzić do pęknięć lub odkształceń. Naprawiona lub przeprojektowana część wymaga zatwierdzonego materiału i technologii spawania, a następnie wymaganej końcowej akceptacji.
Tak, jeśli rysunek przypisuje ścislsze tolerancje kształtu lub chropowatości wyłącznie temu czopowi roboczemu. Pozostałe powierzchnie zachowują własne ograniczenia, co pozwala uniknąć niepotrzebnego wykańczania powierzchni luzowych.
Wyślij rysunek, specyfikację produktu ze stali S45C oraz jego stan, ilości i wymaganą końcową obróbkę. Wskazanie miejsc roboczych, lokalizacji twardości, stanu dopasowania po obróbce oraz dokumentów wymaganych przy dostawie.
Pierwotny skład chemiczny stali od producenta oraz oddzielne role stanu materiału, hartowania i akceptacji powierzchni styku.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
