段付きシャフト
ベアリング座および軸方向肩部により、保持される部品の位置決めを行います。各座面は、シャフトの作業基準軸と関連付けられます。
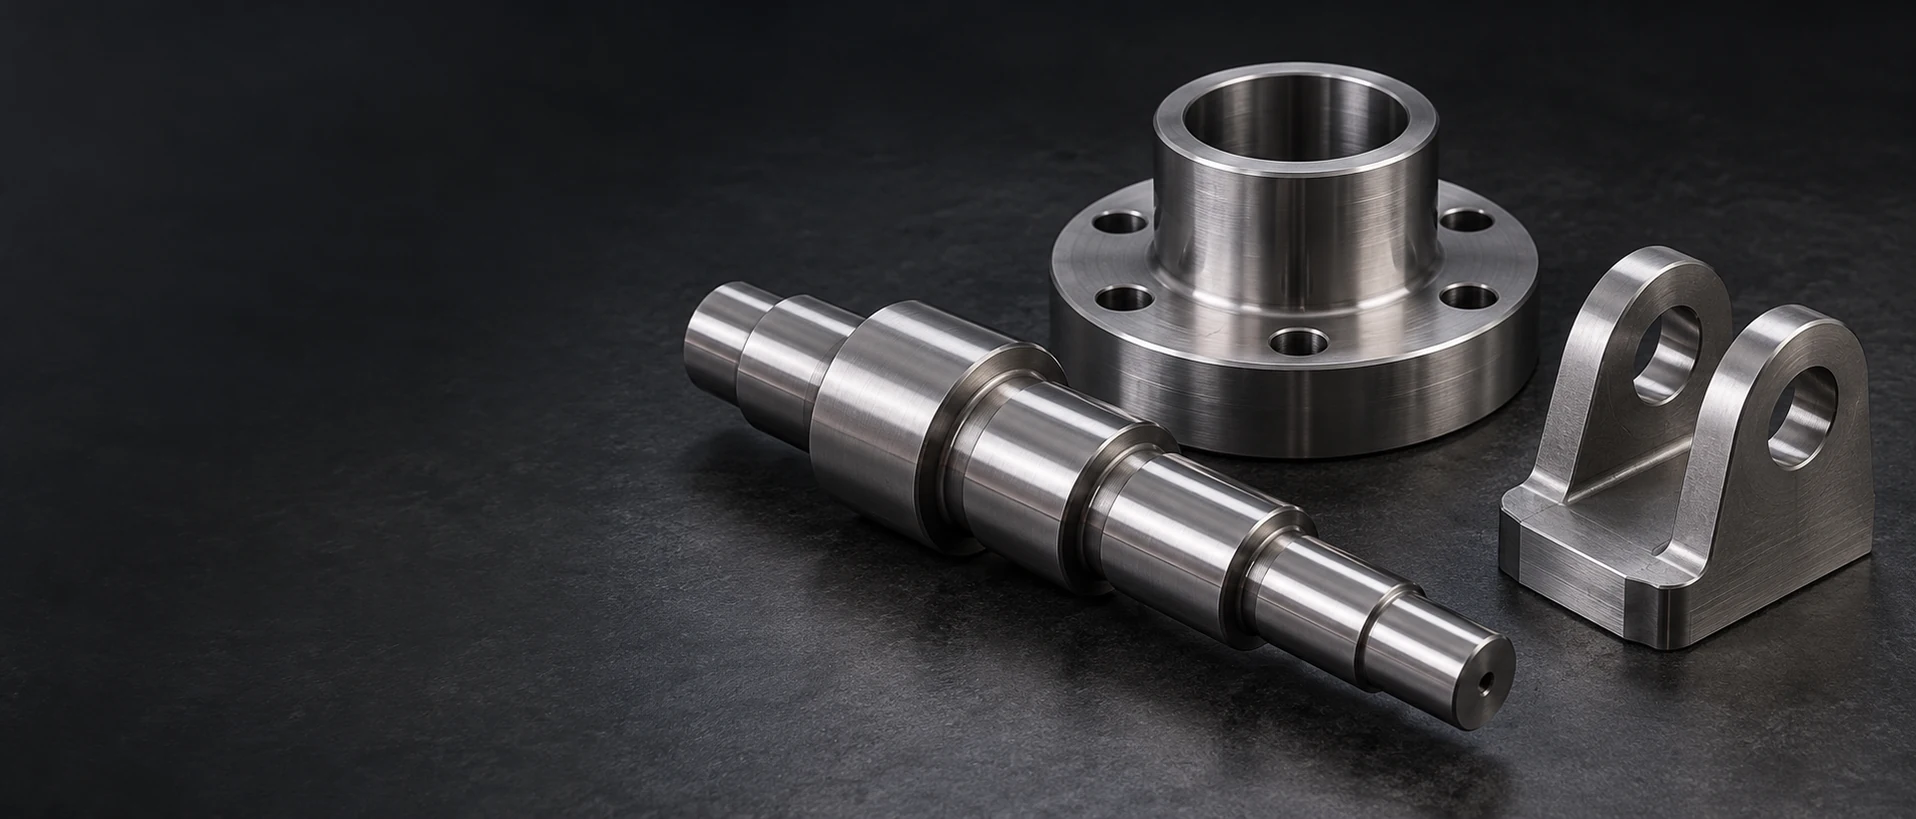
ベアリング座および軸方向肩部により、保持される部品の位置決めを行います。各座面は、シャフトの作業基準軸と関連付けられます。
中心穴キーウェイ、フランジ、またはクランプ機能と接続されます。対向角部は、ハブが座面に完全に seating する前に、穴入口をクリアする必要があります。
スリーブは作業用内径および外側取付インターフェースを提供します。局所的な表面硬化要件は、外形全体ではなく、負荷を受ける表面を特定します。
ピンの作業長さと保持端部は異なる機能を担います。指定されたスライドトラック上にねじ穴または横穴が存在してはなりません。
当社ではボルトパターン、定位穴および座面をフライス加工します。溶接または熱処理後に使用されるプレートについては、その許容最終状態を明確に定義する必要があります。
コラーは軸方向接触面と定位用内径を一体化した構造です。最終的な接触面には、締結領域とは異なる硬度または表面粗さが要求される場合があります。
当社は、機械組立用のS45C製フライス加工および旋盤加工部品(シャフト、ハブ、スリーブ、プレートなど)についてお見積りいたします。納入状態および指定された焼入れ・焼戻し工程に応じて、熱処理前に加工する特徴部と、最終仕上げを要する特徴部が決定されます。
JIS S45Cは、機械構造用の中炭素鋼です。化学成分により鋼種が規定され、硬度および引張強さは、各棒鋼の供給状態に応じて定められます。[1]
より軟らかい供給状態は、最終焼入れ前の材料削り取りに適しています。注文時の供給状態は切削挙動およびその後の熱処理工程に影響を与えます。[2] [1]
部品の断面および最終的な特性に応じて、全体焼入れ(スルー・ハードニング)工程が選択されます。厚肉部における心部の応答は、当該断面に対して選択された全体焼入れ工程に従います。[3]
選択的硬化処理により、シャフトの走行面や摩耗面を対象としつつ、異なるコア材質状態を維持することが可能である。熱処理境界およびその後の仕上げ加工は、部品定義に明記されるべきである。


化学成分の基準ではS45Cおよび近似鋼種が示されています。強度および硬度は、購入時の状態および部品の熱処理条件に従います。
| 選定項目 | 参照 | 基準 | 部品に対する意味 |
|---|---|---|---|
| S45C 炭素鋼 | 0.42–0.48 wt.% | 日本製鉄化学組成表 | 中炭素鋼種の識別 |
| S45C マンガン鋼 | 0.60–0.90 wt.% | 同じS45Cテーブル | 指定合金組成 |
| S45C シリコン | 0.15–0.35 wt.% | 同じS45Cテーブル | 鋼種組成 |
| SAE1045炭素鋼が掲載されています | 0.43–0.50 wt.% | 日本製鉄比較表 | 関連する別個の仕様 |
| 軟質供給状態 | 注文時に退火/正火状態で指定 | 製品仕様 | 最終的な特性を得る前の材料除去 |
| 全体硬化法 | 最終特性要件を図面に記載 | 実際の断面形状および熱処理条件 | 心部および表面の応答 |
| 選択的硬化 | 定義された処理領域および深さ | 部品の熱処理仕様 | 局所的な作業接触面 |
化学成分値は新日鐵U112enに基づき、記載された鋼種を特定します。強度、硬度および熱処理結果は製品および状態に依存し、関連する鋼種名称は自動的な代替品ではありません。

旋削およびフライス加工により、最終的な特性付与工程ルートの前に軸、ハブまたはプレートの外形を形成します。薄肉部および非対称ポケットは、部品が後工程でどのように変形・移動するかに影響を与えます。
焼入されたジャーナルまたはボアは、仕上げ切削または研削を要することがあります。この特徴部には、外径のブランクから余肉が自動的に確保されるものと仮定せず、当該部位に意図した余肉を明示的に残さなければなりません。
シャフト肩部には角半径が設けられ、対向ハブには座り込みのためのクリアランスが必要です。適切な逃げ加工により、肩部全体を鋭角化することなく接触問題を解消できます。[4]
材質状態、処理済み表面および納入時の幾何形状は、承認済み図面と引き続き関連付けられます。
| 特徴 | 要件または基準 | 許容状態 | 検証 |
|---|---|---|---|
| ベアリングジャーナル | 図面による寸法/形状/振れ | 最終処理/仕上げ後 | 指定幾何形状の検査 |
| 焼入トラック | 硬度範囲、硬度尺度および測定位置 | 納入時の熱処理状態 | 合意済み硬度試験 |
| ハブボアおよび肩部 | 図面による配合および角部クリアランス | 仕上面インターフェース | ボアおよび座りの検査 |
| コーティング面 | 図面による最終寸法およびマスキング | 塗装を含む後の状態 | 最終寸法での測定 |
部品図面は、その実際の機能面に対して公差を規定しています。すべての部品に一律に適用されるS45Cの機械加工公差や硬度は存在しません。
当社は、必要なジャーナル、ボア、座面関係を quotation いたします。硬度測定位置および任意の硬化深さ要件は、寸法公差とは別に規定されます。
キーウェイの端部および深さにより、接触面の直下に残留断面が残ります。シール面またはベアリング面を貫通してスロットを延長すると、その界面が変化します。
局所的な硬度遷移は、負荷および幾何形状に適合させる必要があります。これは、検査が容易な場所に恣意的に設定される境界として扱ってはなりません。
大径穴の切削除去により柔軟なスリーブが残存する場合があります。支持および最終仕上げは、初期の棒材直径だけでなく、残存する壁厚を反映する必要があります。[4]
溶接は熱履歴を変化させ、プレートまたはアセンブリの位置をずらす可能性があります。溶接が含まれる場合は、最終基準面(datum)が確立される工程順序を明示します。機械加工は、溶接資格を意味するものではありません。
ベアリング座面は支持位置を決定し、カップリングは規定された接合部を通じてトルクを伝達します。これらの表面および幾何学的要件は、必ずしも同一である必要はありません。
硬化トラックにより、局所的な接触負荷とコア部を分離できます。対向材料および潤滑条件は、依然としてその運転配置を決定します。
位置決め穴が位置を決定し、ボルトが締結力を付与します。クリアランス穴をすべて締めることで、明確に定義された位置決め基準面(datum)を代替することはできません。
摩耗したサンプルでは材料が失われている。交換部品では、摩耗した直径を再現するのではなく、意図された嵌合寸法が使用される。

所定の表面粗さが作業直径に適用されます。各シートおよび隣接する穴には、それぞれ固有の形状公差要件があります。
バリ取りは、定位肩を短縮したり、トルク伝達に用いられるキー溝壁を丸めたりすることなく、嵌合パスを確実に確保する。
保護処理は、実際の暴露条件に基づいて選択される。仕上げ名称のみでは、コーティング厚さ、潤滑性、または耐食性能は定義されない。
作業トラックは輸送中に硬質ファスナーから分離して保護される。合意された保護状態は、受入組立工程における洗浄要件と互換性を維持する。

記録にはS45Cの材質状態(在庫材)および指定された納入条件または熱処理条件が明記されています。汎用の炭素鋼証明書は、この呼び出しとは同一ではありません。
当社は、図面で示されたジャーナル、ボア位置および基準関係を、含まれる最終仕上げ工程完了後に測定する。
硬度スケール、範囲および試験位置が測定結果を定義する。深さプロファイルまたは心部特性に関する要求事項には、それぞれ独自に明記された受入判定方法が必要である。
中空のスリーブは、小径の実心ピンよりも中心部の材料をより多く除去する。適切な初期形状を選択することで、材料使用量および荒削り時間の両方が変化する。
焼入れ、基準面の再設定、および特定の座面の仕上げは、それぞれ明確に区別される工程です。すべての表面を同一の方法で処理すると、機能上の要請に応えず、不要な作業が増加します。
記録された円形度、振れ、または硬化深さの測定結果は、それぞれ異なる検査項目となります。要求される実証資料は、実際に加工される機能面に従って提出されます。
プログラミングおよび初品準備は、同一部品間で共有されます。第二の硬度条件またはコーティング仕様の変更がある場合、それは別個の製造定義として扱われます。
初品は、想定される組立状態における座面、アクセス性および接続幾何形状を確立します。
焼入れ前の承認サンプルは、異なる状態を示します。代表部品には、所定の熱処理および仕上げが含まれている必要があります。
承認済みの改訂版は、実際の適合公差および処理領域を明示します。ロット切断前に、試行調整の記録が行われます。
量産部品では、承認済みの状態が維持されます。交換部品のサービス投入前に、熱処理目標値の変更や対向ベアリングの変更が明確に識別されます。
S45Cは、本件で採用される公認JIS規格鋼種です。「SS45C」という表記が一部の商業資料に見られますが、発注時の材質指定は、その表記に依拠するのではなく、意図された規格および材質証明書を明確に特定する必要があります。
いいえ。これは炭素鋼であり、暴露環境に応じた腐食対策が必要です。鏡面仕上げを行ったとしても、ステンレス鋼のような耐食性は得られません。
No. S45Cは、全体または選択的焼入れに用いられることが一般的な中炭素鋼種です。浸炭処理の要件と低炭素表面硬化合金は、異なる材質/工程の選択です。
いいえ。設計では、接触摩耗、靭性、断面応答および熱処理遷移部のバランスが取られています。疲労特性および衝撃特性は、接触摩耗、靭性、断面応答および熱処理遷移部という要素全体から生じます。
溶接は局所的な組織および硬度を変化させ、亀裂や変形の懸念を引き起こす可能性があります。修理または再設計された部品については、承認済みの材料および溶接工程を経たうえで、所定の最終受入検査を実施する必要があります。
はい。図面でその作業座面(ワーキングシート)にのみより厳しい形状公差または表面粗さが指定されている場合に限ります。他の面にはそれぞれ固有の公差が適用され、クリアランス部での不要な仕上げ加工を回避できます。
図面、S45C製品仕様書および状態、数量、および要求される最終処理を送付してください。作業面(ワーキングシート)、硬度測定位置、仕上げ後の配合状態(フィットステート)、および納入時に添付が必要な記録を明示してください。
鋼材メーカーによるオリジナルの鋼種化学成分、および材料状態・焼入れ・界面受入の各工程が果たす独立した役割。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
