Stufenwellen
Lagerbuchsen und axiale Anschläge positionieren die gehaltenen Komponenten. Jede Buchse bezieht sich auf die Arbeitshauptachse der Welle.
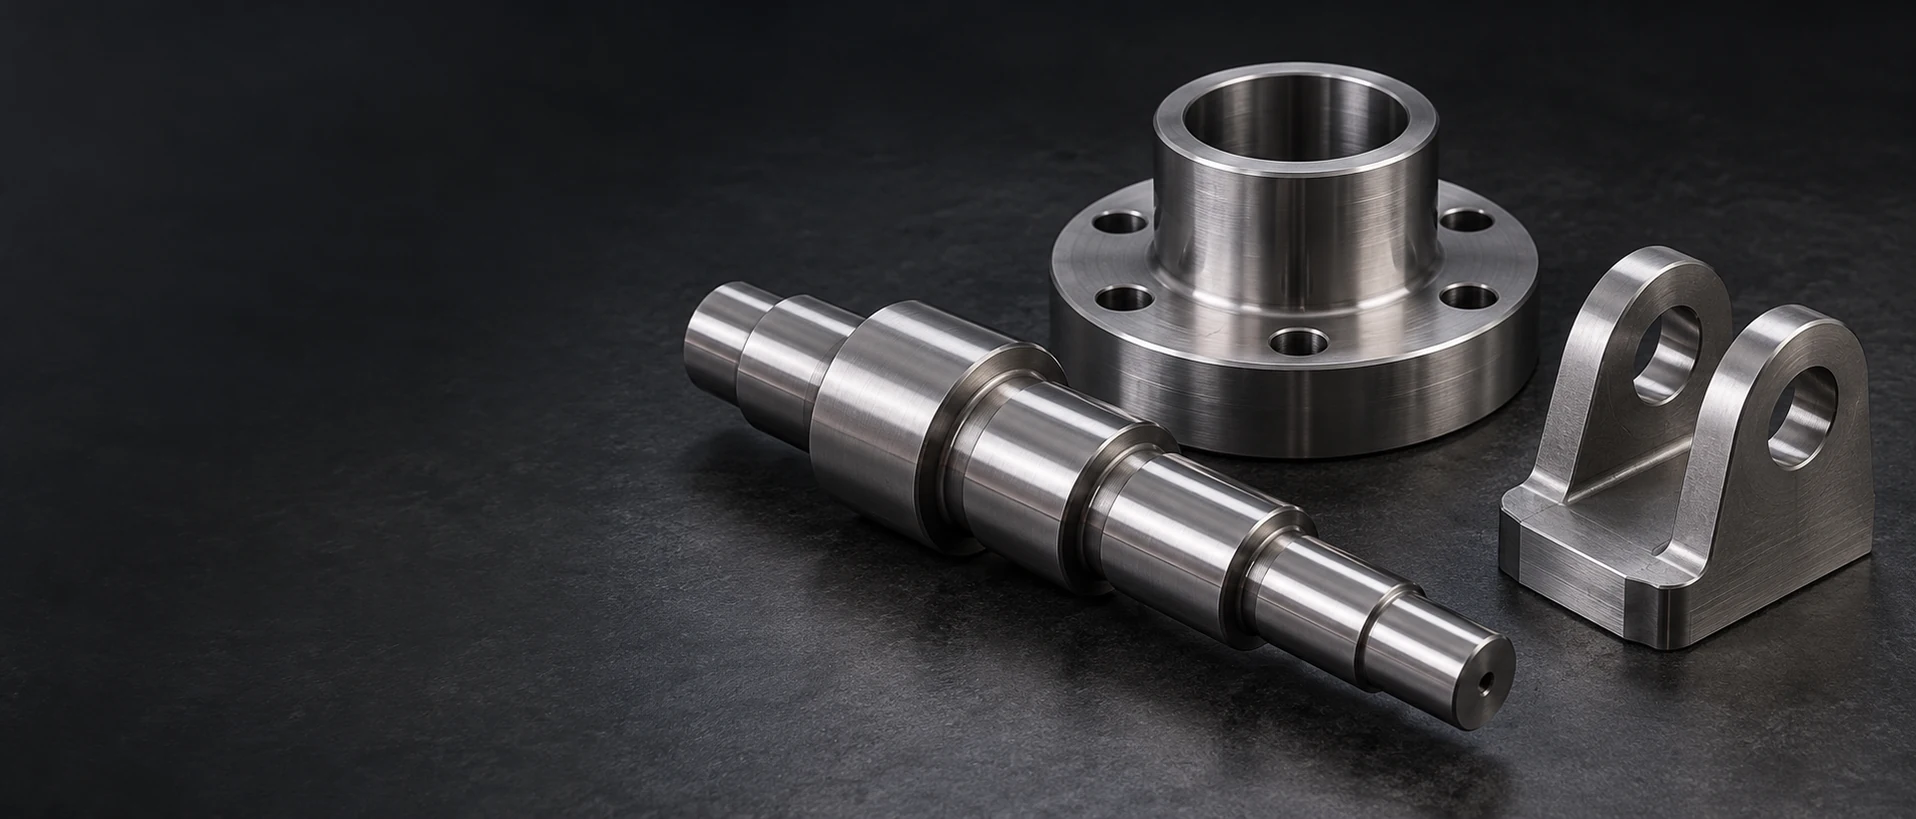
Lagerbuchsen und axiale Anschläge positionieren die gehaltenen Komponenten. Jede Buchse bezieht sich auf die Arbeitshauptachse der Welle.
Die zentrale Bohrung verbindet sich mit einer Keilnut, einer Flansch- oder einer Spannvorrichtung. Die korrespondierende Ecke muss den Bohrungseingang freigeben, bevor die Nabe sitzt.
Eine Hülse stellt eine Arbeitsbohrung und eine äußere Montagefläche bereit. Lokale Härteanforderungen beziehen sich auf die belastete Oberfläche und nicht auf den gesamten Umriss.
Die Einsatzlänge und das Sicherungsende des Stifts haben unterschiedliche Aufgaben. Ein Gewinde oder ein Querloch darf eine vorgegebene Gleitbahn nicht unterbrechen.
Wir fräsen Lochmuster für Schraubenverbindungen, Positionierlöcher und Anlageflächen. Eine Platte, die nach dem Schweißen oder einer Wärmebehandlung eingesetzt wird, erfordert die eindeutige Festlegung ihres akzeptierten Endzustands.
Ein Bund kombiniert eine axiale Anlagefläche mit einer Positionierbohrung. Der endgültige Anschlag kann eine andere Härte oder Oberflächenbeschaffenheit als der Befestigungsbereich erfordern.
Wir bieten gefräste und gedrehte S45C-Komponenten für mechanische Baugruppen an, darunter Wellen, Naben, Buchsen und Platten. Der angelieferte Zustand und ggf. vorgegebener Härteprozess bestimmen, welche Merkmale vor der Wärmebehandlung bearbeitet werden und welche eine Endbearbeitung erfordern.
JIS S45C ist ein mittelkohlenstoffhaltiger Stahl für mechanische Konstruktionen. Die chemische Zusammensetzung definiert die Güte, während Härte und Zugfestigkeit von der Lieferbedingung des jeweiligen Stabes abhängen.[1]
Weichere Lieferbedingungen eignen sich für den Materialabtrag vor der endgültigen Härtung. Die bestellte Lieferbedingung beeinflusst das Zerspanverhalten sowie den nachfolgenden Wärmebehandlungsweg.[2] [1]
Für den Querschnitt und die endgültigen Eigenschaften des Bauteils wird ein Durchhärtungsverfahren gewählt. Die Kernreaktion eines dickwandigen Teils folgt dem für diesen Querschnitt ausgewählten Durchhärtungsverfahren.[3]
Eine selektive Härtung kann z. B. eine Wellenlaufbahn oder eine Verschleißfläche gezielt behandeln, während der Kernzustand anders bleibt. Die Behandlungsgrenze sowie die nachfolgende Feinbearbeitung gehören zur Komponentendefinition.


Ähnliche Kohlenstoffgehalte erklären, warum diese Werkstoffsorten miteinander verglichen werden; ihre nationalen Spezifikationen und Produktanforderungen unterscheiden sich jedoch. Eine Zeichnung, die S45C vorschreibt, wird nicht stumm in C45 oder 1045 geändert; die vorgeschlagene Substitution erfordert die Klärung ihrer tatsächlichen Spezifikation.[1] [4]
Die chemische Referenz identifiziert S45C und benachbarte Güteklassen; Festigkeit und Härte richten sich nach dem erworbenen Lieferzustand und der Komponentenbehandlung.
| Auswahlposition | Referenz | Grundlage | Bedeutung für die Komponente |
|---|---|---|---|
| S45C-Kohlenstoff | 0,42–0,48 Gew.-% | Chemietabelle von Nippon Steel | Identität als mittelkohlenstoffhaltige Güteklasse |
| S45C-Mangan | 0.60–0.90 Gew.-% | Derselbe S45C-Werkstofftabellenvergleich | Spezifizierte Legierungschemie |
| S45C-Silicium | 0,15–0,35 Gew.-% | Derselbe S45C-Werkstofftabellenvergleich | Werkstoffzusammensetzung |
| Aufgeführter Kohlenstoffgehalt der Sorte SAE1045 | 0.43–0.50 Gew.-% | Vergleichstabelle von Nippon Steel | Verwandte, eigenständige Spezifikation |
| Lieferzustand in weichem Zustand | Bestellt im geglühten oder normalglühten Zustand | Produktspezifikation | Materialabtrag vor Erreichen der endgültigen Eigenschaften |
| Durchhärtungsverfahren | Zeichnung mit Anforderung an die Endfestigkeit | Tatsächlicher Querschnitt und Wärmebehandlung | Kern- und Oberflächenreaktion |
| Selektive Härting | Definierter behandelte Bereich und Eindringtiefe | Spezifikation zur Komponentenwärmebehandlung | Lokaler Arbeitskontakt |
Die Angaben zur Chemie stammen aus Nippon Steel U112en und beziehen sich auf die aufgeführten Werkstoffsorten. Festigkeits-, Härte- und Wärmebehandlungsergebnisse hängen vom Produkt und dessen Zustand ab; verwandte Bezeichnungen sind keine automatischen Ersatzsorten.

Drehen und Fräsen definieren die Umhüllung der Welle, der Nabe oder der Platte vor der abschliessenden Eigenschaftsroute. Dünne Querschnitte und asymmetrische Taschen beeinflussen, wie sich das Teil später bewegen kann.
Ein gehärteter Wellenabschnitt oder eine Bohrung erfordern möglicherweise eine Feinbearbeitung oder Schleifbearbeitung. Die Zugabe muss an dieser Merkmalsstelle verbleiben und darf nicht davon ausgegangen werden, dass sie vom äusseren Rohling her verfügbar ist.
Ein Eckradius unterstützt eine Wellenschulter, während eine passende Nabe Freiraum zum Anliegen benötigt. Eine geeignete Entlastung löst ihren Kontakt, ohne die gesamte Schulter zu verschärfen.[4]
Materialzustand, behandelte Oberflächen und gelieferte Geometrie bleiben mit der freigegebenen Zeichnung verknüpft.
| Merkmal | Anforderung oder Bezug | Akzeptabler Zustand | Verifizierung |
|---|---|---|---|
| Lagerwellenabschnitt | Zeichnungsgrösse/Form/Rundlauf | Nach abschliessender Behandlung/Oberflächenfinish | Spezifizierte Geometrieprüfung |
| Gehärtete Laufbahn | Härtebereich, Härteskala und Prüfstelle | Ausgelieferter Behandlungszustand | Vereinbarte Härteprüfung |
| Nabenbohrung und -schulter | Zeichnungspassung und Eckfreiraum | Fertige Schnittstelle | Bohrungs- und Sitzprüfung |
| Beschichtete Oberfläche | Zeichnungs-Endgrösse und Maskierung | Nach aufgebrachter Beschichtung | Messung in Endmaß |
Die Bauteilzeichnung legt die Grenzen für das jeweilige funktionale Merkmal fest; es gibt keine allgemeingültige Bearbeitungstoleranz oder Härte für S45C, die auf jedes Teil gleichermaßen angewendet wird.
Wir kalkulieren die erforderlichen Lagerstellen, Bohrungen und Anlageverhältnisse. Lage und ggf. erforderliche Eindringtiefe der Härte sind von der Maßtoleranz getrennt.
Das Ende und die Tiefe der Nut hinterlassen einen nicht durchgehenden Abschnitt unter der Kontaktfläche. Eine Durchgangsnut über eine Dicht- oder Lagerfläche verändert diese Schnittstelle.
Ein lokaler Härteübergang muss Last und Geometrie entsprechen; er darf nicht willkürlich an einer Stelle platziert werden, an der die Prüfung am einfachsten ist.
Der Abtrag bei grossen Bohrungen kann eine flexible Hülse zurücklassen. Die Aufspannung und die Endbearbeitung müssen die verbleibende Wanddicke berücksichtigen, nicht nur den ursprünglichen Stabdurchmesser.[4]
Schweißen verändert die thermische Geschichte und kann eine Platte oder Baugruppe verschieben. Wo Schweißen vorgesehen ist, legt die Fertigungsfolge fest, zu welchem Zeitpunkt die endgültigen Bezugsmerkmale definiert werden; die spanende Bearbeitung impliziert keine Schweißqualifikation.
Lagerstellen definieren die Lage der Abstützung; eine Kupplung überträgt das Drehmoment über ihre spezifizierte Verbindung. Ihre Oberflächen- und geometrischen Anforderungen müssen nicht identisch sein.
Eine gehärtete Laufbahn kann die lokale Kontaktbeanspruchung vom Kern trennen. Das Gegenlaufmaterial und die Schmierung bestimmen weiterhin die Laufanordnung.
Positionierlöcher definieren die Lage, während Schrauben die Klemmkraft aufbringen. Das Anziehen aller Spielbohrungen ersetzt nicht klar definierte Positionierungsbezugselemente.
Ein abgenutztes Muster zeigt Materialverlust. Der Ersatz verwendet die vorgesehenen Paßmaße statt den abgenutzten Durchmesser zu reproduzieren.

Die geforderte Oberflächenstruktur wird auf den Arbeitsdurchmesser aufgebracht. Jeder Sitz und die benachbarte Bohrung weisen jeweils eigene Formanforderungen auf.
Entgraten befreit den Montageweg, ohne eine Positionier-Schulter zu verkürzen oder eine für die Drehmomentübertragung genutzte Keilnutwand abzurunden.
Der Korrosionsschutz wird entsprechend der tatsächlichen Beanspruchung ausgewählt. Ein reiner Finish-Name definiert weder die Beschichtungsstärke noch die Schmierfähigkeit oder Korrosionsbeständigkeit.
Arbeitsbahnen werden während des Transports von harten Befestigungselementen getrennt gehalten. Der vereinbarte Schutzstatus bleibt mit den Reinigungsanforderungen der empfangenden Montageeinheit kompatibel.

Der Nachweis identifiziert S45C-Rohmaterial und den spezifizierten Liefer- oder Behandlungszustand. Eine allgemeine Kohlenstoffstahl-Zertifizierung entspricht nicht dieser Anforderung.
Wir messen die Wellenabsätze, Bohrungspositionen und Bezugsbeziehungen, die durch die Zeichnung festgelegt sind, nach Abschluss der vorgesehenen endgültigen Feinbearbeitung.
Die Härteskala, der Toleranzbereich und die Prüfstelle definieren das Ergebnis. Für ein Tieftiefenprofil oder eine Kern-Eigenschafts-Anforderung ist eine eigene, ausdrücklich festgelegte Freigabemethode erforderlich.
Eine hohle Hülse entfernt mehr Material aus der Mitte als ein kleiner massiver Stift. Eine geeignete Ausgangsform kann sowohl den Materialverbrauch als auch die Zeit für die Vorbearbeitung verändern.
Härten, Neudefinition der Bezugsflächen sowie gezielte Feinbearbeitung einzelner Sitze stellen jeweils eigenständige Arbeitsschritte dar. Eine einheitliche Behandlung aller Oberflächen führt möglicherweise zu unnötigem Aufwand, ohne deren Funktion zu verbessern.
Aufgezeichnete Rundheits-, Rundlauf- oder Gehärtetiefen-Ergebnisse erfordern unterschiedliche Prüfungen. Der angeforderte Nachweis orientiert sich an der jeweiligen funktionalen Merkmalsfläche.
Programmierung und Erstteilvorbereitung werden für identische Teile gemeinsam genutzt. Ein zweiter Härtezustand oder eine beschichtete Variante stellt weiterhin eine separate Fertigungsdefinition dar.
Das erste Teil definiert Sitzgeometrie, Zugänglichkeit und Anschlussgeometrie in der vorgesehenen Baugruppe.
Eine vor der Härtebehandlung freigegebene Probe demonstriert einen anderen Zustand. Das repräsentative Bauteil umfasst die erforderliche Wärmebehandlung und Oberflächenveredelung.
Die freigegebene Änderung identifiziert funktionale Passungen und wärmebehandelte Bereiche. Versuchsweise vorgenommene Anpassungen werden vor dem Schneiden der Charge dokumentiert.
Serienteile bewahren den akzeptierten Zustand bei. Eine geänderte Wärmebehandlungszielvorgabe oder ein anderes Gegenlager wird vor Inbetriebnahme der Ersatzteile identifiziert.
S45C ist die hier verwendete anerkannte JIS-Güte. „SS45C“ taucht in einigen kommerziellen Beschreibungen auf, doch die Bestellangabe muss den beabsichtigten Standard und das Materialzertifikat eindeutig festlegen – nicht auf diese Schreibweise vertrauen.
Nein. Es handelt sich um einen Kohlenstoffstahl, der eine Korrosionsstrategie erfordert, die der jeweiligen Umgebung angemessen ist. Eine polierte Oberfläche bietet kein korrosionsbeständiges Verhalten wie rostfreier Stahl.
Nein. S45C ist eine mittelkohlenstoffhaltige Güte, die üblicherweise für Durchhärtung oder selektive Härtebehandlung in Betracht gezogen wird. Eine Aufkohlungsvorgabe sowie eine kohlenstoffarme Einsatzstahlgüte stellen unterschiedliche Werkstoff- und Verfahrenswahlen dar.
Nein. Das Konstruktionskonzept berücksichtigt Verschleiß bei Kontaktbelastung, Zähigkeit, Querschnittsverhalten und den Übergangsbereich der Wärmebehandlung. Ermüdungs- und Schlagverhalten ergeben sich aus dem Gesamtkonzept: Verschleiß bei Kontaktbelastung, Zähigkeit, Querschnittsverhalten und Übergangsbereich der Wärmebehandlung gemeinsam.
Schweißen verändert die lokale Gefügestruktur und Härte und kann Rissbildung oder Verzug hervorrufen. Ein repariertes oder neu konstruiertes Teil erfordert eine freigegebene Werkstoff- und Schweißroute sowie die erforderliche endgültige Freigabe.
Ja, sofern die Zeichnung die engere Form- oder Texturgrenze ausschließlich für diesen funktionalen Sitz festlegt. Andere Flächen behalten ihre eigenen Grenzwerte bei, wodurch unnötige Nachbearbeitung an Freistellungsabschnitten vermieden wird.
Senden Sie die Zeichnung, die Produktspezifikation und den Zustand des Werkstoffs S45C, die Mengen sowie die erforderliche endgültige Wärmebehandlung. Geben Sie die funktionsrelevanten Kontaktflächen, die zu härternden Stellen, den fertigen Passungs-Zustand und die mit der Lieferung erforderlichen Dokumente an.
Ursprüngliche chemische Zusammensetzung des Stahlherstellers sowie die getrennten Rollen von Materialzustand, Härten und Akzeptanz der Grenzflächen.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
