Arbres à épaulements
Les portées de roulement et les épaulements axiaux positionnent les composants retenus. Chaque portée est rapportée à l’axe de référence fonctionnel de l’arbre.
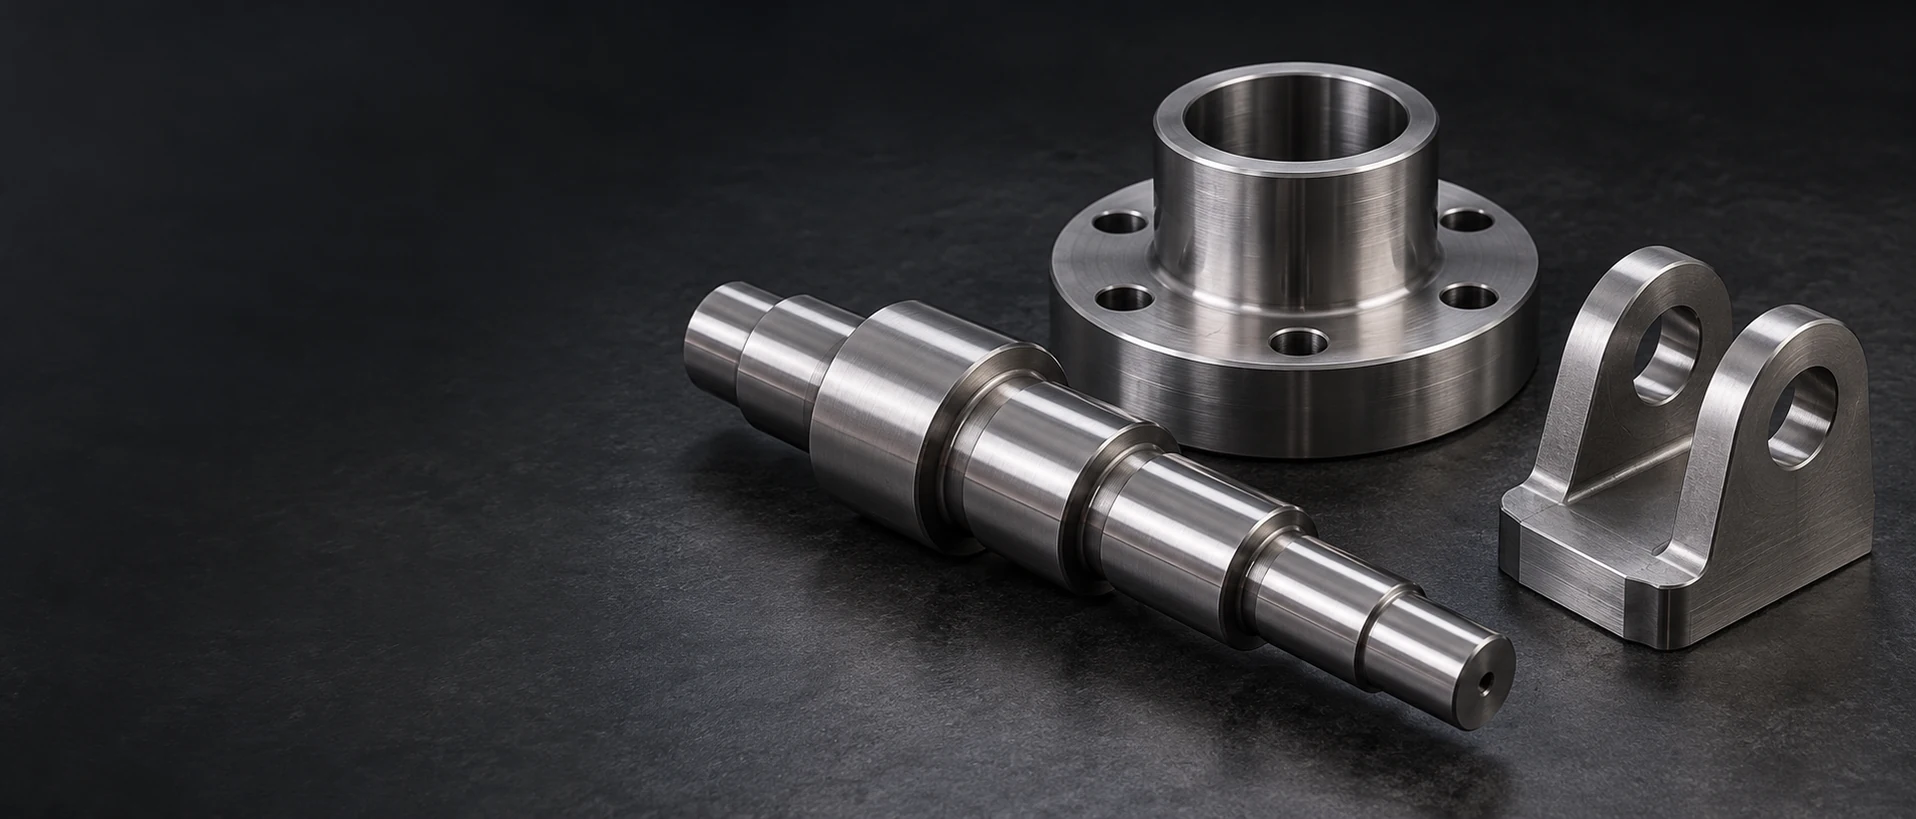
Les portées de roulement et les épaulements axiaux positionnent les composants retenus. Chaque portée est rapportée à l’axe de référence fonctionnel de l’arbre.
L’alésage central se relie à une rainure de clavette, une bride ou une caractéristique de serrage. Le coin d’assemblage doit dégager l’entrée de l’alésage avant que le moyeu ne vienne en appui.
Une douille assure un alésage fonctionnel et une interface externe de montage. Les exigences de durcissement localisé identifient la surface chargée, et non pas le contour entier.
La longueur fonctionnelle et l’extrémité de retenue de la goupille ont des fonctions distinctes. Un filetage ou un trou transversal ne doit pas interrompre une portée de glissement spécifiée.
Nous usinons les motifs de perçage pour les boulons, les trous de positionnement et les faces d’appui. Une plaque utilisée après soudage ou traitement thermique nécessite que son état final accepté soit défini.
Une collerette associe une face de contact axiale à un alésage de positionnement. Le contact final peut exiger une dureté ou une finition différente de celle de sa zone de fixation.
Nous établissons des devis pour des composants en S45C usinés par fraisage et tournage destinés aux ensembles mécaniques, notamment des arbres, des moyeux, des manchons et des plaques. L’état fourni du matériau et toute voie de durcissement spécifiée déterminent quels éléments sont usinés avant le traitement et lesquels nécessitent une finition finale.
Le JIS S45C est un acier à teneur moyenne en carbone destiné aux structures mécaniques. La composition chimique identifie le grade, tandis que la dureté et la résistance à la traction dépendent de l’état dans lequel chaque barre est fournie.[1]
Des conditions d’approvisionnement plus tendres conviennent à l’enlèvement de matière avant la trempe finale. L’état commandé influe sur le comportement à l’usinage et sur la voie de traitement ultérieure.[2] [1]
Une voie de trempe intégrale est retenue en fonction de l’épaisseur de la section de la pièce et des propriétés finales requises. La réponse du cœur dans une pièce épaisse suit la voie de trempe intégrale choisie pour cette section.[3]
Le trempage sélectif peut cibler une portée d’arbre ou une surface d’usure tout en conservant un état différent du cœur. La limite du traitement thermique et l’usinage ultérieur doivent figurer dans la définition du composant.


Des teneurs en carbone similaires expliquent pourquoi ces nuances sont comparées, mais leurs spécifications nationales et leurs exigences produit diffèrent. Un plan indiquant S45C n’est pas modifié silencieusement en C45 ou 1045 ; la substitution proposée nécessite que sa spécification réelle soit clarifiée.[1] [4]
La référence chimique identifie la nuance S45C et les nuances voisines ; la résistance et la dureté dépendent de l’état livré du matériau et du traitement appliqué au composant.
| Élément de sélection | Référence | Base | Signification pour le composant |
|---|---|---|---|
| Acier au carbone S45C | 0,42–0,48 % en masse | Tableau chimique de Nippon Steel | Identité d’un acier de teneur moyenne en carbone |
| Manganèse S45C | 0,60–0,90 % en masse | Même tableau en acier S45C | Composition chimique de l’alliage spécifiée |
| Teneur en silicium de l’acier S45C | 0,15–0,35 % en masse | Même tableau en acier S45C | Composition de la nuance |
| Teneur en carbone de la nuance SAE1045 indiquée | 0,43–0,50 % en masse | Tableau comparatif Nippon | Spécification connexe et distincte |
| État fourni tendre | État commandé recuit ou normalisé | Spécification du produit | Usinage en enlèvement de matière avant l’obtention des propriétés finales |
| Traitement de trempe intégrale | Exigence relative aux propriétés finales figurant sur le plan | Section réelle et traitement appliqué | Réponse du cœur et de la surface |
| Durcissement sélectif | Zone traitée et profondeur définies | Spécification du traitement de la pièce | Contact local en phase d’usinage |
Les valeurs de composition chimique proviennent de la référence Nippon Steel U112en et identifient les nuances listées. Les caractéristiques mécaniques, la dureté et les résultats du traitement dépendent du produit et de son état ; les désignations apparentées ne constituent pas des substitutions automatiques.

Le tournage et le fraisage définissent l’enveloppe de l’arbre, de la douille ou de la plaque avant la voie finale d’obtention des propriétés. Les sections minces et les poches asymétriques influencent la façon dont la pièce peut se déplacer ultérieurement.
Un journal ou un alésage trempé peut nécessiter un usinage de finition ou une rectification. La réserve doit être conservée sur cette caractéristique spécifique, plutôt que d’être supposée disponible à partir de la pièce brute extérieure.
Un congé de raccordement soutient un épaulement d’arbre, tandis qu’un moyeu associé nécessite un jeu pour s’ancrer correctement. Un dégagement approprié supprime leur contact sans affûter l’ensemble de l’épaulement.[4]
L’état du matériau, les surfaces traitées et la géométrie livrée restent liés au plan diffusé.
| Caractéristique | Exigence ou référence | Condition acceptée | Vérification |
|---|---|---|---|
| Journal de roulement | Dimension/forme/battement selon le dessin | Après traitement/finition final | Vérification de la géométrie spécifiée |
| Piste trempée | Plage de dureté, échelle et emplacement | État de traitement livré | Essai de dureté convenu |
| Alésage et épaulement de la douille | Ajustement et dégagement d’angle selon le dessin | Interface finie | Vérification de l’alésage et de l’assise |
| Surface revêtue | Dimension finale et masquage selon le dessin | Après revêtement inclus | Mesure en cote finie |
Le dessin de la pièce définit la limite applicable à sa caractéristique fonctionnelle réelle ; il n’existe pas de tolérance d’usinage ou de dureté unique pour l’acier S45C, valable pour toutes les pièces.
Nous établissons un devis pour les portées, alésages et relations d’appui requises. L’emplacement de la dureté et toute exigence de profondeur de trempe sont distincts de la tolérance dimensionnelle.
L’extrémité et la profondeur de la rainure de clavette laissent une section conservée sous la zone de contact. Allonger la rainure à travers une surface d’étanchéité ou de palier modifie cette interface.
Une transition locale de dureté doit être adaptée au chargement et à la géométrie. Elle ne doit pas être considérée comme une frontière arbitraire placée là où l’inspection est la plus facile.
L’enlèvement de matière dans un grand alésage peut laisser une douille flexible. Le support et la finition finale doivent tenir compte de l’épaisseur de paroi conservée, et non seulement du diamètre initial de la barre.[4]
Le soudage modifie l’historique thermique et peut déplacer une tôle ou un ensemble. Lorsqu’il est inclus, le séquençage précise le moment où les repères finaux sont définis ; l’usinage n’implique pas une qualification soudée.
Les portées de paliers assurent le positionnement du support ; un couplage transmet le couple via sa liaison spécifiée. Leurs exigences de surface et de géométrie ne doivent pas nécessairement être identiques.
Une piste trempée peut séparer la fonction de contact local du cœur. Le matériau apparié et la lubrification déterminent encore son mode de fonctionnement.
Les perçages de positionnement définissent la localisation tandis que les boulons assurent le serrage. Le serrage systématique de tous les perçages à jeu ne remplace pas des repères de positionnement bien définis.
Un échantillon usé montre une perte de matière. Le remplacement utilise les dimensions d’accouplement prévues, plutôt que de reproduire le diamètre usé.

La texture requise est appliquée sur le diamètre de fonctionnement. Chaque portée et le alésage voisin ont chacun leur propre exigence de forme.
Le débarrassage des bavures libère le chemin d’assemblage sans réduire une épaulement de positionnement ni arrondir une paroi de rainure de clavette destinée à la transmission du couple.
La protection est choisie en fonction de l’exposition réelle. Un simple nom de finition ne définit pas l’épaisseur du revêtement, sa lubrification ni ses performances anticorrosion.
Les pistes de travail sont séparées des éléments de fixation durs pendant le transport. L’état protecteur convenu reste compatible avec les besoins de nettoyage de l’assemblage récepteur.

L’enregistrement identifie la matière brute S45C et l’état de livraison ou de traitement spécifié. Un certificat générique pour acier au carbone ne constitue pas la même référence.
Nous mesurons les portées, les positions des alésages et les relations entre références identifiées sur le dessin, après le parcours final d’usinage inclus.
L’échelle de dureté, la plage et l’emplacement de mesure définissent le résultat. Un profil de profondeur trempée ou une exigence sur les propriétés du cœur nécessite sa propre méthode d’acceptation explicitement définie.
Un manchon creux retire plus de matière centrale qu’une petite tige pleine. Une forme initiale adaptée peut modifier à la fois la consommation de matière et le temps d’ébauche.
La trempe, la réinitialisation des références et la finition de certains sièges ajoutent des opérations distinctes. Traiter uniformément toutes les surfaces peut engendrer des opérations supplémentaires sans répondre à leur fonction.
Des résultats enregistrés de circularité, de battement ou de profondeur trempée constituent des vérifications différentes. Les preuves demandées suivent la caractéristique fonctionnelle concernée.
La programmation et la préparation du premier exemplaire sont partagées entre des pièces identiques. Une seconde condition de dureté ou une variante revêtue demeure une définition de production distincte.
Le premier composant définit la géométrie d’assise, d’accès et de raccordement dans l’assemblage prévu.
Un échantillon approuvé avant trempe démontre un état différent. Le composant représentatif inclut le traitement requis ainsi que la finition.
La révision approuvée identifie les ajustements fonctionnels et les zones traitées. Les réglages préliminaires sont consignés avant la découpe du lot.
Les répétitions préservent l’état accepté. Une modification de l’objectif de traitement thermique ou d’un palier d’association est identifiée avant la mise en service des pièces de remplacement.
S45C est la nuance JIS reconnue utilisée ici. « SS45C » apparaît dans certaines descriptions commerciales, mais la référence d’achat doit préciser la norme visée et le certificat matière plutôt que s’appuyer sur cette orthographe.
Non. Il s’agit d’un acier au carbone nécessitant une stratégie anticorrosion adaptée à son environnement d’exposition. Une surface polie ne confère pas le comportement anticorrosif d’un acier inoxydable.
Non. S45C est une nuance à teneur moyenne en carbone couramment envisagée pour une trempe intégrale ou sélective. Une exigence de cémentation et un alliage à faible teneur en carbone destiné à la cémentation constituent des choix distincts de matériau et de procédé.
Non. La conception équilibre l’usure au contact, la ténacité, la réponse de la section et la transition entre les zones traitées. Le comportement en fatigue et sous choc résulte de l’ensemble de la conception : usure au contact, ténacité, réponse de la section et transition entre les zones traitées, prises conjointement.
Le soudage modifie la structure locale et la dureté, et peut engendrer des risques de fissuration ou de déformation. Une pièce réparée ou repensée nécessite un matériau et un procédé de soudage approuvés, suivis de l’acceptation finale requise.
Oui, lorsque le dessin attribue uniquement à ce siège fonctionnel des tolérances de forme ou de rugosité plus serrées. Les autres faces conservent leurs propres limites, ce qui permet d’éviter des opérations de finition superflues sur les zones de jeu.
Envoyez le plan, la spécification produit S45C et son état, les quantités et le traitement final requis. Identifiez les sièges fonctionnels, les emplacements de dureté, l’état final d’ajustement et les documents à fournir avec la livraison.
Composition chimique d’origine du producteur d’acier et rôles distincts de l’état du matériau, de la trempe et de l’acceptation des interfaces.
Nous utilisons Google Analytics pour comprendre l’utilisation de ce site. Les cookies de mesure ne sont déposés qu’avec votre accord. Politique de confidentialité
