Trapassen
Lagerzittingen en axiale schouders positioneren de gemonteerde onderdelen. Elke zitting is gerelateerd aan de werkende referentieas van de schacht.
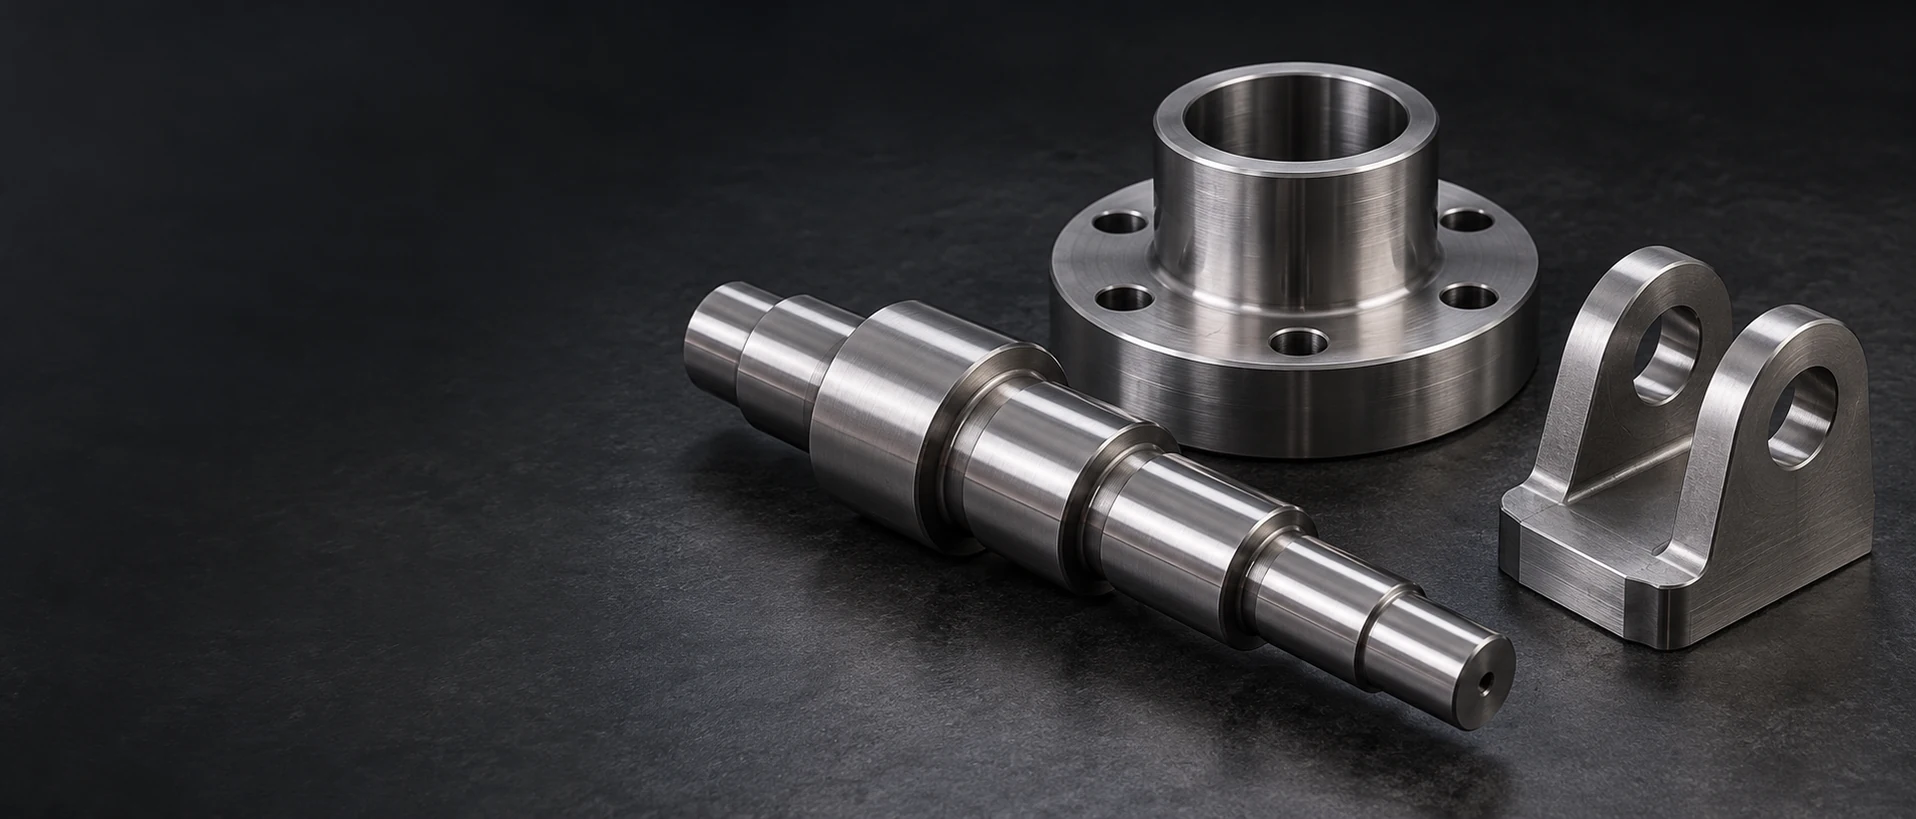
Lagerzittingen en axiale schouders positioneren de gemonteerde onderdelen. Elke zitting is gerelateerd aan de werkende referentieas van de schacht.
De centrale boring is verbonden met een sleuf, flens of klemfunctie. De tegenliggende hoek moet de boringstoegang vrijmaken voordat de naaf op zijn plaats komt.
Een huls biedt een werkende boring en een externe montageinterface. Lokaal verhardingsvereisten geven het belaste oppervlak aan, niet de volledige omtrek.
De werkende lengte en het bevestigingsuiteinde van de pen hebben verschillende functies. Een schroefdraad of dwarsgat mag geen onderbroken specificatie van het glijspoor veroorzaken.
Wij frezen boutpatronen, locatiegaten en steunvlakken. Een plaat die na lassen of warmtebehandeling wordt gebruikt, vereist dat haar definitieve toestand expliciet is vastgelegd.
Een collar combineert een axiaal contactvlak met een locatieboring. Het uiteindelijke contactvlak kan een andere hardheid of afwerking vereisen dan het bevestigingsgebied.
Wij verstrekken offertes voor gefreesde en gedraaide S45C-onderdelen voor mechanische assemblages, waaronder schachten, naven, hulzen en platen. De geleverde materiaaltoestand en eventuele gespecificeerde verhardingsroute bepalen welke kenmerken vóór de behandeling worden bewerkt en welke een eindafwerking nodig hebben.
JIS S45C is een staal met middelmatig koolstofgehalte voor mechanische constructies. De chemische samenstelling bepaalt de kwaliteit, terwijl de hardheid en treksterkte afhangen van de toestand waarin elke staaf wordt geleverd.[1]
Zachtere geleverde toestanden zijn geschikt voor materiaalverwijdering vóór de definitieve verharding. De bestelde toestand beïnvloedt het snijgedrag en het latere bewerkingspad.[2] [1]
Voor de doorsnede en de eind-eigenschappen van het onderdeel wordt een volledige verhardingsroute geselecteerd. De kernreactie in een dikke wand volgt de gekozen volledige verhardingsroute voor die doorsnede.[3]
Selectieve verharding kan een asbaan of slijtvlak richten, terwijl de kern een andere toestand behoudt. De behandelingsgrens en de daaropvolgende nabewerking behoren op de onderdeeldefinitie te staan.


Vergelijkbare koolstofgehalten helpen verklaren waarom deze kwaliteiten met elkaar worden vergeleken, maar hun nationale specificaties en productvereisten verschillen. Een tekening waarop S45C is aangegeven, wordt niet stilletjes gewijzigd naar C45 of 1045; de voorgestelde vervanging vereist dat de daadwerkelijke specificatie wordt vastgesteld.[1] [4]
De chemische referentie identificeert S45C en nabijgelegen kwaliteiten; sterkte en hardheid volgen uit de gekochte staat en de onderdeelbehandeling.
| Selectie-item | Referentie | Basis | Betekenis voor het onderdeel |
|---|---|---|---|
| S45C-koolstof | 0,42–0,48 gew.% | Chemietabel van Nippon Steel | Identiteit van een staal met middelmatig koolstofgehalte |
| S45C-mangaan | 0,60–0,90 gew.% | Dezelfde S45C-tabel | Gespecificeerde legeringschemie |
| S45C-silicium | 0,15–0,35 gew.% | Dezelfde S45C-tabel | Kwaliteitsamenstelling |
| Vermelde koolstofgehalte volgens SAE1045 | 0,43–0,50 gew.% | Vergelijkende tabel van Nippon Steel | Gerelateerde, afzonderlijke specificatie |
| Leveringsstaat: zacht | Besteld in gegloeide of genormaliseerde toestand | Productspecificatie | Materiaalverwijdering uit de voorraadstaat vóór het bereiken van de definitieve eigenschappen |
| Volledige uithardingsroute | Eis voor definitieve eigenschappen op de tekening | Werkelijke doorsnede en warmtebehandeling | Reactie van kern en oppervlak |
| Selectieve uitharding | Gedefinieerd behandelde gebied en -diepte | Specificatie voor behandeling van het onderdeel | Lokale werkcontactzone |
De chemische samenstellingwaarden zijn afkomstig van Nippon Steel U112en en identificeren de vermelde kwaliteiten. Sterkte-, hardheids- en warmtebehandelingsresultaten zijn afhankelijk van product en toestand; gerelateerde aanduidingen zijn geen automatische vervangingen.

Draaien en frezen bepalen de omvang van de as, naaf of plaat voordat de definitieve bewerkingsroute voor eigenschappen wordt uitgevoerd. Dunne wanden en asymmetrische uitsparingen beïnvloeden hoe het onderdeel later kan verplaatsen.
Een geharde asoppervlak of boring kan nabewerking of slijpen vereisen. De aanpassing moet op dat specifieke kenmerk blijven en mag niet worden verondersteld beschikbaar te zijn vanaf de buitenzijde van het ruwstuk.
Een hoekradius ondersteunt een aschouder, terwijl een passende naaf vrijspeling nodig heeft om goed te zitten. Een geschikte ontlasting lost hun contact op zonder de gehele schouder te verscherpen.[4]
Materiaaltoestand, behandeld oppervlak en geleverde geometrie blijven gekoppeld aan de vrijgegeven tekening.
| Kenmerk | Vereiste of referentie | Geaccepteerde toestand | Verificatie |
|---|---|---|---|
| Asoppervlak | Tekening: afmeting/vorm/rondloopafwijking | Na definitieve behandeling/afwerking | Controle van gespecificeerde geometrie |
| Geharde baan | Hardheidsbereik, -schaal en -locatie | Geleverde behandeltoestand | Afgesproken hardheidstest |
| Naafboring en -schouder | Pasvorm en hoekvrijheid volgens tekening | Afgewerkte interface | Boring- en zetvlakcontrole |
| Gecoat oppervlak | Definitieve afmeting en afscherming volgens tekening | Na opgenomen coating | Meting op eindafmeting |
De onderdeeltekening wijst de grenswaarde toe aan de werkelijke functionele vorm; er bestaat geen universele verspaningstolerantie of hardheid voor S45C die op elk onderdeel van toepassing is.
Wij bieden offerte op de vereiste lagers, boringen en aansluitingsverhoudingen. De locatie van de hardheid en eventuele eisen ten aanzien van de geharde laagdiepte zijn gescheiden van de dimensionele tolerantie.
Het uiteinde en de diepte van de sleutelgroef laten een behouden sectie onder het contactvlak achter. Het doorvoeren van de groef door een afdichtings- of lageroppervlak verandert die interface.
Een lokale hardheidsverandering moet passen bij de belasting en de geometrie. Deze mag niet worden beschouwd als een willekeurige grens die waar dan ook wordt geplaatst, alleen om inspectie gemakkelijker te maken.
Grote boringen kunnen een buigzame mantel achterlaten. Ondersteuning en definitieve afwerking moeten rekening houden met de behouden wanddikte, niet alleen met de initiële staafdiameter.[4]
Lassen verandert de thermische geschiedenis en kan een plaat of assemblage verplaatsen. Indien laswerk wordt opgenomen, geeft de volgorde aan wanneer de definitieve referentievlakken worden vastgelegd; verspaning impliceert geen kwalificatie voor lassen.
Lagerzittingen positioneren de ondersteuning; een koppeling overbrengt koppel via de gespecificeerde verbinding. Hun eisen ten aanzien van oppervlak en geometrie hoeven niet identiek te zijn.
Een geharde baan kan de lokale contactbelasting scheiden van de kern. Het tegenoverliggende materiaal en de smering bepalen nog steeds de werkomstandigheden.
Locatiegaten bepalen de positie terwijl bouten vastklemmen. Het aandraaien van alle spelinggaten vervangt niet goed gedefinieerde locatierferentievlakken.
Een versleten monster toont materiaalverlies. De vervanging maakt gebruik van de bedoelde aansluitingsafmetingen, niet van de versleten diameter.

De vereiste oppervlaktestructuur wordt aangebracht op de werkende diameter. Elke zitvlak en aangrenzende boring heeft een eigen vormvereiste.
Ontbraming maakt het montagepad vrij zonder de lengte van een positionerende schouder te verkorten of de wand van een sleutelgroef, die wordt gebruikt voor koppeloverdracht, af te ronden.
De bescherming wordt gekozen op basis van de daadwerkelijke belasting. Een enkel oppervlaktebenaming definieert niet automatisch de coatingdikte, smering of corrosieweerstand.
Werkende loopbanen worden tijdens transport gescheiden van harde bevestigingsmiddelen. De overeengekomen beschermde toestand blijft compatibel met de reinigingsvereisten van de ontvangende assemblage.

Het register identificeert S45C-uitgangsmateriaal en de gespecificeerde lever- of behandeltoestand. Een algemene certificaat voor koolstofstaal is niet gelijk aan deze specificatie.
Wij meten de lagerschachten, boringposities en referentieverhoudingen die op de tekening zijn aangegeven, na de inbegrepen definitieve eindbewerking.
De hardheidsschaal, het bereik en de testlocatie bepalen het resultaat. Een diepteprofiel of een eis voor kern-eigenschappen vereist een eigen, expliciet genoemde acceptatiemethode.
Een holle bus verwijdert meer centraal materiaal dan een kleine massieve pin. Een geschikte beginvorm kan zowel het materiaalgebruik als de ruwbewerkingstijd veranderen.
Harden, opnieuw instellen van referentievlakken en eindbewerken van geselecteerde zitvlakken vormen afzonderlijke bewerkingen. Het gelijkmatig behandelen van alle oppervlakken kan extra werk opleggen zonder functioneel nut.
Geregistreerde rondheids-, rondloopafwijking- of gehardediepte-resultaten vormen verschillende controles. Het gevraagde bewijs volgt de functionele kenmerken.
Programmering en voorbereiding van het eerste onderdeel worden gedeeld over identieke onderdelen. Een tweede hardheidstoestand of een gecoate variant blijft een afzonderlijke productieomschrijving.
Het eerste onderdeel bepaalt de zit, toegang en aansluitgeometrie in de beoogde assemblage.
Een monster dat is goedgekeurd vóór het uitharden toont een andere toestand. Het representatieve onderdeel omvat de vereiste warmtebehandeling en afwerking.
De goedgekeurde revisie identificeert werkende passingen en behandelde gebieden. Proefaanpassingen worden vastgelegd voordat de partij wordt bewerkt.
Herhalingen behouden de goedgekeurde toestand. Een gewijzigd warmtebehandelingsdoel of een ander passend lager wordt geïdentificeerd voordat vervangende onderdelen in gebruik gaan.
S45C is de erkende JIS-kwaliteit die hier wordt gebruikt. ‘SS45C’ komt voor in sommige commerciële beschrijvingen, maar de aankoopopdracht dient de beoogde norm en het materiaalcertificaat te specificeren, in plaats van zich te baseren op deze spelling.
Nee. Het is koolstofstaal en vereist een corrosiestrategie die geschikt is voor de blootstelling. Een gepolijste oppervlakte biedt niet het corrosiegedrag van roestvast staal.
Nee. S45C is een kwaliteit met middelmatig koolstofgehalte die veelal wordt overwogen voor volledige of selectieve hardening. Een carburisatievereiste en een laag-koolstof oppervlaktehardend legering zijn verschillende materiaal- en proceskeuzes.
Nee. Het ontwerp vindt een evenwicht tussen contactverslet, taaiheid, sectierespons en de overgang van de warmtebehandeling. Vermoeiings- en slaggedrag zijn afhankelijk van het gehele ontwerp: contactverslet, taaiheid, sectierespons en de overgang van de warmtebehandeling samen.
Lassen verandert de lokale structuur en hardheid en kan scheurvorming of vervorming veroorzaken. Een gerepareerd of herontworpen onderdeel vereist een goedgekeurde materiaal- en lasroute, gevolgd door de vereiste definitieve goedkeuring.
Ja, wanneer de tekening de strengere vorm- of textuurgrens uitsluitend aan die werkzit toekent. Andere vlakken behouden hun eigen grenzen, wat onnodige afwerking op vrijspelgebieden kan voorkomen.
Stuur de tekening, de S45C-productspecificatie en -toestand, de aantallen en de vereiste eindbehandeling. Geef de werkende aansluitoppervlakken, de locaties van de gewenste hardheid, de eindpasvorm en de bij de levering vereiste documentatie aan.
Oorspronkelijke chemische samenstelling volgens de staalproducent en de afzonderlijke rollen van materiaaltoestand, uitharding en acceptatie van de aansluiting.
We gebruiken Google Analytics om te zien hoe deze site wordt gebruikt. Analytische cookies worden alleen geplaatst als u akkoord gaat. Privacybeleid
