Przejdź do treści
VETCNCCNC MANUFACTURING
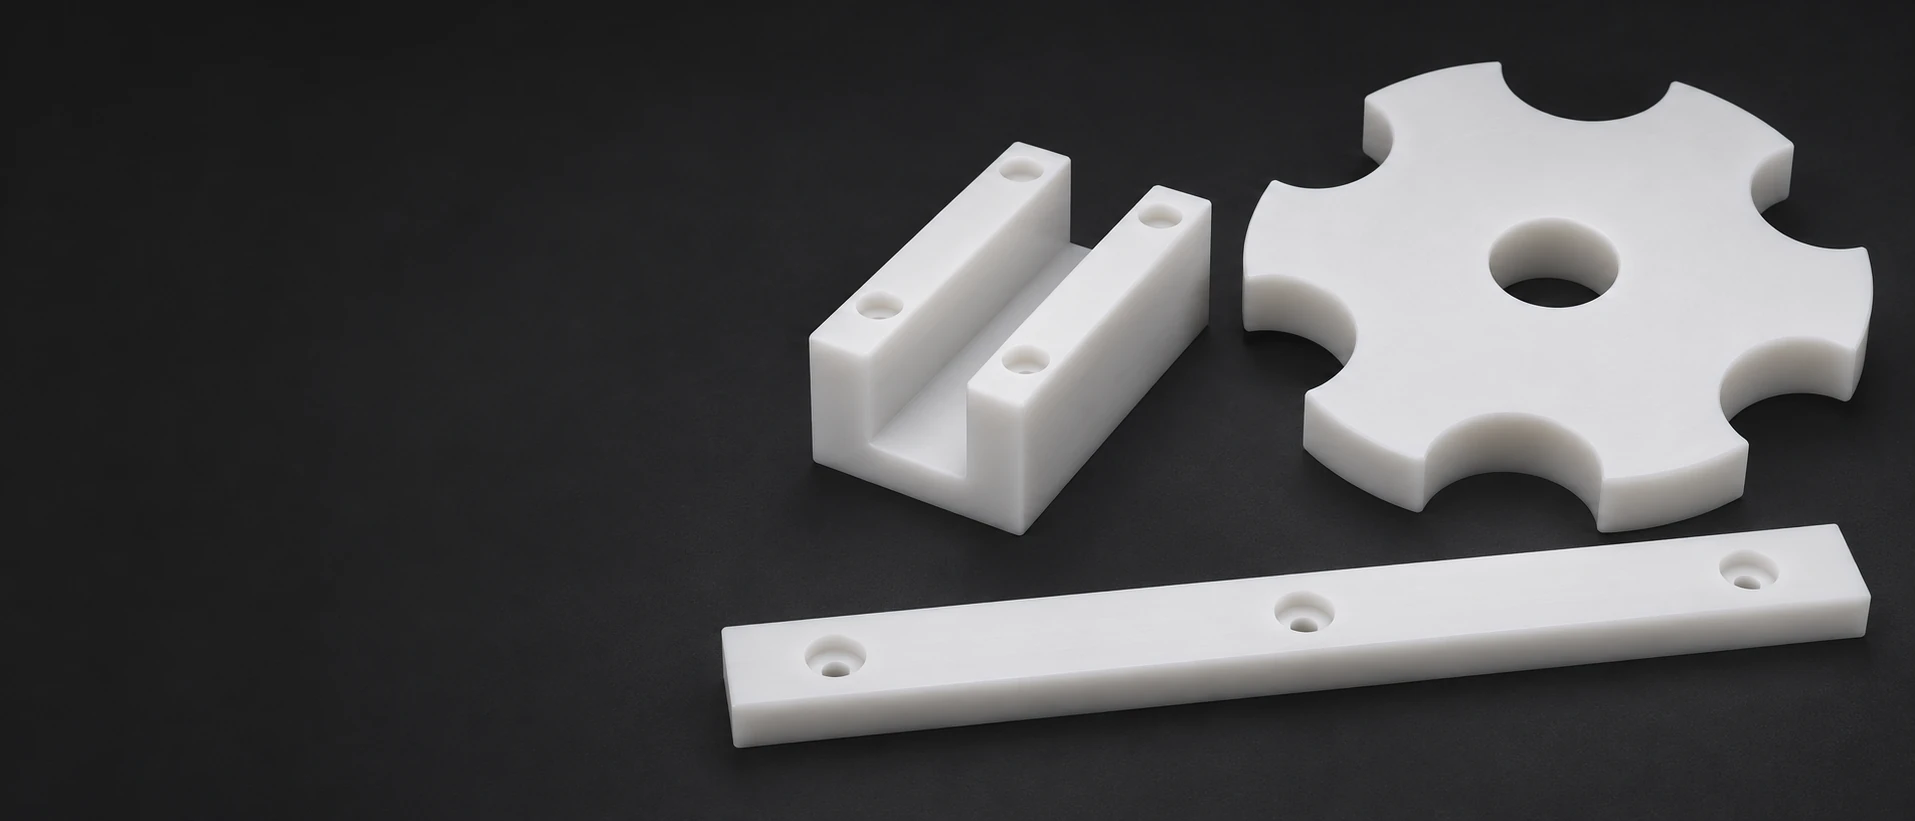
Biała polimerowa taśma zużyciowa, prowadnica kanałowa i falowany kołek gwiaździsty na ciemnym tle.

UHMW-PE CNC
Obróbka

Zobacz właściwości surowca UHMW.

Niestandardowe paski ścieralne, prowadnice i części do taśmociągów z UHMW

6 typów elementów

Proste paski ścieralne

Frezujemy proste paski z tworzywa UHMW o określonej powierzchni roboczej, profilu bocznym i wzorze mocowania. Wżery pozwalają umiejscowić elementy mocujące poniżej powierzchni kontaktowej, natomiast cechy na końcach paska zapewniają jego dokładne pozycjonowanie w dłuższym torze zużycia.

Profilowane bloki prowadzące łańcucha

Profilowane bloki prowadzące łańcuchaŁączymy kanał roboczy ze wspierającymi ściankami bocznymi i otworami montażowymi. Obrabiamy określony przekrój kanału i lokalne zgrubienia w surowcu UHMW, w tym przejścia wymagane na wejściu lub wyjściu.

Tuleje prowadzące z kołnierzem

Toczymy otwór, zewnętrzną średnicę roboczą i kołnierz ustalający tulei rolek prowadzących z UHMW. Otwór stopniowy, podcięcie odsadzenia lub kanał smarowania mogą stanowić część geometrii zdefiniowanej na rysunku wokół osi.

Ślizgowe płytki prowadzące

Nakładka prowadząca zapewnia wymienną powierzchnię stykową współpracującą z elementem ruchomym. Frezujemy jej grubość, obrys i elementy mocujące, wykonując kieszenie lub podcięcia w miejscach, w których nakładka musi zachować prześwit względem ramy nośnej.

Noże zgarniające

Listwy zgarniające z UHMW łączą krawędź roboczą z częścią mocującą. Obrabiamy określony profil listwy, kąt krawędzi oraz elementy mocujące tak, aby krawędź kontaktowa pozostawała wyraźnie oddzielona od korpusu, który ją utrzymuje.

Koła gwiaździste przenośników

Frezujemy kieszenie produktowe wokół obwodu gwiazdkowego oraz obrabiamy skrawaniem otwór środkowy i cechy mocujące gwiazdki. Kształt kieszeni, ich rozmieszczenie oraz pozycja kątowa są zgodne z rysunkiem przedmiotu, który ma być oddzielony lub przetransferowany.

VETCNC wycenia części z UHMW-PE wykonane metodą frezowania i toczenia zgodnie z rysunkami technicznymi do zadań związanych z zużyciem, prowadzeniem i manipulacją. Potwierdzamy dokładny typ dostępnego materiału wyjściowego, wykonalność wszystkich cech geometrycznych oraz włączenie kontroli jakości w zakresie zamówienia.

Magazyn materiału UHMW do obszarów roboczych styku

Surowy materiał referencyjny UHMW-PE

Określony surowiec UHMW w postaci czystej (niezmodyfikowanej) gatunkowości stanowi przydatny punkt wyjścia do porównania właściwości kontaktu ślizgowego. Poniższe dane naturalne TIVAR 1000 opisują właśnie ten konkretny produkt; nieidentyfikowany arkusz lub zmodyfikowana formuła nie mają automatycznie tych samych wartości.[1]

Zakres wyboru
Dokładny materiał wyjściowy odpowiadający wymaganemu zachowaniu kontaktowemu.

Modyfikowane gatunki materiału dla innych zadań eksploatacyjnych.

Dodatkowy smar, kontrola ładunków statycznych i stabilizacja do użytku na zewnątrz rozwiązują różne zadania. Zmiana jednej z tych formuł to wybór materiału, a nie dodatkowa obróbka powierzchni zwykłą gatunkowością UHMW. Określamy proponowany surowiec osobno, gdy wymagania zadania tego wymagają.[2] [1]

Zakres wyboru
Wymagana funkcja modyfikacji.

Płyty i blachy do elementów narażonych na zużycie.

Płyty i arkusze nadają się do taśm zużyciowych, bloków kanałowych, padów i ostrzówek. Surowiec musi mieć wystarczającą grubość i szerokość, aby wykonać powierzchnię roboczą i obwód. Zgrubienie na tylniej stronie może uwolnić ramę, pozostawiając przy tym ciągłą powierzchnię roboczą po przeciwnej stronie.[2]

Zakres wyboru
Grubość gotowej powierzchni kontaktowej oraz stan początkowy płyty.

Pręty do elementów kontaktowych wykonanych toczeniem.

Pręt nadaje się do produkcji tulei z otworem wewnętrznym, średnicą zewnętrzną powierzchni kontaktowej oraz kołnierzem na jednej osi. Rozpoczęcie obróbki możliwie blisko tej okrągłej powłoki zmniejsza ilość usuwanego materiału. Duży otwór centralny może uzasadniać zastosowanie innego rodzaju półwytworu, jeśli jego tożsamość produktowa i grubość pozostałej ścianki są zgodne z wymaganiami części.

Zakres wyboru
Okrągła powłoka i materiał usuwany ze środka tej powłoki.
Naturalnie-białe pełne pręty i prostokątne płyty polimerowe – surowce do cięcia.
Przekrój poprzeczny surowca okrągłego w porównaniu z flanszem, korpusem i otworem tulei.

Siła ślizgania i zużycie mierzą różne wielkości.

Współczynnik tarcia opisuje opór ślizgowy; szybkość zużycia opisuje utratę materiału na jednostkę drogi. Niska wartość współczynnika tarcia sama w sobie nie informuje nas, jak długo prowadnica zachowa swój profil. Powierzchnia współpracy, ciśnienie i prędkość muszą być zgodne z przeprowadzanym porównaniem.[1] [1]

Tabela zawiera jeden nazwany produkt materiału wyjściowego oraz warunki, w jakich uzyskano jego opublikowane wartości.

TIVAR 1000 naturalny UHMW-PE: wartości odniesienia dla określonego surowca.
WłaściwośćWartość odniesieniaPodstawa badańWymieniony warunek
Gęstość0.93 g/cm³ISO 1183-1Naturalny materiał wyjściowy w stanie pierwotnym.
Moduł rozciągania750 MPaISO 527-1/-2Pręt typu 1B; 1 mm/min
Naprężenie ściskające6.5 / 10.5 / 17 MPaISO 604Nominalna odkształcalność: 1 / 2 / 5 %; 1 mm/min
Rozszerzalność liniowa200 µm/(m·K)Odniesienie producentaŚrednia temperatura: 23–100°C
Wchłanianie wody, 24 h0,1 % mas.ISO 62Woda w temperaturze 23 °C; tarcza Ø50 × 3 mm
Szybkość zużycia ślizgowego8 µm/kmProcedura pin-on-disk¹3 MPa; 0.33 m/s
Współczynnik tarcia dynamicznego0.15–0.30Procedura pin-on-disk¹Stal Ra 0,7–0,9 µm

Karta danych produktu MCAM TIVAR 1000 z czystego UHMW-PE, wydrukowana wersja z dnia 07/03/2023, kolumny zgodne z normą ISO. Większość danych mechanicznych to średnie wartości uzyskane z próbek suchych, wykonanych z prętów o średnicy 40–60 mm lub – w innych przypadkach – z płyt o grubości 10–20 mm, w temperaturze 23 °C; do badań ściskania użyto cylindrów Ø8 × 16 mm. Kierunek nie jest określony. ¹Procedura podobna do metody A normy ISO 7148-2, przeprowadzana w temperaturze 23 °C i wilgotności względnej 50 %; podane ciśnienie, prędkość i chropowatość powierzchni stali dotyczą obu wierszy danych poślizgowych. Są to wartości porównawcze produktu, a nie gwarantowane minimalne wartości zakupowe ani oceny gotowych części.

Frezowanie i toczenie CNC komponentów z UHMW

Obróbka taśmy z podparciem w porównaniu z odkształceniem spowodowanym przez zacisk na niewspartym odcinku.

Frezowanie długich pasków i kanałów prowadzących

Obsługujemy zachowany fragment podczas obróbki powierzchni roboczej i profilu. Nadmierna siła docisku może wygiąć pasek w kierunku uchwytu, co spowoduje uzyskanie innego kształtu po zwolnieniu. Głęboki kanał zmienia również ilość pozostającej podpory pod kolejnym przejściem frezu.

Toczenie tulei wokół jej osi roboczej

Toczenie zapewnia współosiowość otworu wewnętrznego, średnicy zewnętrznej oraz powierzchni oporu kołnierza. Cienka ścianka wymaga metody mocowania, która nie deformuje otworu wewnętrznego; końcową ocenę interfejsu przeprowadza się po usunięciu siły mocującej.

Krawędzie tnące, wióry i lokalne nagrzewanie

Ostra geometria narzędzia i wolna ścieżka odprowadzania wiórków ułatwiają oddzielenie materiału zamiast jego tarcia lub rozsmarowywania. Nagromadzenie materiału na narzędziu i ponowne cięcie wiórków mogą wpływać na powierzchnię roboczą lub pozostawiać brzegi z frędzlami. Metoda cięcia i odprowadzania wiórków jest dobierana zgodnie z rzeczywistym przekrojem.[3]

Luzy robocze i pomiary dla UHMW

Tuleja z flanszem i osobne powierzchnie współpracy.Koncepcyjny przekrój tulei pokazujący otwór na oś, zewnętrzny średnicę kontaktową i flansz. Rysunek określa, które powierzchnie lokalizują element i które wymagają luzu roboczego.Zewnętrzna powierzchnia współpracy.Tuleja z UHMW.Współpracujący wał.Koncepcja interfejsu
Luz kontaktowy musi pozostać funkcjonalny po zamontowaniu oraz przy zmianie temperatury.
Cechy robocze UHMW i ich warunki akceptacji.
CechaWymaganie lub odniesienieWarunek akceptacjiWeryfikacja
Kanał prowadzący lub ścieżka zużyciaPunkty odniesienia profilu i toru na rysunkuOkreślone podparcie montażoweSprawdzenie szerokości/profilu oraz przejść
Tuleja prowadząca z kołnierzemRysunek otworu wewnętrznego, średnicy zewnętrznej i powierzchni oporuStan zwolniony lub zamontowany zgodnie z definicjąZwiązek między otworem wewnętrznym, średnicą i powierzchnią czołową
Odnośny zakres temperaturowy500 mm, 23→43°C: ΔL ≈ +2,0 mmOpublikowany średnia wartość współczynnika utrzymywana stałaObliczenie przyrostu materiału
Cienka ściana lub długi pasekGranice grubości i kształtu na rysunkuZdefiniowane ułożenie podparcia i siła pomiarowaSprawdzanie bez dociskania ani wymuszonego spłaszczania

Szacunek termiczny: ΔL = αLΔT = 200×10⁻⁶/K × 500 mm × 20 K = 2,0 mm. Źródłowy współczynnik to średnia w zakresie 23–100°C. Luzy montażowe zależą również od materiałów współpracujących i stopnia ich unieruchomienia; to obliczenie nie określa wymaganej długości wpustu ani tolerancji wykonawczej.

Granice rzeczywistego elementu roboczego

Wyceniamy krytyczny profil, otwór i relacje montażowe dla wybranego materiału UHMW i przekroju. Długi wsparty pasek, cienka tuleja oraz gniazdo koła gwiaździstego wymagają różnych układów pomiarowych; jedna ogólna wartość dokładności nie określa wszystkich trzech przypadków.

Szczegóły konstrukcyjne części zużywających się z UHMW

Spójność między odcinkami toru

Połączenie powinno zachować zaplanowany poziom i kierunek ruchu roboczego. Wystający krok lub końcówka może zahaczyć o poruszający się element, nawet jeśli każdy osobny pasek spełnia własny limit grubości. Położenie połączenia oraz względne położenie powierzchni czołowych należą do geometrii toru.

Głębokość zużycia nad elementami mocującymi

Użyteczna warstwa zużycia znajduje się pomiędzy pierwotną powierzchnią styku a najwyższym zachowanym elementem mocującym. Głębokość wytoczenia wypukłego i pozostała grubość materiału pod nim pełnią różne funkcje; głębsze zagłębienie nie powinno pozostawić zbyt cienkiego dna montażowego.

Luzy w profilowanym kanale łańcucha

Płytki oczek łańcucha, sworznie lub rolek mogą zajmować różne części otoczki kanału. Lokalne zgrubienia umożliwiają kontakt zamierzonego elementu roboczego, podczas gdy sąsiednie cechy mogą swobodnie przechodzić. Jedna ogólna szerokość kanału nie może określać wszystkich luzów.[3]

Zdefiniowana krawędź styku skrobaka

Kąt ostrza i powierzchnia styku kontrolują sposób, w jaki skrobak napotyka powierzchnię ruchomą. Sekcja mocowania wspiera tę krawędź, a jej ustawienie określa roboczy luz lub styk. Nieokreślona ostra krawędź nie definiuje tego układu.

Omówić wymagania dotyczące części

Części kontaktowe z UHMW w systemach transportu i manipulacji

Wsparcie łańcucha wzdłuż jego toru

Element prowadzący wspiera wyznaczone ogniwo lub wałek łańcucha, podczas gdy otaczający kanał utrzymuje łańcuch na trasie. Sekcja styku zmienia się w miejscach zakrętów, wejść i zwrotów; te lokalizacje decydują, gdzie stosować zwykły pasek lub blok profilowany.

Zamienny element stykający się z suwakiem maszyny

Tuleja prowadząca oddziela ruchomy element od jego podparcia. Podkładka przenosi tuleję, natomiast wystająca powierzchnia zapewnia zamienny styk ślizgowy. Układ mocowania musi zapewnić całkowite osadzenie podkładki na obszarze przeznaczonym do przenoszenia tego styku.

Usuwanie materiału z ruchomej powierzchni

Grebak prezentuje swoją roboczą krawędź w kierunku powierzchni, z której usuwany jest materiał. Położenie montażowe grebaka oraz kształt jego krawędzi określają linię styku; luz wokół ostrza umożliwia odprowadzenie usuniętego materiału, zamiast jego gromadzenia się za krawędzią.

Dawkowanie wyrobów przy użyciu koła gwiaździstego

Wnęki koła gwiaździstego przyjmują wyroby i przesuwają je po określonym łuku. Odległości między wnękami współpracują z sąsiednimi tulejami prowadzącymi oraz punktem przekazania, natomiast centralne mocowanie określa kątowy układ koła względem reszty mechanizmu transportowego.

Powierzchnie stykowe i obróbka krawędzi z UHMW-PE

Delikatne usuwanie zadziory przy jednoczesnym zachowaniu pochylenia ostrzówki i określonej szerokości krawędzi roboczej.

Obrabiana powierzchnia robocza

Powierzchnia robocza zachowuje określoną teksturę oraz dopuszczalny kierunek śladów narzędzi. Estetyczna matowa powłoka nie zastępuje wymaganej powierzchni stykowej. Dodatkowe szlifowanie lub piaskowanie mogą zmienić profil i nie stanowią automatycznego etapu wykańczania.

Krawędzie zakończone łukowo oraz wyjścia otworów

Mogą pozostać drobne, przyczepione nici na krawędzi profilu lub przy wyjściu otworu. Usuwamy niepożądane zaloty, nie pozostawiając luźnego materiału w kanale roboczym. Ostateczny stan krawędzi różni się od prostego uzyskania jednolitego, białego wyglądu powierzchni.

Wprowadzenia tulei prowadzących oraz krawędzie grebaków

Wprowadzenie tulei prowadzącej może wymagać załamania krawędzi w celu wprowadzenia ruchomego elementu na jego tor. Grebak natomiast zachowuje określony kąt styku oraz powierzchnię krawędziową. Ogólne usuwanie zalotów nie może zaokrąglić geometrii zapewniającej ostrzu roboczy styk.

Powierzchnie identyfikacyjne i obsługi

Numer części umieszczany jest na dopuszczalnej powierzchni nie-stykowej, z dala od profilu roboczego. Gotowe części są oczyszczane zgodnie z uzgodnionymi wymaganiami i pakowane osobno, aby wiórków ani elementów złącznych nie przyczepiło się do powierzchni stykowej.

Identyfikacja materiału UHMW-PE i kontrola profilu

Oś otworu kołka gwiaździstego, cecha orientacyjna, okrąg podziałowy wgłębień i powtarzane sprawdzenia profilu.

Zamówiony materiał UHMW-PE

Określamy wybrany produkt UHMW oraz wszelkie wymagane modyfikacje w definicji części. Rekord ten rozróżnia zatwierdzoną zmianę składu od powtórzenia bez zmian i identyfikuje dostarczony materiał.

Profile względem swoich baz montażowych

Kołko gwiaździste wymaga, aby profile jego wgłębień i ich rozmieszczenie były odniesione do środka oraz do kątowych punktów odniesienia montażu. Sprawdzenie jedynie średnicy pojedynczego wgłębienia pomija błąd skoku lub fazy. W przypadku segmentu prowadzącego odpowiednie sprawdzenia odnoszą profil roboczy do jego powierzchni montażowej oraz połączeń.

Próba pod obciążeniem kontaktowym zgodnym z zamierzoną eksploatacją.

Inspekcja wymiarowa pokazuje, czy dostarczono zatwierdzoną geometrię. Rzeczywista siła oporu ruchu, zużycie oraz interwał wymiany wymagają reprezentatywnej próby na sprzęcie, jeśli stanowią część kryteriów akceptacji. Tabela materiałów nie dowodzi samodzielnie tych wyników eksploatacyjnych.

Co wpływa na koszt frezowania UHMW metodą CNC?

Wielkość surowca i ilość usuwanego materiału.

Długa taśma wycięta z odpowiednio zaprojektowanej płyty wykorzystuje materiał inaczej niż tuleja toczonego z pełnego pręta. Określona zmodyfikowana gatunkowość lub specjalna metoda pozyskiwania surowca wymagana dla cienkiego surowca mogą również wpływać na koszt i dostępność materiału.

Podparcie i dostęp do profilu.

Cienka ostrzówka, głęboki kanał lub długa elastyczna taśma mogą wymagać dodatkowego podparcia podczas obróbki. Wgłębienia na spodniej stronie i otwory przeznaczone na śruby zwiększają liczbę ustawień, podczas gdy ciągły profil dostępny z jednej strony zwykle jest prostszy w obróbce.

Wymagania dotyczące krawędzi roboczej i kontroli jakości.

Sterowana geometria ostrzówki, wybrany fakturę powierzchni roboczej oraz zarejestrowane relacje między profilami wymagają dodatkowej pracy końcowej lub kontrolnej. Próba trwałości użytkowej to osobny element akceptacji o własnym zakresie; nie jest ona automatycznie uwzględniana jedynie przez określenie materiału UHMW.

Ilość identycznych, zatwierdzonych części.

Programowanie, mocowanie i wstępne sprawdzenia profilu są wspólne dla identycznych części produkowanych jednocześnie. Kilka różnych segmentów prowadzących nadal wymaga indywidualnego przygotowania. Powtórzenie bez zmian może ponownie wykorzystać zaakceptowaną bazę zamiast rozpoczynać od nowego surowca lub definicji profilu.

Od próby kontaktowej z UHMW do powtórnej dostawy.

Sprawdź zamierzony ruch.

Pierwszy element ustala sposób, w jaki rzeczywisty poruszający się element wchodzi w strefę kontaktu z profilem, przesuwa się po nim i opuszcza ją. Zmiany w szczelinie prowadzącej, położeniu ostrzówki lub geometrii przenoszenia kołka gwiaździstego są rozstrzygane przed zatwierdzeniem tej definicji do partii.

Przeprowadź próbę z zamierzonym surowcem i podparciem.

Reprezentatywny element zużywający się wykorzystuje zamierzony produkt surowcowy i podparcie montażowe. Tam, gdzie wydajność ruchowa ma kluczowe znaczenie, próba na sprzęcie dostarcza dowodów aplikacyjnych przed zatwierdzeniem ilościowej produkcji z danym materiałem i geometrią.

Obróbka wydanej ilości

Zatwierdzony rysunek, identyfikacja surowca oraz końcowe wymagania dotyczące cech definiują serię produkcyjną. Zmiany uzgodnione podczas próby są wprowadzane do zatwierdzonej wersji rysunku, a nie pozostają nieudokumentowaną korektą wykonaną tylko na jednym egzemplarzu.

Zachowaj spójność części zamiennych.

Powtórzenie odnosi się do tego samego profilu kontaktowego, produktu surowcowego oraz podstawy kontroli jakości. Zmodyfikowana gatunkowość lub zmienione połączenie są identyfikowane przed ich połączeniem z wcześniejszymi segmentami, aby dostawa części zamiennych była zgodna z zamierzonym śladem lub układem obsługi.

FAQ dotyczące frezowania UHMW-PE metodą CNC.

Czy samo-smarujące UHMW oznacza, że surowiec jest nasączony olejem?

Nie. Same to określenie nie identyfikuje dodanego środka smarnego. MCAM opisuje podstawowy materiał TIVAR 1000 jako samosmarujący, wskazuje osobny produkt Oil Filled zawierający dodatek oleju oraz identyfikuje HPV jako klasę z wbudowanym suchym środkiem smarnym. Dokładny skład określa rzeczywisty skład materiału ze stanu magazynowego, dlatego należy podać klasę materiału, gdy ważna jest eksploatacja bez smarowania.

Co oznacza indeks zużycia w piaskowej zawiesinie równy 100?

Jest to wartość odniesienia porównawczego: podana względna utrata objętości została znormalizowana do wartości TIVAR 1000 = 100. Nie oznacza to 100% odporności na zużycie ani określonego interwału wymiany. Porównuj inne indeksy wyłącznie na tej samej podstawie testu; wynik testu w piaskowej zawiesinie nie jest wymienny z podaną w tabeli szybkością zużycia przy ślizganiu.

Czy opublikowany limit PV obejmuje każdą kombinację ciśnienia i prędkości?

Nie. Wartość 3 000 ft·lb/(in²·min) podana przez MCAM dotyczy prędkości 100 ft/min dla plastikowego pierścienia oporowego stykającego się ze stalą, przy stopniowym zwiększaniu ciśnienia aż do deformacji lub osiągnięcia temperatury końcowej testu. Przepływ ciepła oraz zachowanie w strefie kontaktu zależą od rzeczywistego ciśnienia, prędkości, materiału przeciwpowierzchni oraz chłodzenia w Państwa aplikacji. Temperatura końcowa 300 °F w tej procedurze nie stanowi dopuszczalnej temperatury eksploatacji dla UHMW.

Czy klej może zastąpić elementy mocujące taśmę zużyciową z UHMW?

Tylko przy zatwierdzonej konstrukcji połączenia klejowego. Kleje przeznaczone do UHMW mogą umożliwić skuteczne klejenie, jednak istotne są zarówno rodzaj kleju, przygotowanie powierzchni, geometria połączenia, jak i różnice w ruchu elementów. Usunięcie istniejącego zabezpieczenia mechanicznego stanowi więc zmianę projektową, a nie zakłada się, że jest to równoważna metoda mocowania. Połączenie musi być potwierdzone dowodami dotyczącymi rzeczywistych obciążeń i warunków środowiskowych.

Czy skrawany arkusz UHMW można przyjąć tak samo jak szlifowany płaskownik bez obróbki jego powierzchni?

Nie automatycznie. MCAM opisuje skrawany arkusz jako podatny na zwijanie się końców i linie noża, podczas gdy jego szlifowany surowiec charakteryzuje się inną grubością i stanem powierzchni. Jeśli te powierzchnie surowca pozostają na elemencie, ich płaskość, grubość i faktura muszą spełniać wymagania rysunku końcowego. W przeciwnym razie surowiec i nadmiar na obróbkę muszą uwzględniać potrzebę ich wykończenia.

Dlaczego ten sam arkusz TIVAR podaje współczynnik tarcia zarówno jako 0,12, jak i 0,15–0,30?

Pochodzą one z różnych testów kontaktowych. Zakres 0,15–0,30 uzyskano w procedurze typu „sworzniek na talerzu” przy ciśnieniu 3 MPa i prędkości 0,33 m/s; wartość 0,12 uzyskano przy badaniu plastikowego pierścienia oporowego w kontakcie ze stalą przy ciśnieniu 250 psi i prędkości 20 ft/min, przy określonym stanie powierzchni przeciwnej. Nie są to górna i dolna granica jednego przypadku eksploatacyjnego. Wybierz test, który najbardziej oddaje zamierzony kontakt, a nie po prostu mniejszą wartość liczbową.

WSPARCIE PROJEKTOWE

Omów swoją część zużyciową z UHMW.

Wyślij pasujący rysunek i model, określony surowiec UHMW, ilość oraz wymaganą chropowatość powierzchni roboczej. Dołącz profil współpracujący oraz wszelkie określone warunki montażu, temperatury lub kontroli jakości, abyśmy mogli wycenić zamierzony element.

Materiał UHMW i odniesienia do jego obróbki.

Dane surowcowe, warunki testów i wskazówki technologiczne wykorzystane przy podejmowaniu decyzji na tej stronie.

  1. MCAM — Karta danych produktu TIVAR 1000 Virgin UHMW-PEWydanie drukowane z dnia 07/03/2023: właściwości surowca, warunki testów ślizgowych oraz osobne odniesienia do tarcia, iloczynu PV i zużycia w piaskowej zawiesinie.
  2. MCAM — Dobór odpowiedniego rozwiązania TIVAR; Karta danych TIVAR HPVZmodyfikowane formuły, różnice między suchym smarem a dodatkiem oleju oraz charakterystyka surowca skrawanego, prasowanego i szlifowanego.
  3. MCAM — Przewodnik tokarzaPodparcie i zaciskanie elastycznego surowca, geometria narzędzia, lokalne nagrzewanie i kontrola wiórków podczas obróbki tworzyw sztucznych.
  4. RELTEK — Kleje do UHMWKlejenie UHMW jako proces zależny od kleju, przygotowania powierzchni i geometrii połączenia, w tym różnic w ruchu pomiędzy podłożami.
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana sztuczną inteligencją, nie jest to wyprodukowana część zamawianego klienta.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB