直線状摩耗ストリップ
当社では、定義された走行面、側面プロファイルおよび取付パターンを有する直線状UHMWストリップをフライス加工します。 recesses(溝)によりハードウェアが接触面より下方に配置され、端部形状によりストリップが長い摩耗トラック内に正確に位置決めされます。
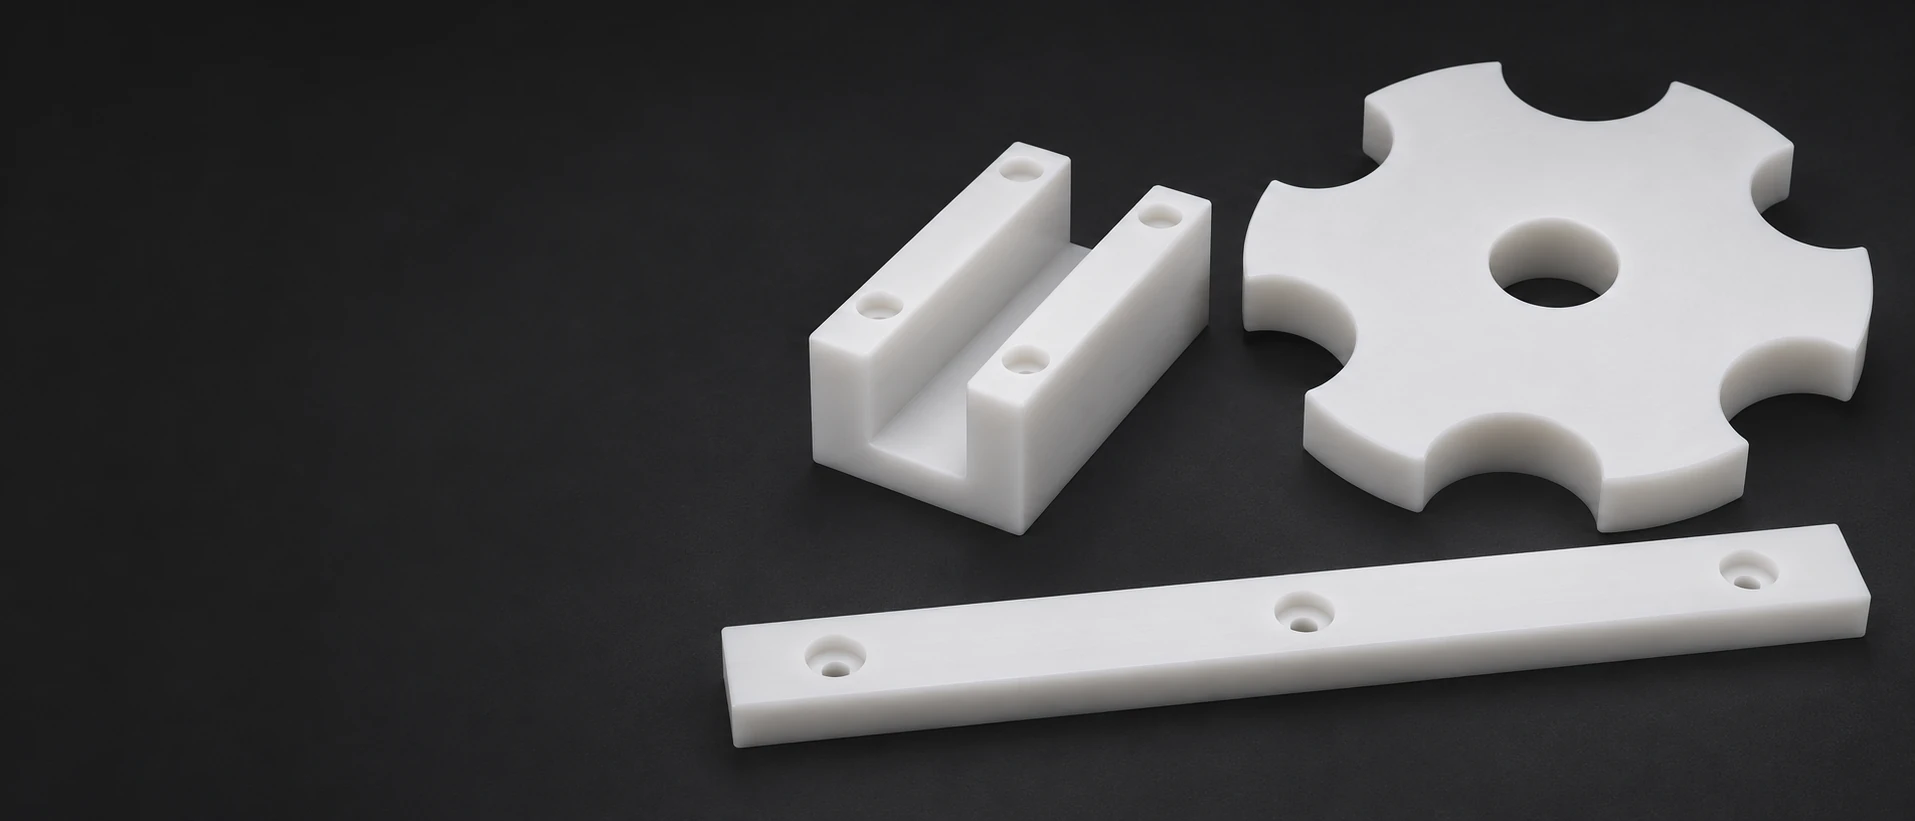
当社では、定義された走行面、側面プロファイルおよび取付パターンを有する直線状UHMWストリップをフライス加工します。 recesses(溝)によりハードウェアが接触面より下方に配置され、端部形状によりストリップが長い摩耗トラック内に正確に位置決めされます。
プロファイル加工済みチェーンガイドブロック連続するチャネルと支持用サイドウォール、および取付穴を一体化します。当社は、UHMWブランクに指定されたチャネル断面および局所的なリリーフ(緩和部)を加工し、入口または出口で必要な形状遷移も含めます。
当社では、UHMWアイドラーブッシュの内径、外径(走行直径)および位置決め用フランジを旋盤加工します。軸受け部周辺の図面で定義された形状には、段付き内径、肩部リリーフまたは潤滑通路を含めることができます。
ガイドパッドは、移動部材に対して交換可能な接触面を提供します。当社では、その厚さ、外形および固定機能をフライス加工し、パッドが支持フレームをクリアする必要がある箇所にはポケットまたはリリーフを設けます。
UHMWスクレーパーブレードは、作業エッジと取付部から構成されます。当社では、指定されたブレードプロファイル、エッジ角度および取付機能を加工し、接触エッジが保持部本体とは明確に区別されるように仕上げます。
当社では、スターホイールの外周に製品ポケットをフライス加工し、中心孔および締結機能を加工します。ポケットの形状、間隔および角度位置は、分離または搬送対象物の図面に従って設定されます。
VETCNCは、摩耗・ガイド・ハンドリング用途向けに図面で定義されたUHMW-PE製のフライス加工および旋盤加工部品について、見積りを提示します。当社は、注文に必要な正確な在庫品、特徴の実現可能性、および含まれる検査を確認いたします。
特定の未使用UHMW材(バージン材)を用いることで、スライド接触特性の比較に有用な出発点が得られます。以下のTIVAR 1000自然色のデータは、この特定製品について記述したものであり、識別されていないシートや改質された組成では、自動的に同様の値が保証されるものではありません。[1]
添加潤滑剤、静電気防止処理、屋外用安定化処理は、それぞれ異なる課題に対応します。これらの配合のいずれかへの変更は、通常のUHMWに対する追加仕上げではなく、材料選定そのものです。当社では、用途に応じて提案される材を個別に明示します。[2] [1]
プレートおよびシートは、ストリップ、チャネルブロック、パッド、スクレーパブレードに適しています。加工後の作業面および周辺部を確保するためには、素材の厚さと幅が十分である必要があります。背面のリリーフ加工によりフレーム干渉を回避しつつ、反対側の作業面を連続した摩耗面として維持できます。[2]
ロッドは、内径(ボア)、外周接触径、および同一軸上のフランジを備えたブッシングに適合します。そのような円筒形の包絡線に近い位置から加工を開始すると、材料の削り取り量を削減できます。大きな中心開口部が製品識別情報および残存壁厚によって部品仕様に適合する場合、別の素材形状(ブランク)を選定する価値があります。


この表では、製品名を明記した一種類の素材について、公表値とその測定条件を併記しています。
| 特性 | 基準値 | 試験基準 | 明示された試験条件 |
|---|---|---|---|
| 密度 | 0.93 g/cm³ | ISO 1183-1 | 天然の未使用材(バージン材) |
| 引張弾性率 | 750 MPa | ISO 527-1/-2 | タイプ1B棒材;1 mm/min |
| 圧縮応力 | 6.5 / 10.5 / 17 MPa | ISO 604 | 公称ひずみ:1 / 2 / 5%;1 mm/min |
| 線膨張係数 | 200 µm/(m·K) | 製造元の参照資料 | 平均23–100°C |
| 吸水率、24 h | 質量比0.1% | ISO 62 | 23°Cの水;Ø50 × 3 mmの円板 |
| 滑り摩耗率 | 8 µm/km | ピン・オン・ディスク法¹ | 3 MPa; 0.33 m/s |
| 動摩擦係数 | 0.15–0.30 | ピン・オン・ディスク法¹ | 鋼製表面粗さRa 0.7–0.9 µm |
MCAM TIVAR 1000 バージンUHMW-PE 製品データシート、印刷版改訂日 07/03/2023、ISO列。ほとんどの機械的特性値は、40–60 mm径のロッドから、またはそれ以外の場合は10–20 mm厚のプレートから23°Cで機械加工した乾燥試験片から得られた平均値である;圧縮試験にはØ8 × 16 mmの円柱を用いる。方向性は明記されていない。¹手順はISO 7148-2 Method Aと類似し、23°Cおよび50% RHで実施される;示された荷重、速度および鋼製対向面の仕上げは、両方のスライド行に適用される。これらは製品比較用の値であり、購入保証最小値や完成部品の評価基準ではない。

当社は、走行面およびプロファイルの加工中に、保持するセクションを支持します。過度なクランプ力によりストリップが治具に対して湾曲し、解放後に異なる形状となることがあります。また、深さのあるチャネルは、次の切削時に残る支持量にも影響を与えます。
旋削では、内径、外径、フランジ座面を共通の軸を基準に加工します。薄肉部には、内径を締め付けて変形させない保持方法が必要です。仕上げた取合い部は、保持力を解除してから評価します。
鋭い切削刃形状と明確なチップ排出経路により、材料を擦過または塗抹するのではなく、確実に分離できます。工具への付着や再切削チップは、走行面に影響を及ぼすか、羽状エッジを残す可能性があります。切削およびチップ排出方法は、実際の断面に応じて選定されます。[3]
特徴の公差限界は、図面に明記された基準面、支持条件および温度条件に基づいて適用される。
| 特徴 | 要件または基準 | 許容状態 | 検証 |
|---|---|---|---|
| ガイドチャネルまたは摩耗トラック | 図面のプロファイルおよび経路基準面 | 指定された取付け支持部 | 幅/プロファイルおよび遷移部の検査 |
| フランジ付きアイダーブッシング | 図面の内径、外径および座面 | 定義された解放状態または装着状態 | 内径、直径および端面の関係 |
| 基準熱膨張長 | 500 mm、23→43°C:ΔL ≈ +2.0 mm | 公称平均熱膨張係数(一定値) | 材質の熱膨張計算 |
| 薄肉壁または長いストリップ | 図面の厚さおよび形状限界 | 定義された支持条件および測定力 | 押しつぶしや強制的な平滑化を行わず検査 |
熱膨張推定:ΔL = αLΔT = 200×10⁻⁶/K × 500 mm × 20 K = 2.0 mm。当該係数は23–100°C範囲の平均値です。組立時のクリアランスは、相手材および拘束条件にも依存します。本計算はスロット長の必須値や製造公差を規定するものではありません。
選定したUHMW素材と断面に応じて、重要な輪郭、穴、取付部の位置関係を見積もります。支持された長いストリップ、薄肉ブッシュ、スターホイールのポケットでは、必要な測定方法が異なります。単一の一般的な精度値で、この三つすべてを規定することはできません。
継手は、意図された走行面レベルおよび方向を維持しなければなりません。各ストリップが個別の厚さ限界を満たしていても、段差や突出端が可動部品を引っ掛ける可能性があります。継手の位置および相対的な面位置は、トラック幾何形状に属します。
使用可能な耐摩耗層は、元の接触面と最も高く残されたハードウェアの間にある。皿穴の深さとその下方に残る材料厚は、それぞれ異なる機能を担う。より深い凹みを設ける場合でも、取付け床面が過度に薄くならないよう注意が必要である。
チェーンのリンクプレート、ピンまたはローラーは、チャンネル包絡線内の異なる位置を占めることがある。局所的な逃げ(リリーフ)により、意図された走行要素のみが接触し、隣接する特徴は自由に通過できるようになる。単一の全体チャンネル幅では、すべてのクリアランスを定義することはできない。[3]
ブレード角度および接触ランド(接触面)によって、スクレーパーが移動面とどのように接触するかが制御される。取付け部はこのエッジを支持し、その取付け設定が作業ギャップまたは接触状態を決定する。明示されていない鋭利なエッジでは、この配置は定義されない。
ガイドは、指定された移動リンクまたはローラーを支持し、周囲のチャンネルがチェーンを所定の経路に保つ。接触部はカーブ部、進入部および戻り部で変化し、これらの位置が平らなストリップまたは成形ブロックの適用性を決定する。
ガイドパッドは、移動部材とその支持部との間に隙間を設ける。バックアップ(支持部)がパッドを保持し、露出面が交換可能なスライド接触面を提供する。取付け構造は、パッドが接触を担う意図された領域全体にわたって正しく座っている状態を確保しなければならない。
スクレーパーは、除去対象の表面に対して作業エッジを提示する。その取付け位置およびエッジ形状が接触ラインを決定し、ブレード周囲のクリアランスは、除去された材料がエッジ後方に堆積せず、排出されるための空間を確保する。
スターホイールのポケットは製品を受け入れ、所定のアークに沿って運搬する。ポケット間隔は隣接するガイドおよび移送ポイントと連携して機能し、中心取付け部はホイールの角位置をハンドリング機構の他の構成要素に対して規定する。

走行面は、指定された表面粗さおよび許容される工具痕方向に従う。外観用マット仕上げは、要求される接触面の代用にはならない。追加のサンドペーパー研磨やブラスト処理は輪郭を変化させる可能性があり、自動的な仕上げ工程ではない。
細かい付着ストランドがプロファイルエッジまたは穴出口に残留することがある。当社は、走行チャンネル内に遊離物を残さず、不要なバリを除去する。完成後のエッジ状態とは、単に白色表面を均一に見せることとは明確に異なる。
ガイドの導入部には、移動部材を所定の経路へ導くためのエッジブレイク(面取り)が必要となる場合がある。一方、スクレーパーは指定された接触角度およびエッジランド(接触面)を維持する。一般的なデバーリング処理では、ブレードの作業接触を実現する幾何形状を丸めてしまうことがあってはならない。
部品番号は、走行プロファイルから離れた許容非接触面上に表示する。完成部品は合意された清掃要件に従って洗浄され、包装時にチップやハードウェアが接触面に挟まれないよう個別に分離して梱包する。

当社は、指定されたUHMW製品および必要な改修を部品定義とともに特定します。記録は、承認済みの配合変更と未変更の再現品とを区別し、供給される材料を特定する根拠となります。
スターホイールの場合、ポケットのプロファイルおよび間隔は中心基準面および角度基準面に対して関係付けられます。ポケット直径のみを検査しても、ピッチ誤差または位相誤差を見逃すことになります。ガイドセグメントの場合、対応する検査では走行プロファイルを取付け面および接合部に対して関係付けます。
寸法検査により、納入された幾何形状が仕様通りであるかを確認します。実際の走行時のドラッグ、摩耗および交換間隔については、受入条件に含まれる場合、代表的な機器による試験が必要です。材料表そのものは、これらの運用結果を証明するものではありません。
適切な板材レイアウトから切断した長尺ストリップと、実心棒材から旋削加工したブッシングでは、在庫品の使用方法が異なります。名称付きの改質グレードや薄肉ブランクに必要な在庫ルートも、材料コストおよび供給可能性に影響を与えます。
薄いスクレーパー、深い溝、または長くたわみやすいストリップでは、切削中に追加の支持が必要になることがあります。下面の凹部や交差穴は段取りを増やしますが、1つの面から工具が届く連続した輪郭は、通常、より簡単に加工できます。
制御されたスクラパー幾何形状、選択された走行面粗さ、記録されたプロファイル関係は、特定の仕上げまたは検査作業を追加します。サービス寿命試験は、独自の範囲を持つ独立した受入項目であり、単にUHMWを指定しただけでは含まれません。
プログラミング、ワークホルダーおよび初期プロファイル検査は、同時に製作される同一部品間で共有されます。複数の異なるガイドセクションであっても、それぞれ独自の準備を要します。未変更の再発注では、別の在庫品またはプロファイル定義から開始するのではなく、承認済みのベースを再利用できます。
初期部品により、実際の移動部品が接触プロファイルに如何に入り、走行し、離脱するかを確認します。ガイドギャップ、スクラパー位置、またはスターホイール転送幾何形状の変更は、その定義がロット向けに承認される前に解決されます。
代表的な摩耗部品は、想定される在庫品および取付け支持を使用します。走行性能が極めて重要である場合、機器試験により、その材料および幾何形状への量産投入前に適用実績証拠を提供します。
承認済み図面、在庫品識別情報および最終特徴要件が生産ロットを定義します。試験中に合意された変更は、単一サンプル上の未記録調整として残すのではなく、承認済み改訂版に反映されます。
『再発注』とは、同一の担当者プロフィール、在庫品および検査基準を参照することを意味します。材質等級の変更や継手設計の改訂は、それらが既存の納入ロットと混同される前に明確に識別され、交換用供給が意図された追跡経路または取扱い手順に従って実施されます。
いいえ。この記述のみでは、添加潤滑剤の有無は特定できません。MCAMはベース材のTIVAR 1000を自己潤滑性と定義しており、別途「Oil Filled」製品として油添加タイプを明示し、HPVは内蔵型ドライ潤滑剤を含むグレードとして識別しています。実際に使用される素材の組成は指定されたグレードによって決まるため、グリースフリー動作が重要な場合は、必ずグレード名を明記してください。
これは比較基準値です:表記された相対体積損失は、TIVAR 1000=100に正規化されています。これは「100%摩耗抵抗性」あるいは特定の交換間隔を意味するものではなく、また他の指数との比較は、同一試験条件でのみ有効です。サンドスラリー試験結果と表中のスライディング摩耗率は、相互に置き換え可能な値ではありません。
いいえ。MCAMが掲載する3,000 ft·lb/(in²·min)という値は、プラスチック推力ワッシャーと鋼との接触において、100 ft/minの速度条件下で測定されたものであり、変形または試験の温度上限に達するまで圧力を増加させた結果です。実際の熱伝達および接触挙動は、お客様のアプリケーションにおける実際の圧力、速度、対向材および冷却条件に従います。この手順における300 °Fの上限温度は、UHMWの許容使用温度ではありません。
適合済みの接着継手設計を用いる場合のみ可能です。UHMW向けに設計された接着剤を用いれば接合が実現可能ですが、接着剤の種類、表面処理、継手形状、および相対変位のすべてが重要です。したがって、既存の機械的保持手段を撤去することは、単なる同等取付けの代替ではなく、設計変更となります。継手には、実際の荷重および使用環境に対する実証データが必要です。
自動的に受入れることはできません。MCAMでは、スキーブ加工シートは端部巻き上がりおよび刃痕を生じ得ると記載されており、一方で平削り材は異なる厚さ公差および表面状態を有します。これらの素材表面が部品にそのまま残る場合、その平面度、厚さ、および表面粗さは完成図面仕様を満たす必要があります。そうでない場合は、素材の荒削り寸法および加工余肉が、仕上げ加工を可能にするよう設定される必要があります。
それらは異なる接触試験から得られた値である。0.15–0.30の範囲は、3 MPaおよび0.33 m/sの条件下でピン・オン・ディスク方式に類似した手順を用いて測定されたものであり、0.12は250 psiおよび20 ft/minの条件下でプラスチック製スラストワッシャーを鋼と対向させた試験値であり、その試験には独自の対向面条件が適用されている。これらは単一の運用ケースにおける上限値および下限値ではない。単に小さい方の数値を選択するのではなく、意図する接触状態を最もよく表す試験値を用いること。
該当する図面およびモデル、指定されたUHMW材の在庫品、数量、および要求される作業面の表面粗さを送付してください。対向部品の形状および定義された取付け条件、温度条件、検査条件も含めてご提示ください。これにより、意図された部品について見積もりが可能です。
本ページにおける意思決定に用いられた、在庫材データ、試験条件および製造ガイドライン。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
