Zum Inhalt springen
VETCNCCNC FERTIGUNG
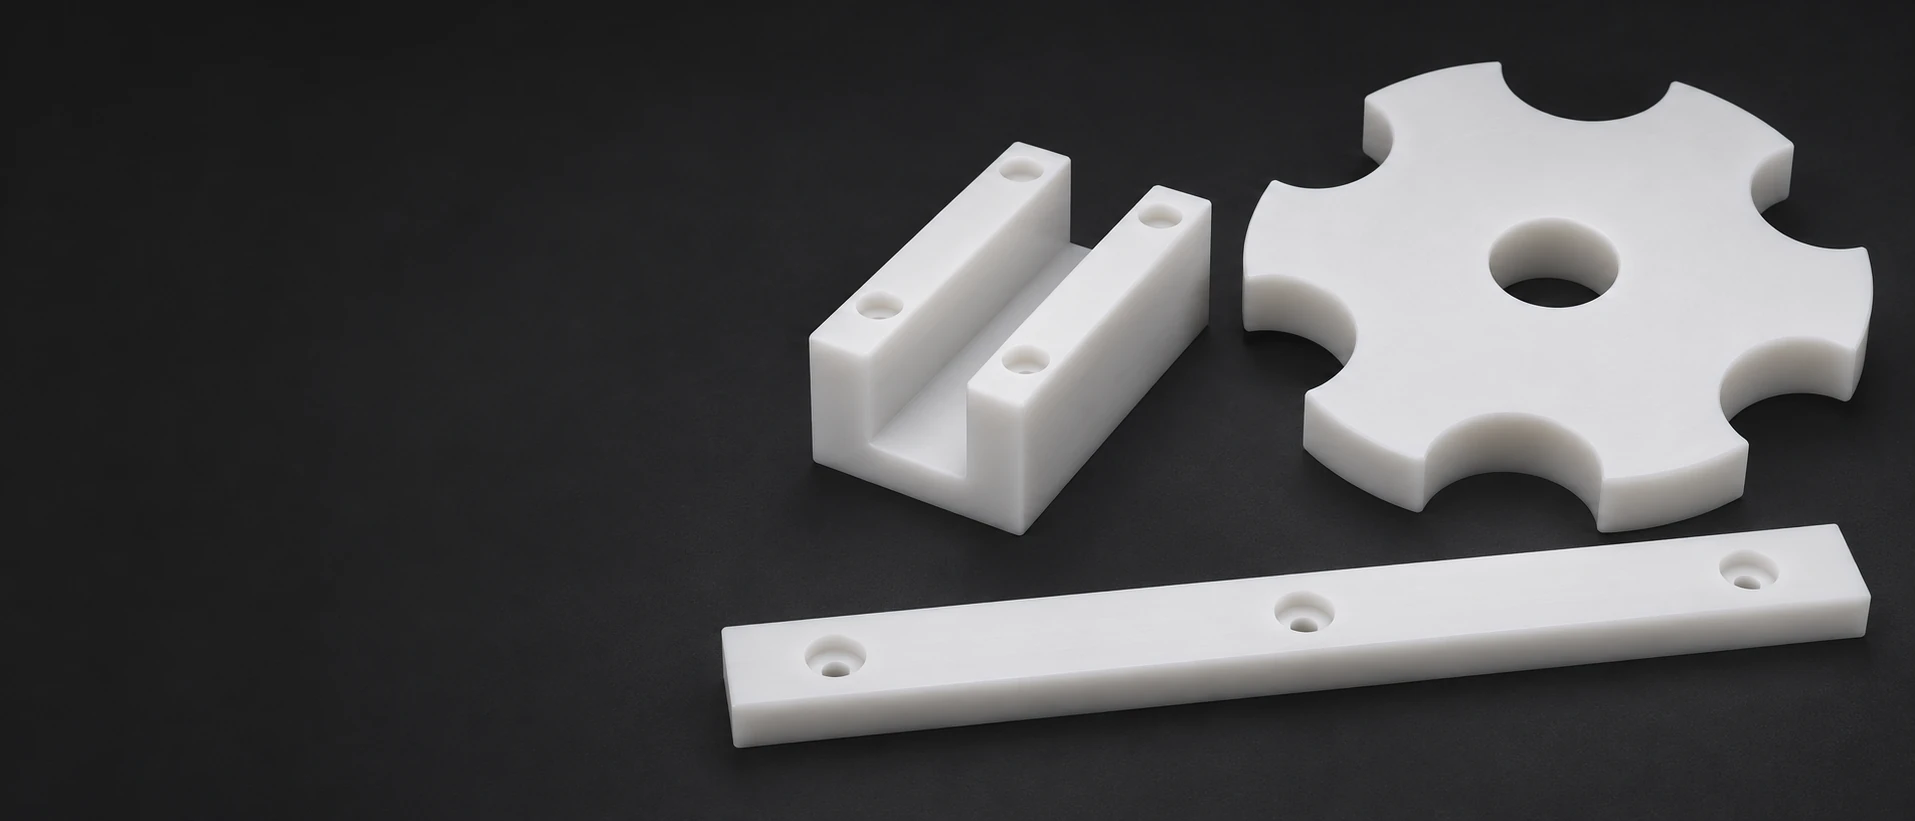
Weisser Polymer-Verschleissstreifen, Kanal-Führung und geschwungenes Sternrad auf dunklem Untergrund

UHMW-PE-CNC
Bearbeitung

Zeigen Sie die UHMW-Lager-Eigenschaften

Kundenspezifische UHMW-Verschleißstreifen, Führungen und Förderteile

6 Komponententypen

Gerade Verschleißleisten

Wir fräsen gerade UHMW-Leisten mit einer definierten Lauffläche, einem Seitenprofil und einem Befestigungsmuster. Ausnehmungen halten die Befestigungselemente unterhalb der Kontaktfläche, während Endkonturen die Leiste innerhalb der längeren Verschleißbahn positionieren.

Profilierte Kettenführungsblöcke

Profilierte Kettenführungsblöcke kombinieren einen Laufkanal mit stützenden Seitenwänden und Befestigungslöchern. Wir fräsen den vorgegebenen Kanalquerschnitt sowie lokale Entlastungen in den UHMW-Rohling ein, einschließlich der am Eintritt oder Austritt erforderlichen Übergänge.

Bundbuchsen für Umlenkrollen

Wir drehen die Bohrung, den außen liegenden Laufdurchmesser und den Zentrierflansch von UHMW-Leitbuchsen. Eine gestufte Bohrung, eine Schulterentlastung oder eine Schmierbohrung können Teil der zeichnungsdefinierten Geometrie um die Achse herum sein.

Gleitführungsplatten

Eine Führungsschiene weist eine austauschbare Kontaktfläche gegen das bewegliche Bauteil auf. Wir fräsen ihre Dicke, ihren Umfang und ihre Befestigungsmerkmale sowie Taschen oder Entlastungen dort, wo die Schiene den Tragrahmen freigeben muss.

Kratzklingen

UHMW-Kratzklingen kombinieren eine Arbeitskante mit einem Befestigungsabschnitt. Wir bearbeiten das vorgegebene Klingenprofil, den Kantewinkel und die Montagemerkmale so, dass die Kontaktkante deutlich vom Haltekörper getrennt bleibt.

Förderband-Sternräder

Wir fräsen Produkttaschen entlang des Sternradumfangs und bearbeiten die zentrale Bohrung sowie die Befestigungsmerkmale. Form, Abstand und Winkelposition der Taschen folgen der Zeichnung für das zu trennende oder zu transferierende Bauteil.

VETCNC erstellt Angebote für zeichnungsgemäß gefräste und gedrehte UHMW-PE-Bauteile zum Verschleißschutz, zur Führung und zum Handling. Wir bestätigen das exakte Ausgangsmaterial, die Herstellbarkeit der Merkmale sowie die im Auftrag enthaltene Prüfung.

UHMW-Ausgangsmaterial für die funktionelle Kontaktfläche

Reines UHMW-PE als Werkstoffbezug

Ein benannter, reiner UHMW-Rohling bietet einen sinnvollen Ausgangspunkt zum Vergleich der Gleitkontakt-Eigenschaften. Die unten stehenden TIVAR-1000-Natursortendaten beschreiben dieses spezifische Produkt; ein nicht identifiziertes Blech oder eine modifizierte Zusammensetzung weist nicht automatisch dieselben Werte auf. [1]

Auswahlkriterium
Das genaue Ausgangsmaterial, das das geforderte Kontaktverhalten sicherstellt.

Modifizierte Sorten für andere Einsatzanforderungen

Zusätzliche Schmierstoffe, statische Entladungssteuerung und UV-Stabilisierung dienen unterschiedlichen Aufgaben. Eine Änderung einer dieser Formulierungen stellt eine Werkstoffauswahl dar – nicht lediglich eine zusätzliche Oberflächenbehandlung für gewöhnlichen UHMW. Wir kennzeichnen den vorgeschlagenen Rohling separat, wenn die Einsatzanforderung dies erfordert. [2] [1]

Auswahlkriterium
Die geforderte Funktion der Modifikation.

Platten und Bleche für Verschleißprofile

Platten- und Blechrohlinge eignen sich für Leisten, Kanalblöcke, Pads und Abstreiferklingen. Der Rohling muss ausreichend Dicke und Breite aufweisen, um die funktionale Fläche sowie den Umfang fertigzustellen. Eine Entlastung auf der Rückseite kann den Rahmen freiräumen, während auf der gegenüberliegenden Seite eine durchgehende Verschleißfläche erhalten bleibt. [2]

Auswahlkriterium
Fertige Kontaktstärke und Zustand der Ausgangsplatte.

Stab für gedrehte Kontaktbauteile

Der Stab eignet sich für eine Buchse mit Bohrung, Außendurchmesser für den Kontakt und Flansch auf einer Achse. Ein Startnahe an dieser runden Umhüllung kann den Materialabtrag reduzieren. Eine große zentrale Öffnung rechtfertigt gegebenenfalls eine andere Rohlingsform, sofern Identität und verbleibende Wandstärke des Produkts dem Bauteil entsprechen.

Auswahlkriterium
Die runde Umhüllung und das Material, das aus ihrer Mitte entfernt wurde.
Natürlich-weisse massive Polymer-Stab- und Rechteckplatten-Rohlinge
Runder Rohlingsquerschnitt im Vergleich zu Flansch, Körper und Bohrung einer Hülse

Gleitkraft und Verschleiss messen unterschiedliche Grössen.

Der Reibungskoeffizient beschreibt den Widerstand gegen Gleiten; die Verschleißrate beschreibt den Materialverlust pro zurückgelegter Strecke. Ein allein niedriger Reibungswert sagt uns nicht, wie lange eine Führung ihr Profil behält. Die Gegenfläche, der Druck und die Geschwindigkeit müssen mit dem zugrundeliegenden Vergleich übereinstimmen. [1] [1]

Die Tabelle enthält ein benanntes Lagerprodukt sowie die Bedingungen, unter denen dessen veröffentlichte Werte ermittelt wurden.

TIVAR 1000 naturfarbenes UHMW-PE: genannte Lagerreferenzwerte
EigenschaftReferenzwertPrüfgrundlageAngegebener Zustand
Dichte0.93 g/cm³ISO 1183-1Naturbelassenes, unverarbeitetes Lagerprodukt
Zugmodul750 MPaISO 527-1/-2Typ-1B-Stab; 1 mm/min
Druckspannung6.5 / 10.5 / 17 MPaISO 6041 / 2 / 5 % nominelle Dehnung; 1 mm/min
Linearer Ausdehnungskoeffizient200 µm/(m·K)Herstellerreferenz23–100 °C Mittelwert
Wasseraufnahme, 24 h0,1 Gew.-%ISO 62Wasser bei 23 °C; Scheibe Ø50 × 3 mm
Verschleißrate bei Gleitreibung8 µm/kmPin-on-Disk-Verfahren¹3 MPa; 0.33 m/s
Dynamischer Reibungskoeffizient0.15–0.30Pin-on-Disk-Verfahren¹Stahl Ra 0,7–0,9 µm

MCAM TIVAR 1000 Reines UHMW-PE-Produktdatenblatt, gedruckte Ausgabe vom 07/03/2023, ISO-Spalten. Die meisten mechanischen Daten sind Mittelwerte trockener Prüfkörper, die aus Stäben mit einem Durchmesser von 40–60 mm oder – falls nicht anders angegeben – aus Platten mit einer Dicke von 10–20 mm bei 23 °C bearbeitet wurden; für Druckversuche wurden Zylinder mit Ø8 × 16 mm verwendet. Die Richtung ist nicht angegeben. ¹Verfahren ähnlich ISO 7148-2 Methode A, bei 23 °C und 50 % rel. Luftfeuchte; der Druck, die Geschwindigkeit und die Stahloberflächenbeschaffenheit gelten für beide Gleitzeilen. Diese Werte dienen ausschließlich zum Produktvergleich und stellen weder garantierte Einkaufs-Mindestwerte noch Bewertungen für fertige Bauteile dar.

CNC-Fräsen und -Drehen von UHMW-Bauteilen

Unterstützte Streifenbearbeitung im Vergleich zur Klammerverformung über eine nicht unterstützte Spannweite

Fräsen langer Streifen und Führungskanäle

Wir stützen den verbleibenden Abschnitt während der Bearbeitung der Lauffläche und des Profils ab. Eine zu starke Klemmkraft kann einen Streifen gegen die Spannvorrichtung verbiegen, sodass nach dem Lösen eine andere Form verbleibt. Ein tiefer Kanal verändert zudem die verbleibende Stützfläche unterhalb des nächsten Schnitts.

Drehen der Führungsbuchse um ihre Arbeitsachse

Beim Drehen werden Bohrung, Außendurchmesser und Flanschauflage auf dieselbe Achse bezogen. Für dünne Wandstärken ist ein Spannverfahren erforderlich, das die Bohrung nicht verformt; die fertige Kontaktfläche wird nach Entfernung der Spannkraft bewertet.

Schneidkanten, Späne und lokale Wärmeentwicklung

Eine scharfe Schnittgeometrie und ein freier Späneabfuhrweg unterstützen die Materialtrennung statt Reiben oder Verschmieren. Werkzeugaufbau und Wiedereinschnitt von Spänen können die Lauffläche beeinträchtigen oder fiederartige Kanten hinterlassen. Die Schnitt- und Späneabfuhrmethode wird für den jeweiligen Querschnitt ausgewählt. [3]

UHMW-Laufspiele und Messbedingungen

Flanschbuchse und getrennte LaufflächenKonzeptioneller Büchsenquerschnitt mit Achsbohrung, Außendurchmesser für die Lauffläche und Flansch. Die Zeichnung legt fest, welche Flächen das Teil positionieren und welche Flächen einen Laufspalt benötigen.Äußere LaufflächeUHMW-BuchsePassende AchseKonzept der Schnittstelle
Der Kontaktspalt muss nach Montage und Temperaturänderung weiterhin funktionsfähig bleiben.
Laufflächen aus UHMW-PE und ihre Abnahmebedingungen
MerkmalAnforderung oder BezugAkzeptierter ZustandVerifizierung
Führungskanal oder VerschleißspurZeichnungsprofil und PfaddatumsSpezifizierte MontageabstützungBreiten-/Profil- und Übergangsprüfung
FlanschidlerbuchseZeichnungsbohrung, Außendurchmesser und AuflageflächeSpannungsfreier oder montierter Zustand gemäß DefinitionBohrung, Durchmesser und Bezugsflächenbeziehung
Referenzthermisches Spannungsintervall500 mm, 23→43 °C: ΔL ≈ +2,0 mmVeröffentlichter mittlerer Ausdehnungskoeffizient als konstant angenommenMaterialausdehnungsberechnung
Dünne Wandstärke oder langer StreifenZeichnungsdicke und FormgrenzenDefinierte Stütz- und MesskraftPrüfung ohne Quetschen oder erzwungenes Abflachen

Thermische Schätzung: ΔL = αLΔT = 200×10⁻⁶/K × 500 mm × 20 K = 2,0 mm. Der angegebene Ausdehnungskoeffizient bezieht sich auf den Mittelwert im Temperaturbereich von 23–100 °C. Der Montage-Spielraum hängt zudem von den Fügepartnern und der Einspannung ab; diese Berechnung legt weder eine erforderliche Schlitzlänge noch eine Fertigungstoleranz fest.

Grenzen für das tatsächliche Lauffeature

Wir kalkulieren das kritische Profil, die Bohrung und die Montagebeziehungen für den gewählten UHMW-Rohstoff und den gewählten Querschnitt. Ein langgestützter Streifen, eine dünne Führungsbuchse und eine Sternrad-Aufnahme erfordern unterschiedliche Messanordnungen; eine allgemeine Genauigkeitsangabe reicht nicht aus, um alle drei Fälle zu definieren.

Konstruktionsdetails für UHMW-Verschleißteile

Kontinuität zwischen Laufbahnsegmenten

Eine Fuge muss die vorgesehene Laufebe­ne und -richtung halten. Ein Stufenübergang oder ein vorstehendes Ende kann das bewegte Teil erfassen, selbst wenn jeder einzelne Streifen seine eigene Dickegrenze einhält. Die Lage der Fuge sowie die relative Position der Stirnflächen gehören zur Geometrie der Laufbahn.

Verschleiftiefe oberhalb der Befestigungselemente

Die nutzbare Verschleißschicht liegt zwischen der ursprünglichen Kontaktfläche und der höchsten noch vorhandenen Befestigung. Die Senkbohrungstiefe und das darunter verbleibende Material erfüllen unterschiedliche Aufgaben; eine tiefere Senkung darf nicht dazu führen, dass der Montageboden zu dünn wird.

Spielraum in einem profilierten Kettenkanal

Die Glieder, Stifte oder Rollen einer Kette können unterschiedliche Bereiche des Kanalprofils einnehmen. Lokale Entlastungen ermöglichen es dem vorgesehenen Laufelement, Kontakt aufzunehmen, während benachbarte Merkmale frei hindurchlaufen. Eine einzige Gesamtbreite des Kanals kann nicht sämtliche Freistellungen definieren. [3]

Definierte Kontaktkante für einen Abstreifer

Der Klingewinkel und die Kontaktfläche bestimmen, wie der Abstreifer mit der bewegten Oberfläche in Kontakt tritt. Der Befestigungsabschnitt trägt diese Kante, während dessen Einstellung den Arbeitsabstand oder den Kontakt definiert. Eine nicht spezifizierte scharfe Kante definiert diese Anordnung nicht.

Besprechen Sie die Teileanforderungen

UHMW-Kontaktteile in Förder- und Handhabungssystemen

Unterstützung einer Kette entlang ihrer Laufbahn

Eine Führung stützt das vorgesehene bewegte Glied oder die vorgesehene Rolle, während der umgebende Kanal die Kette auf ihrem Weg hält. Der Kontaktbereich ändert sich an Kurven, Einläufen und Umkehrpunkten; diese Stellen bestimmen, wo ein einfacher Streifen oder ein profiliertes Blockelement sinnvoll ist.

Austauschbare Gleitkontaktfläche für Maschinenschlitten

Ein Führungspolster trennt ein bewegtes Bauteil von seiner Auflage. Der Träger übernimmt das Polster, während die freiliegende Fläche den austauschbaren Gleitkontakt bereitstellt. Die Montage muss sicherstellen, dass das Polster über den gesamten Bereich sitzt, der für diesen Kontakt vorgesehen ist.

Entfernung von Material von einer bewegten Oberfläche

Ein Abstreifer präsentiert seine Arbeitskante quer zur zu reinigenden Oberfläche. Seine Montageposition und die Profilierung der Kante definieren die Kontaktlinie; der Freiraum um die Klinge ermöglicht es dem abgetragenen Material, seitlich abzuströmen, statt sich hinter der Kante anzusammeln.

Abstandhalten von Produkten mittels eines Sternrads

Sternradtaschen nehmen das Produkt auf und transportieren es entlang eines definierten Bogens. Der Abstand der Taschen ist auf die angrenzenden Führungen und den Übergabepunkt abgestimmt, während die zentrale Befestigung die winklige Lage des Rads gegenüber dem übrigen Handhabungsmechanismus festlegt.

UHMW-Kontaktflächen und Kantenfinish

Entfernung loser Grate unter Erhaltung der Kratzschiene-Abflachung und der spezifizierten Arbeitskanten-Auflagefläche

Die bearbeitete Lauffläche

Die Lauffläche folgt der vorgegebenen Textur und der zulässigen Richtung der Werkzeugmarkierungen. Ein kosmetisches Mattfinish ist kein Ersatz für die geforderte Kontaktfläche. Zusätzliches Schleifen oder Strahlen kann das Profil verändern und stellt keinen automatischen Endbearbeitungsschritt dar.

Abgerundete Kanten und Austrittsstellen von Bohrungen

Feine, anhaftende Fasern können an einer Profilkante oder einer Bohrungsausgangsstelle verbleiben. Wir entfernen unerwünschte Grate, ohne loses Material in einem Laufkanal zurückzulassen. Der fertige Kantenzustand unterscheidet sich deutlich davon, lediglich eine weiße Oberfläche optisch einheitlich erscheinen zu lassen.

Führungs-Einlaufkanten und Schaber-Kanten

Ein Führungs-Einlauf kann eine abgerundete Kante benötigen, um das bewegte Teil in seine Bahn einzuleiten. Ein Schaber hingegen behält seinen vorgeschriebenen Kontaktwinkel und seine Kantenauflage bei. Allgemeines Entgraten darf die Geometrie, die der Schneide ihre wirksame Kontaktfläche verleiht, nicht abrunden.

Kennzeichnungs- und Handhabungsflächen

Eine Teilenummer ist auf einer zugelassenen Nichtkontaktfläche anzubringen, fern vom Laufprofil. Fertigteile werden gemäß der vereinbarten Anforderung gereinigt und beim Verpacken getrennt, damit Späne oder Beschlagsteile nicht gegen die Kontaktfläche eingequetscht werden.

Identität des UHMW-Rohmaterials und Profilprüfung

Bohrungsachse des Sternrads, Positioniermerkmal (Clocking), Taschen-Teilkreis und wiederholte Profilprüfungen

Das bestellte Rohmaterial

Wir identifizieren das spezifizierte UHMW-Produkt und alle erforderlichen Modifikationen anhand der Teiledefinition. Der Datensatz unterscheidet eine genehmigte Änderung der Formulierung von einer unveränderten Wiederholung und dient zur Identifizierung des gelieferten Materials.

Profile bezogen auf ihre Montage-Bezugsflächen

Ein Sternrad erfordert, dass seine Taschenprofile und ihr Abstand auf die zentrale und winklige Montage-Bezugsfläche bezogen sind. Die Prüfung nur eines einzelnen Taschendurchmessers übergeht einen Teilungsfehler oder Phasenfehler. Bei einem Führungssegment beziehen sich die entsprechenden Prüfungen auf das Verhältnis der Lauffläche zu ihrer Montagefläche und ihren Fügestellen.

Probebetrieb unter der vorgesehenen Kontaktbelastung

Eine dimensionsbezogene Prüfung zeigt, ob die freigegebene Geometrie geliefert wurde. Tatsächlicher Laufwiderstand, Verschleiß und Austauschintervall erfordern einen repräsentativen Geräteversuch, wenn sie Bestandteil der Abnahme sind. Die Werkstofftabelle selbst belegt diese Betriebsergebnisse nicht.

Was beeinflusst die Kosten für die CNC-Bearbeitung von UHMW?

Rohlinggröße und abgetragenes Material

Ein langer Streifen, der aus einem geeigneten Plattenlayout geschnitten wird, nutzt das Rohmaterial anders als ein Buchsenrohr, das aus einem Vollstab gedreht wird. Eine benannte modifizierte Legierung oder ein spezieller Beschaffungsweg für einen dünnen Rohling können ebenfalls die Materialkosten und -verfügbarkeit beeinflussen.

Stützung und Zugänglichkeit des Profils

Ein dünner Schaber, ein tiefer Kanal oder ein langer, flexibler Streifen können während der Bearbeitung zusätzliche Stützung erfordern. Aussparungen an der Unterseite und Durchgangsbohrungen erhöhen die Anzahl der Spannvorrichtungen, während ein kontinuierliches Profil, das von einer Seite her zugänglich ist, in der Regel einfacher zu bearbeiten ist.

Arbeitskanten- und Prüfanforderungen

Eine gesteuerte Schaber-Geometrie, eine ausgewählte Textur der Lauffläche sowie dokumentierte Profilbeziehungen erfordern spezifische Nachbearbeitungs- oder Prüfarbeiten. Ein Lebensdauer-Versuch ist ein eigenständiger Abnahmepunkt mit eigenem Umfang; er ist nicht bereits durch die Angabe von UHMW implizit enthalten.

Menge des gleichen freigegebenen Teils

Programmierung, Spannmittel und erste Profilprüfungen werden für identische Teile, die gemeinsam gefertigt werden, gemeinsam genutzt. Mehrere unterschiedliche Führungsbereiche erfordern dennoch jeweils eine eigene Vorbereitung. Ein unveränderter Wiederholungsauftrag kann die bereits freigegebene Grundlage wiederverwenden, anstatt von einem neuen Rohling oder Profil auszugehen.

Vom UHMW-Kontaktversuch zur Wiederholungsbeschaffung

Überprüfen Sie die beabsichtigte Bewegung

Eine erste Komponente legt fest, wie das tatsächlich bewegte Teil in das Kontaktprofil eintritt, darin läuft und es wieder verlässt. Eine Änderung des Führungsspaltes, der Position des Abstreifers oder der Geometrie des Sternrades wird vor Freigabe dieser Definition für die Charge behoben.

Führen Sie den beabsichtigten Rohling und die zugehörige Unterstützung im Versuch durch

Ein repräsentatives Verschleißteil verwendet den beabsichtigten Rohlingswerkstoff und die vorgesehene Montageunterstützung. Wo Laufleistung kritisch ist, liefert der Maschinenversuch die Anwendungsnachweise, bevor die Menge für diesen Werkstoff und diese Geometrie festgelegt wird.

Bearbeitung der freigegebenen Menge

Die freigegebene Zeichnung, die Identität des Rohlings und die endgültigen Merkmalsanforderungen definieren den Produktionslauf. Während des Versuchs vereinbarte Änderungen gehen in die freigegebene Überarbeitung ein, statt als nicht dokumentierte Anpassung an einer einzelnen Probe zu verbleiben.

Halten Sie Ersatzteile konsistent

Eine Wiederholungsbestellung bezieht sich auf dasselbe Kontaktprofil, denselben Rohlingswerkstoff und dieselbe Prüfbasis. Eine geänderte Werkstoffsorte oder eine überarbeitete Verbindung wird identifiziert, bevor sie mit früheren Segmenten vermischt wird, damit die Ersatzlieferung dem vorgesehenen Transport- oder Handhabungskonzept folgt.

UHMW-PE-CNC-Bearbeitung – Häufig gestellte Fragen (FAQ)

Bedeutet selbstschmierendes UHMW-PE, dass der Rohstoff ölgefüllt ist?

Nein. Diese Beschreibung allein identifiziert keinen zugesetzten Schmierstoff. MCAM beschreibt den Grundwerkstoff TIVAR 1000 als selbstschmierend, benennt ein separates Öl-gefülltes Produkt mit einem Ölzusatz und kennzeichnet HPV als eine Sorte mit eingebautem Trockenschmierstoff. Die spezifizierte Formulierung bestimmt, was tatsächlich im Rohstoff enthalten ist; daher ist die Angabe der Sorte erforderlich, wenn schmiermittelfreier Betrieb entscheidend ist.

Was bedeutet ein Verschleißindex für Sand-Suspension von 100?

Es ist der Vergleichsbezug: Der angegebene relative Volumenverlust ist auf TIVAR 1000 = 100 normiert. Dies bedeutet weder eine Verschleissbeständigkeit von 100 % noch ein bestimmtes Austauschintervall. Ein anderer Index darf nur auf derselben Prüfbasis verglichen werden; ein Ergebnis aus dem Sand-Schlamm-Test ist nicht austauschbar mit der Gleitverschleissrate aus der Tabelle.

Kann die veröffentlichte PV-Grenze jede Kombination aus Druck und Geschwindigkeit abdecken?

Nein. Der Wert von 3 000 ft·lb/(in²·min) bei MCAM gilt für 100 ft/min bei einer Kunststoff-Axiallagerplatte gegen Stahl, wobei der Druck solange erhöht wird, bis Verformung oder die Temperaturgrenze des Tests erreicht ist. Wärmeabfuhr und Kontaktverhalten richten sich nach dem tatsächlichen Druck, der Geschwindigkeit, der Gegenfläche und der Kühlung in Ihrer Anwendung. Die Temperaturgrenze von 300 °F in diesem Verfahren stellt keine zulässige Dauereinsatztemperatur für UHMW-PE dar.

Kann Klebstoff die Befestigungselemente ersetzen, die eine UHMW-PE-Verschleißleiste halten?

Nur mit einem qualifizierten geklebten Verbindungskonzept. Für UHMW geeignete Klebstoffe können das Kleben ermöglichen, doch spielen Klebstofftyp, Oberflächenvorbereitung, Fügegeometrie und differenzielle Bewegung sämtlich eine Rolle. Das Entfernen der vorhandenen mechanischen Befestigung stellt daher eine Konstruktionsänderung dar – nicht eine angenommene gleichwertige Alternative. Für die Verbindung müssen Nachweise hinsichtlich der tatsächlichen Lasten und Umgebungsbedingungen vorliegen.

Kann geschältes UHMW-PE-Blech wie gehobelte Platte akzeptiert werden, ohne dass dessen Flächen bearbeitet werden müssen?

Nicht automatisch. MCAM beschreibt geschältes Plattenmaterial als anfällig für Endaufbiegung und Messerlinien, während das planfräsbares Material eine andere Dicke und Oberflächenbeschaffenheit aufweist. Bleiben diese Rohplattenflächen am Bauteil erhalten, müssen deren Ebenheit, Dicke und Oberflächentextur den Anforderungen der fertigen Zeichnung entsprechen. Andernfalls müssen Rohling und Bearbeitungszugabe so bemessen sein, dass eine Nachbearbeitung möglich ist.

Warum listet dasselbe TIVAR-Blech die Reibung sowohl mit 0,12 als auch mit 0,15–0,30 auf?

Diese Werte stammen aus unterschiedlichen Kontaktprüfungen. Der Bereich 0,15–0,30 basiert auf einem Pin-on-Disk-ähnlichen Verfahren bei 3 MPa und 0,33 m/s; der Wert 0,12 stammt aus einer Prüfung mit einer Kunststoff-Stoßscheibe gegen Stahl bei 250 psi und 20 ft/min unter eigenen Gegenlaufflächenbedingungen. Es handelt sich nicht um obere und untere Grenzen eines einzigen Betriebsfalls. Wählen Sie die Prüfung, die den vorgesehenen Kontakt repräsentiert – nicht einfach die kleinere Zahl.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr UHMW-Verschleissbauteil

Senden Sie die passende Zeichnung und das Modell, den spezifizierten UHMW-Werkstoff, die Menge sowie die geforderte Oberflächenqualität der funktionsrelevanten Fläche. Geben Sie zudem das Gegenprofil sowie alle definierten Montage-, Temperatur- oder Prüfbedingungen an, damit wir das gewünschte Bauteil kalkulieren können.

UHMW-Werkstoff- und Bearbeitungsreferenzen

Genannte Werkstoffdaten, Prüfbedingungen und Fertigungshinweise, die für die Entscheidungen auf dieser Seite herangezogen wurden.

  1. MCAM — TIVAR 1000 Reines UHMW-PE-ProduktdatenblattGedruckte Ausgabe vom 07/03/2023: Lager-Eigenschaften, Bedingungen für Gleittests sowie separate Referenzen zu Reibung, PV-Wert und Sand-Schlamm-Tests.
  2. MCAM — Den richtigen TIVAR-Lösungsansatz finden; TIVAR HPV-DatenblattModifizierte Formulierungen, Unterschiede zwischen trockenen Schmierstoffen und Öladditiven sowie Eigenschaften von schabiertem, gepresstem und gehobeltem Rohmaterial.
  3. MCAM — Werkzeugkasten für MaschinistenLagerung und Spannung elastischen Rohmaterials, Schnittgeometrie, lokale Wärmeentwicklung und Späneabfuhr bei der Kunststoffbearbeitung.
  4. RELTEK — Klebstoffe für UHMWUHMW-Verklebung als klebstoff-, oberflächen- und fügestellenspezifischer Prozess, einschließlich differenzieller Bewegung zwischen den Substraten.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB