HDPE-Buchsen
Wir drehen Buchsen mit Durchgangsbohrung, Außendurchmesser und Positionierabsatz. Die Bohrung gewährleistet Spiel um eine Welle, während der Absatz die Position der Buchse in einer Platte oder einem Gehäuse festlegt.
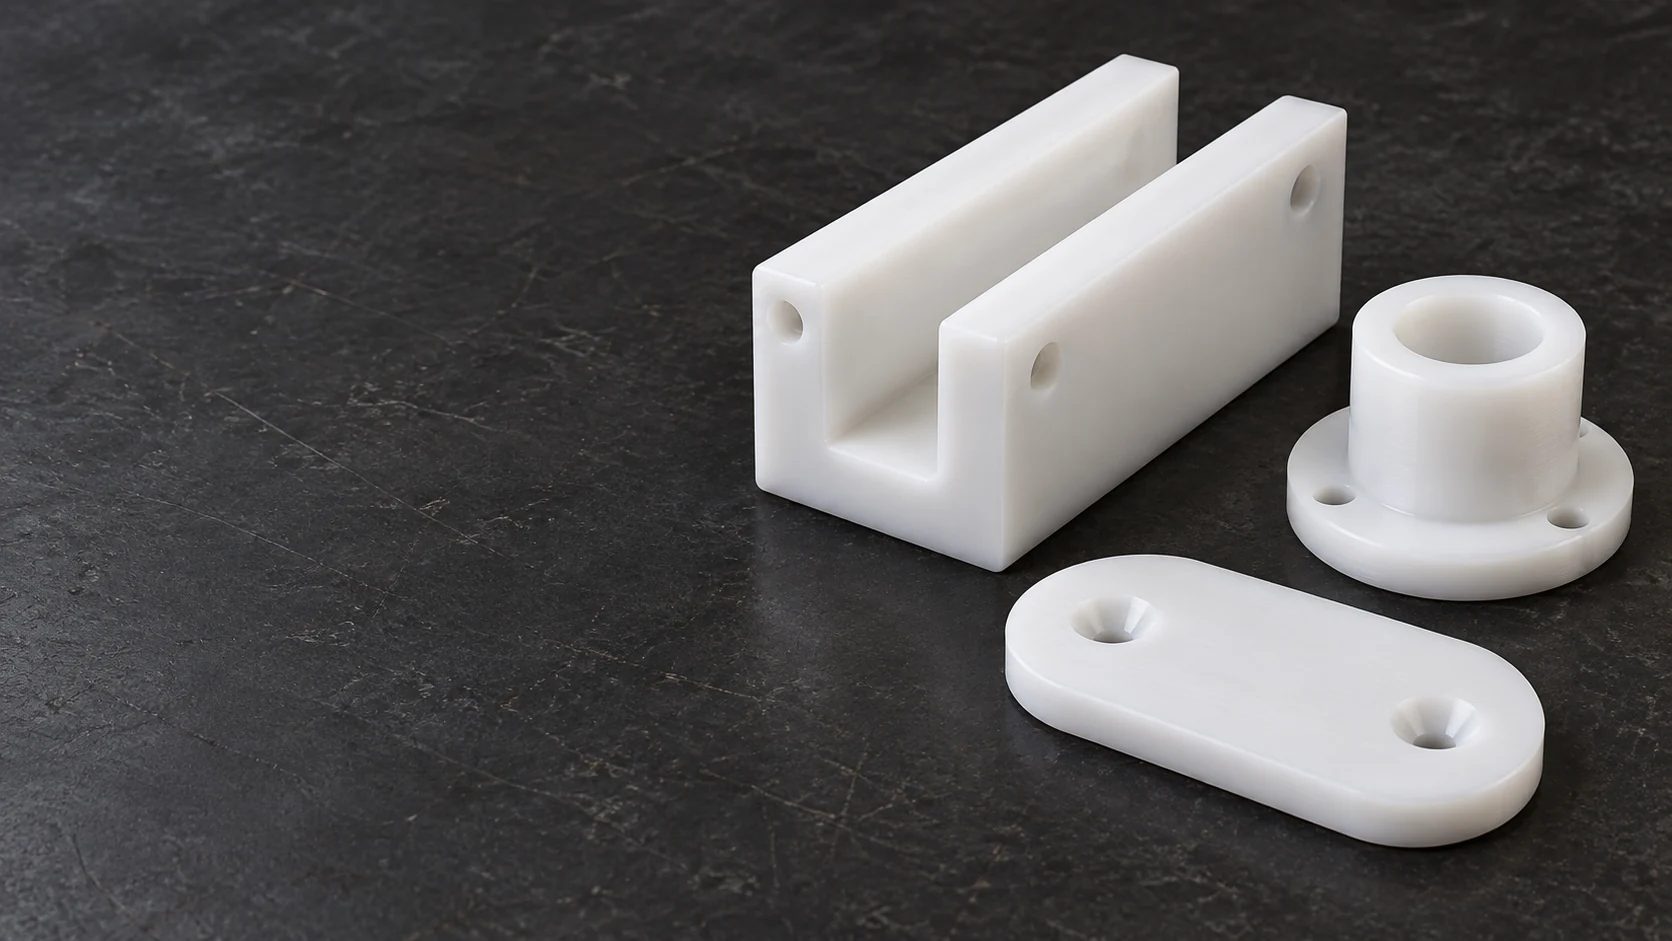
Wir drehen Buchsen mit Durchgangsbohrung, Außendurchmesser und Positionierabsatz. Die Bohrung gewährleistet Spiel um eine Welle, während der Absatz die Position der Buchse in einer Platte oder einem Gehäuse festlegt.
HDPE-Rollen (gedreht)Kombinieren Sie einen Laufdurchmesser mit einer Achsbohrung. Eine Flansch- oder Nutausbildung kann das bewegte Bauteil positionieren; die Zeichnung trennt das Kontaktprofil von der Nabe und den Montageflächen.
Wir fräsen gerade oder profilierte Nuten in HDPE-Blöcke. Die Nutbreite bestimmt die Laufbahn des bewegten Elements, während vertiefte Befestigungsbohrungen die Schraubenköpfe vom Kontaktbereich fernhalten.
Gedrehte Abstandshalter definieren den Abstand zwischen Komponenten über ihre fertige Länge und Endflächen. Bei verschraubten Baugruppen muss das Design die Kompression des Polymers berücksichtigen – nicht wie bei metallischen Abstandshaltern.
Wir fräsen austauschbare Streifen mit versenkten Befestigungselementen und einer definierten Kontaktstärke. Das Montagemuster ermöglicht den Austausch des Streifens, ohne dessen Träger zu verschieben; seine Kanten folgen der vorgeschriebenen Bewegungsbahn.
HDPE-Nester stützen ein Werkstück an ausgewählten Flächen oder gekrümmten Aussparungen ab. Entlastungen rund um die verbleibenden Oberflächen verhindern, dass die Spannvorrichtung sich an Graten, Rippen oder Bereichen orientiert, die frei bleiben sollen.
Natürlichfarbiges HDPE ist eine ungetönte Rohmaterialauswahl für bearbeitete Komponenten. Wir halten die vom Kunden angegebene Herstellerangabe und Werkstoffgüte in der Teiledefinition fest; eine weiße Farbe allein identifiziert das Material nicht.[1]
Schwarzes Rohmaterial bietet ein anderes Erscheinungsbild, ohne dass das fertige Teil lackiert werden muss. UV-Beständigkeit, elektrisches Verhalten und Angaben zum Lebensmittelkontakt hängen von der genannten Formulierung ab – nicht von der Farbe.[1] [2]
Platten eignen sich für Führungsblöcke, Fixiernester und Kontaktstreifen. Wir wählen einen Rohling mit ausreichendem Material für die erforderlichen bearbeiteten Flächen; die Ausgangsdicke der Blechplatte entspricht nicht der zulässigen Toleranz für die fertige Dicke.[3]
Rundrohmaterial eignet sich für Buchsen, Rollen und Abstandshalter. Bei großem Bohrungsdurchmesser kann die Verwendung von Rohrmaterial den Materialabtrag reduzieren, sofern Qualität, Wandstärke und Fertigungszustand der Zeichnung entsprechen.
HDPE und PE-HD bezeichnen Polyethylen hoher Dichte. Ensinger führt seine PE300-Familie als PE-HD, PE500 als PE-HMW und PE1000 als PE-UHMW. Eine Zeichnung, die UHMW-Polyethylen vorschreibt, erfordert daher eine gesonderte Werkstoffauswahl; es handelt sich nicht um eine automatische HDPE-Substitution.[2] [2]
Wir kalkulieren das spezifizierte HDPE-Rohmaterial oder benennen gegebenenfalls eine vorgeschlagene Alternative separat.
| Eigenschaft | Referenzwert | Prüfverfahren | Bedeutung für den Kunden |
|---|---|---|---|
| Dichte | 0.96 g/cm³ | Lieferantendaten | Komponentenmasse |
| Zugmodul | 1,100 MPa | DIN EN ISO 527-1 | Elastische Steifigkeit |
| Zugfestigkeit bei Streckgrenze | 23 MPa | DIN EN ISO 527-1 | Kurzzeitiges Zugverhalten |
| Härte | 64 Shore D | DIN EN ISO 868 | Eindruckhärte durch Kontakt |
| Linearer Wärmeausdehnungskoeffizient | 18 × 10⁻⁵/K | DIN EN ISO 11359-1;2 | Temperaturbedingte Längenänderung |
Richtwerte für Ensinger-TECAFINE-PE300-natur-Rohformen zur Materialvergleichsbasis. Temperatur, Probenausrichtung und CLTE-Intervall sind im Datenblatt nicht angegeben. Diese Werte stellen keine Annahmegrenzen für fertige Bauteile dar.
Wir fräsen das Kontaktprofil und die Montagemerkmale aus denselben Teiledatums. Inneneckradien und Zugänglichkeit tiefer Vertiefungen bestimmen den Fräswerkzeugweg; eine vertiefte Befestigung muss unterhalb der funktionsrelevanten Oberfläche verbleiben.
Wir drehen die Bohrung, den Außendurchmesser und die Anschlagflächen, die eine Buchse oder Rolle positionieren. Eine Zeichnung kann eine Freilaufbohrung von einem Positionierdurchmesser unterscheiden, anstatt dieselbe Passung für alle Flächen vorzuschreiben.
HDPE kann sich unter Spann- und Zerspanungskräften verformen. Breite Auflagerung und kontrollierte Spannkraft reduzieren Abdrücke; auch das Entfernen einer tiefen Aussparung von einer Seite erfordert besondere Aufmerksamkeit für die im Rohling verbleibenden Spannungen.[3]
| Merkmal | Zeichnungsanforderung | Zulassungsbedingung | Verifizierung |
|---|---|---|---|
| Führungsnut | Breite, Tiefe und Lagebezugspunkte | Wie spezifiziert aufliegend | Prüfung des Profils und der Montageposition |
| Hülse oder Rolle | Bohrung, Durchmesser und Schulterlänge | Spannungsfreier Zustand oder definierte eingebaute Passung | Maßliche Messung |
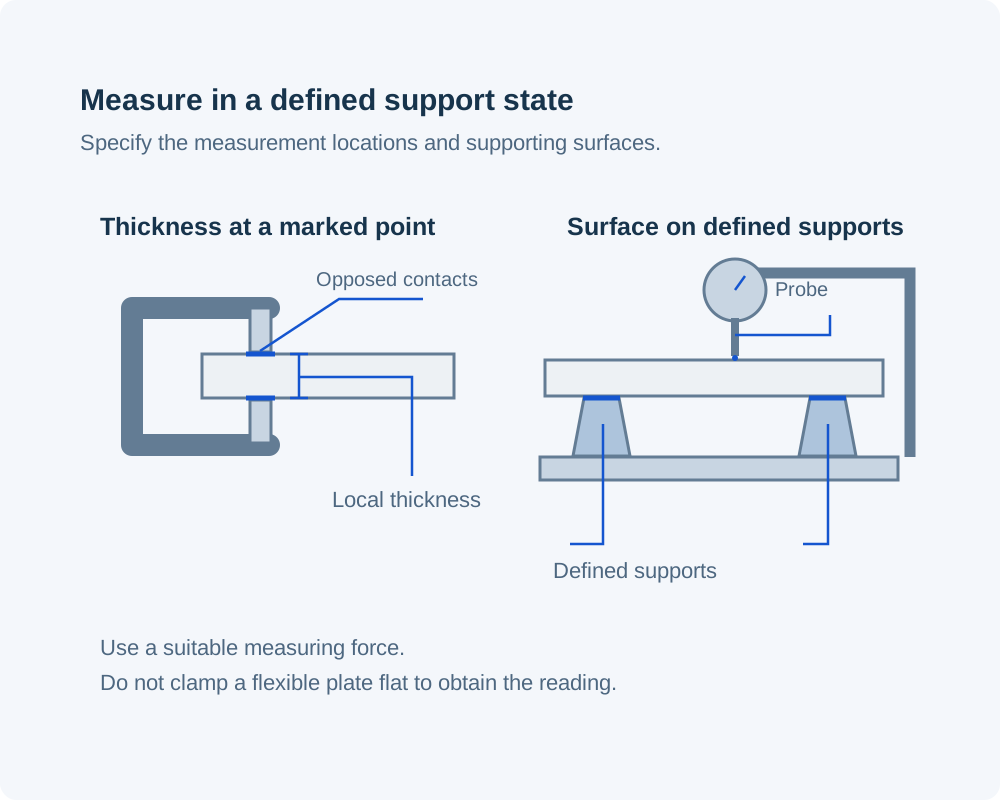
| Flache Auflagefläche oder Platte | Dicke und Ebenheit | Definierte Lagerung; keine erzwungene Ebenmachung | Dicke und Oberflächenmessungen |
| Versenkte Befestigungselemente | Bohrungsposition und Kopffreiheit | Spezifizierte Schraube und montierter Stapel | Tiefenmaß der Senkung und Montageprüfung |
Die Maße in der Zeichnung verwenden die angegebenen Einheiten und Merkmalsgrenzen. Die akzeptierten Unterstützungs-, Montage- und Temperaturbedingungen bleiben mit den Messwerten verknüpft.
Eine genaue Positionierbohrung, eine Freilaufbohrung und eine Außenkante erfüllen unterschiedliche Funktionen. Wir bewerten ihre zeichnerischen Grenzen separat, einschließlich der Abschnittsdicke und des Zustands, unter dem jeweils gemessen wird.
Ein fester Positionierungspunkt und entsprechend konzipierte geschlitzte Halterungen ermöglichen es einer Führung, sich entlang ihrer Länge auszudehnen. Die Zeichnung muss dennoch eine unerwünschte Bewegung quer zur Laufbahn verhindern.
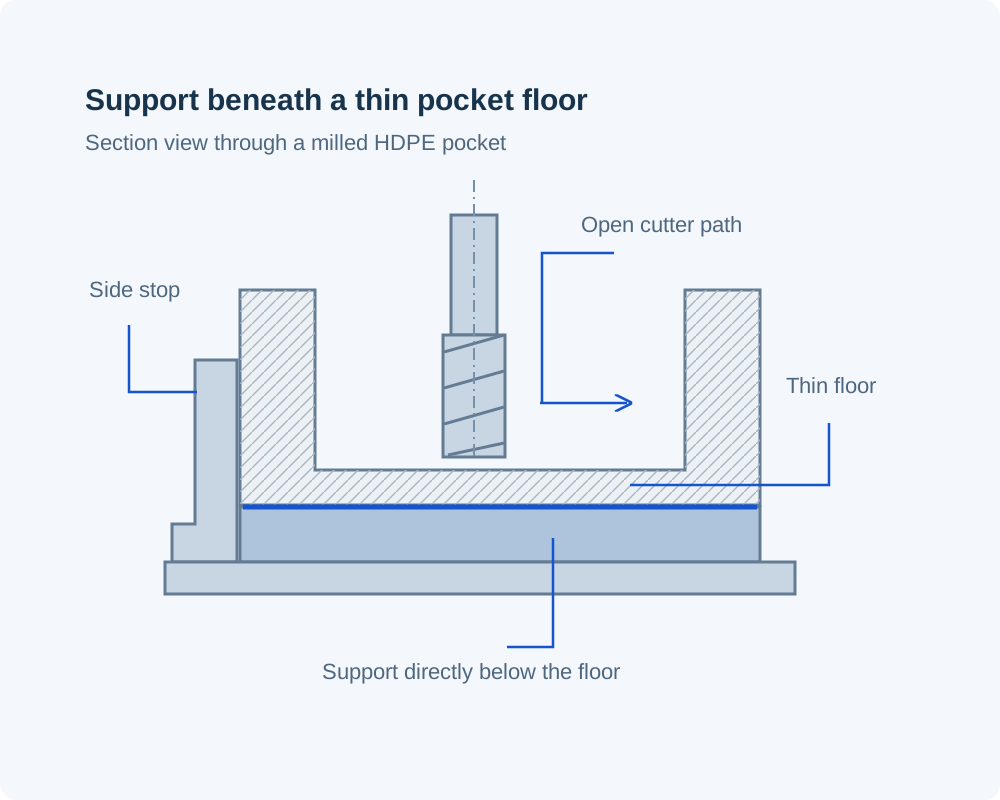
Ein dünner Boden unter einer Tasche benötigt Unterstützung, wenn seine Form die Montage bestimmt. Die Stützfläche und die zugänglichen Spannflächen sind Teil der Spannvorrichtungsgeometrie und keine Details, die bis zur Endkontrolle aufgeschoben werden können.
Ein kleiner Schraubenkopf kann die Last in einem weichen Kontaktbereich konzentrieren. Eine breitere Lagerfläche oder eine zeichnungsgemäß definierte Hülse kann die Kompression dort verteilen oder begrenzen, wo die Montage dies erfordert.[3]
Ein separates Verschleißband oder eine Verschleißplatte ermöglicht es, die Arbeitsfläche zu erneuern, ohne die Tragkonstruktion auszutauschen. Dicke, Positioniermerkmale und Schraubenvertiefungen müssen weiterhin mit der beibehaltenen Hardware kompatibel sein.
Rinnen und Seitenführungen leiten ein bewegtes Objekt. Wir fräsen den Laufweg, die Einlaufgeometrie sowie die Montagegeometrie; Geschwindigkeit, Abrieb und die Kontaktfläche des Objekts bestimmen, ob die ausgewählte HDPE-Sorte für die jeweilige Anwendung geeignet ist.
Nester und Stützblöcke halten ein Bauteil an definierten Kontaktstellen. Entlastungstaschen schützen empfindliche Merkmale, und offener Zugang ermöglicht das Herausheben des Werkstücks, ohne es über die Halterung ziehen zu müssen.
HDPE kann für Teile in Betracht gezogen werden, die Wasser oder kompatible Prozesschemikalien ausgesetzt sind. Die chemische Identität, Konzentration und Expositionstemperatur sind bei der Werkstoffauswahl zu berücksichtigen.
Pads können ein zu handhabendes Teil von einer metallischen Auflage trennen. Ihr Profil, die beibehaltene Dicke und der Zugang für die Montage bestimmen die Austauschpassform; die Oberflächenkennzeichnung wird anhand des tatsächlich zu handhabenden Teils bewertet.
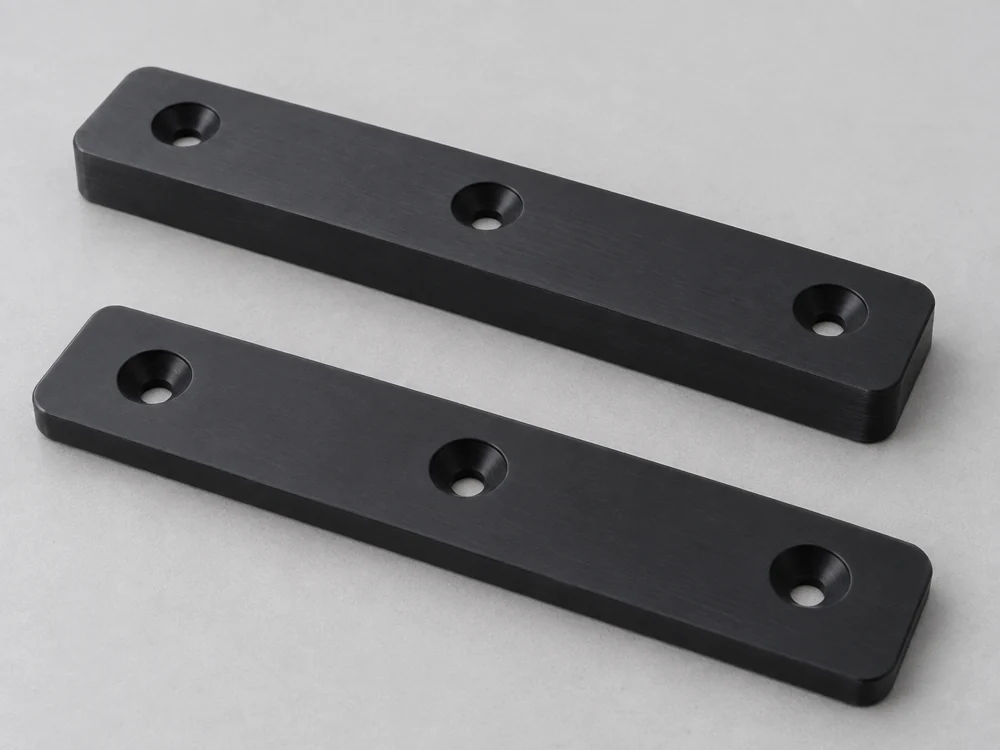
Herkömmliche Werkzeugwege bleiben auf einer unbehandelten („as-machined“) Fläche sichtbar. Eine optisch anspruchsvolle Fläche und eine Gleitkontaktfläche können selbst bei einem gemeinsamen Bauteil unterschiedliche Freigabekriterien erfordern.
Lose Gratreste und scharfe, federartige Kanten können die Funktion einer Führung beeinträchtigen. Wir halten die vorgegebene Fase ein, behalten jedoch jede Ecke oder Lippe bei, die zur Positionierung des Gegenstücks dient.
Die Senkungstiefe und die Pad-Dicke legen fest, wie weit der Schraubenkopf unterhalb der Arbeitsfläche sitzt. Die Zeichnung kann die verbleibende erforderliche Kontaktstärke vor dem Austausch angeben.
Teilenummern und Änderungskennzeichen gehören in einen zugänglichen, nicht-kontaktierenden Bereich. Die Verpackung schützt das fertige Profil vor Dellen und Fremdkörpern, die die nächste Montage beeinträchtigen könnten.
Die Bestellung legt die HDPE-Qualität, Farbe und erforderlichen Lagerdatensätze fest. Der allgemeine Harzname eines Lieferanten ist kein Ersatz für die vorgeschriebene Lagerbezeichnung.
Ein Prüfbericht listet die geprüften Merkmale und die Zeichnungsrevision auf. Bei einer flexiblen Führung oder Platte macht die dokumentierte Lagerungsbedingung das Ergebnis nutzbar, sobald das Teil an Ihrer Montagebank eintrifft.
Maßprüfungen bestätigen die gefertigte Geometrie. Verschleiß-, chemische Einwirkungs- und Kennzeichnungserprobungen beantworten unterschiedliche Fragestellungen und erfordern jeweils eigene Einsatzbedingungen sowie Freigabekriterien.
Ein tiefer Nestschnitt aus einer dicken Platte entfernt mehr Material als ein flacher Pad-Schnitt. Die Wahl der nächstliegenden geeigneten Rohplatte reduziert Abfall, ohne die fertige Geometrie zu verändern.
Seitliche Bohrungen, Aussparungen auf der Unterseite sowie schmale, tiefe Kanäle können zusätzliche Aufspannungen oder längere Werkzeuge erfordern. Merkmale, die von einer einzigen Fläche aus zugänglich sind, lassen sich in der Regel einfacher gemeinsam anordnen.
Große, dünne Platten sowie eng tolerierte Passmerkmale können zusätzliche Lagerung und Prüfung erfordern. Das Angebot muss denselben Freigabestatus – im freien Zustand oder montiert – enthalten, der auch in der Zeichnung festgelegt ist.
Eine Charge kann die Rüstarbeit teilen; mehrere verschiedene Taschenprofile können nicht als ein wiederholtes Teil zu einem einzigen Preis kalkuliert werden. Gruppieren Sie bei einem Vergleich zwischen Erstfertigung und Wiederholungsbeschaffung die Mengen nach Teilenummer und Änderungsstand.
Wir klären vor Freigabe des Bearbeitungswegs die Rohstoffbezeichnung, die Kontaktmerkmale sowie offene Fragen zum Konstruktionsplan.
Eine erste Komponente kann in ihrer vorgesehenen Halterung und mit der zugehörigen Befestigungstechnik überprüft werden. Änderungen am Spiel oder am Kontaktprofil führen zu einer Planänderung.
Für die Charge verwenden wir die genehmigte Teiledefinition, einschließlich der Werkstoffidentität und der festgelegten Prüfbedingungen.
Wiederholungsbestellungen beziehen sich auf den genehmigten Änderungsstand. Ein geänderter Führungsprofil-, Rohstoffgüte- oder Befestigungsanordnungs-Parameter wird identifiziert, bevor Teile mit früheren Lieferungen vermischt werden.
Behandeln Sie recyceltes HDPE als separat spezifizierte Rohstoffgüte. Die Bestellung muss den zulässigen Anteil an Recyclinganteil sowie die für das Teil erforderlichen Eigenschaften enthalten; die hier angegebenen PE300-natur-Werte können nicht auf ein nicht identifiziertes recyceltes Blech übertragen werden. Ein Wechsel von Primär- zu Recyclingrohstoff erfordert vor der Einführung in die Serienfertigung eine Werkstofffreigabe.
Ein abgenutztes Führungsleitblech kann die Montageanordnung zeigen, doch sein Kontaktprofil stellt möglicherweise nicht mehr die vorgesehene Größe dar. Wir benötigen die ursprünglichen Abmessungen oder eine vereinbarte Rekonstruktion, die Abnutzung vom konstruktiven Spiel unterscheidet. Ein passendes Gegenstück oder ein unversehrtes, entsprechendes Teil kann dabei helfen, diesen Unterschied zu klären.
Nein. Verwenden Sie eine benannte Rohstoffgüte mit Dokumentation, die die vorgesehene Lebensmittelart, die Kontaktzeit und die Temperatur abdeckt. Zusatzstoffe und Farbstoffe sind Teil dieser Werkstoffdefinition. Eine allgemeine HDPE-Bezeichnung oder ein weißes Erscheinungsbild reichen nicht aus, um nachzuweisen, dass das fertige Bauteil die Anforderungen der Anwendung erfüllt.
Nur wenn dabei der eigentliche Reiniger, die Konzentration, die Temperatur und die Dauer berücksichtigt werden. Wiederholte Reinigung und gleichzeitige mechanische Belastung können sich von dem ursprünglichen Prüfverfahren unterscheiden. Für ein kritisches Kontaktteil ist die herstellerspezifische, auf die Werkstoffsorte zugeschnittene Anleitung sowie ein Anwendungsversuch heranzuziehen, der den Reinigungszyklus realistisch abbildet.
Nein. Der angegebene Streckgrenzwert stammt aus einem Kurzzeit-Zugversuch. Er definiert nicht die Langzeitverformung eines belasteten Abstandshalters oder einer eingespannten Platte. Bei der Komponentenkonstruktion müssen Dauerlast, Kontaktfläche, Temperatur und zulässige Bewegung berücksichtigt werden.
Nicht automatisch. Der Ausgangswerkstoff, die Menge des abgetragenen Materials sowie die Empfindlichkeit gegenüber Formänderungen bestimmen, ob ein zusätzlicher Stabilisierungsschritt sinnvoll ist. Falls erforderlich, sind der werkstoffspezifische Zyklus und die für die Bearbeitung vorgesehene Zugabe genau festzulegen; die Übernahme eines Zyklus von einem anderen Kunststoff kann unerwartete Veränderungen am Teil bewirken.
Eine umkehrbare Leiste erfordert sowohl die Definition beider Kontaktflächen als auch der Befestigungsanordnung für die Umkehrung. Eine einseitige Senkung für die Befestigungsschraube kann nach dem Umdrehen der Leiste den Schraubenkopf freilassen, während die Rückseite dennoch plan auf ihrer Auflagefläche aufliegen muss. Wir fertigen die Zweiflächen-Geometrie, wenn sie in der Zeichnung ausdrücklich spezifiziert ist; eine gewöhnliche einseitige Verschleißplatte wird nicht als umkehrbar vorausgesetzt.
Teilen Sie uns Ihre HDPE-Komponentenzeichnung, die Werkstoffsorte des Ausgangsmaterials und die gewünschte Stückzahl mit. Gemeinsam prüfen wir die Anforderungen an die Bearbeitung und die Passgenauigkeit.
Technischer Hintergrund zur Auswahl des Ausgangsmaterials und zu den Anforderungen an HDPE-Komponenten.
