Casquillos de HDPE
Torneamos casquillos con un agujero pasante, diámetro exterior y un escalón de localización. El agujero permite holgura alrededor de un eje, mientras que el escalón fija la posición del casquillo en una placa o carcasa.
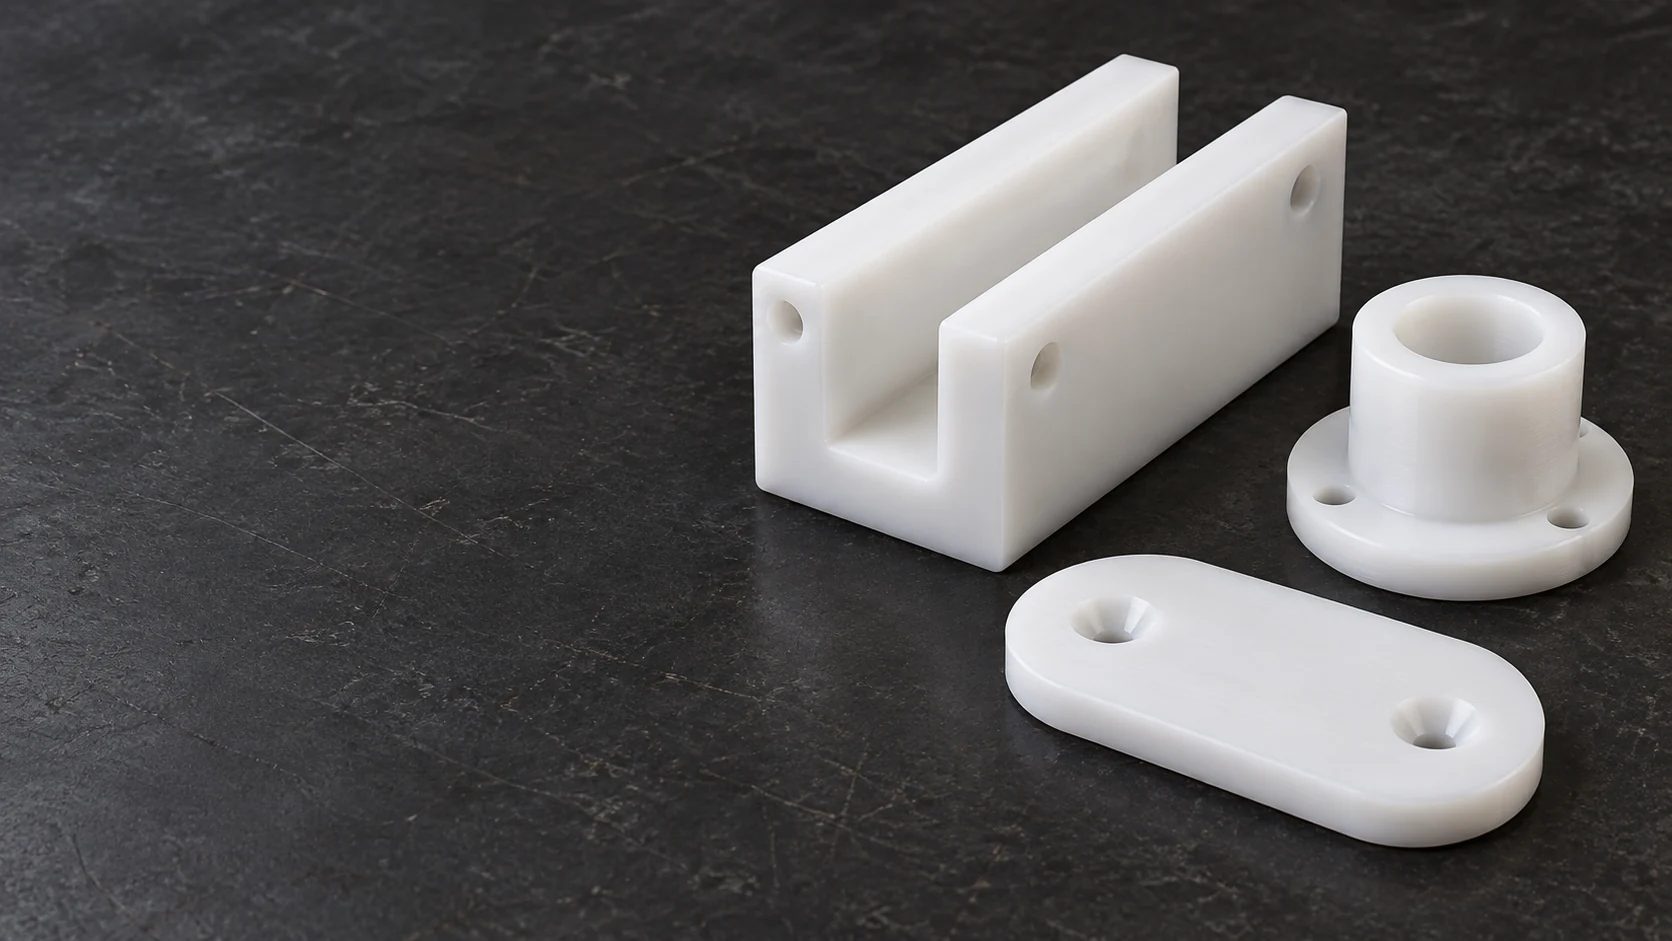
Torneamos casquillos con un agujero pasante, diámetro exterior y un escalón de localización. El agujero permite holgura alrededor de un eje, mientras que el escalón fija la posición del casquillo en una placa o carcasa.
Rodillos de PEAD torneadoscombinar un diámetro de funcionamiento con un agujero para el eje. Una brida o ranura puede ubicar el elemento móvil; el plano separa el perfil de contacto de las caras del cubo y de montaje.
Fresamos canales rectos o con perfil en bloques de HDPE. El ancho del canal controla la trayectoria de la pieza móvil, mientras que los orificios de montaje rebajados mantienen las cabezas de los tornillos alejadas del área de contacto.
Los espaciadores torneados establecen una separación entre componentes mediante su longitud final y sus caras extremas. Para ensambles sujetos por apriete, el diseño debe considerar la compresión del polímero, y no tratarlo como un espaciador metálico.
Mecanizamos tiras reemplazables con sujetadores empotrados y un espesor de contacto definido. El patrón de montaje permite sustituir la tira sin desplazar su soporte; sus bordes siguen la trayectoria de recorrido requerida.
Los nidos de PEAD sostienen una pieza de trabajo en caras seleccionadas o bolsillos curvos. El desbaste alrededor de las superficies restantes evita que el dispositivo de fijación se ubique sobre rebabas, nervios ni áreas que deben permanecer libres.
El HDPE natural es una opción de material sin pigmentar para componentes mecanizados. Conservamos el fabricante y la calidad especificados en la definición de la pieza; una apariencia blanca por sí sola no identifica el material.[1]
El material en bruto negro ofrece una apariencia distinta sin necesidad de pintar la pieza terminada. La resistencia a los rayos UV, el comportamiento eléctrico y las declaraciones de contacto dependen de la formulación específica indicada, no del color.[1] [2]
Las placas son adecuadas para bloques guía, nidos y tiras de contacto. Seleccionamos un bloque en bruto con suficiente material para las caras que requieren mecanizado; el espesor inicial de la lámina no equivale a la tolerancia de espesor final.[3]
El stock redondo es adecuado para manguitos, rodillos y espaciadores. Para un orificio grande, el tubo puede reducir la cantidad de material a eliminar, siempre que su grado, espesor de pared y estado de fabricación cumplan con el plano.
HDPE y PE-HD son denominaciones para el polietileno de alta densidad. Ensinger identifica su familia PE300 como PE-HD, su PE500 como PE-HMW y su PE1000 como PE-UHMW. Por tanto, un plano que especifique polietileno UHMW requiere una selección de material independiente; no constituye una sustitución automática por HDPE.[2] [2]
Cotizamos el stock de HDPE especificado o identificamos una alternativa propuesta de forma separada.
| Propiedad | Valor de referencia | Método de ensayo | Relevancia para el comprador |
|---|---|---|---|
| Densidad | 0.96 g/cm³ | Datos del proveedor | Masa del componente |
| Módulo de tracción | 1,100 MPa | DIN EN ISO 527-1 | Rigidez elástica |
| Resistencia a la tracción en el punto de fluencia | 23 MPa | DIN EN ISO 527-1 | Comportamiento a tracción a corto plazo |
| Dureza | 64 Shore D | DIN EN ISO 868 | Indentación por contacto |
| Dilatación térmica lineal | 18 × 10⁻⁵/K | DIN EN ISO 11359-1;2 | Movimiento relacionado con la temperatura |
Valores orientativos de Ensinger para el stock en forma de TECAFINE PE300 natural, utilizados para comparación de materiales. La temperatura de ensayo, la dirección de la probeta y el intervalo del coeficiente lineal de dilatación térmica (CLTE) no se indican en la hoja técnica. Estos valores no constituyen límites de aceptación para piezas terminadas.
Fresamos el perfil de contacto y las características de montaje a partir de los mismos puntos de referencia de la pieza. Los radios internos de las esquinas y el acceso a cavidades profundas determinan la trayectoria de la fresa; un tornillo rebajado debe quedar por debajo de la superficie de trabajo.
Torneamos el orificio, el diámetro exterior y los hombros que posicionan un manguito o un rodillo. Un plano puede distinguir entre un orificio de holgura y un diámetro de localización, en lugar de aplicar el mismo ajuste a todas las superficies.
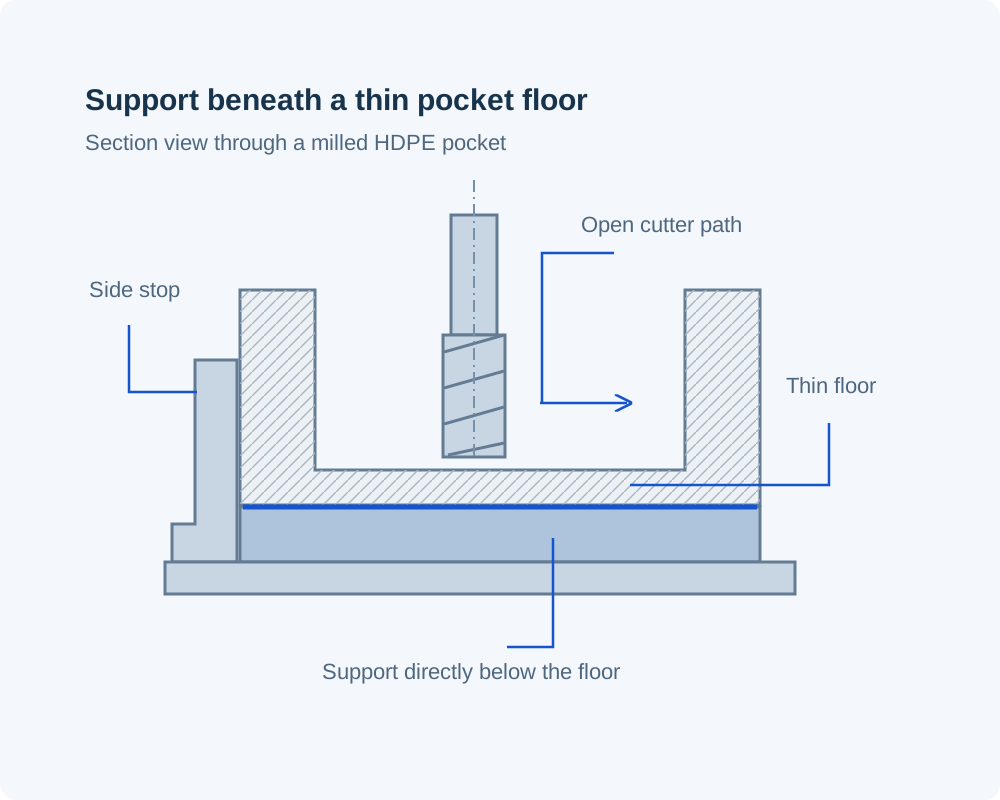
El HDPE puede deformarse bajo las fuerzas de sujeción y corte. Un soporte amplio y una sujeción controlada reducen las marcas; además, eliminar un hueco profundo desde un solo lado exige también atención a las tensiones residuales en el bloque en bruto.[3]
| Característica | Requisito del plano | Condición de aceptación | Verificación |
|---|---|---|---|
| Canal guía | Ancho, profundidad y puntos de referencia de ubicación | Soportado según lo especificado | Verificación del perfil y de la ubicación de montaje |
| Manguito o rodillo | Agujero, diámetro y longitud del hombro | Estado libre o ajuste instalado definido | Medición dimensional |
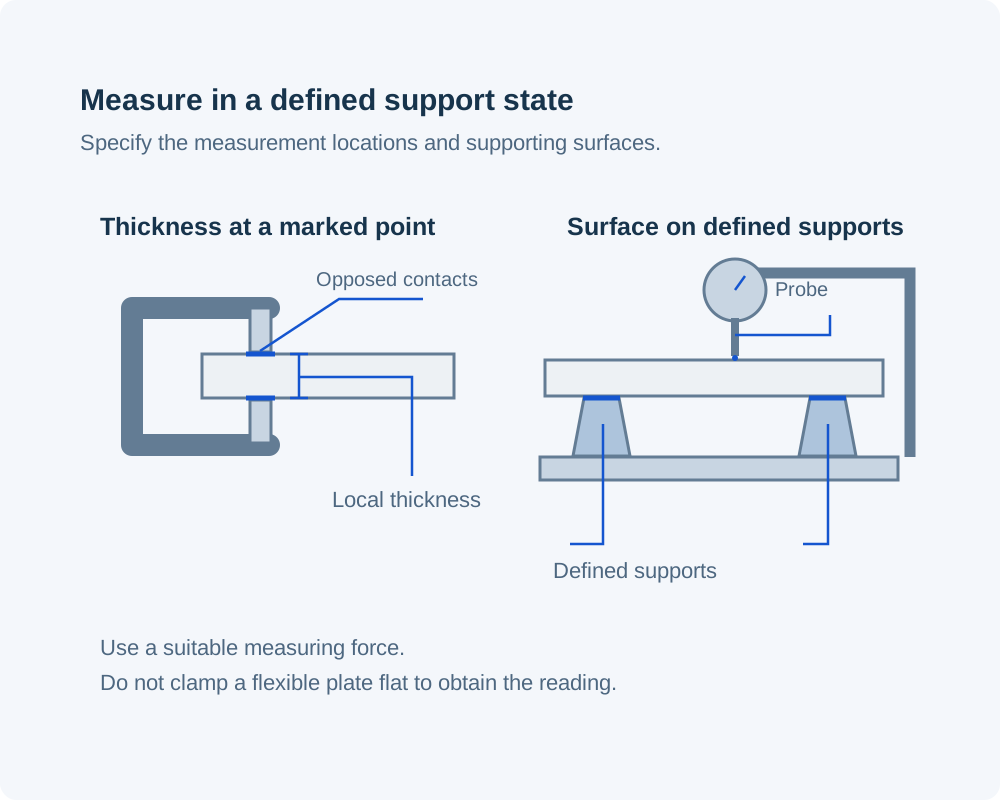
| Placa o superficie plana | Espesor y planicidad | Soporte definido; sin aplastamiento forzado | Mediciones de espesor y de superficie |
| Elemento de fijación empotrado | Posición del agujero y juego para la cabeza del tornillo | Tornillo especificado y conjunto montado | Verificación de la profundidad del empotramiento y del ensamblaje |
Las dimensiones indicadas en el plano utilizan las unidades y los límites de características declarados. Las condiciones aceptadas de soporte, montaje y temperatura permanecen vinculadas a las mediciones.
Un orificio de localización cercana, un orificio de holgura y un borde exterior cumplen funciones diferentes. Evaluamos sus límites en el plano por separado, incluyendo el espesor de la sección y la condición en la que se mide cada uno.
Un punto fijo de localización y soportes ranurados adecuadamente diseñados pueden permitir que la guía se expanda a lo largo de su longitud. El plano debe seguir impidiendo movimientos no deseados a lo largo de la trayectoria de desplazamiento.
Un fondo delgado debajo de un hueco necesita soporte si su forma controla el ensamblaje. La superficie de soporte y las zonas de sujeción accesibles forman parte de la geometría de la fijación, no son detalles que puedan dejarse para la inspección.
Una cabeza de tornillo pequeña puede concentrar la carga en una zona de contacto blanda. Una superficie de apoyo más amplia o un manguito definido en el plano pueden distribuir o limitar la compresión donde el ensamblaje lo requiera.[3]
Una tira o almohadilla de desgaste independiente permite renovar la superficie de trabajo sin sustituir el soporte. Su espesor, características de localización y rebajes para los elementos de fijación deben seguir siendo compatibles con los componentes hardware conservados.
Los canales y las guías laterales dirigen un elemento en movimiento. Realizamos el mecanizado del recorrido, la zona de entrada y la geometría de montaje; la velocidad, la abrasión y la superficie de contacto del elemento determinan si la calificación seleccionada de HDPE es adecuada para la aplicación.
Los nidos y los bloques de soporte mantienen un componente en contactos definidos. Los huecos de alivio evitan que las características frágiles entren en contacto, y el acceso abierto permite extraer la pieza sin arrastrarla sobre la fijación.
El HDPE puede considerarse para piezas expuestas a agua o a productos químicos compatibles del proceso. La identidad química, la concentración y la temperatura de exposición deben incluirse en la decisión del material.
Las almohadillas pueden separar un elemento manipulado de un soporte metálico. Su perfil, el espesor conservado y el acceso para su montaje determinan el ajuste al reemplazarlas; la marcación superficial se evalúa comparándola con el elemento manipulado real.
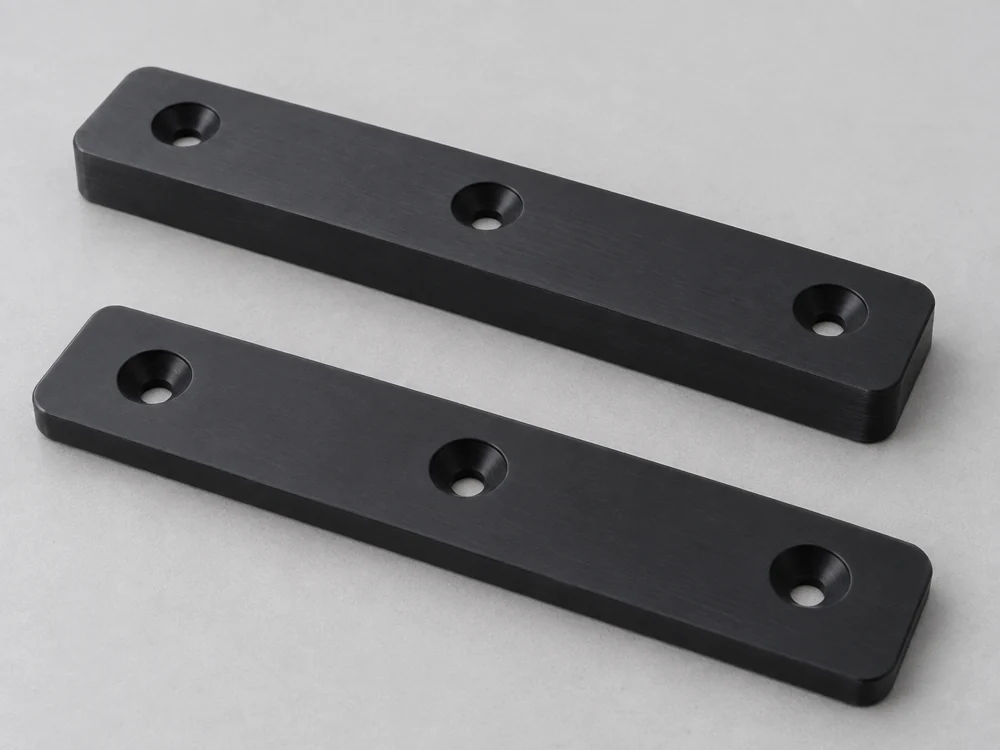
Las trayectorias normales de la herramienta permanecen visibles en una cara tal como se mecanizó. Una cara estética y una superficie de contacto deslizante pueden requerir criterios de aceptación distintos, incluso cuando ambas se encuentran en la misma pieza.
Las rebabas sueltas y los bordes afilados en forma de pluma pueden interferir con una guía. Aplicamos el chaflán especificado, manteniendo cualquier esquina o saliente que sirva para ubicar la pieza acoplada.
La profundidad del avellanado y el espesor de la almohadilla determinan cuánto queda sumergida la cabeza del tornillo bajo la superficie de trabajo. El plano puede indicar el espesor restante de la zona de contacto requerido antes del reemplazo.
Los números de pieza y las marcas de revisión deben ubicarse en una zona accesible y sin contacto. El embalaje protege el perfil terminado contra abolladuras y residuos que podrían afectar su siguiente etapa de ensamblaje.
El pedido identifica la calidad de HDPE, el color y los registros requeridos del material en stock. El nombre genérico del resina proporcionado por el proveedor no sustituye la designación específica del material en stock.
Un informe identifica las características verificadas y la revisión del plano. Para una guía o placa flexible, registrar la condición de soporte permite que el resultado sea útil cuando la pieza llegue a su banco de ensamblaje.
Las verificaciones dimensionales establecen la geometría mecanizada. Los ensayos de desgaste, exposición química y marcación responden a preguntas distintas y requieren sus propias condiciones de servicio y criterios de aceptación.
Un corte profundo en nido realizado sobre una placa gruesa elimina más material que una almohadilla poco profunda. Elegir la materia prima más cercana y adecuada reduce los residuos sin modificar la geometría final.
Los orificios laterales, los rebajes en la cara inferior y los canales estrechos y profundos pueden requerir configuraciones adicionales o mayor alcance de la herramienta. Las características accesibles desde una sola cara suelen ser más sencillas de agrupar.
Las placas grandes y delgadas, así como las características de acoplamiento con tolerancias ajustadas, pueden requerir soporte y verificación adicionales. La cotización debe incluir la misma condición de aceptación —en estado libre o montado— especificada en el plano.
Un lote puede compartir el trabajo de configuración; varios perfiles diferentes de cavidades no pueden cotizarse como una sola pieza repetida. Agrupe las cantidades por número de pieza y revisión al comparar una primera fabricación con un suministro repetido.
Resolvemos la designación del material en stock, las características de contacto y las dudas sobre el plano antes de liberar la ruta de mecanizado.
Se puede verificar un componente inicial en su hardware de soporte y montaje previsto. Los cambios en el juego o en el perfil de contacto se convierten en una revisión del plano.
Utilizamos la definición aprobada de la pieza para el lote, incluida su identidad de material y las condiciones de inspección especificadas.
Los pedidos repetidos hacen referencia a la revisión aprobada. Un perfil guía modificado, una calidad distinta del material en stock o una disposición diferente de los elementos de fijación se identifican antes de mezclar las piezas con entregas anteriores.
Trate el HDPE reciclado como una calidad de material en stock especificada por separado. El pedido debe indicar su contenido permitido de material reciclado y las propiedades requeridas para la pieza; los valores naturales PE300 indicados en esta página no pueden trasladarse a una lámina reciclada no identificada. Un cambio de material virgen a reciclado requiere la aprobación del material antes de que pueda considerarse como material para producción repetida.
Una guía desgastada puede mostrar la disposición de montaje, pero su perfil de contacto ya no representa necesariamente la dimensión prevista. Necesitamos las dimensiones originales o una reconstrucción acordada que distinga claramente el desgaste del juego de diseño. Un elemento acoplado o una pieza coincidente sin desgaste pueden ayudar a resolver esa diferencia.
No. Utilice una calidad específica de material en stock con documentación que cubra el alimento previsto, el tiempo y la temperatura de contacto. Los aditivos y el color forman parte de dicha definición de material. Una designación genérica de HDPE o un aspecto blanco no garantizan que el componente terminado satisfaga los requisitos de la aplicación.
Únicamente cuando abarca al limpiador real, su concentración, temperatura y duración. La limpieza repetida y la carga mecánica simultánea pueden diferir de la prueba original. Para una pieza de contacto crítica, utilice las indicaciones específicas del proveedor para la categoría correspondiente y una prueba de aplicación que represente el ciclo de limpieza.
No. El valor de fluencia indicado proviene de una prueba de tracción a corto plazo. No define la deformación a largo plazo de un espaciador sometido a carga o de una placa sujeta. En el diseño del componente deben considerarse la carga sostenida, el área de contacto, la temperatura y el desplazamiento permitido.
No de forma automática. El material inicial, la cantidad de material eliminado y la sensibilidad al cambio de forma determinan si un paso adicional de estabilización resulta útil. Si se requiere, debe definirse su ciclo específico para el material y su holgura de mecanizado; copiar un ciclo de otro plástico puede modificar inesperadamente la pieza.
Una cinta reversible requiere que ambas caras de contacto y la disposición de fijación estén definidas para su inversión. Un alojamiento de tornillo unilateral puede dejar expuesta la cabeza del tornillo tras invertir la cinta, mientras que la cara posterior debe seguir asentándose correctamente contra su soporte. Maquinamos la geometría de doble cara únicamente cuando se especifica así en el plano; no se asume que una almohadilla de desgaste unilateral ordinaria sea reversible.
Comparta el plano de su componente de PEAD, la categoría del material inicial y la cantidad requerida. Revisaremos con usted los requisitos de mecanizado y ajuste.
Antecedentes técnicos para la selección del material inicial y los requisitos del componente de PEAD.
