Aller au contenu
VETCNCFABRICATION CNC
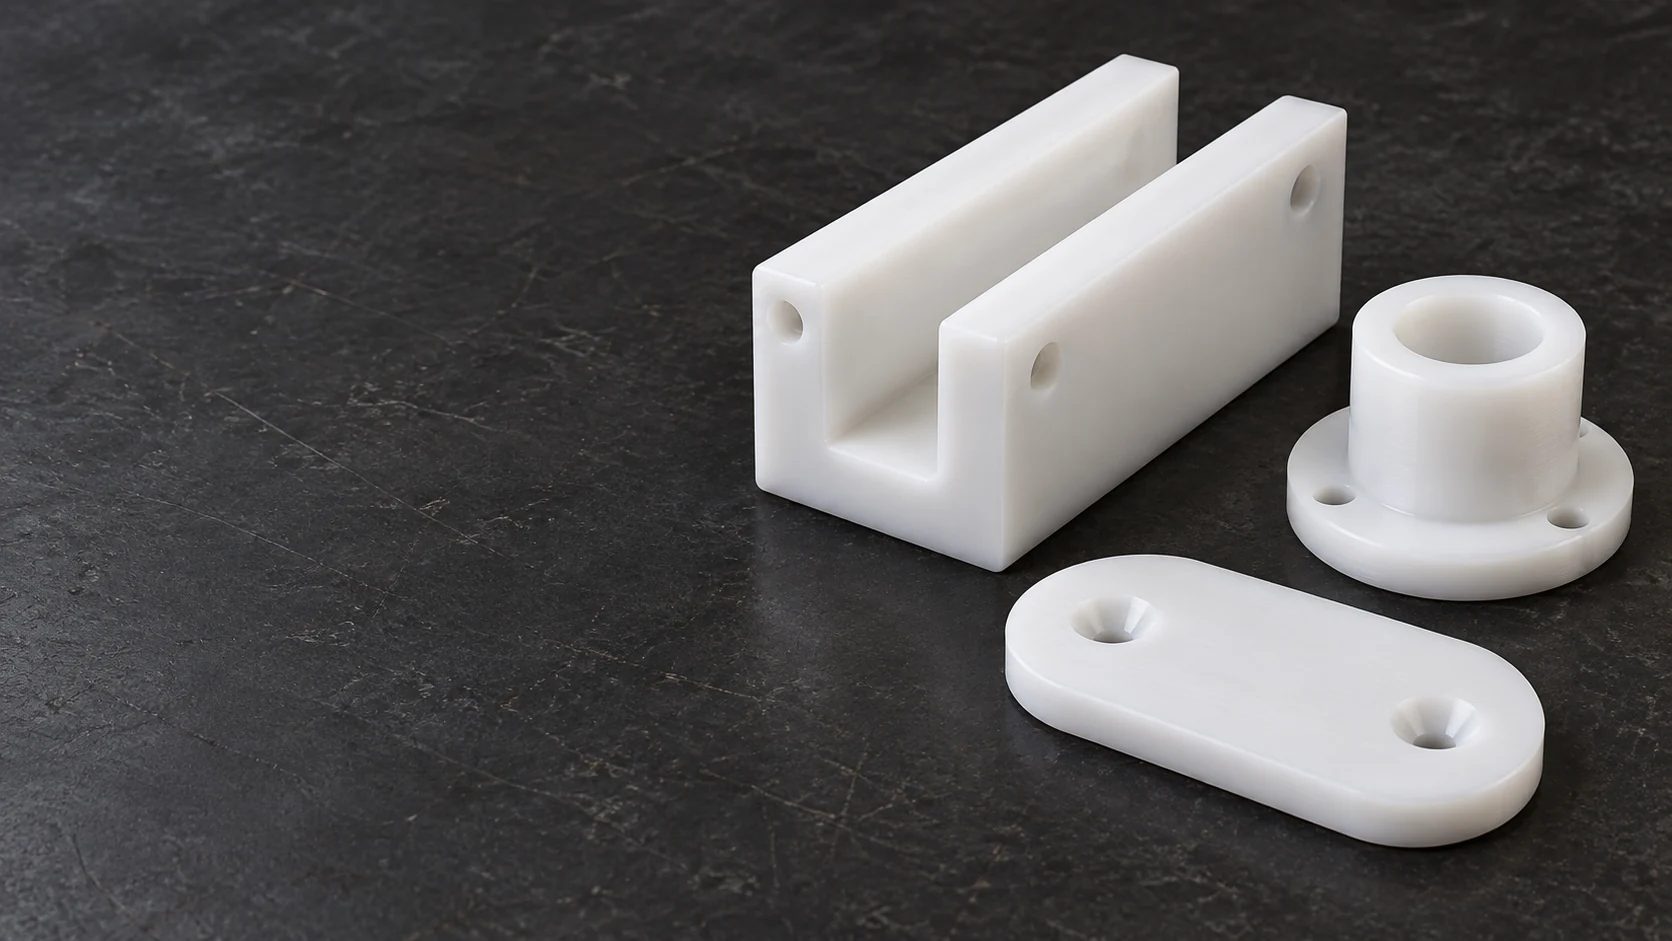
Canal de guidage usiné blanc, douille à collerette et plaque d’usure arrondie sur une surface de travail sombre

Usinage HDPE CNC
pour pièces en polyéthylène sur mesure

Propriétés du matériau HDPE

Guides, pièces de contact et dispositifs de fixation en HDPE

6 types de pièces

Douilles en HDPE

Nous tournons des douilles comportant un alésage traversant, un diamètre extérieur et un épaulement de positionnement. L’alésage peut assurer un jeu autour d’un arbre, tandis que l’épaulement définit la position de la douille dans une plaque ou un boîtier.
Rouleaux de guidage

Rouleaux en PEHD tournésCombiner un diamètre de fonctionnement avec un alésage d’axe. Une collerette ou une gorge peut positionner l’élément mobile ; le dessin sépare le profil de contact des faces de moyeu et de fixation.

Blocs de guidage

Nous fraisons des canaux droits ou profilés dans des blocs en HDPE. La largeur du canal contrôle la trajectoire de la pièce mobile, tandis que les trous de fixation encastrés éloignent les têtes de vis de la zone de contact.

Entretoises et bagues de support

Les entretoises tournées définissent un jeu entre composants grâce à leur longueur finie et à leurs faces d’extrémité. Pour les assemblages serrés, la conception doit tenir compte de la compression du polymère plutôt que de le traiter comme une entretoise métallique.

Bandes d’usure et patins de contact

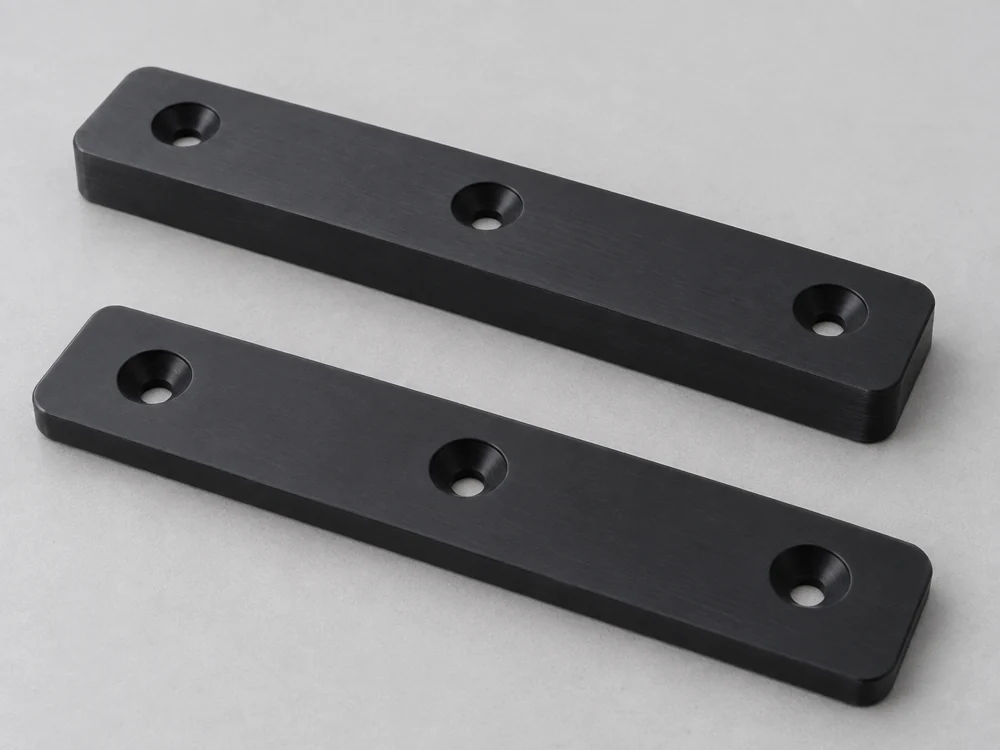
Nous usinons des bandes remplaçables équipées de fixations encastrées et d’une épaisseur de contact définie. Le motif de fixation permet de remplacer la bande sans déplacer son support ; ses bords suivent le trajet de déplacement requis.

Nids de montage

Les nids en HDPE soutiennent une pièce sur des faces sélectionnées ou dans des logements courbes. Des dégagements autour des surfaces restantes empêchent le montage de se positionner sur des bavures, des nervures ou des zones devant rester libres.

Grade d’HDPE, couleur et forme brute disponible

HDPE naturel

L’HDPE naturel est une référence non pigmentée pour les composants usinés. Nous conservons le fabricant et la nuance spécifiés dans la définition de la pièce ; une apparence blanche à elle seule ne permet pas d’identifier le matériau.[1]

Définition de la commande
Fabricant, grade et couleur naturelle.

HDPE noir

Le stock noir offre une apparence différente sans nécessiter de peindre la pièce finie. La résistance aux UV, le comportement électrique et les déclarations de contact dépendent de la formulation désignée, et non de la couleur.[1] [2]

Définition de la commande
Grade noir désigné et toute exigence liée aux additifs.

Plaques et tôles

Les plaques conviennent aux blocs de guidage, nids et bandes de contact. Nous sélectionnons une ébauche avec suffisamment de matière pour les faces usinées requises ; l’épaisseur initiale de la tôle ne correspond pas à la tolérance d’épaisseur finale.[3]

Choix du stock
Épaisseur de la matière brute, surépaisseur d’usinage et itinéraire de stock spécifié éventuel.

Stock en barre et en tube

Le stock rond convient aux manchons, rouleaux et entretoises. Pour un alésage important, le tube peut réduire l’enlèvement de matière si sa nuance, son épaisseur de paroi et son état de fabrication correspondent au dessin.

Choix du stock
Barre ou tube, alésage fini et épaisseur de paroi restante.
Bloc de matière brute polymère de couleur naturelle avec des faces usinées planes
Bloc de matière brute polymère noir avec des faces planes

Terminologie HDPE, PE-HD et PE300

HDPE et PE-HD désignent le polyéthylène haute densité. Ensinger identifie sa famille PE300 comme PE-HD, PE500 comme PE-HMW et PE1000 comme PE-UHMW. Un plan qui exige du polyéthylène UHMW nécessite donc une sélection matérielle distincte ; il ne s’agit pas d’un remplacement automatique par de l’HDPE.[2] [2]

Nous chiffrons le stock HDPE spécifié ou identifions séparément une alternative proposée.

TECAFINE PE300 naturel : valeurs de référence du matériau
PropriétéValeur de référenceMéthode d’essaiPertinence pour l’acheteur
Masse volumique0.96 g/cm³Données fournisseurMasse de la pièce
Module de traction1,100 MPaDIN EN ISO 527-1Rigidité élastique
Résistance à la traction à la limite d’élasticité23 MPaDIN EN ISO 527-1Comportement en traction à court terme
Dureté64 Shore DDIN EN ISO 868Indentation au contact
Dilatation thermique linéaire18 × 10⁻⁵/KDIN EN ISO 11359-1;2Déplacement lié à la température

Valeurs indicatives des formes brutes Ensinger TECAFINE PE300 naturel, utilisées pour la comparaison des matériaux. La température d’essai, la direction de prélèvement de l’éprouvette et l’intervalle de coefficient de dilatation thermique linéaire (CLTE) ne sont pas indiqués dans la fiche technique. Ces valeurs ne constituent pas des limites d’acceptation pour les pièces finies.

Usinage du stock HDPE par fraisage et tournage

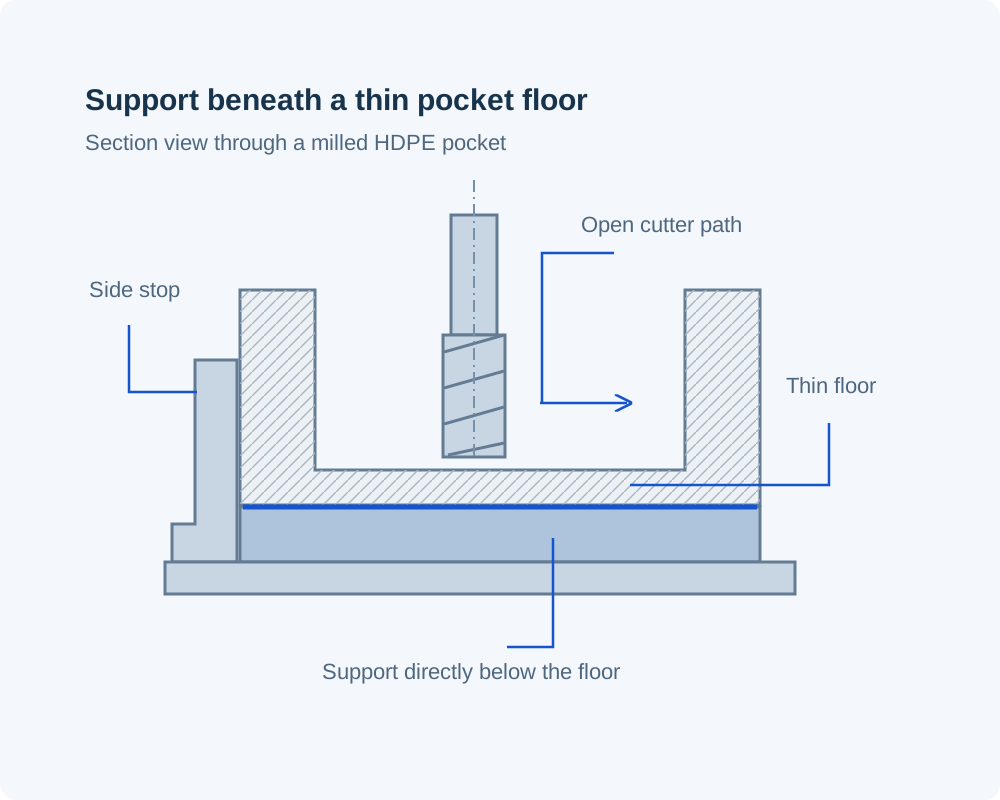
Vue en coupe d’une poche en PEHD soutenue sous sa paroi inférieure mince, avec une butée latérale et un parcours d’outil ouvert

Rainures, poches et trous creusés

Nous usinons le profil de contact et les éléments de fixation à partir des mêmes repères de pièce. Les rayons internes des angles et l’accès aux creux profonds déterminent le parcours de l’outil ; une vis encastrée doit rester en dessous de la surface fonctionnelle.

Alésages et éléments concentriques

Nous usinons l’alésage, le diamètre extérieur et les épaulements permettant le positionnement d’un manchon ou d’un rouleau. Un dessin peut distinguer un alésage de jeu d’un diamètre de positionnement, plutôt que d’appliquer la même exigence d’ajustement à toutes les surfaces.

Maintien pendant l’enlèvement de matière

L’HDPE peut se déformer sous l’effet des forces de serrage et d’usinage. Un soutien étendu et un serrage contrôlé réduisent les marques ; retirer une poche profonde d’un seul côté nécessite également une attention particulière aux contraintes résiduelles dans l’ébauche.[3]

Dimensions du PEHD dans l’ensemble

Manchon en PEHD entre un arbre et un boîtierCoupe transversale identifiant un arbre d’assemblage, un manchon en PEHD et un boîtier extérieur.BoîtierManchon en PEHDArbre d’assemblage
La taille de la pièce détachée, l’ajustement après montage et le jeu fonctionnel décrivent des conditions différentes.
Exigences fonctionnelles et d’acceptation pour le PEHD
CaractéristiqueExigence du dessinCondition d’acceptationVérification
Rainure de guidageLargeur, profondeur et références de positionnementSupporté conformément aux spécificationsVérification du profil et de la position de montage
Manchon ou rouleauAlésage, diamètre et longueur de l’épaulementÉtat libre ou ajustement monté définiMesure dimensionnelle
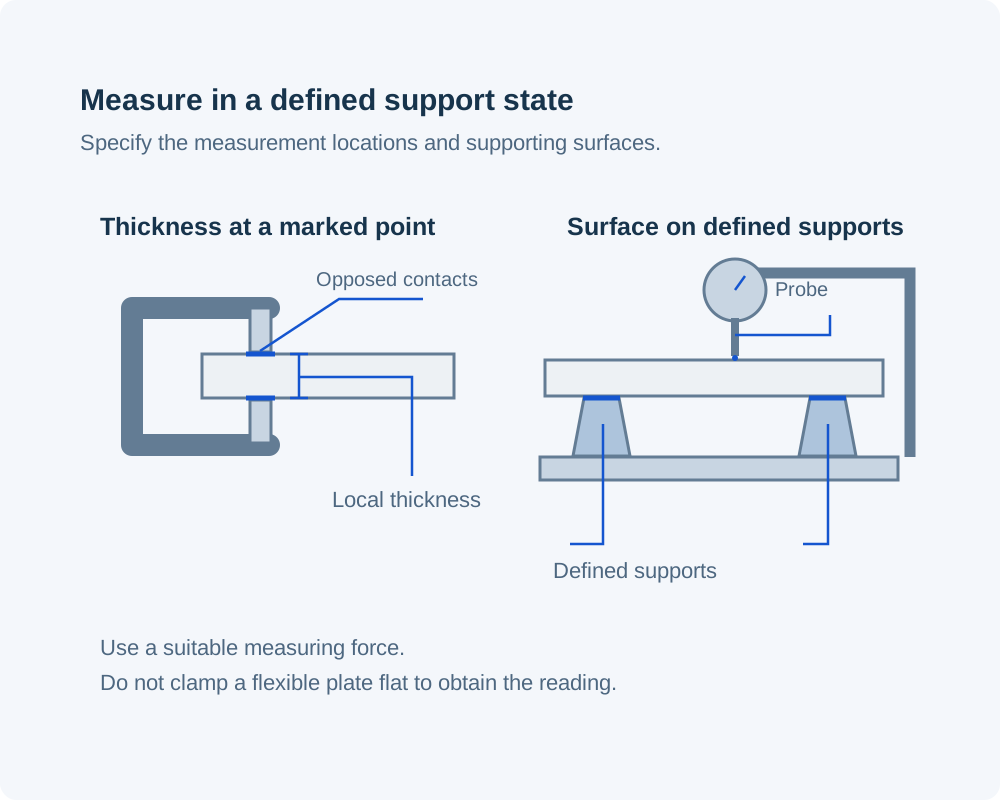
Plaque ou plaque planeÉpaisseur et planéitéSupport défini ; pas d’aplatissement forcéMesures d’épaisseur et de surface
Fixation encastréePosition du trou et jeu pour la tête de la visVis spécifiée et empilement montéVérification de la profondeur d’encastrement et de l’assemblage

Les cotes figurant sur le dessin utilisent les unités indiquées et les tolérances associées aux caractéristiques. Les conditions acceptées de support, de montage et de température restent liées aux mesures.

Les cotes critiques correspondent à des caractéristiques spécifiques

Un alésage de positionnement précis, un trou de passage et un bord extérieur remplissent des fonctions différentes. Nous évaluons séparément leurs tolérances sur le dessin, y compris l’épaisseur de la section et les conditions dans lesquelles chaque mesure est effectuée.

Détails de conception HDPE influençant l’assemblage

Positionnement d’un guide long

Un point de positionnement fixe et des supports rainurés correctement conçus permettent à un guide de se dilater le long de sa longueur. Le dessin doit néanmoins empêcher tout déplacement non souhaité transversalement à la trajectoire de déplacement.

Contreplaquage des sections minces

Un plancher mince situé sous une cavité nécessite un support si sa géométrie conditionne l’assemblage. La surface de contreplaquage et les zones de serrage accessibles font partie intégrante de la géométrie de la fixation, et ne constituent pas des détails à laisser à la phase d’inspection.

Charges appliquées aux fixations

Une petite tête de vis peut concentrer la charge dans une zone de contact souple. Une surface d’appui plus large ou un manchon défini par le dessin peuvent répartir ou limiter la compression là où l’assemblage l’exige.[3]

Remplacement des surfaces de contact usées

Une bande d’usure ou une plaque séparée permet de renouveler la surface de travail sans remplacer le support. Son épaisseur, ses éléments de positionnement et ses logements pour fixations doivent rester compatibles avec les composants existants.

Discuter des détails de la pièce en PEHD

Où s’intègrent les pièces HDPE sur mesure

Guides de convoyeur et de transfert

Les rainures et les guides latéraux dirigent un objet en mouvement. Nous usinons le trajet, l’entrée progressive et la géométrie de fixation ; la vitesse, l’abrasion et la surface de contact de l’objet déterminent si la nuance d’HDPE sélectionnée convient à l’application.

Fixations pour la manipulation des pièces usinées

Les nids et les blocs de support maintiennent une pièce sur des points de contact définis. Les poches de dégagement préservent les éléments fragiles, et l’accès ouvert permet de retirer la pièce sans la faire glisser sur la fixation.

Composants d’équipements destinés aux procédés humides

L’HDPE peut être envisagé pour des pièces exposées à l’eau ou à des produits chimiques compatibles du procédé. L’identité chimique, la concentration et la température d’exposition doivent figurer dans la décision relative au matériau.

Plaquettes de contact remplaçables pour équipements

Les cales peuvent séparer un élément manipulé d’un support métallique. Leur profil, leur épaisseur conservée et l’accès au montage déterminent l’ajustement lors du remplacement ; le marquage de surface est évalué par rapport à l’élément manipulé réel.

Surfaces de contact et bords en PEHD

Deux bandes d’usure polymères noires à coins arrondis et trois trous fraisés chacun

Texture de la surface usinée

Les trajectoires d’outil normales restent visibles sur une face telle que usinée. Une face esthétique et une surface de contact glissante peuvent nécessiter des critères d’acceptation différents, même lorsqu’elles se trouvent sur la même pièce.

Bords le long du chemin de déplacement

Les bavures libres et les bords effilochés tranchants peuvent gêner un guide. Nous respectons l’arrondi de bord spécifié tout en conservant tout angle ou rebord permettant le positionnement de la pièce associée.

Fixations situées sous la face de contact

La profondeur de la chambrage et l’épaisseur de la cale déterminent à quelle distance la tête de la vis se situe sous la face de travail. Le plan peut indiquer l’épaisseur restante de la zone de contact requise avant remplacement.

Identification à l’écart des surfaces fonctionnelles

Les références de pièce et les mentions de révision doivent figurer sur une zone accessible non soumise à contact. L’emballage protège le profil fini contre les bosses et les débris pouvant affecter son assemblage ultérieur.

Identité du matériau et registres d’inspection

Plaque en PEHD posée sur des supports définis, avec une mesure d’épaisseur à faible effort et une sonde de surface séparée

Stock lié à la référence de pièce

La commande précise la nuance de PEHD, sa couleur et les registres de stock requis. Le nom générique de résine fourni par le fournisseur ne saurait remplacer la désignation de stock spécifiée.

Résultats liés à la condition d’acceptation

Un rapport identifie les caractéristiques vérifiées ainsi que la révision du plan. Pour un guide ou une plaque flexible, l’état de support enregistré rend le résultat exploitable lorsque la pièce arrive sur votre poste d’assemblage.

Contrôles des composants et essais sur équipement

Les contrôles dimensionnels établissent la géométrie usinée. Les essais d’usure, d’exposition chimique et de marquage répondent à des questions différentes et nécessitent chacun leurs propres conditions de service et critères d’acceptation.

Quels facteurs influencent le devis d’usinage PEHD ?

Épaisseur de la matière brute et enlèvement de matière

Une découpe profonde réalisée dans une plaque épaisse enlève plus de matière qu’un simple évidement superficiel. Le choix de la matière brute la plus proche adaptée permet de réduire les déchets sans modifier la géométrie finale.

Accessibilité des caractéristiques

Les trous latéraux, les évidements sur la face inférieure et les canaux étroits et profonds peuvent nécessiter des montages supplémentaires ou des outils à plus grande portée. Les caractéristiques accessibles depuis une seule face sont généralement plus simples à regrouper.

Planéité et condition d’inspection

Les grandes plaques minces et les caractéristiques d’assemblage soumises à des tolérances serrées peuvent nécessiter un support et des contrôles supplémentaires. Le devis doit inclure la même condition d’acceptation à l’état libre ou monté que celle indiquée sur le dessin.

Nombre de composants identiques

Un lot peut partager les opérations de montage initiales ; plusieurs profils de poches différents ne peuvent pas être facturés comme une seule pièce répétée. Regroupez les quantités par numéro de pièce et révision lors de la comparaison entre une première série et des approvisionnements répétés.

De la première pièce en HDPE aux approvisionnements répétés

Fixer la matière et la géométrie

Nous tranchons les questions relatives à la désignation de la matière brute, aux zones de contact et aux points non résolus du dessin avant la validation du procédé d’usinage.

Évaluer l’arrangement d’assemblage

Un composant initial peut être vérifié dans ses supports et fixations prévus. Toute modification du jeu ou du profil de contact donne lieu à une révision du dessin.

Usiner la quantité validée

Nous utilisons la définition approuvée de la pièce pour le lot, y compris son identité matérielle et les conditions d’inspection spécifiées.

Conserver l’interchangeabilité des pièces de remplacement

Les commandes répétées font référence à la révision approuvée. Tout changement de profil de guidage, de nuance de matière brute ou d’agencement des fixations est identifié avant que les nouvelles pièces ne soient mélangées aux livraisons antérieures.

Questions concernant des pièces personnalisées en HDPE

Le PEHD recyclé peut-il remplacer la matière vierge sur le même dessin ?

Traitez l’HDPE recyclé comme une nuance de matière brute spécifiée séparément. La commande doit préciser le taux maximal de contenu recyclé autorisé ainsi que les propriétés requises pour la pièce ; les valeurs PE300 naturelles indiquées sur cette page ne peuvent pas être transférées à une tôle recyclée non identifiée. Tout passage de la matière vierge à la matière recyclée exige une approbation matérielle préalable avant que celle-ci ne devienne une matière brute destinée à la production répétée.

Un guide usé peut-il être reproduit sans son dessin d’origine ?

Un guide usé peut révéler la disposition de montage, mais son profil de contact ne représente plus nécessairement la dimension prévue. Nous avons besoin des dimensions d’origine ou d’une reconstruction convenue qui distingue l’usure du jeu fonctionnel prévu. Un élément apparié ou une pièce correspondante non usée peuvent aider à résoudre cette différence.

Le PEHD est-il automatiquement conforme aux exigences de contact alimentaire ?

Non. Utilisez une nuance de stock désignée explicitement, accompagnée d’une documentation couvrant l’aliment concerné, la durée et la température de contact. Les additifs et la couleur font partie intégrante de cette définition matérielle. Une simple désignation générique « PEHD » ou une apparence blanche ne garantissent pas que la pièce finie satisfait aux exigences de l’application.

Une classification de résistance chimique suffit-elle pour une application de nettoyage ?

Seulement si elle couvre effectivement le produit de nettoyage utilisé, sa concentration, sa température et sa durée d’action. Des cycles répétés de nettoyage ou une sollicitation mécanique simultanée peuvent différer des conditions du test d’origine. Pour une pièce critique en contact, suivez les recommandations spécifiques à la nuance fournies par le fabricant du matériau et réalisez un essai applicatif représentatif du cycle de nettoyage.

La valeur de limite élastique peut-elle être utilisée comme charge admissible continue ?

Non. La valeur de limite élastique indiquée provient d’un essai de traction à court terme. Elle ne définit pas la déformation à long terme d’une entretoise ou d’une plaque serrée sous charge. La charge soutenue, la surface de contact, la température et le déplacement autorisé doivent être pris en compte lors de la conception de la pièce.

Dois-je spécifier un cycle de recuit pour chaque pièce en PEHD ?

Pas systématiquement. Le type de matière brute, la quantité de matière enlevée et la sensibilité au changement de forme déterminent si une étape supplémentaire de stabilisation est utile. Si un tel traitement est requis, son cycle spécifique au matériau et sa réserve d’usinage doivent être définis ; appliquer un cycle issu d’un autre plastique peut modifier la pièce de façon imprévue.

Une bande de guidage en PEHD peut-elle présenter deux faces d’usure exploitables ?

Une bande réversible exige que les deux faces de contact ainsi que la disposition de montage soient définies pour le retournement. Une rainure de fixation unilatérale peut laisser la tête de vis découverte après retournement de la bande, tandis que la face arrière doit toujours s’appuyer correctement contre son support. Nous usinons la géométrie à deux faces uniquement lorsque celle-ci est explicitement indiquée sur le dessin ; une simple plaquette d’usure unilatérale n’est pas présumée réversible.

ASSISTANCE PROJET

Discutez de votre composant en PEHD

Partagez le plan de votre pièce en PEHD, la nuance du matériau brut et la quantité souhaitée. Nous examinerons ensemble les exigences d'usinage et d'ajustement.

Références matériaux et fabrication

Contexte technique pour la sélection du matériau brut et les exigences relatives aux composants en PEHD.

  1. Ensinger — Données relatives aux demi-produits naturels TECAFINE PE300Valeurs comparatives publiées pour la nuance PE-HD indiquée ; page produit actuelle et fiche technique associée.
  2. Ensinger — Usinage du polyéthylèneTerminologie relative aux familles de matériaux PE300, PE500 et PE1000.
  3. Ensinger — Lignes directrices d’usinage des plastiques techniquesSupport, serrage, contraintes internes et stabilité dimensionnelle.
  4. FDA — Substances en contact avec les alimentsL’évaluation dépend de l’usage prévu en contact avec les aliments ainsi que des conditions d’utilisation.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Géométrie de la pièce en PEHD

Illustration agrandie de la géométrie de la pièce

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo