HDPE-hulzen
Wij draaien hulzen met een doorgaande boring, een buitendiameter en een positionerende schouder. De boring kan speling rond een as bieden, terwijl de schouder de positie van de huls in een plaat of behuizing vastlegt.
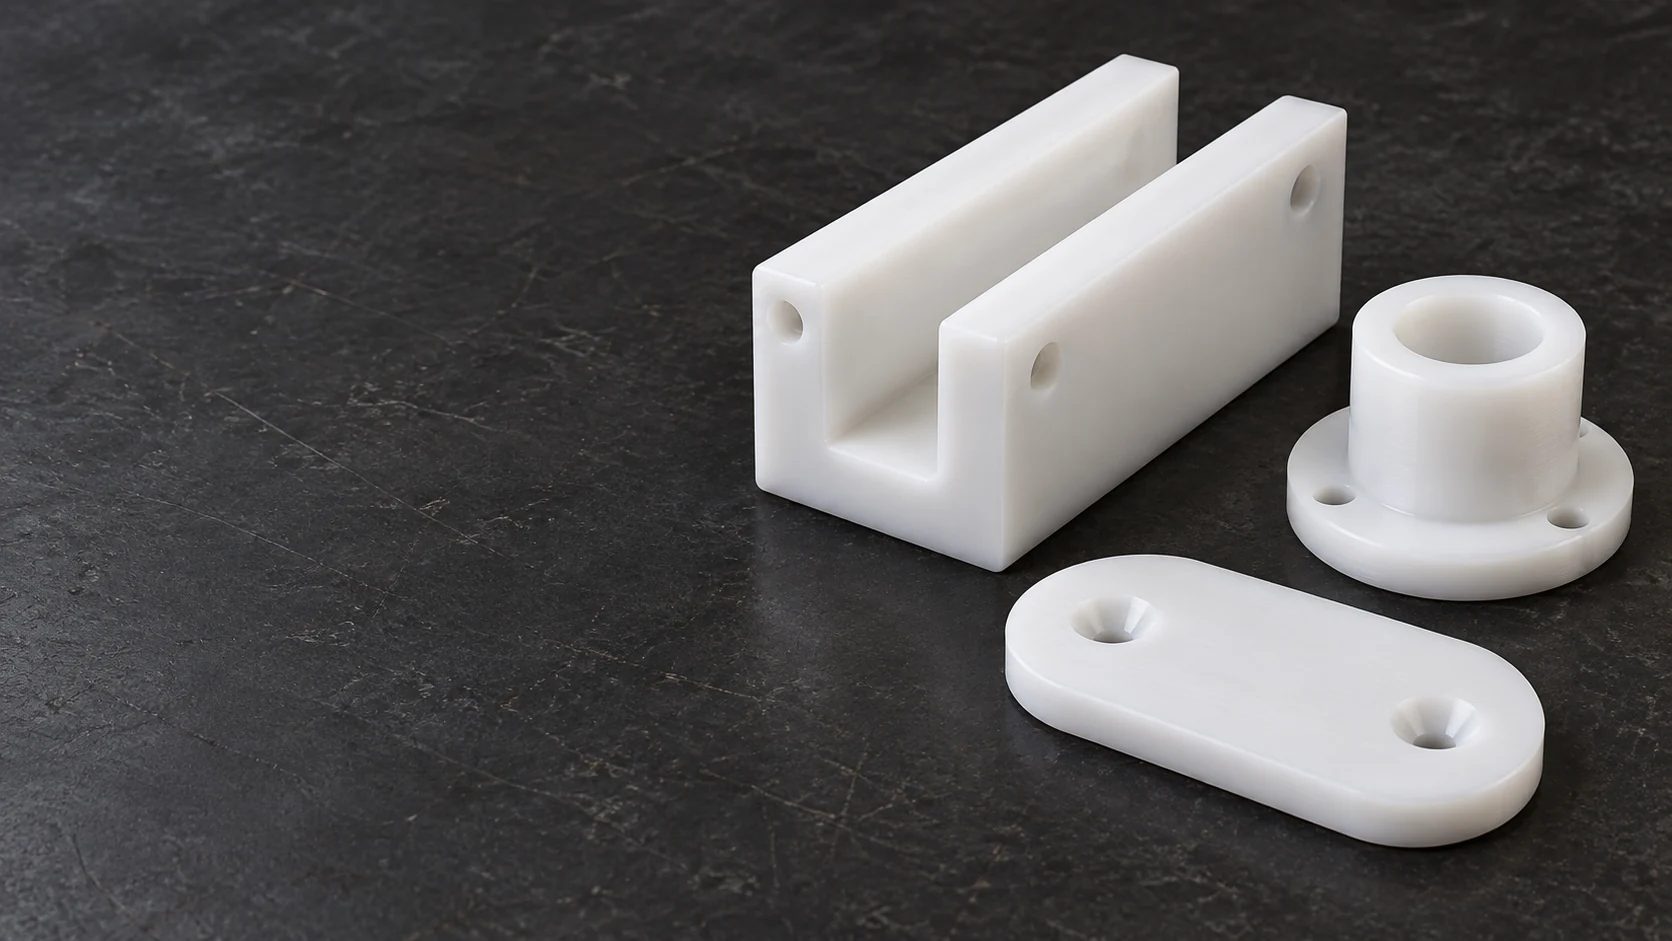
Wij draaien hulzen met een doorgaande boring, een buitendiameter en een positionerende schouder. De boring kan speling rond een as bieden, terwijl de schouder de positie van de huls in een plaat of behuizing vastlegt.
Gedraaide HDPE-rollencombineren een loopdiameter met een asboring. Een flens of groef kan het bewegende onderdeel positioneren; de tekening onderscheidt het contactprofiel van de naaf en de montagevlakken.
Wij frezen rechte of geprofileerde groeven in HDPE-blokken. De breedte van de groef bepaalt het pad van het bewegende onderdeel, terwijl verzonken montagegaten de schroefkoppen buiten het contactgebied houden.
Gedraaide afstandhouders bepalen de afstand tussen componenten via hun eindlengte en eindvlakken. Voor geklemde constructies moet het ontwerp rekening houden met de compressie van het polymeer, in plaats van het als een metalen afstandhouder te behandelen.
Wij bewerken vervangbare strips met ingebedde bevestigingsmiddelen en een gedefinieerde contactdikte. Het bevestigingspatroon maakt het mogelijk de strip te vervangen zonder de ondersteuning te verplaatsen; de randen van de strip volgen het vereiste bewegingspad.
HDPE-nesten ondersteunen een werkstuk op geselecteerde vlakken of in gebogen uitsparingen. Ontlasting rond de overige oppervlakken voorkomt dat de fixture zich positioneert op onzuiverheden, ribben of gebieden die vrij moeten blijven.
Natuurlijk HDPE is een ongekleurd voorraadmateriaal voor bewerkte componenten. Wij behouden de opgegeven fabrikant en kwaliteit in de onderdeeldefinitie; een witte kleur alleen identificeert het materiaal niet.[1]
Zwarte voorraad biedt een andere uitstraling zonder dat het afgewerkte onderdeel hoeft te worden gespoten. UV-bestendigheid, elektrisch gedrag en contactverklaringen zijn afhankelijk van de genoemde formulering, niet van de kleur.[1] [2]
Platen zijn geschikt voor geleideblokken, montagevormenten en contactstrookjes. Wij selecteren een ruw onderdeel met voldoende materiaal voor de vereiste bewerkte vlakken; de dikte van de beginplaat is niet gelijk aan de tolerantie voor de einddikte.[3]
Rond uitgangsmateriaal is geschikt voor hulsen, rollen en afstandhouders. Voor een grote boring kan buismateriaal de hoeveelheid te verwijderen materiaal verminderen, mits de kwaliteit, wanddikte en fabricageconditie aan de tekening voldoen.
HDPE en PE-HD zijn benamingen voor hoogdichtheidspolyethyleen. Ensinger identificeert zijn PE300-serie als PE-HD, PE500 als PE-HMW en PE1000 als PE-UHMW. Een tekening die UHMW-polyethyleen vereist, heeft daarom een aparte materiaalkeuze nodig; het is geen automatische vervanging door HDPE.[2] [2]
Wij bieden een prijsopgave voor het gespecificeerde HDPE-uitgangsmateriaal of geven een voorgestelde alternatief apart aan.
| Eigenschap | Referentiewaarde | Testmethode | Relevantie voor de koper |
|---|---|---|---|
| Dichtheid | 0.96 g/cm³ | Leveranciersgegevens | Componentmassa |
| Trekmodulus | 1,100 MPa | DIN EN ISO 527-1 | Elastische stijfheid |
| Treksterkte bij vloeien | 23 MPa | DIN EN ISO 527-1 | Kortstondig trekgedrag |
| Hardheid | 64 Shore D | DIN EN ISO 868 | Indringing bij contact |
| Lineaire thermische uitzettingscoëfficiënt | 18 × 10⁻⁵/K | DIN EN ISO 11359-1;2 | Temperatuurafhankelijke verplaatsing |
Richtwaarden voor het staafvormige uitgangsmateriaal Ensinger TECAFINE PE300 natuurlijk, gebruikt voor materiaalvergelijking. De testtemperatuur, monsteroriëntatie en het interval voor de lineaire thermische uitzettingscoëfficiënt zijn niet vermeld in het datasheet. Deze waarden gelden niet als acceptatiecriteria voor afgewerkte onderdelen.
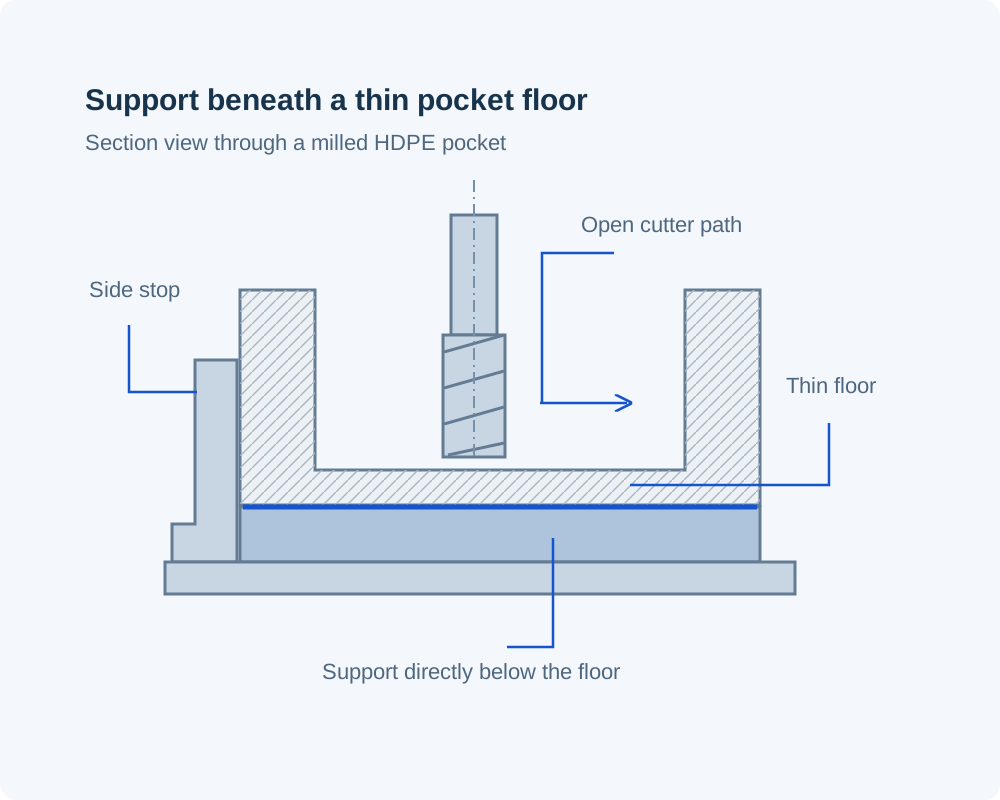
Wij frezen het contactprofiel en de montagekenmerken vanuit dezelfde onderdeeldatums. Interne hoekradii en toegang tot diepe inzinkingen bepalen het freespad; een ingezakte bevestiging moet onder het werkoppervlak blijven.
Wij draaien de boring, de buitendiameter en de schouders die een huls of rol positioneren. Een tekening kan een vrijspelboring onderscheiden van een positionerende diameter, in plaats van dezelfde pasmaatvereiste op alle oppervlakken toe te passen.
HDPE kan buigen onder klemkrachten en snijkrachten. Brede ondersteuning en gecontroleerde klemming verminderen indrukkingen; het verwijderen van een diepe uitsparing aan één zijde vereist ook aandacht voor de spanningen die in het ruwe onderdeel achterblijven.[3]
| Functie | Tekeningseis | Acceptatievoorwaarde | Verificatie |
|---|---|---|---|
| Gidskanaal | Breedte, diepte en positioneringsreferentievlakken | Ondersteund zoals gespecificeerd | Profiel- en montagepositiecontrole |
| Mof of rol | Boring, diameter en schouderlengte | Vrije toestand of gedefinieerde montagepasvorm | Dimensionele meting |
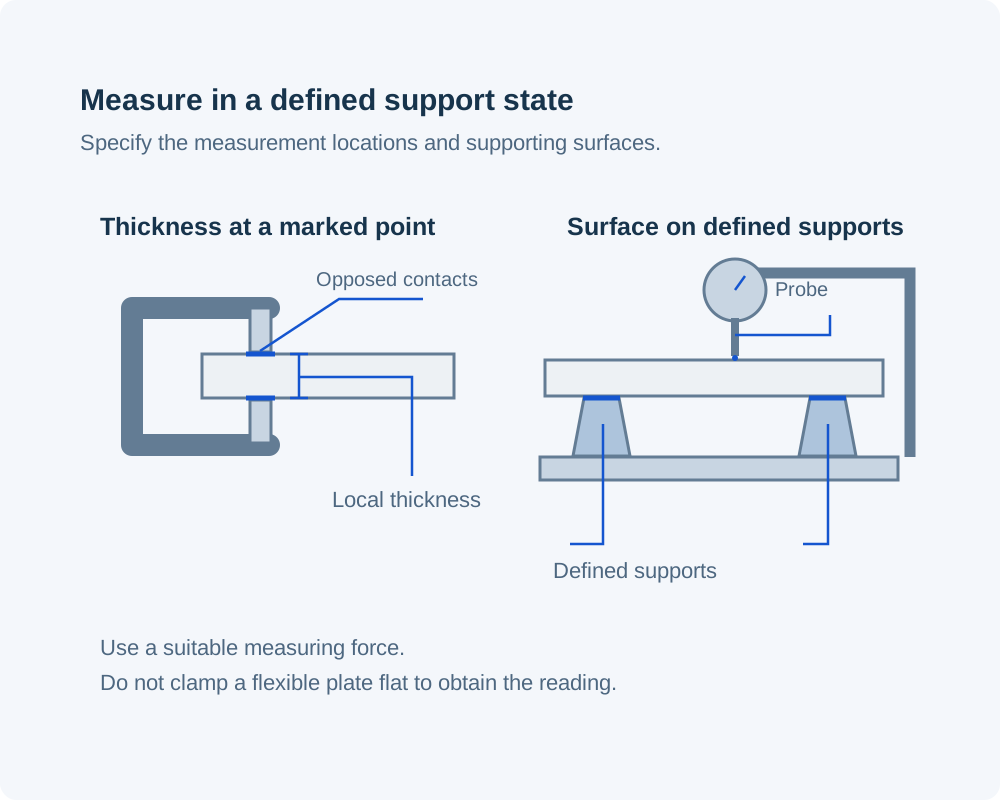
| Vlakke afdekplaat of plaat | Dikte en vlakheid | Gedefinieerde ondersteuning; geen gedwongen vlakmaking | Dikte- en oppervlaktemetingen |
| Ingezette bevestigingsmiddel | Positie van de boring en ruimte voor de schroefkop | Gespecificeerde schroef en gemonteerde stapel | Inzetdiepte en montagecontrole |
De afmetingen op de technische tekening gebruiken de vermelde eenheden en functiegrenzen. De geaccepteerde ondersteunings-, montage- en temperatuurvoorwaarden blijven aan de metingen gekoppeld.
Een nauwkeurige positioneringsboring, een spelingboring en een buitenrand vervullen verschillende doeleinden. Wij beoordelen hun grenzen op de technische tekening afzonderlijk, inclusief de sectiedikte en de omstandigheden waaronder elk wordt gemeten.
Een vaste positioneringsplaats en correct ontworpen langgatmontages kunnen een geleider toestaan om zich langs zijn lengte uit te breiden. De technische tekening moet nog steeds ongewenst bewegen dwars op het bewegingspad voorkomen.
Een dunne bodem onder een uitsparing vereist ondersteuning als haar vorm de montage bepaalt. Het ondersteunend oppervlak en de toegankelijke klemgebieden maken deel uit van de gereedschapsmeetkunde, niet van details die pas tijdens de inspectie worden vastgelegd.
Een kleine schroefkop kan de belasting concentreren in een zacht contactgebied. Een breder draagvlak of een in de tekening gedefinieerde mouw kan de compressie verdelen of beperken waar de assemblage dit vereist.[3]
Een afzonderlijke slijtstrook of -afdekplaat maakt het mogelijk om het werkoppervlak te vernieuwen zonder de ondersteuning te vervangen. De dikte, positioneringsfuncties en inzetten voor bevestigingsmiddelen moeten compatibel blijven met de behouden hardware.
Kanalen en zijgeleiders sturen een bewegend object. Wij frezen het traject, de aanloop en de montagegeometrie; snelheid, slijtage en het contactoppervlak van het object bepalen of de gekozen HDPE-kwaliteit geschikt is voor de toepassing.
Nesten en ondersteuningsblokken houden een component vast via gedefinieerde contactpunten. Uitsparingen beschermen kwetsbare kenmerken, en open toegang maakt het mogelijk om het werkstuk zonder slepen over de spanvorning te verwijderen.
HDPE kan worden overwogen voor onderdelen die blootstaan aan water of compatibele proceschemicaliën. De chemische identiteit, concentratie en blootstellingstemperatuur behoren bij de materiaalkeuze te worden betrokken.
Afdichtingsstukken kunnen een handgevat onderdeel van een metalen ondersteuning scheiden. Hun profiel, behouden dikte en toegang voor montage bepalen de vervangingspasvorm; oppervlakmarkering wordt geëvalueerd ten opzichte van het daadwerkelijk handgevat onderdeel.
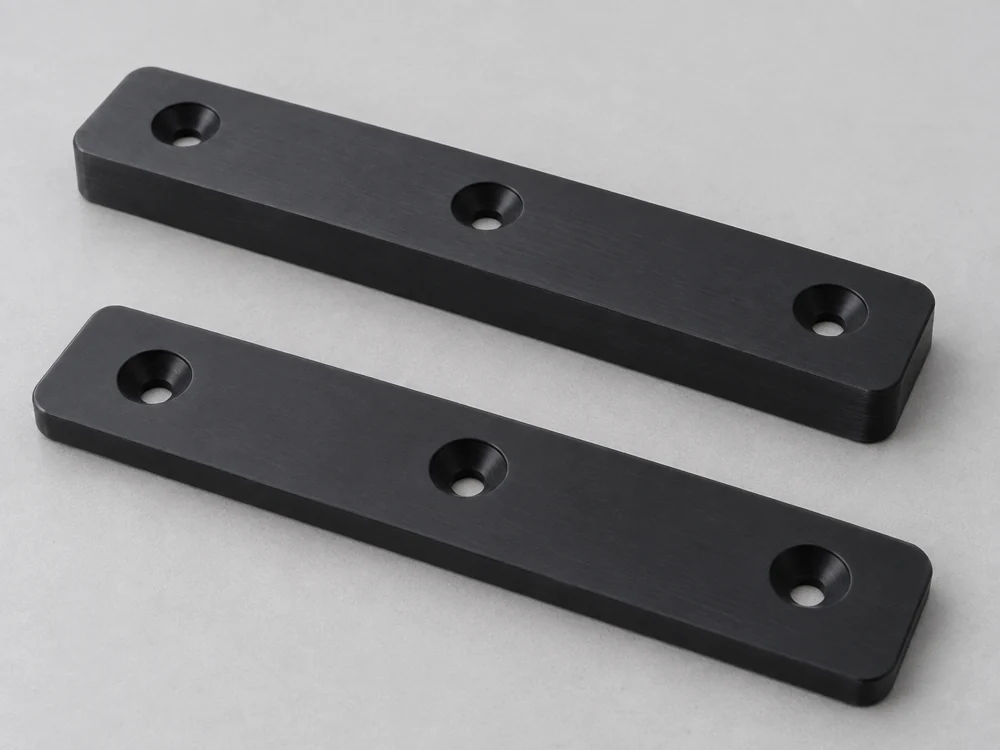
Normale gereedschapsbanen blijven zichtbaar op een niet-nadere bewerkte (as-machined) vlak. Een esthetisch vlak en een glijdend contact kunnen zelfs op hetzelfde onderdeel verschillende acceptatiecriteria vereisen.
Losse spelingen en scherpe, veervormige randen kunnen de werking van een geleiding verstoren. Wij volgen de gespecificeerde randafwerking, terwijl we elke hoek of lip die het tegenonderdeel positioneert, behouden.
De diepte van de verzonken boring en de dikte van het afdichtingsstuk bepalen hoe ver de schroefkop onder het werkvlak komt te zitten. Op de tekening kan de resterende contactdikte worden aangegeven die vereist is vóór vervanging.
Onderdeelnummers en revisiemarkeringen moeten zich op een toegankelijk, niet-contactgebied bevinden. De verpakking beschermt het afgewerkte profiel tegen deuken en vuil dat de volgende assemblage zou kunnen beïnvloeden.
De bestelling geeft de HDPE-kwaliteit, kleur en vereiste voorraadgegevens aan. De algemene harsnaam van een leverancier is geen vervanging voor de gespecificeerde voorraadaanduiding.
Een rapport identificeert de gecontroleerde kenmerken en de revisie van de tekening. Voor een flexibele geleiding of plaat maakt de geregistreerde ondersteuningsomstandigheid het resultaat bruikbaar wanneer het onderdeel uw assemblagebank bereikt.
Dimensionele controles bepalen de gebewerkte geometrie. Slijtage-, chemische blootstellings- en markeringstesten beantwoorden andere vragen en vereisen hun eigen gebruiksomstandigheden en acceptatiecriteria.
Een diepe nestbewerking uit een dikke plaat verwijdert meer materiaal dan een ondiepe verlaging. Het kiezen van de dichtstbijzijnde geschikte uitgangsdikte vermindert afval zonder de eindvorm te wijzigen.
Zijkantgaten, uitsparingen aan de onderzijde en smalle, diepe kanalen kunnen extra opspanningen of gereedschapsbereik vereisen. Functies die toegankelijk zijn vanaf één zijde zijn meestal eenvoudiger in één bewerkingsopzet te combineren.
Grote dunne platen en nauwkeurig gedefinieerde aansluitende functies kunnen extra ondersteuning en controle vereisen. De offerte moet dezelfde acceptatievoorwaarde omvatten — in vrije toestand of gemonteerd — zoals aangegeven op de technische tekening.
Een partij kan de opspanningswerkzaamheden delen; meerdere verschillende uitsparingsprofielen kunnen niet worden geprijsd als één herhaald onderdeel. Groepeer hoeveelheden per onderdeelnummer en revisie bij het vergelijken van een eerste productierun met een herhalingslevering.
Wij lossen de specificatie van het uitgangsmateriaal, de contactfuncties en openstaande vragen over de tekening op, voordat het bewerkingsplan wordt vrijgegeven.
Een eerste onderdeel kan worden gecontroleerd in de bedoelde ondersteuning en montagehardware. Wijzigingen in de speling of het contactprofiel leiden tot een revisie van de tekening.
Wij gebruiken de goedgekeurde onderdeeldefinitie voor de partij, inclusief de materiaalspecificatie en de opgegeven inspectieomstandigheden.
Herhalingsbestellingen verwijzen naar de goedgekeurde revisie. Een gewijzigd richtprofiel, materiaalkwaliteit of bevestigingsopstelling wordt geïdentificeerd voordat onderdelen worden gemengd met eerdere leveringen.
Behandel gerecycleerd HDPE als een afzonderlijk gespecificeerde materiaalkwaliteit. De bestelling moet het toegestane percentage gerecycleerd materiaal en de vereiste eigenschappen voor het onderdeel bevatten; de PE300-natuurlijke waarden op deze pagina kunnen niet worden overgenomen voor een niet-geïdentificeerde gerecycleerde plaat. Een wijziging van oorspronkelijk naar gerecycleerd materiaal vereist materiaalgoedkeuring voordat het kan worden gebruikt als herhaald productiemateriaal.
Een versleten geleider kan de montageopstelling tonen, maar zijn contactprofiel vertegenwoordigt mogelijk niet langer de bedoelde afmeting. Wij hebben de oorspronkelijke afmetingen nodig of een overeengekomen reconstructie die verschil maakt tussen slijtage en ontwerpspel. Een passend onderdeel of een onversleten, bijpassend onderdeel kan helpen dit verschil op te lossen.
Nee. Gebruik een genoemde voorraadkwaliteit met documentatie die het bedoelde voedsel, het contacttijd en de temperatuur dekt. Additieven en kleurstoffen maken deel uit van die materiaaldefinitie. Een algemene HDPE-aanduiding of een witte verschijningsvorm garandeert niet dat het afgewerkte onderdeel voldoet aan de eisen van de toepassing.
Alleen wanneer deze de werkelijke reiniger, concentratie, temperatuur en duur dekt. Herhaalde reiniging en gelijktijdige mechanische belasting kunnen afwijken van de oorspronkelijke testomstandigheden. Voor een kritisch contactonderdeel dient u de leveranciersspecifieke richtlijnen voor de betreffende kwaliteit te gebruiken én een toepassingstest uit te voeren die de reinigingscyclus representeert.
Nee. De vermelde waarde bij vloeien is afkomstig van een kortdurende trektest. Deze waarde definieert niet de langdurige vervorming van een belaste afstandhouder of een geklemde plaat. Bij het ontwerp van het onderdeel moeten duurzame belasting, contactoppervlak, temperatuur en toegestane beweging worden meegenomen.
Niet automatisch. De beginmaterialen, de hoeveelheid verwijderd materiaal en de gevoeligheid voor vormverandering bepalen of een extra stabilisatiestap nuttig is. Indien vereist, moeten de materiaalspecifieke cyclus en de bewerkingsreserve worden gedefinieerd; het overnemen van een cyclus van een andere kunststof kan onverwachte wijzigingen in het onderdeel veroorzaken.
Een omkeerbare strip vereist dat zowel beide contactvlakken als de montageopstelling geschikt zijn voor omkering. Een eenzijdige bevestigingsverdieping kan bijvoorbeeld leiden tot een blootliggende schroefkop nadat de strip is omgeklapt, terwijl het achtervlak nog steeds correct tegen zijn ondersteuning moet aanliggen. Wij bewerken de tweevlakkige geometrie wanneer deze expliciet op de constructietekening is gespecificeerd; een gewone eenzijdige slijtpad wordt niet standaard als omkeerbaar beschouwd.
Deel uw technische tekening van het HDPE-onderdeel, de kwaliteit van het uitgangsmateriaal en de gewenste hoeveelheid. Wij bespreken samen met u de bewerkings- en pasvormvereisten.
Technische achtergrond voor de keuze van het uitgangsmateriaal en de vereisten voor HDPE-onderdelen.
