HDPE製スリーブ
当社では、貫通穴、外径および位置決め肩を有するスリーブを旋盤加工します。貫通穴はシャフト周りのクリアランスを確保し、肩部はプレートまたはハウジング内におけるスリーブの位置を定めます。
当社では、貫通穴、外径および位置決め肩を有するスリーブを旋盤加工します。貫通穴はシャフト周りのクリアランスを確保し、肩部はプレートまたはハウジング内におけるスリーブの位置を定めます。
旋盤加工されたHDPEローラー走行径と軸穴を組み合わせます。フランジまたは溝により可動部品の位置決めが可能です。図面では接触プロファイルとハブおよび取付け面を分離して示します。
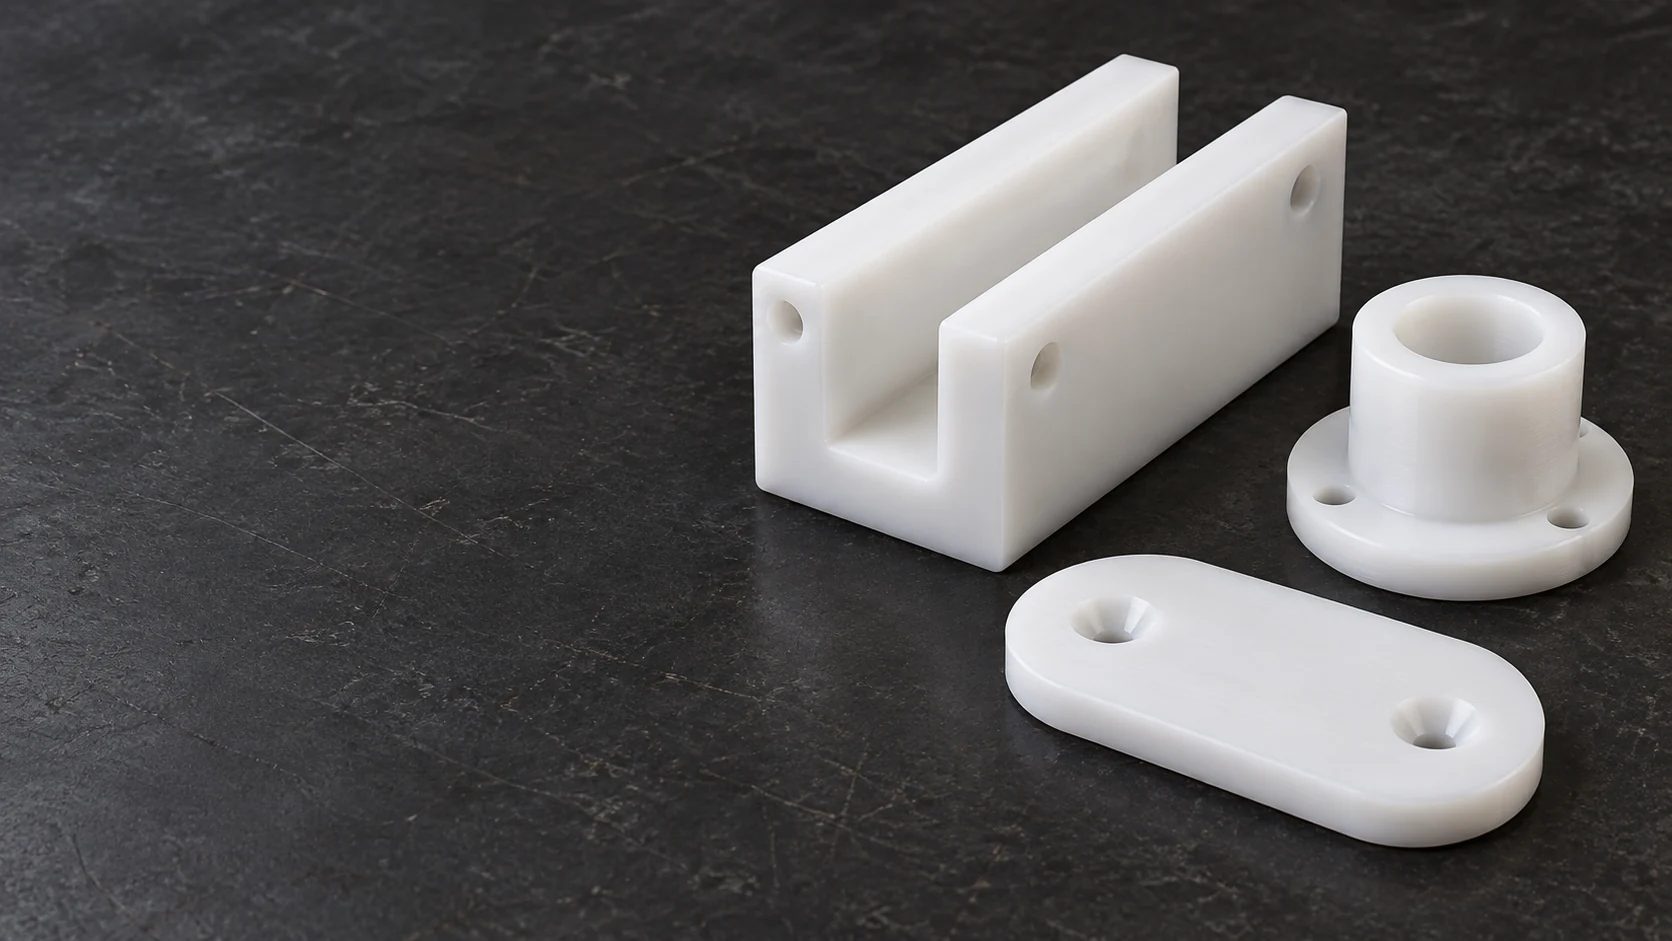
当社では、HDPEブロックに直線またはプロファイル形状のチャネルをフライス加工します。チャネル幅は移動部品の走行パスを制御し、埋込式の取付け穴によりねじ頭が接触領域から離れます。
旋盤加工されたスペーサは、完成後の全長および端面によって部品間のギャップを設定します。クランプ式アセンブリでは、金属製スペーサとして扱うのではなく、ポリマーの圧縮変形を設計に反映させる必要があります。
当社では、埋込式ファスナーおよび規定された接触厚さを備えた交換可能なストリップを加工します。取付けパターンにより、支持部を動かさずにストリップを交換可能であり、その端面は所定の走行パスに沿って形成されます。
HDPE製ネストは、選択された面または曲面のポケットでワークピースを支持します。残りの表面周囲に設けられたリリーフは、バリ、リブ、あるいは清掃を要する領域への治具の位置決めを防止します。
天然HDPEは、機械加工部品向けの無着色材として使用可能な在庫品です。当社では、部品定義に指定されたメーカーおよびグレードを維持します。外観が白色であるだけでは、材料を特定できません。[1]
黒色在庫品は、完成部品への塗装を必要とせずに異なる外観を提供します。紫外線耐性、電気的特性および接触に関する宣言は、名称で明示された配合組成に依存し、色には依存しません。[1] [2]
板材はガイドブロック、嵌合部(ネスト)、接触ストリップなどに適しています。当社では、所要の機械加工面を確保できる材料を備えた板状素材を選定します。出発時のシート厚さは、完成後の厚さ公差とは一致しません。[3]
丸棒材は、スリーブ、ローラーおよびスペーサーに適しています。大径の内径を有する場合、そのグレード、壁厚および製造状態が図面仕様を満たす限り、チューブ材を用いることで削り取り量を低減できます。
当社では、指定されたHDPE材をそのまま見積もるか、あるいは提案代替材を別途明示します。
| 特性 | 基準値 | 試験方法 | 購買担当者にとっての関連性 |
|---|---|---|---|
| 密度 | 0.96 g/cm³ | サプライヤー資料 | 部品の質量 |
| 引張弾性率 | 1,100 MPa | DIN EN ISO 527-1 | 弾性剛性 |
| 降伏時の引張強さ | 23 MPa | DIN EN ISO 527-1 | 短期引張特性 |
| 硬度 | 64 Shore D | DIN EN ISO 868 | 接触圧痕 |
| 線熱膨張係数 | 18 × 10⁻⁵/K | DIN EN ISO 11359-1;2 | 温度変化による変位 |
Ensinger TECAFINE PE300(自然色)のストック形状向けガイド値であり、材料比較に使用される。試験温度、試験片方向および線熱膨張係数(CLTE)測定区間はデータシートに記載されていない。これらの値は完成品の受入限界ではない。
当社は、接触プロファイルおよび取付部品の形状を、同一の部品基準面から加工する。内角のR形状および深く掘られた凹部への工具アクセスがカッターパスを決定する。埋込式の締結部品は、作業面より下方に位置しなければならない。
当社は、スリーブまたはローラーの位置決めに用いるボア、外径および肩部を旋盤加工する。図面では、クリアランス用ボアと位置決め用直径とを明確に区別でき、すべての表面に同一の公差要件を適用する必要はない。
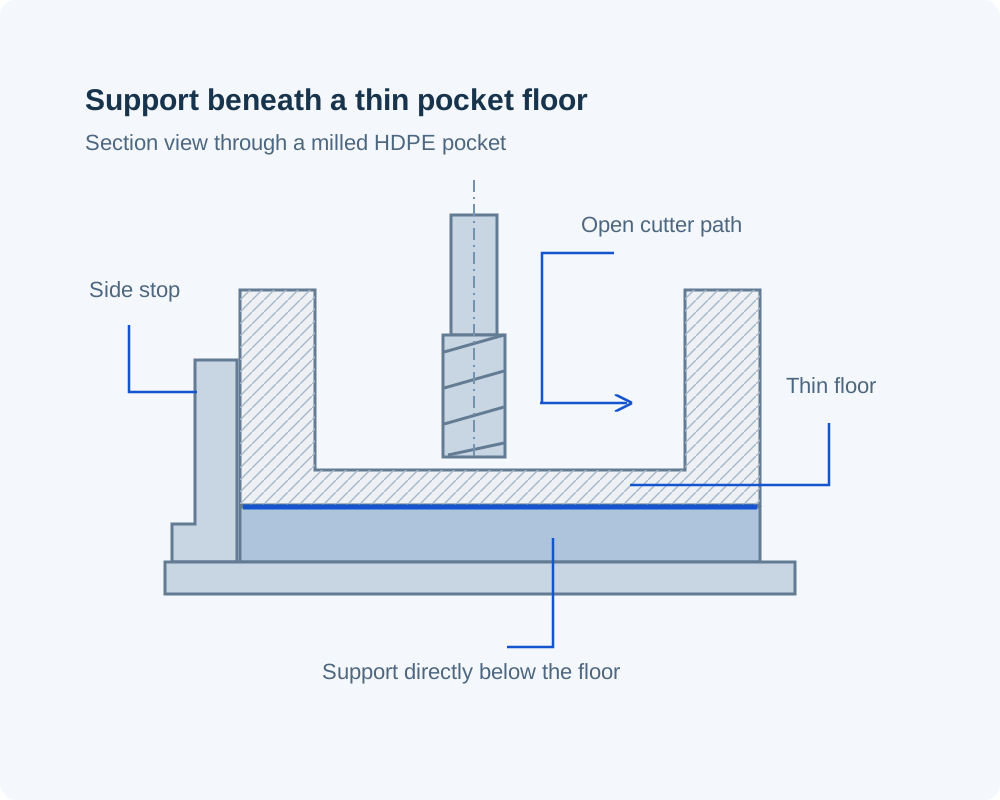
HDPEはクランプ力や切削力でたわむことがあります。広い面で支持し、クランプ力を適切に調整すると、押し跡を減らせます。1面から深いポケットを削るときは、素材に残る応力にも注意が必要です。[3]
| 特徴 | 図面仕様 | 受入条件 | 検証 |
|---|---|---|---|
| ガイド溝 | 幅、深さおよび位置決め基準面 | 指定通りに支持 | プロファイルおよび取付位置の検査 |
| スリーブまたはローラー | 内径加工、直径および肩部長 | 自由状態または規定された装着公差 | 寸法測定 |
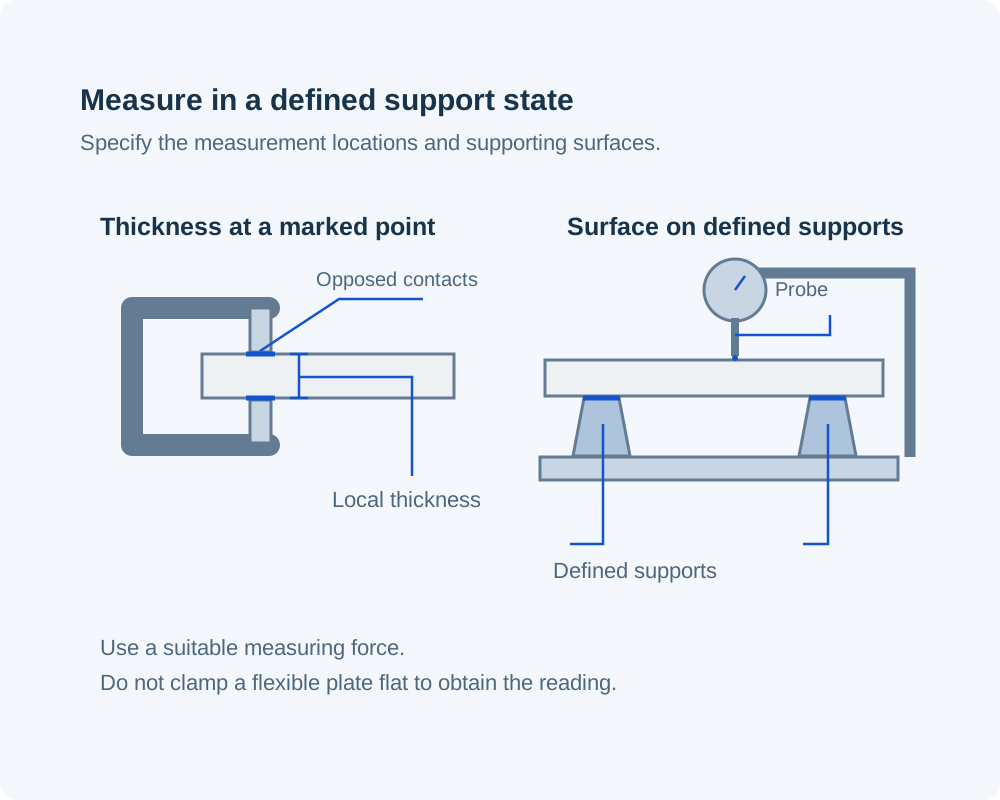
| 平らなパッドまたはプレート | 厚さおよび平面度 | 規定された支持;強制的な平坦化は行わない | 厚さおよび表面の測定 |
| 埋込式ファスナー | 穴位置およびヘッドクリアランス | 指定されたねじおよび装着済みスタック | 埋込深さおよび組立確認 |
図面寸法は明記された単位および特徴の許容差を用いる。受諾済みの支持方法、取付条件および温度条件は、測定値に引き続き適用される。
高精度位置決め用のボア、クリアランス穴、外周エッジはそれぞれ異なる目的を果たす。当社では、断面厚さおよび各々の測定条件を含め、それらの図面許容差を個別に評価する。
固定位置決め点と適切に設計されたスロット付き取付部を用いることで、ガイドがその長手方向に膨張することを可能にする。ただし図面では、移動経路に沿った不要な動きを依然として防止しなければならない。
ポケット下方の薄い床板は、その形状が組立を制御する場合、支持が必要である。裏当て面およびアクセス可能なクランプ領域は、検査時に後回しにするような細部ではなく、治具幾何形状の一部である。
小さなねじ頭は、柔らかい接触領域において荷重を集中させる可能性があります。より広い軸受面積または図面で定義されたスリーブを用いることで、組立時に必要な箇所における圧縮を分散または制限できます。[3]
独立した摩耗ストリップまたはパッドを用いることで、支持部全体を交換することなく作業面を更新できる。その厚さ、位置決め特徴、およびファスナー埋込部は、既存のハードウェアと互換性を保つ必要がある。
チャネルおよびサイドガイドは、移動中の部品の軌道を制御します。当社では、軌道形状、導入部および取付構造を機械加工します。速度、摩耗性および部品の接触面の状態によって、選定したHDPEグレードがその使用条件に適合するかどうかが決まります。
ネストおよびサポートブロックは、規定された接触点で部品を保持します。リリーフポケットにより脆弱な特徴部が干渉から保護され、開放構造により、ワークピースを治具表面を引きずることなく取り外すことができます。
HDPEは、水または互換性のあるプロセス化学品に曝される部品の材料候補として検討できます。化学種、濃度および曝露温度は、材料選定において明示する必要があります。
パッドは、取扱対象部品と金属製サポートとの間に配置され、両者を分離します。その外形、残存厚さおよび取付アクセス性が交換時の適合性を決定し、表面のマーキングは実際の取扱対象部品に対して評価されます。
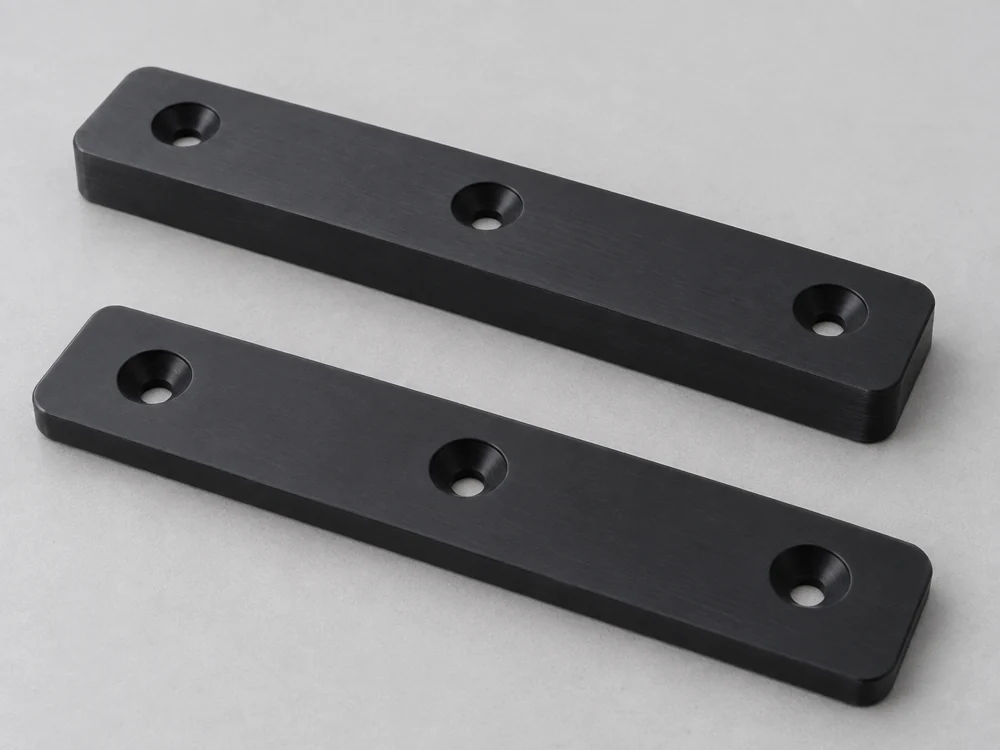
通常の工具パスは、仕上げ加工なしの面(as-machined face)にそのまま残ります。外観要件のある面とスライド接触面は、同一部品上に存在しても、それぞれ異なる受入基準を必要とする場合があります。
ゆるんだバリや鋭利なフェザーエッジはガイド機能を妨げる可能性があります。当社では指定されたエッジブレイクを遵守しつつ、相手部品の位置決めに必要なコーナーまたはリップはすべて保持します。
埋込穴(コントローボア)の深さおよびパッド厚さにより、ねじ頭が作業面からどれだけ下方に収まっているかが決まります。図面には、交換前の最低限必要な接触厚さを記載できます。
部品番号および改訂マークは、アクセス可能な非接触領域に記載します。包装は完成品の外形をへこみや異物から保護し、次工程の組立に影響を与えないようにします。
注文書にはHDPEのグレード、色および必要な在庫記録が明記されます。樹脂の商標名はサプライヤー間で異なるため、在庫材の名称(例:PE-HD 300またはPE-HD 500のシート)を明示してください。
報告書には、検査対象の特徴および図面改訂版が明記されます。柔軟性のあるガイドまたはプレートの場合、記録された支持条件により、部品がお客様の組立作業台に到着した際にも実用的な結果が得られます。
寸法検査により、機械加工後の幾何形状が確認されます。摩耗、化学薬品への暴露、およびマーキング試験はそれぞれ異なる問いに応えるものであり、それぞれ独自の使用条件および受入基準を必要とします。
厚板から深く掘り込んだネスト加工は、浅いパッド加工よりも多くの材料を除去します。仕上がり形状を変更せずに廃材を削減するには、最も適した近似サイズの素材を選定してください。
側面の穴、下面の凹部、および狭く深い溝は、追加の段取りや工具の到達範囲の拡大を要することがあります。一つの面からアクセス可能な特徴は、通常、まとめて配置しやすくなります。
大型の薄板や厳密に制御された嵌合特徴は、追加の支持および検査を必要とする場合があります。見積もりには、図面上で指定された自由状態または装着状態のいずれかと同じ受入条件を含める必要があります。
一括生産では段取り作業を共有できますが、複数の異なるポケット形状は、単一の反復部品として価格設定できません。初回生産と再発注の比較に際しては、部品番号および改訂版ごとに数量をグループ化してください。
機械加工工程を確定する前に、素材の規格、接触特徴、および図面に関する未解決の質問を解決します。
初期部品は、想定される支持および取付ハードウェアを用いて検査できます。クリアランスまたは接触プロファイルの変更は、図面改訂として記録されます。
当社は、バッチ生産において承認済みの部品定義(素材の識別情報および指定された検査条件を含む)を使用します。
再発注では承認済みの図面改訂版を参照します。ガイドプロファイル、素材の等級、または締結具の配置の変更は、以前の納入分と混在する前に特定されます。
再生HDPEは、別途指定された材質等級の素材として取り扱ってください。注文には許容される再生材含有率および部品に必要な特性値を明記する必要があります。本ページに記載されているPE300自然色の特性値は、識別不能な再生シートへ自動的に適用できません。未使用材から再生材への変更を行う場合は、量産用素材として採用する前に、当社による材質承認が必要です。
摩耗したガイドからは取付構造が確認できますが、接触面の輪郭はもはや設計上の寸法を反映していない可能性があります。設計上の寸法または摩耗と設計クリアランスを明確に区別した合意済みの再構成データが必要です。対向部品や未摩耗の同一部品があれば、この差異の解消に役立ちます。
いいえ。意図する食品、接触時間および温度をカバーする文書付きの明記された材質等級を使用してください。添加剤および着色剤もその材料定義の一部です。アプリケーション要件への適合は、当該明記された材質等級、その文書、および宣言された添加剤および色に依存します。
実際の洗浄剤、濃度、温度および作用時間すべてをカバーしている場合に限られます。反復洗浄や機械的負荷との同時作用は、元の試験条件と異なる場合があります。重要接触部品については、サプライヤーが提供する該当材質等級専用のガイドラインおよび実際の洗浄サイクルを模擬した適用試験を用いてください。
いいえ。掲載されている降伏値は短期引張試験から得られたものであり、荷重を受けたスペーサーやクランププレートの長期変形を定義するものではありません。持続荷重、接触面積、温度および許容変位は、部品設計時に考慮しなければなりません。
自動的には不要です。出発素材、除去される材料量および形状変化に対する感度によって、追加の安定化工程が必要かどうかが決まります。必要となる場合は、材質固有の焼鈍条件および切削余裕量を明確に定義する必要があります。他のプラスチックで使用された焼鈍条件を流用すると、予期せぬ部品変形を引き起こす可能性があります。
裏返して使うストリップは、2面の接触面と、反転後も使える取り付け構造を定義する必要があります。1面だけに締結具の座ぐりを設けると、裏返した際にねじ頭が露出することがあります。また、裏面は支持面に確実に着座させる必要があります。図面に指定があれば2面の形状を加工します。一般的な1面だけの摩耗パッドは、裏返して使えるとは想定していません。
HDPE製部品の図面、材質規格(在庫材種)、および数量をお知らせください。当社で機械加工および組立要件を確認のうえ、お客様と共同で検討いたします。
素材選定およびHDPE部品の技術要件に関する背景情報。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
