Buchas em HDPE
Tornemos buchas com furo passante, diâmetro externo e ombro de localização. O furo pode proporcionar folga em torno de um eixo, enquanto o ombro define a posição da bucha em uma placa ou carcaça.
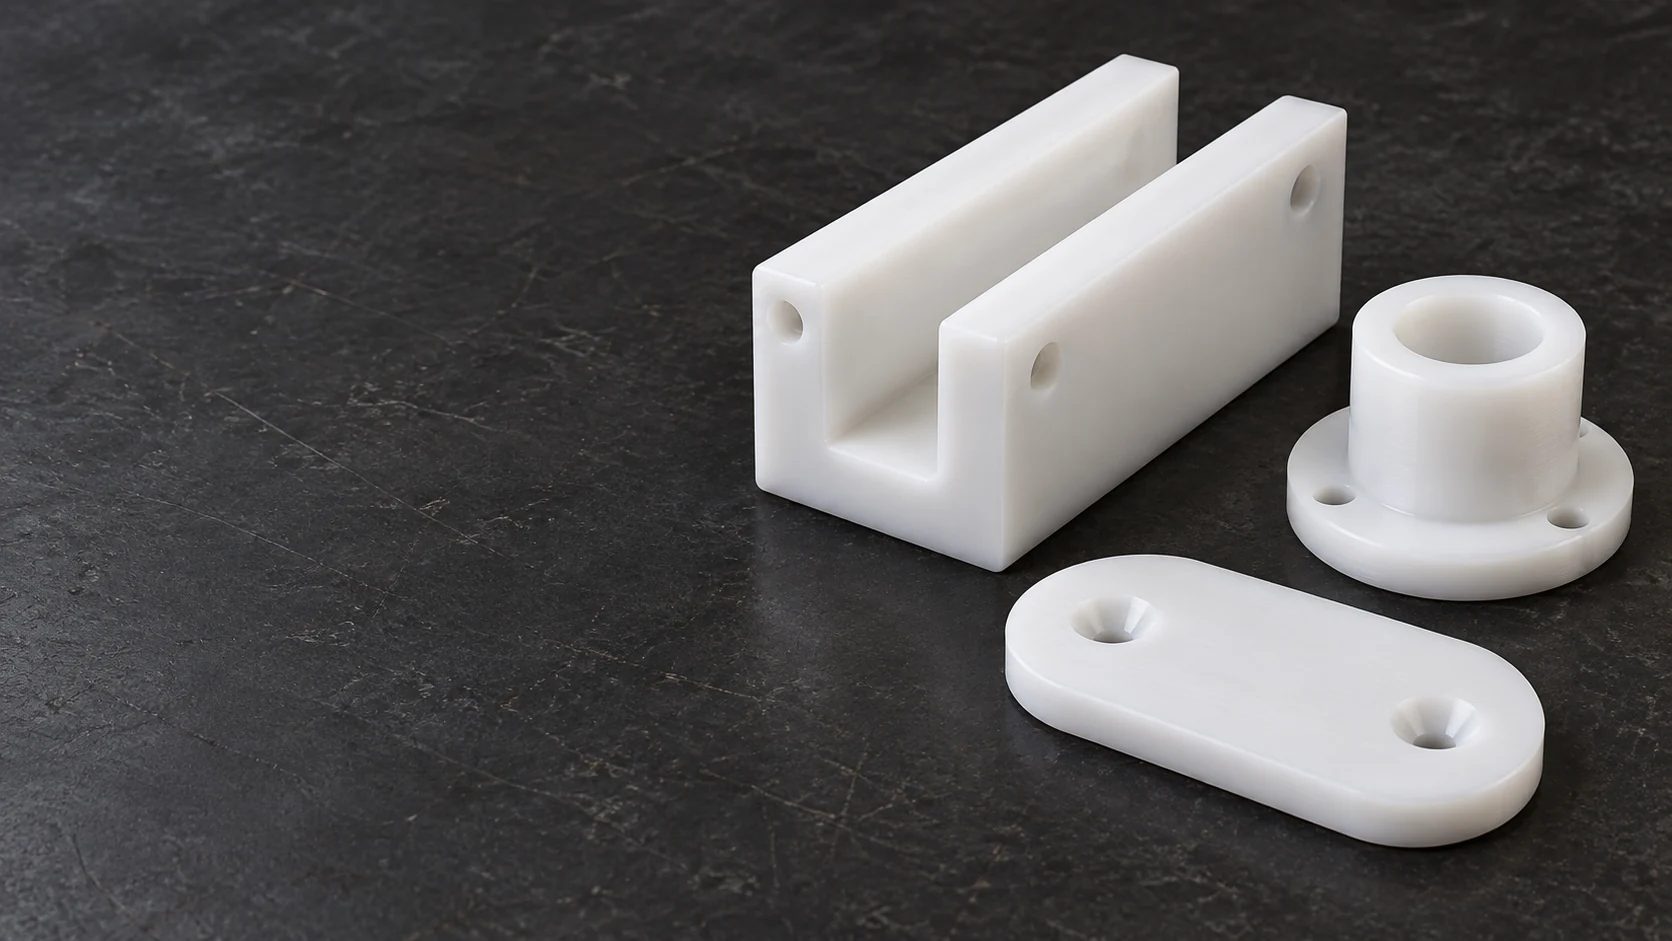
Tornemos buchas com furo passante, diâmetro externo e ombro de localização. O furo pode proporcionar folga em torno de um eixo, enquanto o ombro define a posição da bucha em uma placa ou carcaça.
Roletes de PEAD torneadoscombinam um diâmetro de funcionamento com um furo para eixo. Uma flange ou ranhura pode posicionar o componente móvel; o desenho separa o perfil de contato das faces do cubo e de montagem.
Fresamos canais retos ou com perfil em blocos de HDPE. A largura do canal controla a trajetória da peça móvel, enquanto furos de montagem rebaixados mantêm as cabeças dos parafusos afastadas da área de contato.
Espaçadores torneados definem uma folga entre componentes por meio de seu comprimento finalizado e faces extremas. Para conjuntos apertados por parafusos, o projeto deve levar em conta a compressão do polímero, em vez de tratá-lo como um espaçador metálico.
Usinamos tiras substituíveis com fixadores embutidos e espessura de contato definida. O padrão de montagem permite substituir a tira sem mover seu suporte; suas bordas seguem o percurso de deslocamento exigido.
Ninhos de HDPE sustentam uma peça em faces selecionadas ou bolsos curvos. O alívio ao redor das superfícies restantes impede que o dispositivo de fixação se localize em rebarbas, nervuras ou áreas que devem permanecer livres.
O HDPE natural é uma opção de matéria-prima não pigmentada para componentes usinados. Mantemos o fabricante e a classe especificados na definição da peça; uma aparência branca isoladamente não identifica o material.[1]
A matéria-prima preta oferece uma aparência distinta sem necessidade de pintura da peça acabada. A resistência UV, o comportamento elétrico e as declarações de contato dependem da formulação nomeada, não da cor.[1] [2]
As chapas são adequadas para blocos-guia, ninhos e tiras de contato. Selecionamos um bloco com material suficiente para as faces usinadas exigidas; a espessura inicial da chapa não corresponde à tolerância de espessura final.[3]
Barras redondas são adequadas para buchas, rolos e espaçadores. Para um furo de grande diâmetro, o uso de tubo pode reduzir a remoção de material, desde que sua classe, espessura da parede e condição de fabricação atendam ao desenho.
HDPE e PE-HD são denominações para polietileno de alta densidade. A Ensinger identifica sua família PE300 como PE-HD, a PE500 como PE-HMW e a PE1000 como PE-UHMW. Um desenho que exija polietileno UHMW, portanto, requer uma seleção de material distinta; não se trata de uma substituição automática por HDPE.[2] [2]
Cotamos o estoque de HDPE especificado ou identificamos uma alternativa proposta separadamente.
| Propriedade | Valor de referência | Método de ensaio | Relevância para o comprador |
|---|---|---|---|
| Densidade | 0.96 g/cm³ | Dados do fornecedor | Massa do componente |
| Módulo de tração | 1,100 MPa | DIN EN ISO 527-1 | Rigidez elástica |
| Resistência à tração no ponto de escoamento | 23 MPa | DIN EN ISO 527-1 | Comportamento à tração de curto prazo |
| Dureza | 64 Shore D | DIN EN ISO 868 | Indentação por contato |
| Expansão térmica linear | 18 × 10⁻⁵/K | DIN EN ISO 11359-1;2 | Movimento relacionado à temperatura |
Valores orientadores da Ensinger para formas em estoque de TECAFINE PE300 natural, utilizados para comparação de materiais. A temperatura de ensaio, a direção do corpo de prova e o intervalo de CLTE não estão indicados na ficha técnica. Esses valores não constituem limites de aceitação para peças acabadas.
Fresamos o perfil de contato e os recursos de fixação a partir dos mesmos referenciais da peça. Os raios internos dos cantos e o acesso a rebaixos profundos determinam o caminho da ferramenta; um fixador rebaixado deve permanecer abaixo da superfície de trabalho.
Torneamos o furo, o diâmetro externo e os ombros que posicionam uma bucha ou rolo. Um desenho pode distinguir um furo de folga de um diâmetro de posicionamento, em vez de aplicar o mesmo requisito de ajuste a todas as superfícies.
O HDPE pode sofrer deformação sob forças de fixação e usinagem. Suportes amplos e fixação controlada reduzem marcas; a remoção de um recesso profundo de um único lado também exige atenção às tensões remanescentes no bloco.[3]
| Característica | Requisito do desenho | Condição de aceitação | Verificação |
|---|---|---|---|
| Canal-guia | Largura, profundidade e datums de localização | Suportado conforme especificado | Verificação de perfil e localização de montagem |
| Manga ou rolo | Furo, diâmetro e comprimento do ombro | Estado livre ou ajuste instalado definido | Medição dimensional |
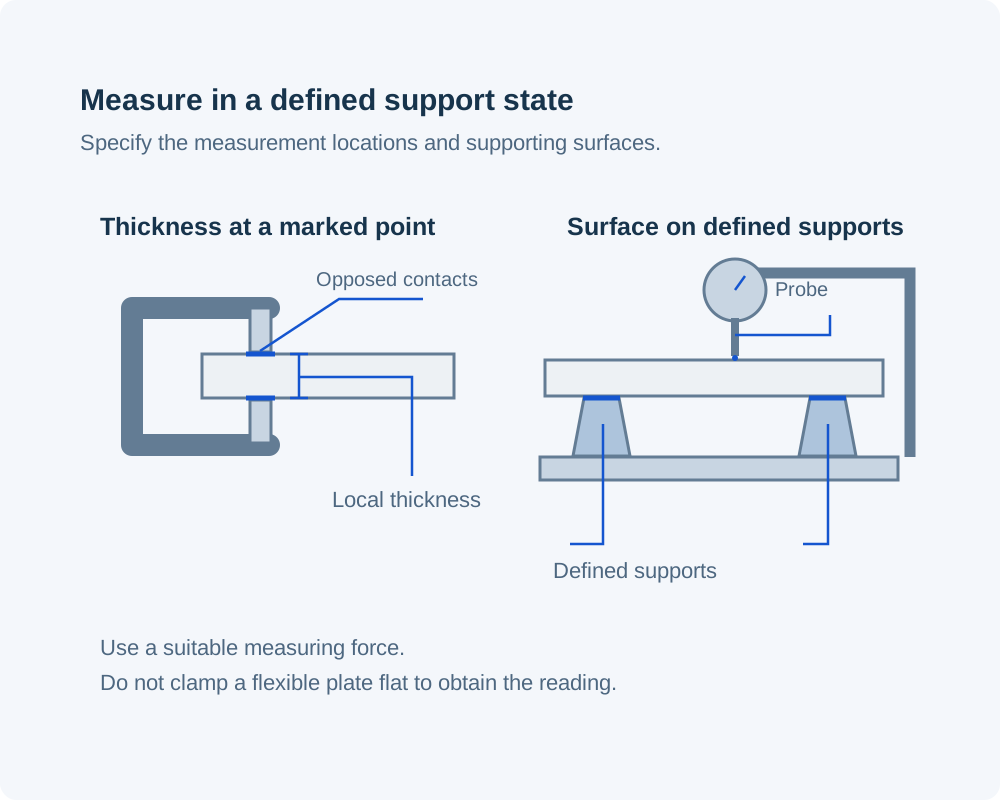
| Placa ou base plana | Espessura e planicidade | Suporte definido; sem achatamento forçado | Medições de espessura e de superfície |
| Fixador embutido | Posição do furo e folga para a cabeça | Parafuso especificado e pilha montada | Verificação de profundidade do recesso e de montagem |
As dimensões dos desenhos utilizam as unidades e limites de característica declarados. As condições aceitas de suporte, montagem e temperatura permanecem vinculadas às medições.
Um furo de localização preciso, um furo de folga e uma borda externa desempenham funções diferentes. Avaliamos os limites desses elementos no desenho separadamente, incluindo a espessura da seção e a condição em que cada um é medido.
Um ponto fixo de localização e suportes ranhurados adequadamente projetados podem permitir que a guia se expanda ao longo do seu comprimento. O desenho ainda deve impedir movimentos indesejados ao longo do percurso de deslocamento.
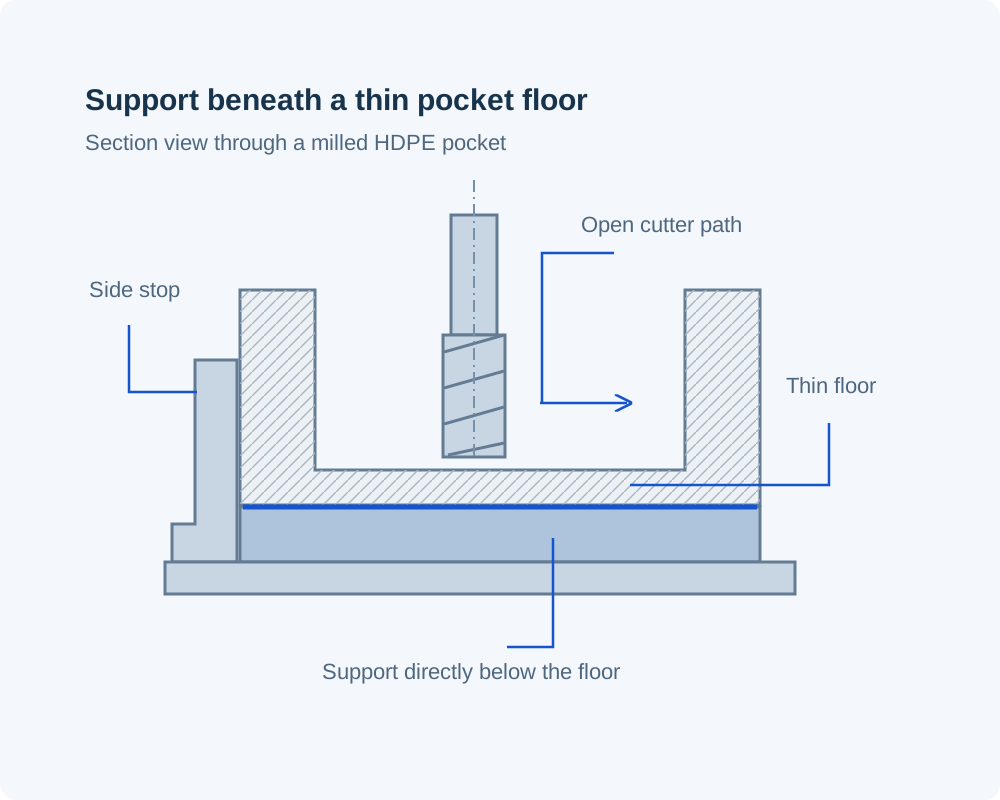
Um piso fino sob um rebaixo precisa de apoio se sua forma controla a montagem. A superfície de apoio e as áreas acessíveis para fixação fazem parte da geometria do dispositivo de fixação, não sendo detalhes a serem deixados para a inspeção.
Uma cabeça de parafuso pequena pode concentrar a carga em uma área de contato macia. Uma superfície de apoio mais ampla ou uma bucha definida no desenho podem distribuir ou limitar a compressão onde a montagem assim o exigir.[3]
Uma faixa ou calota de desgaste separada permite renovar a superfície de trabalho sem substituir o suporte. Sua espessura, recursos de localização e rebaixos para elementos de fixação devem permanecer compatíveis com os componentes retidos.
Canais e guias laterais direcionam um item em movimento. Usinamos o trajeto, a entrada e a geometria de fixação; velocidade, abrasão e a superfície de contato do item determinam se a classe de HDPE selecionada é adequada à aplicação.
Suportes e blocos de apoio mantêm um componente em pontos de contato definidos. Recortes aliviam áreas frágeis, e o acesso aberto permite retirar a peça sem arrastá-la sobre a fixação.
O HDPE pode ser considerado para peças expostas à água ou a produtos químicos compatíveis do processo. A identidade química, a concentração e a temperatura de exposição devem constar na decisão sobre o material.
As almofadas podem separar um item manipulado de um suporte metálico. Seu perfil, espessura retida e acesso para montagem determinam o encaixe na substituição; a marcação superficial é avaliada em comparação com o item manipulado real.
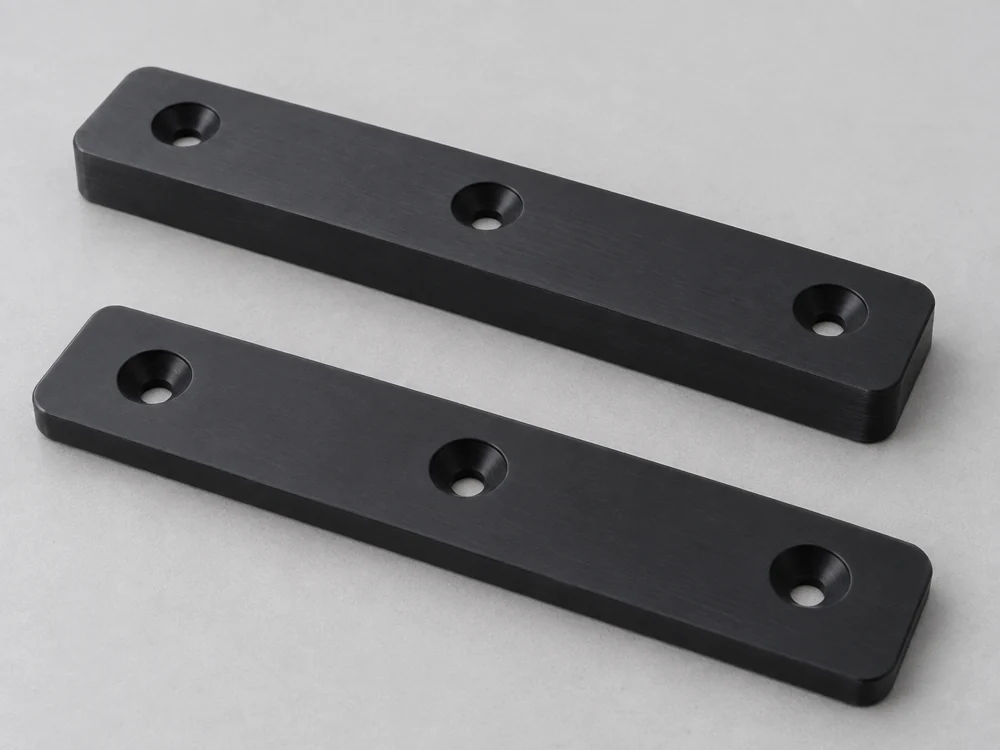
Os trajetos normais de ferramenta permanecem visíveis em uma face conforme usinada. Uma face estética e uma superfície de contato deslizante podem exigir critérios de aceitação diferentes, mesmo quando ambas estão no mesmo componente.
Rebarbas soltas e bordas afiadas em forma de penas podem interferir em um guia. Seguimos a chanfradura especificada, mantendo qualquer canto ou aba que posicione a peça acoplada.
A profundidade do escareamento e a espessura da almofada definem até que ponto a cabeça do parafuso fica posicionada abaixo da face de trabalho. O desenho pode indicar a espessura remanescente de contato necessária antes da substituição.
Números de peça e marcas de revisão devem estar em uma área acessível e não sujeita a contato. A embalagem protege o perfil acabado contra amassamentos e detritos que possam afetar sua próxima montagem.
O pedido identifica a classe de PEAD, a cor e os registros exigidos para o estoque. O nome genérico da resina fornecido pelo fornecedor não substitui a designação específica de estoque especificada.
Um relatório identifica as características verificadas e a revisão do desenho. Para um guia ou placa flexíveis, a condição de suporte registrada torna o resultado útil quando a peça chega à sua bancada de montagem.
Verificações dimensionais estabelecem a geometria usinada. Ensaios de desgaste, exposição química e marcação respondem a perguntas distintas e exigem suas próprias condições de serviço e critérios de aceitação.
Um corte profundo em ninho realizado em chapa espessa remove mais material do que uma almofada rasa. Escolher a matéria-prima mais próxima e adequada reduz o desperdício sem alterar a geometria final.
Furos laterais, reentrâncias na face inferior e canais estreitos e profundos podem exigir montagens adicionais ou ferramentas com maior alcance. Características acessíveis por uma única face geralmente são mais simples de agrupar.
Chapas grandes e finas, bem como características de acoplamento rigorosamente controladas, podem exigir suporte e verificação adicionais. A cotação deve incluir a mesma condição de aceitação em estado livre ou montado especificada no desenho.
Um lote pode compartilhar o trabalho de preparação; vários perfis diferentes de cavidades não podem ser cotados como uma única peça repetida. Agrupe as quantidades por número de peça e revisão ao comparar uma primeira produção com fornecimento repetido.
Resolvemos a designação do estoque, as características de contato e as dúvidas sobre o desenho aberto antes da liberação da rota de usinagem.
Um componente inicial pode ser verificado em seu hardware de suporte e fixação pretendidos. Alterações no folga ou no perfil de contato tornam-se uma revisão do desenho.
Utilizamos a definição aprovada da peça para o lote, incluindo sua identidade de material e as condições de inspeção especificadas.
Pedidos repetidos referenciam a revisão aprovada. Um perfil guia alterado, grau de estoque ou arranjo de fixadores é identificado antes que as peças sejam misturadas com entregas anteriores.
Trate o HDPE reciclado como um grau de estoque especificado separadamente. O pedido deve indicar seu teor permitido de material reciclado e as propriedades exigidas para a peça; os valores PE300 natural desta página não podem ser transferidos para uma chapa reciclada não identificada. A mudança de estoque virgem para reciclado exige aprovação de material antes de se tornar estoque para produção repetida.
Um guia desgastado pode revelar o arranjo de fixação, mas seu perfil de contato pode não mais representar a dimensão pretendida. Precisamos das dimensões originais ou de uma reconstrução acordada que distinga o desgaste da folga projetada. Um item acoplado ou uma peça correspondente sem desgaste pode ajudar a resolver essa diferença.
Não. Utilize um grau de estoque nomeado com documentação que cubra o alimento específico, o tempo e a temperatura de contato. Aditivos e cor fazem parte dessa definição de material. Uma designação genérica de HDPE ou uma aparência branca não comprovam que o componente acabado atende aos requisitos da aplicação.
Apenas quando abrange o agente de limpeza real, a concentração, a temperatura e a duração. A limpeza repetida e a carga mecânica simultânea podem diferir do ensaio de referência. Para uma peça de contato crítica, utilize as orientações específicas da classe fornecidas pelo fornecedor e um ensaio de aplicação que represente o ciclo de limpeza.
Não. O valor de escoamento listado provém de um ensaio de tração de curta duração. Ele não define a deformação a longo prazo de um espaçador ou placa apertada sob carga. A carga sustentada, a área de contato, a temperatura e o movimento permitido devem ser considerados no projeto do componente.
Não automaticamente. O material bruto inicial, a quantidade de material removido e a sensibilidade à alteração de forma determinam se uma etapa adicional de estabilização é útil. Caso seja necessária, seu ciclo específico para o material e a folga de usinagem devem ser definidos; copiar um ciclo de outro plástico pode alterar inesperadamente a peça.
Uma guia reversível exige que ambas as faces de contato e a configuração de fixação sejam definidas para inversão. Um rebaixo unilateral para fixação pode deixar a cabeça do parafuso exposta após a inversão da guia, enquanto a face traseira ainda deve assentar firmemente contra seu suporte. Usinamos a geometria de duas faces somente quando especificada no desenho; não se presume que uma simples bucha de desgaste unilateral seja reversível.
Compartilhe o desenho do seu componente em PEAD, a classe do material bruto e a quantidade. Analisaremos com você os requisitos de usinagem e ajuste.
Fundamentação técnica para seleção do material bruto e requisitos de componentes em PEAD.
