Manicotti in HDPE
Realizziamo manicotti con foro passante, diametro esterno e spalla di posizionamento. Il foro garantisce il gioco intorno a un albero, mentre la spalla ne definisce la posizione su una piastra o una carcassa.
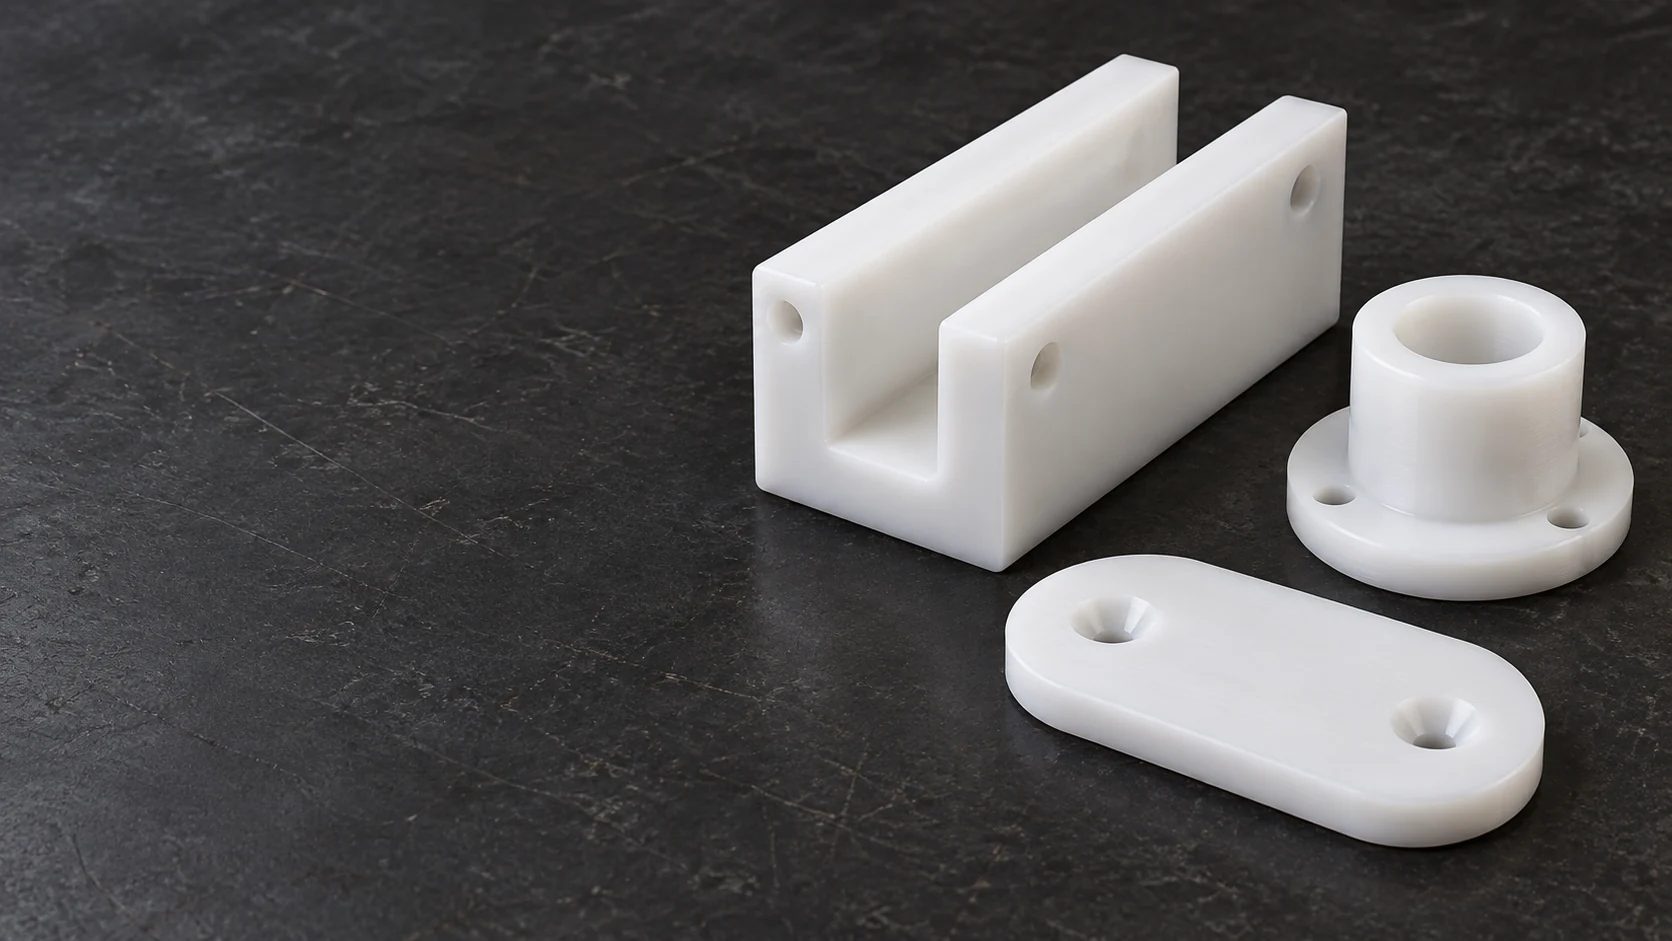
Realizziamo manicotti con foro passante, diametro esterno e spalla di posizionamento. Il foro garantisce il gioco intorno a un albero, mentre la spalla ne definisce la posizione su una piastra o una carcassa.
Rulli torniti in HDPEcombinano un diametro di rotolamento con un foro per l’albero. Una flangia o una scanalatura può posizionare l’elemento mobile; il disegno separa il profilo di contatto dalle facce del mozzo e di fissaggio.
Fresiamo canali rettilinei o profilati nei blocchi in HDPE. La larghezza del canale controlla la traiettoria del componente mobile, mentre le viti di fissaggio sono alloggiate in fori svasati per mantenere le teste lontane dalla zona di contatto.
I distanziali torniti definiscono il gioco tra i componenti tramite la loro lunghezza finita e le facce terminali. Per gli insiemi serrati, il progetto deve tenere conto della compressione del polimero, anziché trattarlo come un distanziale metallico.
Realizziamo strisce sostituibili con fissaggi incassati e uno spessore di contatto definito. Il pattern di montaggio consente di sostituire la striscia senza spostarne il supporto; i suoi bordi seguono il percorso di corsa richiesto.
I nidi in HDPE supportano il pezzo in lavorazione su facce selezionate o tasche curve. Lo svasatura intorno alle superfici rimanenti impedisce al dispositivo di fissaggio di appoggiarsi su bave, nervature o aree che devono rimanere libere.
L’HDPE naturale è una scelta di materiale grezzo non pigmentato per componenti lavorati. Manteniamo il produttore e la qualità specificati nella definizione del pezzo; un aspetto bianco da solo non identifica il materiale.[1]
Il materiale grezzo nero offre un aspetto diverso senza richiedere la verniciatura del pezzo finito. La resistenza ai raggi UV, il comportamento elettrico e le dichiarazioni di contatto dipendono dalla formulazione indicata, non dal colore.[1] [2]
Le lastre sono adatte per blocchi guida, nidificazioni e strisce di contatto. Selezioniamo un grezzo con materiale sufficiente per le facce da lavorare; lo spessore iniziale della lamiera non corrisponde alla tolleranza di spessore finale.[3]
Le barre tonde sono adatte per manicotti, rulli e distanziali. Per un foro di grande diametro, l’uso di un tubo può ridurre la quantità di materiale da asportare, purché il grado di materiale, lo spessore della parete e le condizioni di produzione soddisfino i requisiti del disegno.
HDPE e PE-HD indicano il polietilene ad alta densità. Ensinger identifica la sua famiglia PE300 come PE-HD, PE500 come PE-HMW e PE1000 come PE-UHMW. Un disegno che richiede polietilene UHMW necessita quindi di una selezione materiale distinta; non è una sostituzione automatica con HDPE.[2] [2]
Forniamo un preventivo per il materiale HDPE specificato oppure indichiamo separatamente un’alternativa proposta.
| Proprietà | Valore di riferimento | Metodo di prova | Rilevanza per l’acquirente |
|---|---|---|---|
| Densità | 0.96 g/cm³ | Dati del fornitore | Massa del componente |
| Modulo di trazione | 1,100 MPa | DIN EN ISO 527-1 | Rigidità elastica |
| Resistenza a trazione allo snervamento | 23 MPa | DIN EN ISO 527-1 | Comportamento a trazione a breve termine |
| Durezza | 64 Shore D | DIN EN ISO 868 | Indentazione da contatto |
| Dilatazione termica lineare | 18 × 10⁻⁵/K | DIN EN ISO 11359-1;2 | Movimento legato alla temperatura |
Valori guida per forme grezze di Ensinger TECAFINE PE300 naturale, utilizzati per il confronto tra materiali. La temperatura di prova, la direzione del provino e l’intervallo di CLTE non sono indicate nel foglio dati. Questi valori non costituiscono limiti di accettazione per il pezzo finito.
Fresiamo il profilo di contatto e le caratteristiche di fissaggio partendo dagli stessi riferimenti geometrici del pezzo. I raggi interni degli angoli e l’accessibilità a tasche profonde determinano il percorso dell’utensile; una vite incassata deve rimanere al di sotto della superficie funzionante.
Torniamo il foro, il diametro esterno e le spalle che posizionano un manicotto o un rullo. Un disegno può distinguere un foro di gioco da un diametro di posizionamento, invece di applicare lo stesso requisito di tolleranza a tutte le superfici.
L’HDPE può deformarsi sotto le forze di serraggio e di taglio. Un supporto ampio e uno serraggio controllato riducono le impronte; anche la rimozione di una tasca profonda da un solo lato richiede attenzione alle sollecitazioni residue nel grezzo.[3]
| Caratteristica | Requisito sul disegno | Condizione di accettazione | Verifica |
|---|---|---|---|
| Canale guida | Larghezza, profondità e riferimenti di posizionamento | Supportato come specificato | Verifica del profilo e della posizione di montaggio |
| Mancalino o rullo | Foro, diametro e lunghezza della spalla | Stato libero o adattamento montato definito | Misurazione dimensionale |
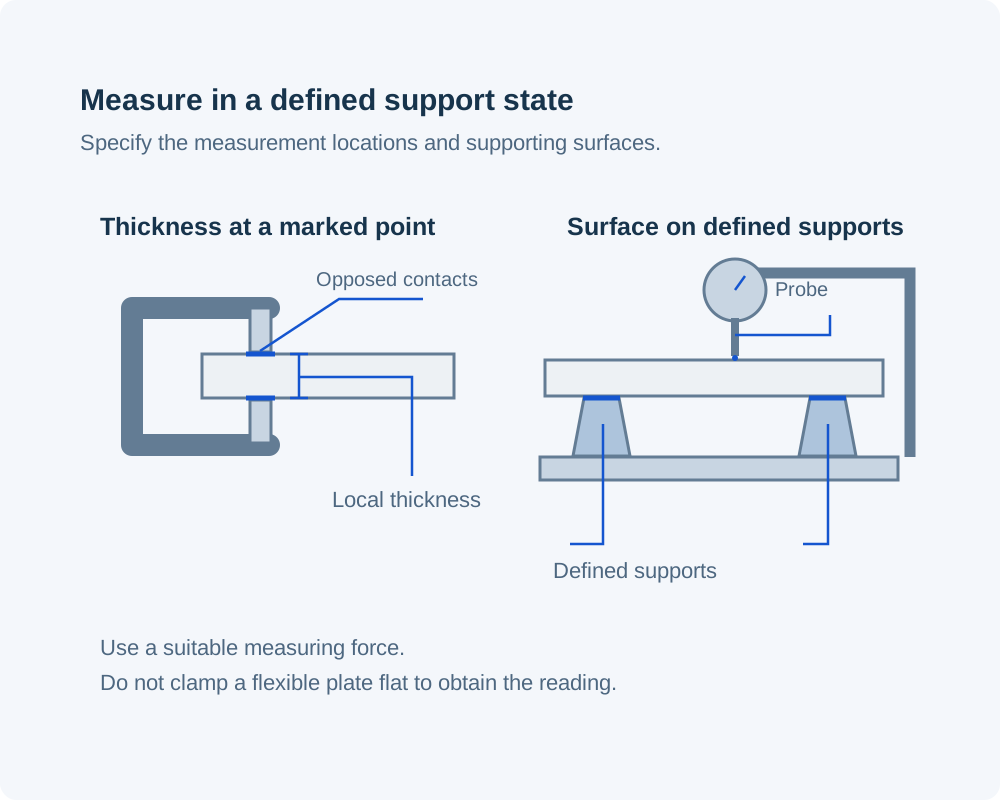
| Piastra o basetta piana | Spessore e planarità | Supporto definito; nessun appiattimento forzato | Misurazioni di spessore e superficie |
| Elemento di fissaggio incassato | Posizione del foro e gioco per la testa della vite | Vite specificata e stack montato | Verifica della profondità dell’incasso e dell’assemblaggio |
Le dimensioni riportate nei disegni utilizzano le unità dichiarate e i limiti delle caratteristiche. Le condizioni accettate di supporto, montaggio e temperatura rimangono associate alle misure.
Un foro di posizionamento preciso, un foro passante e un bordo esterno svolgono funzioni diverse. Valutiamo i relativi limiti disegnati separatamente, inclusi lo spessore della sezione e le condizioni in cui ciascuno viene misurato.
Un punto fisso di posizionamento e supporti scanalati opportunamente progettati possono consentire alla guida di espandersi lungo la sua lunghezza. Il disegno deve comunque impedire movimenti indesiderati lungo il percorso di corsa.
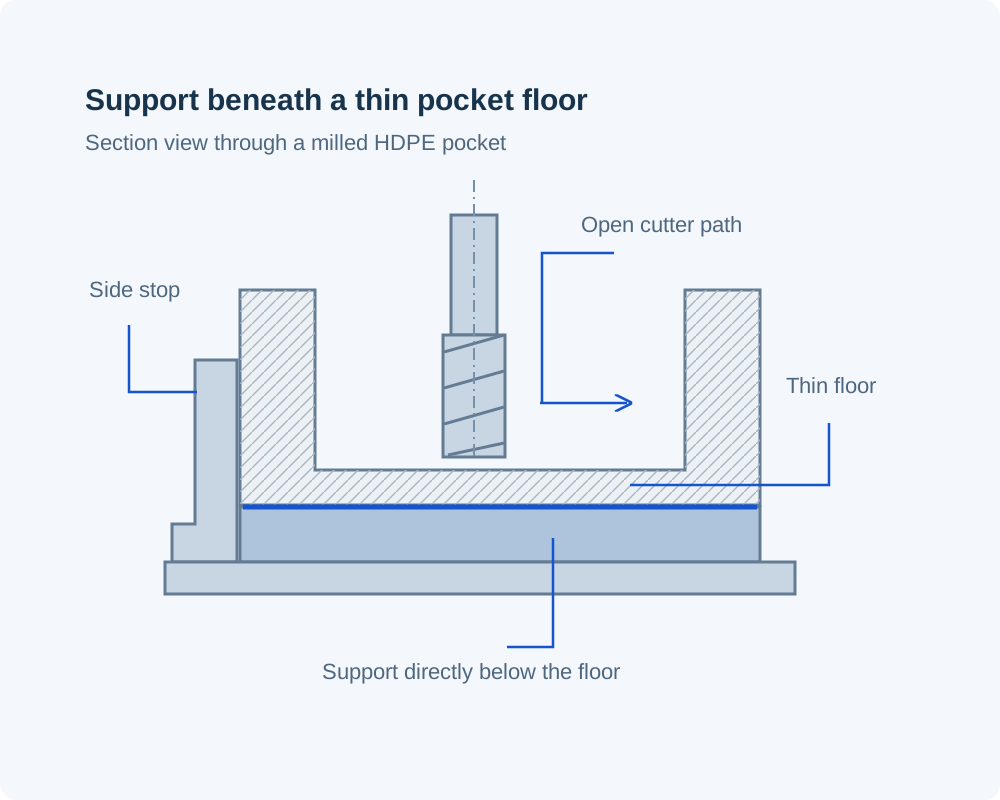
Un fondo sottile sotto una tasca richiede supporto se la sua forma influenza l’assemblaggio. La superficie di appoggio e le aree di serraggio accessibili fanno parte della geometria del dispositivo di fissaggio, non sono dettagli da definire solo in fase di ispezione.
Una testa di vite di piccole dimensioni può concentrare il carico su un’area di contatto morbida. Una superficie di appoggio più ampia o una bussola definita nel disegno possono distribuire o limitare la compressione dove l’assemblaggio lo richiede.[3]
Una striscia di usura o una piastrina separata consente di rinnovare la superficie operativa senza sostituire il supporto. Lo spessore, le caratteristiche di posizionamento e le cave per i fissaggi devono rimanere compatibili con gli elementi di fissaggio già presenti.
Canali e guide laterali indirizzano un oggetto in movimento. Realizziamo meccanicamente il percorso, l’ingresso e la geometria di fissaggio; velocità, usura e superficie di contatto dell’oggetto determinano se la classe di HDPE selezionata è adatta all’applicazione.
Nidi e blocchi di supporto tengono un componente su contatti definiti. Le tasche di svasatura lasciano libere le caratteristiche fragili, mentre l’accesso aperto consente di sollevare il pezzo senza trascinarlo sulla sede di fissaggio.
L’HDPE può essere preso in considerazione per parti esposte all’acqua o a sostanze chimiche compatibili del processo. L’identità chimica, la concentrazione e la temperatura di esposizione devono essere incluse nella scelta del materiale.
I supporti possono separare un elemento maneggiato da un supporto metallico. Il loro profilo, lo spessore residuo e l’accessibilità per il fissaggio determinano la compatibilità in fase di sostituzione; la marcatura superficiale viene valutata confrontandola con l’effettivo elemento maneggiato.
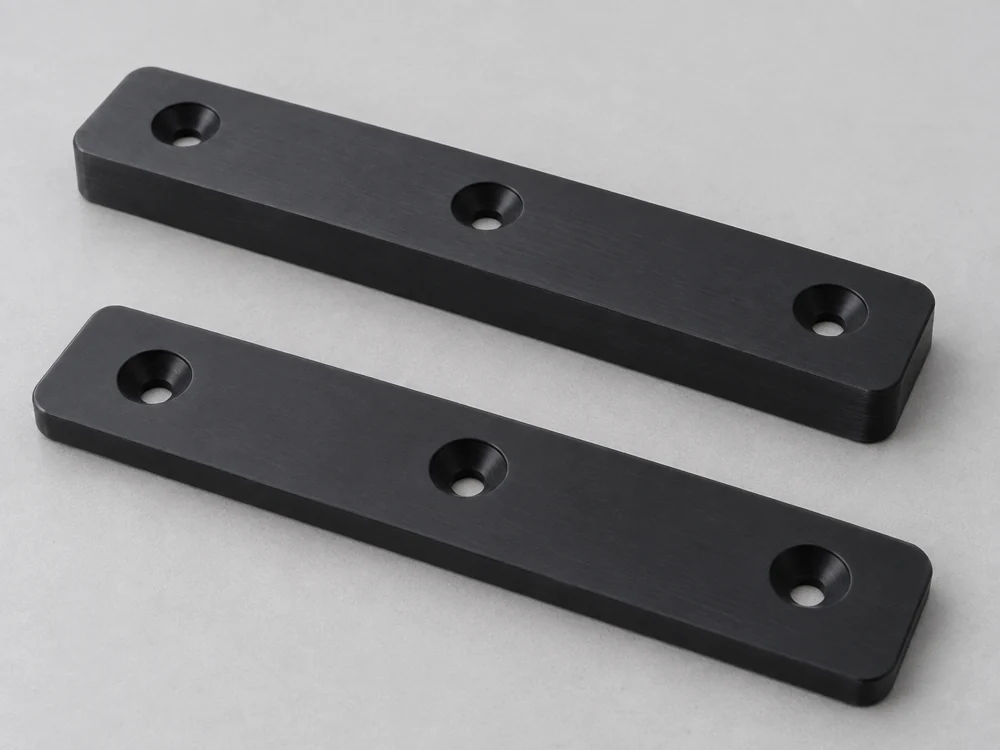
I percorsi utensile standard rimangono visibili su una faccia non ulteriormente rifinita. Una faccia estetica e una superficie di scorrimento possono richiedere criteri di accettazione diversi, anche quando si trovano sullo stesso componente.
Bave libere e edge affilati a forma di penna possono interferire con una guida. Rispettiamo il raccordo di edge specificato, mantenendo comunque qualsiasi spigolo o risalto che assicura il posizionamento del componente abbinato.
La profondità della svasatura e lo spessore del supporto determinano di quanto la testa della vite risulti al di sotto della faccia funzionale. Il disegno può indicare lo spessore residuo di contatto richiesto prima della sostituzione.
I numeri di parte e i riferimenti di revisione devono essere riportati su un’area accessibile e non funzionale. L’imballaggio protegge il profilo finito da ammaccature e detriti che potrebbero comprometterne il successivo montaggio.
L’ordine specifica la classe di HDPE, il colore e i registri richiesti per il materiale grezzo. Il nome generico della resina fornita dal fornitore non sostituisce la designazione specifica del materiale grezzo.
Un rapporto identifica le caratteristiche verificate e la revisione del disegno. Per guide o piastre flessibili, la condizione di supporto registrata rende i risultati utilizzabili quando il componente raggiunge il vostro banco di assemblaggio.
Le verifiche dimensionali stabiliscono la geometria lavorata. Le prove di usura, di esposizione chimica e di marcatura rispondono a domande diverse e richiedono condizioni operative e criteri di accettazione specifici.
Un taglio profondo realizzato su una piastra spessa asporta più materiale rispetto a un supporto poco profondo. La scelta del grezzo più vicino alle dimensioni richieste riduce gli scarti senza modificare la geometria finale.
Fori laterali, cave inferiori e canali stretti e profondi possono richiedere montaggi aggiuntivi o utensili con maggiore portata. Le caratteristiche accessibili da una sola faccia sono generalmente più semplici da realizzare in un’unica configurazione.
Lastre grandi e sottili, o caratteristiche di accoppiamento con tolleranze stringenti, possono richiedere supporti e controlli aggiuntivi. Il preventivo deve includere la stessa condizione di accettazione (a stato libero o montato) indicata sul disegno.
Un lotto può condividere il lavoro di attrezzaggio; diversi profili di tasche non possono essere quotati come un singolo componente ripetuto. Raggruppare le quantità per numero di parte e revisione quando si confronta una prima produzione con una fornitura ripetuta.
Risolviamo la designazione del materiale grezzo, le caratteristiche di contatto e i dubbi aperti sul disegno prima che venga rilasciato il percorso di lavorazione.
Un componente iniziale può essere verificato nel suo hardware di supporto e fissaggio previsto. Le modifiche al gioco o al profilo di contatto diventano una revisione del disegno.
Utilizziamo la definizione approvata della parte per il lotto, inclusa la sua identità materiale e le condizioni di ispezione specificate.
Gli ordini ripetuti fanno riferimento alla revisione approvata. Un profilo guida modificato, un grado di materiale grezzo diverso o una configurazione di fissaggio differente vengono identificati prima che i pezzi vengano mescolati con consegne precedenti.
Trattare l’HDPE riciclato come un grado di materiale grezzo specificato separatamente. L’ordine deve indicare la percentuale massima di contenuto riciclato consentita e le proprietà richieste per la parte; i valori PE300 naturali riportati in questa pagina non possono essere trasferiti a un foglio di materiale riciclato non identificato. La sostituzione del materiale vergine con quello riciclato richiede l’approvazione del materiale prima che possa essere utilizzato per la produzione ripetuta.
Una guida usurata può mostrare la disposizione di montaggio, ma il suo profilo di contatto potrebbe non rappresentare più la dimensione prevista. È necessario disporre delle dimensioni originali o di una ricostruzione concordata che distingua l’usura dal gioco di progetto. Un elemento di accoppiamento o una parte corrispondente non usurata possono aiutare a risolvere tale differenza.
No. Utilizzare un grado di materiale grezzo denominato, accompagnato da documentazione che copra l’alimento previsto, il tempo di contatto e la temperatura. Gli additivi e il colore rientrano nella definizione di tale materiale. Una semplice designazione generica HDPE o un aspetto bianco non garantiscono che il componente finito soddisfi i requisiti dell’applicazione.
Solo quando copre effettivamente il detergente, la concentrazione, la temperatura e la durata. Una pulizia ripetuta e un carico meccanico simultaneo possono differire dal test di riferimento. Per una parte a contatto critica, utilizzare le indicazioni specifiche per grado del fornitore e un test applicativo rappresentativo del ciclo di pulizia.
No. Il valore di snervamento indicato proviene da un test di trazione a breve termine. Non definisce la deformazione a lungo termine di un distanziale o di una piastra serrata. Nel progetto del componente devono essere considerati il carico prolungato, l’area di contatto, la temperatura e lo spostamento ammesso.
Non automaticamente. Il materiale di partenza, la quantità di materiale asportato e la sensibilità ai cambiamenti di forma determinano se un ulteriore passaggio di stabilizzazione sia utile. Se necessario, occorre definire il ciclo specifico per il materiale e il sovrabbondante di lavorazione; applicare un ciclo proveniente da un altro tipo di plastica potrebbe modificare inaspettatamente il pezzo.
Una striscia reversibile richiede che entrambe le facce di contatto e la configurazione di fissaggio siano definite per il ribaltamento. Una tasca per viti su un solo lato potrebbe lasciare la testa della vite esposta dopo il ribaltamento della striscia, mentre la faccia posteriore deve comunque appoggiarsi correttamente sul suo supporto. Realizziamo la geometria a due facce d’usura solo quando specificata nel disegno; non si assume che un normale supporto d’usura monolaterale sia reversibile.
Condividi il disegno del tuo componente in HDPE, la qualità del materiale grezzo e la quantità richiesta. Esamineremo insieme a te i requisiti di lavorazione e di accoppiamento.
Contesto tecnico per la selezione del materiale grezzo e i requisiti dei componenti in HDPE.
