Tuleje z HDPE
Tuleje toczone z otworem wzdłużnym, średnicą zewnętrzną oraz powierzchnią lokalizującą (burtą). Otwór zapewnia luz wokół wału, podczas gdy burta ustala położenie tulei w płycie lub obudowie.
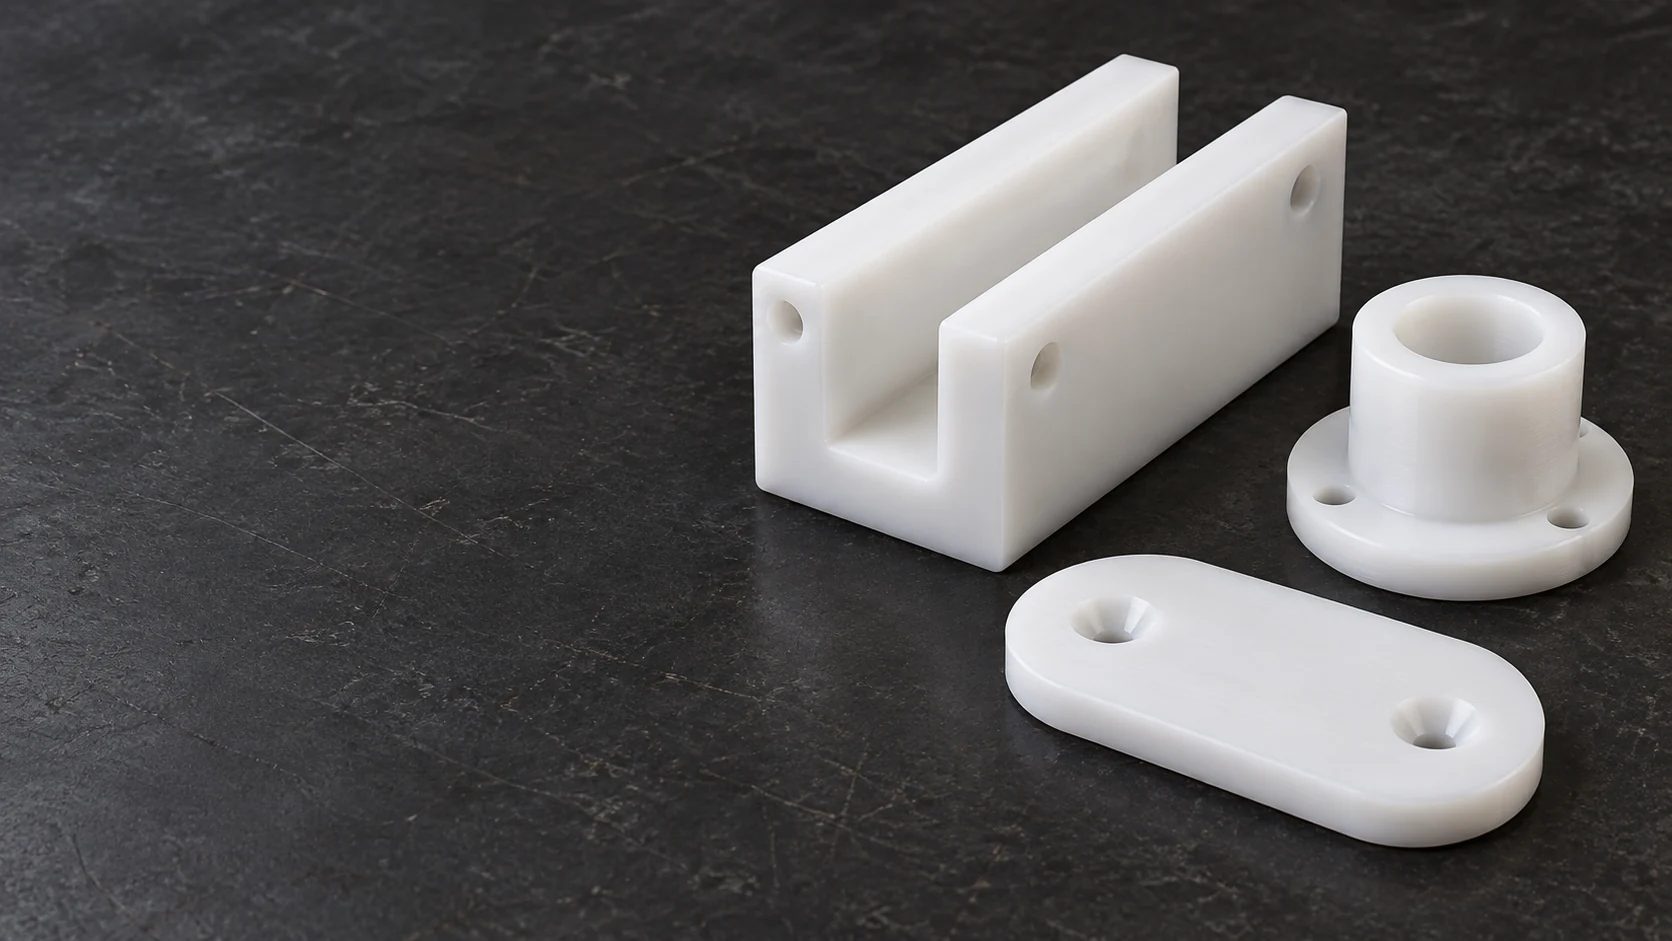
Tuleje toczone z otworem wzdłużnym, średnicą zewnętrzną oraz powierzchnią lokalizującą (burtą). Otwór zapewnia luz wokół wału, podczas gdy burta ustala położenie tulei w płycie lub obudowie.
Tokarskie wałki HDPEłączy średnicę roboczą z otworem osiowym. Flaneczkę lub rowek można użyć do pozycjonowania elementu ruchomego; rysunek oddziela profil kontaktowy od tarczy mocującej i powierzchni montażowych.
Frezujemy proste lub profilowane kanały w blokach z HDPE. Szerokość kanału określa tor ruchu elementu przesuwnego, a zagłębione otwory montażowe zapobiegają wystawaniu głów śrub nad powierzchnię kontaktową.
Toczone wkładki dystansowe ustalają odstęp między komponentami poprzez swoją gotową długość i powierzchnie czołowe. W przypadku zespołów dociskanych należy uwzględnić ściskanie polimeru, a nie traktować go jak metalową wkładkę dystansową.
Obrabiamy wymienne paski z zagłębionymi elementami mocującymi oraz zdefiniowaną grubością powierzchni styku. Wzór mocowania umożliwia wymianę paska bez przesuwania jego podparcia; krawędzie paska śledzą wymagany tor ruchu.
Gniazda z HDPE zapewniają podparcie przedmiotu obrabianego na wybranych powierzchniach lub w zakrzywionych wgłębieniach. Wycięcia wokół pozostałych powierzchni zapobiegają lokalizacji uchwytu na zadziorkach, żeberkach lub obszarach, które powinny pozostać wolne.
Naturalny HDPE to niebarwiony surowiec stosowany do elementów obrobionych. Zachowujemy określoną przez klienta markę producenta i gatunek materiału w definicji elementu; sam tylko biały kolor nie identyfikuje materiału.[1]
Czarny surowiec zapewnia inny wygląd bez konieczności malowania gotowego elementu. Odporność na działanie promieni UV, właściwości elektryczne oraz deklaracje dotyczące kontaktu zależą od nazwanej formuły materiału, a nie od jego koloru.[1] [2]
Płyty nadają się do bloków prowadzących, gniazd i pasków stykowych. Dobieramy półfabrykat z materiału odpowiedniego dla wymaganych powierzchni frezowanych; początkowa grubość arkusza nie jest tolerancją końcowej grubości.[3]
Pręty okrągłe nadają się na tuleje, wałki oporowe i dystanse. W przypadku dużego otworu zastosowanie rury może ograniczyć ilość usuwanego materiału, pod warunkiem że jej gatunek, grubość ścianki oraz stan wyjściowy spełniają wymagania rysunku.
HDPE i PE-HD to nazwy polietylenu o wysokiej gęstości. Firma Ensinger określa swoją rodzinę materiałów PE300 jako PE-HD, PE500 jako PE-HMW, a PE1000 jako PE-UHMW. Rysunek wymagający polietylenu UHMW wymaga więc osobnego wyboru materiału; nie jest to automatyczna podmiana na HDPE.[2] [2]
W ofercie wskazujemy określony półfabrykat HDPE lub oddzielnie proponujemy alternatywny materiał.
| Właściwość | Wartość odniesienia | Metoda badania | Znaczenie dla zamawiającego |
|---|---|---|---|
| Gęstość | 0.96 g/cm³ | Dane dostawcy | Masa komponentu |
| Moduł rozciągania | 1,100 MPa | DIN EN ISO 527-1 | Sztywność sprężysta |
| Wytrzymałość na rozciąganie w punkcie plastycznym | 23 MPa | DIN EN ISO 527-1 | Krótkotrwała wytrzymałość na rozciąganie |
| Twardość | 64 twardość Shore D | DIN EN ISO 868 | Wgniecenie kontaktowe |
| Liniowy współczynnik rozszerzalności cieplnej | 18 × 10⁻⁵/K | DIN EN ISO 11359-1;2 | Ruch związany z temperaturą |
Wartości orientacyjne dla półfabrykatów TECAFINE PE300 naturalny firmy Ensinger, stosowane do porównania materiałów. W arkuszu danych nie podano temperatury badań, kierunku próbek ani zakresu pomiaru współczynnika liniowego rozszerzalności cieplnej (CLTE). Te wartości nie stanowią granic akceptacji dla gotowych części.
Frezujemy profil powierzchni kontaktowej i cechy montażowe, korzystając z tych samych punktów odniesienia części. Promienie zaokrągleń wewnętrznych narożników oraz dostęp do głębokich zagłębień decydują o ścieżce narzędzia; zagłębiony element mocujący musi znajdować się poniżej powierzchni roboczej.
Toczymy otwór, średnicę zewnętrzną oraz powierzchnie czołowe służące do lokalizacji tulei lub wałka oporowego. Na rysunku można rozróżnić otwór luzowy od średnicy lokalizacyjnej, zamiast stosować identyczne wymagania dopasowania do każdej powierzchni.
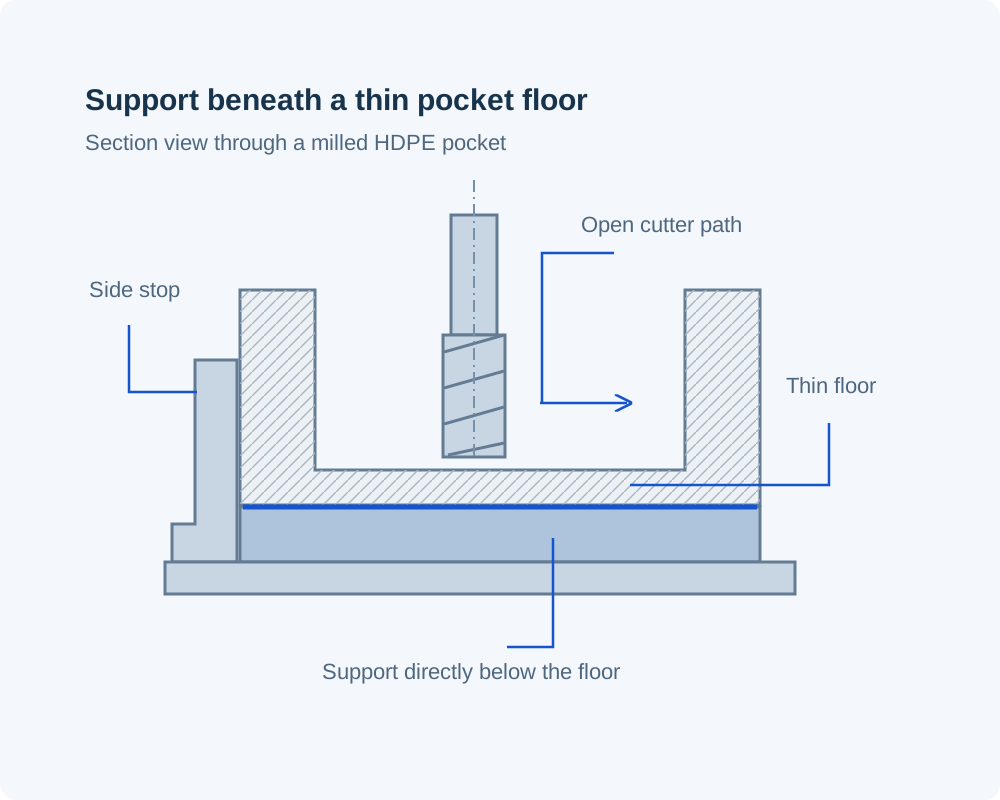
HDPE może ulec odkształceniu pod wpływem sił docisku i cięcia. Szerokie podparcie oraz kontrolowany docisk zmniejszają wgniecenia; usuwanie głębokiej kieszeni z jednej strony wymaga również uwzględnienia naprężeń pozostających w półfabrykacie.[3]
| Cecha | Wymaganie rysunkowe | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Kanał prowadzący | Szerokość, głębokość oraz punkty odniesienia pozycjonujące | Podparte zgodnie ze specyfikacją | Sprawdzenie profilu i położenia montażowego |
| Rukawa lub wałek | Otwór, średnica oraz długość stopki | Stan swobodny lub określone dopasowanie po zamontowaniu | Pomiar wymiarów |
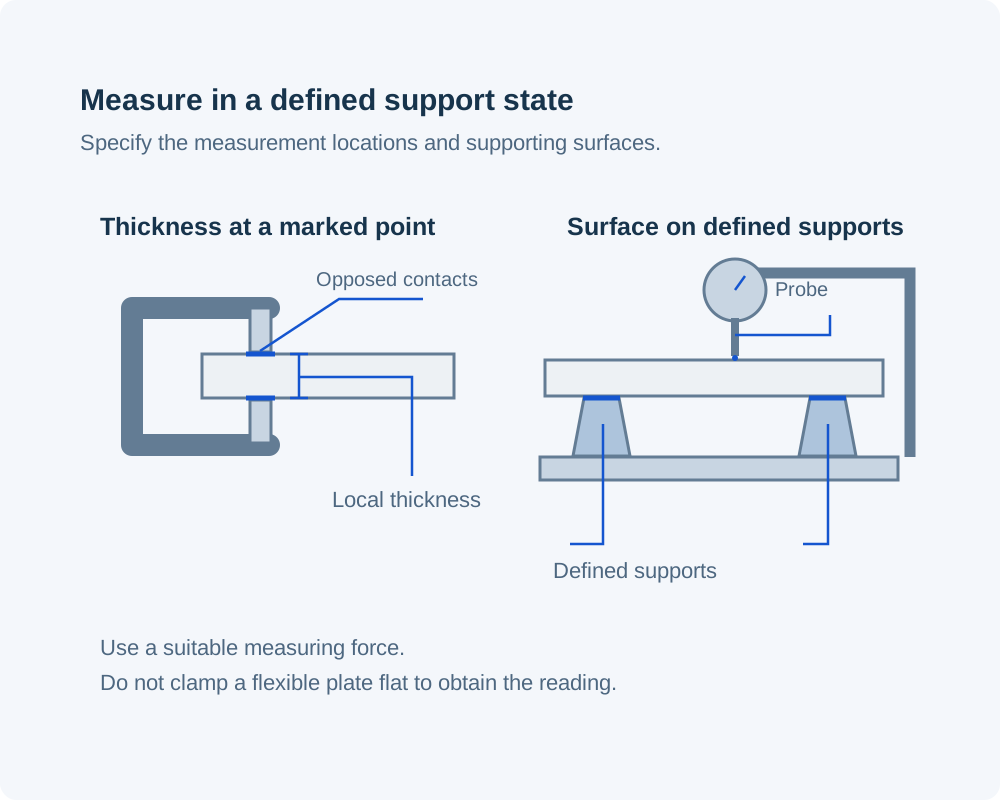
| Płaska powierzchnia oporowa lub płyta | Grubość i płaskość | Określone podparcie; bez wymuszania płaskości | Pomiary grubości i powierzchni |
| Wkręcany element mocujący z zagłębieniem | Położenie otworu i luz pod głowicą | Określony śrubowy element mocujący i zestaw montażowy | Głębokość zagłębienia i sprawdzenie montażu |
Wymiary na rysunku stosują podane jednostki oraz granice cech. Zaakceptowane warunki podparcia, montażu i temperatury pozostają powiązane z pomiarami.
Blindowane otwory lokalizacyjne, otwory luzowe oraz zewnętrzna krawędź pełnią różne funkcje. Oceny ich wymiarów na rysunku przeprowadzamy osobno, w tym grubości przekroju oraz warunków pomiaru każdego z tych elementów.
Stały punkt lokalizacyjny oraz odpowiednio zaprojektowane uchwyty z rowkami pozwalają prowadnicy na rozszerzanie się wzdłuż jej długości. Rysunek musi nadal uniemożliwiać niepożądane przemieszczenia wzdłuż toru ruchu.
Cienkie dno pod wgłębieniem wymaga podparcia, jeśli jego kształt określa sposób montażu. Powierzchnia podparcia oraz dostępne obszary do zamocowania są częścią geometrii uchwytu, a nie szczegółami pozostawianymi do kontroli końcowej.
Mała głowa śruby może skoncentrować obciążenie w miękkim obszarze styku. Szerzsza powierzchnia oporu lub tuleja zdefiniowana na rysunku mogą rozprowadzić lub ograniczyć ściskanie tam, gdzie tego wymaga zespół.[3]
Oddzielna nakładka lub płytki ścierne umożliwia odnowienie powierzchni roboczej bez konieczności wymiany całej podpory. Jej grubość, cechy lokalizacyjne oraz zagłębienia pod elementy złączeniowe muszą być nadal zgodne z zachowanymi elementami mocującymi.
Kanały i boczne przewodniki kierują poruszającym się elementem. Wykonujemy frezowanie toru ruchu, wprowadzenia oraz geometrii mocowania; prędkość, ścieralność oraz powierzchnia kontaktu elementu decydują o tym, czy wybrany stopień HDPE nadaje się do danego zastosowania.
Gniazda i bloki podporowe utrzymują komponent w określonych punktach kontaktu. Wycięcia zapobiegają uszkodzeniu delikatnych cech konstrukcyjnych, a otwarta konstrukcja umożliwia wyciągnięcie przedmiotu obrabianego bez jego przeciągania po uchwycie.
HDPE może być rozważane do elementów narażonych na działanie wody lub zgodnych chemikalii procesowych. Do wyboru materiału należy uwzględnić tożsamość chemiczną, stężenie oraz temperaturę ekspozycji.
Podkładki mogą oddzielać element obsługiwany od metalowej podpory. Ich profil, zachowana grubość oraz dostęp do mocowania określają dopasowanie przy wymianie; oznaczenia na powierzchni są oceniane w stosunku do rzeczywistego elementu obsługiwany.
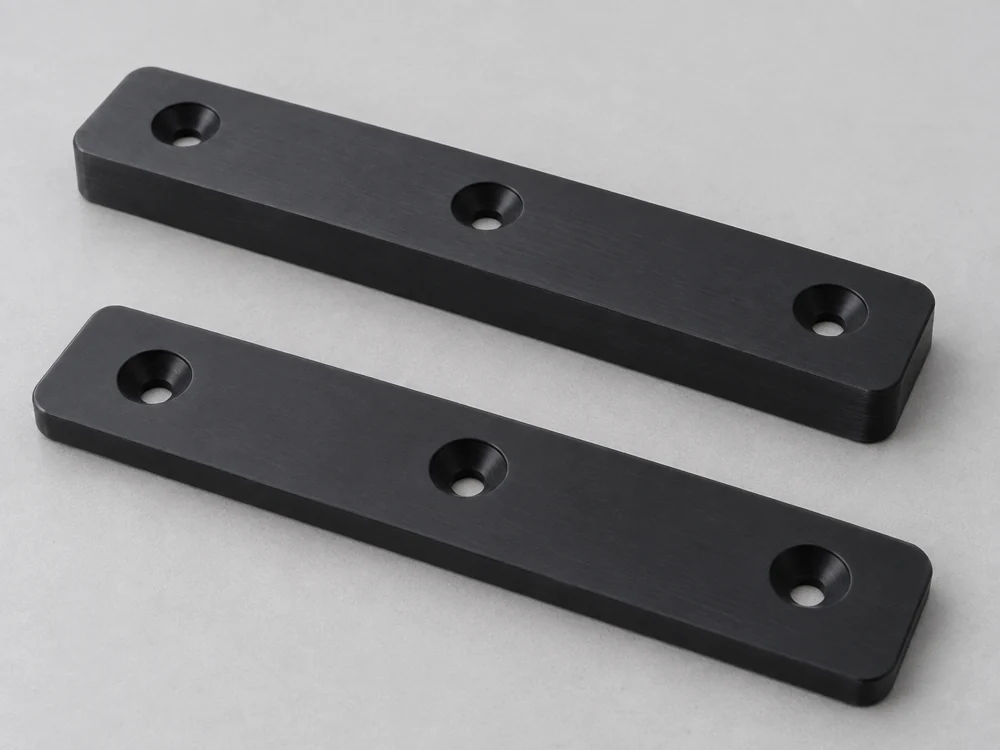
Ślad normalnych ścieżek narzędzia pozostaje widoczny na powierzchni po obróbce. Powierzchnia estetyczna i powierzchnia ślizgowa mogą wymagać różnych kryteriów akceptacji, nawet jeśli znajdują się na tym samym elemencie.
Luźne wypraski i ostre, skośne krawędzie mogą zakłócać pracę prowadnicy. Stosujemy określoną zaokrągloną krawędź, zachowując jednocześnie każdy narożnik lub wypust, który zapewnia dokładne pozycjonowanie współpracującego elementu.
Głębokość wierconej otworu stożkowego i grubość podkładki określają, jak głęboko główka śruby znajduje się poniżej roboczej powierzchni. Na rysunku może być podana minimalna wymagana grubość powierzchni styku przed wymianą.
Numery części i oznaczenia rewizji powinny znajdować się w łatwo dostępnym obszarze niebędącym powierzchnią styku. Opakowanie chroni gotowy kształt przed wgnieceniami i zanieczyszczeniami, które mogłyby utrudnić kolejną operację montażu.
Zamówienie określa gatunek HDPE, kolor oraz wymagane dane dotyczące materiału surowego. Ogólna nazwa żywicy dostawcy nie zastępuje określonego oznaczenia materiału surowego.
Sprawozdanie identyfikuje kontrolowane cechy oraz rewizję rysunku. W przypadku elastycznej prowadnicy lub płyty zarejestrowany stan podparcia czyni wynik użytecznym po dotarciu elementu na miejsce montażu u klienta.
Kontrole wymiarowe ustalają geometrię po obróbce. Próby zużycia, ekspozycji chemicznej oraz oznaczania odpowiadają na inne pytania i wymagają własnych warunków eksploatacyjnych oraz kryteriów akceptacji.
Głębokie wycięcie z grubej płyty usuwa więcej materiału niż płytka podkładka. Wybór najbliższej odpowiedniej płytki wyjściowej zmniejsza odpady bez zmiany końcowej geometrii.
Otwory boczne, wgłębienia na dolnej stronie oraz wąskie, głębokie kanały mogą wymagać dodatkowych ustawień lub dłuższego zasięgu narzędzi. Cechy konstrukcyjne dostępne z jednej strony zwykle łatwiej jest ze sobą połączyć.
Duże, cienkie płyty oraz precyzyjnie kontrolowane cechy współpracy mogą wymagać dodatkowego podparcia i kontroli. Wycena musi uwzględniać ten sam warunek akceptacji – swobodny lub zamontowany – jaki określono na rysunku.
Partia może dzielić pracę przygotowawczą; różne profile kieszeni nie mogą być wycenione jako jeden powtarzany element. Grupuj ilości według numeru części i rewizji przy porównywaniu pierwszego uruchomienia z dostawą powtarzaną.
Rozwiązujemy oznaczenie materiału surowego, cechy kontaktowe oraz otwarte pytania dotyczące rysunku przed wydaniem trasy obróbkowej.
Pierwszy element można sprawdzić w przeznaczonej dla niego podporze i sprzęcie montażowym. Zmiany luzu lub profilu kontaktowego stają się rewizją rysunku.
Do partii stosujemy zatwierdzoną definicję części, w tym jej tożsamość materiałową i określone warunki kontroli.
Powtarzające się zamówienia odnoszą się do zatwierdzonej rewizji. Zmieniony profil prowadnicy, gatunek materiału surowego lub układ elementów mocujących jest identyfikowany przed zmieszaniem części z wcześniejszymi dostawami.
Traktuj recyklingowy HDPE jako osobno określony gatunek materiału surowego. Zamówienie musi zawierać dopuszczalną zawartość materiału recyklingowego oraz właściwości wymagane dla danej części; wartości PE300 naturalne podane na tej stronie nie mogą zostać przeniesione na niezidentyfikowaną płytę z recyklingowego HDPE. Zmiana z materiału pierwotnego na recyklingowy wymaga zatwierdzenia materiału przed jego wprowadzeniem do serii produkcyjnej.
Zużyty prowadnik może pokazywać układ montażowy, ale jego profil kontaktowy może już nie odzwierciedlać zamierzonego rozmiaru. Potrzebujemy oryginalnych wymiarów lub uzgodnionej rekonstrukcji, która rozróżnia zużycie od luzu projektowego. Element współpracujący lub nienaruszona pasująca część mogą pomóc w ustaleniu tej różnicy.
Nie. Użyj nazwanej gatunkowej marki materiału z dokumentacją obejmującą zamierzone zastosowanie w kontakcie z żywnością, czas kontaktu oraz temperaturę. Dodatki i kolor są częścią tej definicji materiału. Ogólna oznacza HDPE lub biały wygląd nie gwarantują, że gotowy element spełnia wymagania danego zastosowania.
Tylko wtedy, gdy obejmuje rzeczywisty środek czyszczący, jego stężenie, temperaturę oraz czas działania. Powtarzające się czyszczenie i jednoczesne obciążenie mechaniczne mogą różnić się od warunków testu źródłowego. Dla elementu krytycznego w kontakcie należy stosować zalecenia dostawcy dotyczące konkretnej marki materiału oraz przeprowadzić test aplikacyjny reprezentujący cykl czyszczenia.
Nie. Podana wartość granicy plastyczności pochodzi z krótkotrwałego testu rozciągania. Nie określa ona odkształceń długotrwałych pod obciążeniem (np. dystansa lub płytki dociskanej). W projektowaniu elementu należy uwzględnić obciążenie stałe, powierzchnię styku, temperaturę oraz dopuszczalne przemieszczenia.
Nie automatycznie. Początkowa forma materiału (półwyrobów), ilość usuwanego materiału oraz wrażliwość na zmianę kształtu decydują o potrzebie dodatkowego etapu stabilizacji. Jeśli taki etap jest wymagany, należy określić materiałowo-specyficzny cykl wyżarzania oraz zapas na obróbkę; przeniesienie cyklu z innego tworzywa sztucznego może spowodować nieprzewidziane zmiany kształtu elementu.
Prowadnica odwracalna wymaga zdefiniowania obu powierzchni styku oraz układu mocowania umożliwiającego odwrócenie. Jednostronna wgnieciona część pod śrubę może spowodować wystanie główki śruby po odwróceniu prowadnicy, podczas gdy tylna powierzchnia musi nadal dokładnie opierać się na swoim podporze. Obrabiamy geometrię dwustronną wyłącznie wtedy, gdy została ona jawnie określona na rysunku; zwykła jednostronna nakładka ścieralna nie jest traktowana jako odwracalna.
Prześlij rysunek swojego elementu z HDPE, gatunkową markę materiału oraz ilość zamówienia. Przeprowadzimy wspólnie analizę wymagań związanych z obróbką i dopasowaniem.
Podstawa techniczna do doboru półwyrobów oraz wymagań dotyczących elementów z HDPE.
