Zum Inhalt springen
VETCNCCNC FERTIGUNG
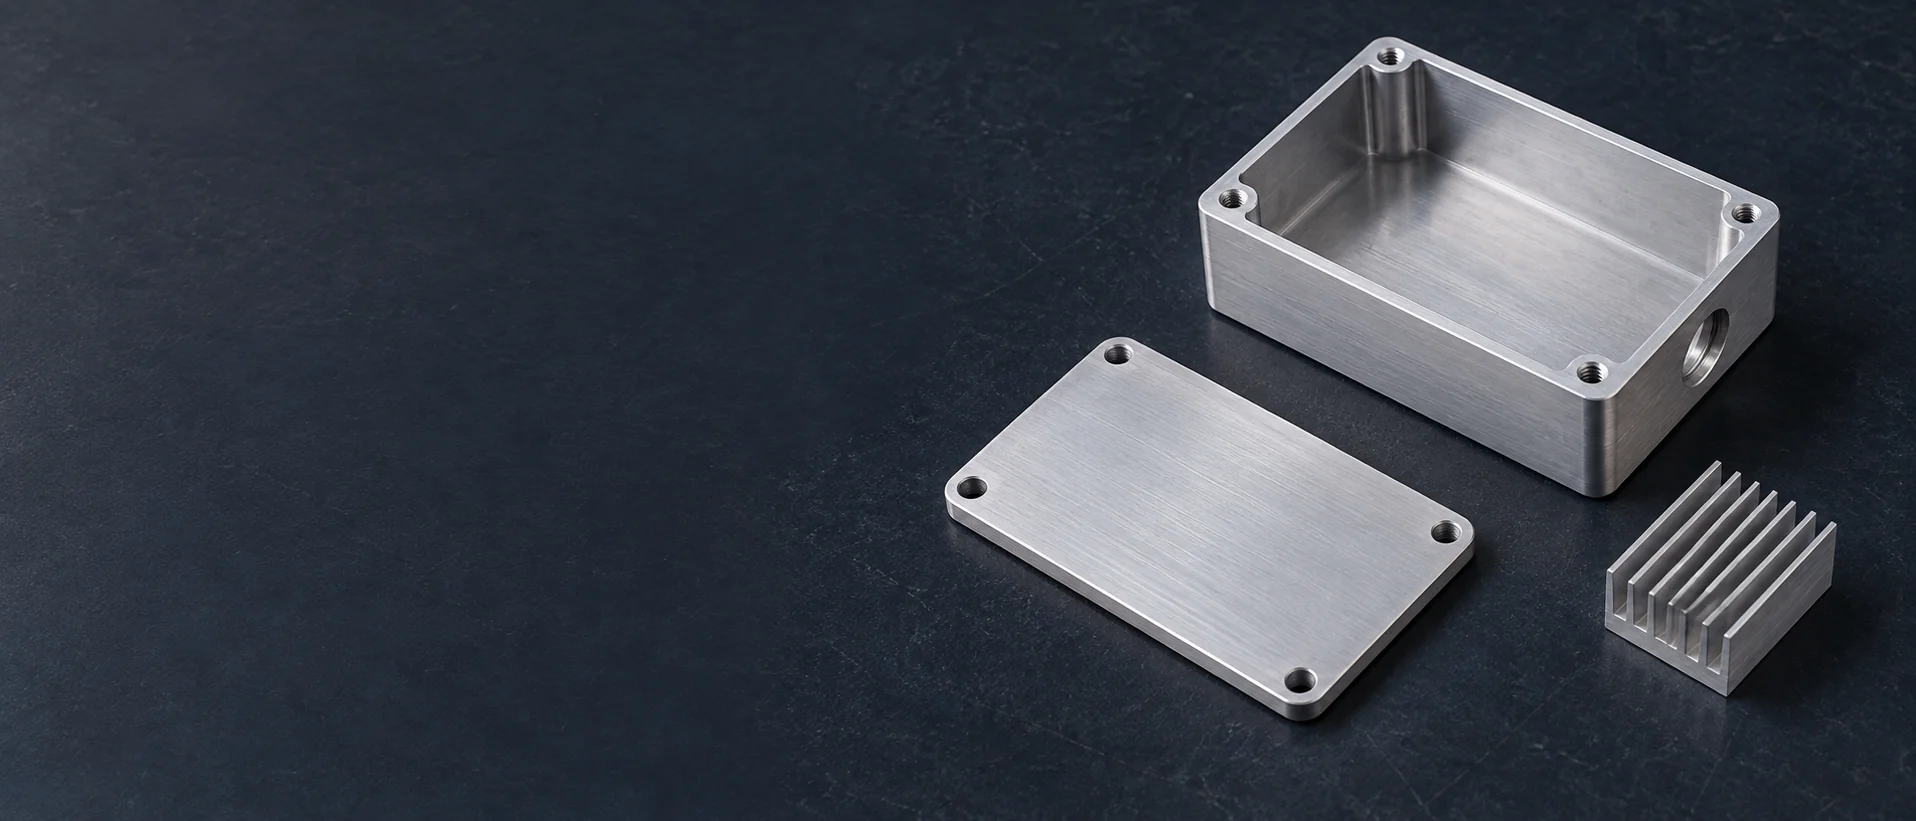
Bearbeitetes Aluminium-Gehäuse für elektronische Geräte mit separatem Deckel und lamellenförmigem Kühlkörper auf einem dunklen Montagetisch

Elektronik-CNC-Bearbeitung

Wir fertigen kundenspezifische Gehäuse, Wärmeableiter, Steckverbinderhalterungen und Leiterplattenhalterungen für elektronische Geräte. Wir liefern die mechanischen Komponenten für Ihr Leiterplattenlayout – darunter Aussparungen, Montagehöhen und externe Schnittstellen, die ein Standardgehäuse nicht abdecken kann.

  • Gehäuse und Bedienfelder
  • Thermische und Kontaktteile
  • Leiterplatten- und Steckverbinderhalterungen

Kundenspezifische mechanische Teile für elektronische Geräte

Unsere Teile verbinden das Leiterplattenlayout mit dem fertigen Instrument: Die Leiterplatte muss in das Gehäuse eingeführt werden können, ihre Steckverbinder müssen exakt mit dem Bedienfeld abschließen, und der Deckel muss sich schließen lassen, ohne Bauteile oder Kabel zu belasten.

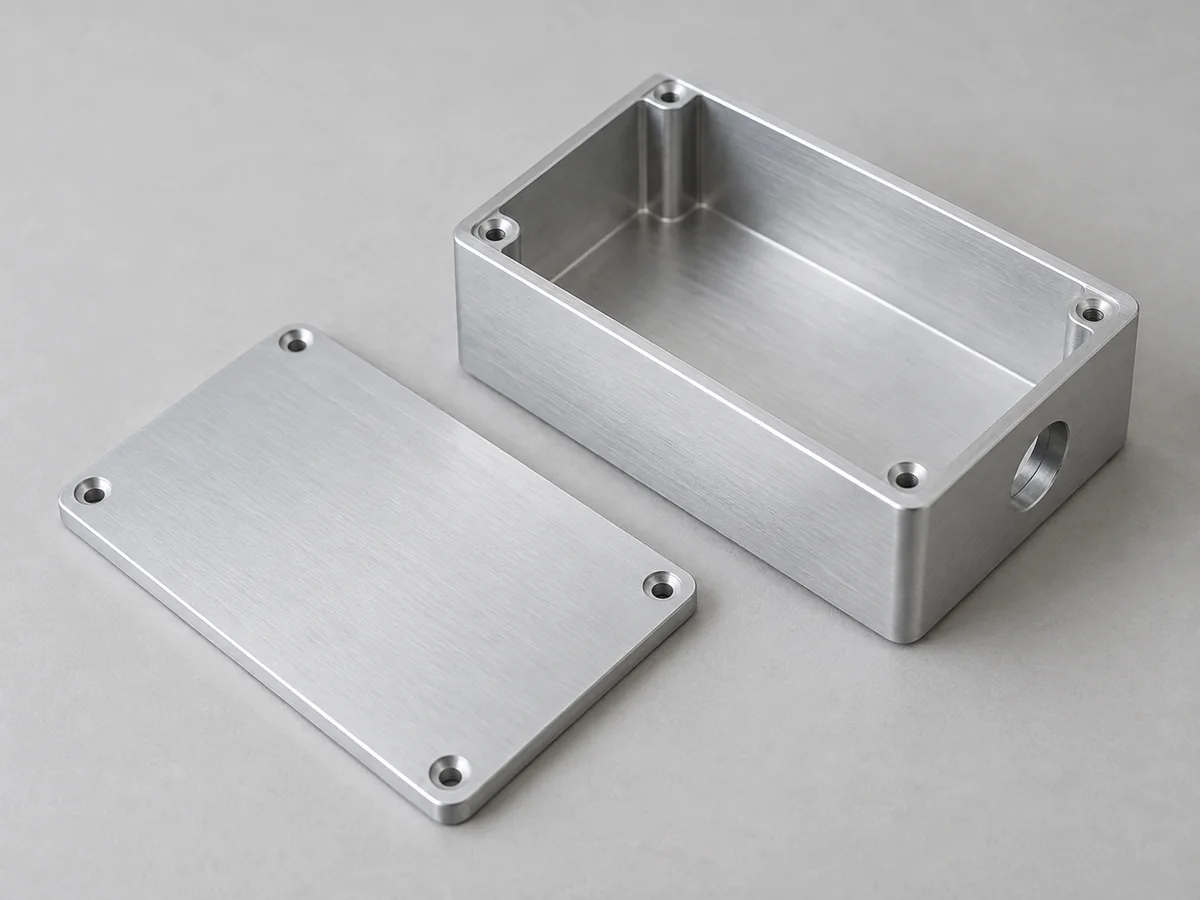
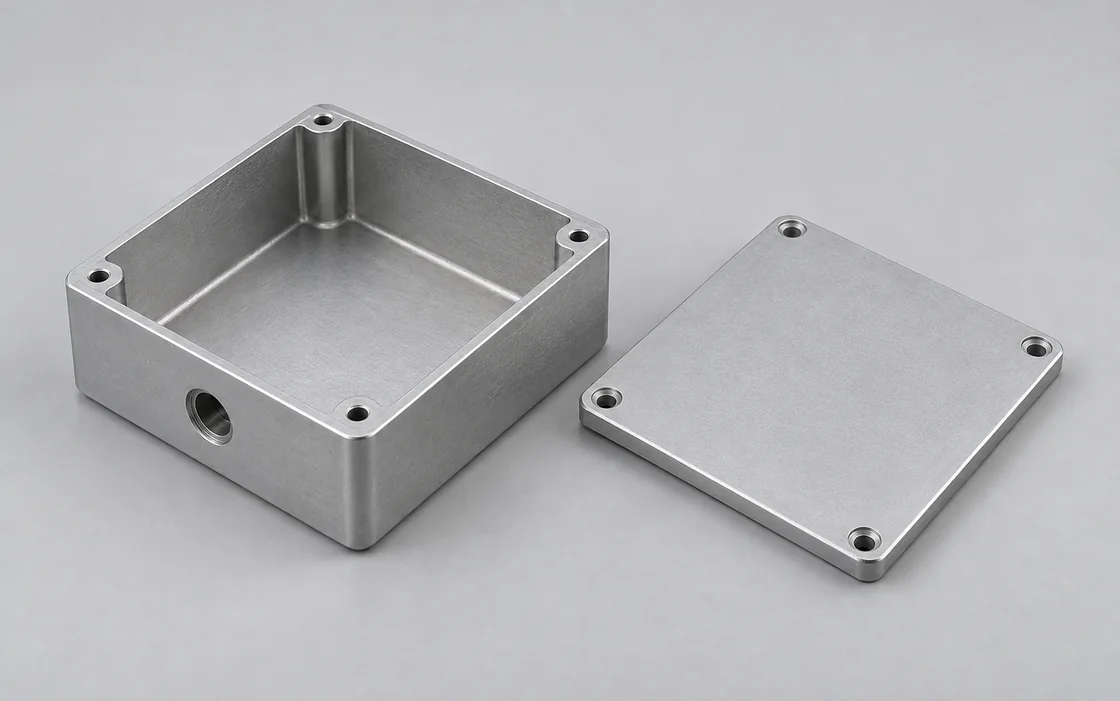
Bearbeitetes Aluminium-Gehäuse und separater Deckel mit Eckmontagebohrungen sowie einer kreisförmigen Steckverbinderöffnung

Elektronikgehäuse

Eine integrierte Aussparung und Leiterplatten-Bosses halten die Leiterplattenhalterungen in einem Gehäuse zusammen. Für Layouts, die sich noch ändern, erleichtern separate Abstandshalter eine Anpassung der Montagehöhe – im Vergleich zum kompletten Neufräsen des Gehäusebodens.

  • Innentaschen
  • Montage-Bosses
  • Anschlussöffnungen
Besprechen Sie diese Komponente
Geöffnetes, bearbeitetes Aluminium-Gehäuse mit Eckmontagebuchsen, einer kreisförmigen Steckverbinderöffnung und einem separaten passenden Deckel

Deckelplatten und Bedienfelder

Ein separates, maschinell bearbeitetes Bedienfeld ermöglicht Änderungen an Display- und Steckverbinderöffnungen, während das Hauptgehäuse erhalten bleibt. Vertiefte Bereiche können die Montagedicke von Steckverbindern aufnehmen, ohne die gesamte Plattendicke zu reduzieren.

  • Deckelschnittstellen
  • Ausschnitte im Bedienfeld
  • Befestigungsbohrungen
Besprechen Sie diese Komponente
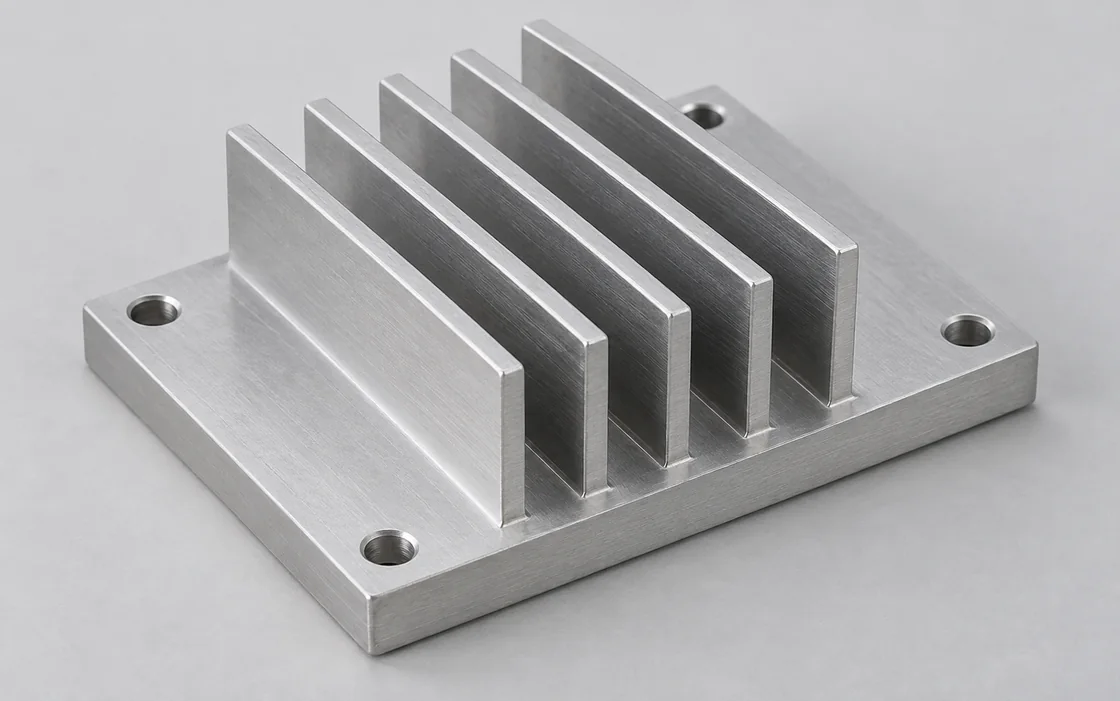
Aluminium-Wärmeableiter mit geraden Kühlrippen, ebener Montagebasis und vier Montagebohrungen

Wärmeableiter und Grundplatten

Wir fräsen Wärmeableiterplatten und Grundplatten mit Montagestufen und Komponentenaussparungen. Eine dickere Grundplatte kann Wärme verteilen und Verbiegung widerstehen – sie erhöht jedoch auch das Gewicht und kompensiert keine schlechte Kontaktverbindung.

  • Kontaktflächen
  • Maschinell bearbeitete Stufen
  • Befestigungslöcher
Besprechen Sie diese Komponente
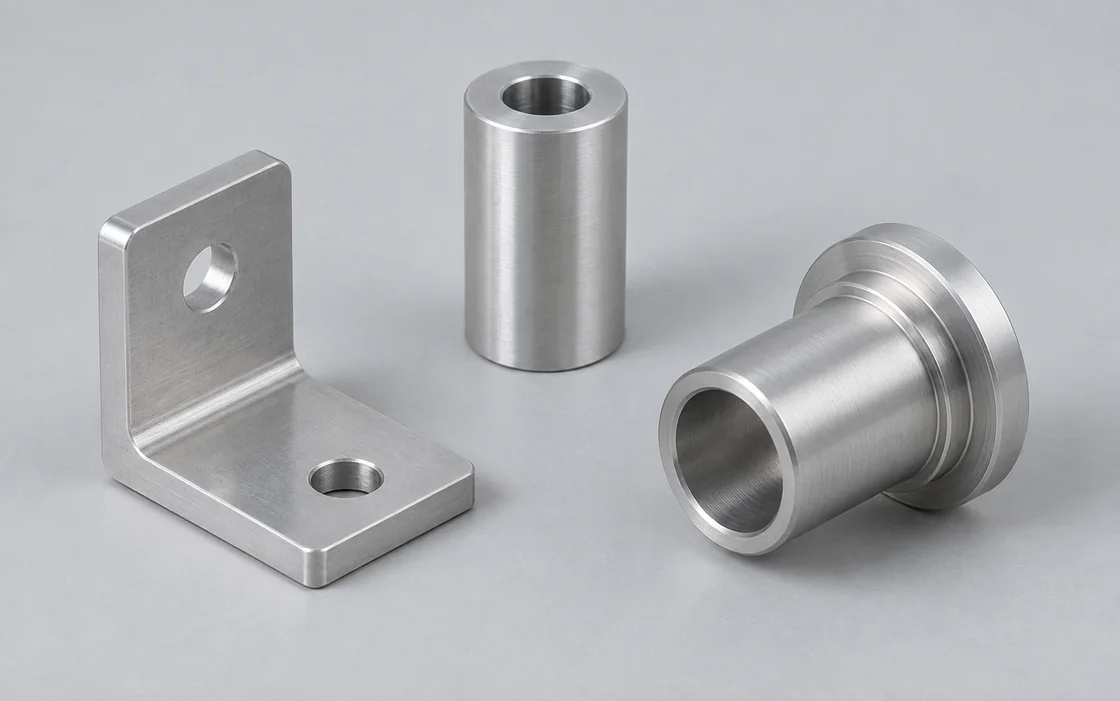
Aluminium-Montagehalterung, zylindrischer Abstandshalter und stufige Steckverbinderhülse

Steckverbinderkörper und -halterungen

Steckverbinderhülsen, Montageblöcke und Durchführungsadapter verbinden gekaufte Hardware mit dem Gehäuse. Ihre Zentrierflansche übernehmen die mechanische Positionierung, sodass die Leiterplattenverbindung keine Toleranzabweichung des Gehäuses ausgleichen muss.

  • Zentrierdurchmesser
  • Montageflansche
  • Zugangsmerkmale
Besprechen Sie diese Komponente
Polymer-Abstandshalter und Führungskomponenten

Leiterplatten-Abstandshalter und Stützblöcke

Abstandshalter definieren die Höhe der Leiterplatte über der Grundplatte. Separate Stützen gewährleisten zudem, dass eine Ersatz-Leiterplatte die vorgesehene Steckverbinderhöhe beibehält; allein längere Schrauben reichen hierfür nicht aus.

  • Anlageflächen
  • Arbeitshöhe
  • Befestigungsgewinde
Besprechen Sie diese Komponente
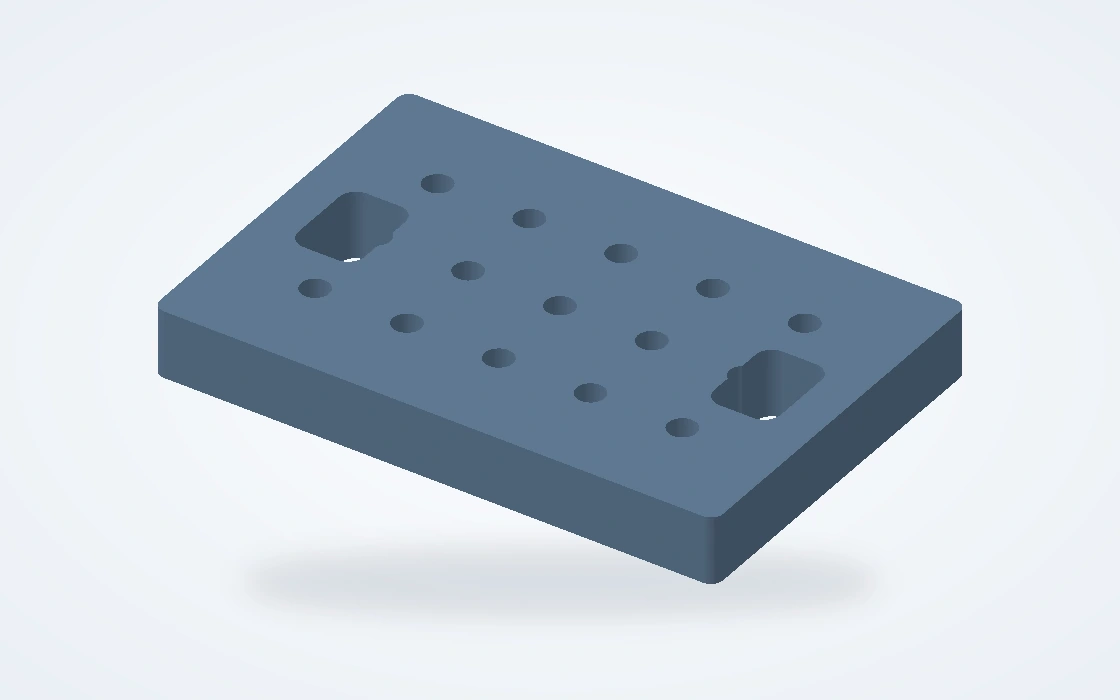
Spannplatte mit Positionierbohrungen, Langlöchern und Montageelementen

Montage- und Prüfvorrichtungen

Wir fräsen Nester, Positionierplatten und Stützblöcke für Montage- und Prüfstationen. Eine Stützung unter Schraub- oder Einpressstellen verhindert, dass diese Vorgänge eine nicht abgestützte Leiterplatte oder eine dünne Gehäusewand belasten.

  • Vorrichtungsplatten
  • Positioniernester
  • Austauschbare Stützen
Besprechen Sie diese Komponente

Gehäusepassung, Wärmeübertragung und Zugang für die Montage

Diese drei Anwendungen erfordern unterschiedliche Bearbeitungsschwerpunkte: Ein Gehäuse muss die bestückte Leiterplatte aufnehmen können, eine thermische Basis muss den Kontakt sicherstellen, und eine Halterung muss den Arbeitsvorgang zugänglich lassen.

Bearbeitetes Aluminium-Gehäuse und separater Deckel mit Eckmontagebohrungen sowie einer kreisförmigen Steckverbinderöffnung

Instrumente und Steuereinheiten

Leiterplattenrandsteckverbinder können verhindern, dass eine Leiterplatte senkrecht in eine eng anliegende Aussparung fällt. Eine abnehmbare Endplatte oder ein offener Einführweg bietet dem Steckverbinder ausreichend Platz für das Einführen, ohne sämtliche Gehäusefreistellungen vergrößern zu müssen.

Prüfen Sie nicht nur den Umriss der unbestückten Leiterplatte, sondern auch die bestückte Leiterplatte sowie den zugehörigen Kabelstecker. Ein Steckverbinder kann zwar seine Aussparung freigeben, doch sein Verriegelungsmechanismus, seine Rückhülle oder die Biegeradius des Kabels stoßen möglicherweise weiterhin mit der Abdeckung zusammen.

Lade-Richtung der Leiterplatte

Verwenden Sie eine Einsteckaussparung, wenn die Leiterplatte die Wände freigibt; verwenden Sie eine endseitige Öffnung, wenn vorstehende Steckverbinder einen gleitenden Montageweg benötigen.

Zugang zu Befestigungselementen und Kabeln

Lassen Sie nach dem Einbau der Leiterplatte ausreichend Platz für den Schraubendreher und den zugehörigen Stecker. Eine vertiefte Schraube hinter einer hohen Komponente ist im montierten Gerät möglicherweise nicht erreichbar.

Aluminium-Wärmeableiter mit geraden Kühlrippen, ebener Montagebasis und vier Montagebohrungen

Thermische Schnittstellenbaugruppen

Der Wärmeverteiler muss über der vorgesehenen Kontaktfläche vollständig mit dem Modul verbunden sein. Eine Dichtung kann einen konstruktiv vorgesehenen Spalt ausgleichen; Wärmeleitpaste dient lediglich einer dünnen Fügeverbindung und darf nicht als Ersatz für fehlendes Metall oder eine übermäßige Stufenhöhe betrachtet werden.

Wählen Sie das Schnittstellenmaterial gemeinsam mit Modul und Kühlkörper aus und legen Sie dann die bearbeiteten Höhen entsprechend fest. Ein unsymmetrisches Schraubenmuster oder eine durchgebogene Basis können dazu führen, dass ein Bereich nur gering belastet wird – selbst bei angezogenen Schrauben.

Eine oder mehrere Wärmequellen

Unterschiedliche Bauteilhöhen erfordern möglicherweise gestufte Kontaktflächen oder separate Schnittstellendichtungen. Eine einzige ebene Platte könnte niedrigere Bauteile verfehlen.

Kraftübertragungsweg der Befestigungselemente

Befestigungsbuchsen oder mechanische Anschläge können die Kompression der Dichtung begrenzen. Ihre Höhe muss zur gewählten Schnittstellenschicht passen und darf nicht verhindern, dass die thermischen Kontaktflächen aufeinandertreffen.

Spannplatte mit Positionierbohrungen, Langlöchern und Montageelementen

Hilfsmittel für die elektronische Montage

Eine wiederholgenaue Aufnahme positioniert das Gehäuse anhand seiner Montageflächen und lässt dabei Buchsen, Prüfpads und Schraubenköpfe zugänglich. Vermeiden Sie es, eine abnehmbare Gehäusekante als einzige Positionierhilfe zu nutzen, wenn die Montage ohne Abdeckung erfolgt.

Ein asymmetrischer Positionierer oder Anschlag macht eine falsche, umgekehrte Laderichtung bereits vor Beginn des Vorgangs optisch erkennbar.

Unterstützung empfindlicher Merkmale

Platzieren Sie die Unterstützung nahe einer Einsteck- oder Befestigungslast. Halten Sie Spannvorrichtungen von Leiterplattenkomponenten und Steckverbindergehäusen fern, damit die Hilfsmittel nicht gerade den Schaden verursachen, den sie eigentlich verhindern sollen.

Austauschbare Positioniermerkmale

Ein austauschbares Nest ermöglicht es verwandten Leiterplatten- oder Gehäusevarianten, eine gemeinsame Grundplatte zu nutzen. Halten Sie das Befestigungsmuster der Grundplatte stabil und ändern Sie lediglich die Bauteilkontaktdetails.

Prototypenfertigung und wiederholte Komponentenbestellungen

Jeder Fertigungszyklus sollte vor der Bestellung weiterer Teile eine andere Unsicherheit beseitigen: zunächst die mechanische Passgenauigkeit, dann die fertige Gesamtbaugruppe und schließlich die Wiederholgenauigkeit der freigegebenen Konfiguration.

Mechanische Passgenauigkeits-Prototypen

Beginnen Sie mit der tatsächlichen Leiterplatte und den beschafften Steckverbindern. Prüfen Sie Einsteckvorgang, Kabelverbindung und Schraubenzugänglichkeit, solange Taschenabmessungen und Montagehöhen noch wirtschaftlich angepasst werden können.

Pilotmontagesätze

Führen Sie die vorgesehene Beschichtung, die thermische Schnittstelle sowie die Befestigungselemente bereits im Pilotmontagesatz ein. Eine Passprobe an blankem Metall deckt weder eine verklemmende beschichtete Abdeckung noch eine isolierte Kontaktfläche auf.

Wiederholte Komponentenlieferung

Wir erstellen Angebote für Wiederholungschargen auf Basis der freigegebenen Konfiguration. Halten Sie experimentelle Steckverbinder-Anordnungen separat von dieser Freigabe, damit eine ungetestete Paneländerung nicht in den nächsten Produktionsauftrag eingeht.

Thermische und elektrische Materialparameter

Kupfer- und Aluminium-Wärmeübertragungsteile sind nicht äquivalent zu isolierenden Polymer-Abstandshaltern. Die nachstehenden Abbildungen helfen dabei, die Leitfähigkeitsanforderungen von den Abmessungen und dem Kontaktdruck der montierten Schnittstelle zu trennen.

Thermische und elektrische Materialparameter
Material / ReferenzgüteThermische / elektrische ParameterKomponentenkontext
6061-T6 / T6511 Strangpressprofil167 W/(m·K); 43% IACSGehäuse / Wärmeverteiler-Referenz
C11000 Kupfer≈391 W/(m·K); 101% IACSThermische Auflagenflächen und elektrische Kontakte
C36000 Messing≈116 W/(m·K); 26% IACSGewindeverbindungs-Details
PEEK · TECAPEEK naturfarben0.27 W/(m·K); Elastizitätsmodul 4.2 GPaIsolierende Abstandshalter und Befestigungskontakte

Typische Materialreferenzen: Hydro-Legierung 6061 (Wärmeleitfähigkeit bei 25°C; elektrische Leitfähigkeit bei 20°C); Copper Development Association C11000/C36000 bei 20°C; Ensinger TECAPEEK naturfarben (Zugmodul bei 1 mm/min). IACS gibt die elektrische Leitfähigkeit relativ zu geglühtem Kupfer an.

Fräsen von Gehäusen, Verkleidungsplatten und Befestigungsteilen

Die größten Kostenunterschiede ergeben sich häufig aus Taschentiefe, Werkzeugzugänglichkeit und der Anzahl der Flächen, deren Merkmale genau zueinander positioniert sein müssen. Diese Entscheidungen sind entscheidender als das Anwenden enger Toleranzen an jeder Außenfläche.

Maße, die die Montagepassung steuern

Konzentrieren Sie die Maßkontrolle auf die sich treffenden Schnittstellen. Unabhängige optische Wände benötigen in der Regel nicht dieselben Toleranzen wie die Leiterplattenhalterungen, Panel-Anschlüsse oder thermischen Auflageflächen.

Geöffnetes, bearbeitetes Aluminium-Gehäuse mit Eckmontagebuchsen, einer kreisförmigen Steckverbinderöffnung und einem separaten passenden Deckel

Ausrichtung von Leiterplatte und Anschluss

Die Stützhöhe, die Leiterplattendicke und die Position des Anschlusses bilden eine einzige Maßkette. Steuern Sie diese von der Auflageebene der Leiterplatte aus, damit der Anschluss die Öffnung erreicht, ohne die Leiterplatte zu verbiegen.

Thermische Kontaktflächen

Geben Sie die Ebenheit über die tatsächliche thermische Aufstandsfläche an – nicht nur über die gesamte Platte. Oberflächentextur und Grat spielen hier ebenfalls eine Rolle; eine reine Dickenmessung kann eine hohle oder schief stehende Kontaktfläche nicht identifizieren.

Leitfähige Kontaktflächen

Eloxiertes Aluminium ist an der Oberfläche elektrisch isolierend. Maskieren Sie die vorgesehenen Masseflächen oder wählen Sie eine spezifizierte leitfähige Oberflächenbehandlung; verlassen Sie sich nicht darauf, dass eine gewöhnliche Schraube durch die Beschichtung kratzt, um den elektrischen Kontakt herzustellen.

Dünne Wände und Abdeckungsauflage

Eine breite Abdeckung kann sich verziehen, wenn Schrauben sie ungleichmäßig herunterziehen. Kontrollieren Sie die Auflagekante und die Befestigungsanordnung und unterscheiden Sie zwischen der Ebenheit im unmontierten Zustand und der Ebenheit im montierten Zustand auf der Zeichnung.

Oberflächenfinish für elektronische Komponenten

Halten Sie das äußere Erscheinungsbild, die elektrischen Kontakte und die passgenauen Öffnungen bei der Definition des Oberflächenfinishs strikt getrennt. Ein einheitliches Gesamtfinish kann mit diesen beiden anderen Funktionen kollidieren.

Bearbeitete Kanten und zugängliche Taschen

Chamfern Sie Kanten rund um Kabeleinführungen und manuell zugängliche Öffnungen, ohne Positionierabsätze abzurunden. Auch innere Taschenkanten erfordern besondere Aufmerksamkeit, wo ein Kabel während Montage oder Wartung daran reiben kann.

Eloxierung und maskierte Schnittstellen

Beschichtungen verändern die fertigen Abmessungen von Bohrungen, Nuten und Gewinden. Maskieren Sie kritische Passungen oder berücksichtigen Sie die vorgeschriebene Beschichtungsdicke – statt die Bohrungen nachträglich manuell zu vergrößern, sobald die fertigen Teile eintreffen.

Optische Flächen und Oberflächentextur

Legen Sie sichtbare Flächen und zulässige Werkzeugmarkierungen fest, bevor Sie das optische Finish wählen. Eine verdeckte Tasche benötigt nicht denselben optischen Aufwand wie eine Frontplatte.

PCB-, Steckverbinder- und thermische Schnittstellenprüfungen

Wir führen die Prüfung von der PCB-Aufnahmeebene und der gekauften Steckverbinder-Schnittstelle aus. Die Standard-Rastermaße und Passmaße gelten, wenn diese Optionen in der Montagezeichnung ausgewählt wurden.

Verwenden Sie die zugehörige Befestigungstechnik oder einen definierten Prüfmassstab, wenn die Passgenauigkeit das Kriterium für die Abnahme ist. Verwenden Sie dimensions- oder oberflächenbezogene Messungen, wenn das Ergebnis über spätere Konstruktionsänderungen hinweg vergleichbar bleiben muss.

PCB-, Steckverbinder- und thermische Schnittstellenprüfungen
Merkmal / PrüfungParameter oder ReferenzAkzeptanzkriterium
Metrische PCB-StützgewindeGrobgewinde: M3 × 0.5; M4 × 0.7 mmPrüfen Sie die nutzbare Eingriffstiefe, ohne dass die Gegenschraube am Bohrungsgrund anstößt
Steckverbinder-ZentrierhülseH7 Bohrung, Nennmaß >6–10 mm
0 bis +0.015 mm
Prüfen Sie die fertige Führungsbohrung und die Aufnahmeschulter für die Frontplatte
Höhe der PCB-StützenHöhe / Parallelität (mm)Messen Sie ausgehend vom gemeinsamen Sitzbezug der Leiterplatte
Thermische KontaktflächeEbenheit (mm); Ra (µm)Bewerten Sie die tatsächliche Bauteilgrundfläche und die Kontaktstufen
MassekontaktflächenKontaktwiderstand (mΩ), falls spezifiziertPrüfen Sie die maskierte oder leitfähige Oberfläche in ihrer definierten Montage

Gewindesteigungen ersetzen nicht die Gewindeklasse, den Eingriff oder das Komponentenspiel des ausgewählten Verbindungselements. Referenzen: Bossard, metrische ISO-Gewinde; ELESA+GANTER, DIN ISO 286 Tabellen.

Elektrische und thermische Bewertung

Das gefräste Teil kann seine Zeichnung erfüllen, während das Gerät weiterhin thermische, elektrische oder EMV-bezogene Anpassungen benötigt. Bewerten Sie diese Funktionen an der bestückten und verschraubten Baugruppe; allein die Abmessungen der Einzelkomponenten stellen keine Aussage über die Systemleistung dar.

Schutz und Kennzeichnung für die Montage

Wir gestalten die Verpackung so, dass die Oberflächen, die für den nächsten Montageschritt einsatzbereit sein müssen, geschützt bleiben.

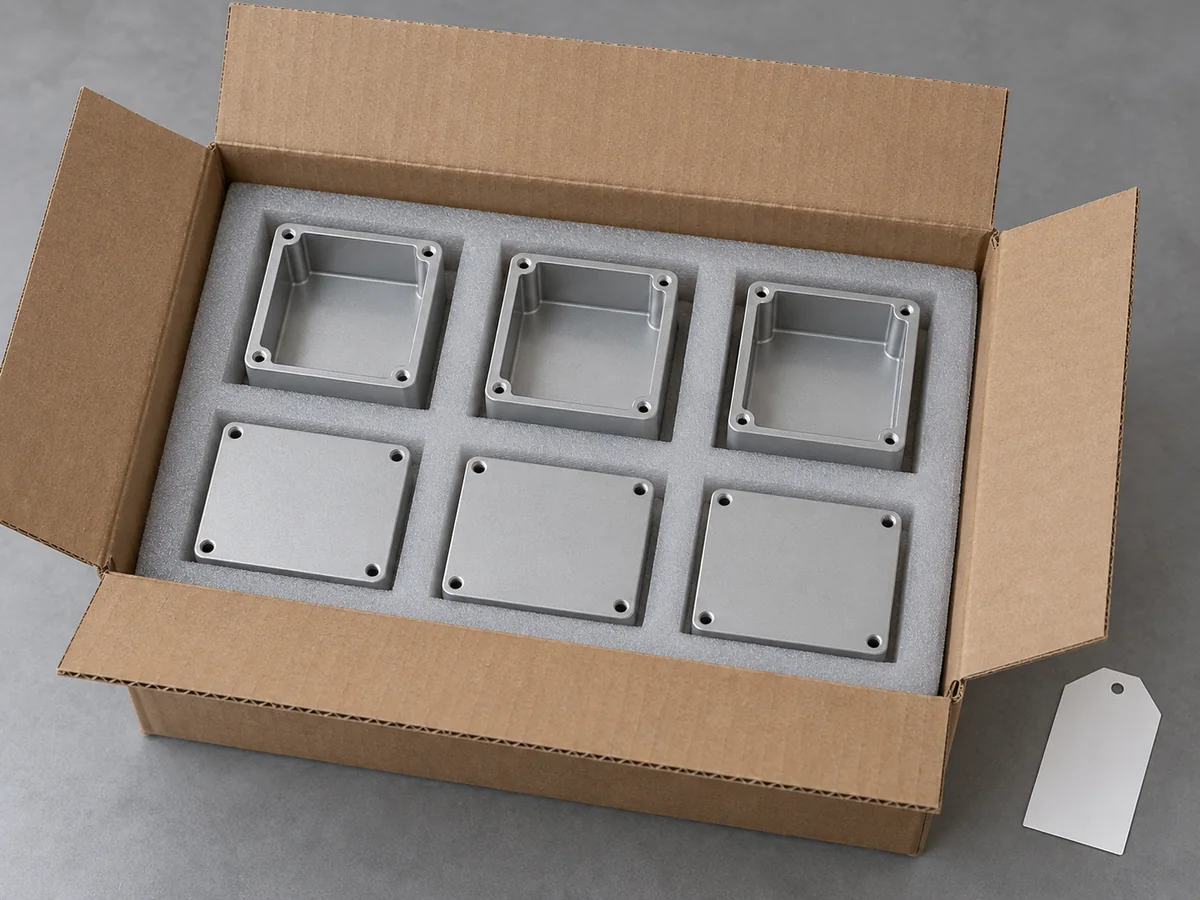
Bearbeitete Aluminium-Gehäuse und separate Deckel, jeweils in einzelnen Schaumstofftaschen innerhalb eines offenen Kartons geschützt

Abdeckungen und Kontaktflächen getrennt

Trennen Sie Abdeckungen von Gehäusen und schützen Sie die thermische Kontaktfläche vor Kratzern oder Klebstoffrückständen. Eine Verpackung gegen eine nichtfunktionale Außenfläche vermeidet eine Belastung einer dünnen Platte oder einer Kontaktfläche.

Konfiguration identifiziert

Kennzeichnen Sie Varianten der Steckverbinderanordnung und Abstandshalterhöhen separat. Zwei Teile mit identischer Außenkontur können die Leiterplatte dennoch in unterschiedlichen Höhen positionieren oder eine Kabelverbindung blockieren.

Komponenten für die Montage gruppiert

Bei einem Gehäuse-Abdeckungs-Set sollte die Packliste das gemeinsame Gehäuse von den variantenspezifischen Platten und Stützen unterscheiden. Dadurch werden fehlende, montage-spezifische Teile bereits bei der Wareneingangsprüfung erkennbar.

Fragen zur Bearbeitung elektronischer Komponenten

Wann ist ein bearbeitetes Gehäuse gegenüber einem Standardgehäuse vorzuziehen?

Erwägen Sie ein individuell gefrästes Gehäuse, wenn die Baugruppe integrierte Aussparungen, präzise zueinander positionierte Montageflächen oder eine Form benötigt, die Standardgehäuse nicht bieten können. Falls bereits eine Standardprofilextrusion zur Leiterplatte passt, kann möglicherweise eine kundenspezifische Endplatte das Problem mit geringerem Fräsaufwand lösen. Bei einer großen, dünnwandigen Abdeckung lohnt zudem ein Vergleich mit Blechbearbeitung vor der Entscheidung zugunsten einer massiv gefrästen Lösung.

Können ausschließlich PCB-Daten zur Angebotserstellung für ein Gehäuse herangezogen werden?

Eine Leiterplattenkontur kann die Diskussion eröffnen, doch Gerber-Dateien definieren weder die Höhe bestückter Komponenten noch das Gegenstück des Steckverbinders noch die Gehäusebefestigung. Fügen Sie ein mechanisches Montagemodell oder ein Gehäusemodell mit diesen Schnittstellen hinzu. Wir erstellen ein Angebot für das mechanische Bauteil – nicht für die Leiterplattenfertigungsdaten.

Können mehrere Steckverbinderanordnungen dasselbe Gehäuse teilen?

Ja – vorausgesetzt, Lage der Leiterplatte, Sitzfläche für die Abdeckung und Muster der Panelbefestigung bleiben unverändert. Halten Sie diese gemeinsamen Schnittstellen fest und geben Sie jedes Aussparungsmuster als separate Panelvariante frei. Eine Änderung des Einladevorgangs für die Leiterplatte oder der Steckverbinder-Tiefe erfordert möglicherweise eine neue Gehäuseversion statt einer austauschbaren Panelvariante.

Kann ein spritzgegossenes Gehäusedesign für einen Prototypen gefräst werden?

Oft können die funktionalen Schnittstellen beibehalten werden; dünne Rastnasen, nicht zugängliche Hinterschneidungen und scharfe innere Ecken erfordern jedoch möglicherweise eine andere Geometrie. Vereinbaren Sie, welche Merkmale der Prototyp testen soll. Eine verschraubte Abdeckung ermöglicht eine Passgenauheitsprüfung, ohne das Verhalten des späteren spritzgegossenen Rastsystems zu demonstrieren.

Sollte eine Serviceabdeckung Gewindebohrungen oder Gewindeeinsätze verwenden?

Direkte Gewindebohrungen halten ein Gehäuse mit geringem Wartungsaufwand einfach. Wo die Abdeckung häufig entfernt wird, kann ein spezifizierter Metalleinsatz in einem Aluminiumgehäuse eine verschleißfeste Schraubverbindung gewährleisten. Der Gewindebolzen muss weiterhin ausreichend Material für Durchmesser und Tiefe der Einsatzeinbringung aufweisen; ein nachträglicher Einsatz nach der Gehäusebearbeitung könnte zu wenig Wandstärke hinterlassen.

Stellt ein gefrästes Gehäuse eine IP-Schutzart oder EMC-Konformität sicher?

Nein. Öffnungen, Fugen, Dichtungen, Kabel und die endgültige Montage beeinflussen Schutzfunktion und elektromagnetisches Verhalten. Die IEC 60529 regelt den Schutz gegen das Eindringen von Fremdkörpern und Wasser; die angegebene Schutzart muss für die vollständige Gehäusekonfiguration bewertet werden. Ein Maßprotokoll ist ein Nachweis über das Bauteil – kein Ersatz für diese Bewertungen.

Sollte eine größere Wiederholungsbestellung weiterhin CNC bearbeitet werden?

Vergleichen Sie die Gesamtkosten nach Stabilisierung des Designs. Ein Standardprofil mit bearbeiteten Enden eignet sich möglicherweise für einen konstanten Querschnitt; Druckguss oder Spritzguss können bei gerechtfertigtem Werkzeugaufwand relevant werden. CNC bleibt nützlich für Varianten und Merkmale, die weiterhin eine Feinbearbeitung benötigen. Es gibt keine einzige Bestellmenge, bei der jeder Gehäusetyp den Fertigungsprozess wechseln sollte.

Liefern Sie Leiterplatten oder komplette elektronische Baugruppen?

Wir liefern kundenspezifische mechanische Komponenten und Werkzeuge. Die Leiterplattenfertigung, Verdrahtung und elektronische Montage verbleiben in Ihrer eigenen Elektronik-Zulieferkette. Diese klare Trennung ermöglicht es Ihnen, Gehäuse, thermische Komponenten oder Vorrichtungskomponenten einzeln zu bestellen – ohne ein komplettes Gerät von uns erwerben zu müssen.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Komponenten für elektronische Geräte

Teilen Sie uns die mechanische Komponente sowie die Leiterplatte oder Hardware mit, in die sie eingebaut werden muss. Wir erstellen Ihnen ein Angebot für die spanende Bearbeitung und Oberflächenveredelung entsprechend Ihrer geforderten Stückzahl.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB