Zum Inhalt springen
VETCNCCNC FERTIGUNG
Gedrehte gestufte Welle, Buchse, flanschverstärktes Gehäuse und Montagehalterung auf einer dunklen Werkbank

CNC Bearbeitung für Energietechnik

Wir fertigen Wellen, austauschbare Hülsen, Lagergehäuse und Adapter für Pumpenantriebe, Generatorhilfsaggregate und Energietechnik. Unsere Komponenten verbinden neue Hardware mit bestehenden Wellen-, Lager- und Montageanschlüssen – von der Montageerprobung bis zur Serienlieferung.

  • Pumpen- und Generatorhilfsaggregate
  • Prototypen und Wiederholungsbestellungen
  • Individuelle mechanische Schnittstellen

Individuelle Teile für Energietechnik

Wir liefern die Welle, das Gehäuse oder das Montageteil als Einzelkomponente. Verwandte Teile können in einer Bestellung zusammengefasst werden, wenn ihre Passungen und axiale Positionen gemeinsam überprüft werden müssen.

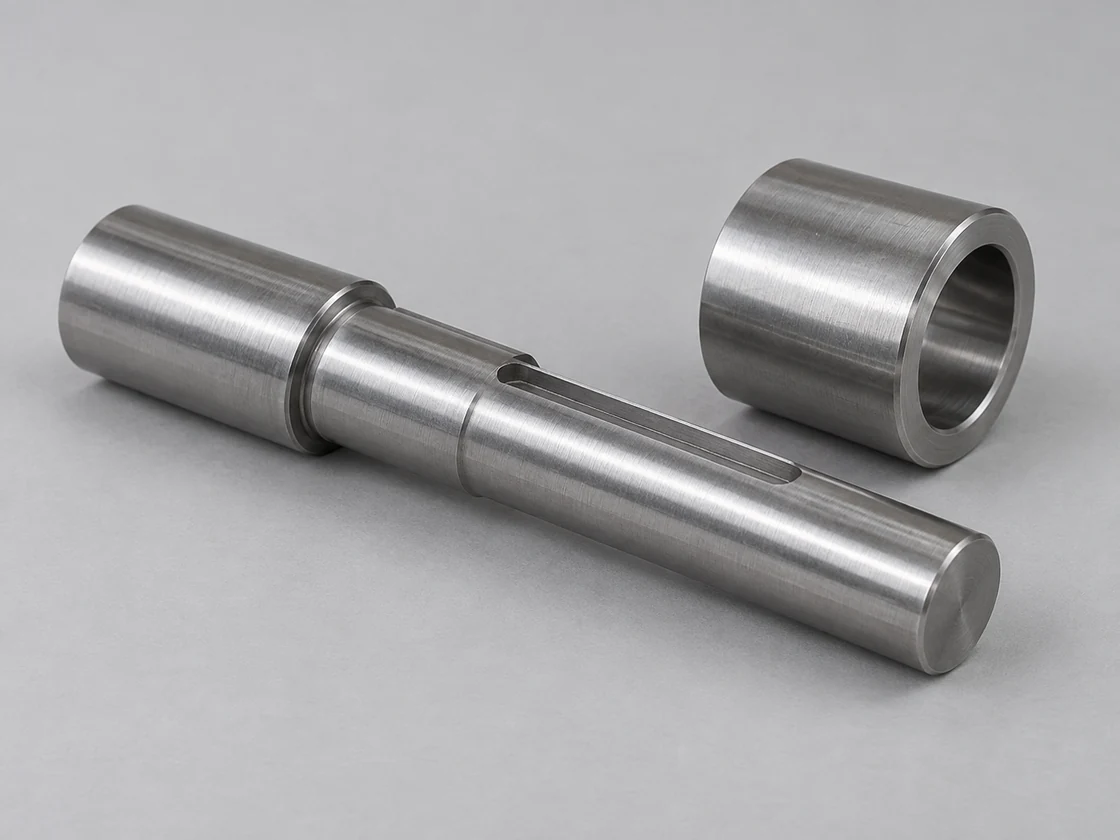
Gestufte Stahlwelle und separate zylindrische Buchse

Wellen für Pumpenantriebe

Wir drehen die Lager- und Kupplungsabsätze an Pumpenantriebswellen. Der Abstand zwischen den Absätzen bestimmt die axiale Position der rotierenden Komponenten; die Rundlaufabweichung zwischen den Absätzen beeinflusst, ob diese Komponenten tatsächlich die vorgesehene Drehachse teilen.

  • Lagersitze
  • Axialschultern
  • Sicherungselemente
Besprechen Sie diese Komponente
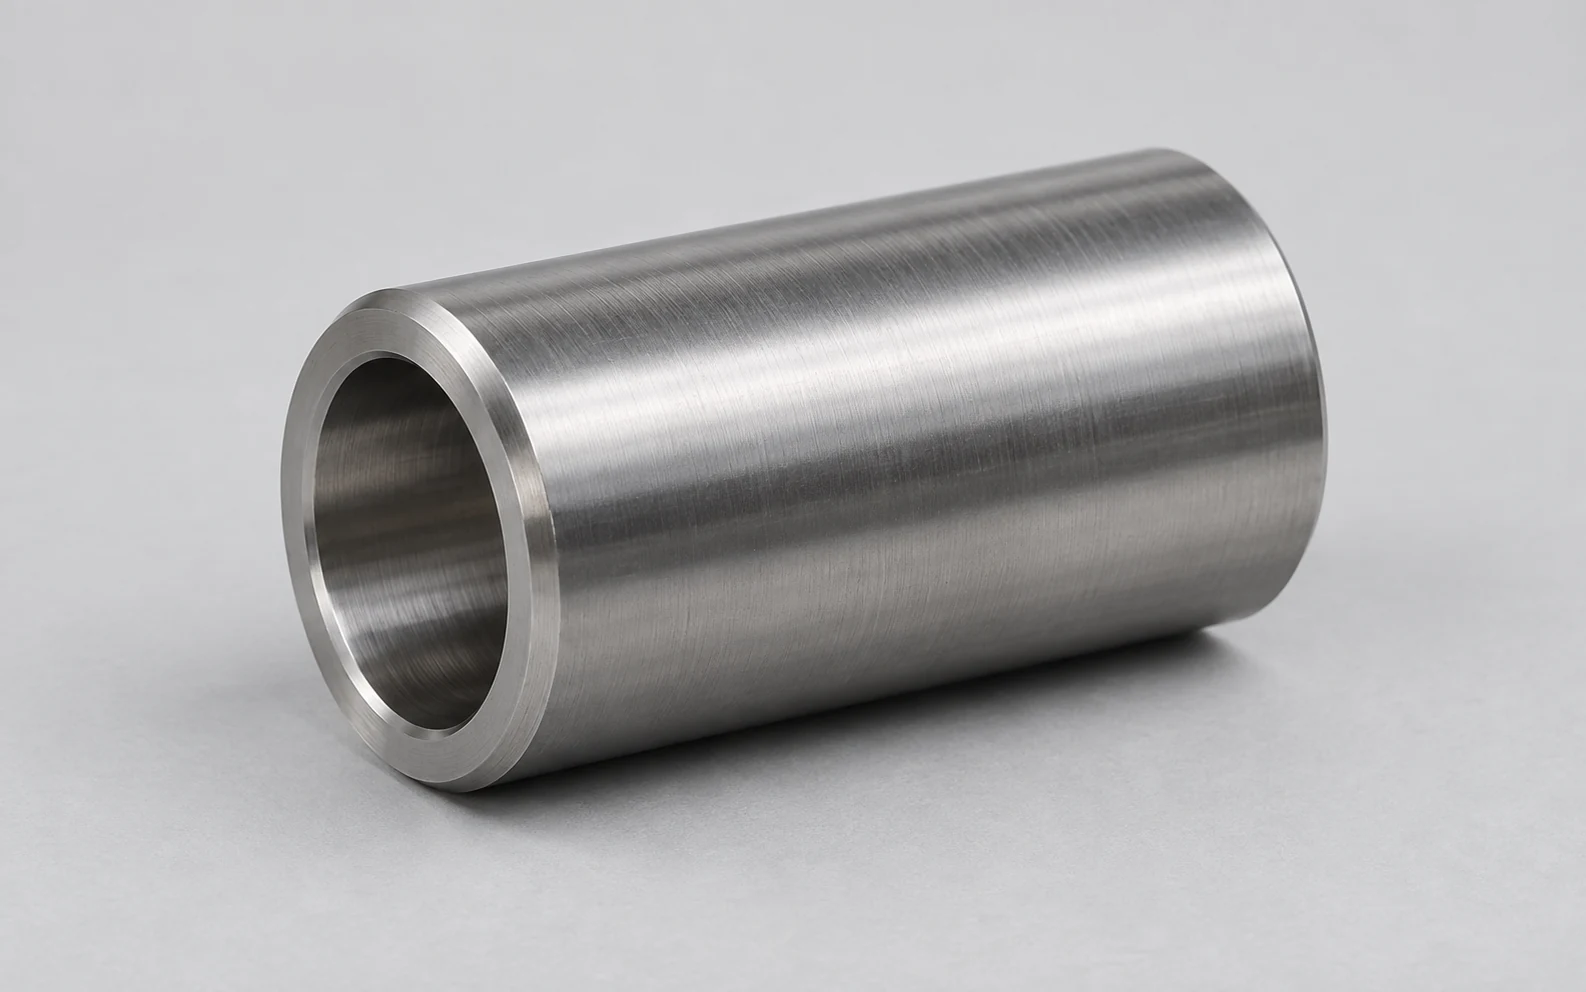
Gedrehte Stahlbuchse mit geradem Durchgangsbohrung und gefasten Enden

Austauschbare Wellenhülsen

Eine austauschbare Hülse verlagert die verschleißbehaftete Kontaktfläche auf ein separates Teil. Ihre Bohrung muss auf die beibehaltene Welle passen, während ihr Außendurchmesser mit der Dichtung oder dem Lager übereinstimmt, das bzw. das darauf läuft.

  • Zentrierbohrung
  • Laufdurchmesser
  • Endposition
Besprechen Sie diese Komponente
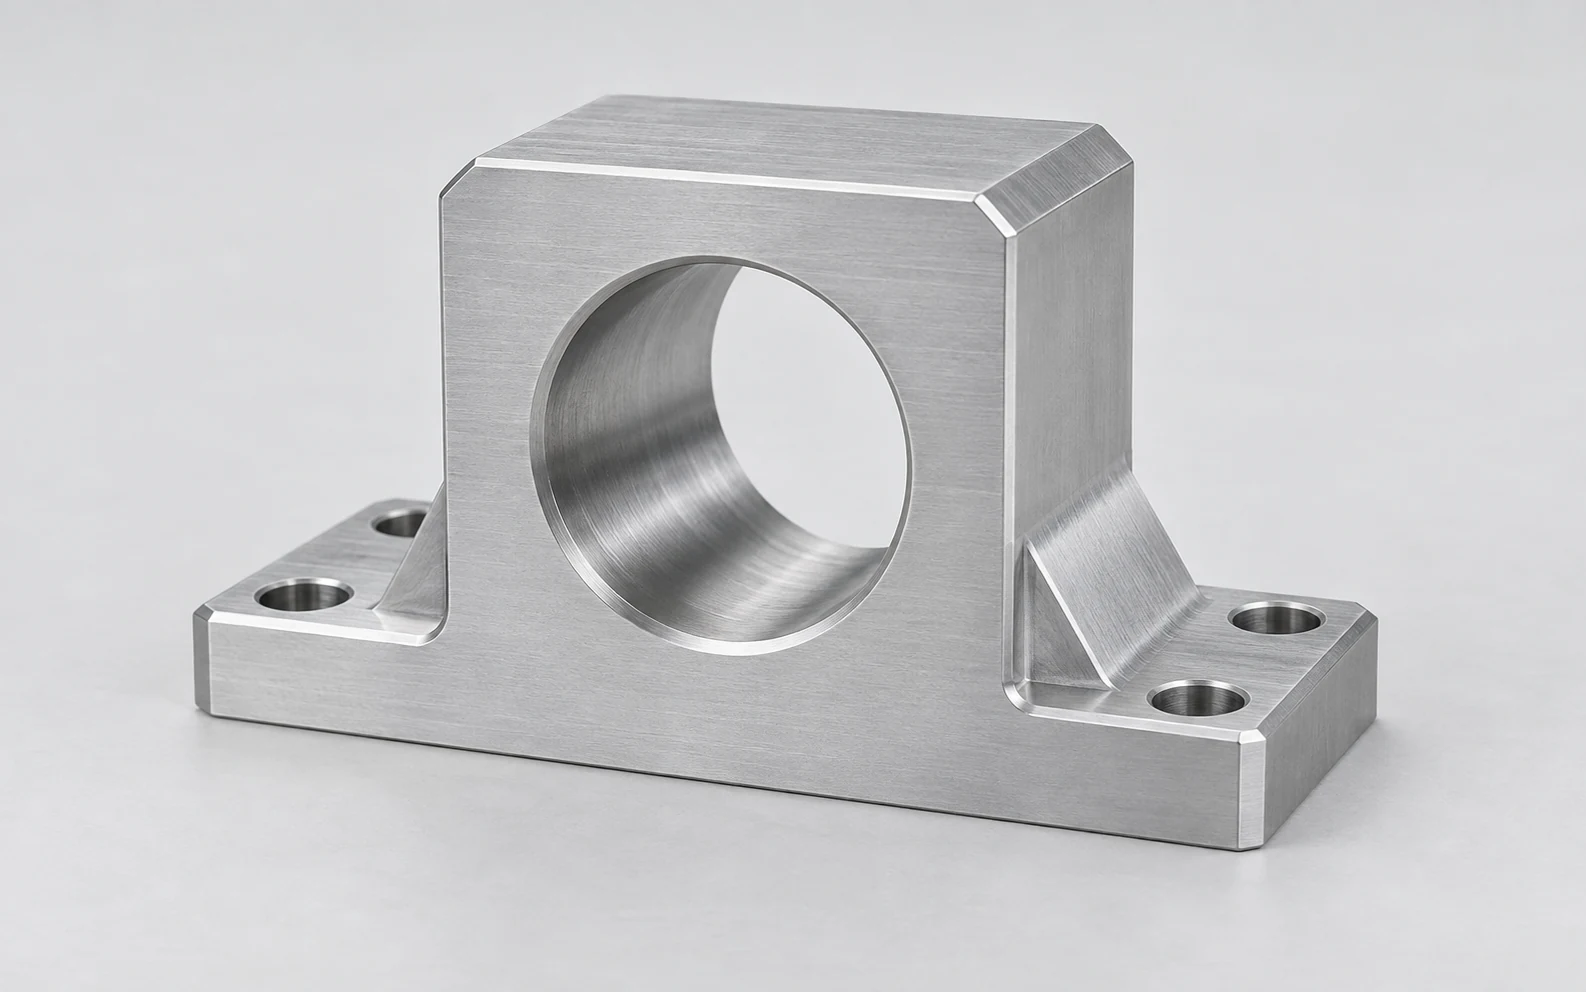
Gedrehtes lagertragendes Gehäuse mit horizontaler Bohrung und vier Basis-Montagelöchern

Lagertragende Gehäuse

Wir bearbeiten Lagergehäuse mit Bohrungen, die in Bezug auf ihre Montagefüße positioniert sind. Dadurch wird die Höhe der Lagermitte direkt auf die Gerätebasis bezogen – statt Installateuren eine Kompensation für eine falsch positionierte Bohrung zu überlassen.

  • Positionierbohrungen
  • Montagefüße
  • Deckelschnittstellen
Besprechen Sie diese Komponente
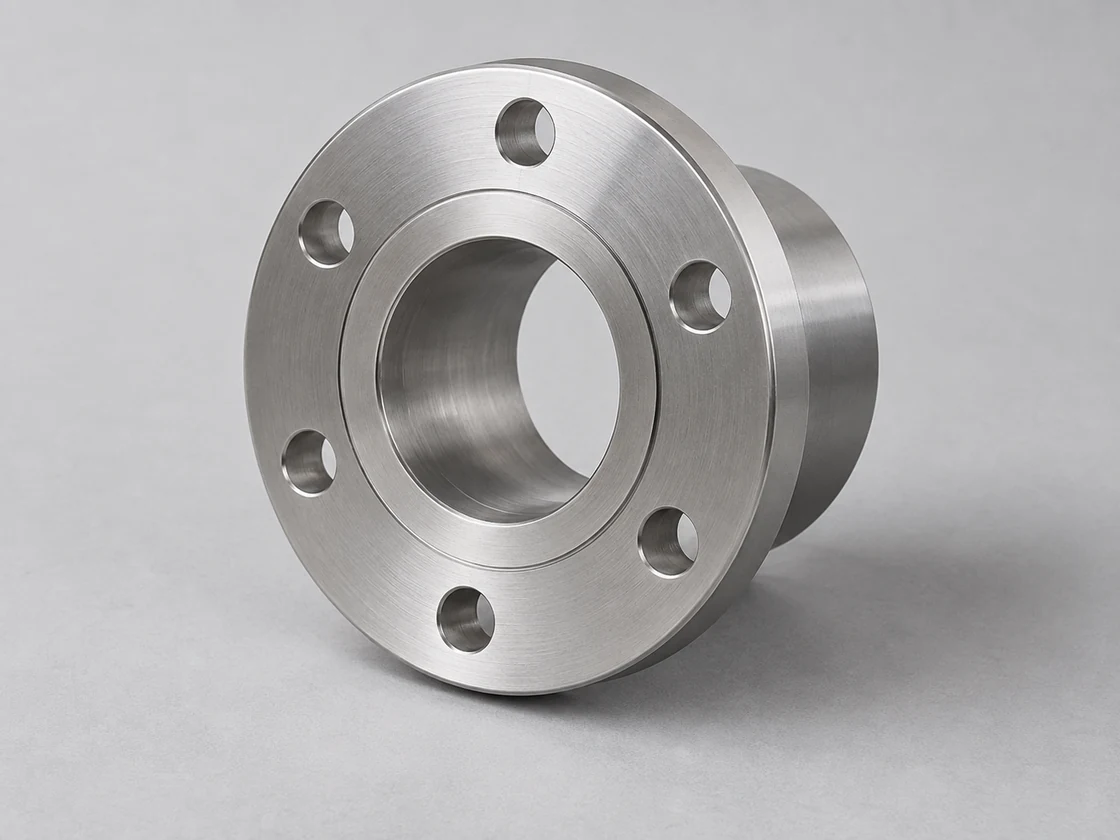
Gedrehtes Flanschgehäuse mit zentraler Bohrung und Montagelöchern

Mechanische Flanschadapter

Wir fertigen Flanschadapter für unterschiedliche Zentrierungen und Schraubenmuster. Eine zentrierte Zentrierbohrung legt die Lage der Verbindung fest; Zugänglichkeit der Schrauben und der Abstand zwischen den beiden Flanschgesichtern entscheiden darüber, ob die Montage tatsächlich möglich ist.

  • Zentrierdurchmesser
  • Anlageflächen
  • Schraubenmuster
Besprechen Sie diese Komponente
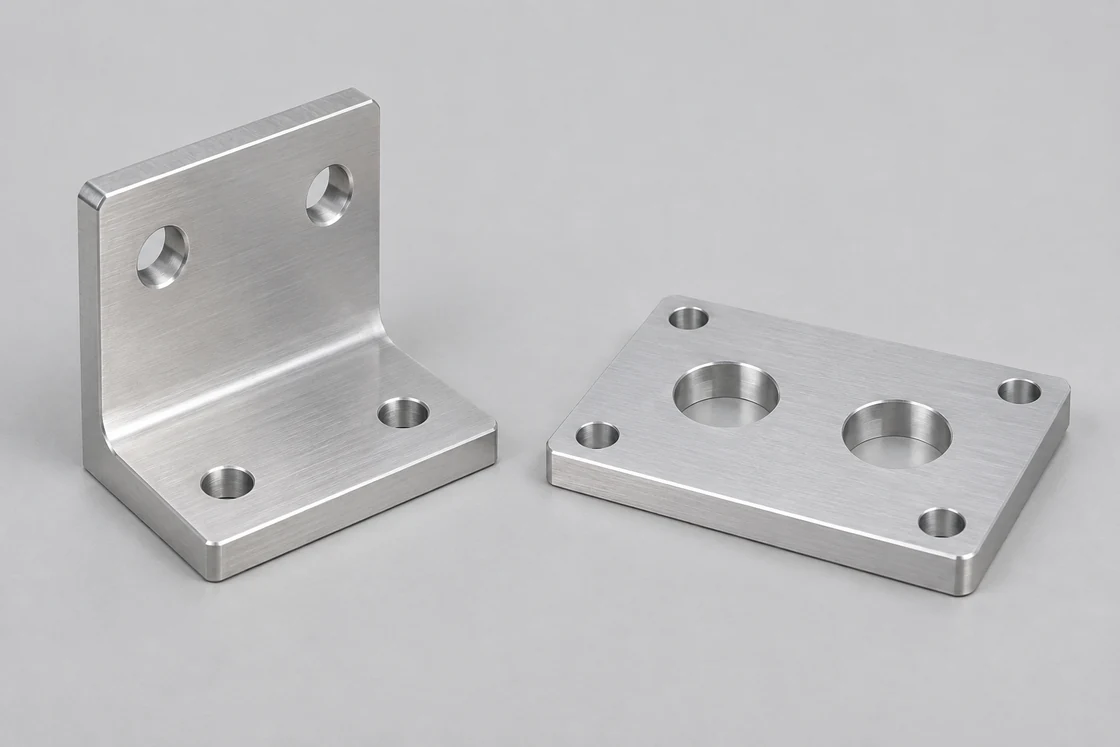
Gedrehte Montagehalterung und Positionierplatte mit Löchern und Langlöchern

Gerätemontageplatten

Montageplatten können ein festes Positioniermuster bereitstellen oder Langlöcher für Justageanpassungen enthalten. Eine Platte, die die Gerätehöhe verändert, verschiebt auch die Wellenmitte – daher gehört ihre Dicke zum Montagepassungsmaß.

  • Bezugsebenen
  • Zentrierlöcher
  • Justierschlitze
Besprechen Sie diese Komponente
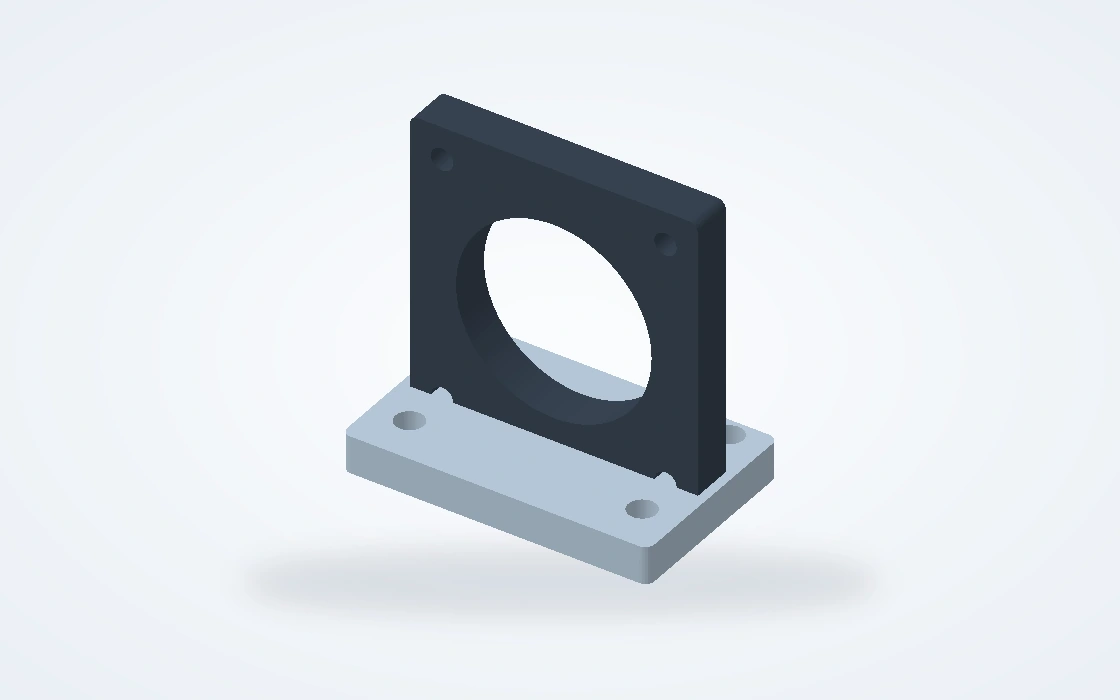
Sensor-Montagehalterung mit kreisförmiger Öffnung und verschraubter Basis

Sensoren- und Deckelhalterungen

Wir fertigen Sensor- und Abdeckhalter mit ausreichend Platz für den eingebauten Stecker sowie für Demontagewerkzeuge. Eine korrekt positionierte Sensorfläche, die nach Montage der Schutzabdeckung nicht mehr zugänglich ist, führt trotzdem zu Wartungsproblemen.

  • Schräge Flächen
  • Freistellungsbohrungen
  • Servicezugang
Besprechen Sie diese Komponente

Pumpenschnittstellen, Hilfsaggregate-Montagen und Außenverbindungen

Derselbe Ersatzteil kann zwar seine Befestigungselemente korrekt aufnehmen, aber an der rotierenden oder freiliegenden Schnittstelle versagen. Diese Entscheidungen beeinflussen die Geometrie der Komponente.

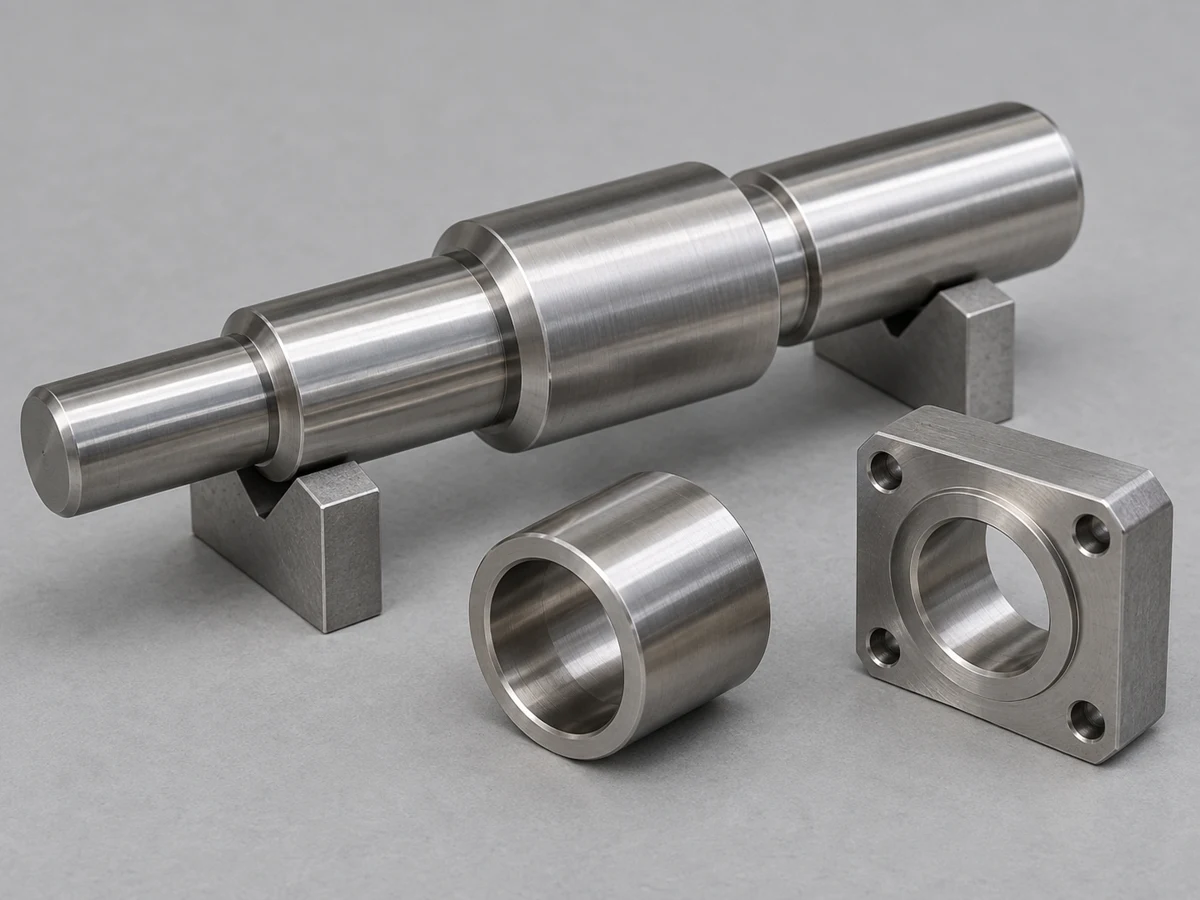
Gestufte Welle auf Stützen neben einer Buchse und einem Gehäuse mit Positionierbohrung

Pumpenzusatzgerätebaugruppen

Eine abgenutzte Dichtungslaufbahn erfordert nicht zwangsläufig eine neue Welle. Eine austauschbare Hülse ist sinnvoll, wenn die Grundwelle samt ihren Lagersitzen noch funktionsfähig ist und die Dichtungsanordnung die Geometrie der Hülse akzeptiert.

Verschleiß an einem Lagersitz, eine verbogene Welle oder beschädigte Antriebsmerkmale erfordern eine andere Reparaturentscheidung. Das bloße Kopieren der sichtbaren Außenform einer Hülse korrigiert diese Fehler nicht.

Dichtungsposition an der Hülse

Die montierte Dichtungslippe muss innerhalb der gefertigten Laufbahn der Hülse laufen. Länge der Hülse und Position des Absatzes sind entscheidend, wenn eine Ersatzdichtung die Lippe an einer anderen axialen Stelle positioniert.

Demontageraum

Die Hülse und die Abdeckung benötigen einen eindeutigen Abziehpfad an benachbarten Absätzen und Gehäusen vorbei. Eine austauschbare Komponente darf nicht einklemmen, wenn die umgebende Hardware montiert ist.

Gedrehtes Flanschgehäuse mit zentraler Bohrung und Montagelöchern

Generatorzusatzgeräteaufbauten

Ein Adapter kann die bestehende Gerätebasis beibehalten und gleichzeitig eine neue Zusatzeinheit aufnehmen. Das Design muss beide Montagemuster verbinden, ohne die erforderliche Wellen- oder Sensorenposition zu verschieben.

Bei einer keilriemengetriebenen Zusatzeinheit müssen Einstellschlitze Spiel in Richtung der Spannrichtung aufweisen. Feste Positionierflächen erfüllen eine andere Funktion: Sie definieren die endgültige Betriebsposition.

Höhe und Einstellweg

Die Plattendicke bestimmt die montierte Höhe. Die Schlitzlänge bestimmt den verfügbaren Bewegungsspielraum; keiner dieser Werte lässt sich allein aus dem Schraubendurchmesser ableiten.

Installationsraum für Befestigungselemente

Zwei zulässige Schraubenmuster können innerhalb eines Adapters dennoch kollidieren. Vertiefte Schraubenköpfe, die Montagereihenfolge oder ein dickerer Körper können erforderlich sein, um den Zugang zur zweiten Befestigungselementegruppe sicherzustellen.

Gedrehte Montagehalterung und Positionierplatte mit Löchern und Langlöchern

Schnittstellen für Außengeräte

Bei einer Aluminiumhalterung an Stahlgeräten beseitigen Edelstahlschrauben die Korrosionsfrage nicht. Feuchtigkeit, Metallkontakt zwischen den Werkstoffen sowie unter der Halterung eingeschlossenes Wasser beeinflussen sämtlich die Verbindung.

Isolierscheiben oder Abstandshalter können den metallischen Kontakt unterbrechen. Falls die Verbindung zugleich elektrische Potentialausgleichsfunktion hat, muss diese Isolation mit dem Potentialausgleichskonzept des Geräts abgestimmt werden.

Entwässerung an der Fügefläche

Eine Vertiefung unter einer horizontalen Halterung kann Wasser an einer ansonsten geschützten Oberfläche festhalten. Geometrie der Fügestelle und Entwässerung verdienen ebenso Aufmerksamkeit wie die Außenbeschichtung.

Tragfläche nach der Oberflächenbehandlung

Eine beschichtete Montagefläche und ein freiliegender elektrischer Kontakt erfüllen unterschiedliche Aufgaben. Durch getrennte Beschichtungsabdeckung wird vermieden, dass zum Herstellen eines einzigen Kontakts der gesamte Schutz entfernt werden muss.

Prototyp- und Serienfertigungsaufträge

Der Versuch muss vor der Serienbestellung eine konkrete Frage beantworten.

Montageprototypen

Bei einem Montageversuch sind Einpassung, Anliegen an Absätzen, Zugänglichkeit der Befestigungselemente und Demontage zu prüfen. Ein leichter zu bearbeitendes Versuchsmaterial kann eine Passfrage klären, aber keine Aussage über Verschleiß oder Laufverhalten treffen.

Funktionstestkomponenten

Bei einem Laufversuch sind der vorgesehene Werkstoffzustand, die Dichtbahn sowie die Lagerpassungen zu verwenden. Andernfalls kann ein erfolgreicher Passversuch Hitzeentwicklung, Verschleiß oder Bewegung im Einsatz verbergen.

Wiederholte Gerätefertigungen

Bei der Serienlieferung ist zwischen austauschbaren Ersatzteilen und paarweise abgestimmten Baugruppen zu unterscheiden. Selektiv abgestimmte Teile müssen als Paar erhalten bleiben; sie dürfen nicht stumm zu allgemeinen Ersatzteilen werden.

Materialparameter für Wellen und Hilfskomponenten

Bei einer belasteten Welle ist der Wärmebehandlungszustand entscheidend; bei einem Abstandshalter oder einer nassen Montageschnittstelle kann die thermische Reaktion die Passung bestimmen. Wir bearbeiten das ausgewählte Material bis zum endgültigen Zeichnungszustand.

Materialparameter für Wellen und Hilfskomponenten
MaterialreferenzParameterwerteTeil-/Rohmaterial-Kontext
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Zugfestigkeit ≥260 MPaGehäuse, Halterungen und Spannvorlagenbasen
42CrMo4 +QT · Ovako 327A270–320 HB; Zugfestigkeit 900–1,100 MPaRundmaterial, 40 < Durchmesser < 100 mm
316L / EN 1.4404Elastizitätsmodul 200 GPa; Ausdehnungskoeffizient 16 µm/(m·K)Korrosionsbeanspruchte Halterungen und Buchsen
PEEK · TECAPEEK naturfarbenElastizitätsmodul 4.2 GPa; Ausdehnungskoeffizient 50 µm/(m·K)Abstandshalter, Führungselemente und Werkzeugkontaktflächen

Quellen: Hydro 6061 Extrusionsminima; Ovako 42CrMo4 327A +QT, 40 < Durchmesser < 100 mm Rundstab; Outokumpu Supra 316L (Elastizitätsmodul 20°C; Wärmeausdehnung 20–100°C); Ensinger TECAPEEK naturfarben, typische Daten (Elastizitätsmodul bei 1 mm/min; lineare Wärmeausdehnung, 23–60°C).

Drehen und Fräsen für Geräteschnittstellen

Der Fertigungsprozess sollte die Arbeitsachse und die Montagebezugselemente über die gedrehten und gefrästen Merkmale hinweg miteinander verbinden.

Wellensitze, Dichtlaufflächen und Montagebezüge

Ein Teil, das eine Außen-Durchmesserkontrolle besteht, kann dennoch klemmen, exzentrisch laufen oder eine Dichtung beschädigen. Die folgenden Schnittstellen erfordern jeweils separate Toleranzkontrollen.

Gestufte Welle auf Stützen neben einer Buchse und einem Gehäuse mit Positionierbohrung

Festlager- und Loslagerstellen

Ein Ring, der eine rotierende Last trägt, benötigt üblicherweise eine Presspassung, um Kriechbewegungen zu verhindern. Eine Lagerposition, die axial verschieblich ausgelegt ist, erfordert möglicherweise eine Gleitpassung. Die Anwendung derselben engen Passung an beiden Positionen kann die vorgesehene thermische Bewegung behindern.

Zentrierbolzen und Anschlagflächen

Spielfreie Schraubenlöcher ermöglichen Montagebewegung; sie zentrieren einen Adapter jedoch nicht präzise. Ein Zentrierbolzen steuert die radiale Lage, während die Anschlagfläche Neigung und axiale Position bestimmt.

Dichtflächen (Seal tracks) und Laufgenauigkeit (runout)

Oberflächenstruktur und Laufgenauigkeit (runout) der Dichtfläche sind unabhängig vom Nenndurchmesser. Eine korrekt dimensionierte Dichtfläche kann trotzdem die Dichtlippe beschädigen oder den Dichtkontakt verlieren, wenn sie Kratzer, scharfe Eintrittskanten oder übermäßige Laufungen aufweist.

Passungen nach Beschichtung

Eine aufgebrachte Beschichtung erhöht den Außendurchmesser und verringert den Innendurchmesser. Die endgültigen Passungsgrenzen müssen nach der Beschichtung gelten – oder die zu beschichtenden Bereiche müssen gezielt maskiert werden; eine akzeptable Messung an blankem Metall reicht nicht aus.

Oberflächenbearbeitung für Kontaktflächen und Expositionsbereiche

Bearbeiten Sie die funktionellen Oberflächen entsprechend ihrer Kontaktanforderung und die Außenflächen entsprechend ihrer Umgebungsbeanspruchung. Eine einheitliche Oberflächenbehandlung über alle Bereiche hinweg kann eine Passung oder eine elektrische Verbindung beeinträchtigen.

Dichtlaufbahnen und bearbeitete Kanten

Während der Montage gleitet eine Dichtung über das Wellenende, über Nuten und Absätze. Glatte Einlaufbereiche und geschützte scharfe Kanten verhindern Beschädigungen, bevor die Dichtlippe ihre Laufbahn erreicht.

Schutzbeschichtungen und Paarflächen

Halten Sie Beschichtungsgrenzen von einer Gleitbahn fern, wo eine erhabene Kante mit der Dichtung oder Buchse in Kontakt treten würde. Bei freiliegenden Halterungen muss die Beschichtung bis in die Aussparungen reichen, in denen Feuchtigkeit verbleiben kann.

Wärmebehandelte Wellen und Manschetten

Eine Wärmebehandlung kann einen fertigen Sitz verschieben. Wo eng tolerierte Passungen erforderlich sind, muss die Fertigungsroute eine Zugabe für die letzte spanabhebende Bearbeitung nach der Wärmebehandlung vorsehen; Härte und eingepasste Maße werden in diesem Endzustand akzeptiert.

Prüfung von Wellensitz und Dichtbahn

Wir prüfen den Wellensitz, die Gehäuse-Führung und die Dichtbahn als unterschiedliche Merkmale. Numerische Angaben gelten ausschließlich dann, wenn die Zeichnung diese Passung oder die radiale Dichtanforderung vorsieht.

Unser Angebot benennt, welche Komponentenmaße und Materialdokumente der Bestellung beiliegen. Die Auswuchtung, Ausrichtung und Inbetriebnahmeprüfung werden separat definiert.

Prüfung von Wellensitz und Dichtbahn
Merkmal / PrüfungParameter oder ReferenzAkzeptanzkriterium
Wellen-/Buchsen-Sitzh6, Nennmaß >30–50 mm
−0.016 bis 0 mm
Fertigdurchmesser nach der angegebenen Behandlung
Gehäuse-/Adapter-FührungH7, Nennmaß >30–50 mm
0 bis +0.025 mm
Prüfung der Bohrungsposition relativ zur Montagefläche
Radialdichtungs-GegenflächeRa 0.2–0.8 µm
DIN-Bezug in SKF-Tabelle 5
Verwenden Sie die gewählte Dichtanforderung; schützen Sie die Laufbahn
Ausrichtung des rotierenden SitzesRundlauf (mm) zur Wellen-BezugsachseEinschließlich Lager-/Buchsen-Sitz und axialer Absatz
Bearbeitete VerschleißflächeHärte (HRC oder HB); Enddurchmesser (mm)Prüfung des gelieferten wärmebehandelten oder beschichteten Zustands

Eine Passung nach Journalmaß definiert nicht die Toleranz der Dicht-Gegenfläche; wenden Sie die separaten Durchmessers- und Oberflächengüteanforderungen der ausgewählten Dichtung an. Quellen: ELESA+GANTER, DIN ISO 286-Tabellen; SKF, Industrielle Wellendichtungen, Tabelle 5 (DIN-Spalte).

Geräteebene – Abnahme

Wir liefern bearbeitete Komponenten, keine komplette Pumpe oder Generatorbaureihe. Druckführende oder andere regulierte Komponenten erfordern, dass im Rahmen dieses Lieferumfangs die entsprechenden Konstruktions-, Werkstoff-, Prüf- und Lieferantenqualifikationen nachgewiesen werden.

Verpackung und Kennzeichnung für Gerätebaugruppen

Wir planen den Schutz um die fertigen Schnittstellen herum und stellen sicher, dass jede Komponente während Empfang und Installation eindeutig identifizierbar bleibt.

Verpackungslayout mit getrennten Komponenten und Kennfeldern für Teilenummer, Revision, Charge, Menge und Datensatz-ID

Schutzhülsen und Sitzflächen geschützt

Eine Buchsenlaufbahn kann durch ein benachbartes Gewinde beschädigt werden, ohne dass am Karton sichtbare Schäden erkennbar sind. Die räumliche Trennung dieser Flächen bewahrt die Oberfläche, die vor dem Versand geprüft wurde.

Varianten separat gekennzeichnet

Wenn eine Bestellung selektiv passende Wellen und Buchsen umfasst, müssen die Paarkennzeichnungen das Auspacken überstehen. Für austauschbare Ersatzteile ist stattdessen die Angabe von Teile- und Änderungsstand erforderlich – nicht eine angenommene Paarung.

Änderungen bei Nachbestellung sichtbar

Eine reparierte Welle kann eine andere Buchsenbohrung erfordern als eine neue Welle. Eine separate Referenz für Reparaturgrößen stellt sicher, dass diese Buchse nicht versehentlich mit der Lagerbestandsbuchse für die ursprüngliche Wellengröße verwechselt wird.

Fragen zur energieintensiven Bearbeitung

Soll ich eine Standard-Reparaturbuchse oder eine kundenspezifisch bearbeitete Buchse bestellen?

Verwenden Sie das Standardprodukt des Dichtungs- oder Hülsenherstellers, wenn dessen Wellenbereich, Lauffläche und Montageverfahren zur Anwendung passen. Unser kundenspezifisches Fräs- und Drehbearbeitungsangebot eignet sich für eine zeichnungsgemäß definierte Bohrung, Schulter, Länge oder Werkstoffauswahl, die das Standardprodukt nicht bietet; es ist nicht automatisch mit einer dünnen Reparaturhülse austauschbar.

Kann ein abgenutztes Muster die Ersatzmaße festlegen?

Es kann die Anordnung identifizieren, doch eine abgenutzte Fläche kann untermaßig, konisch oder oval sein. Vergleichen Sie unbeschädigte Bereiche und die Gegenwelle mit der Originalzeichnung, bevor Sie die neuen Maße freigeben. Wir fertigen die vereinbarte Ersatzdefinition an, statt den Verschleiß zu reproduzieren.

Können dieselben Wellentoleranzen für alle Lagerarten verwendet werden?

Nein. Die Lageranordnung, Lastrichtung, Drehzahl und Temperatur beeinflussen die Wahl der Passung. Vor der Festlegung der Wellentoleranz müssen die Lagerbezeichnung und die Festlageranordnung bekannt sein; die alleinige Auswahl eines gängigen Passungscode kann zu falscher Spielgröße oder fehlerhaftem Montageverhalten führen.

Kann ein Pumpenadapter Zoll- und metrische Komponenten verbinden?

Ja, ein Adapter kann auf seinen beiden Seiten unterschiedliche Schnittstellen aufweisen. Halten Sie für jede Seite die Maßeinheit und das Gewindeformat explizit fest. Ähnliche Nenn-Gewindedurchmesser bedeuten nicht, dass die Gewinde austauschbar sind, und die Umrechnung einer Wellengröße legt nicht deren passende Gegenstück-Passung fest.

Können Sie ein vom Kunden geliefertes Gehäuse-Rohling fertigbearbeiten?

Wir können ein Gussteil oder ein teilweise bearbeitetes Gehäuse hinsichtlich der noch erforderlichen Bearbeitungsschritte prüfen. Entscheidend ist, ob rund um die erforderliche Bohrung und die Montageflächen ausreichend Materialreserve verbleibt, um diese in die korrekte geometrische Beziehung zueinander zu bringen. Eine bereits vorhandene exzentrische Bohrung kann selbst bei ausreichenden Außenabmessungen zu unzureichendem Material führen.

Benötigt eine dimensionsgerechte Welle zusätzlich eine separate Auswuchtanforderung?

Möglicherweise. Der Rundlauf steuert die geometrische Bewegung um eine Bezugsachse; das Auswuchten betrifft die Massenverteilung des rotierenden Körpers. Kupplungen, Keile und andere montierte Komponenten verändern diese Verteilung, daher muss die Auswuchtanforderung die konkrete rotierende Konfiguration sowie das akzeptierte Prüfverfahren angeben.

Behebt der Austausch der Hülse wiederholte Dichtungsversagen?

Nur, wenn die Hülsenoberfläche die Ursache ist. Fehlausrichtung, Lagerbewegung, Kontamination oder eine ungeeignete Dichtung können auch eine neue Lauffläche beschädigen. Klären Sie zunächst die Versagensursache, bevor Sie Material oder Abmessungen der Hülse ändern; wir können dann ein Angebot für die gezielte Komponentenänderung unterbreiten, die diese Ursache behebt.

Welche Wellenabmessungen erfordern enge Toleranzen?

Enge Toleranzen sind besonders nützlich an Lagerstellen, Dichtflächen und Kupplungspassungen. Freigängige Abschnitte können in der Regel breitere zeichnungsmäßige Toleranzen beibehalten. Durch die Trennung dieser Funktionen entfallen Kosten für Nachbearbeitung und Prüfung, die die eingebaute Passung nicht verbessern.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Komponente für Energietechnik

Senden Sie die Zeichnung des Bauteils, Details zur anzuschließenden Welle oder zum Lager, den Werkstoff und die gewünschte Menge. Wir erstellen ein Angebot für die Komponentenbearbeitung sowie für die erforderlichen Endkontrollen der Schnittstellen für Ihre Bestellung.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB