Zum Inhalt springen
VETCNCCNC FERTIGUNG
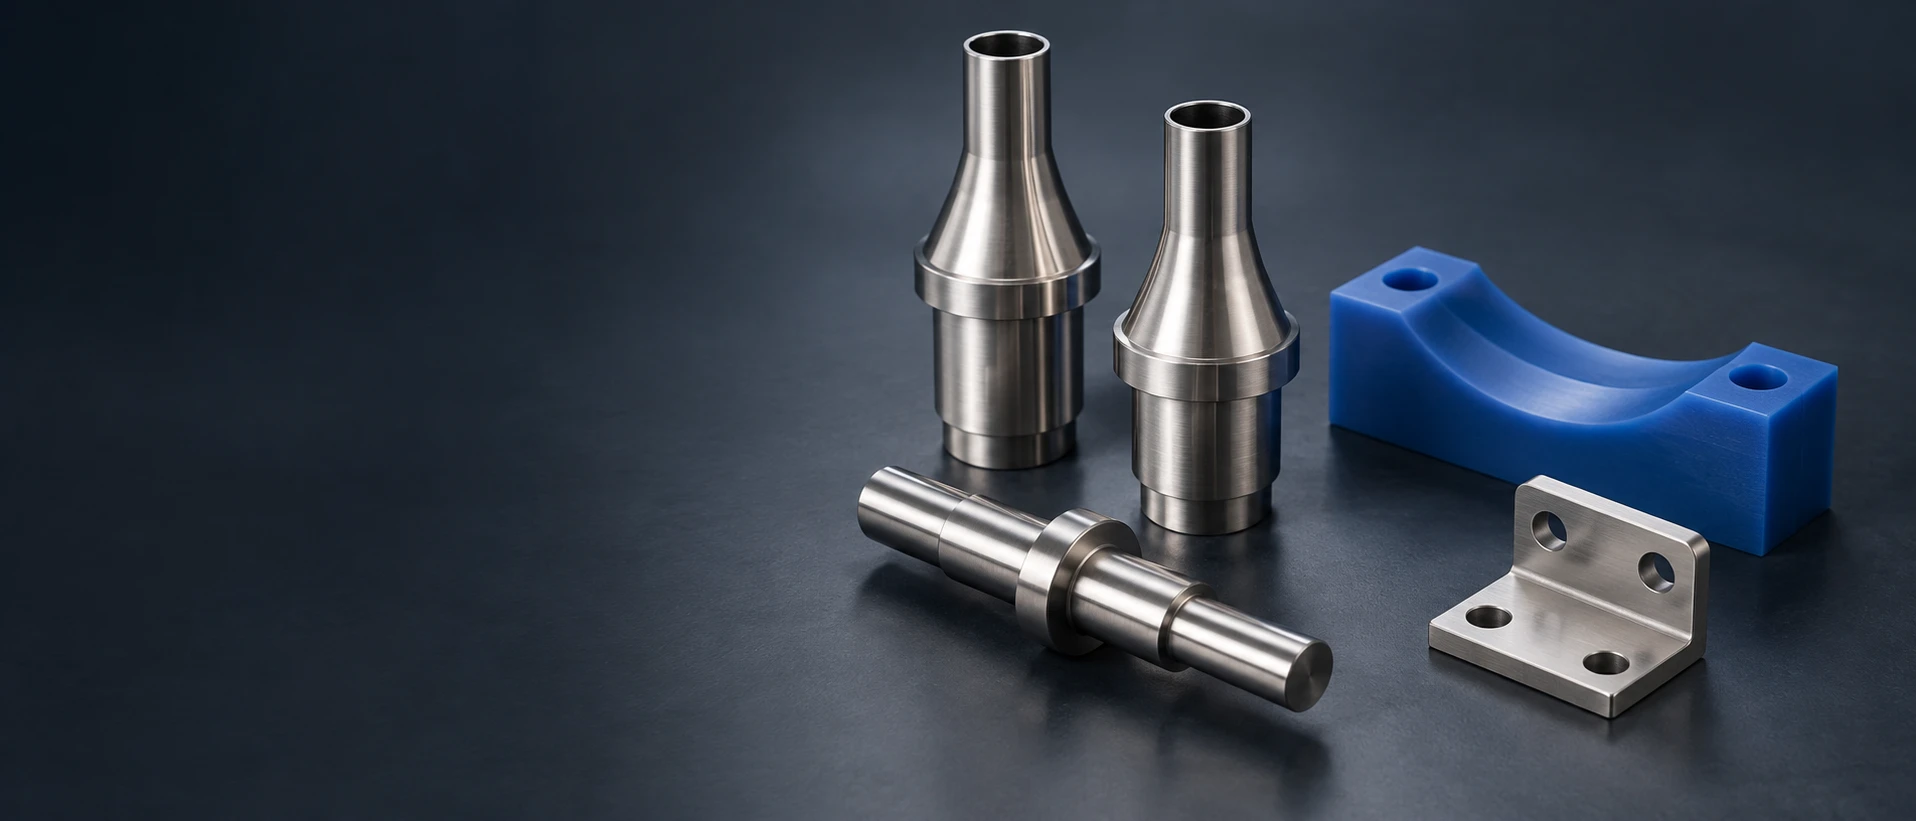
Edelstahl-Füll-Düsen, Welle, Montagehalterung und blauer Polymerleitkörper

CNC-Bearbeitung für Lebensmitteltechnik

Kundenspezifische Teile aus Edelstahl und technischen Kunststoffen für Abfüll-, Produktförder- und Verpackungsanlagen. Wir fertigen Düsen, Wellen, Führungen, Halterungen und Werkzeuge nach Ihrer Zeichnung mit den vorgegebenen Schnittstellen und der geforderten Endoberfläche.

  • Zeichnungsgemäß definierte Komponenten
  • Metall- und Polymerkomponenten
  • Prototypen und Wiederholungsbestellungen

Komponenten für Lebensmitteltechnik

Wir liefern einzelne bearbeitete Komponenten an Hersteller von Anlagen sowie an Konstruktions- und Entwicklungsteams. Ein Projekt kann gedrehte Strömungspfadkomponenten, gefräste Halterungen und austauschbare Polymerwerkzeuge umfassen. Die Zeichnung legt fest, wo ein Bauteil mit dem Produkt in Kontakt steht, Reinigungsmedien ausgesetzt ist oder eine mechanische Tragfunktion übernimmt.

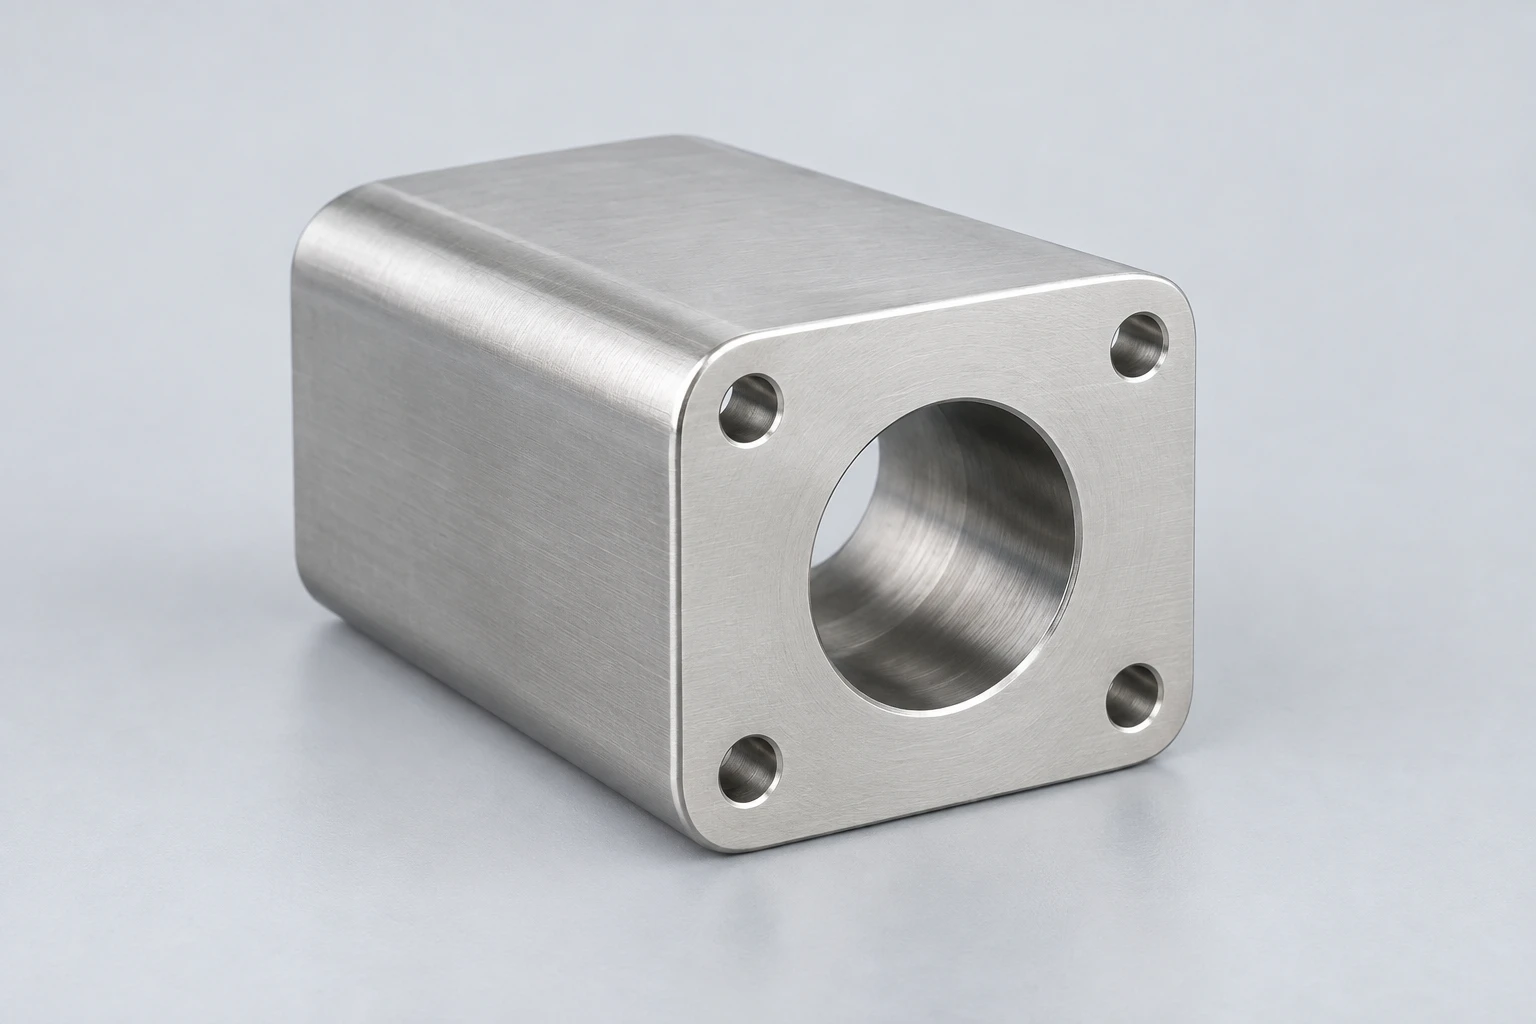
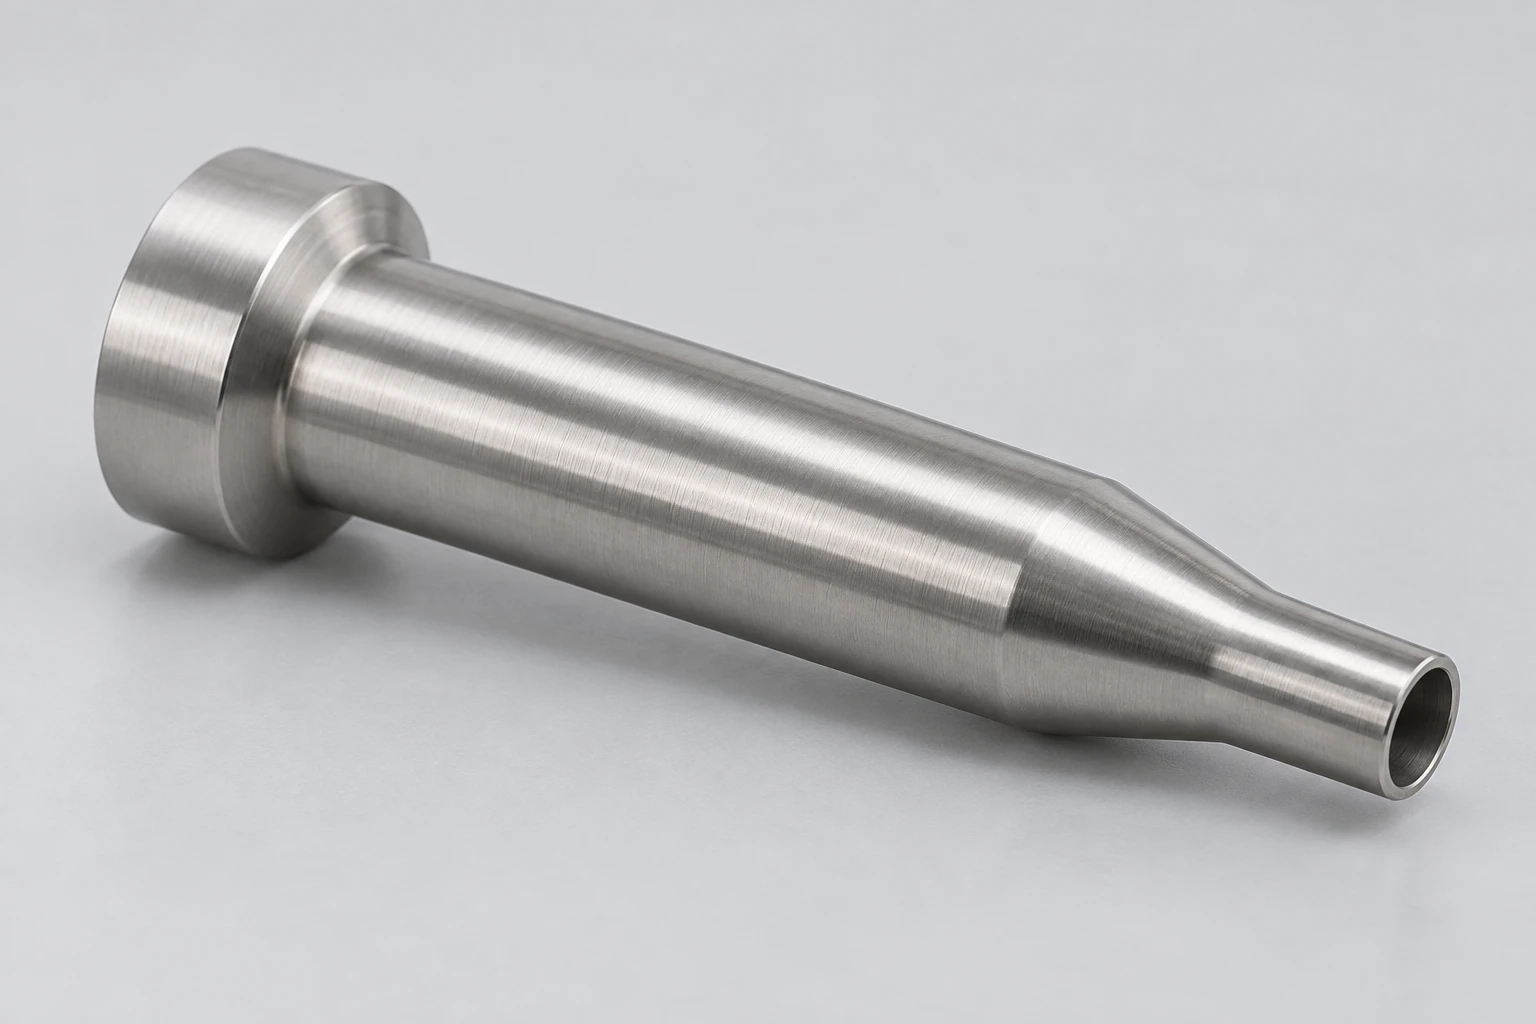
Edelstahl-Füll-Düse mit offenem Bohrungsdurchmesser und Aufsitzabsatz

Abfülldüsen und -spitzen

Bohrungen, Austrittsprofile und Anschlagflansche definieren eine kundenspezifische Abfülldüse. Der innere Strömungsweg erfordert Zugang für Bearbeitung und Oberflächenfinish; der äußere Montagedurchmesser positioniert die Düse, ohne die vorgegebene Durchflussöffnung zu verändern.

  • Offene Bohrungen
  • Austrittsprofile
  • Anschlagflansche
Besprechen Sie diese Komponente
Edelstahl-Strömungskörper mit zentralem Durchgang und Befestigungsbohrungen

Strömungskörper und Ventildetails

Gefräste Körper, Deckel und Sitzträger für eine vorgegebene Baugruppe. Anschlusskreuzungen, Dichtflächen und Montagemuster werden strikt getrennt gehalten, sodass ein Montagebohrloch oder eine Aussparung nicht unbeabsichtigt in den Produktstromweg eindringt.

  • Anschlusskreuzungen
  • Dichtflächen
  • Befestigungsmuster
Besprechen Sie diese Komponente
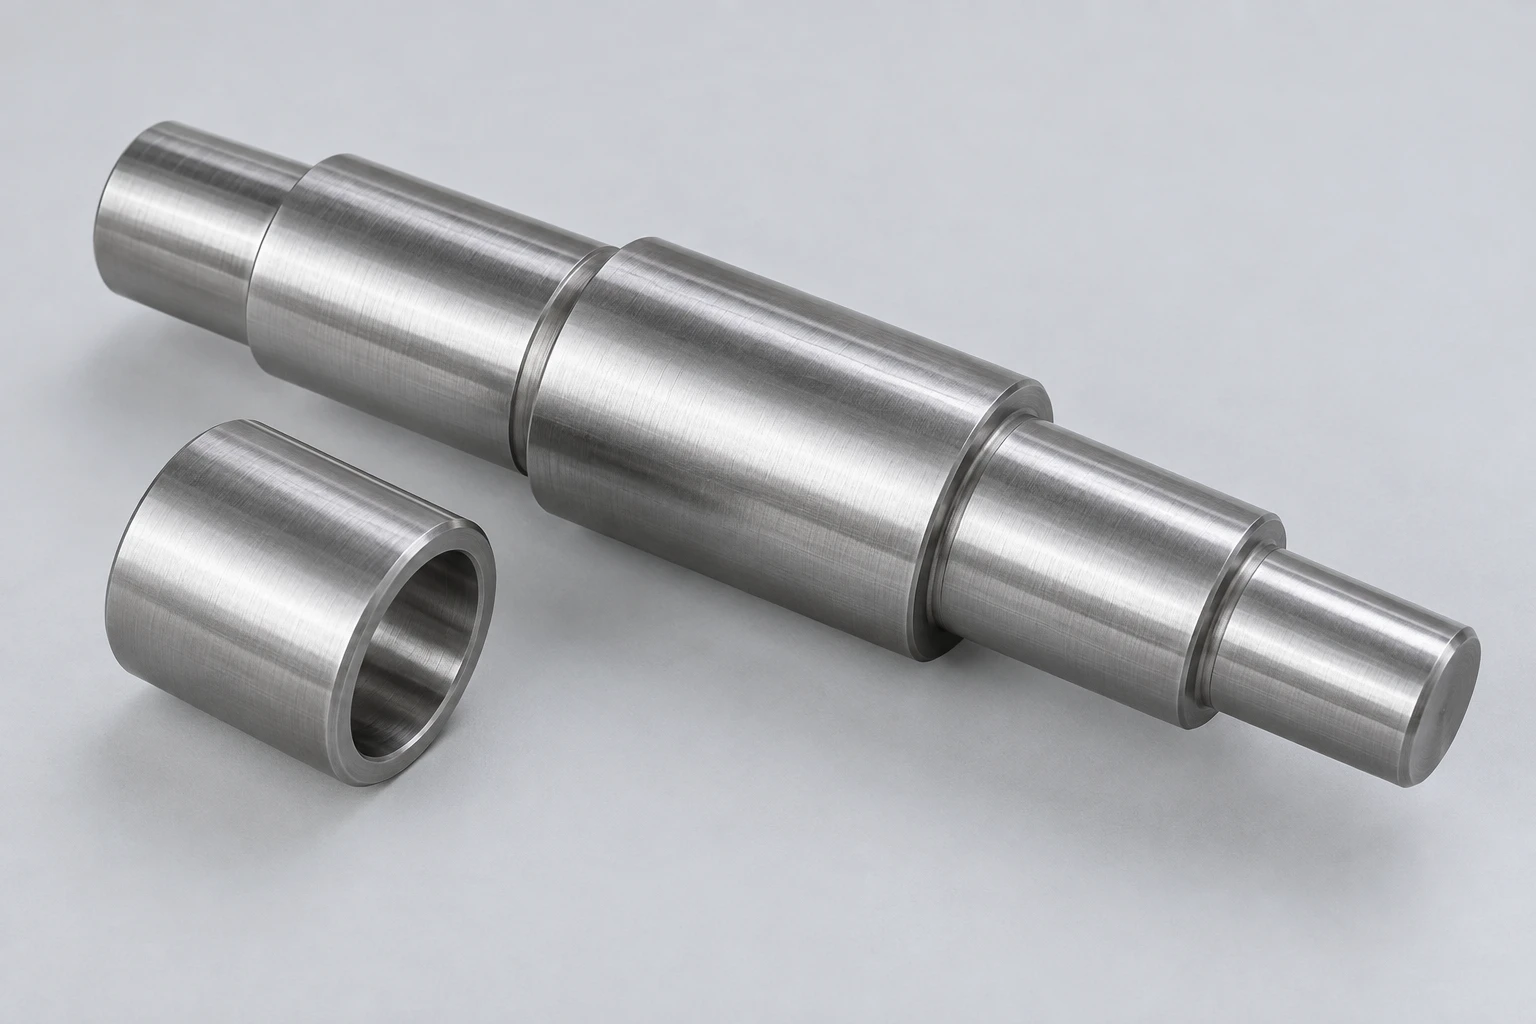
Stufenförmige Edelstahlwelle und separate Hülse

Wellen, Buchsen und Abstandshalter

Stufenwellen und Buchsen verbinden Rollen, Lager und Antriebskomponenten. Lagerdurchmesser, axiale Anschläge und Sicherungselemente definieren die funktionale Position; Flächen, die Reinigungsmedien ausgesetzt sind, erfordern eigene Material- und Oberflächenspezifikationen.

  • Lagerbohrungen
  • Axialschultern
  • Sicherungselemente
Besprechen Sie diese Komponente
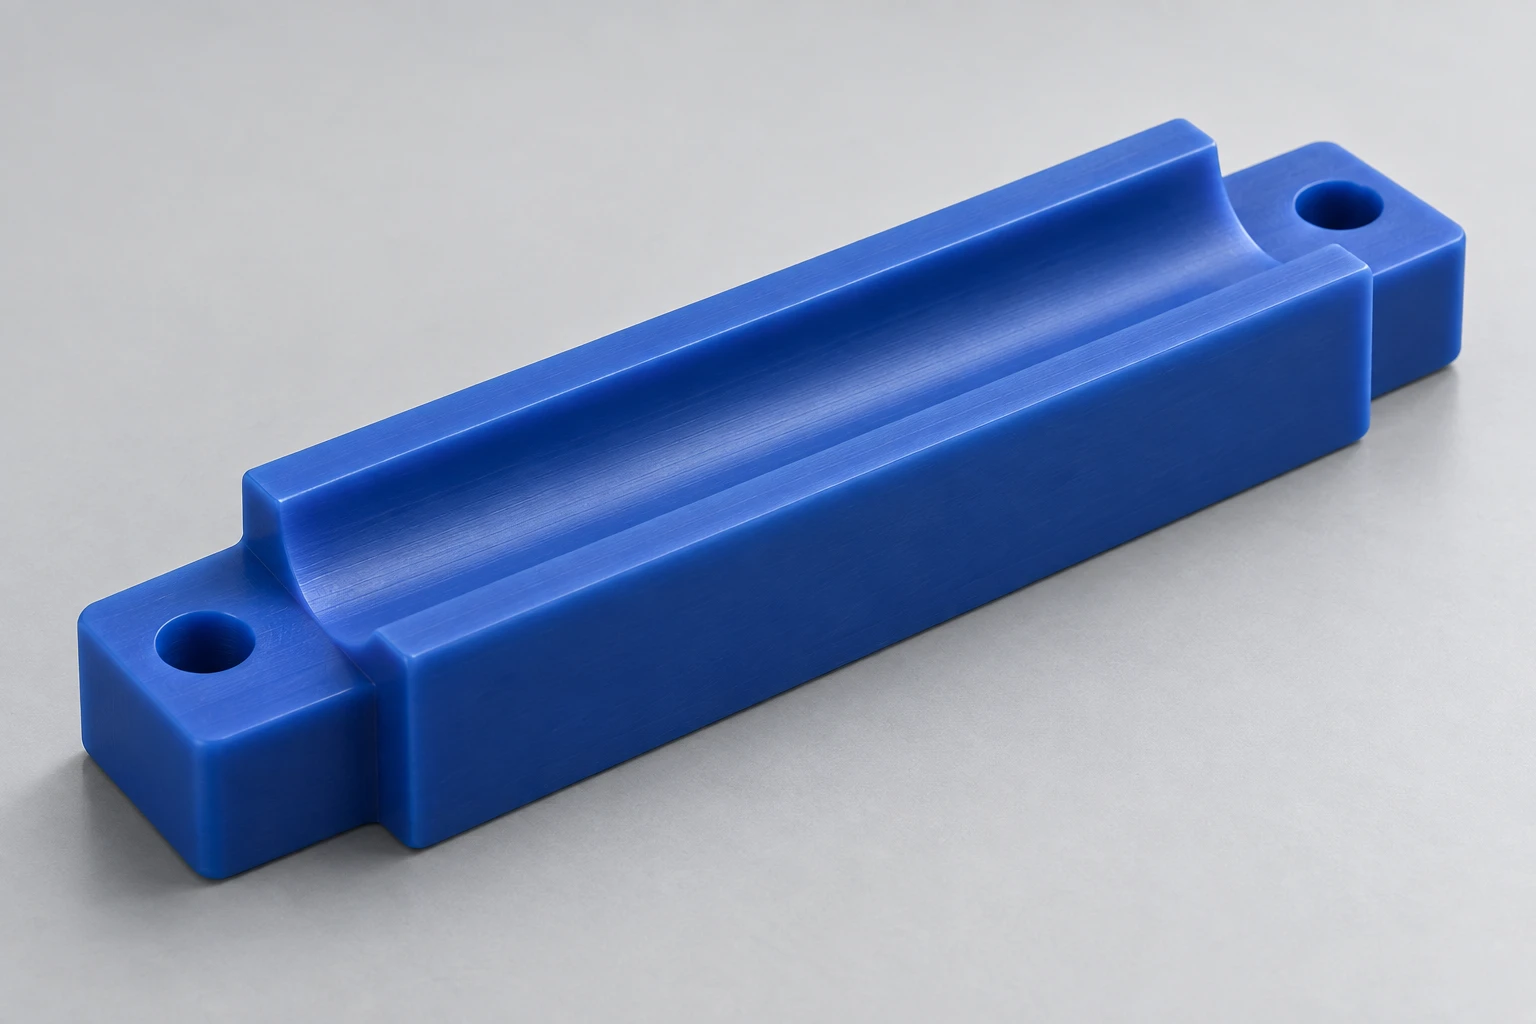
Blauer Polymerleitkörper mit gekrümmtem Kontaktprofil

Polymerführungen und Verschleißteile

Führungsblöcke, Gleitstreifen und Buchsen aus der vorgegebenen Polymer-Sorte. Profil der Kontaktfläche, Spielmaße und Befestigungsgeometrie bestimmen, wie das Teil einen Behälter führt oder eine bewegte Komponente während des Verschleißes unterstützt.

  • Führungsprofile
  • Spielmäßige Laufpassungen
  • Austauschbare Einsätze
Besprechen Sie diese Komponente
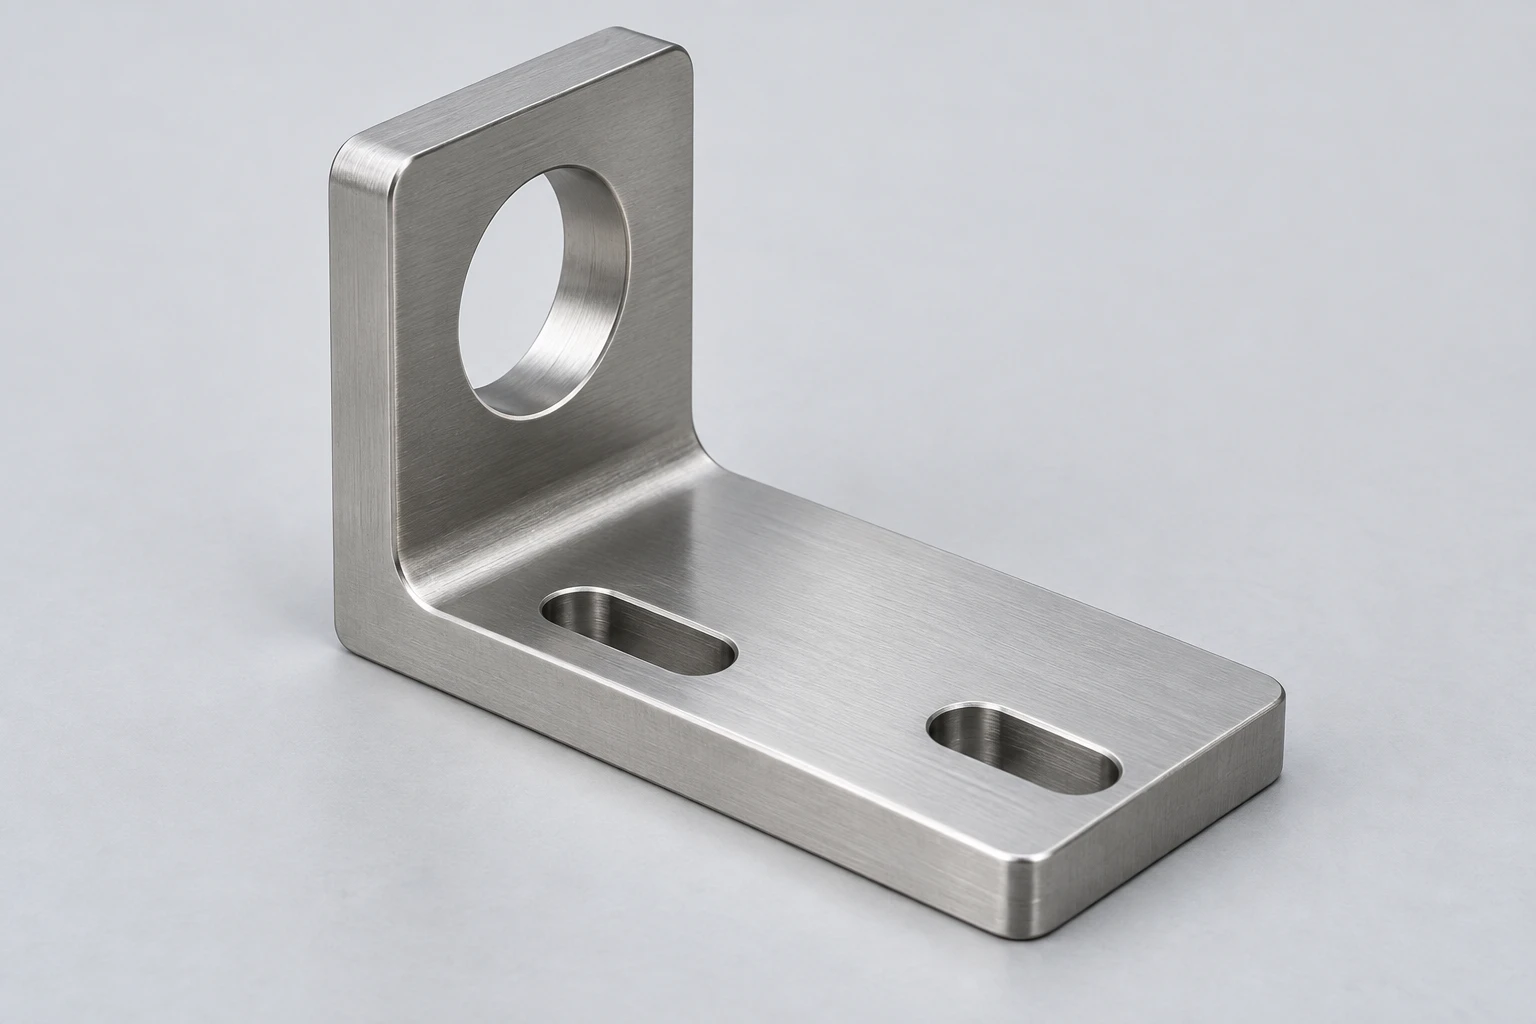
Edelstahl-Sensorhalterung mit Justierschlitz und Positionierbohrung

Sensoren- und Gerätemontagen

Halteklammern, Stützblöcke und Schnittstellentafeln tragen Sensoren oder kleine Mechanismen an der Maschine. Ihr Montagemuster sowie der Zugang für Kabel oder Werkzeuge müssen den verfügbaren Raum rund um Schutzeinrichtungen, Stützen und benachbarte Komponenten berücksichtigen.

  • Montageschlitze
  • Positioniermerkmale
  • Servicezugang
Besprechen Sie diese Komponente
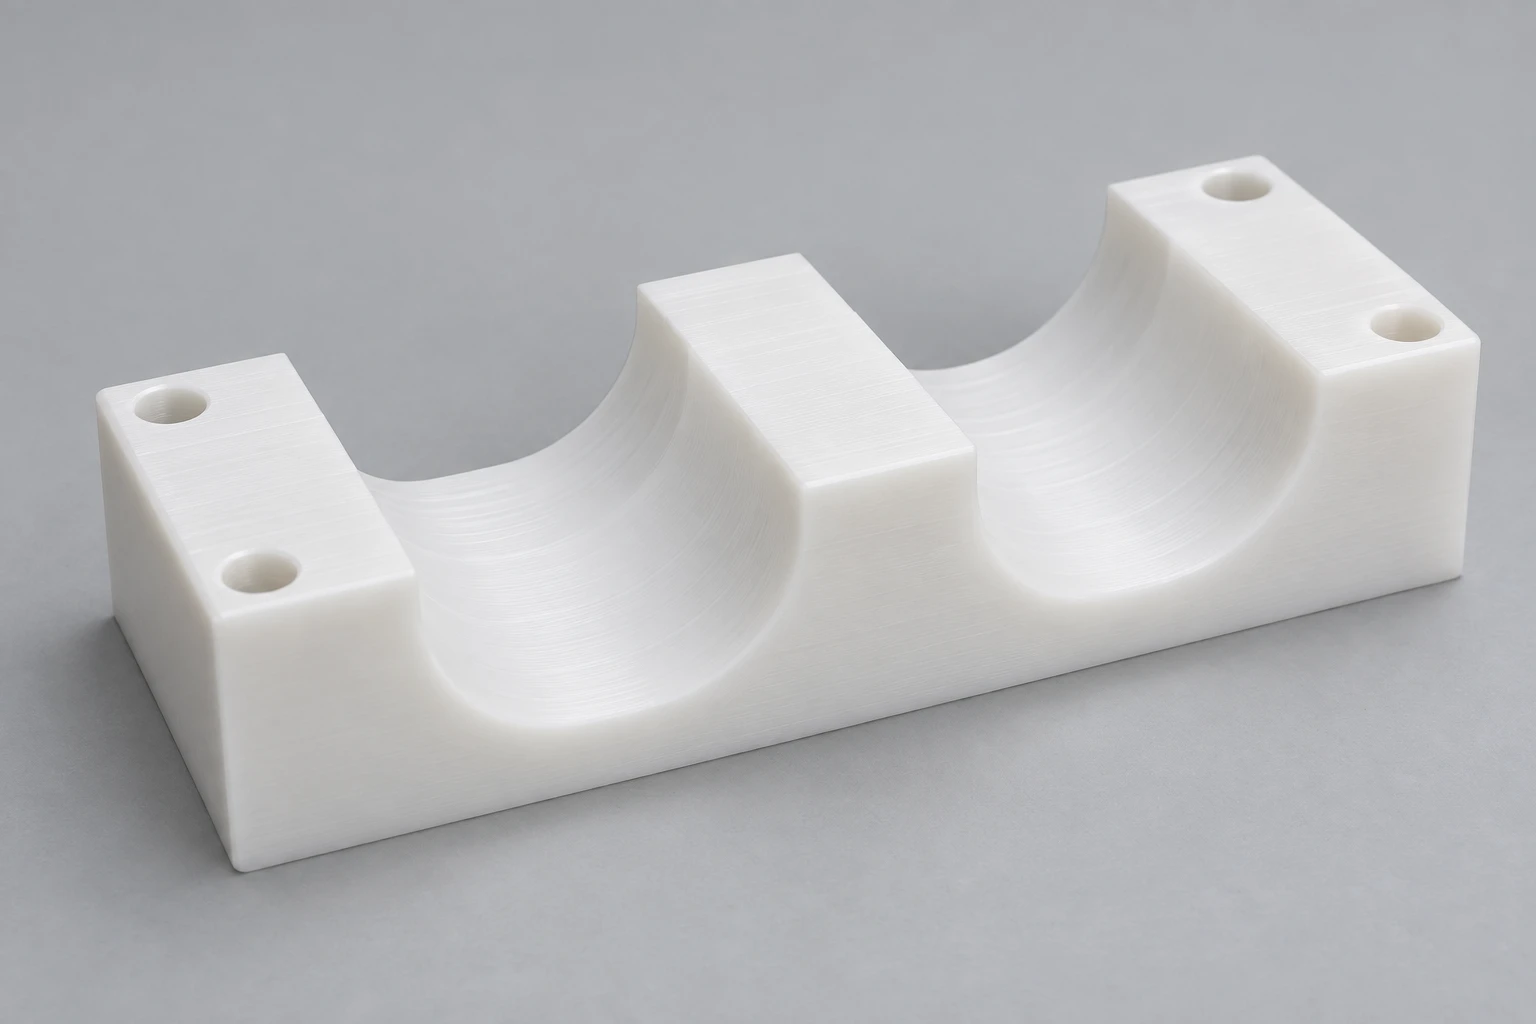
Weißer Polymer-Umschaltbehälter mit offenen Behälterprofilen

Formatwechselschalen und Werkzeuge

Produktschalen, Positionierplatten und austauschbare Werkzeugdetails für Verpackungs- und Montagestationen. Jedes Format kann sein eigenes Kontaktprofil nutzen, während die maschinenseitigen Positionier- und Befestigungsschnittstellen beibehalten werden.

  • Format-spezifische Profile
  • Gemeinsame Befestigungspunkte
  • Abnehmbare Werkzeuge
Besprechen Sie diese Komponente

Anwendungen im Bereich Füllen, Handhabung und Verpackung

Derselbe Fertigungsstrang enthält Teile mit sehr unterschiedlicher Exposition. Wir trennen Komponenten des Produktwegs von Führungselementen und unterstützender Hardware, sodass die Fertigungsdefinition tatsächlich relevante Oberflächen widerspiegelt.

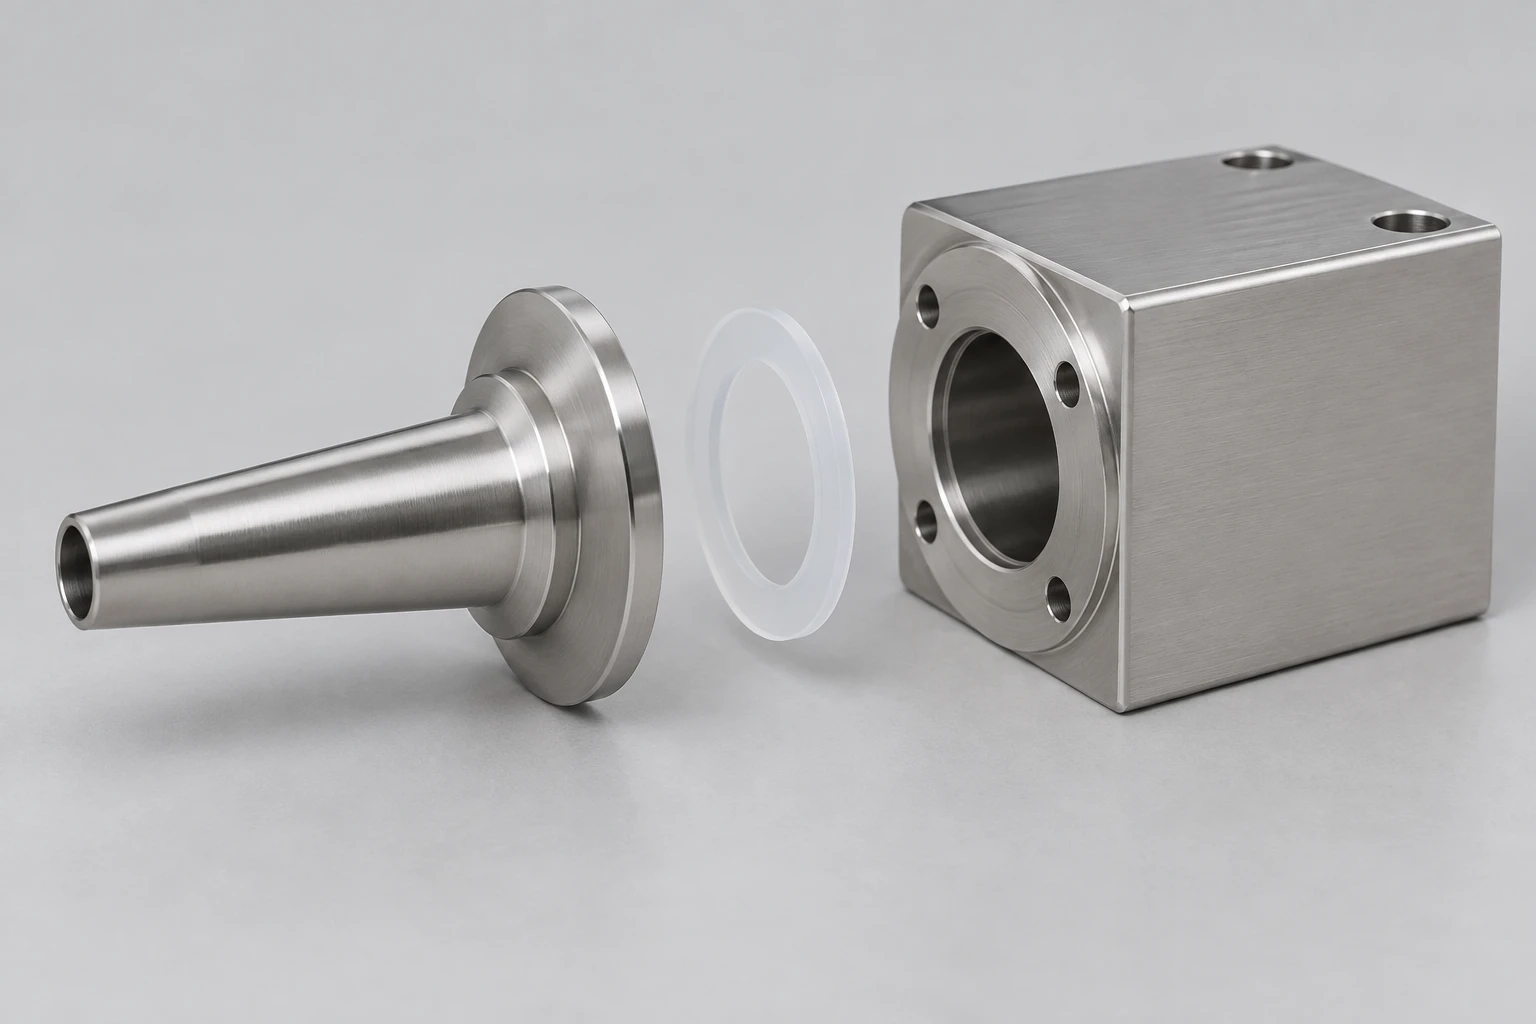
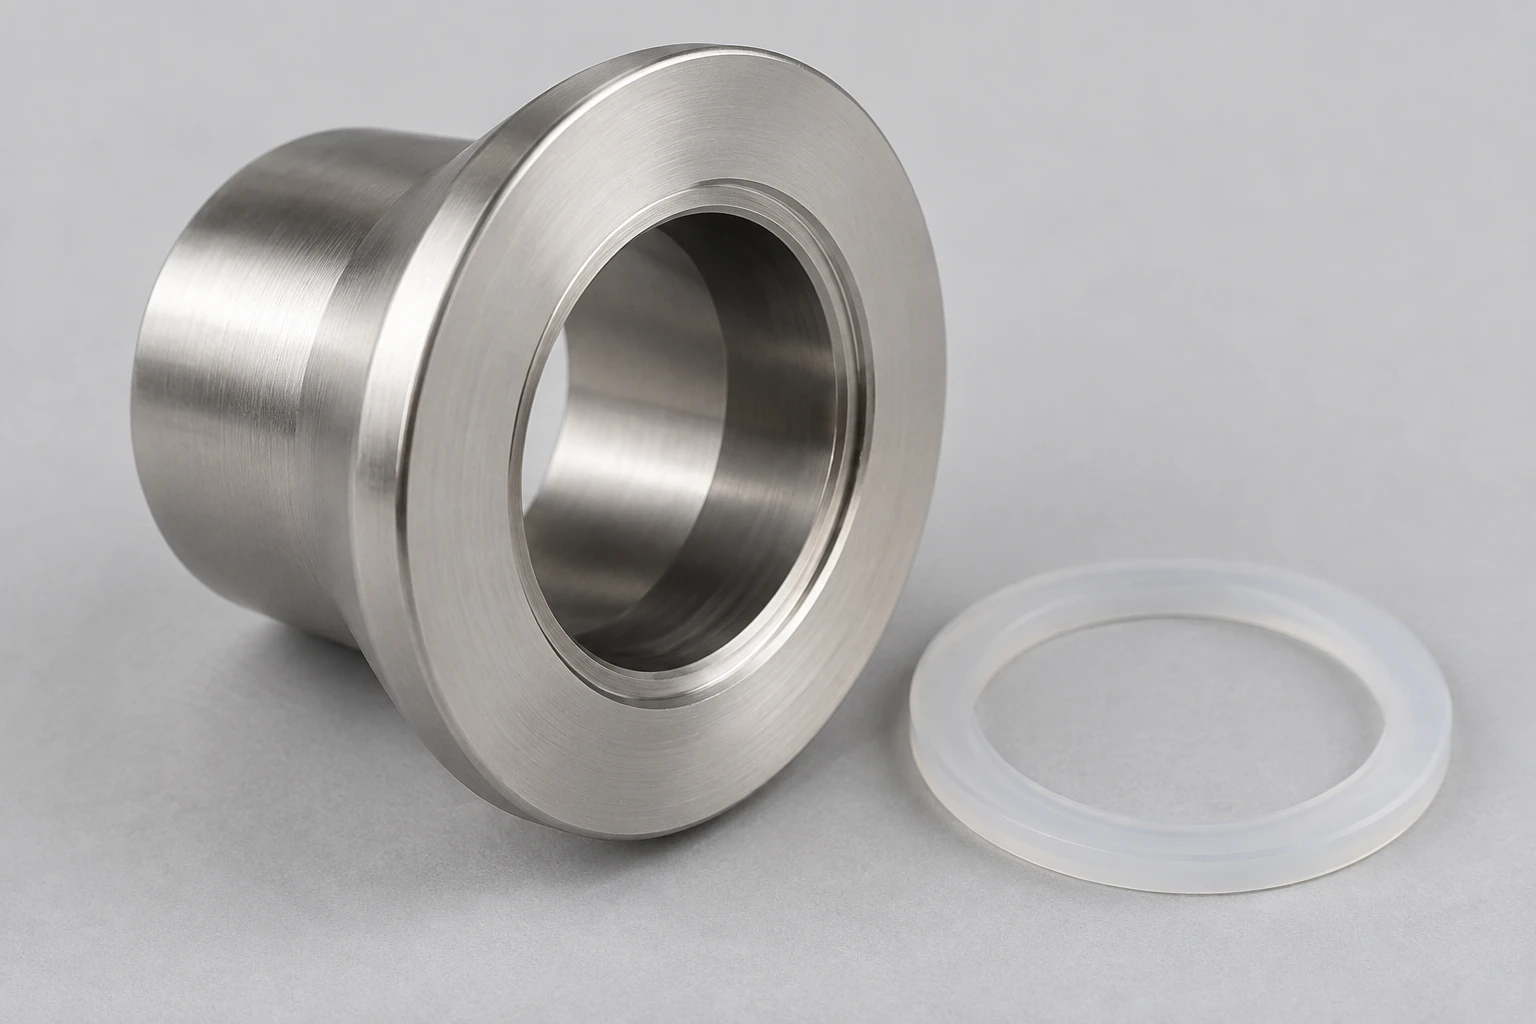
Separate Edelstahl-Düse, Strömungskörper und ringförmige Dichtung

Komponenten in einem flüssigen Produktweg

Fülldüsen, Sitzträger und Details des Durchflusskörpers vereinen einen benetzten Durchgang mit externen Positionier- und Befestigungsflächen. Ihre Zeichnung muss den internen Durchgang, dessen Übergänge sowie die Dichtflächen gegenüber angrenzenden Teilen klar unterscheiden.

Ein gerader, zugänglicher Durchgang und ein blinder, sich kreuzender Durchgang stellen unterschiedliche Anforderungen an Reinigung und Oberflächenfinish. Die Gerätekonstruktion bestimmt Abfluss und Reinigungszugang in der eingebauten Lage; die Zerspanung folgt dieser Geometrie, statt anzunehmen, dass eine externe Politur auch innen wirkt.[1]

Produktseitige Schnittstellen

Dichtflächensitz, Durchgangsausrichtung und die montierte Verbindung bestimmen, ob der Übergang eine freiliegende Aussparung oder Lücke hinterlässt.

Externe Befestigung

Die Klemm- oder Montageanordnung muss die produktseitige Geometrie bewahren, ohne unbeabsichtigt ein Gewinde oder eine Befestigungsnut in den benetzten Durchgang einzubringen.

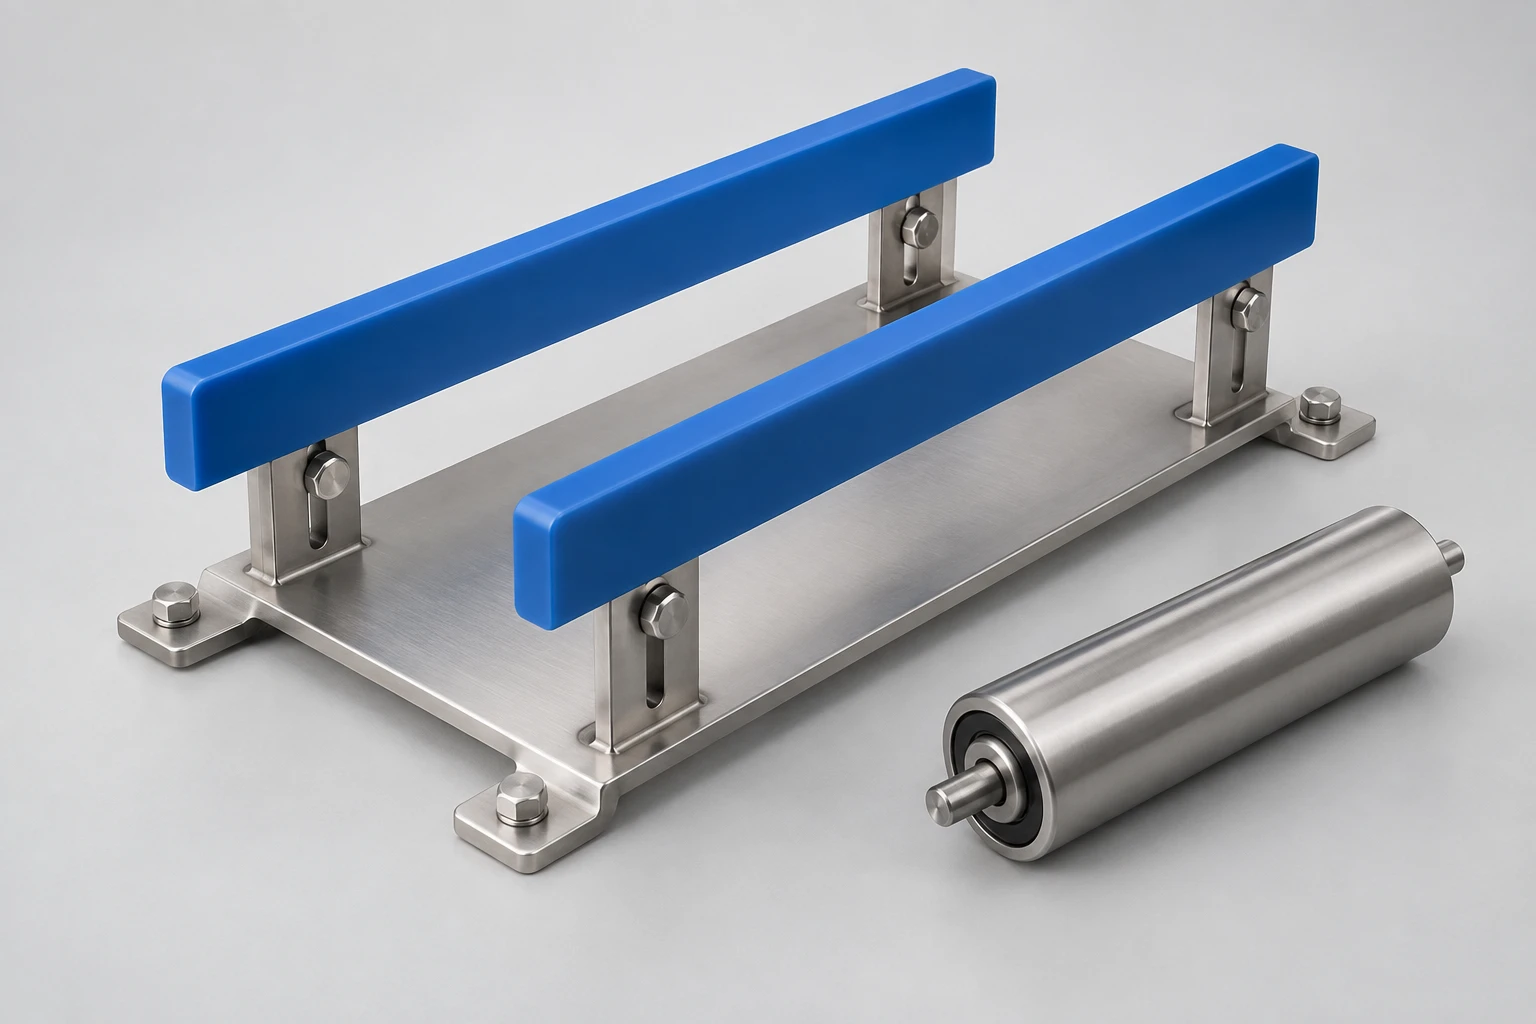
Blaue Polymerleitkörper auf einer Tragplatte neben einer Edelstahlrolle

Führungselemente und drehbare Komponenten für die Produkthandhabung

Polymerführungen, Hülsen und gedrehte Wellendetails steuern Spiel, Stützung und Bewegung. Eine Führung, die einen gefüllten Behälter berührt, hat eine andere Beanspruchung als ein Teil, das direkt mit unverpackter Nahrungsmittelware in Kontakt steht.

Verschleiß, Reinigungschemikalien und Temperatur wirken gemeinsam. Ein austauschbarer Führungsteil benötigt sowohl ausreichendes Betriebsspiel als auch eine definierte Prüfbedingung bei Raumtemperatur; allein die nominelle Werkstoffbezeichnung beschreibt diese Bedingungen nicht.

Konturprofil und Spiel

Die Krümmung und der Abstand der Führung folgen dem Produkt- oder Behälterformat mit Spiel für die Bewegung statt einer engen statischen Passung.

Austausch verschleißbeanspruchter Teile

Ein separater Verschleißeinsatz kann die maschinenseitige Halterung beibehalten, während das Konturprofil erneuert wird. Seine Teilenummer und Werkstoffgüte unterscheiden ihn von optisch ähnlichen Alternativen.

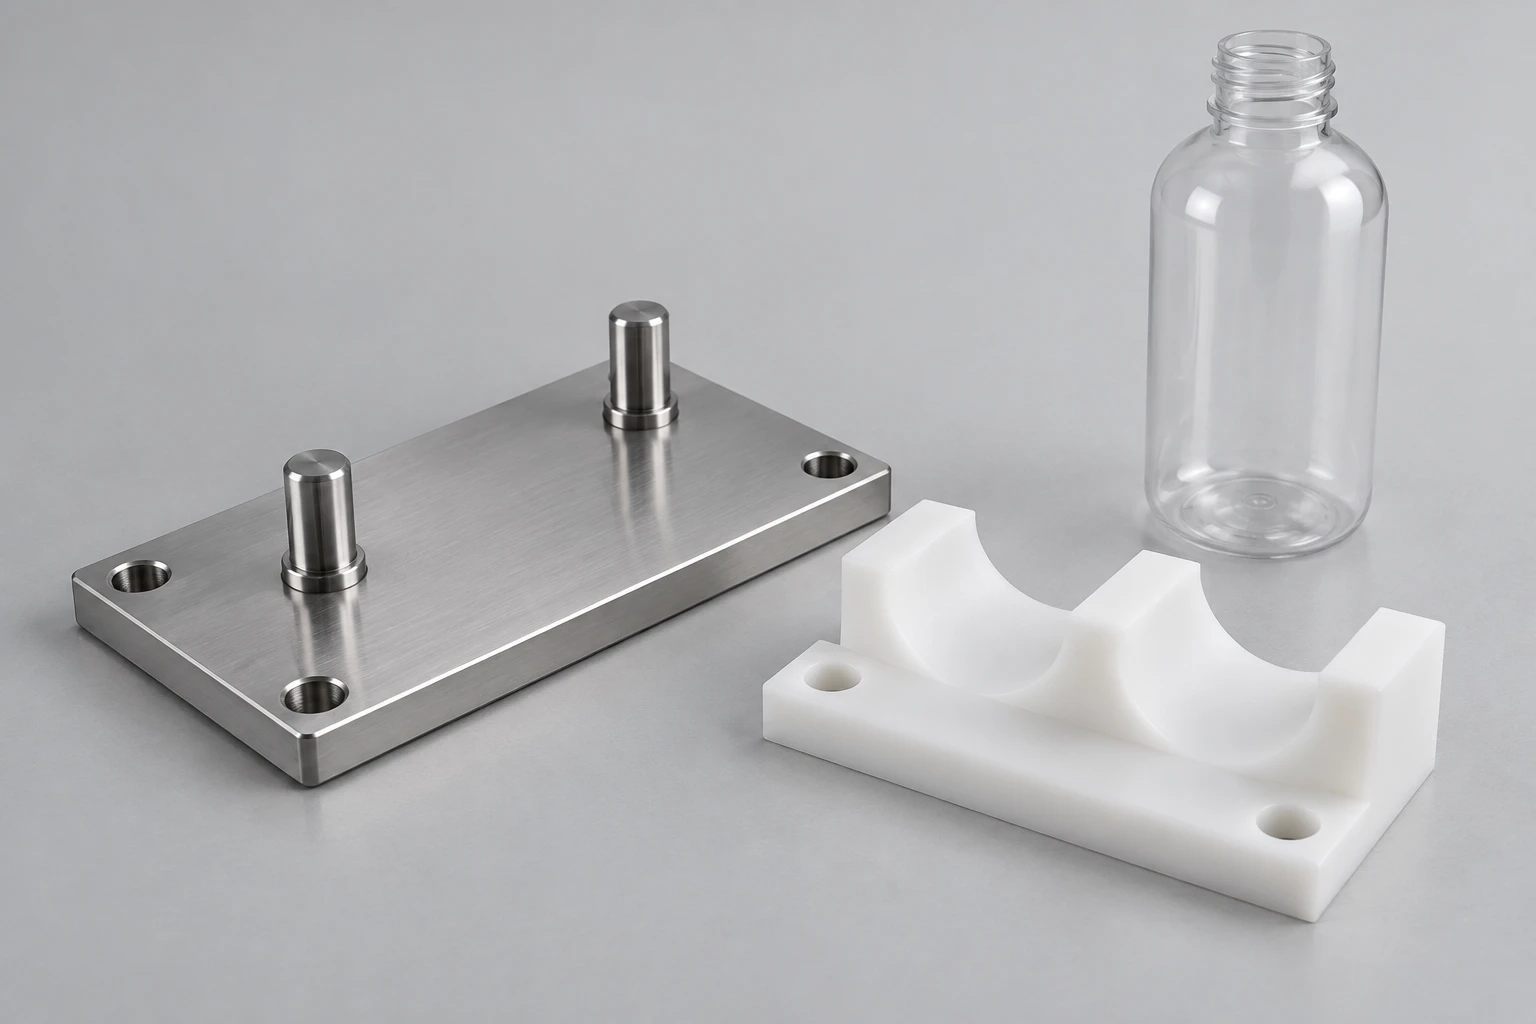
Positionierplatte, entnehmbarer Polymerbehälter und leerer Behälter

Formatwerkzeuge für Füll- und Verpackungsstationen

Wechselschalen, Positionierblöcke und Montageplatten positionieren einen Behälter oder eine Verpackung wiederholgenau innerhalb der Maschine. Das Arbeitsprofil ändert sich mit dem Format, während die Positionierreferenzen stationenweit identisch bleiben können.

Die Werkzeugeinrichtung muss das Einlegen, Entfernen und den Zugriff rund um das Bauteil ermöglichen. Eine geteilte Halterung (Split Nest) kann Flächen freilegen, die bei einer einteiligen, geschlossenen Aufnahme schwer zu bearbeiten oder zu prüfen wären.

Maschinenseitige Positionierung

Positionierflächen, Positionierstifte und Befestigungsbohrungen definieren die Lage der austauschbaren Werkzeugeinrichtung relativ zum Stationsbezugspunkt.

Formatseitige Geometrie

Die Kontur der Aufnahme stützt die vorgesehenen Oberflächen des Behälters und bietet Spiel für das Einlegen und Entfernen. Maschinenseitige Positioniermerkmale halten die Lage der Halterung unabhängig von diesem Spiel fest.

Von Passprobe bis Serienteil

Wir unterscheiden eine geometrische Probe von einem Bauteil, das für den Einsatz freigegeben wurde. Werkstoff, Oberflächenzustand und Freigabedokumentation werden vor dem Einbau in die Anlage Bestandteil der Fertigungsdefinition.

Passproben-Bauteile

Frühzeitige Bauteile können die Erreichbarkeit der Düsen, den Montagezugang, den Abstand der Führungselemente oder ein Wechselprofil überprüfen. Eine maßliche Passprobe legt nicht fest, wie sich ein anderer Werkstoff oder eine unbearbeitete Oberfläche während der Produktionsreinigung verhalten wird.

Erster funktionsfähiger Satz

Der erste für den Einsatz bestimmte Satz vereint die ausgewählte Werkstoffsorte, die fertige Geometrie und den spezifizierten Oberflächenzustand. Das Anlagenteam kann das Bauteil dann im realen Montage- und Reinigungsprozess bewerten.

Wiederholungs- und Ersatzbestellungen

Wiederholungsteile folgen der akzeptierten Zeichnungsrevision und dem endgültigen Zustand. Eine Werkstoffsubstitution, eine geänderte Kontaktgeometrie oder eine modifizierte Reinigungsregelung erfordern eine definierte technische Änderung – kein unaufgezeichnetes Ersatzteil.

Materialsteifigkeit und Wärmedehnung

Polymerführungen dehnen sich stärker aus und verformen sich stärker unter Last als Teile aus Edelstahl. Wir prüfen die Freigaben auf der Zeichnung unter Verwendung der spezifizierten Werkstoffsorte und Betriebstemperatur; Korrosion sowie Reinigungschemie beeinflussen ebenfalls die Wahl zwischen 304 und 316L.

Materialsteifigkeit und Wärmedehnung
Material / ReferenzgüteElastizitätsmodul (GPa)Linearer Ausdehnungskoeffizient (µm/(m·K))
304 / EN 1.430120016
316L / EN 1.440420016
POM-C · TECAFORM AH natural2.8130
UHMWPE · Ensinger Polyethylen 10000.68180

Vergleichswerte für Standard-Rohmaterialien. Outokumpu Core/Supra: Elastizitätsmodul bei 20°C, Ausdehnung über 20–100°C. Ensinger TECAFORM AH natural / Polyethylen 1000: Zugmodul, longitudinale Ausdehnung über 23–60°C. Diese Werte begründen weder die Zulässigkeit für Reinigungstemperaturen noch die Lebensmittelkontakt-Eignung.

Bearbeitung der Bauteilgeometrie

Unsere Fräs- und Dreharbeiten umfassen das zeichnungsgemäß definierte Bauteil. Der Zugang für die Bearbeitung, zusammenhängende Merkmale sowie der Nachbearbeitungszug lassen erkennen, wie diese Geometrie hergestellt und geprüft werden kann.

Funktionale Oberflächen und Montage-Schnittstellen

Die aussagekräftigsten Spezifikationen benennen, welche Oberflächen Produkt führen, dichten, positionieren oder bewegen. Diese Funktionen bestimmen die maßgeblichen Geometrie und Oberflächenbeschaffenheit – ohne dass für jede Fläche pauschal eine enge Toleranz vorgeschrieben wird.

Edelstahl-Adapter mit offenem Bohrungsdurchmesser, ebener Dichtfläche und separater Dichtung

Zugängliche Durchgänge und Übergänge

Bohrungseingänge, Kreuzlochüberschneidungen und innere Übergänge benötigen definierte Kantenbehandlung und praktikablen Werkzeugzugang. Die eingebaute Orientierung beeinflusst zudem, ob Flüssigkeit ablaufen kann; diese Wechselwirkung gehört in das Gerätedesign.[1]

Dichtflächen und Dichtsitzflächen

Sitzbreite, Nuttiefe und Ausrichtung der Gegenfläche beeinflussen, wie die spezifizierte Dichtung gestützt wird. Die Oberflächenbearbeitung muss diese Maße bewahren, statt eine Dichtkante durch Abrunden in die angrenzende Fläche übergehen zu lassen.

Wellensitze und Laufspiel

Der Wellendurchmesser, die zugehörige Bohrung und deren Oberflächenzustand wirken gemeinsam. Das Passungsmaß muss das gewählte Material sowie die Betriebstemperatur berücksichtigen; Prüfreferenzen müssen mit der eingebauten Positionierungsanordnung übereinstimmen.

Wiederholgenaue lösbare Schnittstellen

Eine Positionierfläche oder ein Positionierstift legt die Lage fest; eine Langlochnut ermöglicht Justierung. Die klare Unterscheidung dieser Funktionen hilft dabei, einen Austauschleitblechhalter oder eine Austauschdüse nach Demontage wieder exakt in die vorgesehene Position zurückzubringen.

Oberflächenbearbeitung und Oberflächenzustand

Die Oberflächenspezifikation unterscheidet produktberührende Bereiche, Dichtmerkmale und externe Hardware. Wir beziehen die angegebenen sekundären Bearbeitungsschritte in den Komponentenumfang ein; alle Maße werden im erforderlichen Endzustand bewertet.

Entgraten und vorgegebene Oberflächentextur

Kanten und zugängliche Durchgangsschnittpunkte müssen entgratet werden, ohne eine Dichtfläche oder Führungsprofil zu beschädigen. Die Oberflächentextur ist für den funktionalen Bereich spezifiziert; eine helle Optik allein stellt keine gemessene Oberflächenqualität dar.

Passivierung von Edelstahl

Die Passivierung behebt Oberflächenkontamination und stellt den passiven Zustand des Edelstahls wieder her. Sie ersetzt keine geometrische Oberflächenbearbeitung und entfernt keinen tiefen Bearbeitungsfehler. Die spezifizierte Behandlung sowie die erforderliche Dokumentation gehören in die Bestellung.[3]

Polieren und Elektropolieren

Mechanisches Polieren und Elektropolieren verändern die Oberfläche durch unterschiedliche Verfahren. Materialabtrag kann eine Bohrung, eine Kante oder eine Dichtsitzfläche beeinflussen; daher werden Oberflächenfinish, Abmessungen und Prozessreihenfolge gemeinsam festgelegt.

Oberflächenfinish für Lebensmittelkontakt und Komponenteninspektion

Wir unterscheiden das Oberflächenfinish für Produktkontakt von Positionierpassungen und Freistellungen für Polymerführungen. Verwenden Sie die angegebenen Werte dort, wo die Zeichnung oder die jeweilige Gerätespezifikation dies vorschreibt.

Ein Komponentenbericht und ein Ergebnis der Reinigungsvalidierung beantworten unterschiedliche Fragen. Der Lieferumfang umfasst die Werkstoff- und Verfahrensdokumentation, Oberflächenmesswerte sowie alle separat spezifizierten Prüfungen, die erforderlich sind.

Oberflächenfinish für Lebensmittelkontakt und Komponenteninspektion
Merkmal / PrüfungParameter oder ReferenzAkzeptanzkriterium
Produktkontakt-OberflächeRa ≤0.8 µm (≈32 µin)
Allgemeine 3-A-Oberflächenangabe
Anwendung der gerätespezifischen Anforderung; keine Pits, Falten oder Spalten
Metall-Locating-HülseH7 Bohrung, Nennmaß >10–18 mm
0 bis +0.018 mm
Prüfen Sie die Arbeitsbohrung und die Locating-Schulter nach dem Finish
Abmessungen für Polymerführung20°C standardmäßiger AbmessungsbezugDokumentieren Sie die Konditionierung und den spezifizierten unterstützten Zustand
Düse / StrömungskanalBohrung / Profil (mm); Zustand der inneren KantePrüfen Sie die Strömungsöffnung und zugänglichen Schnittpunkte
Spezifischer Druck / DichtheitsprüfungDruck (bar); Haltezeit (min); LeckgrenzwertVerwenden Sie das festgelegte Prüfmedium und das akzeptierte Prüfverfahren

3-A-Oberflächenreferenz stellt weder eine Gerätezertifizierung noch eine Reinigungsvalidierung dar; die maßgebliche Spezifikation ist entscheidend. Quellen: 3-A SSI, A Primer for 3-A Standards and Practices; ELESA+GANTER, DIN ISO 286-Tabellen; NIST, Standard Reference Temperature.

Lebensmittelkontakt- und Gerätequalifikation

Die Eignung für Lebensmittelkontakt hängt vom genauen Werkstoff, dessen vorgesehener Verwendung und dem fertigen Gerätedesign ab. Jede erforderliche 3-A- oder EHEDG-Gerätezulassung, Reinigungsvalidierung oder Lebensmittelkontaktdokumentation ist eine projektspezifische Anforderung; sie wird nicht durch einen Maßbericht festgelegt.[6]

Verpackung und Identität von Ersatzteilen

Dichtflächen, polierte Bereiche und Polymer-Führungsprofile müssen unbeschädigt und ohne Verwechslung mit einem anderen Format zur Montage gelangen. Wir verknüpfen das physische Bauteil mit der vereinbarten Änderungsstufe und den Lieferdokumenten.

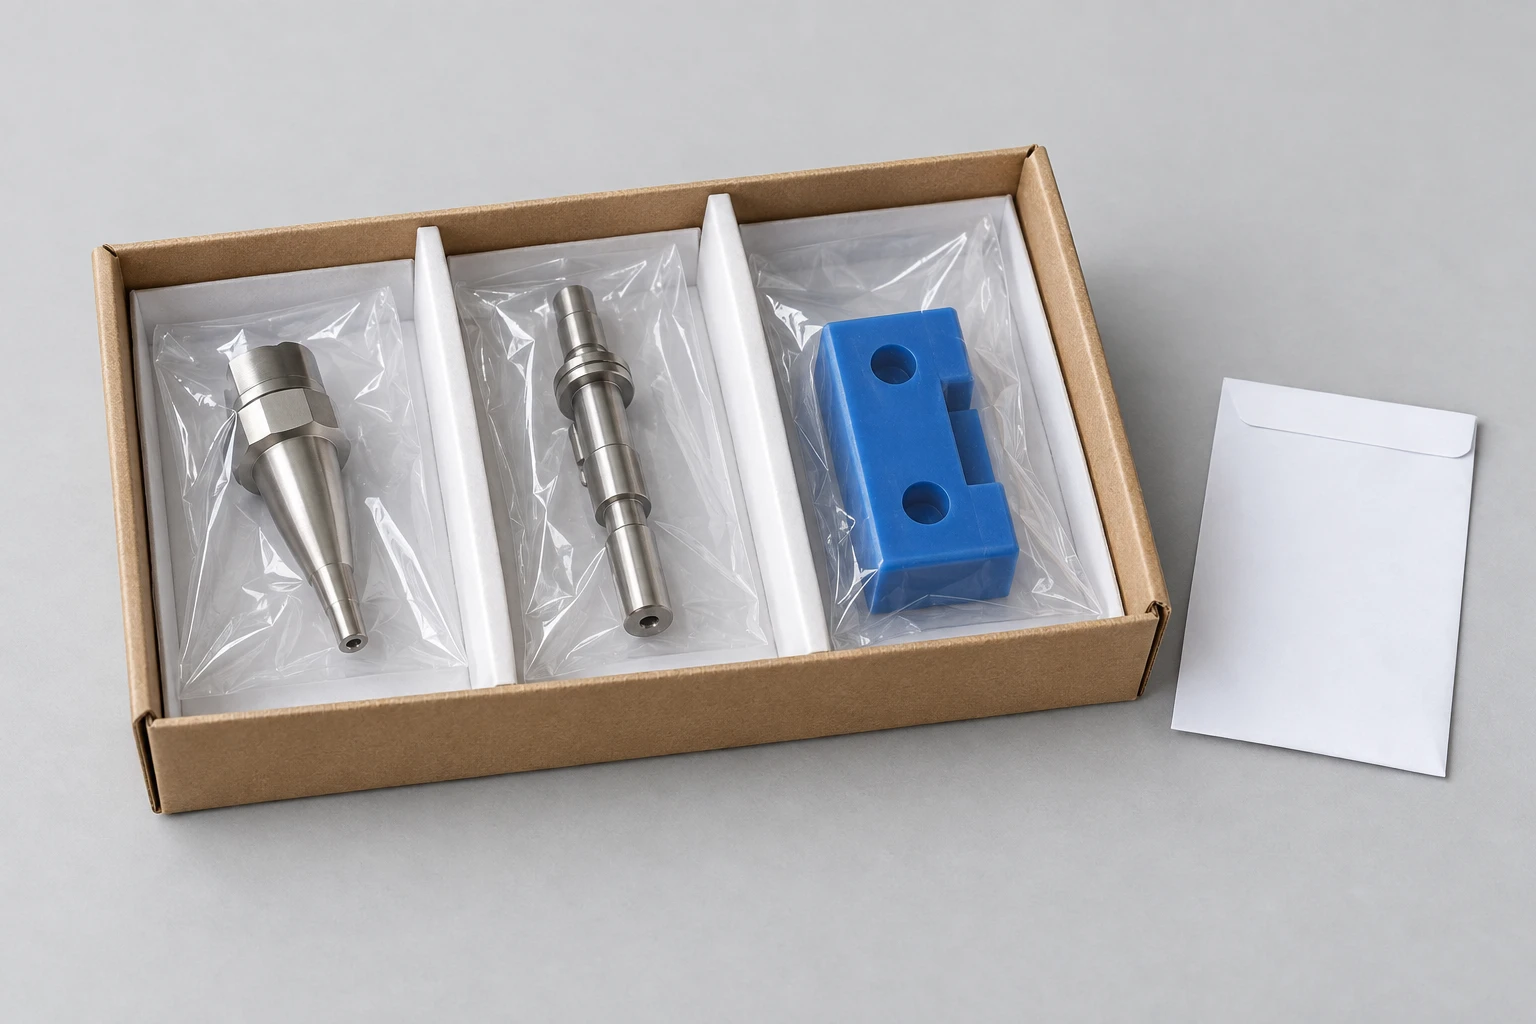
Einzelne geschützte bearbeitete Komponenten, getrennt in einem Versandbehälter

Arbeitsflächen getrennt

Eine individuelle Trennung oder eine geeignete Polsterung verhindert den Kontakt zwischen Bauteilen an den spezifizierten Flächen. Der Schutz für eine offene Bohrung oder eine vorstehende Düse wird anhand ihrer Geometrie und der vereinbarten Sauberkeitsanforderungen ausgewählt.

Varianten sind eindeutig gekennzeichnet.

Teilenummern unterscheiden ähnliche Düsen, Führungsschienen und Wechselschalen. Wo Rückverfolgbarkeit erforderlich ist, verbindet die vereinbarte Chargennummer Etikett, Materialnachweis und Maßprotokoll.

Ersatzrevisionen werden kontrolliert.

Eine neue Zeichnungsrevision oder Werkstoffsorte bleibt bei Wiederholungsbeschaffung identifizierbar. Ältere und überarbeitete Komponenten dürfen nicht unter einer mehrdeutigen Beschreibung im selben Ersatzbestand zusammengeführt werden.

FAQs zur Bearbeitung von Lebensmittelgeräten

Kann dieselbe Düse sowohl für Flüssigkeiten als auch für Produkte mit Partikeln eingesetzt werden?

Eine Düse, die für eine dünne Flüssigkeit ausgewählt wurde, darf nicht automatisch für ein Produkt mit Partikeln übernommen werden. Die EHEDG weist darauf hin, dass Geräte, die mit Flüssigkeiten gereinigt werden können, möglicherweise nicht mit partikelhaltigen Produkten gereinigt werden können. Das Geräte-Team muss die Durchgangsgeometrie und den Reinigungsprozess für das vorgesehene Produkt vor Freigabe eines Ersatzdesigns erneut bewerten.

Was bedeutet eine 32-Mikrozoll-Ra-Anforderung?

32 µin Ra entspricht ungefähr 0.8 µm Ra. Es handelt sich um einen Durchschnittswert für die Rauheit und nicht um eine Polierkorngröße oder einen Reinheitstest. Dieser Wert wird häufig als Referenz für Oberflächen angegeben, die mit Lebensmitteln in Kontakt kommen; die jeweilige Gerätespezifikation und die benannten Messbereiche bestimmen die Anforderung an Ihr Bauteil.

Ist jeder blaue Kunststoff metall- oder röntgendurchleuchtbar?

Nein. Die Farbe Blau kann die visuelle Erkennung verbessern, während Metall- und Röntgendetektierbarkeit eine entsprechende Werkstoffformulierung erfordern. Ensinger unterscheidet zwischen gewöhnlichen blauen Sorten und seinen speziell detektierbaren Materialien. Die Detektionsleistung hängt zudem von der Fragmentgröße, dem Lebensmittel und dem verwendeten Detektionssystem ab; allein die Farbe ist daher kein Annahmekriterium.

Reicht ein durchgehendes CAD-Modell aus, um die Innenseite einer Düse zu spezifizieren?

Das Modell definiert die nominelle Form, gibt jedoch möglicherweise keine Angaben zur inneren Oberflächenstruktur, zu Gratgrenzen, zu Übergängen oder zu den für die Prüfung vorgesehenen Flächen. Eine Zeichnung oder eine vereinbarte Spezifikation sollte diese Anforderungen sowie den Endzustand festlegen. Schwieriger Zugang zu inneren Bereichen kann vor Freigabe eine Änderung der Geometrie oder des Fertigungsverfahrens erforderlich machen.

Bedeutet schützendes Verpackungsmaterial, dass das Bauteil steril oder für die aseptische Abfüllung bereit ist?

Nr. Schutzverpackung verhindert Transportschäden und Beschädigungen während der Handhabung. Ein spezifizierter Reinheitsgrad, ein Sterilisationsverfahren oder eine Anforderung an die aseptische Verwendung erfordern jeweils eine eigene Methode, Akzeptanzkriterien und eine verantwortliche Stelle. Diese Bedingungen können nicht aus einer einzeln verpackten Komponente abgeleitet werden.

Kann ein Materialzertifikat die Dokumentation für Lebensmittelkontakt ersetzen?

Ein Materialzertifikat legt Eigenschaften oder Zusammensetzung innerhalb seines angegebenen Geltungsbereichs fest. Die Dokumentation für Lebensmittelkontakt bezieht sich hingegen auf das jeweilige Material und die vorgesehenen Einsatzbedingungen, einschließlich relevanter Formulierungs- oder Zulassungsgrenzwerte. Die FDA-Leitlinien unterstreichen die Bedeutung dieser Grenzwerte; ein generischer Metall- oder Polymername liefert nicht dieselbe Information.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Komponente für Lebensmitteltechnik

Teilen Sie die Zeichnung oder das Modell, die Menge und den Einsatzbereich der Ausrüstung mit. Kennzeichnen Sie die Bereiche, die mit dem Produkt in Kontakt kommen, den vorgeschriebenen Werkstoff und die Oberflächenbeschaffenheit sowie alle erforderlichen Dokumentationen, damit wir den Umfang der Fertigung dieser Komponente definieren können.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB