Zum Inhalt springen
VETCNCCNC FERTIGUNG
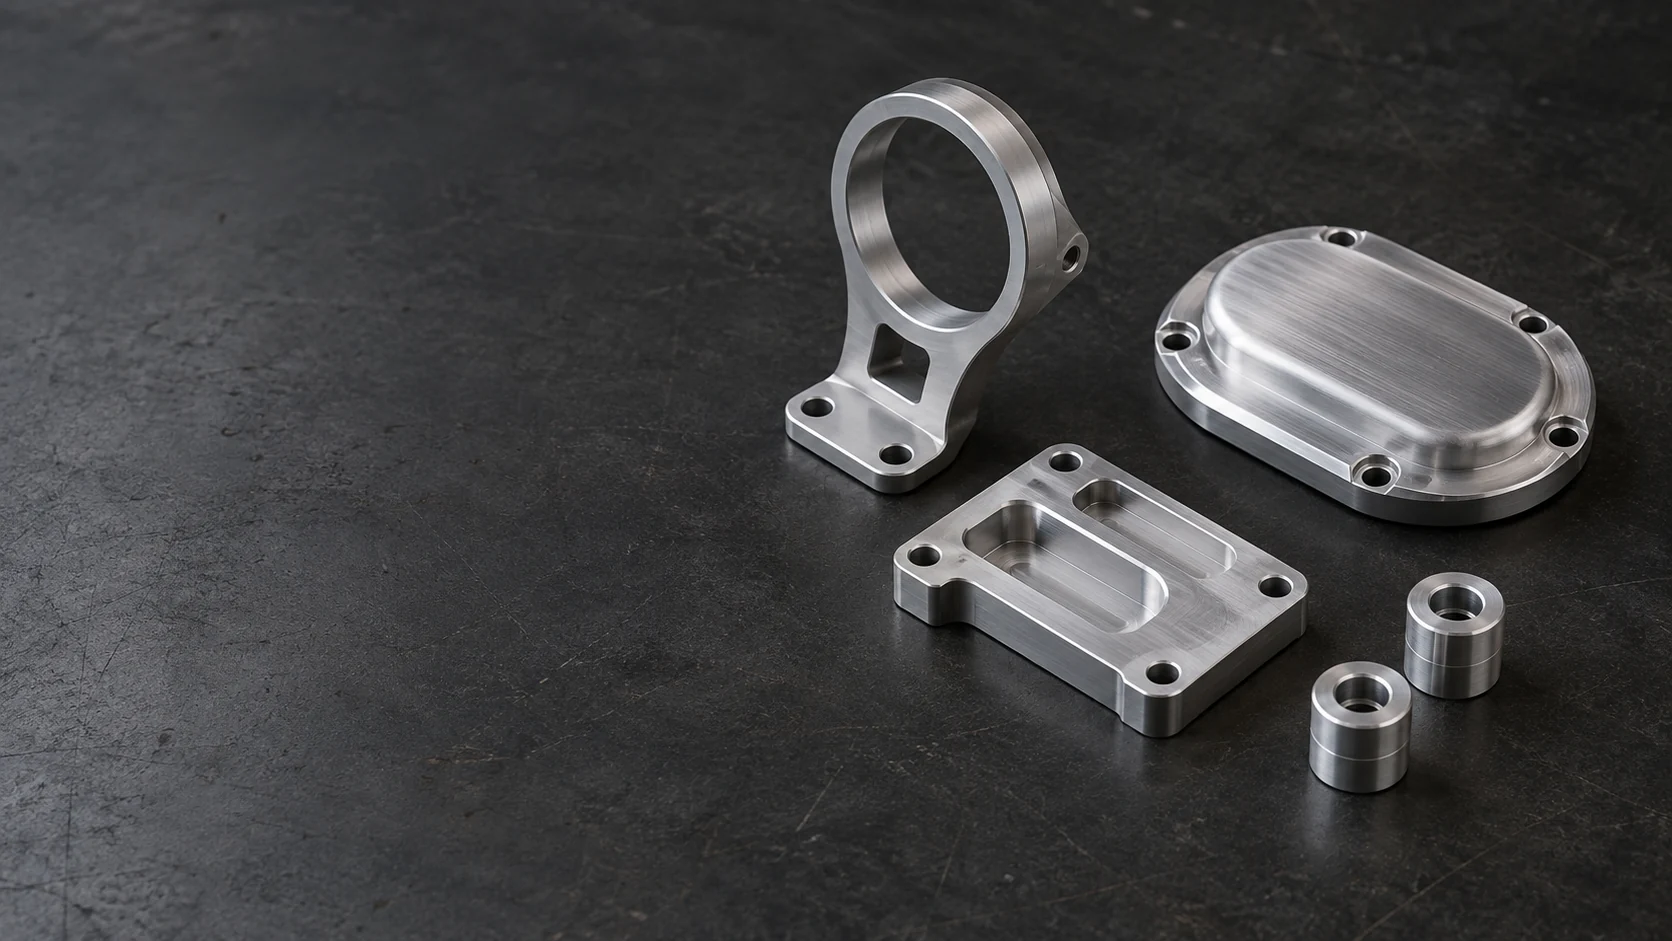
Zerspante Motorrad-Zubehörhalterungen, eine Abdeckung und stufige Abstandshalter auf einer Werkbank

Motorrad-CNC-Bearbeitung

Wir fräsen Halterungen, Abdeckungen, Abstandshalter, Gehäuse für Zubehörkomponenten und Montagevorrichtungen für Motorradmarken sowie Teams für Aftermarket-Produkte. Ihre Zeichnungen definieren die Befestigungsschnittstellen, sichtbaren Oberflächen und fertigen Abmessungen für Prototypen und wiederholte Komponentenbestellungen.

  • Zubehörkomponenten
  • Passprobe und Pilotfertigungen
  • Montagevorrichtungen

Motorrad-Zubehörteile und Montagewerkzeuge

Unser Leistungsumfang umfasst zeichnungsgemäß definierte Komponenten für Ihr Produkt oder Ihren Montageprozess. Wir fräsen Befestigungs-, Positionier- und Abdeckmerkmale; die Produktgruppe behält die Fahrzeugpassgenauigkeit und die betrieblichen Anforderungen vor.

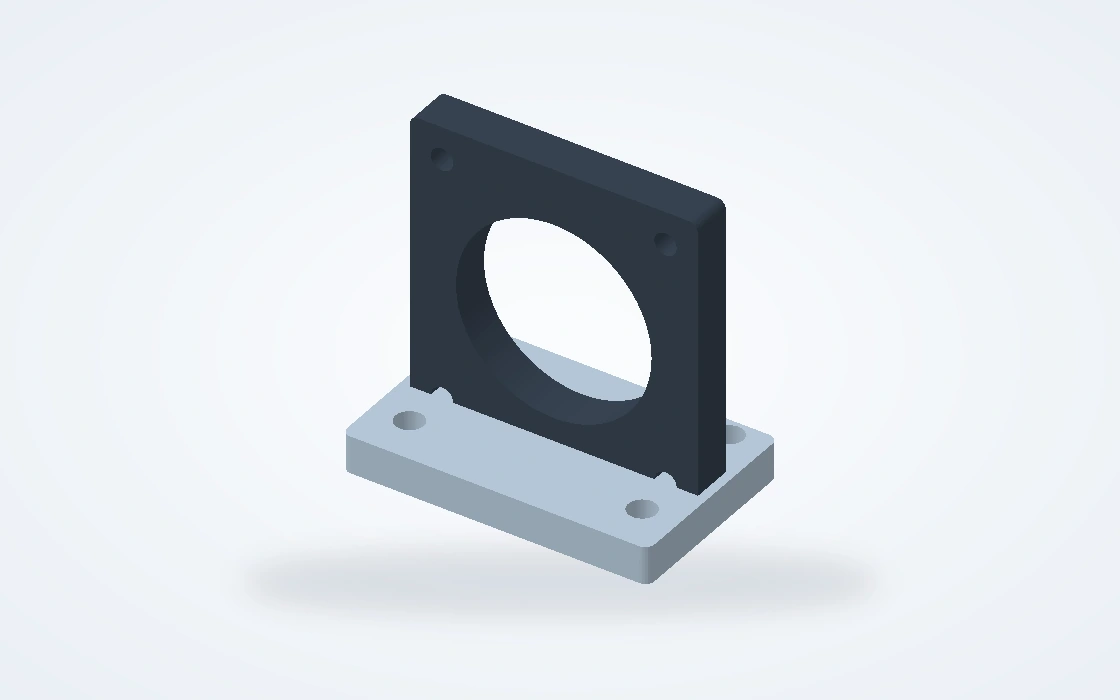
Zerspante Instrumentenhalterung mit Aussparung für das Gerät und verschraubter Montagebasis

Haltevorrichtungen für Instrumente und Geräte

Halterungen für Instrumente, Navigationsgeräte und Zusatzelektronik. Wir fräsen die Geräteöffnung, die Montagebasis und die Schraubenlager genau nach dem vorgegebenen Sichtwinkel und der Installationsposition.

  • Geräteöffnungen
  • Montagewinkel
  • Schraubenlager
Besprechen Sie diese Komponente
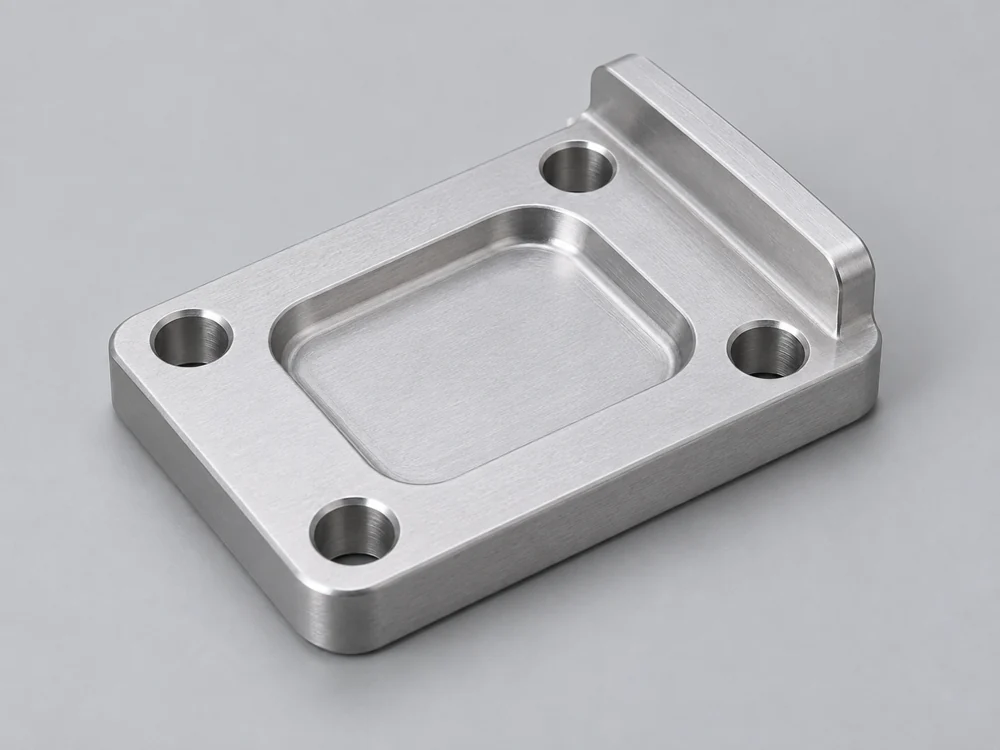
Bearbeitete Halteplatte für Motorradzubehör mit einer vertieften Aussparung und vier runden Befestigungslöchern

Zubehör-Montageplatten

Schnittstellentafeln für Zusatzgeräte und am Fahrzeugkörper befestigte Zubehörteile. Lochabstand, versetzte Flächen und Aussparungen verbinden das Produkt mit seinen vorgegebenen Montagepunkten, ohne sich auf langgestreckte Löcher zur Korrektur eines ungenauen Lochmusters verlassen zu müssen.

  • Bohrmuster
  • Versetzte Flächen
  • Freistellungs-Aussparungen
Besprechen Sie diese Komponente
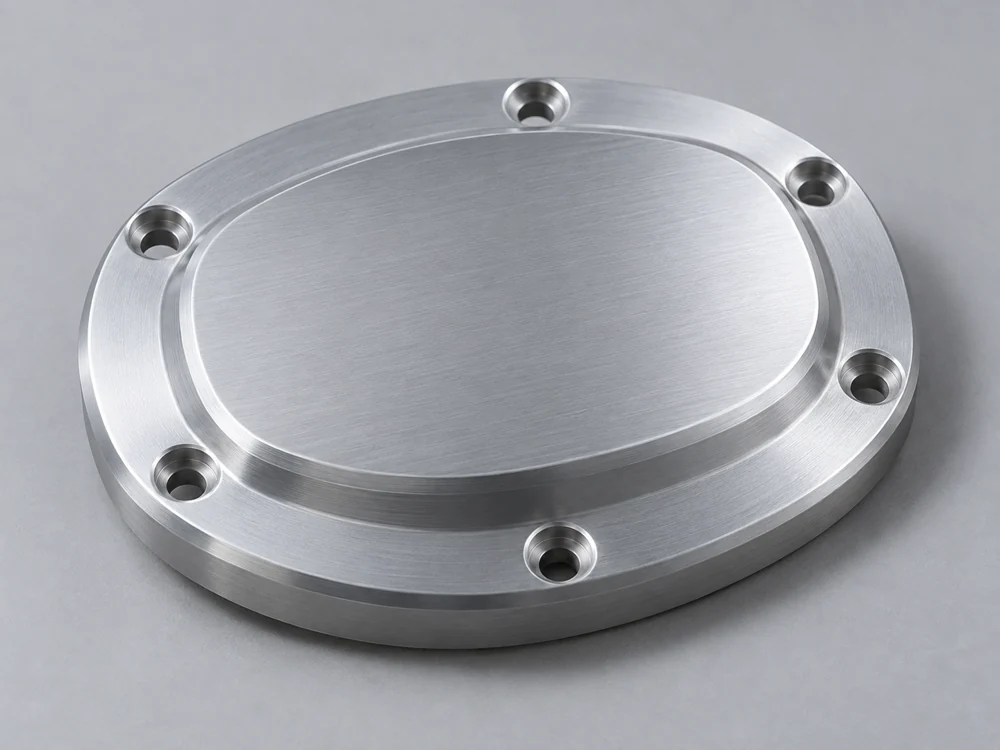
Bearbeitete Motorradzubehör-Abdeckung mit erhabener Außenfläche und sechs Befestigungslöchern

Abdeckungen und Verkleidungsplatten

Einzelne Abdeckungen, dekorative Platten und schützende Gehäuse nach freigegebener Konstruktion. Aussparungen und Reliefs gewährleisten Freigang für die hinter der Abdeckung liegenden Teile; sichtbare Kanten sowie vertiefte Schraubenlager sind Teil des fertigen Erscheinungsbilds.

  • Innere Reliefs
  • Sichtbare Kanten
  • Vertiefte Lager
Besprechen Sie diese Komponente
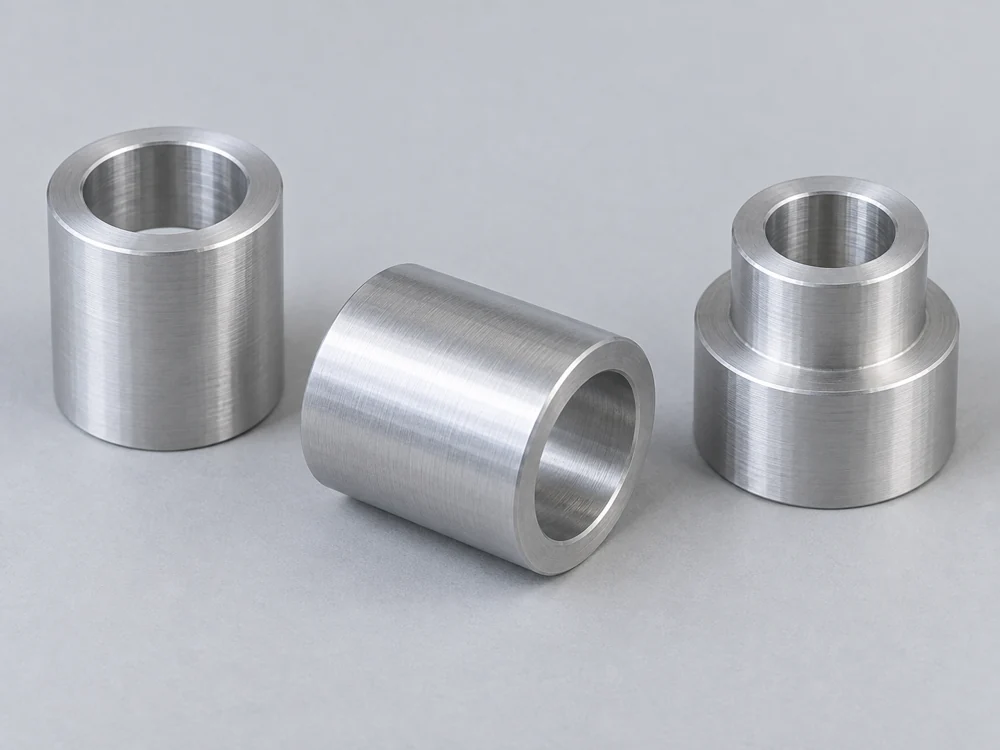
Drehteile: Abstandshalter und stufige Zentrierbuchsen mit Bohrungen und ebenen Stirnflächen

Abstandshalter und Zentrierschalen

Gedrehte Komponenten für Zubehörhalterungen, Abdeckungen und Montagehilfsmittel. Die Gesamtlänge bestimmt den Abstand zur Montagefläche, während eine Absatzfläche oder ein Führungsabschnitt die benachbarte Komponente positioniert.

  • Axiale Längen
  • Zentrierdurchmesser
  • Stirnflächen
Besprechen Sie diese Komponente
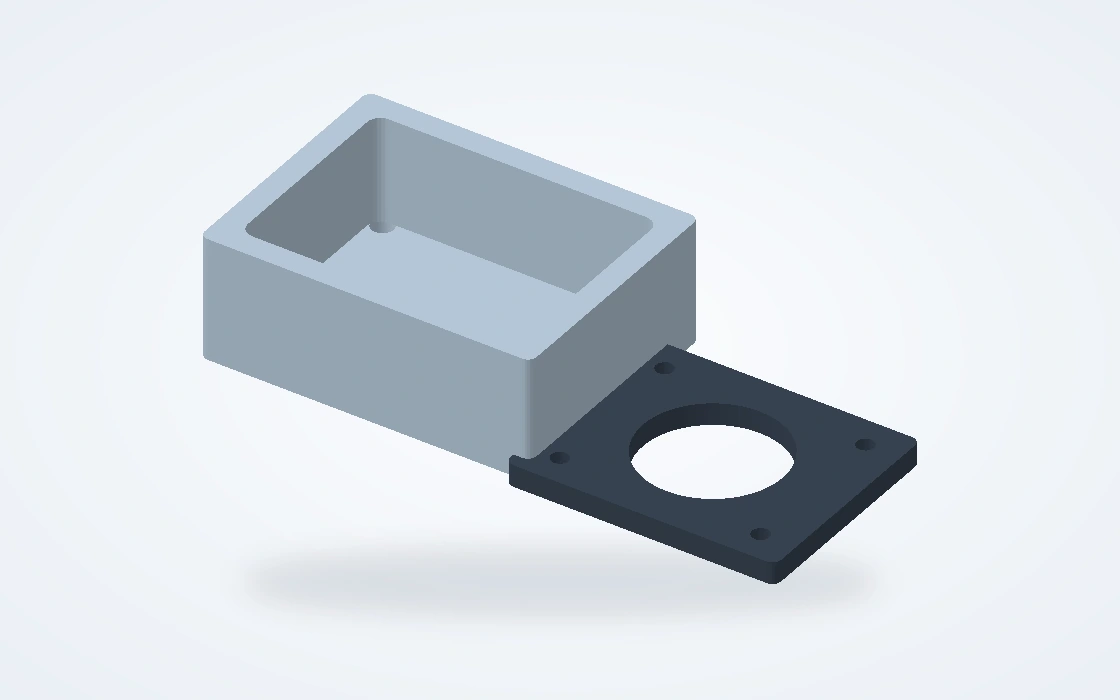
Bearbeitetes Gehäuse für Zubehör-Elektronik mit separater Abdeckung und Kabelöffnung

Zubehörgehäuse

Gefräste Gehäuse für elektronisches Zubehör und Instrumentenmodule. Wir fräsen innere Versteifungen, Kabel- oder Steckeröffnungen sowie Schnittstellen für Abdeckungen entsprechend dem Komponentenmodell und der technischen Zeichnung.

  • Innere Versteifungen
  • Kabelöffnungen
  • Deckelschnittstellen
Besprechen Sie diese Komponente
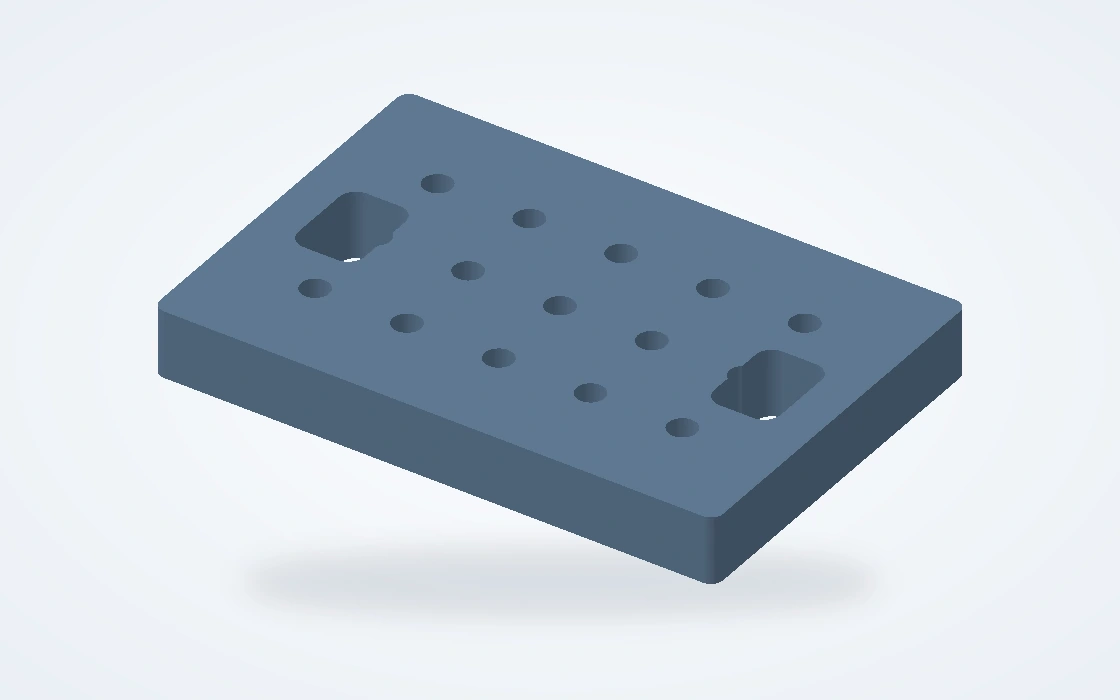
Montage-Hilfsvorrichtungsplatte mit Lochraster und zwei Langlöchern

Montagevorrichtungen

Spannplatten und austauschbare Positionierblöcke zum Aufbau oder Prüfen Ihrer Zubehörbaugruppe. Durch separate Werkzeugdetails kann ein abgenutzter Positionierer oder eine produktspezifische Aufnahme ausgetauscht werden, ohne die gesamte Platte neu herzustellen.

  • Spannbasen
  • Positionierblöcke
  • Austauschbare Aufnahmen
Besprechen Sie diese Komponente

Zubehör, sichtbare Teile und Montagevorrichtungen

Ein neues Zubehörteil benötigt Platz am Motorrad; ein abgestimmtes Verkleidungsset erfordert ein kontrolliertes Erscheinungsbild; eine Vorrichtung muss das Produkt während der Montage exakt positionieren. Wir halten diese drei Fertigungsaufgaben klar voneinander getrennt.

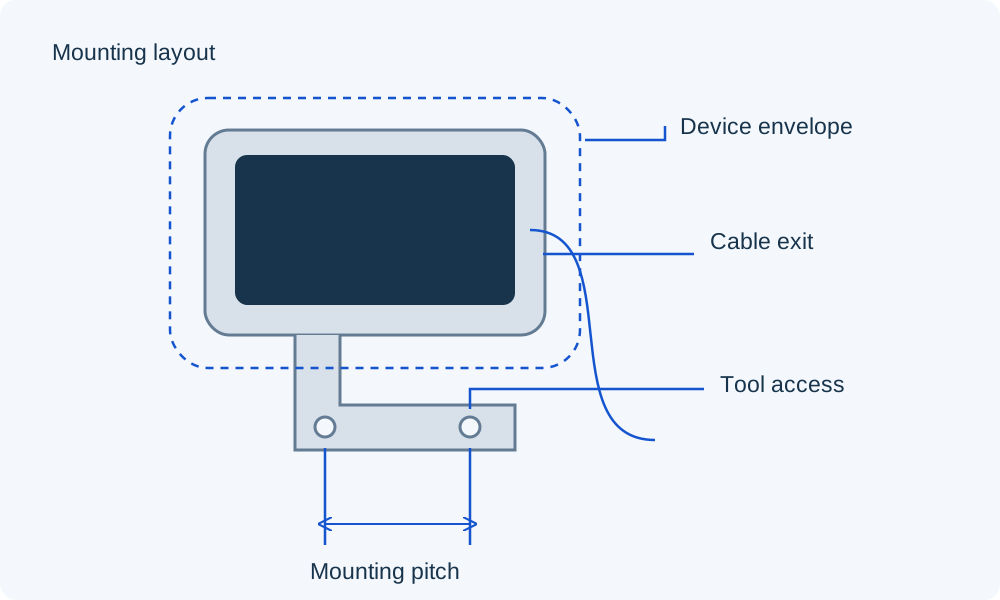
Anordnungsplan für Zubehörhalterung mit Kennzeichnung der Geräteposition, Zugänglichkeit für Verbindungselemente und Kabelabstand

Montage eines neuen Zubehörteils

Wir fräsen die Halterung oder den Adapter um Ihre vorgegebene Montageschnittstelle herum. Der Einbauraum muss den Schraubenkopf, die Unterlegscheibe, den Stecker sowie den für den Zugriff mit einem Werkzeug erforderlichen Freiraum umfassen.

Für ein Lenkungsmontiertes Zubehörteil prüft das Produktteam den umgebenden Freiraum durch die vorgeschriebene Lenkbewegung. Allein ein korrektes Bohrbild für die Befestigungslöcher stellt weder die erforderliche Kabelfreiheit noch die Fahrzeugpassgenauigkeit sicher.

Zugang für die Montage

Senkungen und benachbarte Wände belassen nach Einbau des Zubehörteils den vorgegebenen Werkzeugweg frei.

Platz für Kabel und Steckverbinder

Steckverbindergehäuse, Kabelexitstellen sowie die erforderliche Service-Schleife müssen innerhalb der vom Teil-Design gelieferten Montage-Umgebung liegen.

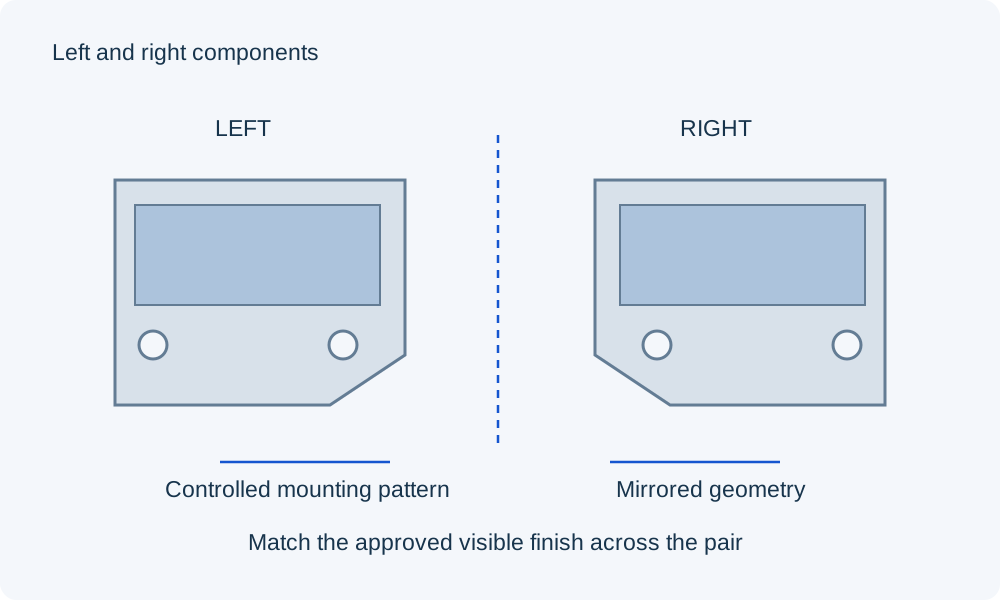
Paarweise dargestellte Motorradzubehör-Abdeckungen mit links- und rechtsseitiger Geometrie sowie übereinstimmenden sichtbaren Flächen

Sichtbare Abdeckungen und passende Komponenten

Eine linke und eine rechte Abdeckung können zwar dieselbe Außenkontur aufweisen, jedoch unterschiedliche Aussparungen oder Kabelexitstellen besitzen. Wir fertigen jede Abdeckung entweder aus ihrem eigenen freigegebenen Modell oder aus einer explizit definierten gespiegelten Konfiguration.

Bei benachbarten sichtbaren Teilen legt die Oberflächendefinition die Sichtflächen und deren gemeinsame Struktur fest. Eine optisch anspruchsvolle Fläche erfordert nicht automatisch dieselbe Bearbeitungsgenauigkeit wie die darunterliegende Montagefläche.

Handelsorientierte Geometrie

Linke und rechte Referenzen unterscheiden die tatsächlichen Montageelemente – nicht nur die Richtung, in die ein Logo zeigt.

Sichtflächenzonen

Die Zeichnung trennt sichtbare Flächen, verdeckte Taschen und zulässige Bereiche für Spannvorrichtungskontakt.

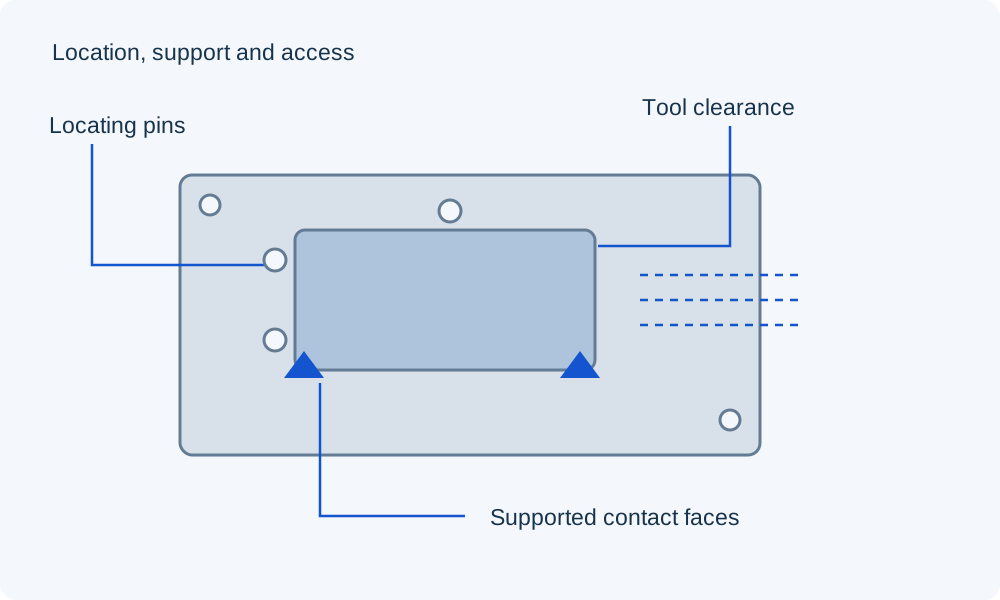
Anordnungsplan für Montage-Hilfsvorrichtung mit Kennzeichnung der Positionierpunkte, gestützten Flächen und Werkzeugzugänglichkeit

Werkzeuge für die Zubehörmontage

Wir fräsen Spannvorlagenbasen und Positionierungsmerkmale zum Halten von Halterungen, Abdeckungen oder kleinen Unterbaugruppen. Positioniermerkmale definieren die Lage; Spannvorrichtungen halten das Werkstück gegen diese Referenzflächen, wobei der Befestigungsvorgang zugänglich bleibt.

Für fertige dekorative Teile können austauschbare Polymer-Auflagepolster das metallische Spannwerkzeug von der Sichtfläche trennen. Die Position der Polster und die Auflast bleiben Bestandteil des Spannvorlagendesigns.

Positionierung und Stützung

Positioniermerkmale sollten sich auf dieselben Montageflächen beziehen, die das Zubehör in seiner Endmontage nutzt.

Austauschbare Kontaktteile

Ein separat nummeriertes Polster oder ein separater Positionierer kann nachbestellt werden, sobald sich das Produkt ändert oder die Kontaktfläche verschleißt.

Passprobe-Teile, Pilot-Sätze und Wiederholungslaufe

Wir unterscheiden eine Probe zur Überprüfung des Einbauraums von einem fertigen Satz für die Produktfreigabe. Diese Unterscheidung verhindert, dass frühe geometrische Änderungen unbeabsichtigt zu Produktionsanforderungen werden.

Einbau-Proben

Eine erste gefräste Probe dient zur Überprüfung der Halterungsposition, des Zugangs für Schrauben und möglicher Kollisionen mit benachbarten Komponenten. Die Zeichnung der Probe kennzeichnet alle ausgelassenen optischen Oberflächenmerkmale, um Verwechslungen mit dem freigegebenen Produktzustand zu vermeiden.

Fertige Pilot-Sätze

Mustersätze vereinen das vorgesehene Material, die bearbeiteten Teile und die Oberflächenbehandlung. Das Produktteam kann das eingebaute Erscheinungsbild und die endgültigen Schnittstellen anhand einer festgelegten Änderungsnummer freigeben.

Wiederholungsbestellungen für Komponenten

Für Wiederholungschargen werden die freigegebene Zeichnung und die definierte Oberflächenbeschaffenheit verwendet. Eine Änderung am Lochmuster, der Abstandshalterlänge oder einer sichtbaren Struktur wird als neue Änderungsnummer geführt, statt in die bereits akzeptierte Charge eingemischt zu werden.

Materialbezug für Halterungen, Abdeckungen und Spannvorrichtungen

Die Wahl des Materials beeinflusst Masse, Steifigkeit und Verhalten bei der Oberflächenbearbeitung des Bauteils. Wir verwenden die spezifizierte Legierungsqualität und Lieferzustandsangabe; diese Bezugswerte helfen dabei, Aluminiumteile, Edelstahldetails und polymer-basierte Kontaktflächen an Spannvorrichtungen zu unterscheiden.

Motorrad-CNC-Bearbeitung — Werkstoffparameter
MaterialreferenzParameterwerteTeil-/Rohmaterial-Kontext
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Dichte ≈2.71 g/cm³Zubehörhalterungen und Abdeckkörper
7075-T651 · Kaiser-ReferenzTypische Streckgrenze 503 MPa; Zugfestigkeit 572 MPaBlech-/Coil-/Plattenbezug; spezifizierte hochfeste Aluminiumteile
316L / EN 1.4404Elastizitätsmodul 200 GPa bei 20°CSpezifizierte Edelstahl-Abstandshalter und Befestigungsdetails
POM-C · TECAFORM AH naturalZugmodul 2.8 GPa; Wasseraufnahme 0.05%Kontaktpolster für Spannvorrichtungen und austauschbare Aufnahmen

Werkstoffreferenzen: Hydro-Aluminiumlegierung 6061, Extrusionsprofil mit minimaler Streckgrenze und typischer Dichte; Kaiser-Aluminiumlegierung 7075, typische T651-Eigenschaften; Outokumpu Supra 316L/4404 bei 20°C; Ensinger TECAFORM AH naturfarben (Elastizitätsmodul bei 1 mm/min; Wasseraufnahme nach 24 h bei 23°C). Typische Werte sind keine Spezifikationsminima.

Bearbeitung von Halterungen, Abdeckungen und Positionierteilen

Wir wählen den Bearbeitungsweg anhand der Teilgeometrie aus. Breite Montageflächen, dünne Abdeckwände und kurze gedrehte Abstandshalter erfordern jeweils unterschiedliche Methoden zur Aufspannung und Fertigstellung ihrer funktionalen Merkmale.

Befestigungslöcher, Abstandhalterlängen und Montagefreiraum

Wir konzentrieren die dimensionsbezogene Kontrolle auf die Merkmale, die die Positionierung des Zubehörs bestimmen. Ein Außenkontur kann rein kosmetisch sein, während das Befestigungsmuster und der Abstand zwischen den Anschlagflächen festlegen, wo das Teil sitzt.

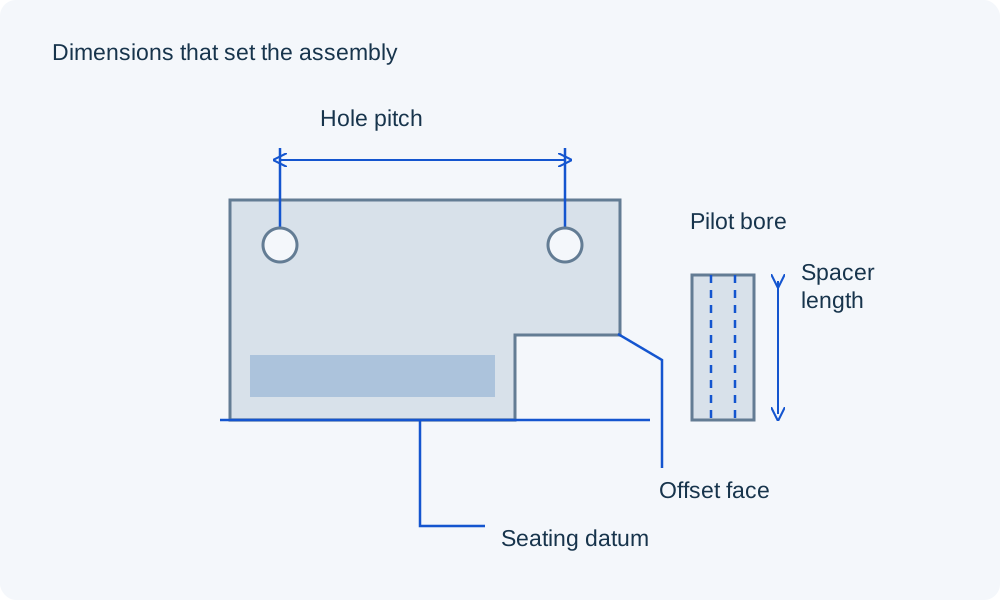
Schematische Darstellung einer Halterung und eines Abstandshalters mit Lochteilung, versetzter Fläche, Führungsbohrung und Anlage-Datum

Lochmuster und Bezugsebenen

Die Positionen der Löcher beziehen sich auf das Montagebezugselement, einschließlich des Versatzes von einer schrägen oder gestuften Fläche. Eine korrekte Reihe von Lochdurchmessern allein stellt weder den richtigen Abstand noch die richtige Orientierung sicher.

Abstandhalterlänge und Stirnflächenkontakt

Die Arbeitslänge wird zwischen den Flächen gemessen, die tatsächlich in der Montage aufliegen. Aussparungen, Unterlegscheiben und Absätze verändern diese Kontaktanordnung; allein die Gesamtlänge kann eine falsche Stapelhöhe beschreiben.

Entlastungen und Anschlusskanten

Eine Hülse oder ein Abstandhalter benötigt Freiraum für den Eckradius des anzuschließenden Teils. Die vorgesehene Anschlussfläche muss ihre Auflage erreichen, ohne zuvor mit dem Radius oder einer Fasenkante in Kontakt zu treten.

Fertig bearbeitete Bohrungen und Gewindebohrungen

Die Zeichnung legt fest, ob eine Passbohrung oder ein Gewinde abgedeckt, mit einer Toleranz beschichtet oder nach dem Beschichten fertiggestellt wird. Die akzeptierte Maßangabe bezieht sich auf diesen Endzustand.

Oberflächengüte für sichtbare und anschließende Flächen

Wir trennen kosmetische Oberflächenbehandlungen strikt von funktionalen Passungen. Eine sichtbare Abdeckung, eine Gewindebohrung und eine Zentrierbohrung können am selben Teil unterschiedliche Behandlungen erfordern.

Maschinell erzeugte Oberflächentextur und Kantenbearbeitung

Sichtbare Werkzeugmarkierungen, Kantenabrundungen sowie jegliche nachfolgende Oberflächenvorbereitung folgen der definierten Oberflächenangabe. Eine einheitliche Außenbehandlung darf keine Zentrierkante entfernen oder eine spezifizierte Anschlussfläche verändern.

Eloxalbeschichtung und abgedeckte Merkmale

Die Eloxalbeschichtung verändert die Abmessungen von Aluminium. Wir berücksichtigen die vorgegebene Beschichtungsstärke und die zulässige Maßänderung für Bohrungen, Gewinde und Anschlussflächen – einschließlich Bereiche, die unbeschichtet bleiben müssen.

Kosmetische Freigabe

Wir trennen die vorgesehenen Sichtflächen von verdeckten Flächen sowie von Flächen, die mit der Spannvorrichtung in Kontakt stehen. Die Bestellung kann eine genehmigte Oberflächentextur und einen zulässigen Farbbereich für den Endbearbeitungsumfang festlegen, zusammen mit allen akzeptablen Stellen, an denen das Teil während des Beschichtungsprozesses am Gestell (Rack) aufliegen darf.

Prüfung der Montage- und Ausrichtungsmerkmale

Die Tabelle enthält ausgewählte Zeichnungsreferenzen für Zubehörhalterungen und Werkzeuge. Diese gelten ausschließlich dann, wenn die Zeichnung diese Größenklasse, Passungsart oder Gewindeart explizit vorschreibt; sie stellen keine Standardmaße für jedes Motorradteil dar.

Wir verknüpfen das gemessene Merkmal mit seinem Montagebezugspunkt und seinem endgültigen Oberflächenzustand. Maßprüfungen, Lageprüfungen und Freigabe der optischen Erscheinung beantworten unterschiedliche Abnahmefragen.

Motorrad-CNC-Bearbeitung — Merkmalspezifikationen
Teilmerkmal.Parameter / ZustandAbnahmemethode
Ausrichtbohrung in einer Halterung oder SpannvorrichtungH7, Nennmaß >6–10 mm: 0 bis +0.015 mmBohrungsgrößenmessung; Lage separat geprüft
Passstift für Gegenstückhülseh6, Nennmaß >6–10 mm: −0.009 bis 0 mmAußengrößenmessung nach spezifizierter Endbearbeitung
Metrisches ZubehörmontagegewindeM6 × 1.0; M8 × 1.25 mm GrobgewindeGewindeprüfung nach angegebener Gewindeklasse; nutzbare Tiefe prüfen
Wirkliche Länge des AbstandsstücksAxiale Länge und Parallelität der Stirnfläche, mm; zeichnungsgemäße GrenzwerteMessen Sie den Abstand zwischen den genannten Anlageflächen.
Fertige Kontakt- oder sichtbare OberflächeRa, µm, falls angegeben; gesonderte ErscheinungskriterienOberflächentexturmessung; visueller Vergleich für Sichtflächen

Größen- und Steigungstabellen: ELESA+GANTER, DIN ISO 286-Tabellen; Bossard, metrische ISO-Gewinde (01-2025). Passungsbereiche verwenden Nennmaß >6 mm und ≤10 mm. Die Zeichnung legt Lage-, Oberflächen- und axiale Grenzwerte sowie den endgültigen Beschichtungszustand fest.

Produktvalidierung und -freigabe

Unser Leistungsumfang umfasst die Fertigung der Komponenten sowie die in dem Angebot genannte Prüfung. Die Zulassung für den Straßenverkehr, Dauerfestigkeit, Schwingfestigkeit und das Verhalten des eingebauten Produkts bleiben gesonderte Anforderungen des Produktprogramms; ein Maßprotokoll stellt diese Zulassungen nicht sicher.

Passende Teile, Kennzeichnung und Verpackung

Ein kurzer Abstandshalter oder eine umgekehrte Abdeckung kann nahezu identisch mit der korrekten Variante aussehen. Wir stellen sicher, dass die gelieferten Teile und ihre Änderungsstände bis zur Auslieferung eindeutig identifizierbar bleiben.

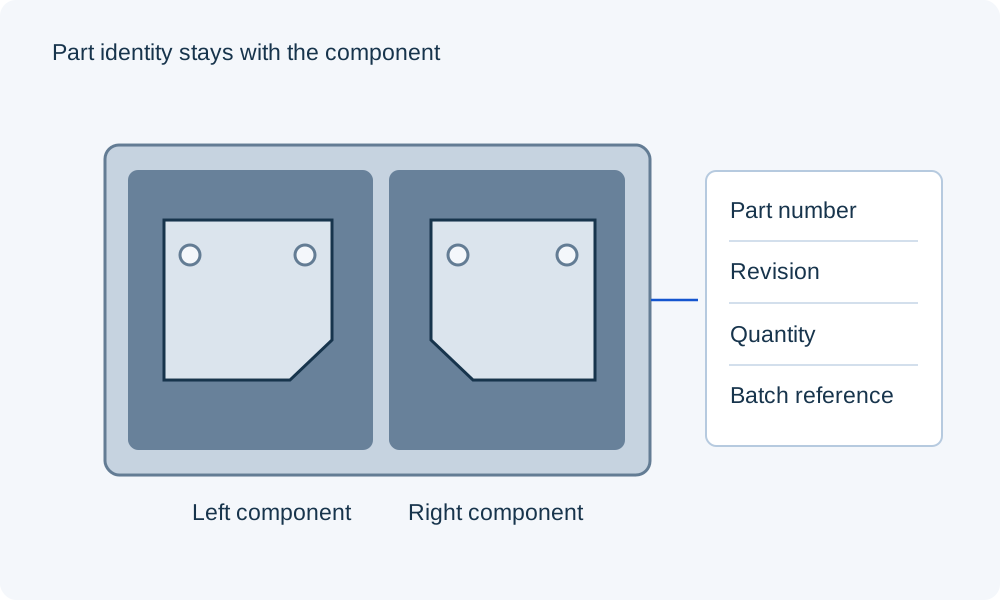
Linke und rechte Zubehörkomponenten separat verpackt neben Teilenummer, Änderungsstand, Menge und Chargenkennzeichnung

Sichtflächen geschützt

Eine getrennte Verpackung verhindert, dass benachbarte metallische Komponenten während des Transports an Sichtflächen, fertigen Kanten oder Positionierdurchmessern reiben.

Links- und Rechtsbezug

Unterschiedliche Teilenummern und Mengen halten links- und rechtsseitige Komponenten sowie verschiedene Abstandshalterlängen getrennt. Die Versandetiketten kennzeichnen die für jede Variante gelieferte Revision.

Oberflächenidentität bei Wiederholungsbestellungen

Bei Wiederholungsbestellungen bleibt die akzeptierte Oberflächendefinition sowie jede genehmigte Musterreferenz erhalten. Eine Änderung der Legierung, der Oberflächenvorbereitung oder der Farbanforderung wird im Rahmen des neuen Fertigungsumfangs dokumentiert.

Motorrad-CNC-Bearbeitung: FAQs

Können Sie Teile allein anhand einer Motorradmarke und -modellbezeichnung fertigen?

Eine Marke und ein Modell können die vorgesehene Anwendung identifizieren, definieren jedoch kein kundenspezifisches Teil. Wir benötigen das Komponentenmodell oder die Zeichnung sowie deren Passmaße. Baujahr, Sonderausstattung und bereits vorhandene Modifikationen können die Montage beeinflussen; daher weisen wir keine Fahrzeugpassgenauigkeit allein auf Grundlage eines Katalognamens zu.

Kann ein vorhandener Abstandshalter oder eine bestehende Halterung als Fertigungsmuster verwendet werden?

Ein Muster kann zur Festlegung der Geometrie beitragen; abgenutzte Bohrungen, komprimierte Kontaktflächen oder frühere Modifikationen entsprechen jedoch möglicherweise nicht den gewünschten Maßen. Vor Freigabe einer Ersatzcharge muss die Fertigungszeichnung vereinbarte Nennmaße und Toleranzen enthalten.

Kann dieselbe Halterung für mehrere Motorradvarianten geliefert werden?

Nur dort, wo die gesteuerten Schnittstellen identisch sind. Eine gemeinsame Außenform beweist nicht, dass der Montageversatz, der Befestigungsfreiraum und die angrenzende Ausrüstung übereinstimmen. Wir können Varianten unter einem Projekt zusammenfassen, wobei bei jeder Geometrieänderung eine separate Teile-Referenz verwendet wird.

Kann 7075 6061 ersetzen, ohne die Teilezeichnung zu ändern?

Die Werkstoffsubstitution erfordert eine Konstruktionsfreigabe. Ein höherer Festigkeitswert garantiert nicht das gleiche Korrosionsverhalten, das gleiche Eloxal-Aussehen oder die gleiche Endpassung. Die überarbeitete Zeichnung sollte die freigegebene Legierung, den Freigabewerkstoffzustand (Temper) und die Oberflächenbeschichtung gemeinsam beibehalten, anstatt das Teil als unbestimmtes hochfester Aluminiumwerkstoff zu bestellen.

Können Bohrungen für Gewindeeinsätze statt für direkte Gewinde vorbereitet werden?

Ja, die Komponentenzeichnung kann Bohrungen für Gewindeeinsätze definieren. Geben Sie das Einsatzzystem sowie dessen erforderliche Bohrung, Gewinde und Einbautiefe an; eine Bohrung für einen Einsatz entspricht nicht dem endgültigen Schraubengewinde. Die Montage der Einsätze muss gesondert aufgeführt werden, falls sie zum geforderten Lieferumfang gehört.

Kann eine spätere eloxierte Charge anhand eines Fotos abgeglichen werden?

Ein Foto ist eine nützliche visuelle Referenz, kann jedoch die Farbannahme unter unterschiedlichen Lichtverhältnissen nicht festlegen. Für Teile, die nebeneinander montiert werden, verwenden Sie einen genehmigten physischen Farbbereich und bewahren Sie Legierung, Temperung und Oberflächenvorbereitung unverändert auf. Diese Bedingungen beeinflussen sowohl das Erscheinungsbild der eloxierten Oberfläche als auch die Farbe des Anodisierfarbstoffs.

Umfasst eine Bestellung für bearbeitete Teile auch die Montagehardware?

Nur die in dem Angebot aufgeführten Artikel sind enthalten. Führen Sie die bearbeitete Halterung, Abstandshalter, Unterlegscheiben, Befestigungselemente sowie alle Isolatoren als separate Stücklistenpositionen mit jeweiligen Mengen pro Kit. Dadurch kann das Konstruktionsdesign zudem die erforderliche Länge und Eingriffstiefe der Befestigungselemente für den gesamten Montagestapel spezifizieren.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Motorradkomponente

Teilen Sie die Zeichnung des Teils, den Werkstoff, die Menge und das gewünschte Finish mit. Fügen Sie ggf. die Schnittstelle zum Gegenstück oder eine Montageansicht bei, sofern diese die Montageposition definiert.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB