Zum Inhalt springen
VETCNCCNC FERTIGUNG
Gelbmeschernes Fensterblech, offene Hülse und geformte L-förmige Halterung auf dunklem Untergrund

C27200 Messing CNC
Bearbeitung

Vergleichen Sie Lagerzustände

C27200-Bauteile mit bearbeiteten Kanten und funktionsrelevanten Kontaktflächen

6 Bauteilbeispiele

Geöffnete Montageplatten

Wir bearbeiten die Befestigungslöcher, die zentrale Öffnung und den verbleibenden Rand einer Messingplatte. Die Unterstützung in der Nähe des dünnen Querschnitts begrenzt die Verformung während des Fräsens der Öffnung; dadurch bleiben Montagefläche und fertige Kante im entspannten Zustand definiert.
Bearbeitung an einem geformten Träger

Ein gebogener Winkel gibt der Halterung ihre beiden Montageflächen. Wir positionieren die vorgegebene Form und vervollständigen die spezifizierten Bohrungen oder lokalen Kontaktstellen unter Bezugnahme auf die tatsächliche gebogene Geometrie, statt ein flaches Blech als fertige Baugruppe zu behandeln.

Glatte Buchsen

Eine kurze Buchse stellt ihre Bohrung in Bezug zur Aussenseite und zu den Stirnflächen her. Die gewählte Ausgangsform liefert die Wandstärke für die Drehbearbeitung; ein dünner vorgefertigter Rohrrohling und ein massiver, aufgebohrter Rohling erfordern unterschiedliche Aufspann- und Materialabtragsstrategien.

Sicherungsringe

Wir drehen die Bohrung, die Absatzfläche und die verbleibende Stirnfläche eines Rings aus dem vorgegebenen Ausgangsmaterial. Der verbleibende Abschnitt stützt das einzusetzende Komponententeil, während lokale Entlastungen Platz für die Anlageecke des Gegenstücks schaffen.

Montageblöcke

Ein kleiner Block kann eine seitliche Öffnung mit einem Befestigungsmuster verbinden. Wir bearbeiten zunächst die Lageflächen und beziehen anschließend Bohrung und Löcher darauf – wodurch die Lage des Bauteils unabhängig von einer unregelmäßigen Rohkantenkante bleibt.

Einstellknöpfe

Ein gedrehter Drehknopf trägt sein internes Befestigungselement unterhalb der Griff-Oberfläche. Wir bewahren die gewählte Gewinde- oder Bohrungsverbindung sowie die nutzbare Kontaktlänge; das äußere Handhabungsprofil unterliegt eigenen Oberflächenanforderungen.

C27200-Ausgangsmaterial zum Zuschneiden, Umformen und sekundären Bearbeiten

Streifen mit einer Umformoperation

C27200 / CuZn37 wird häufig für kaltgeformte Bandbauteile eingesetzt. Wo im Verlauf eine Flansch- oder Biegestelle verbleibt, muss die gewählte Temperatur die erforderliche Verformungsfähigkeit vor der abschließenden Bearbeitung sicherstellen, durch die der kontrollierte Kontakt hergestellt wird. KME bewertet die Kaltumformung als ausgezeichnet, die Zerspanung jedoch nur als befriedigend.[1]

Wahl des Fertigungsablaufs
Die Biege- und Endschneidfolge gehören zu demselben freigegebenen Teil.

Höherfeste walzbedingte Zustände

Die Kaltverfestigung erhöht den angegebenen Zugfestigkeitsbereich und verringert gleichzeitig die Bruchdehnung. Ein festerer walzbedingter Zustand kann für ein flach bleibendes Detail geeignet sein; dieselbe Änderung bewahrt jedoch nicht die Umformbarkeit eines weicheren Bandes. Die Tabelle unterscheidet die genannten Zustände R300 und R480.[1] [2]

Wahl der Temperatur
Festigkeit und verbleibende Duktilität ändern sich gemeinsam.

Stäbe und gelieferte Vorformteile

Stab-, Rohr- und Bandreferenzen beschreiben unterschiedliche Ausgangsprodukte. Für eine Hülse oder ein lokal gedrehtes Detail behalten wir die gewählte Produktform und deren eigene Temperaturdefinition bei; eine Eigenschaftszeile für Bandmaterial wird nicht durch die Zertifizierung für Stabmaterial ersetzt.[2]

Produktdefinition
Werkstoffsorte, Form, Temperaturzustand und zugehöriger Normabschnitt bleiben miteinander verknüpft.

Geschnittenes Rohblank versus wiederholte Umformung

Ein flaches Rohblank mit einer bearbeiteten Aussparung kann die spezielle Umformvorbereitung für einen Entwicklungsversuch entfallen lassen. Wiederholte Konturen können eine separate Schneid- oder Umformroute rechtfertigen, wobei die spanende Bearbeitung auf die Kontakte beschränkt bleibt, die sie benötigen. Wir kalkulieren die tatsächlich geschnittenen Merkmale oder das vereinbarte gelieferte Vorformteil.

Menge und Vorbereitung
Lokale Bearbeitung kann ein geformtes Rohblank fertigstellen, ohne jede Oberfläche neu herzustellen.
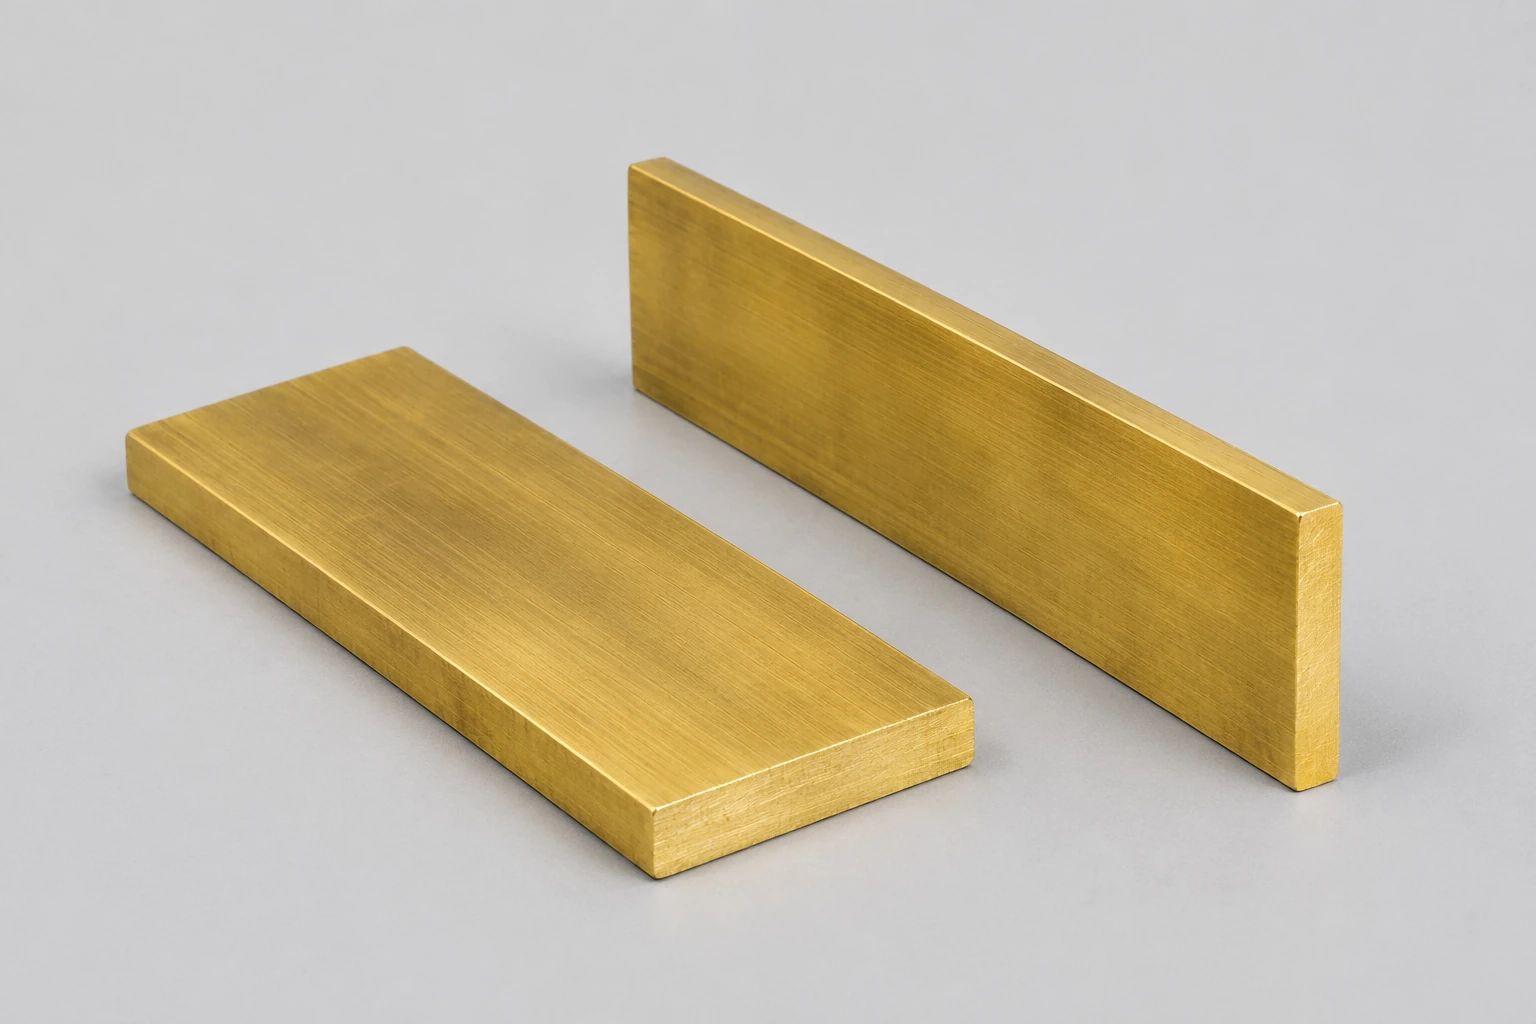
Zwei glatte goldfarbene Messing-Rechteckstangen mit sichtbaren Schnittenden
Goldfarbener Messing-Rundstab und Sechskantstab als Massivmaterial mit sichtbaren Schnittenden

Gelbe Messinglegierung, ausgewählt für den tatsächlichen Fertigungsablauf

KME führt CuZn37, CW508L und UNS C27200 auf seinem benannten Bandblech aus. Seine Rolle beim Kaltumformen unterscheidet sich von der einer bleihaltigen freischneidenden Messinglegierung, die vor allem zur Spänebrechung bei schwerem Drehen gewählt wird. Wir behalten die angeordnete Spezifikation und Temperatur bei, anstatt C27200 stillschweigend durch eine schneller schneidende Legierung zu ersetzen.[1]

Eine Werkstoffbezeichnung begründet weder eine elektrische Kontaktbewertung noch eine Zulassung für den Endanwendungsfall. Die Komponentendefinition hält diese funktionalen Anforderungen separat.

C27200 / CuZn37 genannte Bandreferenzen
EigenschaftReferenzwertWerkstoffzustandNützliche Unterscheidung
Zugfestigkeit Rm300–370 MPaKME-R300-BandWalzzustand mit geringerer Festigkeit
Zugfestigkeit Rm480–560 MPaKME-R480-BandWalzzustand mit höherer Festigkeit
Bruchdehnung A50mmmindestens 38 %KME-R300-BandReferenz für die verbleibende Duktilität
Bruchdehnung A50mmmindestens 3 %KME-R480-BandNicht die Reaktion des weicheren Bandes
Elastizitätsmodul110 GPaTypisch weichgeglüht; bei 20 °CReferenz für die Materialsteifigkeit
Wärmeleitfähigkeit121 W/(m·K)Typisch weichgeglüht; bei 20 °CReferenz für das wärmeleitfähige Material
Wärmedehnung20,2 µm/(m·K)Typisch weichgeglüht; im Temperaturbereich von 20–300 °CEingabegrösse für die Passung zwischen unterschiedlichen Materialien

KME CuZn37 / C27200 Banddaten, 10/2020, mechanische Referenz nach EN1652. Die Bruchdehnung ist A50mm; die physikalischen Werte gelten für typisch weichgeglühtes Material bei 20 °C, die Ausdehnung bezieht sich auf den Temperaturbereich von 20–300 °C. Diese Referenzen definieren keine Lasttragfähigkeit für bearbeitete Teile.

Bearbeitung von C27200 ohne Verlust des behaltenen Abschnitts

Dünner Blechabschnitt mit gestützter Montagefläche und einer Öffnung

Fensterränder und Befestigungsmuster

Bei einer dünnen Platte entfernt das Fräsen die innere Aussparung, während der umgebende Bereich gestützt bleibt. Wir beziehen das Befestigungsmuster auf seine Montagebezugspunkte und behalten die vorgegebenen Eckradien bei, anstatt die Aussparung durch eine unkontrollierte Kantenbearbeitung zu vergrössern.

Hülsenbohrungen und Stirnflächenkontakte

Das Drehen stellt den gewählten Durchmesser sowie die geometrischen Beziehungen zur Stirnfläche her. Ein dünnwandiges Detail benötigt eine Aufspannung, die es hält, ohne die Bohrung in ihre gemessene Form zu zwingen – insbesondere dann, wenn sich die Spannkraft bei einer späteren Entspannung ändert.

Merkmale nach der Umformung

Ein geformtes Rohteil kann die Lage seiner Bohrungen oder Kontaktflächen relativ zur Montage verändern. Wir bestimmen den gelieferten Zustand anhand seiner Arbeitsbezugspunkte und fertigen die freigegebenen lokalen Merkmale ab, wobei die Biegung sowie die unbeeinflusste Außenfläche innerhalb des Umfangs des gelieferten Teils verbleiben.

Plattenauflage, Hülsenfreigabe und Endzustand

Zulassungsbedingungen für dünne Messingplatten und -buchsenTrennen Sie die freigegebene Platte, die gestützte Buchse und den montierten Gegenkontakt.MontageflächeMessingbauteilGegenstückDefinierter Teil- und Montagezustand
Das erhaltene Bauteil und seine montierte Baugruppe unterliegen unterschiedlichen Akzeptanzbedingungen.
C27200: Zulassung fertigbearbeiteter Merkmale
MerkmalErforderliche BeziehungAkzeptabler ZustandVerifizierung
FensterplatteÖffnung, Umfang und BefestigungsmusterSpezifizierter Freizustand oder gestützter ZustandProfil, Lage und beibehaltener Abschnitt
Umgeformte HalterungBohrungen / Kontakte über zwei SchenkelFreigegebener gelieferter oder endgültig umgeformter ZustandAusgewählte Flächen und Merkmalsbezugselemente
Dünne HülseBohrung, äussere Kontaktfläche und StirnflächenLoser oder definiert montierter ZustandGrösse, Form und axiale Beziehungen
Beschichtete KontaktflächeEndgrösse und lokale AbdeckungNach eingeschlossener NachbearbeitungZeichnungsgrenzen und Oberflächenakzeptanz

Merkmalsanforderungen für das ausgelieferte C27200-Bauteil

Eine Fensterkante, ein Befestigungsmuster und eine gedrehte Hülse erfüllen unterschiedliche Funktionen. Ihre Grenzen orientieren sich an den fertigen Merkmalen und nicht an einer pauschalen Toleranz, die willkürlich auf alle Flächen angewendet wird.

Arbeitsdetails für dünne und umgeformte Messingkomponenten

Verbleibendes Material an einer Befestigungslöcher

Das Loch, die benachbarte Öffnung und die äussere Kante bilden einen Steg, der die Befestigungsreaktion aufnimmt. Wir bewahren diesen freigegebenen Abschnitt durch Fräsen und Entgraten so auf, dass eine Vergrösserung des Kantenabrundes nicht die schmale tragende Fläche verbraucht.

Referenzflächen über eine Biegung hinweg

Der Umformwinkel definiert die Beziehung zwischen zwei Schenkeln. Eine Lochposition, die ausschliesslich von einer rohen Kante aus gemessen wird, kann die montierte Montagebeziehung verfehlen; das freigegebene Referenzschema verbindet beide Flächen und die erforderlichen Befestigungspunkte.

Entlastung für eine eingesetzte Komponente

Ein Einsatz kann vor dem Sitz der vorgesehenen Schulter bereits eine innere Ecke berühren. Ein definerter Eckradius oder eine lokale Entlastung gewährleistet diesen Randabstand, während die Fläche, die den eigentlichen axialen Kontakt trägt, erhalten bleibt.

Griffgeometrie und Befestigung

Die Rändelung oder die äussere Handhabungsfläche eines Drehknopfs ist unabhängig von seinem Haltegewinde oder seiner Bohrung. Der Abschnitt unterhalb des Griffs sowie die nutzbare innere Eingriffstiefe bleiben in der Komponentendefinition erhalten, auch wenn sich das äussere Profil ändert.

Besprechen Sie die Komponentenanforderungen.

C27200-Teile in Platten, Führungen und lokaler Hardware

Platten um ein eingesetztes Modul

Eine fensterförmige Platte positioniert ihr Modul über die gewählte Öffnung und das Montagemuster. Werkzeug- und Schraubenzugang werden rund um das installierte Modul gewährleistet – nicht allein anhand der leeren Platte beurteilt.

Umgeformte Montagehardware

Eine umgeformte Halterung definiert einen Versatz zwischen ihren angrenzenden Flächen. Lokale Fräsarbeiten können die erforderlichen Befestigungs- oder Positionierkontaktflächen fertigen, ohne die freigegebene Biegegeometrie zu beeinträchtigen.

Kurze Führungselemente und Abstandsangaben

Eine Hülse oder ein Ring stützt ein ausgewähltes Gegenbauteil an dessen zylindrischer oder axialer Kontaktfläche. Das Bauteil folgt der definierten Werkstoff- und Passungsangabe, während Lebensdauer und Verschleißverhalten aus dem Lagerdesign für diese Einsatzbedingung resultieren.

Manuelle Justierdetails

Das Handhabungsprofil des Drehknopfs gewährleistet Zugang zur Justierverbindung. Seine montierte Position lässt trotzdem den erforderlichen Finger- und Werkzeugabstand neben der umgebenden Platte oder dem Rahmen frei.

Fertig bearbeitete Kanten und ausgewählte Oberflächenbedeckung

Dünnes Messingblech mit vier Befestigungslöchern und einem offenen rechteckigen zentralen Fenster

Fräste Kontaktflächen

Wir bewahren die spezifizierte Oberflächentextur an Bohrungen, Schultern und lokalen Montageflächen. Das Entfernen von Bearbeitungsspuren aus einem separaten sichtbaren Bereich erfordert weder das Abrunden einer Positionierkante noch das Polieren aller funktionellen Flächen.

Kanten um eine dünne Öffnung

Entgraten entfernt vorstehendes Metall vom Fenster und von den Bohrungen, ohne die freigegebene Kantenabschrägung zu beeinträchtigen. Wo nur wenig Material verbleibt, kann eine intensive Kantenbearbeitung sowohl die nutzbare Fläche als auch ihr Erscheinungsbild verändern.

Veredelte oder zinnbeschichtete Oberfläche

Eine ausgewählte Beschichtung legt fest, welche Flächen und Kontaktpunkte einbezogen werden und zu welchem Zeitpunkt die endgültigen Abmessungen akzeptiert werden. Maskierung, lokale Beschichtung und der Verbindungszustand bleiben am Bauteil erhalten und werden nicht allein durch den allgemeinen Oberflächenfinish-Namen bestimmt.

Geschützte sichtbare Flächen

Wir trennen die fertig bearbeiteten Plattenflächen und dünnen Vorsprünge während des Verpackens voneinander. Die Kennzeichnung bleibt außerhalb der funktionalen Kontaktstellen; jedes gewünschte Oberflächenmuster identifiziert die tatsächlich sichtbaren Flächen.

Prüfen Sie den Werkstoffzustand und die fertiggestellte Geometrie

Prüfkonzepte für ein Blech-Befestigungsmuster und zwei Halterungsschenkel

Behalten Sie Identität von Werkstoff und Temperaturzustand bei

Die Werkstoffdokumentation enthält die spezifizierte C27200-Werkstoffform und -Bedingung zusammen mit dem Bauteil. Eine nachfolgende Umformung oder Wärmebehandlung wird dort gekennzeichnet, wo sie den Zustand verändert, der in der freigegebenen Zeichnung zugrunde gelegt wurde.

Überprüfen Sie die tatsächlichen Montagebezugsebenen

Wir prüfen die Öffnung, das Befestigungsmuster und die lokalen Kontaktpunkte anhand der ausgewählten Bezugsebenen. Bei einem vorgefertigten Halbzeug unterscheidet der Prüfungsumfang die bearbeiteten Merkmale von der Form, die aus dem vorherigen Fertigungsprozess übernommen wurde.

Halten Sie Ergebnisse für Einzelteile und für Baugruppen getrennt

Eine vollständige dimensionsbezogene Prüfung identifiziert die gelieferte Geometrie. Für elektrischen Kontakt, Dichtigkeit, Ermüdungsfestigkeit und andere funktionale Freigaben sind jeweils separat definierte Montagezustände sowie Nachweise erforderlich.

Was beeinflusst die Kosten eines C27200-Bauteils?

Rohlinggröße und Fensterentfernung

Eine breite Öffnung kann einen Großteil der gekauften Platte entfernen und lediglich einen empfindlichen Randbereich zurücklassen. Der Rohmaterialverbrauch, die Werkstückaufspannung und die Reihenfolge der letzten Schnitte wirken stärker auf die Kosten ein, als das geringe Gewicht des fertigen Bauteils vermuten lässt.

Anzahl der maßgenau zu bearbeitenden Flächen

Ein lokaler Schnitt an einer umgeformten Halterung erfordert Lagebestimmung und Zugang zur vorgegebenen Form. Merkmale an mehreren Schenkeln oder innerhalb einer kurzen Hülse können zusätzlichen Handhabungsaufwand oder eine weitere Werkzeugrichtung jenseits der ersten planen Aufspannung erfordern.

Temperaturzustand und Oberflächenfinish-Prozessroute

Der bestellte Zustand sowie etwaige integrierte Umform- oder Beschichtungsprozesse beeinflussen die Arbeitsabfolge. Die Endprüfung nach diesen Prozessen verhindert die Akzeptanz einer Zwischengröße, die sich vor Auslieferung noch ändern wird.

Menge und gemeinsame Vorbereitung

Programmierung, Vorbereitung der Aufspannung und die erste akzeptierte Komponente teilen sich ihre Kosten auf die gesamte Menge auf. Ein stabiler, wiederholter Konturverlauf kann eine spezielle Rohlingvorbereitung rechtfertigen; ein kleiner Entwicklungsaufrag begünstigt hingegen eine flexible lokale Bearbeitung.

Vom C27200-Entwicklungsrohling zu Wiederholungskomponenten

Freigabe des vollständigen Ausgangszustands

Die Komponentendefinition identifiziert das ausgewählte Produkt, die Temperaturbehandlung (Temper) sowie jegliche vorgeformte Geometrie, die vor der lokalen Bearbeitung bereitgestellt wird.

Festlegung der Aufspann- und Merkmalsbezugsflächen

Die erste Komponente klärt die Schnittfolge sowie den Zugang für die Prüfung an den beibehaltenen Platten-, Hülsen- oder Halterungskontakten.

Wiederholung der vereinbarten vollständigen Bearbeitungsroute

Der freigegebene Werkstoffzustand, die Anordnung der Lagefixierung sowie die enthaltenen Oberflächenfinishs begleiten die Menge – statt allein aus dem ersten Konturverlauf abgeleitet zu werden.

Halten Sie eine geänderte Fertigungsroute erkennbar.

Eine geänderte Wärmebehandlung, ein geänderter Biegevorgang oder eine geänderte Oberflächenbearbeitung wird in der neuen Komponentenrevision beibehalten, damit früher gefertigte Montageteile nicht fälschlicherweise mit dem geänderten Zustand verwechselt werden.

Fragen zu C27200-Messingkomponenten

Können bei einem härteren Band beide Biegerichtungen denselben Radius verwenden?

Nein, nicht standardmäßig. KME gibt für Streifen mit einer Dicke von maximal 0,50 mm als 90°-Referenz R/T-Werte von 0,5 und 2 für die beiden aufgeführten Orientierungen in R480 an; R300 ist für beide Orientierungen mit 0 angegeben. Behalten Sie die gewählte Biegerichtung und die gewählte Wärmebehandlung zusammen mit der umgeformten Geometrie bei, statt die Biege-Referenz des weicheren Zustands auf jedes Streifenmaterial zu übertragen.

Stellt ein Drittel der Zugfestigkeit eine Betriebsschwingungsgrenze für eine gefräste Halterung dar?

Nein. KME beschreibt einen ungefähren, wärmebehandlungsabhängigen Biege-Ermüdungs-Referenzwert unter symmetrischer wechselnder Belastung für 10 Millionen Lastzyklen bei Raumtemperatur. Eine Halterung mit Bohrungen, Biegungen, Vorspannung und einer anderen Belastungshistorie entspricht nicht diesem Prüfkörper. Die zulässige Betriebsermüdung muss an der tatsächlichen Komponentenanordnung ermittelt werden.

Macht die allgemeine Korrosionsbeständigkeit einen ammoniakhaltigen Reiniger akzeptabel?

Nein. KME weist Spannungsrisskorrosion in kaltverformtem CuZn37 unter Zugspannung bei Anwesenheit von Agenzien wie Ammoniak, Aminen und Ammoniumsalzen nach. Die Montage kann diese Spannung nach der Fertigung einführen. Reinigung und eingebaute Bedingung sind daher gemeinsam entscheidend; eine optisch unveränderte Messingoberfläche stellt keine Genehmigung für diese Exposition dar.

Kann C27200 als dezinkificationsbeständige Wasserarmaturlegierung betrachtet werden?

Nein, nicht aus dieser Legierungsbezeichnung. KME weist auf mögliche Dezinkifikation bei wasserstoffchloridhaltigem Wasser und geringer Carbonathärte hin. Die Beständigkeit unter diesen Bedingungen erfordert das freigegebene Material sowie die konkreten Expositionsanforderungen für das jeweilige Wasser. Eine wasserkontaktierte Konstruktion benötigt das entsprechende freigegebene Material und die zugehörigen Expositionsanforderungen – nicht lediglich einen generischen Ersatz durch gelbes Messing.

Hinterlässt die Bearbeitung eines vorgelöteten Streifens Zinn an jeder neuen Kante?

Nein. KME führt bandförmiges Feuerverzinktmaterial als Lieferform auf, sodass die Beschichtung vor jeglicher nachfolgenden Materialabtragung vorhanden ist. Ein neu gefrästes Fenster oder ein gebohrtes Loch enthüllt eine neue Schnittfläche. Falls auch diese Kanten zinnbeschichtet sein müssen, erfordert das Bauteil eine definierte Abdeckung und eine Nachbearbeitungssequenz, die diese Kanten explizit einbezieht.

Kann ein einziger Zugfestigkeitswert H02 für jeden Stabdurchmesser gelten?

Nein. Die Ms63b-/C27200-Blechliste weist für das Band mit Durchmesser 3–12 mm eine Mindestzugfestigkeit von 375 MPa und für das Band mit Durchmesser 12–18 mm eine Mindestzugfestigkeit von 350 MPa im Temperzustand H02 aus. Derselbe Tempername hebt die Querschnittsbandbreite des Produkts nicht auf. Verwenden Sie die zutreffende Eingangsstab-Referenz statt, den Wert für den kleineren Querschnitt zu übertragen.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr Bauteil aus C27200-Messing

Senden Sie die Zeichnung des Teils, das ausgewählte Produkt und die Temperatur, ggf. ein vorgefertigtes Blank, die gewünschte Menge sowie alle endgültigen Anforderungen an den Kontakt. Wir können ein Angebot für die lokale spanabhebende Bearbeitung und die darin enthaltene Oberflächenfinish für dieses freigegebene Bauteil abgeben.

Technische Referenzen

Quellen für genannte Streifen- und Stabzustände, Verarbeitungsunterschiede sowie Produktumfang.

  1. KME — CuZn37 / C27200-Banddaten, 10/2020EN1652: bedingungsabhängige Eigenschaften, Biegeverweise sowie spezifisches Verhalten unter Umgebungs- und Verarbeitungsbedingungen.
  2. Bedra — Ms63b / C27200Genannte Stabdurchmesser- und H02/H04-Referenzwerte mit produktspezifischen Lieferbedingungen.
  3. Millard Wire & Specialty Strip — C27200-SpezifikationsblattHerstellungswege für Knetprodukte einschließlich Ziehen, Umformen, Scheren und Aufweitens.
  4. ASTM International — B36/B36M-23Geltungsbereich der Spezifikation für Messingplatten, -bleche, -bänder und gewalzte Stäbe.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB