Aller au contenu
VETCNCFABRICATION CNC
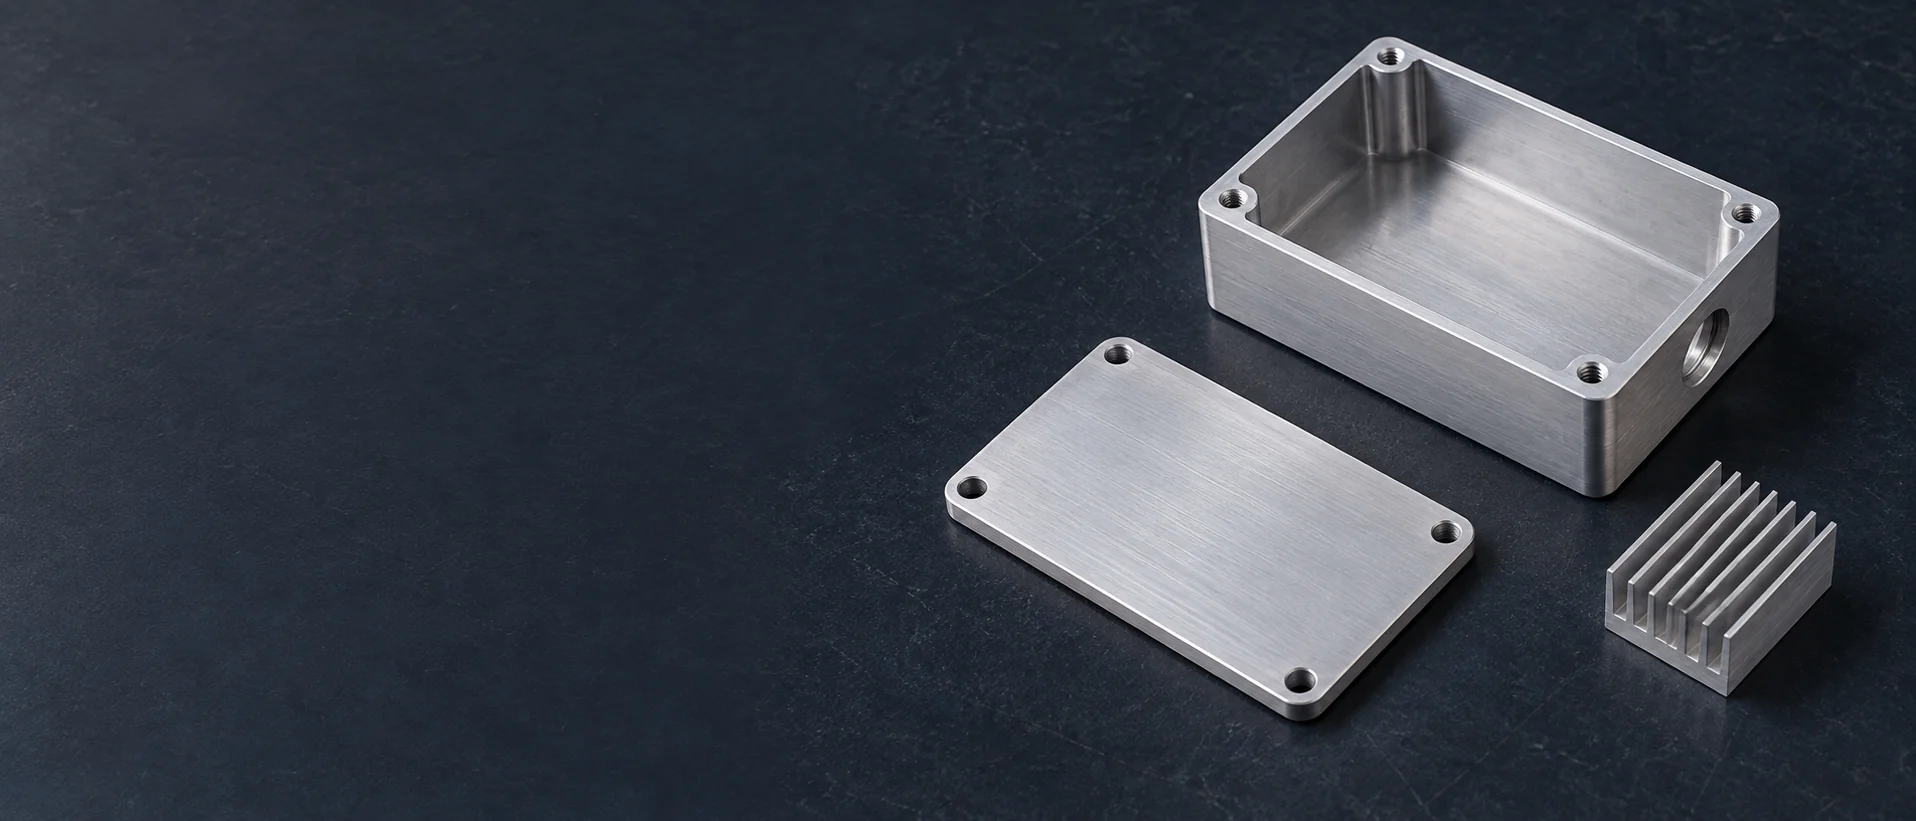
Boîtier électronique en aluminium usiné, avec couvercle séparé et dissipateur thermique à ailettes, posé sur un établi sombre

Usinage CNC pour l’électronique

Nous usinons des boîtiers sur mesure, des dissipateurs thermiques, des supports de connecteurs et des supports de cartes PCB destinés aux équipements électroniques. Nous fournissons les composants mécaniques nécessaires à votre agencement de carte, y compris les logements, les hauteurs de fixation et les interfaces externes que les boîtiers standards ne peuvent pas intégrer.

  • Boîtiers et panneaux
  • Pièces thermiques et de contact
  • Supports de carte et de connecteurs

Pièces mécaniques sur mesure pour équipements électroniques

Nos pièces assurent la liaison entre l’agencement de la carte et l’instrument final : la carte PCB doit s’insérer dans le boîtier, ses connecteurs doivent s’aligner précisément avec le panneau, et le couvercle doit se fermer sans exercer de contrainte sur les composants ou les câbles.

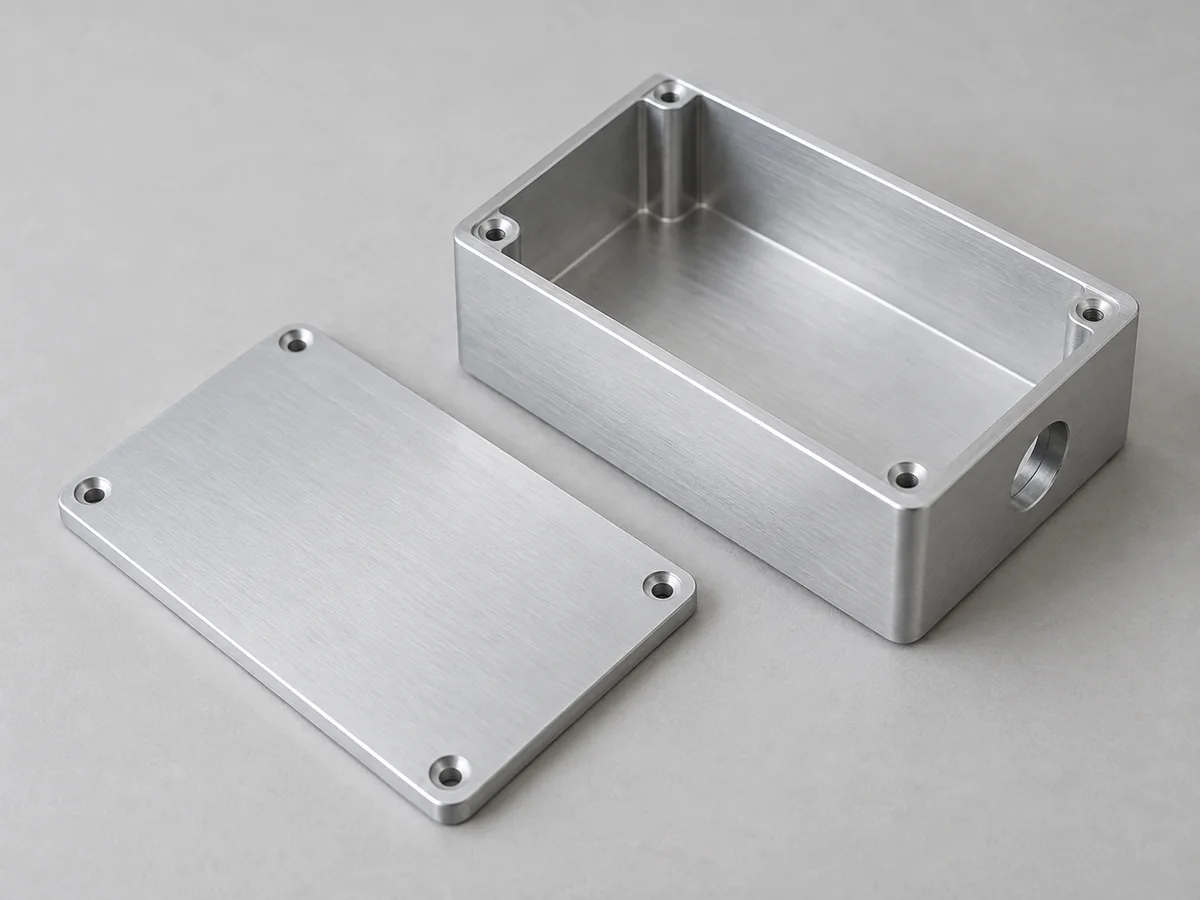
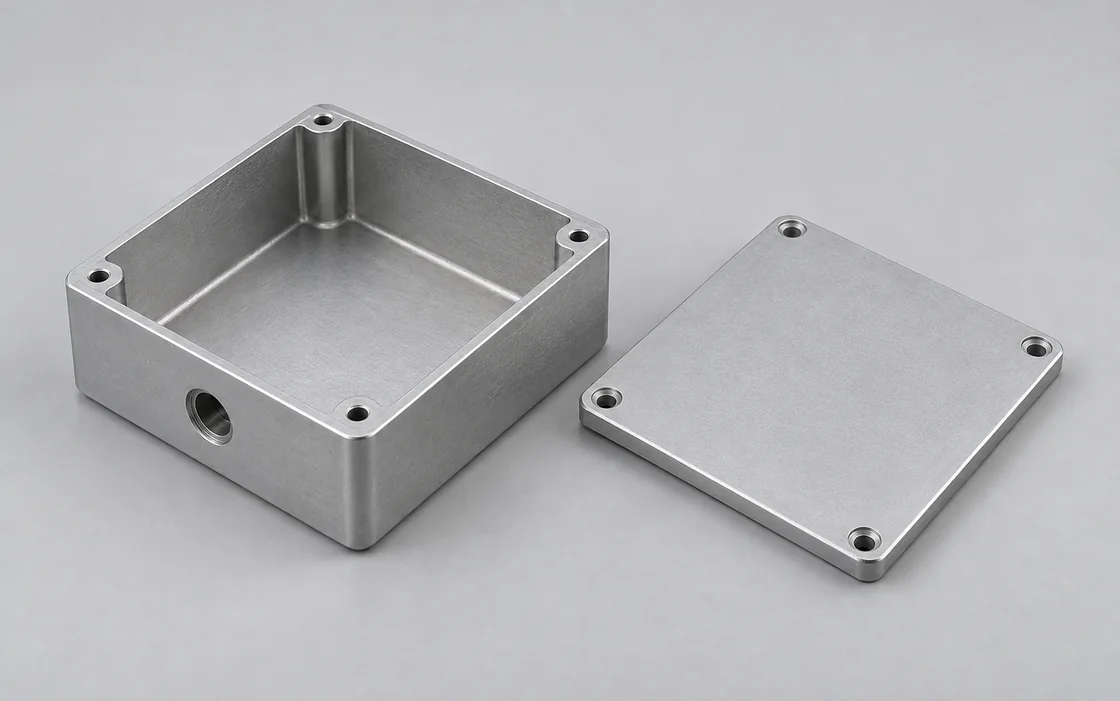
Boîtier en aluminium usiné et couvercle séparé comportant des trous de fixation dans les coins et une ouverture circulaire pour connecteur

Boîtiers électroniques

Un logement intégré et des bossages pour carte maintiennent les supports PCB dans un seul boîtier. Pour les agencements encore en cours de modification, des entretoises séparées permettent d’ajuster facilement la hauteur de fixation, sans avoir à reprendre l’usinage du fond du boîtier.

  • Logements internes
  • Bossages de fixation
  • Ouvertures pour connecteurs
Discuter de ce composant
Boîtier en aluminium usiné ouvert montrant des bossages de fixation dans les coins, une ouverture circulaire pour connecteur et un couvercle séparé assorti

Plaques de couvercle et panneaux

Un panneau usiné séparément vous permet de modifier les ouvertures pour afficheur et connecteurs tout en conservant le boîtier principal. Des zones encastrées peuvent accueillir l’épaisseur de montage des connecteurs sans réduire l’épaisseur globale du panneau.

  • Interfaces de couvercle
  • Découpes dans les panneaux
  • Trous pour fixations
Discuter de ce composant
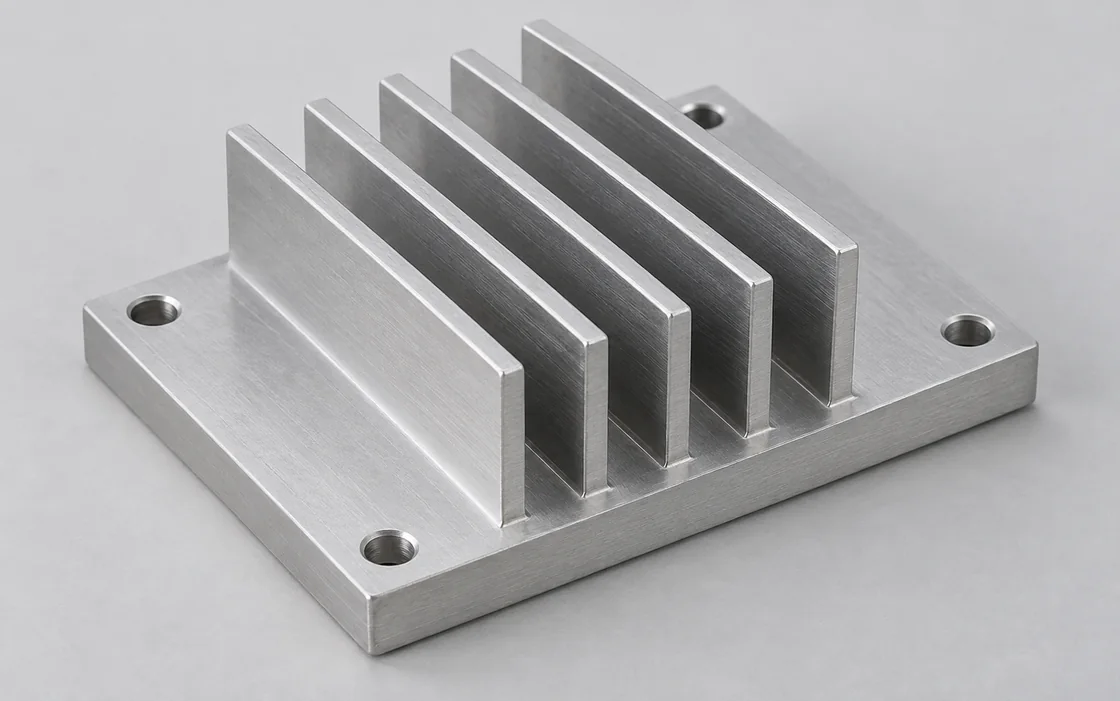
Dissipateur thermique en aluminium doté d’ailettes droites, d’une base de fixation plane et de quatre trous de fixation

Dissipateurs thermiques et bases

Nous usinons des plaques et bases dissipatrices thermiques comportant des épaulements de fixation et des dégagements pour composants. Une base plus épaisse peut mieux répartir la chaleur et résister à la flexion, mais elle augmente également le poids et ne compense pas un mauvais contact mécanique.

  • Surfaces de contact
  • Épaulements usinés
  • Trous de fixation
Discuter de ce composant
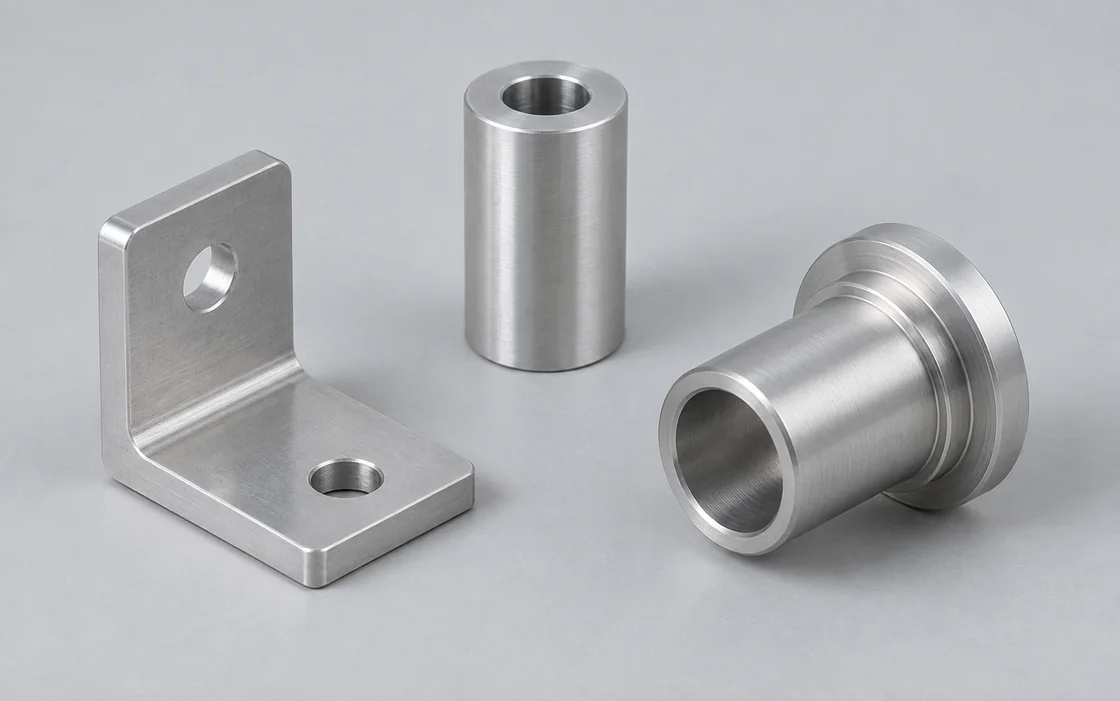
Support de fixation en aluminium, entretoise cylindrique et manchon de connecteur à épaulement

Corps et supports de connecteurs

Les manchons de connecteurs, blocs de fixation et adaptateurs de cloison relient les composants achetés au boîtier. Leurs épaulements de positionnement assurent la précision mécanique, évitant ainsi que la connexion PCB n’ait à compenser un désalignement du boîtier.

  • Diamètres de centrage
  • Flasques de fixation
  • Caractéristiques d’accès
Discuter de ce composant
Entretoises et composants de guidage en polymère

Entretoises et blocs de support pour cartes PCB

Les entretoises définissent la hauteur de la carte PCB au-dessus du socle. Des supports séparés maintiennent également une carte de remplacement à la hauteur prévue des connecteurs ; l’utilisation d’une fixation plus longue à elle seule ne garantit pas cette distance.

  • Faces d’appui
  • Hauteur de travail
  • Filetages de fixation
Discuter de ce composant
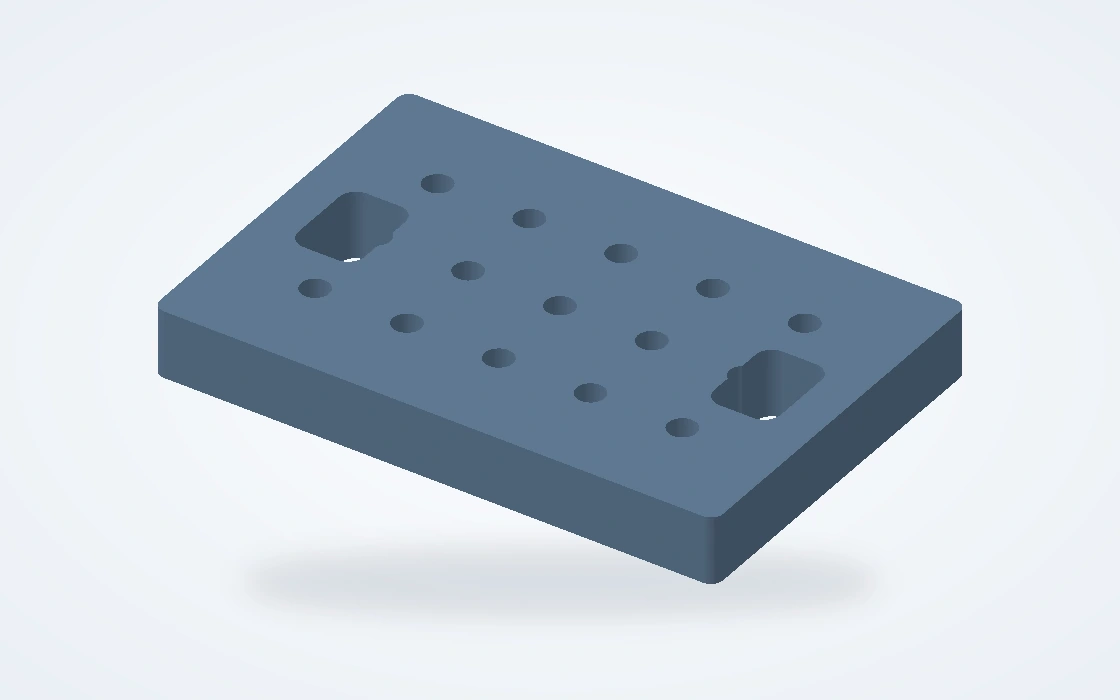
Plaque de montage comportant des trous de positionnement, des fentes et des éléments de fixation

Blocs de montage et de test

Nous usinons des logements, des plaques de positionnement et des blocs de support pour les postes de montage et de test. Un support situé sous les points de vissage ou d’insertion évite que ces opérations ne chargent une carte non soutenue ou une paroi fine du boîtier.

  • Plaques de fixation
  • Logements de positionnement
  • Supports remplaçables
Discuter de ce composant

Ajustement du boîtier, transfert thermique et accès au montage

Ces trois applications nécessitent des priorités d’usinage différentes : un boîtier doit accepter la carte équipée, une base thermique doit assurer un contact continu, et un dispositif de montage doit laisser l’accès libre aux opérations.

Boîtier en aluminium usiné et couvercle séparé comportant des trous de fixation dans les coins et une ouverture circulaire pour connecteur

Instruments et unités de commande

Les connecteurs en bordure de carte peuvent empêcher une carte PCB de tomber verticalement dans une cavité étroite. Un panneau d’extrémité amovible ou un chemin d’insertion ouvert offre suffisamment d’espace au connecteur pour s’engager sans élargir systématiquement tous les dégagements du boîtier.

Vérifiez la carte équipée ainsi que la fiche du câble associé, et non seulement le contour de la carte nue. Un connecteur peut passer librement dans son découpage, tandis que son verrou, sa gaine arrière ou la courbure de son câble entre encore en collision avec le couvercle.

Sens de chargement de la carte

Utilisez une cavité d’insertion directe lorsque la carte dégage les parois ; utilisez une ouverture latérale lorsque les connecteurs saillants nécessitent un chemin d’assemblage glissant.

Accès aux fixations et aux câbles

Prévoyez suffisamment d’espace pour la clé de vissage et la fiche associée une fois la carte installée. Une vis encastrée derrière un composant haut peut devenir inaccessible dans l’unité assemblée.

Dissipateur thermique en aluminium doté d’ailettes droites, d’une base de fixation plane et de quatre trous de fixation

Ensembles d’interfaces thermiques

Le dissipateur doit recouvrir le module sur toute la zone de contact prévue. Une pastille peut compenser un jeu conçu ; la pâte thermique convient aux joints très fins et ne doit pas être considérée comme un substitut à un métal manquant ou à un dénivelé excessif.

Sélectionnez le matériau d’interface en fonction du module et du refroidisseur, puis définissez les hauteurs usinées autour de celui-ci. Un motif de vis asymétrique ou une base voilée peuvent entraîner un chargement insuffisant dans une zone donnée, même si les vis sont bien serrées.

Une ou plusieurs sources de chaleur

Des hauteurs différentes entre composants peuvent nécessiter des zones de contact étagées ou des pastilles d’interface séparées. Une plaque plane unique risque de ne pas entrer en contact avec les composants les plus bas.

Chemin de charge des fixations

Des bossages de fixation ou des butées rigides peuvent limiter la compression de la pastille. Leur hauteur doit être adaptée à l’épaisseur de la couche d’interface sélectionnée, et non empêcher le contact entre les surfaces thermiques.

Plaque de montage comportant des trous de positionnement, des fentes et des éléments de fixation

Outils d'assemblage électronique

Un logement répétable positionne le boîtier à partir de ses faces de montage, tout en laissant les prises, les plots de test et les têtes des vis accessibles. Évitez d'utiliser uniquement un bord de couvercle amovible comme référence de positionnement lorsque l'opération est effectuée sans le couvercle.

Un dispositif de localisation ou une butée asymétrique permet de détecter visuellement une mauvaise orientation avant le démarrage de l'opération.

Support autour des caractéristiques sensibles

Placez le support à proximité d'une zone de mise en place ou de fixation. Gardez les pinces à l'écart des composants de la carte et des corps de connecteurs afin que l'outillage n'entraîne pas les dommages qu'il est censé prévenir.

Détails de localisation remplaçables

Un logement remplaçable permet à différentes versions de cartes ou de boîtiers apparentés de partager une même plaque de base. Conservez stable le motif de fixation de la plaque de base et modifiez uniquement les détails entrant en contact avec la pièce.

Fabrication de prototypes et commandes répétées de composants

Chaque fabrication doit lever une incertitude différente avant la commande de nouvelles pièces : ajustement physique, assemblage fini, puis reproductibilité de la configuration validée.

Prototypes d'ajustement mécanique

Commencez avec la carte réelle et les connecteurs achetés. Vérifiez l'insertion, l'accouplement des câbles et l'accès aux vis pendant que les dimensions des logements et les hauteurs de montage sont encore économiquement modifiables.

Ensembles d'assemblage pilotes

Intégrez dans l'assemblage pilote le revêtement prévu, l'interface thermique et les éléments de fixation. Une vérification d'ajustement sur métal nu ne révélera pas un couvercle revêtu qui coince ni une zone de contact isolée.

Approvisionnement répété de composants

Nous établissons nos devis pour les lots répétés sur la base de la configuration validée. Maintenez séparés les agencements expérimentaux de connecteurs de cette validation afin qu’un changement non testé de panneau n’entre pas dans la prochaine commande de production.

Paramètres matériels thermiques et électriques

Les pièces en cuivre et en aluminium destinées au transfert thermique ne sont pas équivalentes aux entretoises polymères isolantes. Les valeurs ci-dessous aident à distinguer les exigences de conductivité des dimensions et de la pression de contact de l’interface assemblée.

Paramètres matériels thermiques et électriques
Matériau / nuance de référenceParamètres thermiques / électriquesContexte du composant
6061-T6/T6511 — profilé extrudé167 W/(m·K) ; 43% IACSRéférence pour boîtier / dissipateur thermique
Cuivre C11000≈391 W/(m·K) ; 101% IACSZones thermiques et contacts électriques
Laiton C36000≈116 W/(m·K) ; 26% IACSDétails des connecteurs filetés
PEEK · TECAPEEK naturel0.27 W/(m·K) ; module 4.2 GPaEntretoises isolantes et contacts de montage

Références typiques de matériaux : alliage hydro 6061 (conductivité thermique à 25°C ; conductivité électrique à 20°C) ; association du cuivre C11000/C36000 à 20°C ; TECAPEEK naturel d’Ensinger (module de traction à 1 mm/min). L’IACS exprime la conductivité électrique par rapport au cuivre recuit.

Usinage des boîtiers, des panneaux et des pièces de fixation

Les différences de coût les plus importantes proviennent souvent de la profondeur des poches, de l’accès des outils et du nombre de faces nécessitant des caractéristiques précisément liées entre elles. Ces choix comptent davantage que l’ajout systématique d’une tolérance serrée sur toutes les surfaces extérieures.

Dimensions régulant l’ajustement en assemblage

Concentrez le contrôle dimensionnel sur les interfaces qui se rejoignent. Les parois cosmétiques non liées ne nécessitent généralement pas les mêmes tolérances que les supports de carte PCB, les connecteurs de panneau ou les sièges thermiques.

Boîtier en aluminium usiné ouvert montrant des bossages de fixation dans les coins, une ouverture circulaire pour connecteur et un couvercle séparé assorti

Alignement des cartes et des connecteurs

La hauteur de support, l’épaisseur de la carte et la position du connecteur forment une chaîne dimensionnelle unique. Contrôlez-les depuis le plan d’appui de la carte afin que le connecteur s’insère dans son logement sans fléchir la carte.

Surfaces de contact thermique

Spécifiez la planéité sur l’empreinte thermique réelle, et non pas uniquement sur l’ensemble de la plaque. La texture de surface et les bavures y sont également critiques ; une simple mesure d’épaisseur ne permet pas d’identifier une zone de contact creuse ou inclinée.

Zones de contact conductrices

L’aluminium anodisé est électriquement isolant en surface. Masquez les plots de mise à la terre prévus ou sélectionnez un traitement conducteur spécifié ; ne comptez pas sur une vis ordinaire qui gratterait la couche pour établir le contact.

Parois minces et appui des couvercles

Un couvercle étendu peut se déformer lorsque les vis le serrent de façon inégale. Maîtrisez la saillie d’appui et la disposition des fixations, et distinguez nettement la planéité à l’état libre de celle en condition assemblée sur le dessin.

Finition des surfaces des composants électroniques

Conserver l’apparence extérieure, les contacts électriques et les ouvertures usinées séparément dans la définition de la finition. Une finition uniforme sur l’ensemble de la pièce peut entrer en conflit avec ces deux autres fonctions.

Bords usinés et poches accessibles

Chanfreiner les bords autour des entrées de câbles et des ouvertures destinées à l’accès manuel, sans arrondir les épaulements de positionnement. Les bords des poches internes nécessitent également une attention particulière là où un câble risque de frotter contre eux lors du montage ou de la maintenance.

Anodisation et interfaces masquées

Le revêtement modifie les dimensions finales des alésages, des rainures et des filetages. Masquer un ajustement critique ou prévoir explicitement l’épaisseur de revêtement spécifiée est préférable à un élargissement manuel après réception des pièces finies.

Faces esthétiques et texture

Définir au préalable les faces visibles et les marques d’outil acceptables avant de choisir la finition esthétique. Une poche cachée n’a pas besoin de subir le même traitement esthétique qu’un panneau frontal.

Vérifications relatives aux cartes PCB, aux connecteurs et aux interfaces thermiques

Nous effectuons les vérifications depuis le plan d’appui de la carte et l’interface du connecteur acheté. Les valeurs standard de pas et d’ajustement s’appliquent lorsque ces options sont sélectionnées sur le dessin d’assemblage.

Utiliser le composant d’assemblage correspondant ou une jauge définie lorsque l’ajustement constitue le critère d’acceptation. Utiliser des mesures dimensionnelles ou de surface lorsque le résultat doit rester comparable entre différentes révisions ultérieures.

Vérifications relatives aux cartes PCB, aux connecteurs et aux interfaces thermiques
Caractéristique / vérificationParamètre ou référenceDétail d’acceptation
Filetages métriques pour supports de cartes PCBPas grossier : M3 × 0.5 ; M4 × 0.7 mmVérifier l’engagement utile sans que la vis d’assemblage ne bute au fond
Manchon de positionnement du connecteurAlésage H7, nominal >6–10 mm
0 à +0.015 mm
Vérifier le pilotage fini et l’épaulement d’appui du panneau
Hauteurs de support de carteHauteur / parallélisme (mm)Mesurer à partir du repère commun d’appui de la carte PCB
Empreinte de contact thermiquePlanéité (mm) ; Ra (µm)Évaluer l’empreinte réelle du dispositif et les paliers de contact
Zones de contact de mise à la terreRésistance de contact (mΩ), si spécifiéeVérifier la finition masquée ou conductrice dans son assemblage défini

Les pas de filetage ne remplacent pas la classe de filetage, l’engagement ou le jeu fonctionnel du fixateur sélectionné. Références : Bossard, filetages métriques ISO ; ELESA+GANTER, tableaux DIN ISO 286.

Évaluation électrique et thermique

La pièce usinée peut respecter son dessin tout en nécessitant néanmoins des modifications thermiques, électriques ou CEM. Évaluer ces fonctions sur l’assemblage complet, monté et fixé ; les seules dimensions des composants ne garantissent pas les performances du système.

Protection et identification pour l’assemblage

Nous organisons l’emballage autour des surfaces devant arriver prêtes pour l’étape suivante d’assemblage.

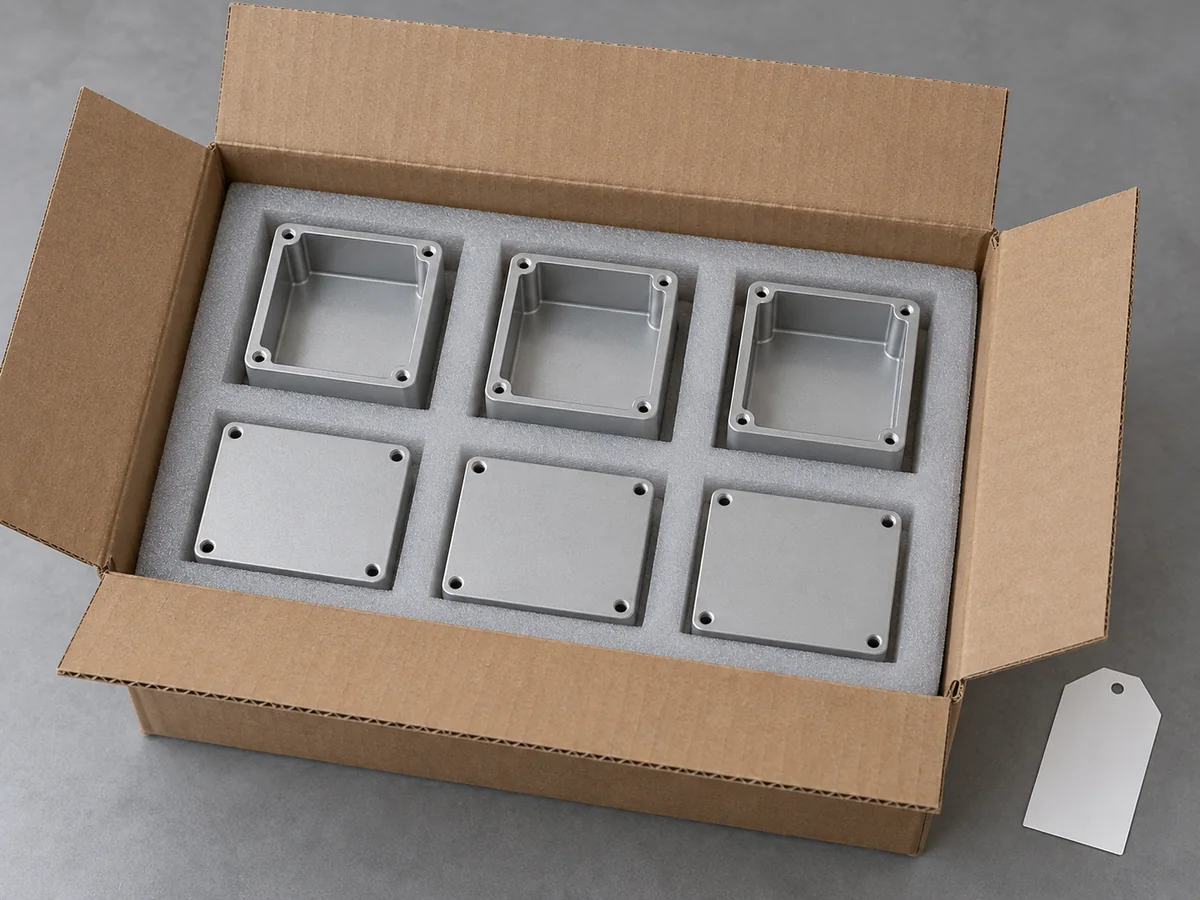
Boîtiers en aluminium usinés et couvercles séparés protégés individuellement dans des alvéoles en mousse à l’intérieur d’un carton ouvert

Couvercles et faces de contact séparés

Séparez les couvercles des boîtiers et protégez l’empreinte thermique contre les rayures ou les résidus adhésifs. Le conditionnement contre une face extérieure non fonctionnelle évite de charger un panneau mince ou une surface de contact.

Configuration identifiée

Étiquetez séparément les variantes de disposition des connecteurs et les hauteurs des entretoises. Deux pièces présentant le même encombrement extérieur peuvent néanmoins positionner la carte à des hauteurs différentes ou bloquer une connexion de câble.

Composants regroupés pour l’assemblage

Pour un ensemble boîtier-couvercle, la liste d’emballage doit distinguer le boîtier commun des panneaux et supports variant selon la configuration. Cela permet de détecter immédiatement, lors de la réception, toute pièce spécifique à l’assemblage manquante.

Questions relatives à l’usinage électronique

Dans quels cas un boîtier usiné est-il préférable à un boîtier standard ?

Envisagez un corps usiné sur mesure lorsque l’assemblage nécessite des logements intégrés, des faces de fixation précisément positionnées les unes par rapport aux autres ou une forme que les boîtiers standards ne peuvent pas fournir. Si une extrusion standard s’adapte déjà à la carte PCB, un panneau d’extrémité personnalisé peut résoudre le problème avec moins d’usinage. Un grand couvercle à parois minces mérite également d’être comparé à une solution en tôle avant de retenir une conception entièrement usinée.

Les fichiers PCB seuls peuvent-ils servir à établir un devis pour un boîtier ?

Le contour de la carte peut initier la discussion, mais les fichiers Gerber ne définissent ni les hauteurs des composants montés, ni la fiche d’emboîtement du connecteur, ni les systèmes de fixation du boîtier. Ajoutez un modèle mécanique d’assemblage ou de boîtier incluant ces interfaces. Nous établissons le devis pour la pièce mécanique, et non pour les données de fabrication de la carte.

Plusieurs dispositions de connecteurs peuvent-elles partager le même boîtier ?

Oui, à condition que la position de la carte, le siège du couvercle et le motif de fixation du panneau restent identiques. Conservez fixes ces interfaces partagées et déclinez chaque motif d’évidement sous forme de variante de panneau distincte. Une modification du chemin de chargement de la carte ou de la profondeur du connecteur peut nécessiter une autre version du boîtier plutôt qu’un simple remplacement interchangeable du panneau.

Un boîtier conçu pour le moulage peut-il être usiné pour un prototype ?

Souvent, les interfaces fonctionnelles peuvent être conservées, mais les ergots de fixation souples, les dégagements inaccessibles et les angles internes vifs nécessitent généralement une géométrie différente. Convenez ensemble des caractéristiques que le prototype doit valider. Un couvercle vissé permet de vérifier l’ajustement sans reproduire le comportement du système de verrouillage par ergot prévu pour la version moulée.

Un couvercle de service doit-il comporter des taraudages ou des inserts filetés ?

Les taraudages directs maintiennent un boîtier légèrement usiné simple. Lorsque le couvercle sera fréquemment retiré, une douille métallique spécifiée peut assurer une liaison vissée résistante à l’usure dans un boîtier en aluminium. Le bossage doit encore comporter suffisamment de matière pour le diamètre d’installation et la profondeur de la douille ; l’ajout d’une douille après usinage du boîtier peut laisser trop peu d’épaisseur de paroi.

Un boîtier usiné confère-t-il un indice de protection (IP) ou une conformité CEM ?

Non. Les ouvertures, les joints, les joints d’étanchéité, les câbles et l’assemblage final influencent la protection et le comportement électromagnétique. La norme IEC 60529 traite de la protection contre la pénétration des corps étrangers dans les enveloppes ; l’indice spécifié doit être évalué pour la configuration complète de l’enveloppe. Un rapport dimensionnel constitue une preuve relative à la pièce, mais ne saurait remplacer ces évaluations.

Une commande répétée plus importante doit-elle continuer à être usinée selon le procédé CNC ?

Comparez le coût total une fois la conception stabilisée. Une extrusion standard avec extrémités usinées peut convenir à une section constante ; la fonderie ou le moulage peuvent devenir pertinents lorsque l’investissement dans les outillages est justifié. Le procédé CNC reste utile pour les variantes évolutives et les caractéristiques nécessitant encore un usinage de finition. Il n’existe pas de seuil unique de quantité commandée à partir duquel tous les boîtiers devraient changer de procédé de fabrication.

Fournissez-vous des cartes de circuits imprimés ou des ensembles électroniques complets ?

Nous fournissons des pièces mécaniques sur mesure et des outillages. La fabrication des cartes de circuits imprimés (PCB), le câblage et l’assemblage électronique restent sous la responsabilité de votre chaîne d’approvisionnement électronique. Cette séparation vous permet de commander le boîtier, les composants thermiques ou les éléments de fixation sans avoir à acquérir un instrument complet auprès de nous.

ASSISTANCE PROJET

Discutez de vos pièces d'équipements électroniques

Partagez le composant mécanique ainsi que la carte ou le matériel avec lequel il doit s’assembler. Nous vous fournirons un devis pour l’usinage et la finition, selon la quantité requise pour votre production.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo