Przejdź do treści
VETCNCCNC MANUFACTURING
Złoty mosiądzowy pierścień zabezpieczający (bezel), pusty adapter połączeniowy oraz rozdzielona tuleja montażowa

Obróbka skrawaniem mosiądzu OT58 z użyciem CNC
Obróbka

Porównanie specyfikacji mosiądzu OT58

Elementy z mosiądzu OT58 z określonymi powierzchniami roboczymi

6 przykłady elementów

Rękawy z kołnierzem

Toczymy otwór wewnętrzny, zewnętrzną powierzchnię oporową oraz powierzchnię czołową kołnierza jako powiązane cechy. Kołnierz zapewnia osiowe zlokalizowanie tulei, podczas gdy jej cylindryczne powierzchnie stykowe ustalają wymagany stosunek względem zamocowanego obudowy lub wału.
Adaptery z gwintem

Pusta nakrętka.Łączy końce gwintowane z sekcją pod klucz oraz otwartym przepustem. Obrabiamy wybraną geometrię połączenia i utrzymujemy styk uszczelniający osobno od gwintu zapewniającego zabezpieczenie przed przesuwaniem.

Obrabiane bloki montażowe

Mosiądzowy element montażowy może łączyć otwór boczny z cechami mocowania od góry. Frezujemy powierzchnie lokalizujące i obrabiamy związane z nimi otwory od podanych punktów odniesienia, a nie centrujemy każdej cechy osobno w surowym półfabrykacie.

Pierścienie zaciskowe i pierścienie czołowe

Pierścień czołowy składa się z otworu, gwintu zaciskowego oraz przedniego kołnierza. Jego wewnętrzne ramię wspiera wybrany wkład, natomiast kołnierz opiera się na otaczającej płycie; te powierzchnie stykowe pozostają oddzielone od widocznej krawędzi czołowej.

Rozdzielcze pierścienie zaciskowe

Rozłączny kołnierz lokalizuje okrągły element poprzez jego otwór i układ mocujący. Zachowujemy określoną na rysunku rozłączność oraz grubość ścianki, aby dokręcanie odbywało się przez zamierzony geometryczny kształt zacisku.

Pokrętła nastawcze z ryflowaniem

Pokrętło łączy powierzchnię chwytową z wewnętrznym połączeniem. Otwór lub gwint określa sposób jego zamocowania; pas ryflowany zapewnia wybraną powierzchnię obsługi bez wprowadzania niekontrolowanej zmiany dopasowania współpracującego.

Oznaczenie OT58, forma materiału wyjściowego i stan pręta

Pręt CW614N / CuZn39Pb3

CW614N to mosiądz przeznaczony do obróbki skrawaniem z dodatkiem ołowiu, nadający się do intensywnej obróbki materiału z pręta. Jego właściwości łatwej obróbki są korzystne przy powtarzalnym wykonywaniu gwintów, stopni i małych elementów toczeniowych. Zachowujemy rzeczywistą nazwę normy EN zamiast zakupu zamiennika wyłącznie pod starszą nazwą OT58.[1]

Rola produkcyjna
Toczenie z pręta lub z ciętego półfabrykatu w zamówionym stanie materiału.

Półfabrykaty CW617N / CuZn40Pb2

CW617N to osobny mosiądz z dodatkiem ołowiu stosowany w obróbce skrawaniem oraz w procesach kształtowania na gorąco. Wstępnie ukształtowany półprodukt pozwala zachować więcej materiału w okolicach złożonego kształtu ciała części, a późniejsza obróbka skrawaniem kończy wykonanie gniazd, gwintów i powierzchni mocujących. Rysunek półproduktu i gotowej części pozostają ze sobą powiązane.[1] [2]

Rola produkcyjna
Obróbka wybranego pręta, płytki lub dostarczonego półfabrykatu.

Zamówiony stan pręta

Wyciągany pręt i miększa forma wyjściowa nie mają identycznej wytrzymałości ani zachowania podczas odkształcania. Stan R oraz przekrój pozostają w rejestrze materiału, szczególnie tam, gdzie cienka kołnierzowa część, zagłębione ramię lub późniejsza operacja montażu zależą od zachowanego stanu materiału.[3]

Zachowany stan
Określony stan wytrzymałościowy oraz stosowny przekrój materiału.

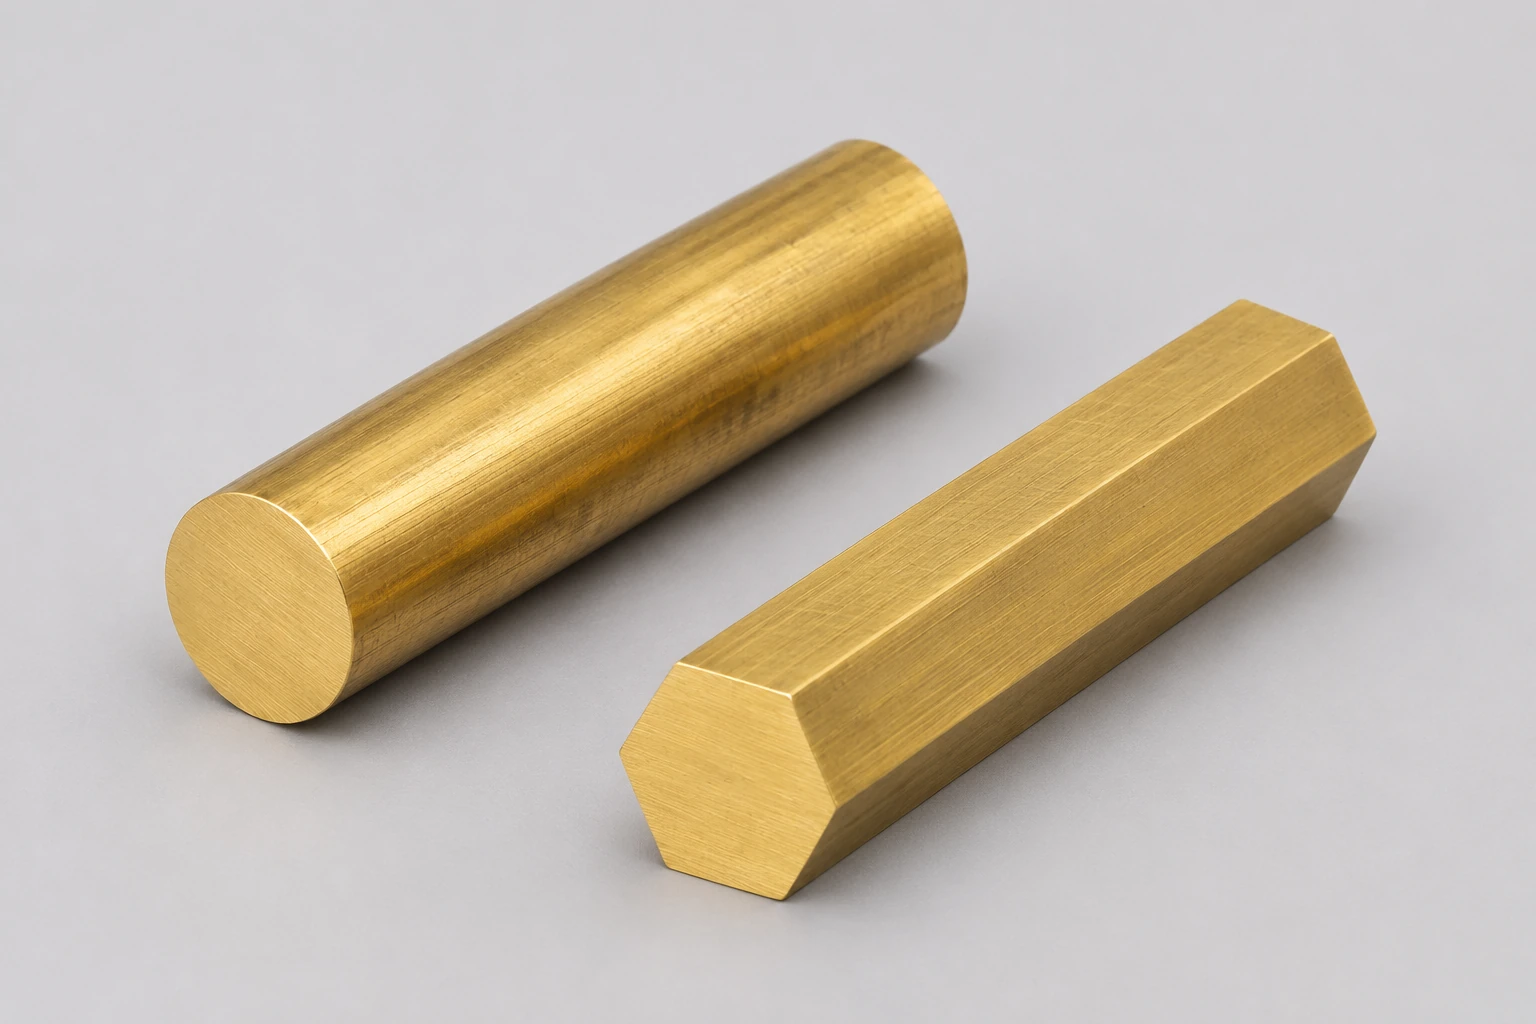
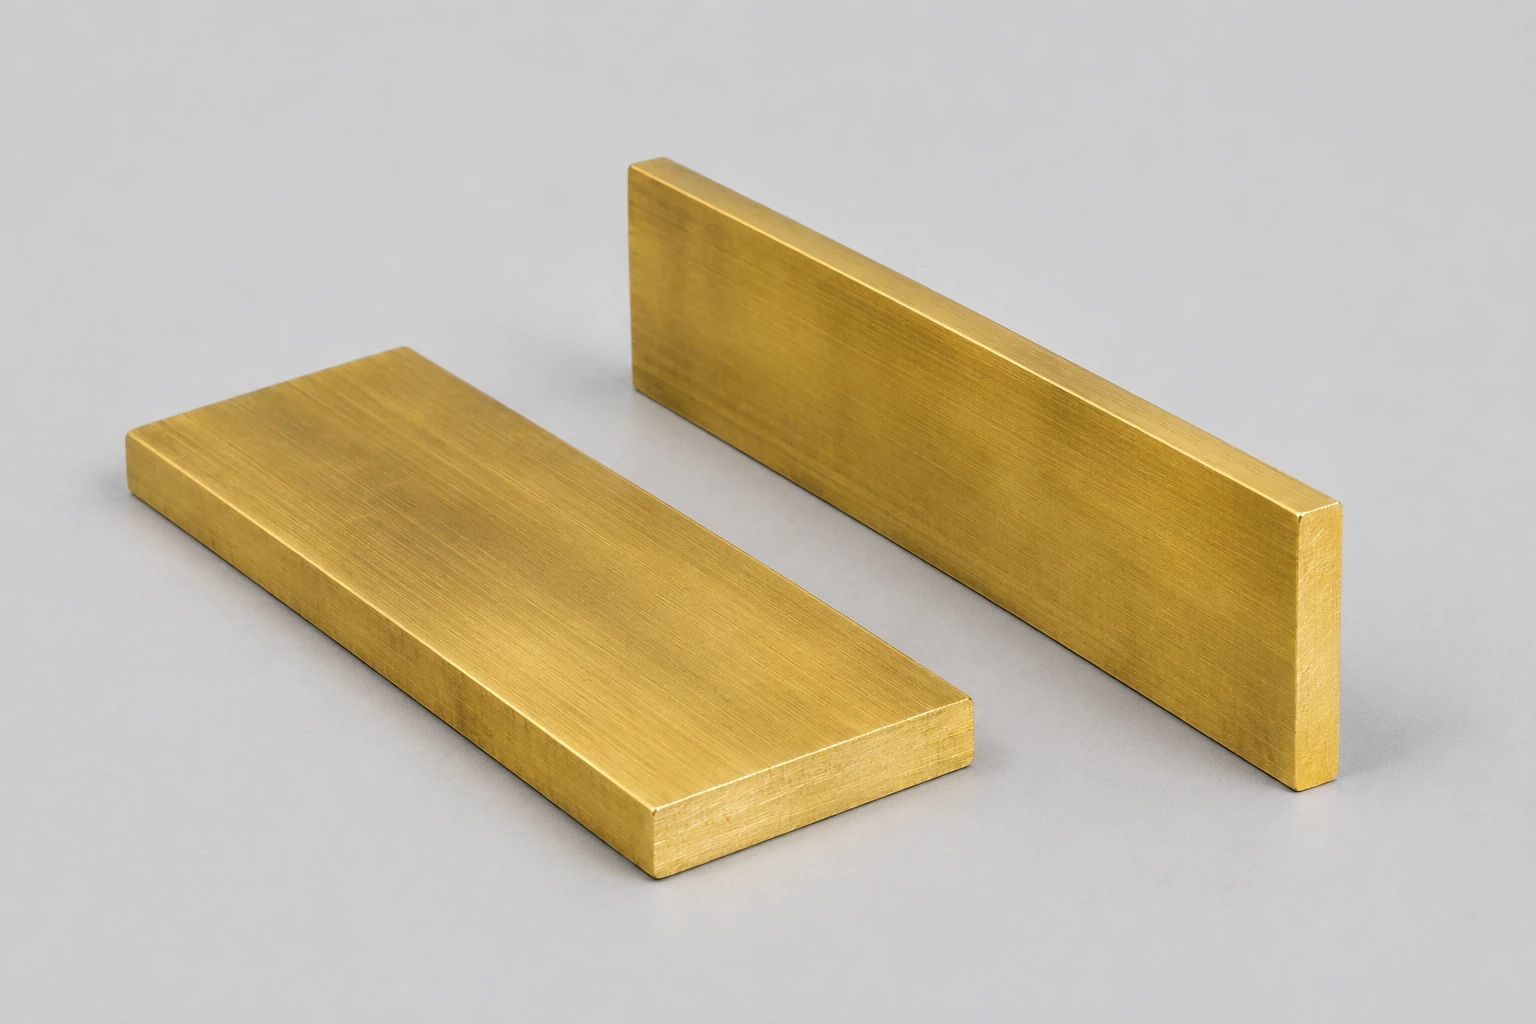
Pręty okrągłe, sześciokątne i płytki

Sześciokątny półfabrykat może zachować fragment przeznaczony do dokręcania kluczem, podczas gdy jego końce są toczone. Płytki pozwalają ograniczyć zbędne usuwanie materiału przy prostokątnym miejscu mocowania. Odpowiednia forma zmniejsza pracę skrawania, ale pierwotne naroża i powierzchnia nadal muszą zapewnić wystarczającą warstwę materiału na granicy gotowego wyrobu.

Forma i geometria
Przekrój półfabrykatu dopasowany do rzeczywistego gotowego komponentu.
Złociste mosiężne pręty pełne: okrągły i sześciokątny z widocznymi przetoczonymi końcami
Dwa gładkie, złociste mosiężne pręty prostokątne z widocznymi przetoczonymi końcami

To, co określa nazwa OT58

OT58 to starsza, handlowa nazwa stosowana dla więcej niż jednej współczesnej specyfikacji. TMS Metalli wymienia zarówno CW614N / CuZn39Pb3, jak i CW617N / CuZn40Pb2 jako materiały dawniej określone jako OT58. Akceptowana oznacza EN, norma wyrobu oraz stan dostawy jednoznacznie identyfikują materiał przeznaczony do obróbki skrawaniem; sama skrócona nazwa nie czyni tych dwóch stopów wzajemnie zamiennymi.[4]

Oba są mosiądzami ołowianymi. Szersza strona z wyborem mosiądzi obejmuje ograniczenia dotyczące zawartości ołowiu oraz wymagania związane z użytkowaniem końcowym; zamówiony komponent zachowuje osobno określoną markę materiału oraz warunki użytkowania.

Nazwane odniesienia do prętów CW614N i CW617N.
WłaściwośćCW614N / CuZn39Pb3CW617N / CuZn40Pb2Stan odniesienia
Zawartość ołowiu2.5–3.5 wt%1.6–2.5 wt%Skład chemiczny Alumeco zgodny z normą EN12164:2024
Wytrzymałość na rozciąganie Rmminimum 430 MPaminimum 430 MPaR430; pręt okrągły o średnicy 2–60 mm
Wytrzymałość na rozciąganie przy 0,2 % odkształcenia względnegominimum 220 MPaminimum 220 MPaR430; pręt okrągły o średnicy 2–60 mm
Moduł sprężystości97,000 MPa97,000 MPa20°C
Przewodnictwo cieplne117 W/(m·K)123 W/(m·K)20°C
Przewodność elektryczna25 % IACS28 % IACSOpublikowane odniesienie materiałowe
Rozszerzalność cieplna21,4 µm/(m·K)21,4 µm/(m·K)20–300°C

Dane techniczne dla prętów Alumeco z dnia 18 marca 2025 r. Wiersze R430 dotyczą prętów okrągłych o średnicy 2–60 mm; wartości fizyczne zachowują podaną podstawę temperaturową. Wartości odnoszące się do produktu nie stanowią oceny obciążenia ani tolerancji wymiarowych gotowej części.

Toczenie i frezowanie mosiądzu OT58 do wymaganej geometrii roboczej

Sekcja nakrętki z gwintem oddzielająca użyteczny gwint, powierzchnię oprzywania oraz otwór przejściowy

Powierzchnie frezowane i powiązane otwory

Frezujemy powierzchnie montażowe, rowki oraz cechy poprzeczne łączące część z zespołem. Punkty odniesienia przekazują układ odniesienia z toczonej osi lub istniejącej powierzchni na szczegół frezowany, zapewniając spójność całej powierzchni styku w jednej definicji produkcyjnej.

Toczone otwory, gwinty i powierzchnie czołowe

Toczenie tworzy otwór wewnętrzny, zewnętrzne powierzchnie oporowe, powierzchnie czołowe oraz zatrzymywanie osiowe. Krótki adapter może wymagać kilku różnych powierzchni styku na tej samej osi; ich końcowe długości i powierzchnie oporowe mają takie samo znaczenie jak największy średnica.

Wsparcie obszarów cienkich

Głęboka wytaczka, wąska kołnierz lub rozdzielona pierścień mocujący pozostawiają mniej materiału do odporności na siły docisku i cięcia. Obsługujemy dostępne, wytrzymałe obszary i sprawdzamy stan po zwolnieniu, aby nie pomylić utrzymywanej okrągłej wytaczki z luźną, okrągłą częścią.

Wymiary i powierzchnie styku montażowego OT58

Tuleja mosiężna, wał zabezpieczony przed przesuwaniem oraz styki obudowy.Sekcja koncepcyjna oddzielająca luźny element mosiężny, dopasowanie po montażu oraz zmontowany układ roboczy.ObudowaTuleja mosiężna.Wał współpracującyStyki części i zespołu.
Oddziel luźną część, jej powierzchnię styku po zamontowaniu oraz działający zespół.
Cechy i akceptacja komponentu OT58.
CechaWymaganie roboczeDopuszczalny stanWeryfikacja
Wytaczanie i zewnętrzna powierzchnia oprzywaniaWymiary oraz zależność od powierzchni lokalizacyjnejPo wykonaniu określonych operacji końcowychGranice rysunkowe i kontrola punktów odniesienia
Gwint oraz powierzchnia oprzywaniaUżyteczna długość współpracy oraz wyraźny kontakt uszczelniającyDostarczona jakość powierzchni oraz wybrany stan montażowyAkceptacja gwintu oraz geometria powierzchni oprzywania
Podzielona pierścieniowa tuleja / kołnierzZachowana grubość ściany, podział oraz szerokość powierzchni łożyskowejCzęść zwolniona lub zdefiniowany stan zamontowanyKontrola przekroju, powierzchni czołowej oraz dopasowania
Montaż / widoczna powierzchnia czołowaPołożenie otworu, kontrolowana krawędź oraz wyglądZakończone włącznie z obróbką końcowąWymiary oraz uzgodniona akceptacja chropowatości powierzchni

Akceptacja specyficzna dla danej cechy, dotycząca dostarczonej części

Gwint, otwór lokalizacyjny i widoczna powierzchnia czołowa kołnierza pełnią różne funkcje. Obrabiamy i kontrolujemy każdą z nich zgodnie z wybranym wymaganiem, zamiast stosować jedną tolerancję do wszystkich powierzchni.

Połączenia, zachowane sekcje oraz cechy montażowe

Zachowanie gwintu oraz kontakt uszczelniający

Gwint zabezpieczający utrzymuje połączenie, podczas gdy osobny stożek, barka lub powierzchnia uszczelniająca może zamknąć ścieżkę przepływu medium. Zachowujemy obie definicje oraz odpowiadającą im luz montażowy, zamiast traktować poprawnie sprawdzony gwint jako dowód szczelności.

Materiał wokół otworu lub podziału

Pozostała ściana przenosi reakcję docisku lub montażu. Wcięcia, otwory poprzeczne oraz podział zacisku mogą zakłócać tę ścieżkę; zachowujemy zwolnioną sekcję i lokalizujemy cechy wtórne względem roboczej geometrii.

Dostępne przejścia oraz krawędzie wewnętrzne

Otwór boczny lub gwintowany port mogą przecinać przelot wytaczany. Dostęp do obróbki i usuwania wypraski w tym miejscu należy do trasy technologicznej części, więc oczyszczenie widocznego otworu wejściowego nie oznacza pominięcia zakrytego brzegu.

Interfejsy do wielokrotnego dokręcania

Gałka, pierścień lub obramowanie wymagają wystarczającej długości użytecznego zazębienia oraz miejsca na odpowiadający im występ lub wkładkę. Zachowujemy pełną długość połączenia i przestrzeń na bicie bez przedłużania gwintu w powierzchnię lokalizującą zespół.

Omów wymagania dotyczące części

Części OT58 do połączeń, zabezpieczenia i regulacji

Korpusy połączeń cieczy

Adaptery i szczegóły lokalnych portów łączą swoje przejścia z wybranym gniazdem połączenia. Dostarczamy skompletowany element obrabiany w uzgodnionym zakresie wymiarowym; żadne wymagane wyniki ciśnieniowe ani szczelnościowe nie stanowią części podstawowego zakresu dostawy i pozostają osobno zdefiniowanym zadaniem akceptacyjnym.

Zabezpieczenie paneli i wkładek

Obramowanie lub tuleja z flanżem wspiera wkładkę na jej zaprojektowanym występie, jednocześnie osadzając się na panelu. Otwór, flanż oraz grubość zabezpieczonego elementu są cechami wzajemnie powiązanymi, umożliwiającymi osadzenie wkładki bez obciążania niezamierzonej krawędzi.

Uchwyty montażowe i szczegóły zacisków

Uchwyty i pierścienie lokalizują zabezpieczony element przez powierzchnię czołową lub otwór. Oddzielenie wzoru montażowego od strefy kontaktu zacisku zapewnia każdej z tych cech własny punkt odniesienia i uniemożliwia użycie dekoracyjnego zewnętrznego konturu jako podstawy montażowej.

Elementy regulacyjne

Gałka z ryflowaniem przenosi siłę ręki przez swój gwint lub otwór na zabezpieczony mechanizm. Gotowa powierzchnia chwytu pozostaje oddzielona od wymiarów lokalizujących gałkę i kontrolujących jej położenie osiowe.

Wykończenie powierzchni części z mosiądzu OT58

Pierścień z mosiądzu z szeroką kołnierzem czołowym, otwartym otworem oraz zewnętrzny gwint tylny

Powierzchnie funkcjonalne po obróbce skrawaniem

Zachowujemy określony rodzaj chropowatości na otworach, występach i powierzchniach uszczelniających. Ślady narzędzi na niemal funkcjonalnej zewnętrznej powierzchni nie muszą być usuwane wyłącznie dlatego, że sąsiednia powierzchnia czołowa ma wymóg estetyczny.

Zaokrąglone krawędzie i wolne przejścia

Obróbka krawędzi usuwa luźne wyrostki, zachowując przy tym zamierzony kształt naroża i szerokość powierzchni nośnej. Wąskie wewnętrzne połączenia wymagają dostępnej ścieżki usuwania, a nie tylko zewnętrznego przemiatania szczotką.

Kontrolowane powierzchnie widoczne

Przednie obramowanie lub gałka mogą otrzymać uzgodniony wygląd kierunkowy lub polerowany. Widoczna krawędź, oznaczenia literowe oraz sąsiadujące powierzchnie kontaktowe pozostają w granicach wydanej geometrii po wykonaniu wykończenia.

Ochrona i identyfikacja

Chronimy lśniące powierzchnie i zapobiegamy nanoszeniu znaków na robocze powierzchnie styku. Każde stosowane pokrycie zachowuje określoną stopień pokrycia i końcowe dopasowanie; identyfikacja części umożliwia rozróżnienie podobnych komponentów o różnych stanach materiału wyjściowego.

Identyfikacja materiału i kontrola gotowych cech

Koncepcje kontroli otworu pierścienia miedzianego i długości roboczej tulei

Śledź rzeczywisty materiał zgodny z normą EN

Rekord materiału wyjściowego określa stop CW614N lub CW617N oraz jego zamówiony stan. Ta identyfikacja pozostaje powiązana z obrabianą częścią, a nie jest zastępowana ogólnym opisem OT58 w momencie odbioru.

Sprawdź ukończony stan powierzchni styku

Dopasowujemy średnice otworów i średnice zewnętrzne do powierzchni bazowych, a następnie sprawdzamy wymagania dotyczące gwintów, otworów i krawędzi w dostarczonym stanie. Rekord wymiarowy zawiera numer rewizji części oraz powierzchnie faktycznie zaakceptowane.

Oddziel wymiary części od jej funkcjonalności

Wynik testu związany z przepływem cieczy, przewodzeniem prądu lub montażem wymaga określonego protokołu badawczego i kryteriów akceptacji. Skład chemiczny materiału oraz wymiarowo poprawna część dostarczają innych dowodów niż dodatkowy wynik funkcjonalny.

Co wpływa na koszt komponentu z mosiądzu OT58?

Forma wyjściowa materiału i objętość usuwanego materiału

Okrągła lub sześciokątna prętka mogą korzystać z efektywnego przygotowania do toczenia. Płaski blachowiec może ograniczyć ilość usuwanego materiału przy montażu, podczas gdy preformowana część wprowadza własne etapy przygotowania i ustalania punktów odniesienia przed wykonaniem końcowych powierzchni styku.

Cechy wtórne i dostęp do nich

Toczony adapter z otworami poprzecznymi, płaszczyznami lub lokalną kieszenią wymaga dodatkowych kierunków narzędzi. Wąskie otwory i kruche kołnierze mogą wymagać dodatkowego wsparcia lub pośredniego manipulowania nawet w przypadku małych gabarytów całej części.

Gotowe powierzchnie i ich akceptacja

Powierzchnia estetyczna, stosowane powłoki lub rejestracja kontroli dokładnego dopasowania zwiększają nakład pracy na komponent. Ograniczenie tych wymagań wyłącznie do powierzchni, które ich potrzebują, pozwala uniknąć rozszerzania tej kosztownej operacji na całą zewnętrzną powierzchnię części.

Ilość sztuk i wspólne przygotowanie

Programowanie, przygotowanie uchwytów i kontrola pierwszej sztuki są rozłożone na całą zamówioną ilość. Wspólne geometrie pozwalają na ponowne wykorzystanie tego przygotowania, natomiast zmiana gatunku materiału, jego stanu lub wykończenia dostarczanego wprowadza oddzielne zadania.

Od pierwszej części OT58 do powtarzalnych komponentów

Zachowaj pełną definicję materiału

Zatwierdzona część łączy swój stop zgodny z normą EN, formę wyrobu oraz stan materiału z gotowym rysunkiem technicznym.

Ustal pierwszą trasę obróbki skrawaniem

Pierwsza sztuka rozstrzyga kwestie zamocowania, wzajemnego powiązania cech oraz dostępu do kontroli kontrolowanych powierzchni styku.

Obróbka wydanej ilości

Zatwierdzona konfiguracja punktów odniesienia oraz kolejność operacji wykończeniowych towarzyszy całej partii, dzięki czemu ukończone powierzchnie styku mają spójną definicję.

Wprowadź zmiany do kolejnego zamówienia

Zmieniona dopasowanie, gwint lub stan materiału pozostaje w nowej wersji zamiast być mieszane z innym, podobnym komponentem.

Pytania dotyczące obróbki skrawaniem mosiądzu OT58

Czy oznaczenie R430 oznacza, że pręt został poddany konkretnemu cyklowi obróbki cieplnej?

Nie. Litera R to oznaczenie warunku wytrzymałości na rozciąganie według systemu EN1173 stosowanego w normie EN12164; R430 określa minimalne wymagane wytrzymałość na rozciąganie, a nie nazwaną sekwencję piecową. Nie przekształca się również bezpośrednio na warunek twardości. Zachowaj pełny, uporządkowany opis stanu materiału zamiast wnioskować o historii termicznej na podstawie tych cyfr.

Czy indeks obrabialności CW617N wynoszący 95 oznacza, że należy stosować prędkość skrawania równą 95 % wartości bazowej?

Nie. Alumeco określa ten indeks względem CuZn39Pb3 = 100. Jest to porównawcza odniesienie materiałowe, a nie przepisana prędkość skrawania, stosunek trwałości narzędzi ani procent czasu cyklu. Rzeczywisty wybór narzędzia, przekroju i operacji nadal decyduje o trasie skrawania.

Czy tuleję OT58, łatwo poddaną obróbce skrawaniem, można również rozszerzyć zimno po toczeniu?

Wymaga to osobnej decyzji dotyczącej kształtowania. Alumeco ocenia zimną kutełkowalność jako słabą/niezalecaną dla obu podanych gatunków, mimo wysokiej oceny ich obrabialności skrawaniem. Cienka krawędź, która musi zostać rozszerzona lub wygięta, nie jest zatem zatwierdzona przez opis gatunku jako łatwego w skrawaniu; stan materiału i zamierzona deformacja wymagają odpowiedniej, zatwierdzonej metody kształtowania.

Czy dobra spawalność implikuje, że połączenie wykonane metodą TIG jest równie odpowiednie?

Nie. W cytowanych danych Alumeco lutowanie oceniane jest jako doskonałe, natomiast spawanie metodami TIG i MIG – jako słabe/niezalecane. Te metody łączenia nakładają różne warunki cieplne. Projekt połączenia lutowniczego nie może być przekształcony w połączenie spawane topniejące jedynie poprzez zachowanie tego samego zarysu komponentu OT58.

Czy tolerancja średnicy surowego pręta określa dopasowanie gotowej części?

Nie. Klasy średnic podane przez ASBW odnoszą się do dostarczanego pręta okrągłego. Otwór toczonego otworu, powierzchnia prowadząca lub kołnierz to nowa cecha z własnym odniesieniem i końcowymi tolerancjami. Tolerancja surowego pręta może wpływać na ilość dostępnej nadmiarowej materiału do obróbki, ale nie stanowi akceptacji gotowej powierzchni współpracującej.

Czy wymóg szlifowania mechanicznego można zastąpić elektropolerowaniem bez zmiany definicji wykończenia?

Nie. Alumeco ocenia szlifowanie mechaniczne jako dobre–doskonałe, a polerowanie elektrolityczne/chemiczne – jako słabe/niezalecane dla tych gatunków. Nie są to wzajemnie zastępcze metody osiągnięcia tego samego efektu. Wybrana metoda musi zapewnić wymagany wygląd, geometrię powierzchni kontaktowej oraz stan krawędzi na rzeczywistym komponencie.

WSPARCIE PROJEKTOWE

Omów swoją część z mosiądzu OT58

Wyślij rysunek części, zaakceptowaną oznakę CW oraz stan materiału wyjściowego, ilość i końcowe wymagania kontaktowe. Możemy określić toczenie, frezowanie oraz wykonany wykończeniowy zabieg dla tej części.

Źródła techniczne

Źródła danych dotyczących właściwości prętów o nazwanej klasie, stanu materiału oraz historycznego zastosowania OT58

  1. Alumeco — pręty mosiężne CW614N / CW617N, 18 marca 2025 r.Skład nazwanego gatunku, stan materiału, właściwości fizyczne oraz osobne oceny przetwarzania.
  2. ASBW — obróbka skrawaniem precyzyjnych prętów mosiężnych.Kontekst postaci wyjściowej materiału, stanu materiału oraz tolerancji surowego pręta.
  3. EN12164 — Pręty przeznaczone do łatwej obróbki skrawaniem.Oznaczenie stanu materiału oraz jego różnica względem twardości lub geometrii gotowej części.
  4. TMS Metalli — dokumentacja techniczna mosiądzu.Zauważono stosowanie dawniej używanej nazwy OT58 zarówno dla CW614N, jak i CW617N, przy różnych formach dostawy materiału.
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana sztuczną inteligencją, nie jest to wyprodukowana część zamawianego klienta.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB