Zum Inhalt springen
VETCNCCNC FERTIGUNG
Goldfarbener Messing-Randring, hohler Verbindungsadapter und geteilter Montagering

OT58-Messing-CNC
Bearbeitung

OT58-Messingkomponenten mit definierten Arbeitskontakten

6 Bauteilbeispiele

Flanschbuchsen

Wir drehen die Bohrung, die Außensitzfläche und die Flanschfläche als zusammenhängende Merkmale. Der Flansch positioniert die Hülse axial, während seine zylindrischen Kontaktflächen das erforderliche Verhältnis zur befestigten Gehäuse- oder Wellenbohrung herstellen.
Gewindeadapter

Ein hohler Adapter kombiniert seine Gewindeenden mit einem Anzugabschnitt und einer offenen Durchgangsbohrung. Wir bearbeiten die gewählte Verbindungsgeometrie und halten den Dichtkontakt klar vom Gewinde getrennt, das die Haltekraft bereitstellt.

Bearbeitete Montageblöcke

Eine Messinghalterung kann eine seitliche Öffnung mit den Befestigungselementen an der Oberseite verbinden. Wir fräsen die Lageflächen und bearbeiten die zugehörigen Bohrungen ausgehend von den vorgegebenen Bezugsebenen, anstatt jedes Merkmal einzeln in dem Rohling zu zentrieren.

Sicherungsringe und Einsätze

Eine Lünette kombiniert eine Öffnung, ein Haltegewinde und einen vorderen Flansch. Ihre innere Schulter stützt den gewählten Einsatz, während der Flansch auf der umgebenden Platte aufliegt; diese Kontaktstellen bleiben von der sichtbaren Vorderkante getrennt.

Geschnittene Montageringe

Ein geteilter Kragen zentriert eine runde Komponente über ihre Bohrung und ihre Befestigungsanordnung. Wir behalten die in der Zeichnung definierte Teilung und Wandstärke bei, sodass die Anzugskraft über die vorgesehene Klemmgeometrie wirkt.

Geriffelte Verstellknöpfe

Ein Drehknopf verbindet die Grifffläche mit seiner inneren Verbindung. Die Bohrung oder das Gewinde bestimmt, wie er befestigt wird; der geriffelte Ring bildet die gewählte Handhabungsfläche, ohne die Passung mit dem Gegenstück unkontrolliert zu verändern.

OT58-Bezeichnung, Ausgangsform und Stabzustand

Stab aus CW614N / CuZn39Pb3

CW614N ist eine bleihaltige Zerspanungs-Messinglegierung, die sich für umfangreiche Materialabträge vom Rundstab eignet. Ihr frei schneidendes Verhalten ist vorteilhaft für wiederholte Gewinde, Absätze und kleine gedrehte Merkmale. Wir verwenden die aktuelle EN-Bezeichnung und beziehen nicht allein eine Ersatzlegierung unter der alten Bezeichnung OT58.[1]

Fertigungsrolle
Langdrehen oder Drehen von zugeschnittenen Rohlingen mit dem bestellten Ausgangszustand des Werkstoffs.

CW617N / CuZn40Pb2-Rohlinge

CW617N ist ein separates bleihaltiges Messing, das sowohl in der Zerspanung als auch bei warmumgeformten Komponenten eingesetzt wird. Ein vorgeformtes Ausgangsteil ermöglicht es, mehr Material in der Nähe einer komplexen Bauteilgeometrie zu belassen, während die nachfolgende Zerspanung Sitzflächen, Gewinde und Befestigungsflächen fertigstellt. Die Vorform und die fertige Zeichnung bleiben miteinander verbunden.[1] [2]

Fertigungsrolle
Spanende Bearbeitung des ausgewählten Stabs, der Flachware oder des gelieferten vorgeformten Rohlings.

Der bestellte Stabzustand

Ein gezogener Stab und eine weichere Ausgangsform weisen nicht identisches Festigkeits- und Verformungsverhalten auf. Der R-Zustand und der Querschnitt bleiben im Materialnachweis vermerkt, insbesondere dort, wo ein dünner Bund, eine eingetiefte Absatzfläche oder ein späterer Montagevorgang auf den erhaltenen Werkstoffzustand angewiesen sind.[3]

Zustand beibehalten
Spezifizierte Festigkeitsbedingung und zugehöriger Ausgangswerkstoffquerschnitt.

Runder, sechseckiger und flacher Ausgangswerkstoff

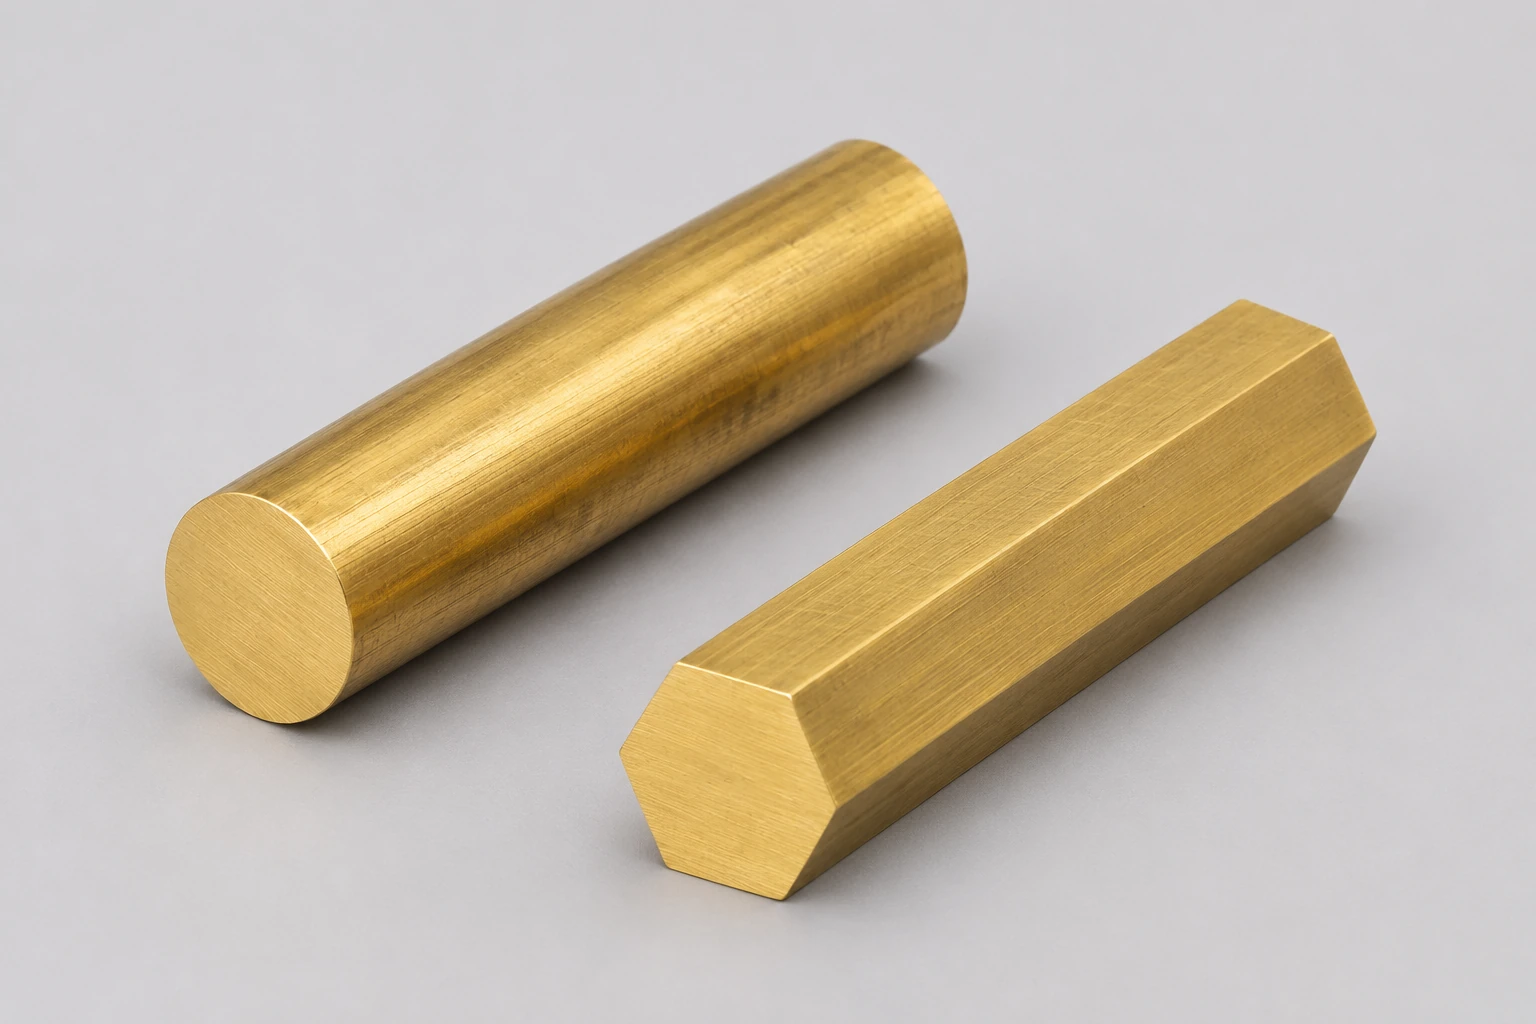
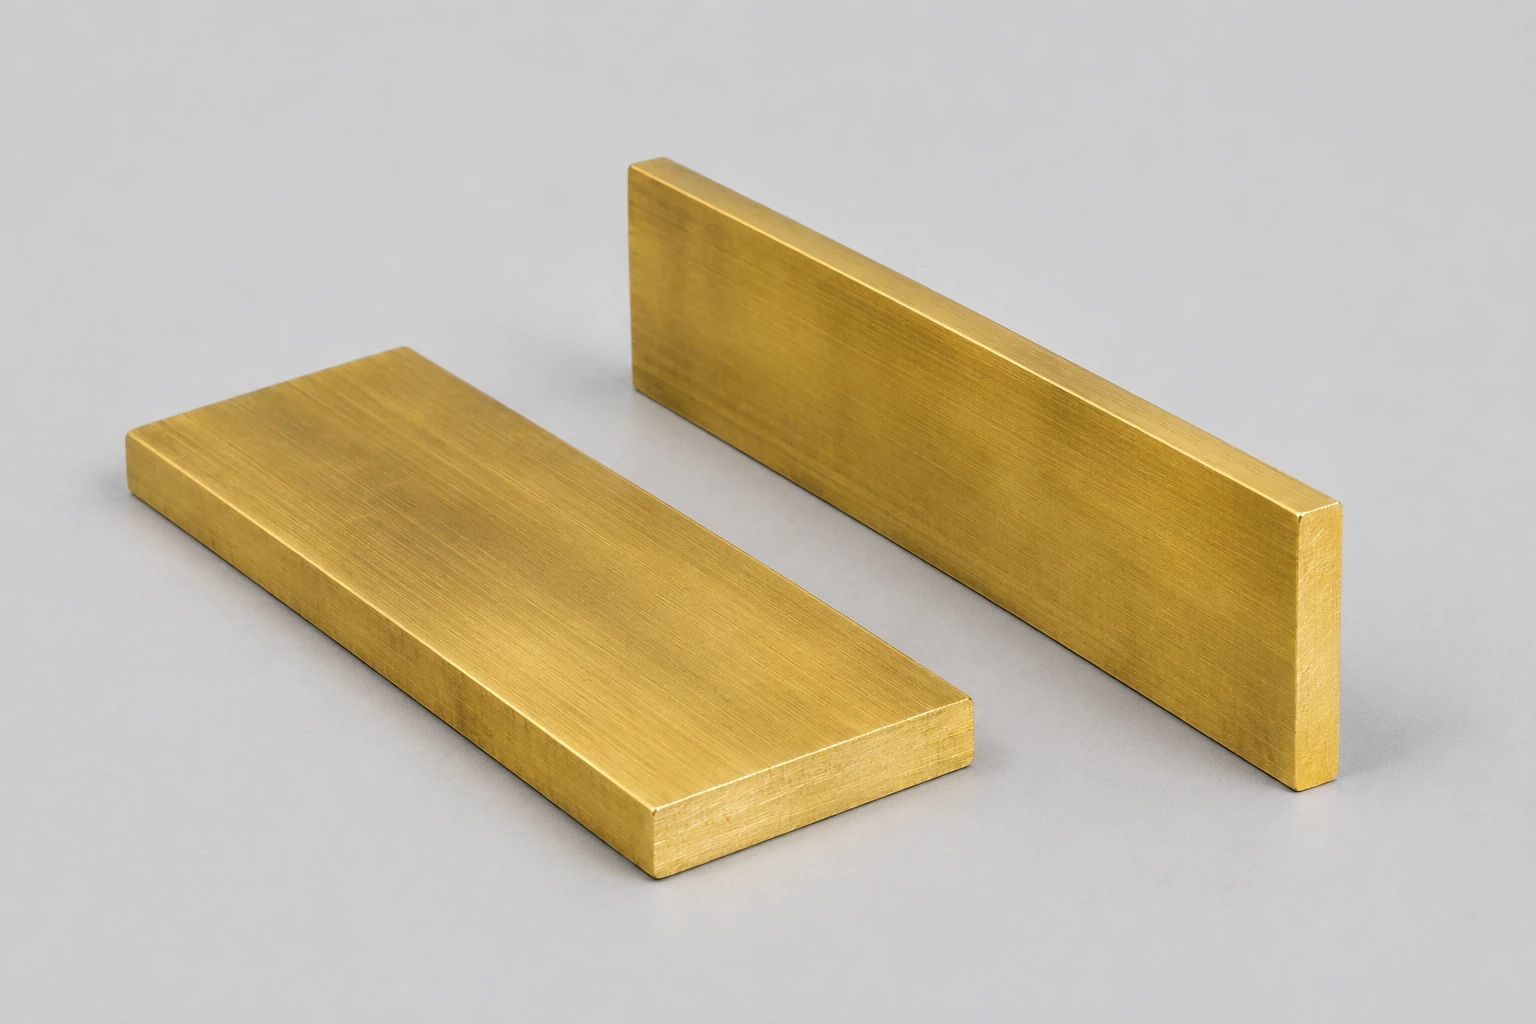
Ein sechseckiger Rohling kann einen Schraubenschlüsselgriffabschnitt beibehalten, während seine Enden gedreht werden. Flacher Ausgangswerkstoff kann unnötigen Materialabtrag für eine rechteckige Montage reduzieren. Eine geeignete Form verringert den Zerspanungsaufwand, doch die ursprünglichen Ecken und Oberflächen müssen weiterhin Material am fertigen Konturverlauf belassen.

Form und Geometrie
Rohlingquerschnitt entsprechend der tatsächlichen fertigen Komponente
Goldfarbener Messing-Rundstab und Sechskantstab als Massivmaterial mit sichtbaren Schnittenden
Zwei glatte goldfarbene Messing-Rechteckstangen mit sichtbaren Schnittenden

Wofür die Bezeichnung OT58 steht

OT58 ist ein veralteter Handelsname, der für mehr als eine moderne Spezifikation verwendet wird. TMS Metalli listet sowohl CW614N / CuZn39Pb3 als auch CW617N / CuZn40Pb2 als ehemaliges OT58 auf. Die anerkannte EN-Bezeichnung, der Produktstandard und der Lieferzustand des Materials bestimmen die Werkstoffauswahl für die Fertigung; der Kurzname allein macht die beiden Legierungen nicht austauschbar.[4]

Beide sind bleihaltige Messinglegierungen. Die umfassendere Übersichtsseite zu Messinglegierungen behandelt Bleibeschränkungen und Anwendungsanforderungen; das bestellte Bauteil behält seine separat spezifizierte Werkstoffauswahl und seine Einsatzbedingungen bei.

Benannte Stabreferenzen CW614N und CW617N
EigenschaftCW614N / CuZn39Pb3CW617N / CuZn40Pb2Lagerzustand
Bleigehalt2.5–3.5 wt%1.6–2.5 wt%Alumeco EN12164:2024-Chemie
Zugfestigkeit Rmmindestens 430 MPamindestens 430 MPaR430; runder Stab 2–60 mm
Streckgrenze 0,2 %220 MPa mindestens220 MPa mindestensR430; runder Stab 2–60 mm
Elastizitätsmodul97,000 MPa97,000 MPa20°C
Wärmeleitfähigkeit117 W/(m·K)123 W/(m·K)20°C
Elektrische Leitfähigkeit25 % IACS28 % IACSVeröffentlichter Werkstoffbezug
Wärmedehnung21.4 µm/(m·K)21.4 µm/(m·K)20–300°C

Alumeco-Stabdaten, 18. März 2025. Die Zeilen R430 beziehen sich auf Rundstäbe mit Durchmessern von 2–60 mm; die physikalischen Werte beruhen auf der angegebenen Temperaturbasis. Produktbezogene Werte stellen keine Belastungs- oder Maßangabe für ein fertiges Teil dar.

Drehen und Fräsen von OT58-Messing auf seine Gebrauchsgeometrie

Gewindeabschnitt des Adapters, der nutzbares Gewinde, Anlageebene und Durchgang voneinander trennt

Gefräste Flächen und zugehörige Öffnungen

Wir fräsen die Montageflächen, Nuten und Quermerkmale, die das Teil mit seiner Baugruppe verbinden. Bezugsflächen übertragen die Referenz von der gedrehten Achse oder einer vorhandenen Fläche auf das gefräste Detail und halten so die gesamte Schnittstelle innerhalb derselben Fertigungsdefinition.

Gedrehte Bohrungen, Gewinde und Absätze

Das Drehen verbindet Bohrung, Außensitze, Stirnflächen und axiale Anschläge. Ein kurzer Adapter kann mehrere unterschiedliche Kontaktstellen auf derselben Achse erfordern; deren fertige Längen und Sitzflächen sind ebenso entscheidend wie der größte Durchmesser.

Unterstützung um dünne Querschnitte

Eine tiefe Bohrung, ein schmaler Flansch oder ein geteilter Kragen lassen weniger Material zur Widerstandserzeugung gegen Spann- und Zerspankräfte übrig. Wir stützen die verfügbaren robusten Bereiche ab und prüfen den freigegebenen Zustand, sodass eine gehaltene runde Bohrung nicht fälschlicherweise als lose runde Komponente interpretiert wird.

OT58-Abmessungen und Montagekontakte

Messinghülse, geführte Welle und GehäusekontakteKonzeptioneller Abschnitt, der die lose Messingkomponente, die eingebaute Passung und die funktionierende Baugruppe voneinander trennt.GehäuseMessinghülseGegenwelleKontakte von Teil und Baugruppe
Trennen Sie das lose Teil, seinen eingebauten Kontakt und die funktionstüchtige Baugruppe.
OT58-Komponentenmerkmale und -freigabe
MerkmalFunktionale AnforderungAkzeptabler ZustandVerifizierung
Bohrung und AussensitzGrösse und Bezug zur PositionierflächeNach den festgelegten EndoperationenZeichnungsgrenzen und Bezugsflächenprüfungen
Gewinde und AnschlagflächeNutzbare Eingriffstiefe plus klar definierter DichtkontaktAusgelieferte Oberflächenbeschaffenheit und festgelegter MontagezustandGewindeabnahme und Sitzgeometrie
Geteilter Kragen / FlanschVerbleibende Wandstärke, Trennfuge und LagerbreiteFreigegebener Teil oder definiertem eingebautem ZustandSchnitt-, Flächen- und Passungsprüfungen
Montage- / sichtbare FlächeBohrungslage, kontrollierte Kante und optisches ErscheinungsbildEinschliesslich abgeschlossener NachbearbeitungMasse plus vereinbarte Oberflächenabnahme

Teilspezifische Abnahme für den ausgelieferten Bauteil

Ein Gewindepassung, eine Positionierbohrung und eine sichtbare Flanschfläche erfüllen unterschiedliche Funktionen. Wir fertigen und prüfen jede einzelne entsprechend ihrer jeweiligen Anforderung – statt einer einzigen Toleranz für alle Flächen.

Verbindungen, gehaltene Abschnitte und Montagemerkmale

Gewinderetention und Dichtkontakt

Ein Haltegewinde sichert die Verbindung, während ein separater Kegel, eine Schulter oder eine Dichtfläche den Fluidpfad abschliesst. Wir bewahren beide Definitionen sowie deren Montage-Spielraum; ein korrekt gemessenes Gewinde gilt nicht automatisch als Nachweis für die Dichtigkeit.

Werkstoff um eine Bohrung oder Trennfuge

Die verbleibende Wand überträgt die Klemm- oder Montagereaktion. Aussparungen, Querbohrungen und eine Klemmtrennfuge können diesen Lastpfad unterbrechen; wir bewahren den freigegebenen Abschnitt und orientieren sekundäre Merkmale an der funktionalen Geometrie.

Erreichbare Durchgänge und innere Kanten

Ein Seitenloch oder ein Gewindeanschluss kann einen Durchgangsbohrungsdurchbruch kreuzen. Der Zugang für Bearbeitung und Entgratung dieser Kreuzungsstelle gehört zum Fertigungsprozess des Teils; das Freimachen des sichtbaren Eingangs bedeutet daher nicht, dass die verdeckte Kante unberücksichtigt bleibt.

Schnittstellen für wiederholtes Befestigen

Ein Drehknopf, eine Buchse oder eine Blende benötigt ausreichend nutzbare Eingriffstiefe und Platz für die zugehörige Anschlagfläche oder die Aufnahme. Wir behalten die volle Verbindungslänge und den erforderlichen Rundlaufabstand bei, ohne das Gewinde bis in die Oberfläche zu verlängern, die die Montage positioniert.

Besprechen Sie die Teileanforderungen

OT58-Teile für Verbindung, Halterung und Justierung

Körper für Flüssigkeitsverbindungen

Adapter und lokale Anschlussdetails verbinden ihren Durchgang mit einem ausgewählten Anschluss-Sitz. Wir liefern die bearbeitete Komponente im vereinbarten dimensionsmäßigen Umfang; jedes erforderliche Druck- oder Dichtergebnis bleibt eine definierte zusätzliche Abnahmetätigkeit.

Haltevorrichtungen für Frontplatten und Einsätze

Eine Blende oder eine flanschförmige Hülse stützt den Einsatz auf seiner vorgesehenen Anschlagfläche, während sie sich gegen die Frontplatte absetzt. Öffnung, Flansch und gehaltene Wandstärke sind zusammenhängende Merkmale, die es dem Einsatz ermöglichen, sich abzusetzen, ohne eine unbeabsichtigte Kante zu belasten.

Befestigungselemente und Spanndetails für Geräte

Befestigungselemente und Buchsen positionieren ein gehaltenes Bauteil über eine Stirnfläche oder eine Bohrung. Die klare Trennung des Befestigungsmusters von der Spannfläche gewährleistet jeweils eine eigene Bezugsfläche und verhindert, dass ein dekoratives äußeres Profil als Montagedatum verwendet wird.

Justierhardware

Ein geriffelter Drehknopf überträgt die manuelle Betätigung über sein Gewinde oder seine Bohrung an den gehaltenen Mechanismus. Die fertige Griff-Oberfläche bleibt von den Maßen getrennt, die den Knopf positionieren und seine axiale Lage steuern.

Oberflächenfinish für OT58-Messingteile

Messingring mit breitem Flansch, offener Durchtrittsöffnung und äußerem Gewinde am hinteren Ende

Funktionale Bearbeitungsflächen

Wir behalten die spezifizierte Oberflächentextur an Bohrungen, Anschlagflächen und Dichtkontakten bei. Werkzeugmarkierungen an einer nicht funktionellen Außenfläche müssen nicht entfernt werden, nur weil eine benachbarte Stirnfläche eine optische Anforderung hat.

Entgratete Kanten und freie Durchgänge

Kantennachbearbeitung entfernt lose Vorsprünge, bewahrt aber die vorgesehene Eckform und die Tragbreite. Enge innere Übergänge erfordern einen zugänglichen Entfernungsweg statt lediglich eines äußeren Bürstenlaufs.

Gesteuerte sichtbare Flächen

Eine Frontblende oder ein Drehknopf kann ein vereinbartes, richtungsgebundenes oder poliertes Erscheinungsbild erhalten. Ihre sichtbare Kante, Beschriftung und angrenzenden Kontaktflächen bleiben innerhalb der freigegebenen Geometrie durch die Nachbearbeitung.

Schutz und Kennzeichnung

Wir schützen glänzende Flächen und halten Kennzeichnungen von den funktionalen Kontaktflächen fern. Jegliche beinhaltete Beschichtung behält ihre spezifizierte Deckung und endgültige Passgenauigkeit bei; die Teileidentifikation unterscheidet ähnliche Komponenten mit unterschiedlichen Ausgangszuständen des Werkstoffs.

Materialidentität und Inspektion der fertigen Merkmale

Inspektionskonzepte für die Öffnung des Messingrings und die funktionale Länge der Hülse

Verfolgen Sie das tatsächliche EN-Material

Der Lagerbestand verzeichnet CW614N oder CW617N sowie deren bestellten Zustand. Diese Identität bleibt mit dem bearbeiteten Bauteil verbunden und wird bei der Annahme nicht durch eine generische OT58-Bezeichnung ersetzt.

Überprüfen Sie die fertiggestellten Schnittstellen

Wir beziehen Bohrungs- und Außendurchmesser auf die Positionierflächen und prüfen anschließend Gewinde, Bohrungen und Kantenanforderungen im ausgelieferten Zustand. Ein dimensionsbezogener Nachweis enthält die Teileversion sowie die tatsächlich akzeptierten Flächen.

Trennen Sie Bauteilabmessungen von Leistungsanforderungen

Ein Ergebnis hinsichtlich Fluid-, Elektro- oder Montageleistung erfordert seinen definierten Prüf- und Abnahmeprozess. Die Materialchemie und ein dimensionsgerechtes Bauteil liefern andere Nachweise als dieses zusätzliche funktionale Ergebnis.

Was beeinflusst die Kosten einer OT58-Messingkomponente?

Ausgangsform und abgetragenes Material

Runder oder sechseckiger Stab können eine effiziente Drehvorbereitung gemeinsam nutzen. Ein flaches Blech kann den Materialabtrag für eine Halterung reduzieren, während ein vorgeformtes Teil eigene Vorbereitungs- und Bezugspunktrouten erfordert, bevor die endgültigen Konturen bearbeitet werden.

Sekundäre Merkmale und Zugänglichkeit

Ein gedrehter Adapter mit Querbohrungen, Flächen oder einer lokalen Tasche erfordert zusätzliche Werkzeugrichtungen. Schmale Bohrungen und empfindliche Flansche können selbst bei kleiner Gesamtpartie zusätzliche Stützung oder Zwischenhandhabung erfordern.

Fertigbearbeitete Oberflächen und Abnahme

Eine sichtbare Oberfläche, eine eingeschlossene Beschichtung oder eine dokumentierte Passungskontrolle erhöhen den Aufwand am Bauteil. Durch Beschränkung dieser Anforderungen auf die Oberflächen, die sie tatsächlich benötigen, wird vermieden, dieselbe kostenintensive Operation auf die gesamte Außenfläche auszudehnen.

Menge und gemeinsame Vorbereitung

Programmierung, Spannmittelvorbereitung und Erstteilprüfung verteilen sich auf die bestellte Menge. Gemeinsame Geometrie ermöglicht die Wiederverwendung dieser Vorbereitung, während geänderte Werkstoffgüten, Zustände oder Lieferoberflächen separaten Aufwand erzeugen.

Vom ersten OT58-Teil bis hin zu Wiederholungskomponenten

Behalten Sie die vollständige Werkstoffdefinition bei

Die freigegebene Komponente verknüpft ihre EN-Werkstoffgüte, Produktform und Lieferzustand mit der fertigen Zeichnung.

Legen Sie die erste Bearbeitungsroute fest

Das erste Teil klärt die Aufspannung, die miteinander verbundenen Merkmale sowie den Prüfzugang zu den kontrollierten Kontakten.

Bearbeitung der freigegebenen Menge

Der akzeptierte Bezugssystemaufbau und die Endbearbeitungsfolge begleiten die Charge, sodass die fertigen Kontakte eine einheitliche Definition aufweisen.

Führen Sie Änderungen in die nächste Bestellung ein

Eine geänderte Passung, Gewindeausführung oder Werkstoffzustandsangabe bleibt in der neuen Revision erhalten, anstatt in einer ansonsten identischen Komponente gemischt zu werden.

Fragen zur Bearbeitung von OT58-Messing

Bedeutet R430, dass der Stab einem bestimmten Wärmebehandlungszyklus unterzogen wurde?

Nein. R ist eine Festigkeitskennzeichnung nach dem EN1173-System gemäss EN12164; R430 gibt die Mindestzugfestigkeit an, nicht einen benannten Ofenzyklus. Sie lässt sich auch nicht direkt in eine Härtebedingung umrechnen. Behalten Sie die vollständige, geordnete Werkstoffzustandsangabe bei, statt aus diesen Ziffern eine thermische Geschichte abzuleiten.

Bedeutet der Zerspanbarkeitsindex 95 von CW617N, dass die Schnittgeschwindigkeit auf 95 % reduziert werden muss?

Nein. Alumeco gibt den Index relativ zu CuZn39Pb3 = 100 an. Es handelt sich um einen vergleichenden Werkstoffbezug, nicht um eine vorgeschriebene Schnittgeschwindigkeit, ein Werkzeugstandzeitverhältnis oder einen Prozesszeitanteil in Prozent. Die tatsächliche Werkzeugwahl, der Querschnitt und die Bearbeitungsart bestimmen weiterhin den Zerspanungsweg.

Kann eine leicht zerspanbare OT58-Hülse nach dem Drehen auch kalt aufgeweitet werden?

Dazu ist eine gesonderte Umformentscheidung erforderlich. Alumeco bewertet die Kaltumformbarkeit für beide genannten Legierungen als schlecht/nicht empfohlen, obwohl ihre Zerspanbarkeitswerte hoch sind. Eine dünne Lippe, die aufgeweitet oder gebogen werden muss, ist daher nicht durch die freischneidende Beschreibung der Legierung zugelassen; Zustand und beabsichtigte Verformung des Werkstoffs erfordern einen geeigneten, freigegebenen Umformprozess.

Impliziert gute Lotbarkeit, dass eine TIG-Schweißverbindung ebenso geeignet ist?

Nein. In den zitierten Daten von Alumeco wird das Löten als ausgezeichnet bewertet, während das WIG- und MIG-Schweissen als schlecht/nicht empfohlen eingestuft ist. Diese Fügeverfahren erzeugen unterschiedliche thermische Bedingungen. Ein gelötetes Konstruktionskonzept lässt sich nicht einfach durch Beibehaltung der gleichen OT58-Komponentenumrissform in eine Schmelzschweissverbindung umwandeln.

Legt die Durchmessertoleranz des Rohstabes die Passung des fertigen Bauteils fest?

Nein. Die von ASBW angegebenen Durchmesserklassen beschreiben dessen eingehenden Rundstab. Eine gedrehte Bohrung, ein Zentrierbohrung oder ein Flansch ist eine neue Merkmalsgeometrie mit eigenem Bezugsmaß und eigenen fertigen Grenzabmessungen. Die Rohstabtoleranz kann die verfügbare Bearbeitungszugabe beeinflussen, stellt jedoch keine Abnahme der fertigen Eingriffsfläche dar.

Kann eine mechanische Polieranforderung durch Elektropolieren ersetzt werden, ohne die Oberflächendefinition zu ändern?

Nein. Alumeco bewertet die mechanische Politur für diese Legierungen als gut bis ausgezeichnet, die elektrolytische/chemische Politur hingegen als schlecht/nicht empfohlen. Beide Verfahren sind keine austauschbaren Wege zum gleichen Ergebnis. Das gewählte Verfahren muss das geforderte Erscheinungsbild, die Kontaktgeometrie und den Kantenzustand am tatsächlichen Bauteil sicherstellen.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr OT58-Messingbauteil

Senden Sie die Bauteilzeichnung, die akzeptierte CW-Bezeichnung und den Zustand des Ausgangsmaterials, die Menge sowie die endgültigen Kontaktanforderungen. Wir definieren für dieses Teil die Dreh-, Fräs- und inklusive Oberflächenbearbeitung.

Technische Referenzen

Quellen für die genannten Stab-Eigenschaften, den Werkstoffzustand und die historische Verwendung von OT58.

  1. Alumeco — CW614N-/CW617N-Stäbe, 18. März 2025Benannte Legierungszusammensetzung, Stabzustand, physikalische Eigenschaften sowie getrennte Verarbeitungsbewertungen.
  2. ASBW — Präzisionsbearbeitung von MessingstäbenProduktform, Materialzustand und Rohstab-Toleranzkontext.
  3. EN12164 — Stäbe für spanende BearbeitungMaterialzustandsbezeichnung und ihre Unterscheidung von Härte oder Geometrie des fertigen Bauteils.
  4. TMS Metalli — Technische Dokumentation zu MessingBeobachtete Verwendung der Bezeichnung ex OT58 sowohl für CW614N als auch für CW617N mit ihren unterschiedlichen Ausgangsmaterialformen.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB