Vai al contenuto
VETCNCCNC MANUFACTURING
Cerchio di ritenzione in ottone dorato, adattatore cavo di collegamento e collare di fissaggio diviso.

OT58 Ottone CNC
Lavorazione

Confronta le specifiche di OT58

Componenti in ottone OT58 con contatti funzionali definiti

6 esempi di componenti

Manicotti con flangia

Torniamo il foro interno, la superficie esterna di appoggio e la faccia del raccordo come caratteristiche collegate. Il raccordo determina l’ubicazione assiale del manicotto, mentre i suoi contatti cilindrici stabiliscono la relazione richiesta con la sede o l’albero su cui viene montato.
Adattatori filettati

Un adattatore cavo combina le sue estremità filettate con una sezione per l’applicazione della chiave e un passaggio aperto. Realizziamo la geometria di collegamento selezionata mantenendo distinto il contatto di tenuta dal filetto che assicura il fissaggio.

Blocchi di fissaggio lavorati

Un supporto in ottone può collegare un’apertura laterale alle caratteristiche di fissaggio superiori. Fresiamo le superfici di riferimento e lavoriamo i fori correlati partendo dai riferimenti specificati, anziché centrare ogni caratteristica indipendentemente sul grezzo.

Anelli di ritenzione e ghierre

Una ghiera combina un’apertura, una filettatura di ritenzione e un raccordo anteriore. La sua spalla interna sostiene l’inserto selezionato, mentre il raccordo si appoggia sul pannello circostante; tali contatti rimangono distinti dal bordo anteriore visibile.

Collari di fissaggio a taglio longitudinale

Un collare diviso posiziona un componente rotondo tramite il suo foro e il sistema di fissaggio. Manteniamo la divisione e lo spessore della parete definiti nel disegno, affinché la serratura avvenga attraverso la geometria di serraggio prevista.

Manopole di regolazione zigrinate

Una manopola collega la superficie di presa al proprio collegamento interno. Il foro o la filettatura ne definiscono il fissaggio; la fascia zigrinata fornisce la superficie di presa selezionata senza modificare in modo incontrollato l’interferenza di accoppiamento.

Designazione OT58, forma di fornitura e stato della barra

Barra CW614N / CuZn39Pb3

CW614N è un ottone lavorabile con piombo, adatto alla rimozione consistente di materiale da barra. Il suo comportamento da materiale facilmente lavorabile è utile per filettature ripetute, spalle e piccole caratteristiche tornite. Manteniamo la designazione EN effettiva anziché acquistare un sostituto sotto il solo nome commerciale obsoleto OT58.[1]

Ruolo produttivo
Tornitura a partire da tondo alimentato automaticamente o da pezzi tagliati, nella condizione di materiale fornito richiesta.

Semilavorati in CW617N / CuZn40Pb2

CW617N è un ottone lavorabile con piombo distinto, utilizzato nei processi di lavorazione meccanica e di formatura a caldo di componenti. Un grezzo sagomato può mantenere maggior quantità di materiale vicino a un corpo complesso, mentre le operazioni successive di lavorazione meccanica completano sedi, filettature e superfici di fissaggio. Il grezzo e il disegno del componente finito rimangono collegati.[1] [2]

Ruolo produttivo
Lavorazione del tondo, del piano o del semilavorato preformato fornito, selezionato.

Condizione del tondo richiesto

Una barra trafilata e una forma iniziale più morbida non presentano identico comportamento meccanico in termini di resistenza e deformazione. La condizione R e la sezione restano associate al record materiale, specialmente laddove un collare sottile, una spalla rientrante o un’operazione successiva di assemblaggio dipendano dallo stato conservato del materiale.[3]

Condizione conservata
Condizione di resistenza specificata e sezione trasversale del materiale fornito applicabile.

Tondo, esagonale e piano

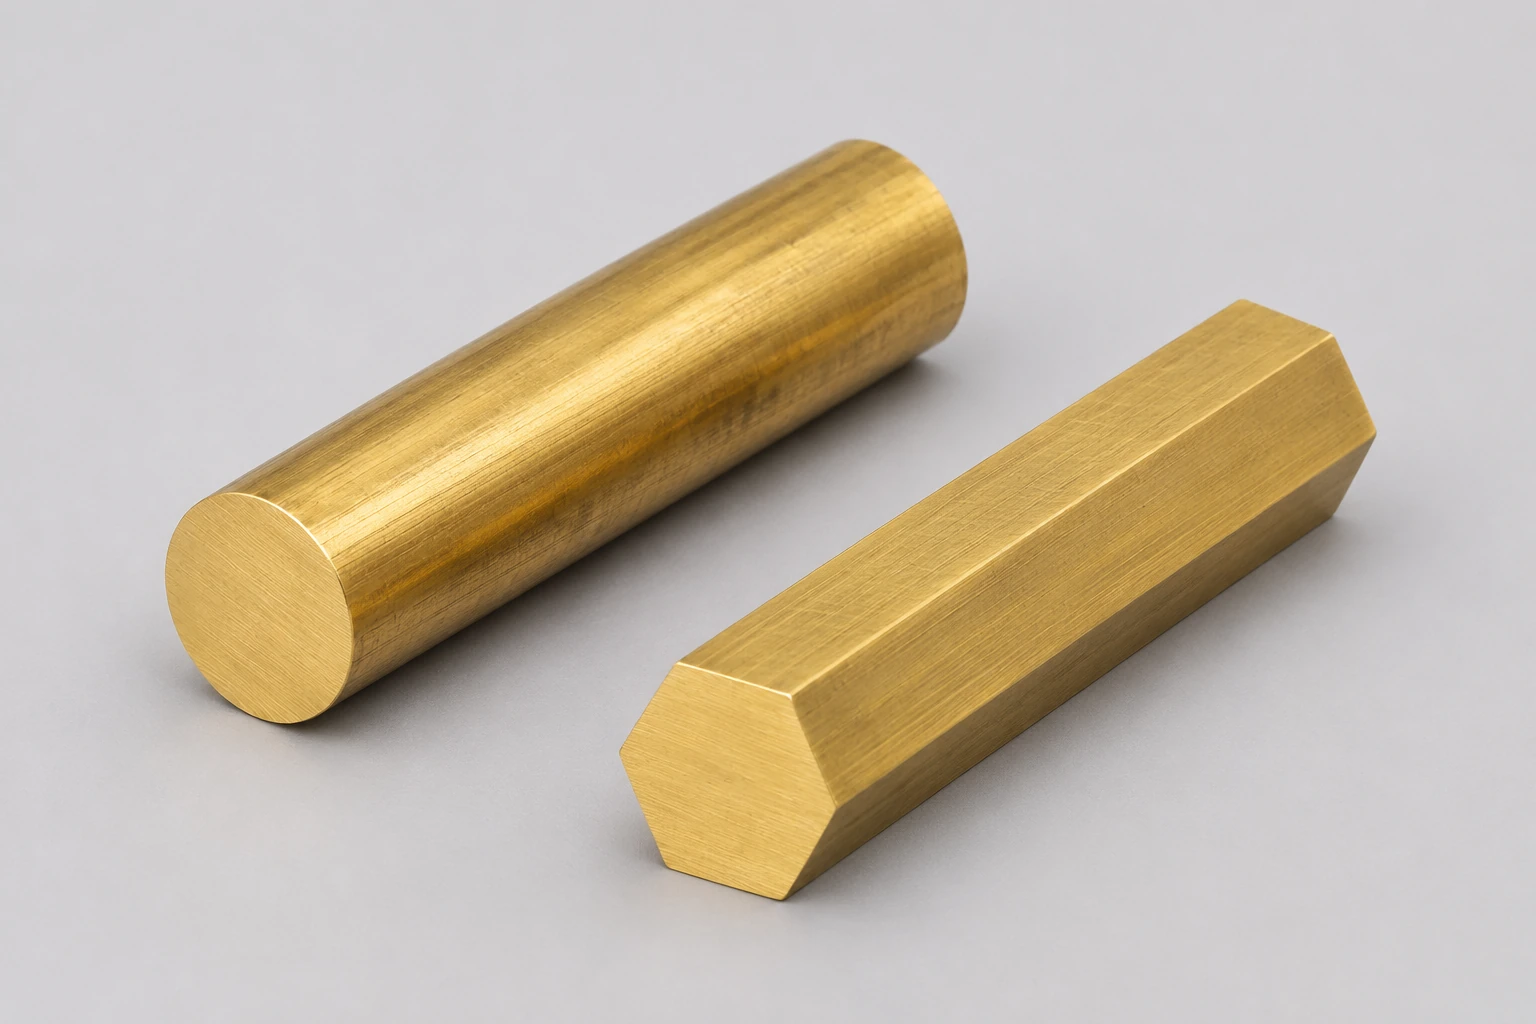
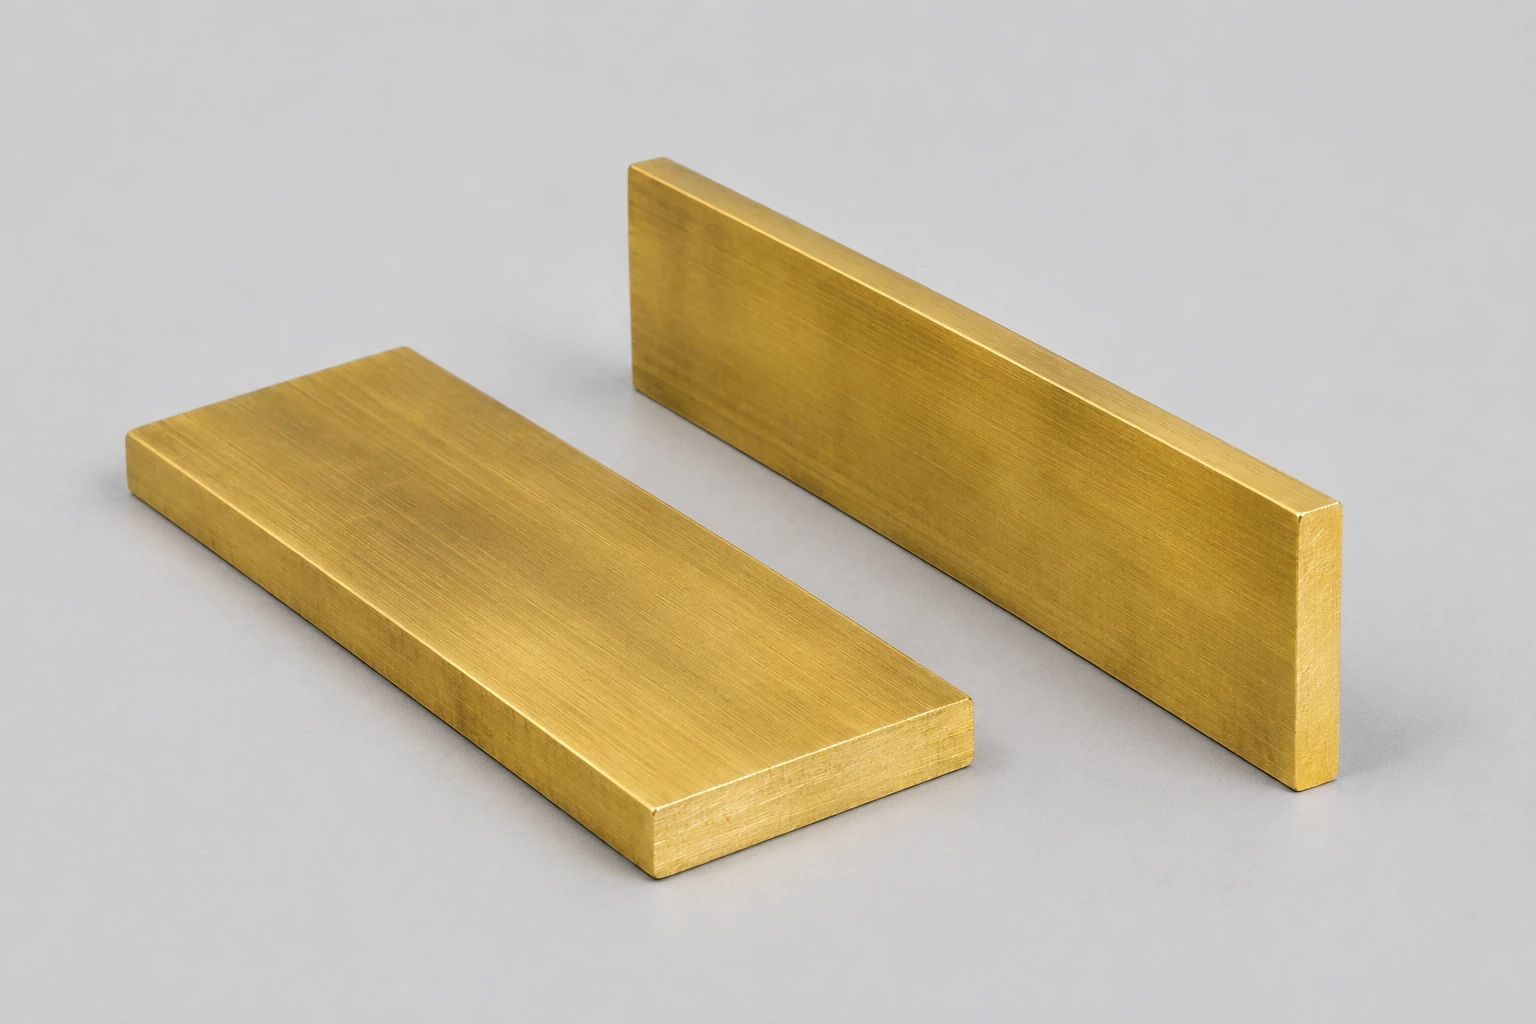
Un semilavorato esagonale può conservare una sezione per il serraggio con chiave mentre le estremità vengono tornite. Il materiale piano può ridurre la rimozione di materiale non necessaria per un supporto rettangolare. Una forma adeguata riduce il lavoro di taglio, ma gli spigoli originali e la superficie devono comunque lasciare materiale sufficiente lungo il contorno finale.

Forma e geometria
Sezione del semilavorato corrispondente al componente finito effettivo.
Barre tonde ed esagonali in ottone dorato, solide, con estremità di taglio visibili
Due barre piane rettangolari in ottone dorato con estremità di taglio visibili

Ciò che la denominazione OT58 identifica

OT58 è un nome commerciale storico utilizzato per più di una specifica moderna. TMS Metalli elenca sia CW614N / CuZn39Pb3 che CW617N / CuZn40Pb2 come ex OT58. La designazione EN accettata, lo standard di prodotto e la condizione del materiale grezzo identificano il materiale per la produzione; il nome abbreviato da solo non rende intercambiabili le due leghe.[4]

Entrambe sono ottone con piombo. La pagina di selezione più ampia degli ottoni tratta le restrizioni sul piombo e i requisiti di impiego finale; il componente ordinato conserva il proprio materiale e le proprie condizioni d’uso specificate separatamente.

riferimenti denominati di barra CW614N e CW617N
ProprietàCW614N / CuZn39Pb3CW617N / CuZn40Pb2Condizione di riferimento
Contenuto di piombo2.5–3.5 wt%1.6–2.5 wt%Composizione chimica Alumeco EN12164:2024
Resistenza a trazione Rmminimo 430 MPaminimo 430 MPaR430; barra tonda da 2 a 60 mm
Resistenza allo snervamento a 0,2 %minimo 220 MPaminimo 220 MPaR430; barra tonda da 2 a 60 mm
Modulo di elasticità97,000 MPa97,000 MPa20°C
Conducibilità termica117 W/(m·K)123 W/(m·K)20°C
Conducibilità elettrica25 % IACS28 % IACSRiferimento bibliografico sul materiale
Dilatazione termica21,4 µm/(m·K)21,4 µm/(m·K)20–300°C

Dati sulla barra Alumeco, 18 marzo 2025. Le righe R430 si riferiscono alla barra tonda da 2 a 60 mm; i valori fisici mantengono la base di temperatura indicata. I valori di riferimento del prodotto non costituiscono una classificazione per carico o tolleranza dimensionale del componente finito.

Tornitura e fresatura della ottone OT58 alla sua geometria funzionale

Sezione filettata dell’adattatore che separa la parte utilizzabile della filettatura, il piano di appoggio e il passaggio.

Superfici fresate e aperture correlate

Fresiamo le superfici di montaggio, le scanalature e le caratteristiche trasversali che collegano il componente al suo insieme. I riferimenti geometrici (datums) trasferiscono la definizione di riferimento dall’asse tornito o dalla superficie esistente al dettaglio fresato, mantenendo l’interfaccia completa nella stessa definizione produttiva.

Fori, filetti e spalle torniti

La tornitura realizza il foro interno, le sedi esterne, le facce di estremità e gli arresti assiali. Un adattatore corto può richiedere diversi contatti distinti lungo lo stesso asse; le loro lunghezze finite e le superfici di appoggio sono altrettanto critiche del diametro maggiore.

Supporto nelle zone con sezione sottile

Un foro profondo, una flangia stretta o un collare diviso lasciano minor quantità di materiale per resistere alle forze di serraggio e di taglio. Supportiamo le regioni disponibili più robuste e verifichiamo lo stato rilasciato, affinché un foro rotondo tenuto non venga scambiato per un componente rotondo libero.

Dimensioni e contatti di assemblaggio dell’OT58

Mantello in ottone, albero trattenuto e contatti con la scatolaSezione concettuale che separa il componente in ottone mobile, l’adattamento in fase di installazione e l’insieme operativo.CarcassaMantello in ottoneAlbero di accoppiamentoContatti tra particolare e insieme
Separare il componente allentato, il suo contatto in posizione montata e l’insieme funzionale.
caratteristiche del componente OT58 e criteri di accettazione
CaratteristicaRequisito funzionaleCondizione accettataVerifica
Alesatura e sedile esternoDimensione e relazione rispetto alla faccia di riferimentoDopo le operazioni finali specificateLimiti del disegno e verifiche dei riferimenti
Filettatura e superficie di appoggioLunghezza utile di impegno più contatto di tenuta distintoFinitura consegnata e stato di montaggio selezionatoAccettazione della filettatura e geometria del sedile
Collare diviso / flangiaSpessore della parete mantenuto, divisione e larghezza di supportoParte rilasciata o stato di montaggio definitoVerifiche di sezione, faccia e aderenza
Montaggio / faccia visibilePosizionamento del foro, spigolo controllato e aspetto esteticoFinitura inclusa completataDimensioni più accettazione superficiale concordata

Accettazione specifica per ciascuna caratteristica della parte consegnata

Una filettatura, un alesaggio di posizionamento e una faccia visibile della flangia svolgono funzioni diverse. Noi eseguiamo la finitura e le verifiche di ciascuna in base al proprio requisito specifico, anziché applicare una singola tolleranza a tutte le superfici.

Connessioni, sezioni mantenute e caratteristiche di montaggio

Ritenzione filettata e contatto di tenuta

Una filettatura di ritenzione mantiene unita la connessione, mentre un cono separato, una spalla o una superficie di tenuta possono chiudere il percorso del fluido. Noi manteniamo entrambe le definizioni e il loro gioco di montaggio, anziché considerare una filettatura correttamente verificata con calibro come prova della tenuta.

Materiale intorno all’alesatura o alla divisione

La parete residua sopporta la reazione di serraggio o di fissaggio. Le tasche, i fori trasversali e la divisione del morsetto possono interrompere tale percorso; noi preserviamo la sezione rilasciata e localizziamo le caratteristiche secondarie sulla geometria operativa.

Passaggi accessibili e spigoli interni

Un foro laterale o una presa filettata possono intersecare un passaggio forato. L’accesso per la lavorazione e la sbavatura di tale giunzione appartiene al percorso di lavorazione del componente; pertanto la pulizia dell’ingresso visibile non implica che il bordo interrato sia stato trattato.

Interfacce per fissaggio ripetuto

Una manopola, una collare o una ghiera richiedono un sufficiente ingaggio utilizzabile e spazio per la spalla o l’inserto di accoppiamento. Manteniamo la lunghezza completa del collegamento e lo spazio per il runout senza estendere un filetto sulla superficie che localizza l’assieme.

Discutere i requisiti del componente

Componenti OT58 per connessione, ritenzione e regolazione

Corpi per connessione fluida

Adattatori e dettagli di porta locale collegano il loro passaggio a una sede di connessione selezionata. Forniamo il componente fresato con l’ambito dimensionale concordato; qualsiasi risultato richiesto in termini di pressione o tenuta rimane un compito aggiuntivo di accettazione definito.

Ritenzione su pannello e inserto

Una ghiera o una manica flangiata supporta l’inserto sulla sua spalla prevista mentre si appoggia contro il pannello. L’apertura, la flangia e lo spessore ritenuto sono caratteristiche correlate, che consentono all’inserto di sedersi senza caricare un bordo non intenzionale.

Supporti per apparecchiature e dettagli di serraggio

I supporti e i collari localizzano un componente ritenuto tramite una faccia o un foro. Mantenere distinti il pattern di fissaggio e il contatto di serraggio assegna a ciascuno un proprio riferimento ed evita di utilizzare un profilo esterno decorativo come datum di assemblaggio.

Componenti di regolazione

Una manopola zigrinata trasmette l’input manuale attraverso il suo filetto o foro al meccanismo ritenuto. La superficie finita della presa rimane distinta dalle dimensioni che localizzano la manopola e ne controllano la posizione assiale.

Finitura superficiale per componenti in ottone OT58

Anello in ottone con flangia frontale ampia, apertura centrale e filettatura posteriore esterna.

Superfici funzionali fresate

Manteniamo la texture specificata nei fori, sulle spalle e sui contatti di tenuta. I segni di utensile su un’esterno non funzionale non devono essere rimossi solo perché una faccia frontale adiacente presenta un requisito estetico.

Spigoli sgrassati e passaggi liberi

Il trattamento dei bordi rimuove le sbavature residue preservando l’angolo e la larghezza di appoggio previsti. Le giunzioni interne strette richiedono un percorso raggiungibile per la rimozione, anziché un semplice passaggio esterno con spazzola.

Facce visibili controllate

Una ghiera frontale o una manopola possono ricevere un aspetto direzionale o lucidato concordato. Il loro bordo visibile, la marcatura e le superfici di contatto adiacenti rimangono entro la geometria rilasciata anche dopo la finitura.

Protezione e identificazione

Proteggiamo le superfici lucide e teniamo l’identificazione lontana dalle zone di contatto funzionali. Eventuali placcature incluse mantengono la copertura specificata e l’adattamento finale; l’identità del pezzo distingue componenti simili con diverse condizioni di materiale grezzo.

Ispezione dell’identità del materiale e delle caratteristiche finite

Concetti di ispezione dell’apertura dell’anello in ottone e della lunghezza funzionale del mantello.

Traccia il materiale EN effettivo

Il record del materiale grezzo identifica CW614N o CW617N e la sua condizione ordinata. Tale identità rimane associata al componente lavorato, anziché essere sostituita da una descrizione generica OT58 al momento della ricezione.

Verifica le interfacce completate

Relazioniamo i diametri dei fori e le dimensioni esterne alle facce di posizionamento, quindi verifichiamo i requisiti di filettatura, foratura e spigoli nella condizione consegnata. Un record dimensionale identifica la revisione del pezzo e le superfici effettivamente accettate.

Distingui le dimensioni del componente dalle prestazioni

Un risultato funzionale relativo a fluidi, elettricità o assemblaggio richiede un test e un’accettazione definiti. La composizione chimica del materiale e un componente dimensionalmente corretto forniscono evidenze diverse rispetto a tale risultato funzionale aggiuntivo.

Cosa influenza il costo di un componente in ottone OT58?

Forma iniziale e materiale rimosso

Barre tonde o esagonali possono condividere un’efficiente preparazione per tornitura. Una lamiera piana può ridurre la quantità di materiale da asportare per un supporto, mentre un semilavorato sagomato introduce un proprio processo di preparazione e un proprio percorso di riferimento prima che vengano realizzati i contatti finali.

Caratteristiche secondarie e accessibilità

Un adattatore tornito con fori traversi, piani o una tasca locale richiede ulteriori direzioni utensile. Fori stretti e flange fragili possono richiedere supporti aggiuntivi o manipolazioni intermedie, anche quando il pezzo nel suo complesso è di piccole dimensioni.

Superfici finite e accettazione

Una superficie estetica, un rivestimento incluso o un’ispezione di adattamento ravvicinato registrata comportano ulteriore lavoro sul componente. Limitare tali requisiti alle sole superfici che ne necessitano evita di estendere la stessa operazione costosa all’intera superficie esterna.

Quantità e preparazione comune

La programmazione, la preparazione del dispositivo di fissaggio e i controlli sul primo pezzo sono ripartiti sull’intera quantità ordinata. Geometrie condivise permettono di riutilizzare tale preparazione, mentre variazioni di grado, condizione o finitura consegnata generano lavorazioni distinte.

Dal primo pezzo OT58 ai componenti ripetuti

Mantieni la definizione completa del materiale

Il componente rilasciato collega il suo grado EN, la forma di prodotto e la condizione al disegno finito.

Definisci il primo percorso di lavorazione

Il primo pezzo risolve i problemi di supporto, le caratteristiche connesse e l’accessibilità per l’ispezione dei contatti controllati.

Lavorare la quantità rilasciata

L’impostazione dei riferimenti accettata e la sequenza di finitura accompagnano il lotto, in modo che i contatti completati abbiano una definizione coerente.

Incorporare le revisioni nell’ordine successivo

Una modifica dell’adattamento, della filettatura o dello stato del materiale rimane nella nuova revisione invece di essere mescolata a un componente altrimenti simile.

Domande sulla lavorazione dell’ottone OT58

R430 indica che la barra ha subito un particolare ciclo di trattamento termico?

No. R è una designazione dello stato di resistenza a trazione secondo il sistema EN1173 utilizzato da EN12164; R430 identifica il requisito minimo di resistenza a trazione, non un ciclo di riscaldamento nominato in forno. Inoltre, non corrisponde direttamente a uno stato di durezza. Conservare l’intero stato ordinato del materiale anziché dedurre una storia termica da quelle cifre.

L’indice di lavorabilità 95 di CW617N significa che la velocità di taglio deve essere impostata al 95 % del valore nominale?

No. Alumeco dichiara che l’indice è relativo a CuZn39Pb3=100. Si tratta di un riferimento comparativo sul materiale, non di una velocità di taglio prescritta, di un rapporto di durata utensile o di una percentuale di tempo ciclo. L’utensile effettivo, la sezione e l’operazione determinano comunque il percorso di taglio.

Un manicotto OT58, facilmente lavorabile, può essere anche svasato a freddo dopo la tornitura?

Ciò richiede una decisione separata di formatura. Alumeco valuta la formabilità a freddo come scadente/non raccomandata per entrambi i gradi citati, anche se i loro indici di lavorabilità sono elevati. Un labbro sottile che deve essere svasato o piegato non è quindi approvato dalla descrizione di lavorabilità a taglio libero dell’alleghio; lo stato del materiale e la deformazione prevista richiedono un percorso di formatura rilasciato adeguato.

Una buona saldabilità implica che un giunto saldato al TIG sia ugualmente idoneo?

No. Nei dati citati da Alumeco, la saldatura è valutata eccellente, mentre la saldatura TIG e MIG è valutata scadente/non raccomandata. Questi metodi di giunzione impongono condizioni termiche diverse. Una progettazione saldata non può essere convertita in una connessione saldata a fusione semplicemente mantenendo lo stesso profilo del componente OT58.

La tolleranza sul diametro del barroto grezzo definisce l’adattamento del componente finito?

No. Le classi di diametro dichiarate da ASBW descrivono la barra tonda in entrata. Un foro interno, un pilota o una flangia ottenuti mediante tornitura costituiscono una nuova caratteristica con i propri riferimenti e limiti finiti. La tolleranza della barra grezza può influenzare la disponibilità del sovrametallo per la lavorazione, ma non costituisce accettazione della superficie di accoppiamento finita.

Un requisito di lucidatura meccanica può essere sostituito da una lucidatura elettrolitica senza modificare la definizione della finitura?

No. Alumeco attribuisce alla lucidatura meccanica una valutazione da buona a eccellente e alla lucidatura elettrolitica/chimica una valutazione scadente/non raccomandata per questi gradi. Non sono processi intercambiabili per ottenere lo stesso risultato. Il processo selezionato deve preservare l’aspetto richiesto, la geometria di contatto e lo stato del bordo sul componente effettivo.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in ottone OT58

Invia il disegno del componente, la designazione CW accettata e lo stato del materiale grezzo, la quantità e i requisiti finali di contatto. Possiamo definire la tornitura, la fresatura e la finitura inclusa per quel particolare componente.

Riferimenti tecnici

Fonti per le proprietà dichiarate della barra, lo stato del materiale e l’utilizzo storico di OT58.

  1. Alumeco — barre in ottone CW614N / CW617N, 18 marzo 2025Composizione della lega nominata, stato della barra, proprietà fisiche e valutazioni di lavorabilità distinte.
  2. ASBW — Barra in ottone per lavorazione di precisioneContesto relativo alla forma del prodotto, allo stato del materiale e alla tolleranza della barra grezza.
  3. EN12164 — Barra per lavorazioni a taglio liberoDesignazione dello stato del materiale e sua distinzione dalla durezza o dalla geometria del particolare finito.
  4. TMS Metalli — Documentazione tecnica sull’ottoneUso osservato della denominazione ex OT58 sia per CW614N che per CW617N, con le rispettive forme di fornitura.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB