フランジ付きスリーブ
当社はボア、外径座面およびフランジ面を連続した特徴として旋削加工します。フランジはスリーブを軸方向に位置決めし、その円筒状接触面が保持されるハウジングまたはシャフトとの所定の関係を確立します。

当社はボア、外径座面およびフランジ面を連続した特徴として旋削加工します。フランジはスリーブを軸方向に位置決めし、その円筒状接触面が保持されるハウジングまたはシャフトとの所定の関係を確立します。
中空アダプタねじ部をワレンチ部と開放通路と組み合わせる。当社では選定された接続形状を機械加工し、シール接触部を保持力を提供するねじ部から明確に区別する。
黄銅製マウントは、側面開口部と上面固定機能を接続できます。当社は基準面から位置決め面をフライス加工し、関連するボアを加工します。これは、素材の未加工ブランク上で各特徴を個別に中心出しするのではなく、指定された基準面に基づいて加工を行います。
ベゼルは開口部、保持用ねじおよび前面フランジを一体化しています。内面の肩部は選択されたインサートを支持し、フランジは周囲のパネルに座ります。これらの接触面は、可視の前面エッジとは明確に分離されています。
スプリットコラーは、そのボアおよび締結構造により円形部品を位置決めします。当社は図面で定義されたスプリットおよび壁厚を維持し、締め付けが意図されたクランプ幾何形状を通じて作用するよう制御します。
ノブはグリップ面と内部接続部を統合しています。ボアまたはねじにより取り付け方法が決定され、刻み加工された帯状部は選択されたハンドリング面を提供しますが、対向部品との適合公差に制御不能な変化を及ぼしません。
CW614Nは、棒材からの大量切削に適した鉛含有機械加工用真鍮です。その優れた切り屑離れ性は、繰り返し加工されるねじ山、肩部、および小型の旋削形状に有効です。当社では、旧名称OT58のみで代替品を調達するのではなく、実際のEN規格名称をそのまま使用しています。[1]
CW617Nは、機械加工および熱間成形部品工程で使用される別の鉛添加真鍮である。成形済みの始端ブランクを用いることで、複雑な本体部近傍に材料をより多く残すことが可能であり、後工程の機械加工によって座面、ねじ部および固定面が仕上げられる。プレフォーム図面と完成品図面は、引き続き関連付けられた状態で保持される。[1] [2]
引抜き棒材と軟質な始端形状では、強度および変形挙動が同一ではない。R状態および断面形状は、特に薄肉コラー、段付き肩部または後続の組立工程など、材料の状態が明示的に保持されることが要求される箇所において、材料記録に継続して付随する。[3]
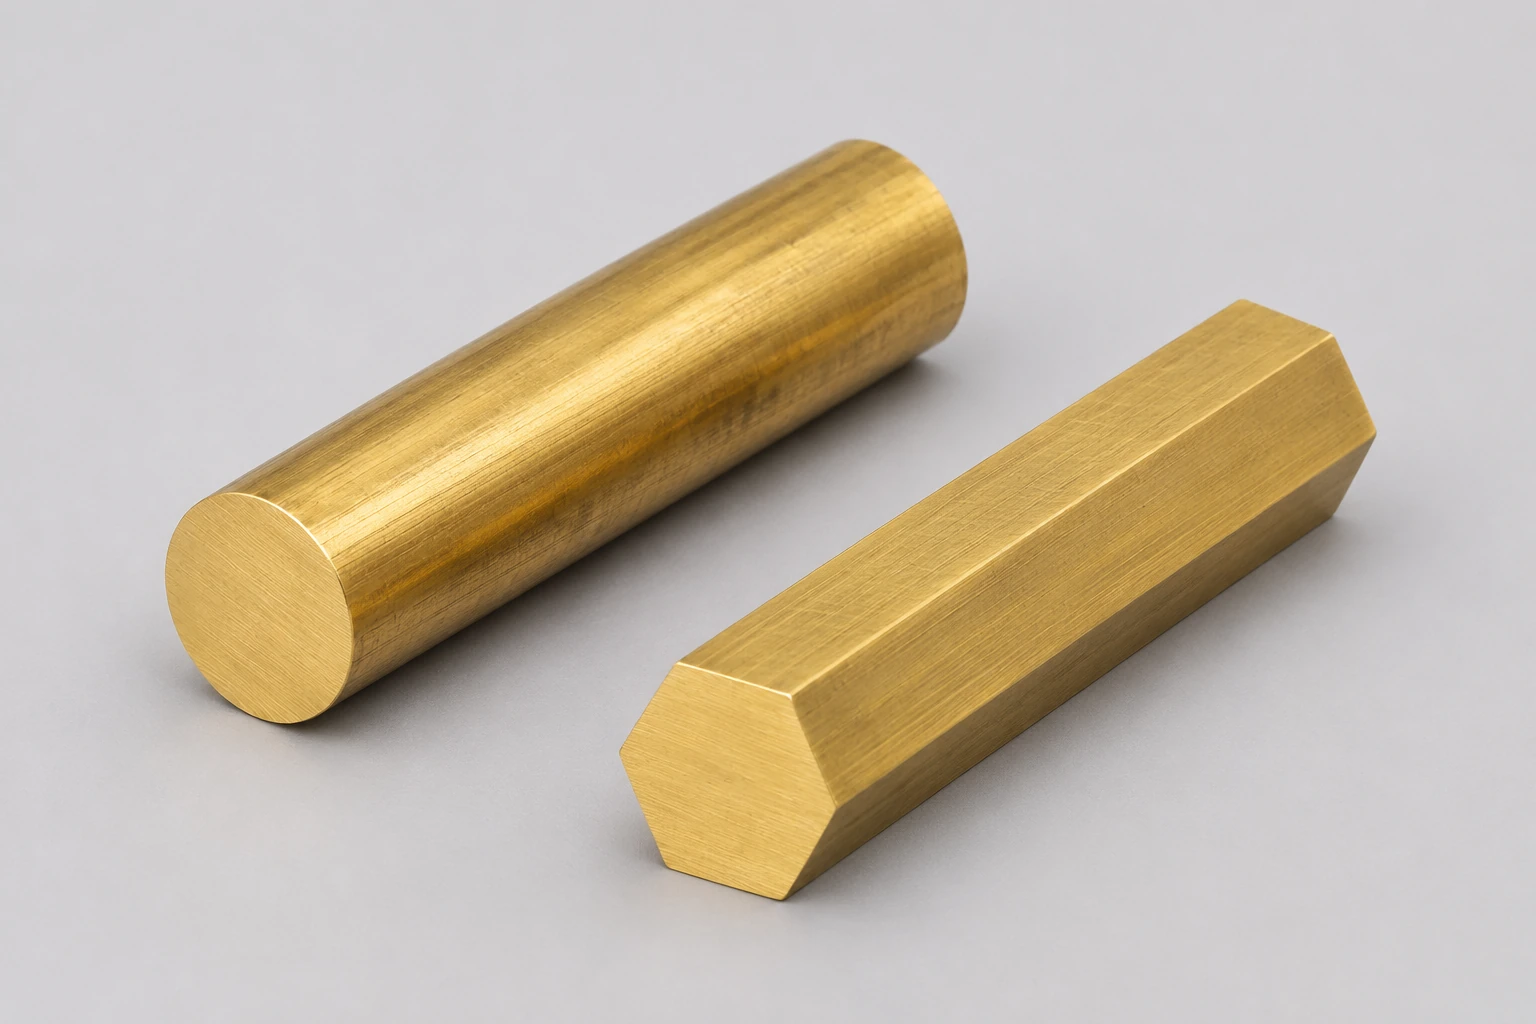
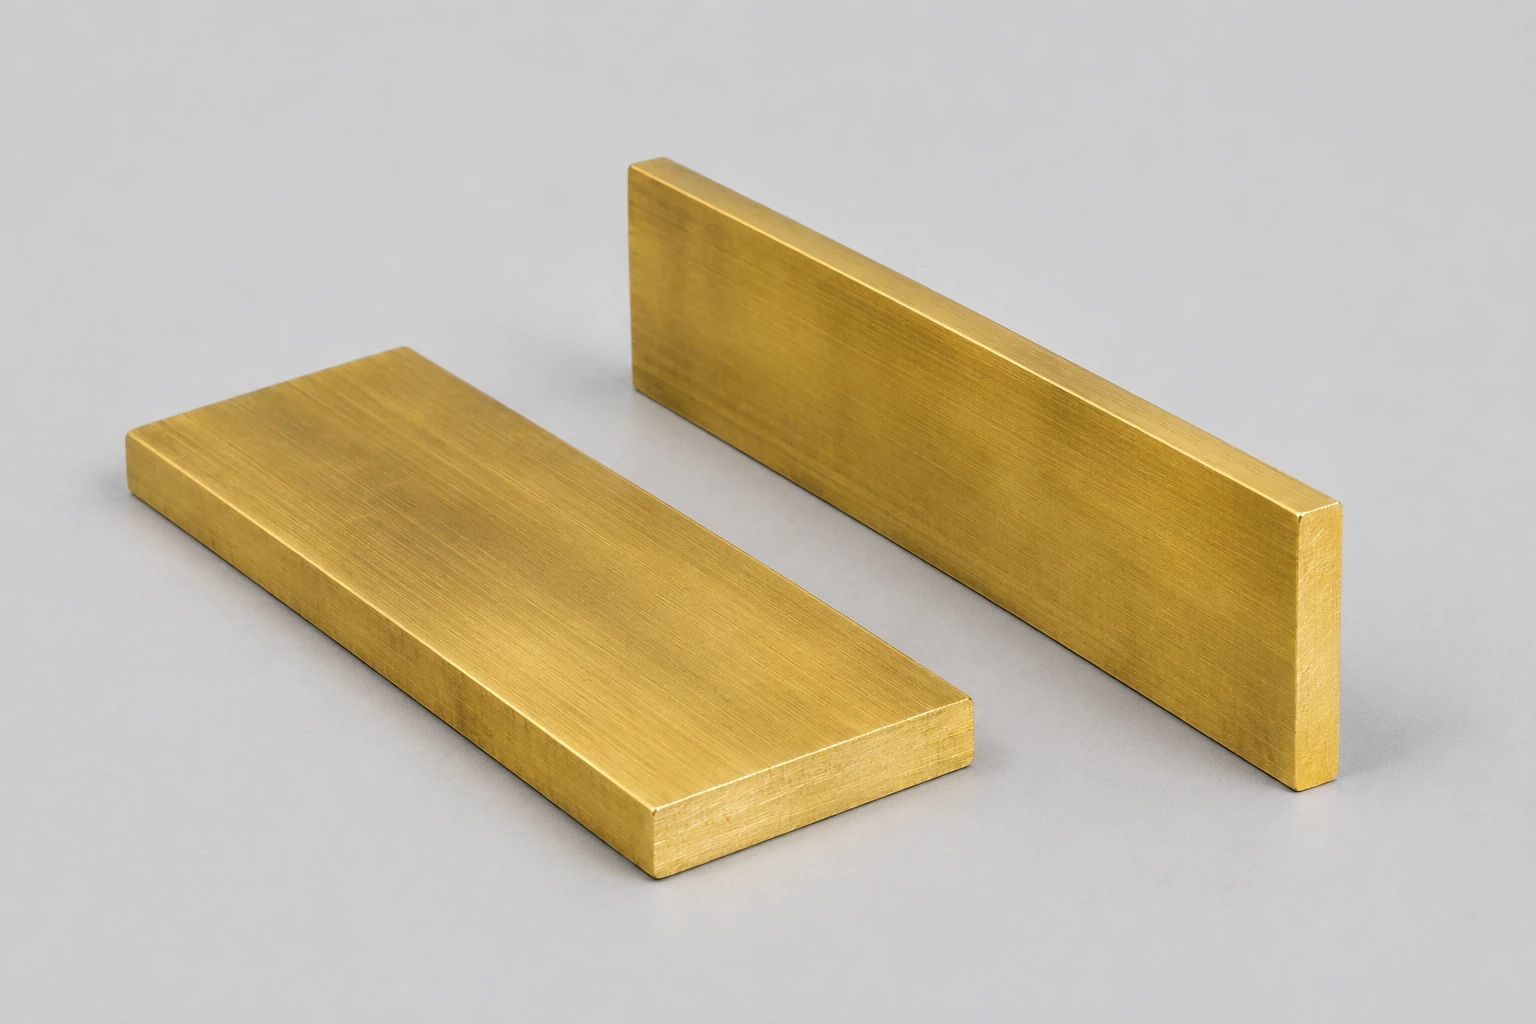
六角ブランクは、両端を旋削する際にレンチ締め部を維持できます。平板材は、矩形マウント部の不要な切削量を低減できます。適切な形状を選定することで切削作業量を削減できますが、元の角部および表面は、最終仕上げ境界に材料を残す必要があります。
OT58は、複数の現代仕様に適用される伝統的な商用名称である。TMS Metalliでは、CW614N/CuZn39Pb3およびCW617N/CuZn40Pb2の両方が旧称OT58としてリストされている。製造における材料の特定は、承認済みEN規格番号、製品規格および在庫状態によって定められる。短縮名称単体では、これら二つの合金を相互交換可能とはみなされない。[4]
いずれも鉛添加真鍮です。より広範な真鍮選定ページでは、鉛含有制限および最終用途要件について説明しています。注文された部品は、個別に指定された材料および使用条件を維持します。
| 特性 | CW614N / CuZn39Pb3 | CW617N / CuZn40Pb2 | 基準条件 |
|---|---|---|---|
| 主な内容 | 2.5–3.5 wt% | 1.6–2.5 wt% | Alumeco EN12164:2024 化学組成 |
| 引張強さ Rm | 430 MPa以上 | 430 MPa以上 | R430;丸棒(直径2–60 mm) |
| 0.2 %耐力 | 220 MPa以上 | 220 MPa以上 | R430;丸棒(直径2–60 mm) |
| 弾性率 | 97,000 MPa | 97,000 MPa | 20°C |
| 熱伝導率 | 117 W/(m·K) | 123 W/(m·K) | 20°C |
| 電気伝導率 | 25 % IACS | 28 % IACS | 公表された材料参照情報 |
| 熱膨張 | 21.4 µm/(m·K) | 21.4 µm/(m·K) | 20–300°C |
Alumeco丸棒データ(2025年3月18日付)。R430行は直径2–60 mmの丸棒を指す。物理的特性値は明示された温度基準を維持する。製品参照値は完成部品の荷重または寸法許容範囲を示すものではない。

当社は、部品をアセンブリに接合するための取付け面、スロット、および交差する特徴部をフライス加工します。基準面(ダトゥム)により、旋削軸または既存面からフライス加工部への基準が移され、インターフェース全体を同一の製造定義内に保ちます。
旋削加工では、内径面(ボア)、外径面(シート)、端面、軸方向ストップ面が相互に接続されます。短いアダプターでは、共通の軸上で複数の異なる接触面を必要とする場合があります。これらの完成品の長さおよび座面(シーティング・サーフェス)は、最大直径と同様に重要です。
深穴加工、狭幅フランジ、またはスプリットコラーやスプリットカラーは、クランプ力および切削力に耐えるための残存材厚を小さくする。当社では、利用可能な剛性の高い領域をサポートし、解放状態を確認することで、保持された円筒孔が、円筒形の緩み部品と誤認されることを防いでいる。
| 特徴 | 実働要件 | 許容状態 | 検証 |
|---|---|---|---|
| 内径および外側座面 | サイズと位置決め面との関係 | 指定された最終工程完了後 | 図面公差および基準面検査 |
| ねじおよび座面ランド | 有効なねじ噛み合い長さおよび明確なシール接触 | 納入時の仕上げ状態および選択された組立状態 | ねじ受入基準および座面幾何形状 |
| 分割コラー/フランジ | 維持される壁厚、分割部およびベアリング幅 | 解放状態の部品または定義された装着状態 | 断面、面および適合検査 |
| 取付/可視面 | 穴位置、制御されたエッジおよび外観 | 含まれる仕上げ工程の完了 | 寸法および合意済み表面受入基準 |
ねじ適合、位置決め内径、可視フランジ面はそれぞれ異なる機能を果たす。当社では、すべての面に単一の公差を適用する代わりに、各機能に対応する選択された要件に基づいて仕上げおよび検査を行う。
保持用ねじは接続を維持する一方で、別個の円錐部、肩部またはシールランドが流体経路を閉じる場合がある。当社では、正しくゲージ検査されたねじをシールの証拠とみなすのではなく、両方の定義およびその組立クリアランスを維持する。
残りの壁がクランプまたは取付による反力を受け持ちます。リセス、横穴、クランプスプリットによってこの伝達経路が途切れることもありますが、当社は解放されたセクションを保持し、作業幾何形状を基準として二次的な特徴を位置決めします。
サイドホールまたはねじ付きポートがボーリング加工された通路と交差することがあります。この交点部の切削およびバリ取りへのアクセスは部品の工程ルートに属するため、可視入口部の処理のみを行っても、埋没したエッジ部が未処理のまま残ることはありません。
ノブ、コラーやベゼルには、対向する肩部またはインサートとの十分な係合長さおよび設置空間が必要です。当社は、完全な接続長さおよびランアウト確保空間を保持し、組立時の定位面となる表面にねじを延長しません。
アダプターおよび局所ポートの詳細は、選定された接続座にその通路を接合します。当社は合意済みの寸法範囲で機械加工済みコンポーネントを納品します。必要な耐圧性または漏れ試験結果は、別途定義された受入検査項目となります。
ベゼルまたはフランジ付きスリーブは、インサートを所定の肩部で支持しつつパネルに対して座らせます。開口部、フランジ、保持厚さは相互に関連する特徴であり、インサートが意図しないエッジに荷重をかけずに正しく座るように設計されています。
取付部およびコラーは、面またはボアを通じて保持部品を位置決めます。取付パターンとクランプ接触面を明確に区別することで、それぞれに独立した基準面を設定し、装飾的な外周輪郭を組立基準面として使用することを回避します。
ナローノブは、そのねじ部またはボアを通じて手動入力を保持機構へ伝達します。仕上げ済みのグリップ面は、ノブの位置決めおよび軸方向位置制御に用いる寸法とは分離して保持されます。

当社は、ボア、肩部、シール接触面において指定された表面粗さを保持します。非機能的な外周面の工具痕は、隣接する正面が外観要件を有するからといって、単にその理由だけで除去する必要はありません。
エッジ処理は、意図されたコーナーおよび軸受け幅を維持しつつ、突起物を除去します。狭い内部接合部では、外周部へのブラシ通過だけではなく、到達可能な除去経路を確保する必要があります。
前面ベゼルまたはノブは、合意された方向性仕上げまたは鏡面仕上げを施すことができます。その可視エッジ、文字刻印および隣接する接触面は、仕上げ工程を通じて承認済みの形状内に維持されます。
当社は光沢面を保護し、作業接触部からマーキングを離して配置します。付属のめっきは、指定された被覆率および最終的な適合状態を維持します。部品識別番号により、異なる在庫状態を持つ類似部品を区別します。

在庫記録にはCW614NまたはCW617Nおよびその発注条件が明記されています。この材質識別情報は、受入時に汎用的なOT58という記述に置き換えられることなく、機械加工済み部品と継続的に紐付けられます。
当社はボア径および外径を定位面に対して関連付けた後、納入状態でねじ、穴およびエッジの要求事項を検査します。寸法記録には部品の改訂番号および実際に承認された面が明記されます。
流体・電気・組立性能といった結果には、定義された試験および受入基準が必要です。材質の化学組成および寸法的に正しい部品は、その追加的な機能的結果とは異なる証拠を提供します。
丸棒または六角棒は効率的な旋盤加工準備を共有できます。平板状の素材は取付部の材料削減を可能にしますが、成形済み前工程品は最終接触面の切削前に独自の前工程および基準面設定工程を必要とします。
横穴・平面部・局所ポケットを有する旋盤加工アダプタは、追加の工具方向を必要とします。狭いボアや脆弱なフランジは、部品全体が小型であっても、追加の支持または中間ハンドリングを要することがあります。
外観面、付属コーティング、または記録済みの密着-fit検査は、部品への追加工を伴います。これらの要求事項を必要な面に限定することで、高コストの作業を全外表面へ拡大することを回避します。
プログラム作成、治具準備および初品検査の工数は発注数量全体に分散されます。共通の形状であればその前工程を再利用できますが、材質グレード・条件・納入仕上げの変更は別途の作業を生じさせます。
納入された部品は、そのEN規格番号、製品形態および状態を完成図面に紐付けます。
最初の部品では、支持構造、相互接続される特徴、および制御対象接触部への検査アクセスを確保します。
承認済みの基準設定および仕上げ順序がロットとともに適用され、完成した接触部が一貫した定義を持つようにします。
適合性、ねじ、または材料状態の変更は、それ以外は同様の部品に混在させず、新しい改訂版にのみ記載されます。
いいえ。RはEN1173規格(EN12164で採用)における引張強度条件の記号であり、R430は名称付き炉内熱処理サイクルではなく、最低引張強度要件を示します。また、この数値は硬度条件へ直接換算できません。これらの数字から熱処理履歴を推定せず、完全な順序付き材料状態をそのまま保持してください。
いいえ。Alumeco社によれば、この指数はCuZn39Pb3=100を基準とした相対評価であり、規定された切削速度、工具寿命比、またはサイクルタイムの百分率ではありません。実際の工具、断面形状および加工種別が依然として切削工程を決定します。
これは別途成形判断が必要です。Alumeco社の評価では、引用された両グレードとも冷間成形性は「不良/推奨不可」であり、切削性が高いにもかかわらず、フレアや曲げを必要とする薄いリップは、合金の自由切削性記述によって承認されていません。その材料状態および想定される変形には、適切に承認された成形工程が必要です。
いいえ。Alumeco社の引用データでは、はんだ付けは「優良」ですが、TIGおよびMIG溶接は「不良/推奨不可」と評価されています。これらの接合方法は異なる熱条件を課します。同じOT58部品外形を維持しても、はんだ付け設計を溶融溶接接合に単純に変更することはできません。
いいえ。ASBW社が明記する直径クラスは、入荷時の丸棒を記述するものであり、旋盤加工による内径、パイロット、またはフランジは、それぞれ独自の基準および完成公差を持つ新規特徴です。原材料棒の公差は加工可能な素材余剰量に影響を与える可能性がありますが、完成後の嵌合面の受入基準にはなりません。
いいえ。Alumeco社によれば、当該グレードに対する機械研磨は「良好~優良」、電解/化学研磨は「不良/推奨不可」と評価されています。これらは同一結果を得るための相互交換可能な工程ではありません。選択された工程は、実際の部品において所定の外観、接触幾何形状およびエッジ状態を確実に維持しなければなりません。
部品図面、承認済みCW規格番号および素材状態、数量、最終的な接触部要件をお送りください。当社にて、その部品の旋盤加工、フライス加工および含む仕上げを定義いたします。
指定された棒材の物理的性質、材料状態、および旧規格OT58の実績ある使用事例に関する情報源。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
