Przejdź do treści
VETCNCCNC MANUFACTURING
Biały polimerowy wałek i blok kanałowy obok szarego zamkniętego pierścienia prowadzącego na ciemnej powierzchni.

PET CNC
Obróbka

Indywidualne wałki, tuleje i elementy lokalizujące z PET-P

6 typów elementów

Wałki prowadzące

Toczymy wałki z PET-P o określonym średnicy roboczej, otworze wewnętrzny i powierzchniach czołowych. Stopnie, kołnierze lub rowki służą do lokalizacji przesuwającego się elementu, natomiast otwór środkowy dopasowujemy do wymaganego układu osi lub łożysk.

Tuleje ślizgowe

Tuleje ślizgoweprzedstawiają otwór ślizgowy wokół wału. Wykonujemy obróbkę otworu, zewnętrznej średnicy bazującej oraz wszelkich kołnierzy lub odsadzeń, oddzielając powierzchnię ślizgową od powierzchni osadzających tuleję w oprawie.

Pierścienie prowadzące tłoka

Toczymy pierścienie prowadzące z PET-P o określonym przekroju radialnym, szerokości osiowej i średnicach stykowych. Stopień, luz technologiczny lub precyzyjnie wykonany nacięcie mogą zostać dodane zgodnie z rysunkiem części, jeśli jest to wymagane przez kształt rowka i układ montażowy.

Profilowane bloki ślizgowe

Bloki ślizgowe łączą kanał kontaktowy lub profil szyny z powierzchniami montażowymi i otworami mocującymi. Frezujemy określony przekrój oraz lokalne cechy luzu technologicznego w surowcu z PET-P, wykorzystując powierzchnie montażowe jako odniesienie do lokalizacji ścieżki roboczej.

Gniazda lokalizacyjne oprzyrządowania

Frezujemy kieszenie, ograniczniki i powierzchnie podporowe w gnieździe z PET-P, które lokalizują przedmiot obrabiany. Luzy technologiczne eliminują powierzchnie, które nie powinny uczestniczyć w lokalizacji, natomiast cechy mocujące łączą gniazdo z podstawą oprzyrządowania.

Pierścienie oporowe

Toczone podkładki z PET-P zapewniają osiową powierzchnię styku wokół wału. Średnica otworu, zewnętrzny kształt oraz robocza grubość są zgodne z rysunkiem, z lokalnymi stopniami lub luzami tam, gdzie podkładka styka się z naprzeciwległym stopniem.

VETCNC wycenia niestandardowe części frezowane i toczone z podanego materiału inżynieryjnego PET-P. Ta strona dotyczy półkryształowych materiałów przerabianych; potwierdzamy dokładny produkt, źródło dostawy, geometrię oraz zakres przyjęcia zamówienia.

Materiał inżynieryjny PET-P do elementów mechanicznych

Niewypełniony półkryształowy PET-P

Techniczny PET-P to materiał w formie półfabrykatów do sztywnych elementów bazujących i ruchomych. Wymieniony niewypełniony produkt Ertalyte dostarcza poniższych wartości referencyjnych. Jego półkrystaliczna struktura w stanie półfabrykatu różni się od produktów do butelek i opakowań, które również noszą nazwę PET.[1]

Zakres wyboru
Rzeczywisty materiał inżynieryjny przerabiany, stanowiący podstawę definicji części.

PET-P przeznaczony do łożysk – dla powierzchni ślizgowych

Produkt z wewnętrznym smarowaniem, taki jak Ertalyte TX, stanowi oddzielną opcję dla pary ślizgowej. Zachowujemy wyspecyfikowany półfabrykat jako odrębny materiał, zamiast traktować jego skład jako wykończenie powierzchni niewypełnionego PET-P. Powierzchnia współpracująca i warunki pracy styku determinują ten wybór.[2] [1]

Zakres wyboru
Nazwany produkt łożyskowy oraz jego zaplanowana powierzchnia ślizgowa

Półfabrykaty walcowe i rurkowe

Okrągłe półfabrykaty nadają się do produkcji rolek, tulei, pierścieni i podkładek. Zastosowanie rury może zmniejszyć ilość materiału usuwanego z centrum, o ile jej wymiary i grubość ścianki odpowiadają części. Materiał na otwór, zewnętrzny profil roboczy i powierzchnie czołowe pozostaje w półfabrykacie do momentu wykończenia tych elementów.[3]

Zakres wyboru
Obrys obrotowy oraz otwór przechodzący przez jego środek

Płytki półfabrykatowe do prowadnic i gniazd pozycjonujących

Płytkowy półfabrykat służy do montażu bloku o profilowanej powierzchni lub gniazda pozycjonującego z szeroką powierzchnią mocowania. Głębokość kieszeni i grubość pozostałej podstawy określają wymaganą początkową grubość przekroju; gotowy ścieżka kontaktowa jest frezowana względem tej podstawy, a nie przyjmowana wyłącznie z nominalnej grubości półfabrykatu.

Zakres wyboru
Materiał znajdujący się pod profilem pozycjonującym lub prowadzącym
Płyty i pręty z naturalnie-białego stałego polimeru w postaci surowych elementów ciętych.
Obwiednie surowych elementów płyty wokół profilu prowadzącego i zakrzywionego profilu gniazda pozycjonującego.

Sztywność i termiczne zmiany wymiarów to różne parametry wejściowe

Moduł opisuje sztywność sprężystą pod obciążeniem, natomiast rozszerzalność określa zmianę wymiarów pod wpływem temperatury. Oba te czynniki wpływają na precyzyjne połączenie mechaniczne, lecz jeden nie może zastąpić drugiego. Naprężenia własne w półfabrykacie oraz ilość usuniętego materiału również oddziałują na ostateczną geometrię po obróbce skrawaniem.[1] [4]

Tabela przedstawia jeden nazwany niewypełniony materiał przerabiany i zachowuje każdą wartość razem z podanymi warunkami badań.

Niewypełniony Ertalyte PET-P: nazwane odniesienie do półfabrykatu konstrukcyjnego
WłaściwośćWartość odniesieniaPodstawa badańWymieniony warunek
Wytrzymałość na rozciąganie90 MPaISO 527-1/-2Próbka typu 1B
Moduł rozciągania3,500 MPaISO 527-1/-2Typ 1B; 1 mm/min
Naprężenie ściskające33 / 64 / 107 MPaISO 604odkształcenie nominalne: 1 / 2 / 5%
Temperatura odkształcenia pod obciążeniem80°CISO 75-1/-2Obciążenie próbne 1,8 MPa
Rozszerzalność liniowa60 µm/(m·K)Odniesienie producentaśrednia w zakresie 23–60°C
Wchłanianie wody, 24 h0,07% masowoISO 62Woda w temperaturze 23°C
Szybkość zużycia ślizgowego3 µm/kmProcedura typu „sworzeń-na-tarczy”¹3 MPa; 0.33 m/s

Karta danych produktu MCAM Ertalyte PET-P z dnia 20/10/2026, kolumny zgodne ze standardem ISO. Większość wartości mechanicznych dotyczy średnich wyników dla próbek suchych, wykonanych z prętów o średnicy 40–60 mm lub – w innych przypadkach – z płyt o grubości 10–20 mm, w temperaturze 23°C; kierunek pomiaru nie jest określony. Wytrzymałość na rozciąganie może być podawana dla granicy plastyczności lub momentu zerwania zgodnie z wymienioną procedurą. Badania ściskania przeprowadzane są na cylindrach o średnicy Ø8 × długości 16 mm przy prędkości 1 mm/min; badania pochłaniania wody – na dyskach o średnicy Ø50 × grubości 3 mm. ¹Procedura podobna do metody A normy ISO 7148-2, z użyciem stalowej tarczy o chropowatości Ra 0,7–0,9 µm w temperaturze 23°C i wilgotności względnej 50%. Podane wartości opisują bazę porównawczą materiału surowego, a nie gwarantowane minimalne wartości zakupowe ani oceny gotowych części.

Inżynieria CNC: toczenie i frezowanie PET-P

Początkowy otwór wiertniczy, po którym następuje końcowe wytaczanie powierzchni.

Elementy toczne i łożyskowe

Toczymy otwór wewnętrzny, średnicę roboczą oraz powierzchnie czołowe zgodnie z układem punktów odniesienia podanym na rysunku. W przypadku wałka stopniowego lub cienkiego pierścienia prowadzącego konieczne jest wsparcie obszaru pozostającego w uchwycie, aby ostatni przejazd narzędzia nie obciążył niewspartego brzegu.

Wiercenie i wytaczanie większego otworu

PET-P jest wrażliwy na karby. W przypadku większego otworu wewnętrznego wykonanie najpierw wiercenia, a następnie wytaczania pozwala zmniejszyć ryzyko nagrzewania się i pęknięć związanych z wykonywaniem pełnego otworu w jednej operacji. Kolejność operacji dobiera się indywidualnie dla danego materiału surowego i otworu, przy jednoczesnym usuwaniu wiórków ze strefy skrawania.

Frezowanie profili prowadzących i kieszeni montażowych

Frezujemy profil roboczy i jego elementy mocujące, zapewniając podparcie pod pozostałym dnem lub ścianką. Narożniki kieszeni, boczne otwory i głębokie wnęki określają dostęp narzędzia; swobodne odprowadzanie wiórów zapobiega pocieraniu lub ponownemu skrawaniu powierzchni styku.[4]

Pasujące i lokalizujące odniesienia wałka PET-P

Otwór tulei i zewnętrzne powierzchnie bazującePrzekrój koncepcyjny pokazujący wał, otwór łożyska i zewnętrzną powierzchnię bazującą. Rzeczywisty rysunek definiuje osobno pasowania ruchowe i bazujące.Zewnętrzna powierzchnia bazującaTuleja z PET-PWał współpracującyKoncepcja interfejsu
Interfejs wałka wałka, osiowe gniazdo i powierzchnia ślizgowa pełnią różne funkcje.
Interfejsy mechaniczne PET-P i ich podstawa akceptacji
CechaWymaganie lub odniesienieWarunek akceptacjiWeryfikacja
Wewnętrzny otwór i gniazdo wałkaPasowanie wałka/łożyska i lokalizacja osiowa na rysunkuOkreślony stan swobodny lub zamontowanyZwiązek między wewnętrznym otworem a stopniem
Kontakty profilu prowadnicy lub gniazdaRysunek toru roboczego i punktów odniesienia lokalizacyjnychOkreślone podparcie montażoweKontrola profilu i lokalizacji kontaktu
Średnica odniesienia materiału surowego (nie wypełnionego)50 mm, 23→53°C: ΔD ≈ +0,09 mmOpublikowany stały średnio przedziałowy współczynnikObliczenie swobodnego przyrostu materiału
Pas roboczy wałkaRysunek profilu i jego relacja do osi wewnętrznego otworuZdefiniowana konfiguracja punktów odniesienia po ukończeniu obróbkiKontrola profilu/bicia zgodnie ze specyfikacją

Szacunek termiczny: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 30 K = 0,09 mm. Wykorzystuje średni współczynnik rozszerzalności liniowej materiału surowego (nie wypełnionego) w zakresie 23–60°C. Luz zamontowany zależy również od materiału współpracującego, podpory i ograniczeń; szacunek ten nie określa tolerancji obróbkowej.

Granice roboczych interfejsów PET-P

Wyceniamy wybrane wymiary, profile i relacje bazowe na rysunku części. Gniazdo łożyska wałeczkowego, długi kanał prowadzący i gniazdo bazujące wymagają różnego podparcia i dostępu do kontroli; każdy zaakceptowany limit wynika z elementu realizującego dane zadanie.

Szczegóły konstrukcyjne mechanicznych części z PET-P

Podparcie za bieżnią roboczą rolki

Rowek lub głębokie wgłębienie czołowe zmniejsza ilość materiału podpierającego bieżnię. Utrzymanie ciągłej ścieżki przenoszenia obciążenia od bieżni do piasty pomaga przenosić obciążenie stykowe. Profil zewnętrzny i korpus nośny należy rozpatrywać łącznie.

Ścieżka montażu pierścienia prowadzącego

Ciągły pierścień wymaga drogi osadzenia na swoim gnieździe bez konieczności wciskania go na nadwymiarowe odsadzenie. Jeśli konstrukcja wymaga przecięcia lub konkretnego połączenia, jego położenie i geometria muszą znaleźć się na rysunku. Nie zakłada się, że jednoczęściowy pierścień będzie sprężyście rozwierany do montażu.

Wewnętrzne narożniki bloku prowadzącego

Obrotowe narzędzie skrawające pozostawia promień wewnętrzny, a ostre wcięcie jest niepożądane w PET-P. Ruchomy element wymaga luzu w tym narożniku. Lokalne podcięcie lub kompatybilny promień współpracujący mogą zachować użyteczny przekrój prowadnicy bez poszerzania całego kanału.[4]

Podcięcie wokół gniazda bazującego

Gniazdo powinno bazować na zamierzonych stykach i omijać resztę przedmiotu obrabianego. Podcięcie wokół żeber, zaokrągleń narożników lub zmian powierzchni zapobiega odrywaniu części od właściwych powierzchni bazowych przez niezamierzony punkt wzniosły.

Omówić wymagania dotyczące części

Części z PET-P w uchwytach transportowych i mechanicznych

Podparcie ruchomego elementu na rolce

Rolka prezentuje swoją bieżnię na wymaganej wysokości i pozycji wzdłuż toru. Kołnierz lub rowek może ograniczać ruch boczny, podczas gdy oś i otaczająca rama określają sposób zamocowania rolki i umożliwienia jej obrotu.

Prowadzenie elementu ślizgowego

Profilowany blok utrzymuje tor ruchu przesuwnego elementu ślizgowego w jego roboczej sekcji stykowej. Pozycja montażowa i wyrównanie wzdłuż tego toru decydują o tym, czy kilka prowadnic współdzieli zamierzony styk, zamiast obciążać jedną krawędź lub jeden koniec.

Bazowanie przedmiotu obrabianego w uchwycie

Gniazdo podtrzymuje przedmiot obrabiany na wybranych powierzchniach i opiera go o zdefiniowane bazy. Uchwyt nadal wymaga dostępu do załadunku, mocowania i wyjmowania; kieszeń odwzorowująca cały zewnętrzny kształt może utrudnić wyjmowanie bez poprawy bazowania.

Zapewnienie osiowej powierzchni stykowej

Podkładka oporowa oddziela osiowe powierzchnie współpracujące, zachowując jednocześnie wymagany luz wału. Jej pierścień stykowy, odsadzenie bazujące i sąsiedni bark określają miejsce, w którym obciążenie osiowe przenosi się na podkładkę, a nie sama średnica zewnętrzna.

Powierzchnie bieżne i wykończenie krawędzi w PET-P

Zewnętrzna taśma robocza wałka oddzielona od stref powierzchni czołowych i obrzeży.

Bieżnia rolki

Pas zachowuje swój określony profil, teksturę oraz dopuszczalne ślady narzędzia. Polerowanie wyłącznie w celach estetycznych może zmienić koronę, rowek lub lokalną średnicę. Wszelkie dodatkowe operacje wykańczające są podporządkowane rzeczywistym wymaganiom dotyczącym styku, a nie ogólnemu dążeniu do połysku.

Krawędzie boczne i wloty otworów

Usuwane są zgrubienia i luźne fragmenty z boków oraz otworów wejściowych bez rozciągania załamania krawędzi na pas roboczy lub powierzchnię osadzenia. Uszkodzony otwór wejściowy oceniany jest pod kątem określonej krawędzi i pozostałego kontaktu, a nie ukrywany dodatkowym zaokrągleniem.

Granice kontaktu tulei prowadzącej i gniazda

Wprowadzenie (lead-in) może ułatwić wprowadzenie przedmiotu obrabianego do tulei prowadzącej lub przyrządu montażowego, podczas gdy ogranicznik pozycjonujący wymaga swojej zdefiniowanej powierzchni. Obróbka wykończeniowa rozróżnia te granice, aby zaokrąglenie krawędzi ułatwiającej manipulację nie skróciło ogranicznika ani nie usunęło narożnika pozycjonującego określonego na rysunku.

Czyste powierzchnie kontaktowe i chronione opakowanie

Gotowe otwory są oczyszczane z luźnych odpadów po obróbce skrawaniem i czyszczone zgodnie z uzgodnionymi wymaganiami. Oznaczenie pozostaje na dopuszczalnej powierzchni niestykającej się, a opakowanie zapobiega kontaktowi elementów zewnętrznych lub wiórków z pasem toczenia oraz powierzchniami pozycjonującymi.

Identyfikacja materiału PET-P i kontrola cech funkcjonalnych

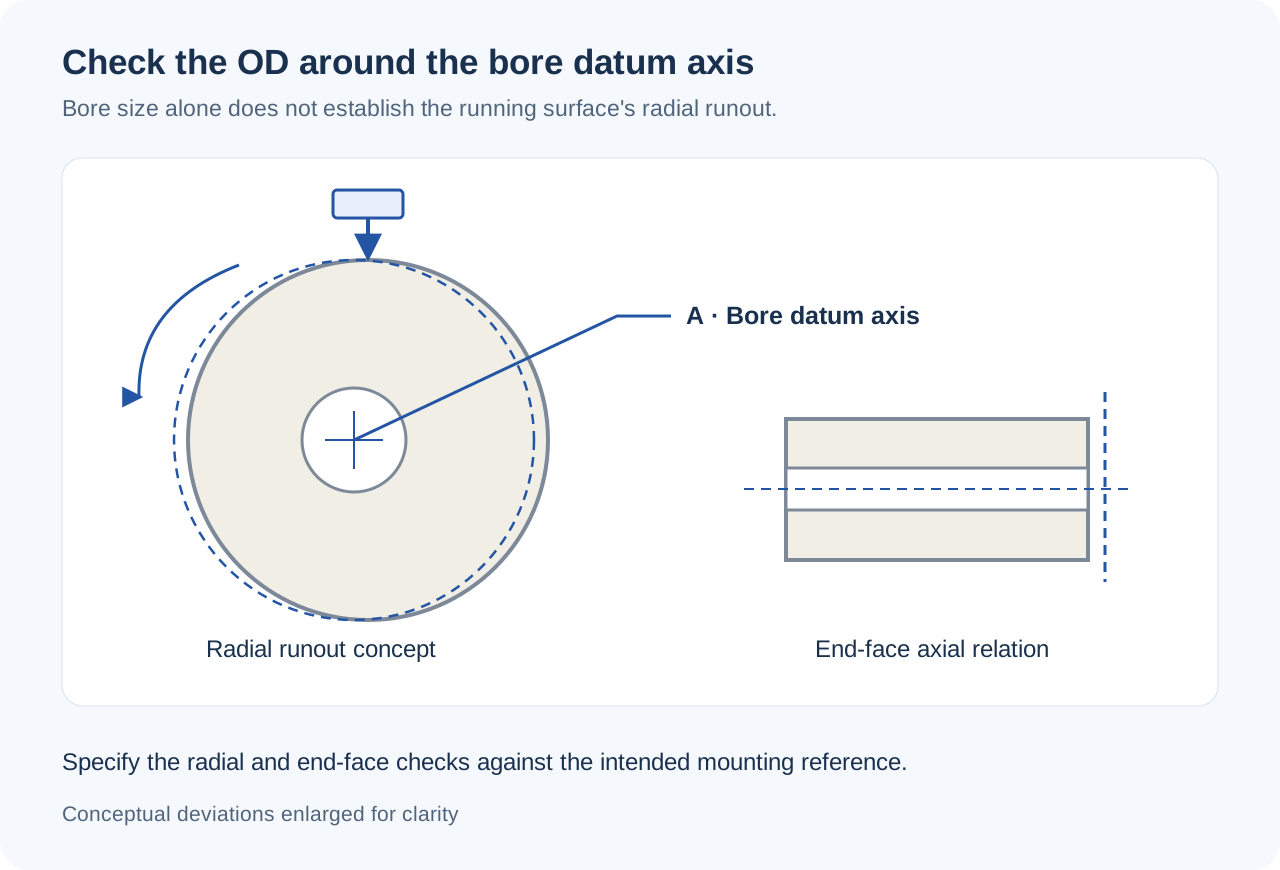
Bicie promieniowe wałka względem osi odniesienia otworu oraz osobna zależność osiowa powierzchni czołowej.

Zamówiony materiał inżynieryjny

Rekord części zawiera produkt PET-P, formę materiału surowego oraz wszelkie ograniczenia dotyczące zatwierdzonego źródła dostawy. Proponowana zmiana produktu z modyfikowanym łożyskiem jest identyfikowana przed jego przekształceniem w materiał powtarzalny; zaakceptowana część mechaniczna jest powiązana z tą definicją materiału.

Powierzchnia toczenia względem osi otworu

Wałek może spełniać osobne limity średnicy, ale nadal posiadać przesuniętą względem osi powierzchnię toczenia. Kontrola odnosi profil zewnętrzny i powierzchnię czołową do osi odniesienia otworu, przy czym bicie lub inna zależność określona na rysunku jest sprawdzana w ustalonej konfiguracji pomiarowej.

Zadanie prowadzenia lub pozycjonowania w stanie zamontowanym

Tuleję prowadzącą lub gniazdo sprawdza się względem punktów odniesienia montażowych, które pozycjonują ich robocze powierzchnie kontaktowe. Gdy akceptacja obejmuje rzeczywistą próbę ruchu lub obciążenia, to sprawdzenie ma własną uzgodnioną konfigurację i wynik. Raport wymiarowy sam w sobie nie określa trwałości użytkowej.

Co wpływa na koszt obróbki CNC materiału PET?

Wykorzystanie gotowego materiału i płytki

Określona jakość łożyskowa lub ograniczenie źródła dostawy wpływa na zakup materiału. Okrągły materiał surowy do wałka i układ płytki do kilku gniazd różnią się sposobem zużycia materiału; otwór, zachowana sekcja oraz dostępna płytki decydują o ilości usuwanego materiału.

Obróbka otworu i dostęp do cech konstrukcyjnych

Duży otwór wrażliwy na karby może wymagać oddzielnych etapów otwierania i wykańczania. Głębokie sekcje tulei prowadzącej, otwory boczne lub kieszenie na kilku powierzchniach zwiększają również długość narzędzia i liczbę ustawień poza prostym otwartym profilem obrabianym z jednego kierunku.

Wykończenie powierzchni roboczej i wybrane kontrole

Sterowana chropowatość wałka, zdefiniowany profil rowka lub zarejestrowana kontrola bicia wymagają specyficznej obróbki wykończeniowej i inspekcji. Próba ruchu zmontowanego zespołu stanowi osobny zakres prac, planowany dla rzeczywistej części i jej współpracujących elementów.

Ilość według jednej zatwierdzonej definicji

Programowanie, uchwyty i przygotowanie pierwszego egzemplarza są wspólne dla identycznych komponentów produkowanych jednocześnie. Różne profile gniazd lub wersje wałków zachowują własne prace przygotowawcze. Powtórzenia mogą wykorzystać zaakceptowaną bazę, o ile materiał surowy, geometria i kryteria akceptacji pozostają bez zmian.

Od próby dopasowania PET-P do powtarzalnej dostawy

Przetestuj docelowe styki

Pierwszy element pozwala sprawdzić, jak detal porusza się, osadza i zwalnia w rzeczywistym mechanizmie lub oprzyrządowaniu. Zmiany w rowku, ograniczniku lub ścieżce prowadzącej są rozwiązywane, zanim geometria ta stanie się zaakceptowaną definicją produkcyjną.

Użyj reprezentacyjnego półfabrykatu PET-P

Reprezentatywny detal wykorzystuje docelowy półfabrykat inżynierski oraz uwzględnione etapy wykańczania. Ustanawia to wynik produkcji dla danego produktu, zamiast traktować podobnie wyglądający polimer lub inną formulację łożyskową jako równoważną próbę.

Zwolnij uzgodnioną ilość

Zaakceptowany materiał, rewizja rysunku, powierzchnie robocze i wymagane kontrole definiują partię. Regulacja próbna jest rejestrowana w tej definicji, zanim pozostałe elementy zostaną wyprodukowane zgodnie z nią.

Zachowaj wymienną geometrię styku

Zamówienia powtarzalne odnoszą się do zaakceptowanego detalu i definicji materiału. Zmienione źródło, produkt łożyskowy lub profil roboczy są identyfikowane, zanim części zamienne trafią do tego samego mechanizmu, aby można było ocenić wpływ na pasowania i relacje styku.

FAQ dotyczące obróbki CNC PET

Czy półfabrykat PET-P na tej stronie może być użyty jako przezroczyste okno inspekcyjne?

Nie jest to specyfikacja okna optycznego. Nazwany półkrystaliczny półfabrykat inżynierski jest dostarczany w nieprzezroczystych kolorach, w tym w naturalnym białym i czarnym. Przejrzystość kojarzona z butelkami lub innym produktem poliestrowym nie przenosi się na niego. Przezroczyste okno wymaga własnych wymagań materiałowych i optycznych, z oddzielnie zdefiniowanymi powierzchniami widokowymi i wykończeniem.

Czy niska absorpcja wody sprawia, że PET-P nadaje się do czyszczenia gorącą wodą, parą lub środkami alkalicznymi?

Nie. Niska chłonność opisuje absorpcję, podczas gdy hydroliza to degradacja chemiczna. MCAM ostrzega przed gorącą wodą i parą w przypadku Ertalyte PET-P i nie zaleca narażenia na alkalia o wysokim pH. Procedura czyszczenia wymaga zatem oceny kompatybilności dla rzeczywistego półfabrykatu i cyklu; wiersz dotyczący absorpcji wody nie może jej kwalifikować.

Czy oznaczenie TX identyfikuje środek smarny zastosowany w półfabrykacie?

Aktualna karta katalogowa Ertalyte TX identyfikuje produkt łożyskowy smarowany wewnętrznie, ale nie ujawnia chemii smaru. Nie wnioskuj na podstawie tego opisu ani o zawartości PTFE, ani o jego braku. Jeśli zamówienie ogranicza określony dodatek, uzyskaj odpowiednią deklarację składu lub braku dla danego produktu przed zaakceptowaniem półfabrykatu.

Czy opublikowany współczynnik tarcia pozwala przewidzieć, czy rolka z PET-P zapewni odpowiednią przyczepność do produktu?

Nie bezpośrednio. Podane dane dotyczące tarcia dynamicznego pochodzą z testu ślizgowego po stali przy określonym ciśnieniu, prędkości i stanie powierzchni. Przyczepność rolki zależy od rzeczywistej powierzchni produktu, siły normalnej i warunków poślizgu. Przyczepność rolki ocenia się na podstawie rzeczywistej powierzchni produktu, siły normalnej i warunków poślizgu w tym kontakcie.

Czy dno nieprzelotowego otworu gwintowanego w PET-P może pełnić funkcję opory dla śruby?

Nie należy używać niezamierzonego oparcia o dno jako ogranicznika mocowania. MCAM wyraźnie zaleca pozostawienie luzu na dnie wierconych lub gwintowanych otworów w PET-P. Pełne zaangażowanie gwintu, wysunięcie końca śruby i dostępny luz na dnie to trzy oddzielne wymiary, z których każdy warto podać na rysunku. Zamierzony styk zaciskowy wyznacza pozycję montażową.

Czy prowadzący pierścień tłoka z PET-P może zastąpić uszczelnienie tłoka?

Pierścień prowadzący jest dobierany w celu podparcia i prowadzenia ruchomego interfejsu; nie jest on automatycznie głównym uszczelnieniem płynowym. Prowadzenie kontroluje styk boczny, podczas gdy uszczelnienie wymaga własnej geometrii, materiału i akceptacji przecieków. Zastąpienie uszczelnienia pierścieniem prowadzącym zmieniłoby tę funkcję. Element łączący funkcje musi być wyraźnie zaprojektowany i zwalidowany pod kątem obu z nich.

WSPARCIE PROJEKTOWE

Omów swój komponent mechaniczny z PET-P

Prześlij pasujący rysunek i model, wymagany materiał inżynieryjny PET-P, ilość oraz chropowatość powierzchni roboczej. Dołącz geometrię współpracującą oraz wszelkie określone warunki eksploatacyjne, montażowe lub kontrolne, abyśmy mogli wycenić zamierzony komponent.

Materiał PET-P i odniesienia do obróbki skrawaniem

Nazwane dane inżynierskie dotyczące zapasów oraz konkretne różnice w kontaktach, procesach i zastosowaniach stosowane na tej stronie.

  1. MCAM — Karta techniczna produktu Ertalyte PET-PAktualne dane dla niewypełnionego materiału z dnia 20/10/2026, warunki próbek oraz oddzielna podstawa testu kontaktu ślizgowego.
  2. MCAM — Karta techniczna produktu Ertalyte TX PET-PObecne oznaczenie klasy łożyskowej i formuła z wewnętrznym smarowaniem, bez domniemanej chemii dodatków.
  3. Obróbka PET Ensinger; uwagi dotyczące produktu i obróbki MCAM PET-PPółfabrykaty konstrukcyjne w porównaniu z poliestrem opakowaniowym, ograniczenia dotyczące gorącej wody i środowisk alkalicznych oraz luz na dnie otworu nieprzelotowego.
  4. Zestaw narzędzi operatora MCAM; hydrauliczne pierścienie ścierne TrelleborgWiercenie i wytaczanie PET-P oraz wrażliwość na karby; odrębne role prowadzącego pierścienia łożyskowego i uszczelnienia głównego.
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana sztuczną inteligencją, nie jest to wyprodukowana część zamawianego klienta.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB