ガイドローラー
当社では、所定の走行径、内径および端面を有するPET-P製ローラーを旋盤加工します。ステップ、フランジまたは溝により移動部品を定位し、中心開口部は指定された軸またはベアリング配置に従います。

当社では、所定の走行径、内径および端面を有するPET-P製ローラーを旋盤加工します。ステップ、フランジまたは溝により移動部品を定位し、中心開口部は指定された軸またはベアリング配置に従います。
平軸受用ブッシュシャフト周囲にスライドするボアを提供する。当社は、ボア、外部位置決め径およびフランジまたは肩部を機械加工し、ランニングインターフェースをブッシングを支持部品に装着するための表面とは明確に区別して加工する。
当社では、所定の径方向断面、軸方向幅および接触径を有するPET-P製ガイドリングを旋盤加工します。リング図面に溝および組立配置の要件としてステップ、リリーフまたは所定の切削が指定されている場合、それらを含めて加工します。
スライドブロックは、接触チャネルまたはレール形状と取付け面および固定穴を一体化した構造です。当社では、PET-P材のブランクに対し、所定の断面および局所的なクリアランス形状をフライス加工し、取付け基準面を用いて作業パスの位置決めを行います。
当社では、PET-P製ネストに対し、ワークピースを定位するためのポケット、ストップおよび支持ランドをフライス加工します。リリーフは定位に関与しない面を除去し、締結機能はネストを治具ベースに接続します。
当社で旋盤加工したPET-P製ワッシャーは、シャフト周囲の軸方向接触面を提供します。内径、外形および作業厚さは図面通りであり、ワッシャーと対向肩部との接触箇所には局所的なステップまたはリリーフを設けます。
VETCNCでは、指定されたエンジニアリング用PET-P材からカスタムフライス加工および旋盤加工部品の見積もりを提供しています。本ページでは半結晶性機械加工用材を取り扱っています。注文に際しては、正確な製品、調達元、幾何形状および納入時検収項目を確認いたします。
エンジニアリング用PET-Pは、剛性のある位置決めおよび回転部品向けの在庫材です。名称通り充填剤を含まないErtalyte製品が以下の基準値を提供します。その半結晶性在庫状態は、同様にPETという名称を冠するボトルおよび包装用製品とは異なります。[1]
Ertalyte TXのような内部潤滑性を有する製品は、スライド接触用途向けに別途選定されるものです。当社では、充填剤を含まないPET-Pの表面仕上げとしてその配合を扱うのではなく、指定された在庫製品をそのまま採用します。実際の対向面および接触条件がその選択を決定づけます。[2] [1]
丸棒材はローラー、ブッシュ、リングおよびワッシャーに適しています。管状のブランクを用いることで、製品形状および肉厚が部品要件に適合する場合、中心部材の除去量を削減できます。内径、外周走行面および端面の材料は、これらの特徴が仕上げ完了までブランク内に残ります。[3]
プレート在庫材は、広い取付面を持つプロファイル加工ブロックまたは位置決めネストを支持します。ポケット深さおよび残存底面厚により所要開始断面が決定され、完成後の接触パスは、単に在庫厚みから受け入れるのではなく、この底面を基準として機械加工されます。


この表は、銘柄を明示した一種類の未充填素材を対象に、各数値とその試験条件を対応付けています。
| 特性 | 基準値 | 試験基準 | 明示された試験条件 |
|---|---|---|---|
| 引張強さ | 90 MPa | ISO 527-1/-2 | タイプ1B試験片 |
| 引張弾性率 | 3,500 MPa | ISO 527-1/-2 | タイプ1B;1 mm/min |
| 圧縮応力 | 33 / 64 / 107 MPa | ISO 604 | 公称ひずみ:1 / 2 / 5 % |
| 熱たわみ温度 | 80°C | ISO 75-1/-2 | 1.8 MPaの試験荷重 |
| 線膨張係数 | 60 µm/(m·K) | 製造元の参照資料 | 平均23–60°C |
| 吸水率、24 h | 質量比0.07 % | ISO 62 | 23°Cの水 |
| 滑り摩耗率 | 3 µm/km | ピンオンディスク方式に類似した手順¹ | 3 MPa; 0.33 m/s |
MCAM Ertalyte PET-P 製品データシート(20/10/2026付)のISO欄による。機械特性の大半は、40–60 mmの丸棒、それ以外は10–20 mmの板材から削り出した乾燥試験片を23°Cで試験した平均値で、試験方向の記載はありません。引張強さは、記載された手順に応じて降伏時または破断時の値です。圧縮試験にはØ8 × 16 mmの円柱試験片を用い、試験速度は1 mm/minです。吸水試験にはØ50 × 3 mmの円板を用います。¹試験手順はISO 7148-2 Method Aに類似しており、相手材はRa 0.7–0.9 µmの鋼、条件は23°C、50% RHです。これらは素材を比較するための値であり、購入時に保証される最小値や完成部品の定格ではありません。

当社では、図面に指定された基準配置に基づき、内径、走行直径および端面を旋削加工します。段付きローラや薄肉ガイドリングの場合、保持部周辺を支持することで、最終切削時に支持されていないエッジに負荷がかからないようにします。
PET-Pは切欠きに敏感です。大径の穴を加工する場合、ドリルで下穴を開けてから中ぐりすれば、一工程で全径まで開けるときの発熱や割れのリスクを抑えられます。手順は実際の素材と穴の仕様に応じて選び、切削部から切りくずを排出します。
当社では、残存する床部または壁部の直下に支持を設けて、作業面の外形および取付け部をフライス加工します。ポケットの角部、側面開口部および深部への到達性が工具のアクセスを決定し、切屑の排出経路が明瞭であることで、接触面が擦過または再切削されるのを防ぎます。[4]
特徴の受入判定には、図面に記載された実際の基準面、支持条件および測定条件を用いる。
| 特徴 | 要件または基準 | 許容状態 | 検証 |
|---|---|---|---|
| ローラー内径穴および座面 | 図面によるシャフト/ベアリングの適合寸法および軸方向位置決め | 指定された自由状態または組立状態 | 内径穴(ボア)と肩部の関係 |
| ガイドプロファイルまたはネスト接触部 | 図面による作業パスおよび位置決め基準(ダトゥム) | 指定された取付け支持部 | プロファイルおよび接触位置の検査 |
| 充填されていない素材の基準直径 | 50 mm、23→53°C:ΔD ≈ +0.09 mm | 公表された区間平均値を一定に維持 | 自由状態における材料成長量の計算 |
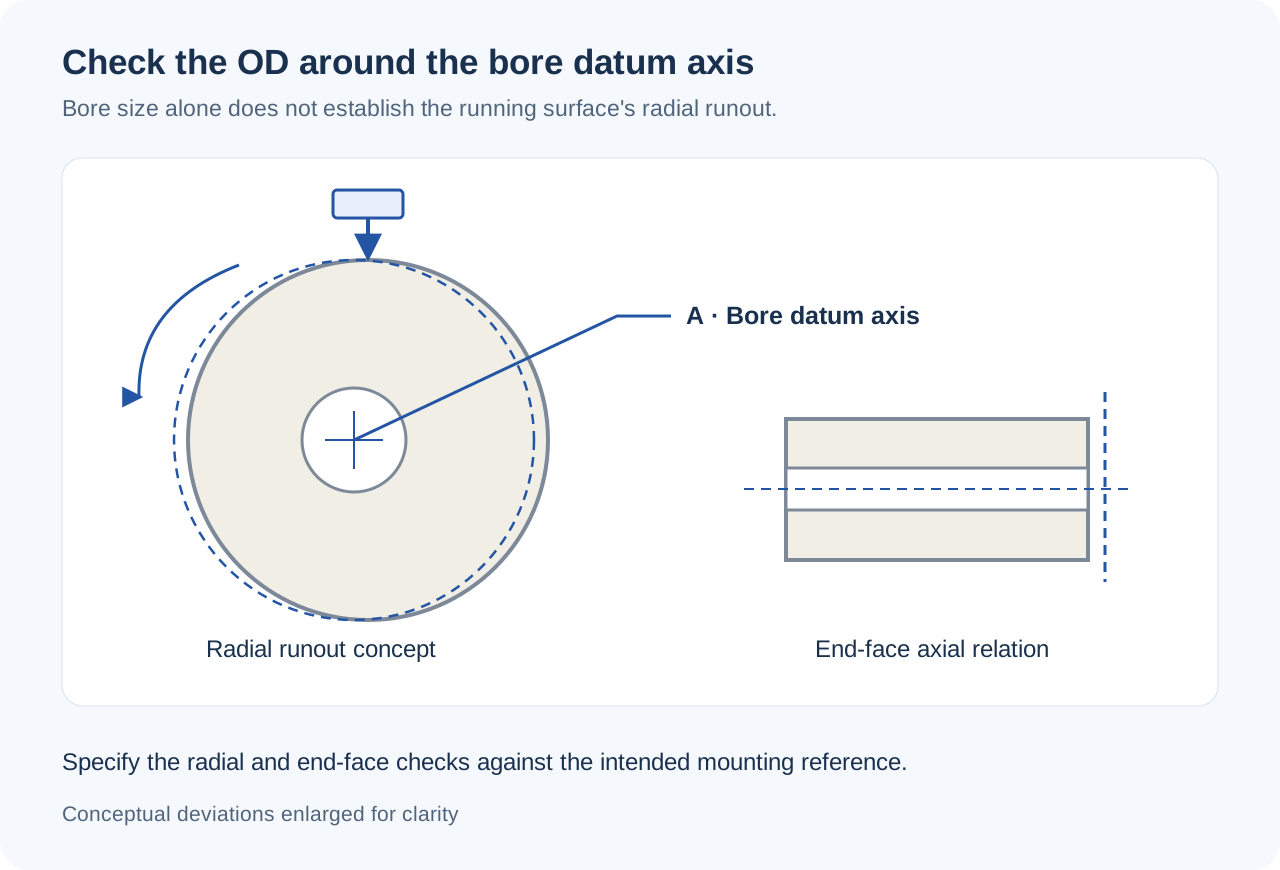
| ローラー走行帯 | 図面によるプロファイルおよび内径穴軸との関係 | 仕上げ後の定義済み基準(ダトゥム)セットアップ | 規定通りのプロファイル/ランアウト検査 |
熱膨張推定:ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 30 K = 0.09 mm。これは、該当区間内で充填されていない素材の23–60°Cにおける平均熱膨張係数を用いたものです。実装時のクリアランスは、相手材質、支持構造および拘束状態にも依存するため、この推定値は機械加工公差を設定するものではありません。
当社は、部品図面に示された選択されたサイズ、プロファイルおよび基準関係について見積りを行います。ローラ軸受座、長いガイド溝、定位ネスト(ロケーティング・ネスト)は、それぞれ検査のための異なる支持およびアクセスを必要とします。各許容限界は、その機能を果たす特徴に従って設定されます。
溝または深く掘られた端部凹部により、作動帯を支持する材料が減少します。この作動帯からハブへ連続した荷重伝達経路を確保することで、接触荷重を効果的に伝達できます。外周プロファイルと支持本体は、一体として検討する必要があります。
連続リングは、 oversized な肩部を無理に越えて装着することなく、その座面へ導入できる経路を必要とします。設計上、分割構造または特定の継手が必要な場合は、その位置および形状を図面に明記しなければなりません。一体成形のリングが装着時に弾性変形して開くことは想定されません。
回転切削工具により内角半径が形成され、PET-Pでは鋭いノッチは望ましくない。可動部品はそのコーナー部にクリアランスを必要とする。局所的なリリーフまたは互換性のある対向半径を設けることで、溝全体を広げることなく実用的なガイド部を維持できる。[4]
ネストは、意図された接触面でワークピースを定位し、それ以外の部分は干渉しないようにする必要があります。リブ、コーナーフィレット、あるいは表面の凹凸周辺にリリーフを設けることで、意図しない高点が発生し、実際の定位面からワークピースが浮き上がってしまうことを防止できます。
ローラは、所定の高さおよび経路沿いの所定位置で作動帯(ランニング・バンド)を提示します。フランジまたは溝により横方向の移動を拘束でき、また軸および周囲のフレームによって、ローラの保持方法および回転可能範囲が決定されます。
成形ブロックは、その作動接触部を通じて可動スライドの走行経路を維持します。この経路上での取付け位置およびアライメントが、複数のガイドが意図された接触を共有するか、あるいは片側エッジまたは一端に過度な負荷を集中させるかを決定します。
ネストは、選択された面でワークピースを支持し、定義された基準に対して停止させます。ただし、治具は依然としてワークピースの装着、クランプ、および取り外しのためのアクセスを確保する必要があります。ワークピースの外形全体に一致するポケット形状は、定位精度を向上させることなく、むしろ脱着を困難にすることがあります。
スラストワッシャーは、軸方向の対向面を分離しつつ、所定のシャフトクリアランスを維持します。その接触環状部、定位ステップおよび隣接するショルダーが、軸方向荷重がワッシャーに導入される位置を規定し、外径のみで荷重を受ける構造とは異なります。

バンドは、指定された輪郭、表面粗さおよび許容される工具痕を維持します。外観のみを目的とした研磨処理では、クラウン、溝または局所的な直径が変化する場合があります。追加の仕上げ工程は、光沢に対する一般的な要求ではなく、実際の接触要件に従って実施されます。
バリおよび遊離破片は、作業用バンドまたは嵌合座面にエッジブレイクを及ぼさないよう、側面および入口部から除去されます。欠けた入口部は、過剰な丸み付けで隠蔽するのではなく、指定されたエッジ形状および残存接触面に基づいて評価されます。
導入テーパー(リードイン)は、ワークピースがガイドまたは治具内へスムーズに挿入されるのを助けますが、位置決めストップには定義された面が必要です。仕上げ工程では、これらの境界を明確に区別し、取扱い用エッジの緩和がストップの長さを短縮したり、図面で規定された位置決め用コーナーを除去したりしないようにします。
仕上げ済み開口部は、遊離した切削屑を完全に除去し、合意された清掃要件に従って洗浄されます。識別マークは許容された非接触面に残留させ、梱包材によりハードウェアや切削屑がローラーバンドおよび位置決めランドに接触しないよう保護します。
部品記録には、PET-P 製品、在庫形状および承認済み供給元制限が保持されます。ベアリング改造型製品への変更案は、それが量産在庫となる前に特定されます。承認済み機械部品は、その材料定義と紐付けられます。
ローラーは個別の直径公差を満たしていても、走行面がボア軸線からずれている可能性があります。検査では、外周輪郭および端面をボア基準軸線に対して関係づけ、図面に規定されたランアウトまたは他の幾何関係を、定義されたセットアップ条件下で確認します。
ガイドまたはネストは、その作業接触面を位置決めるマウント基準から検査されます。受入判定に実際の移動試験または荷重試験が含まれる場合、当該試験には独自の合意されたセットアップおよび結果が定められます。寸法報告書単体では、サービス寿命を保証しません。
指定されたベアリング等級または供給元制限は調達に影響を与えます。ローラー用の丸棒材と複数のネスト用プレート展開では、材料の使用方法が異なります。開口部、残留断面および利用可能なブランクサイズによって、除去される材料量が決定されます。
ノッチ感度の高い大径ボアでは、開口加工と仕上げ加工を分離して実施する必要があります。深さのあるガイド部、側面穴または複数の面に設けられたポケットも、単一方向からの単純な開放輪郭加工に比べて、工具の到達範囲およびセットアップ数を増加させます。
制御されたローラー表面粗さ、定義された溝輪郭、または記録されたランアウト検査は、特定の仕上げおよび検査作業を追加します。組立後の動作試験は、実際の部品および対向部品との組み合わせに基づく別個の作業範囲であり、それに応じて計画されます。
プログラミング、ワークホルディングおよび初品の準備は、同時に生産される同一部品間で共有されます。異なるネスト形状またはローラー仕様変更は、それぞれ独自のセットアップ作業を保持します。素材、形状および受入条件が変更されない場合、再発注時は承認済みの基準を再利用できます。
初品により、該当部品が実際の機構または治具内でどのように動作し、嵌合し、離脱するかを確認します。溝、ストップ、ガイドパスなどの形状変更は、その幾何形状が承認済み量産定義となる前に解決されます。
代表部品には、意図通りの設計仕様素材および含まれる仕上げ工程を用います。これにより、当該製品に対する製造結果が明確に定義され、外観が類似する他のポリマーまたは異なるベアリング材質を等価な試験として扱うことはありません。
承認済み素材、図面改訂版、作業面および必須検査項目がロットを定義します。試験段階での調整は、残りの部品製作に先立ち、当該定義に記録されます。
リピート注文では、承認済みの部品および材料定義を参照します。交換部品が同一機構に投入される前に、変更された供給元、ベアリング製品、または作動プロファイルが特定され、影響を受ける嵌合および接触関係が評価されます。
これは光学窓仕様ではありません。当該半結晶性エンジニアリング材(stock)は、自然白色および黒色を含む不透明色で供給されます。ペットボトルなど他のポリエステル製品に見られる透明性は、本材には適用されません。透明窓には、専用の材料および光学的要件が必要であり、観察面とその表面仕上げは別途定義する必要があります。
いいえ。低吸水性とは水分の吸収量を指すものであり、加水分解は化学的劣化です。MCAMは、Ertalyte PET-Pに対して高温水および蒸気の使用を警告しており、高pHアルカリ環境への暴露も推奨していません。したがって、洗浄方法については、実際の材質および洗浄サイクルとの適合性を個別に評価する必要があります。吸水率の欄は、その適合性を保証するものではありません。
現在のErtalyte TXデータシートには、内部潤滑されたベアリング用製品が記載されていますが、潤滑剤の化学組成については開示されていません。この記述から、PTFEを含むこと、あるいは含まないことを推定してはなりません。注文で特定の添加剤が制限されている場合、受入れ前に該当製品固有の組成情報またはその不含有証明書を取得してください。
直接的にはできません。掲載されている動摩擦データは、所定の圧力、速度および表面状態で鋼に対して行うスライド試験から得られたものです。ローラーのトラクションは、実際の製品表面、法線方向荷重および滑り条件に依存します。ローラーの把持性能は、当該接触における実際の製品表面、法線方向荷重および滑り条件に基づいて評価されます。
意図しない底部当りを締結ストップとして使用しないでください。MCAM は明確に、PET-P の穴(ドリル穴またはタップ穴)底部にクリアランスを確保することを推奨しています。完全なねじ噛み合い長さ、ネジ先端の突出量および底部に確保可能なクリアランスは、それぞれ独立した寸法であり、図面にはそれぞれ明記すべきです。意図された締結接触面が、組立時の位置を決定します。
ガイドリングは、可動界面を支持および案内するために選定される。ただし、それは自動的に主な流体シールとはならない。案内機能は横方向の接触を制御するものであり、シール機能にはそれ専用の形状、材料、および許容漏れ量が必要である。シールをガイドリングで置き換えると、その機能が変化する。複数の機能を統合した部品は、両方の機能について明示的に設計・検証されなければならない。
互いに対応する図面とモデル、必要なエンジニアリング用PET-P素材、数量、機能面の仕上げをご提示ください。ご希望の部品について見積もれるよう、相手部品の形状と、指定されている使用・取付け・検査条件もお知らせください。
本ページで使用される、特定の在庫材データおよび接触・工程・用途に関する明確な区別事項。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
