Zum Inhalt springen
VETCNCCNC FERTIGUNG
Weiße Polymerrolle und Kanalblock neben einem grauen geschlossenen Führungsring auf einer dunklen Oberfläche

PET-CNC
Bearbeitung

PET-P-Halbzeugeigenschaften ansehen

Individuelle PET-P-Rollen, Buchsen und Positionierteile

6 Komponententypen

Führungswalzen

Wir drehen PET-P-Rollen mit definiertem Laufdurchmesser, Bohrung und Stirnflächen. Stufen, Flansche oder Nuten dienen zur Lagefixierung des bewegten Elements, während die zentrale Öffnung der vorgegebenen Achs- oder Lageranordnung folgt.

Gleitlagerbuchsen

Gleitlagerbuchsen bieten eine Gleitbohrung um eine Welle. Wir bearbeiten die Bohrung, den äußeren Passdurchmesser sowie eventuelle Flansche oder Absätze und trennen die Lauffläche strikt von den Flächen, die die Buchse in ihrer Aufnahme positionieren.

Kolbenführungsringe

Wir drehen PET-P-Führungsringe mit der vorgegebenen radialen Querschnittsabmessung, axialen Breite und Kontakt-Durchmessern. Eine Stufe, Entlastungsnut oder definierte Fräsung kann bei Bedarf gemäss Zeichnung für Nut und Montageanordnung eingebracht werden.

Profilierte Gleitblöcke

Ein Gleitblock kombiniert eine Kontakt-Nut oder Schienen-Profilierung mit Montageflächen und Befestigungsbohrungen. Wir fräsen den vorgegebenen Querschnitt sowie lokale Freistellungen in den PET-P-Rohling ein und nutzen die Montage-Referenzflächen, um den funktionalen Verlauf zu positionieren.

Fixur-Positioniernester

Wir fräsen Taschen, Anschläge und Stützflächen, die das Werkstück in einem PET-P-Nest positionieren. Entlastungen schaffen Freiraum an Flächen, die keine Positionsfunktion übernehmen sollen, während Befestigungselemente das Nest mit seiner Fixur-Grundplatte verbinden.

Axiallager-Scheiben

Gedrehte PET-P-Scheiben bieten eine axiale Kontaktfläche um eine Welle. Die Bohrungsgrösse, das Aussengeometrie-Profil und die funktionale Dicke entsprechen der Zeichnung; lokale Stufen oder Entlastungen werden dort eingearbeitet, wo die Scheibe auf die Gegenstirnfläche trifft.

VETCNC erstellt Angebote für kundenspezifisch gefräste und gedrehte Komponenten aus vorgegebenem technischem PET-P-Rohmaterial. Diese Seite behandelt halbkristallines mechanisches Rohmaterial; wir bestätigen das genaue Produkt, die Beschaffungsquelle, die Geometrie sowie die im Auftrag enthaltene Abnahmeprüfung.

Technisches PET-P-Rohmaterial für mechanische Komponenten

Ungefülltes halbkristallines PET-P

PET-P für den Maschinenbau ist ein Halbzeugwerkstoff für steife Positionier- und Gleitbauteile. Das genannte ungefüllte Ertalyte-Produkt liefert die nachstehenden Referenzwerte. Sein teilkristalliner Halbzeugzustand unterscheidet sich von den Flaschen- und Verpackungsprodukten, die ebenfalls die Bezeichnung PET tragen. [1]

Auswahlkriterium
Das tatsächliche technische Rohmaterial hinter der Teiledefinition.

Lagerfähiges PET-P für Gleitflächen

Ein intern geschmiertes Produkt wie Ertalyte TX ist eine separate Wahl für Gleitkontakte. Wir halten am spezifizierten Halbzeugprodukt fest, anstatt seine Formulierung als Oberflächenfinish auf ungefülltem PET-P zu behandeln. Die arbeitende Gegenfläche und die Kontaktbeanspruchung bestimmen diese Wahl. [2] [1]

Auswahlkriterium
Ein benanntes Lagerprodukt und sein vorgesehener Gleitkontakt.

Stab- und Rohblankos

Rundmaterial eignet sich für Rollen, Buchsen, Ringe und Scheiben. Ein rohrförmiger Rohling kann den Materialabtrag im Zentrum reduzieren, sofern das Halbzeug und die Wandstärke zum Bauteil passen. Das Material für die Bohrung, das äußere Laufprofil und die Stirnflächen verbleibt im Rohling, bis diese Merkmale fertig bearbeitet sind. [3]

Auswahlkriterium
Der Rotationsumfang und die Öffnung durch dessen Mittelpunkt.

Plattenblankos für Führungselemente und Aufnahmen

Ein Plattenblanko trägt einen profilierten Block oder eine Positionieraufnahme mit breiter Montagefläche. Die Taschentiefe und die verbleibende Grundplatte bestimmen den erforderlichen Ausgangsquerschnitt; der fertige Kontaktweg wird in Bezug auf diese Grundplatte bearbeitet – nicht allein auf Basis der Rohplattendicke akzeptiert.

Auswahlkriterium
Das Material unterhalb des Positionier- oder Führungprofils.
Naturweiße Zuschnitte aus massiven Polymerplatten und -stäben
Hüllkonturen von Plattenzuschnitten um ein Führungsprofil und ein gekrümmtes Positioniernestprofil

Steifigkeit und thermische Dehnung sind unterschiedliche Einflussgrößen

Der Elastizitätsmodul beschreibt die elastische Steifigkeit unter Last, während die Ausdehnung die temperaturbedingte Größenänderung beschreibt. Beide beeinflussen eine enge mechanische Passung, aber das eine kann nicht für das andere stehen. Eigenspannungen im Halbzeug und die Menge des abgetragenen Materials beeinflussen ebenfalls die Geometrie, die nach der Bearbeitung verbleibt. [1] [4]

Die Tabelle beschreibt ein benanntes ungefülltes Rohmaterial und führt jeden Wert zusammen mit seiner angegebenen Prüfbedingung auf.

Ungefülltes Ertalyte PET-P: Referenzbezeichnung für technischen Halbzeugwerkstoff
EigenschaftReferenzwertPrüfgrundlageAngegebener Zustand
Zugfestigkeit90 MPaISO 527-1/-2Probe Typ 1B
Zugmodul3,500 MPaISO 527-1/-2Typ 1B; 1 mm/min
Druckspannung33 / 64 / 107 MPaISO 6041 / 2 / 5 % nominelle Dehnung
Wärmeformbeständigkeitstemperatur80°CISO 75-1/-2Prüflast 1,8 MPa
Linearer Ausdehnungskoeffizient60 µm/(m·K)Herstellerreferenz23–60 °C Mittelwert
Wasseraufnahme, 24 h0.07 % nach MasseISO 62Wasser bei 23 °C
Verschleißrate bei Gleitreibung3 µm/kmVerfahren nach Pin-on-Disk-Art¹3 MPa; 0.33 m/s

MCAM Ertalyte PET-P-Produktdatenblatt, Stand 20/10/2026, ISO-Spalten. Die meisten mechanischen Werte beziehen sich auf trockene Proben, die aus Stäben mit Durchmesser 40–60 mm oder – falls nicht anders angegeben – aus Platten mit Dicke 10–20 mm bei 23 °C gefräst wurden; die Richtung ist nicht angegeben. Die Zugfestigkeit kann je nach angegebenem Prüfverfahren am Streckgrenzen- oder Bruchpunkt ermittelt sein. Bei der Druckprüfung werden Zylinder mit Ø8 × 16 mm bei 1 mm/min verwendet; für die Wasseraufnahme werden Scheiben mit Ø50 × 3 mm eingesetzt. ¹Verfahren ähnlich ISO 7148-2 Methode A, gegen Stahl mit Rauheit Ra 0,7–0,9 µm bei 23 °C und 50 % rel. Luftfeuchte. Die Angaben beschreiben die Vergleichsbasis für den Rohstoff und stellen weder garantierte Mindestwerte für den Einkauf noch Bewertungen für fertige Bauteile dar.

CNC-Dreh- und Frästechnik PET-P

Eine gebohrte Anfangsöffnung, gefolgt von der fertigen Ausdrehfläche

Drehbearbeitete Rollen- und Lagermerkmale

Wir drehen die Bohrung, den Laufdurchmesser und die Stirnflächen entsprechend der Bezugsanordnung der Zeichnung. Für eine gestufte Rolle oder einen dünnen Führungsrings benötigt der um den verbleibenden Abschnitt herum gestützte Bereich eine zusätzliche Abstützung, damit beim letzten Schnitt keine ungestützte Kante belastet wird.

Bohren und Aufbohren einer größeren Öffnung

PET-P ist kerbempfindlich. Für eine größere Bohrung kann das sequenzielle Vorgehen aus Bohren gefolgt von Aufbohren die thermische Belastung und das Risiko von Rissbildung reduzieren, das mit dem Erstellen der gesamten Öffnung in einem einzigen Arbeitsgang verbunden ist. Die Reihenfolge wird anhand des konkreten Rohmaterials und der Bohrung gewählt; Späne werden stets aus der Schneidzone entfernt.

Fräsen von Führungskonturen und Einlege-Taschen

Wir fräsen das Arbeitsprofil und seine Befestigungsmerkmale mit Abstützung unter dem verbleibenden Boden oder der Wand. Taschenecken, seitliche Öffnungen und tiefe Ausladungen bestimmen den Fräserzugang; ein freier Spanabfluss verhindert, dass die Kontaktfläche aufgerieben oder nachgeschnitten wird. [4]

PET-P-Rolle: Passungen und Positionierungsreferenzen

Buchsenbohrung und äußere PassflächenSchematischer Schnitt mit Welle, Lagerbohrung und äußerer Passfläche. In der eigentlichen Zeichnung werden Lauf- und Lagepassungen separat definiert.Äußere PassflächePET-P-BuchseGegenwelleKonzept der Schnittstelle
Die Wellen-Schnittstelle, der axiale Anschlag und die Lauffläche der Rolle haben unterschiedliche Aufgaben.
Mechanische Schnittstellen von PET-P und ihre Abnahmekriterien
MerkmalAnforderung oder BezugAkzeptierter ZustandVerifizierung
Rollenbohrung und AnschlagZeichnung: Passung Welle/Lager und axiale LagebestimmungSpezifizierter freier oder montierter ZustandBeziehung zwischen Bohrung und Absatz
Profil der Führung oder Kontaktstellen der AufnahmeZeichnung: Arbeitsweg und LagebezugselementeSpezifizierte MontageabstützungPrüfung von Profil und Kontaktlage
Unbearbeiteter Bezugsdurchmesser50 mm, 23→53 °C: ΔD ≈ +0,09 mmVeröffentlichtes Intervallmittel konstant gehaltenBerechnung der freien Werkstoffausdehnung
Laufband der RolleZeichnung: Profil und Bezug zur BohrungsachseDefinierte Bezugseinrichtung nach der FertigstellungProfil-/Rundlaufprüfung gemäß Spezifikation

Thermische Abschätzung: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 30 K = 0,09 mm. Dabei wird der mittlere Ausdehnungskoeffizient des unbearbeiteten Werkstoffs im Intervall 23–60 °C verwendet. Das eingebaute Spiel hängt zudem vom Gegenwerkstoff, der Abstützung und der Einspannung ab; die Abschätzung legt keine Bearbeitungstoleranz fest.

Grenzwerte für die funktionellen PET-P-Schnittstellen

Wir kalkulieren die ausgewählten Abmessungen, Profile und Bezugsbeziehungen auf der Bauteilzeichnung. Ein Wälzlager-Sitz, ein langer Führungskanal und eine Positionier-Nestung erfordern unterschiedliche Unterstützung und Zugänglichkeit für die Prüfung; jeder akzeptierte Grenzwert folgt der jeweiligen funktionalen Merkmalsausprägung.

Konstruktionsdetails für PET-P-Mechanikteile

Unterstützung hinter dem Laufband der Rolle

Eine Nut oder eine tiefe Endvertiefung verringert das Material, das das Laufband trägt. Die Aufrechterhaltung eines durchgehenden Lastpfads vom Laufband zur Nabe hilft, die Kontaktlast zu übertragen. Profilaußenkontur und tragender Körper müssen gemeinsam betrachtet werden.

Montageweg des Führungsrings

Ein durchgehender Ring benötigt einen Montageweg auf seinen Sitz, ohne dass er über eine zu große Schulter gezwungen werden muss. Falls die Konstruktion einen geteilten Ring oder eine bestimmte Fügeverbindung erfordert, gehören Lage und Geometrie dieser Verbindung in die Zeichnung. Ein einteiliger Ring wird nicht automatisch als federnd öffnungs- bzw. montagefähig angenommen.

Innenecken eines Führungsblocks

Ein rotierendes Fräswerkzeug hinterlässt einen Innenradius, und eine scharfe Kerbe ist bei PET-P unerwünscht. Das bewegliche Teil benötigt an dieser Ecke Spiel. Eine lokale Freistellung oder ein kompatibler Gegenradius kann den nutzbaren Führungsabschnitt bewahren, ohne den gesamten Kanal zu verbreitern. [4]

Entlastung um eine Positionier-Nestung

Eine Nestung soll ausschließlich an den vorgesehenen Kontaktstellen positionieren und den übrigen Werkstückbereich freihalten. Entlastungen um Stege, Eckverrundungen oder Oberflächenvariationen verhindern, dass ein unbeabsichtigter Höhenpunkt das Teil von seinen eigentlichen Positionierflächen abhebt.

Besprechen Sie die Teileanforderungen

PET-P-Komponenten in Handhabungs- und mechanischen Spannvorrichtungen

Abstützung eines bewegten Elements auf einer Rolle

Die Rolle präsentiert ihr Laufband in der erforderlichen Höhe und Position entlang der Laufbahn. Ein Flansch oder eine Nut kann seitliche Bewegung begrenzen, während Achse und umgebender Rahmen bestimmen, wie die Rolle gehalten und zum Drehen freigegeben wird.

Führung eines gleitenden Elements

Ein profiliertes Blockelement hält die Bahn eines bewegten Schlittens durch seinen funktionsrelevanten Kontaktbereich aufrecht. Montageposition und Ausrichtung entlang dieser Bahn entscheiden darüber, ob mehrere Führungselemente den vorgesehenen Kontakt gemeinsam übernehmen oder stattdessen nur eine Kante oder ein Ende belasten.

Positionierung eines Werkstücks in einer Spannvorrichtung

Eine Nestung stützt das Werkstück auf ausgewählten Flächen ab und begrenzt es gegen definierte Bezugsflächen. Die Spannvorrichtung muss weiterhin Zugang für Beladen, Spannen und Entladen bieten; eine Tasche, die exakt der gesamten Außenform entspricht, erschwert die Entnahme oft ohne Verbesserung der Positioniergenauigkeit.

Bereitstellung einer axialen Anschlagfläche

Eine Axialdistanzscheibe trennt axiale Gegenflächen und bewahrt dabei den erforderlichen Wellenabstand. Ihr Kontakt-Ring, ihre Positionier-Stufe und die benachbarte Schulter definieren den Einleitungspunkt der Axiallast in der Scheibe – nicht allein der Außendurchmesser.

PET-P-Laufflächen und Kantenfinish

Außenlaufbahn der Rolle, getrennt von den Stirnflächen- und Kantenbehandlungszonen

Laufband der Rolle

Das Laufband behält sein spezifiziertes Profil, seine Oberflächenstruktur und die zulässigen Werkzeugmarkierungen bei. Eine rein optische Politur darf Krone, Nut oder lokalen Durchmesser verändern. Jede zusätzliche Nachbearbeitung orientiert sich am tatsächlichen Kontaktanforderungsprofil und nicht an einer allgemeinen Glanzvorgabe.

Seitenkanten und Bohrungseingänge

Grate und lose Fragmente werden an den Seiten und Eingängen entfernt, ohne den Kantenbruch in das Arbeitsband oder einen Passsitz zu tragen. Ein ausgebrochener Eingang wird anhand der spezifizierten Kante und des verbleibenden Kontakts bewertet, anstatt durch zusätzliche Verrundung verdeckt zu werden.

Kontaktgrenzen von Führung und Aufnahme

Eine Einführschräge kann dem Werkstück helfen, in eine Führung oder Vorrichtung einzutreten, während ein Positionieranschlag seine definierte Fläche benötigt. Die Endbearbeitung unterscheidet diese Grenzen, sodass das Brechen einer Handhabungskante den Anschlag nicht verkürzt oder eine in der Zeichnung verwendete Positionierecke entfernt.

Saubere Kontaktflächen und geschützte Verpackung

Fertige Öffnungen werden von losen Bearbeitungsrückständen befreit und nach vereinbarter Anforderung gereinigt. Die Kennzeichnung verbleibt auf einer zulässigen Nichtkontaktfläche, und die Verpackung hält Beschlagteile oder Späne von der Rollenbahn und den Positionierflächen fern.

PET-P-Halbzeugidentität und Prüfung funktionaler Merkmale

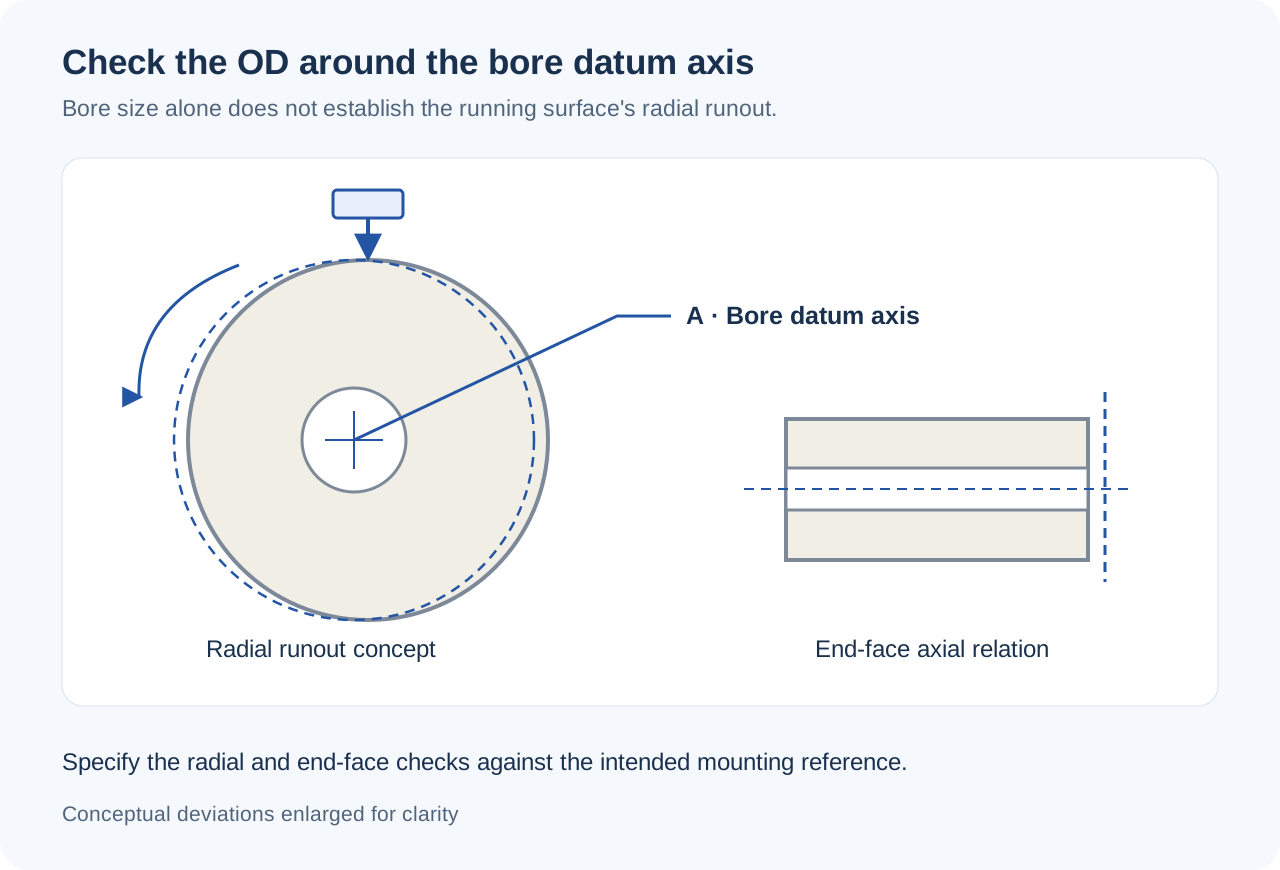
Radialer Rundlauf der Rolle um eine Bohrungsbezugachse und eine separate axiale Beziehung der Stirnfläche

Das bestellte technische Halbzeug

Der Teiledatensatz behält das PET-P-Produkt, die Halbzeugform und jede Beschränkung auf zugelassene Quellen. Eine vorgeschlagene Änderung an einem lagermodifizierten Produkt wird identifiziert, bevor es zum Serienhalbzeug wird; das akzeptierte mechanische Teil ist an diese Materialdefinition gebunden.

Lauffläche relativ zur Bohrungsachse

Eine Rolle kann separate Durchmesser-Grenzwerte einhalten und dennoch eine dezentrierte Lauffläche aufweisen. Die Prüfung bezieht das Außenprofil und die Stirnfläche auf die Bohrungs-Bezugsachse, wobei der auf der Zeichnung spezifizierte Rundlauf oder eine andere Beziehung in der definierten Aufspannung geprüft wird.

Die montierte Führungs- oder Positionieraufgabe

Eine Führung oder ein Nest wird von den Montagebezügen aus geprüft, die ihre Arbeitskontakte positionieren. Wenn die Abnahme eine tatsächliche Bewegungs- oder Belastungsprüfung umfasst, hat diese Prüfung ihren eigenen vereinbarten Versuchsaufbau und ihr eigenes Ergebnis. Ein Maßbericht allein begründet keine Lebensdauer.

Was verändert die Kosten der PET-CNC-Bearbeitung?

Halbzeugprodukt und Rohteilnutzung

Eine benannte Lagerwerkstoffgüte oder Quellenbeschränkung beeinflusst die Beschaffung. Rundmaterial für eine Rolle und ein Plattenlayout für mehrere Aufnahmen verwenden das Material unterschiedlich; die Öffnung, der verbleibende Querschnitt und das verfügbare Rohteil bestimmen, wie viel abgetragen wird.

Bohrungsbearbeitung und Merkmalszugang

Eine kerbempfindliche, größere Bohrung kann separate Vorbohr- und Schlichtschritte erfordern. Tiefe Führungsabschnitte, Seitenbohrungen oder Taschen auf mehreren Flächen erhöhen ebenfalls die Werkzeugauskragung und die Anzahl der Aufspannungen über ein einfaches, aus einer Richtung bearbeitetes offenes Profil hinaus.

Bearbeitung der Funktionsflächen und ausgewählte Prüfungen

Eine kontrollierte Rollenoberflächenstruktur, ein definiertes Nutenprofil oder eine dokumentierte Rundlaufprüfung fügt spezifische Endbearbeitungs- und Prüfarbeiten hinzu. Eine montierte Bewegungsprüfung ist ein separater Leistungsumfang, der für das tatsächliche Teil und die Zusammenbauanordnung geplant wird.

Stückzahl bei Verwendung einer freigegebenen Definition

Programmierung, Werkstückspannung und Erstmuster-Vorbereitung werden über identische, gemeinsam gefertigte Komponenten geteilt. Unterschiedliche Nestprofile oder Rollenrevisionen behalten ihre eigenen Rüstarbeiten. Wiederholungen können die akzeptierte Grundlage wiederverwenden, wenn Halbzeug, Geometrie und Abnahme unverändert bleiben.

Von der PET-P-Passungsprüfung zur Serienlieferung

Die vorgesehenen Kontakte testen

Ein erstes Bauteil prüft, wie das Teil im tatsächlichen Mechanismus oder in der Vorrichtung läuft, sitzt und löst. Änderungen an einer Nut, einem Anschlag oder einer Führungsbahn werden geklärt, bevor diese Geometrie zur freigegebenen Fertigungsdefinition wird.

Repräsentatives PET-P-Material verwenden

Das repräsentative Teil verwendet das vorgesehene Konstruktionsmaterial und die enthaltenen Nachbearbeitungsschritte. Dies etabliert das fertige Ergebnis an diesem Produkt, anstatt ein ähnlich aussehendes Polymer oder eine andere Lagerformulierung als gleichwertigen Versuch zu behandeln.

Die vereinbarte Menge freigeben

Das freigegebene Material, die Zeichnungsversion, die Bearbeitungsflächen und die erforderlichen Prüfungen definieren die Charge. Eine versuchsbedingte Anpassung wird in dieser Definition erfasst, bevor die restlichen Bauteile danach gefertigt werden.

Austauschbare Kontaktgeometrie beibehalten

Wiederholungsbestellungen beziehen sich auf das freigegebene Teil und die Materialdefinition. Eine geänderte Quelle, ein anderes Lagerprodukt oder ein anderes Bearbeitungsprofil wird identifiziert, bevor Ersatzteile in denselben Mechanismus gelangen, sodass die betroffenen Passungs- und Kontaktverhältnisse bewertet werden können.

FAQs zur PET-CNC-Bearbeitung

Kann das PET-P-Halbzeug auf dieser Seite als transparentes Sichtfenster verwendet werden?

Es handelt sich nicht um eine Spezifikation für optische Fenster. Das genannte teilkristalline Konstruktionsmaterial wird in opaken Farben geliefert, darunter Naturweiß und Schwarz. Die Transparenz, die mit Flaschen oder einem anderen Polyesterprodukt verbunden ist, überträgt sich nicht darauf. Ein transparentes Fenster erfordert eigene Material- und optische Anforderungen, wobei die Sichtflächen und die Oberfläche separat definiert werden.

Macht die geringe Wasseraufnahme PET-P für die Reinigung mit Heißwasser, Dampf oder alkalischen Mitteln geeignet?

Nein. Geringe Aufnahme beschreibt die Absorption, während Hydrolyse ein chemischer Abbau ist. MCAM warnt bei Ertalyte PET-P vor Heißwasser und Dampf und empfiehlt keine Exposition gegenüber alkalischen Medien mit hohem pH-Wert. Ein Reinigungsprozess erfordert daher eine Kompatibilitätsbewertung für das tatsächliche Material und den Zyklus; die Zeile zur Wasseraufnahme kann dies nicht qualifizieren.

Identifiziert die TX-Bezeichnung das im Halbzeug enthaltene Schmiermittel?

Das aktuelle Ertalyte TX-Datenblatt beschreibt ein innengeschmiertes Lagerprodukt, gibt aber die Chemie des Schmiermittels nicht an. Schließen Sie aus dieser Beschreibung weder auf einen PTFE-Gehalt noch auf dessen Fehlen. Wenn die Bestellung ein bestimmtes Additiv ausschließt, holen Sie vor der Materialfreigabe die entsprechende produktspezifische Zusammensetzung oder eine Erklärung über das Nichtvorhandensein ein.

Kann der veröffentlichte Reibungskoeffizient vorhersagen, ob eine PET-P-Rolle das Produkt greift?

Nicht direkt. Die aufgeführten Daten zur dynamischen Reibung stammen aus einem Gleitversuch gegen Stahl bei definiertem Druck, definierter Geschwindigkeit und Oberflächenbeschaffenheit. Die Traktion der Rolle hängt von der tatsächlichen Produktoberfläche, der Normalkraft und dem Schlupfzustand ab. Die Griffigkeit der Rolle wird anhand der tatsächlichen Produktoberfläche, der Normalkraft und des Schlupfzustands in diesem Kontakt bewertet.

Kann der Grund einer blinden Gewindebohrung in PET-P als Schraubenanschlag dienen?

Nutzen Sie kein unbeabsichtigtes Aufsetzen auf den Bohrungsgrund als Befestigungsanschlag. MCAM rät ausdrücklich, am Grund von gebohrten oder mit Gewinde versehenen PET-P-Bohrungen einen Freiraum zu lassen. Volle Gewindetragtiefe, die Überlänge der Schraubenspitze und die verfügbare Grundfreiheit sind drei separate Maße, von denen jedes in der Zeichnung angegeben werden sollte. Der vorgesehene Klemmkontakt bestimmt die Montageposition.

Kann ein PET-P-Kolbenführungsring die Kolbendichtung ersetzen?

Ein Führungsring wird ausgewählt, um die bewegliche Schnittstelle zu stützen und zu führen; er ist nicht automatisch die primäre Fluiddichtung. Die Führung steuert den lateralen Kontakt, während die Abdichtung eine eigene Geometrie, ein eigenes Material und eine eigene Leckageakzeptanz erfordert. Das Ersetzen der Dichtung durch einen Führungsring würde diese Funktion ändern. Ein Bauteil, das Funktionen kombiniert, muss explizit für beide ausgelegt und validiert werden.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr mechanisches PET-P-Bauteil

Senden Sie die passende Zeichnung und das Modell, das erforderliche technische PET-P-Halbzeug, die Stückzahl und die Oberflächengüte der Arbeitsfläche. Fügen Sie die Passgeometrie sowie alle definierten Betriebs-, Montage- oder Prüfbedingungen hinzu, damit wir das vorgesehene Bauteil kalkulieren können.

PET-P-Material- und Bearbeitungsreferenzen

Genannte Halbzeugdaten sowie die spezifischen Kontakt-, Prozess- und Anwendungsunterscheidungen, die auf dieser Seite verwendet werden.

  1. MCAM — Ertalyte PET-P ProduktdatenblattAktuelle Daten für ungefülltes Halbzeug vom 20/10/2026, Probenbedingungen und die separate Prüfgrundlage für Gleitkontakt.
  2. MCAM — Ertalyte TX PET-P ProduktdatenblattAktuelle Identität der Lagergüte und intern geschmierte Formulierung, ohne eine abgeleitete Additivchemie.
  3. Ensinger PET-Bearbeitung; MCAM PET-P Produkt- und BearbeitungshinweiseTechnischer Kunststoff gegenüber Verpackungs-Polyester, Einschränkungen bei Heißwasser/alkalischen Medien und Grundfreiheit bei Sacklöchern.
  4. MCAM Machinist’s Toolkit; Trelleborg-Hydraulik-FührungsringeBohren/Ausdrehen von PET-P und Kerbempfindlichkeit; die unterschiedlichen Rollen von Führungsring und Primärdichtung.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB