Aller au contenu
VETCNCFABRICATION CNC
Galet en polymère blanc et bloc à gorge à côté d'une bague de guidage fermée grise sur une surface sombre

Usinage CNC du PET
Usinage

Voir les propriétés du PET-P en stock

Rouleaux, douilles et pièces de positionnement sur mesure en PET-P

6 types de composants

Rouleaux de guidage

Nous usinons des rouleaux en PET-P avec un diamètre de fonctionnement défini, un alésage et des faces d’extrémité. Des épaulements, des brides ou des rainures permettent de positionner l’élément mobile, tandis que l’ouverture centrale suit la disposition spécifiée de l’essieu ou du palier.

Douilles à glissement

Douilles à glissement présentent un alésage de glissement autour d'un arbre. Nous usinons l'alésage, le diamètre de positionnement extérieur et toute bride ou épaulement, en maintenant l'interface de fonctionnement distincte des surfaces qui logent la douille dans son support.

Bagues de guidage de piston

Nous usinons des bagues de guidage en PET-P avec la section radiale, la largeur axiale et les diamètres de contact spécifiés. Un épaulement, une dégagement ou une entaille définie peuvent être intégrés lorsque le plan de la bague l’exige pour l’ajustement dans la rainure et la disposition d’assemblage.

Blocs de glissement profilés

Un bloc de glissement associe un canal de contact ou un profil de rail à des faces de montage et des trous de fixation. Nous fraisons la section spécifiée ainsi que les dégagements locaux dans la matière brute en PET-P, en utilisant les références de montage pour positionner le parcours de travail.

Nids de positionnement pour dispositifs de maintien

Nous fraisons des poches, des butées et des zones d’appui qui positionnent la pièce dans un nid en PET-P. Les dégagements évitent tout contact sur les surfaces qui ne doivent pas participer au positionnement, tandis que les éléments de fixation relient le nid à sa base de dispositif.

Rondelles de butée

Les rondelles en PET-P usinées par tournage assurent une face de contact axiale autour d’un arbre. Le diamètre de l’alésage, le profil extérieur et l’épaisseur utile suivent le plan, avec des épaulements ou dégagements locaux là où la rondelle vient en appui contre l’épaulement conjoint.

VETCNC établit des devis pour des composants usinés sur mesure (fraisage et tournage) à partir de stock technique en PET-P spécifié. Cette page concerne les stocks mécaniques semi-cristallins ; nous confirmons le produit exact, son approvisionnement, sa géométrie et les critères d’acceptation inclus dans la commande.

Stock technique en PET-P pour composants mécaniques

PET-P semi-cristallin non chargé

Le PET-P technique est un matériau en stock pour les composants rigides de positionnement et de guidage. Le produit Ertalyte non chargé mentionné fournit les valeurs de référence ci-dessous. Son état semi-cristallin en stock diffère des produits pour bouteilles et emballages qui portent également le nom de PET. [1]

Focus de sélection
Le stock technique réel sous-jacent à la définition de la pièce.

PET-P de grade roulement pour interfaces glissantes

Un produit lubrifié dans la masse tel que l'Ertalyte TX constitue une sélection distincte pour un contact glissant. Nous conservons le produit en stock spécifié plutôt que de traiter sa formulation comme une finition de surface sur du PET-P non chargé. La contre-surface de travail et les conditions de contact guident ce choix. [2] [1]

Focus de sélection
Un produit de grade roulement désigné et son contact glissant prévu.

Ébauches cylindriques et tubulaires

Les demi-produits ronds conviennent aux galets, douilles, bagues et rondelles. Une ébauche tubulaire peut réduire l'enlèvement de matière au centre lorsque son matériau et son épaisseur de paroi conviennent à la pièce. La matière pour l'alésage, le profil extérieur de guidage et les faces d'extrémité reste dans l'ébauche jusqu'à ce que ces caractéristiques soient usinées. [3]

Focus de sélection
L’enveloppe de rotation et l’ouverture centrale qui la traverse.

Ébauches plates pour guides et nids de positionnement

Une ébauche plate supporte un bloc profilé ou un nid de positionnement doté d’une large face de montage. La profondeur de la cavité et l’épaisseur restante de la base déterminent la section initiale requise ; le parcours de contact final est usiné en relation avec cette base, et non pas uniquement accepté à partir de l’épaisseur de stock.

Focus de sélection
La matière située sous le profil de positionnement ou de guidage.
Ébauches découpées dans des plaques et des barres en polymère massif blanc naturel
Enveloppes d'ébauches de plaque autour d'un profil de guidage et d'un profil de nid de positionnement courbe

La rigidité et le déplacement thermique constituent des paramètres distincts

Le module décrit la rigidité élastique sous charge, tandis que la dilatation décrit le changement de dimension lié à la température. Les deux affectent une interface mécanique serrée, mais l'un ne peut pas remplacer l'autre. Les contraintes internes du matériau en stock et la quantité de matière enlevée influencent également la géométrie restante après usinage. [1] [4]

Le tableau décrit un produit de stock non chargé désigné et conserve chaque valeur avec sa condition d’essai déclarée.

Ertalyte PET-P non chargé : référence de demi-produi technique nommée
PropriétéValeur de référenceBase d'essaiCondition déclarée
Résistance à la traction90 MPaISO 527-1/-2Éprouvette de type 1B
Module de traction3,500 MPaISO 527-1/-2Type 1B ; 1 mm/min
Contrainte de compression33 / 64 / 107 MPaISO 604Déformation nominale de 1 / 2 / 5 %
Température de déformation sous charge80°CISO 75-1/-2Charge d’essai de 1,8 MPa
Dilatation linéaire60 µm/(m·K)Référence du producteur23–60 °C moyenne
Absorption d’eau, 24 h0,07 % en masseISO 62Eau à 23 °C
Taux d’usure par glissement3 µm/kmProcédure type « broche sur disque »¹3 MPa; 0.33 m/s

Fiche technique produit MCAM Ertalyte PET-P, datée du 20/10/2026, colonnes ISO. La plupart des valeurs mécaniques correspondent à la moyenne d’éprouvettes sèches usinées à partir de barreaux de 40–60 mm ou, à défaut, de plaques de 10–20 mm, à 23 °C ; le sens de prélèvement n’est pas précisé. La résistance à la traction peut être mesurée à la limite élastique ou à la rupture, selon la procédure déclarée. Les essais de compression utilisent des cylindres de Ø8 × 16 mm à 1 mm/min ; l’absorption d’eau utilise des disques de Ø50 × 3 mm. ¹Procédure similaire à la méthode A de la norme ISO 7148-2, contre un acier présentant une rugosité Ra de 0,7–0,9 µm, à 23 °C et à 50 % HR. Les valeurs indiquées décrivent la base comparative du matériau en stock, et non des minima garantis à l’achat ni des performances garanties pour les pièces finies.

Usinage CNC du PET-P : tournage et fraisage

Une ouverture initiale percée suivie de la surface alésée finie

Caractéristiques de rouleaux et de paliers

Nous usinons l’alésage, le diamètre fonctionnel et les faces d’extrémité selon l’arrangement des références défini sur le dessin. Un rouleau à diamètres étagés ou une bague-guide fine nécessite un support autour de la section conservée afin que la dernière passe n’applique pas de charge sur un bord non soutenu.

Perçage et alésage d’une ouverture plus grande

Le PET-P est sensible aux entailles. Pour un alésage plus grand, le perçage suivi d’un alésage permet de réduire les risques de surchauffe et de fissuration associés à l’ouverture intégrale de la caractéristique en une seule opération. La séquence retenue dépend du brut réel et de l’alésage à réaliser, avec évacuation systématique des copeaux de la zone de coupe.

Fraisage des profilés de guidage et des poches d’emboîtement

Nous fraisons le profil de fonctionnement et ses éléments de montage avec un support sous le fond ou la paroi restants. Les coins des poches, les ouvertures latérales et les portées profondes déterminent l'accès de l'outil ; une bonne évacuation des copeaux permet d'éviter que la surface de contact ne soit frottée ou reprise. [4]

Ajustements et références de positionnement du rouleau PET-P

Alésage de la douille et interfaces de positionnement extérieuresCoupe conceptuelle montrant un arbre, un alésage de palier et une surface de positionnement extérieure. Le plan réel définit séparément les ajustements de fonctionnement et de positionnement.Interface de positionnement extérieureDouille en PET-PArbre d’assemblageConcept d’interface
L’interface entre l’arbre du rouleau, son épaulement axial et sa surface de roulement remplissent des fonctions distinctes.
Interfaces mécaniques du PET-P et leur base d'acceptation
CaractéristiqueExigence ou référenceCondition acceptéeVérification
Alésage et épaulement du rouleauDessin de l’ajustement arbre/roulement et de la localisation axialeÉtat libre ou assemblé spécifiéRelation entre alésage et épaulement
Contacts du profil de guidage ou de la poche d’emboîtementDessin du chemin de fonctionnement et des références de positionnementSupport de fixation spécifiéVérification du profil et de la localisation des contacts
Diamètre de référence non chargé50 mm, 23→53 °C : ΔD ≈ +0,09 mmIntervalle moyen publié maintenu constantCalcul libre de la dilatation du matériau
Bande de roulement du rouleauDessin du profil et de sa relation avec l’axe de l’alésageConfiguration des références définie après usinageVérification du profil et de la concentricité selon spécification

Estimation thermique : ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 30 K = 0,09 mm. Elle utilise le coefficient moyen du matériau non chargé dans l’intervalle 23–60 °C. Le jeu installé dépend également du matériau associé, du support et des contraintes mécaniques ; cette estimation ne définit pas une tolérance d’usinage.

Limites applicables aux interfaces de travail PET-P

Nous cotons les dimensions, profils et relations de référence sélectionnés sur le dessin de la pièce. Un siège de roulement à billes, un long canal de guidage et un logement de positionnement nécessitent des supports et des accès différents pour l’inspection ; chaque limite acceptée suit la caractéristique qui remplit la fonction correspondante.

Détails de conception des pièces mécaniques en PET-P

Support situé derrière la bande de roulement du rouleau

Une gorge ou une cavité profonde à l’extrémité réduit la quantité de matière supportant la bande de roulement. Conserver un chemin continu entre cette bande et le moyeu contribue à transmettre la charge de contact. Le profil extérieur et le corps porteur doivent être étudiés conjointement.

Itinéraire d’assemblage de la bague de guidage

Une bague continue nécessite un itinéraire d’installation sur son siège sans qu’il soit nécessaire de la forcer par-dessus une épaulement surdimensionné. Si la conception exige une bague fendue ou un joint particulier, sa position et sa géométrie doivent figurer sur le dessin. Une bague monobloc n’est pas supposée s’ouvrir élastiquement pour l’installation.

Angles intérieurs d’un bloc de guidage

Une fraise en rotation laisse un rayon intérieur, et une entaille vive est indésirable dans le PET-P. La pièce mobile a besoin de jeu dans ce coin. Un dégagement local ou un rayon d'accouplement compatible peut préserver la section utile du guide sans élargir l'ensemble du canal. [4]

Détente autour d’un logement de positionnement

Un logement doit assurer le positionnement sur les contacts prévus et dégager le reste de la pièce. Une détente autour des nervures, des congés d’angle ou des variations de surface empêche qu’un point haut non prévu ne soulève la pièce loin de ses zones réelles de positionnement.

Discutez des exigences relatives à la pièce.

Pièces en PET-P destinées aux systèmes de manutention et aux dispositifs mécaniques de fixation

Support d’un élément mobile sur un rouleau

Le rouleau présente sa bande de roulement à la hauteur et à la position requises le long de l’itinéraire. Une collerette ou une gorge peut limiter les déplacements latéraux, tandis que l’essieu et le cadre environnant déterminent comment le rouleau est maintenu et autorisé à tourner.

Guidage d’un élément coulissant

Un bloc profilé maintient la trajectoire d’un chariot mobile dans sa section de contact fonctionnelle. La position de montage et l’alignement le long de cette trajectoire déterminent si plusieurs éléments de guidage partagent le contact prévu, plutôt que de charger un seul bord ou une seule extrémité.

Positionnement d’une pièce dans un dispositif de serrage

Un logement soutient la pièce sur des faces sélectionnées et l’arrête contre des références définies. Le dispositif doit toutefois rester accessible pour le chargement, le serrage et le déchargement ; une poche épousant exactement toute la forme extérieure peut compliquer la libération sans améliorer le positionnement.

Création d’une face de contact axiale

Une rondelle de butée sépare les faces axiales appariées tout en conservant le jeu axial requis sur l’arbre. Son anneau de contact, son épaulement de positionnement et son épaulement voisin définissent précisément où la charge axiale est reprise par la rondelle, et non pas uniquement par son diamètre extérieur.

Surfaces de roulement et finition des bords en PET-P

Bande de roulement extérieure du galet séparée des zones de traitement des faces d'extrémité et des bords

La bande de roulement du galet

La bande conserve son profil spécifié, sa texture et les marques d'outil autorisées. Un polissage purement esthétique peut modifier le bombé, une gorge ou un diamètre local. Toute finition supplémentaire répond à l'exigence réelle de contact plutôt qu'à une demande générale de brillance.

Arêtes latérales et entrées d'alésage

Les bavures et les fragments libres sont éliminés sur les côtés et les entrées sans étendre l'abattage d'arête à la bande de travail ou à une portée d'ajustement. Une entrée ébréchée est évaluée par rapport à l'arête spécifiée et au contact restant, plutôt que masquée par un arrondi supplémentaire.

Limites de contact des guides et des nids

Un chanfrein d'amorce peut aider la pièce à pénétrer dans un guide ou un montage, tandis qu'une butée de positionnement nécessite sa face définie. La finition distingue ces limites afin que l'adoucissement d'une arête de manutention ne raccourcisse pas la butée ni ne supprime un angle de positionnement utilisé par le plan.

Faces de contact propres et emballage protégé

Les ouvertures usinées sont débarrassées des débris d'usinage libres et nettoyées selon l'exigence convenue. L'identification reste sur une face hors contact autorisée, et l'emballage maintient la quincaillerie ou les copeaux à l'écart de la bande du galet et des portées de positionnement.

Identification du brut PET-P et contrôle des caractéristiques fonctionnelles

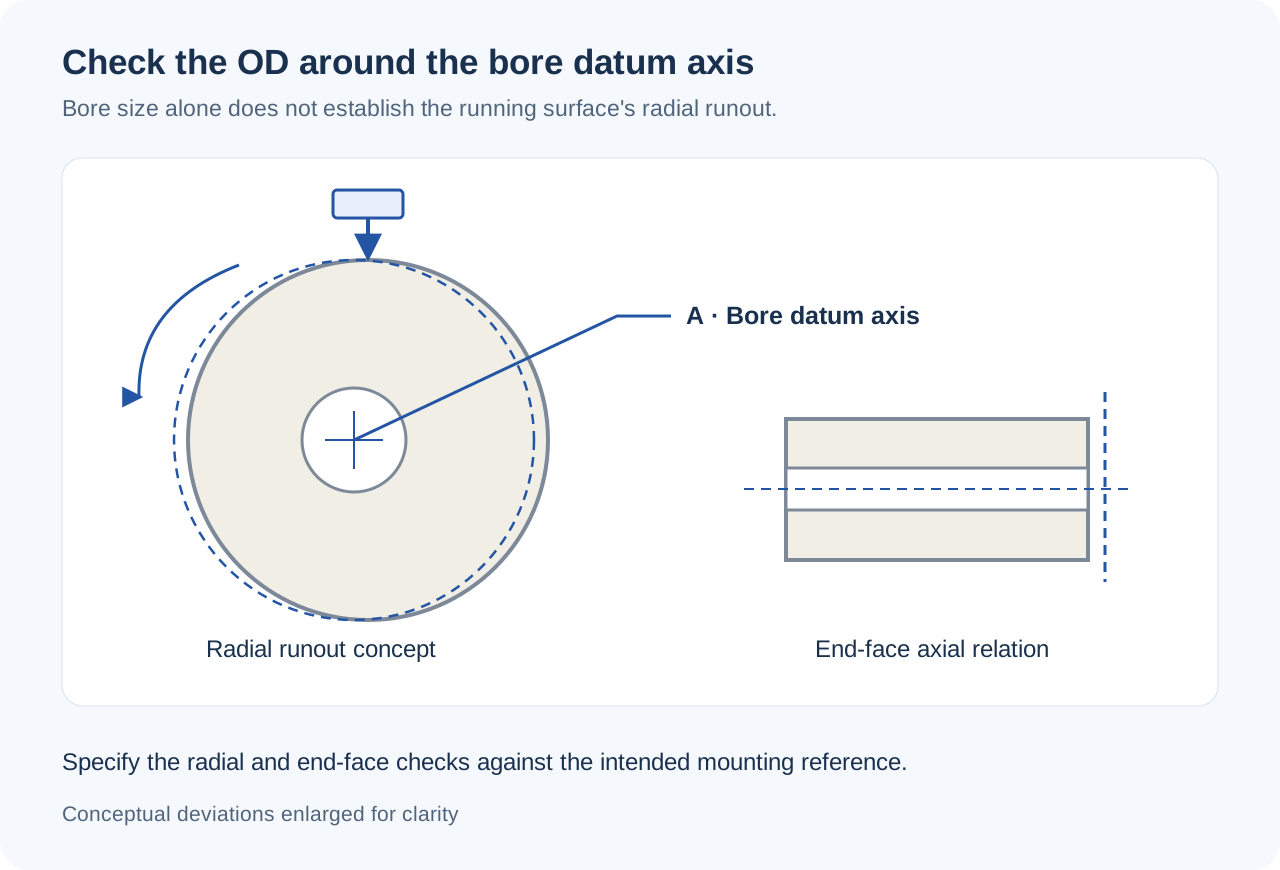
Battement radial du galet par rapport à un axe de référence d'alésage et une relation axiale distincte de la face d'extrémité

Le brut technique commandé

La fiche de la pièce conserve le produit PET-P, la forme du brut et toute restriction de source approuvée. Un changement proposé vers un produit modifié pour roulements est identifié avant qu'il ne devienne un stock récurrent ; la pièce mécanique acceptée est liée à cette définition de matériau.

Surface de roulement par rapport à l'axe d'alésage

Un galet peut respecter des limites de diamètre distinctes et tout de même présenter une surface de roulement décentrée. Le contrôle relie le profil extérieur et la face frontale à l'axe de référence de l'alésage, le faux-rond ou toute autre relation spécifiée sur le plan étant vérifié dans le montage défini.

La fonction de guidage ou de positionnement en position montée

Un guide ou un nid est contrôlé à partir des références de montage qui positionnent ses contacts de travail. Lorsque la réception comprend un essai réel de mouvement ou de charge, ce contrôle dispose de son propre montage et résultat convenus. Un rapport dimensionnel n'établit pas à lui seul la durée de vie en service.

Qu'est-ce qui modifie le coût de l'usinage CNC du PET ?

Produit en stock et utilisation des bruts

Une nuance pour roulements nommée ou une restriction de source affecte l'approvisionnement. Un rond pour un galet et un agencement de plaques pour plusieurs nids utilisent le matériau différemment ; l'ouverture, la section conservée et le brut disponible déterminent la quantité de matière enlevée.

Usinage des alésages et accès aux éléments

Un alésage plus grand et sensible aux entailles peut nécessiter des étapes d'ouverture et de finition distinctes. Des sections de guide profondes, des trous latéraux ou des poches sur plusieurs faces ajoutent également des portées d'outil et des montages au-delà d'un simple profil ouvert usiné depuis une seule direction.

Finition fonctionnelle et contrôles sélectionnés

Une texture de galet contrôlée, un profil de gorge défini ou un contrôle de faux-rond enregistré ajoutent des travaux spécifiques de finition et de contrôle. Un essai de mouvement assemblé est un élément de portée distinct, planifié pour la pièce réelle et la configuration d'assemblage.

Quantité utilisant une définition unique validée

La programmation, le bridage et la préparation de la première pièce sont partagés entre les composants identiques produits ensemble. Différents profils de nids ou révisions de galets conservent leurs propres réglages. Les répétitions peuvent réutiliser la base validée lorsque le brut, la géométrie et la réception restent inchangés.

D'un essai d'ajustement en PET-P à la fourniture en série

Tester les contacts prévus

Un premier composant permet de vérifier comment la pièce coulisse, se positionne et se dégage dans le mécanisme ou le montage réel. Les modifications d'une gorge, d'une butée ou d'un chemin de guidage sont validées avant que cette géométrie ne devienne la définition de production acceptée.

Utiliser un demi-produit PET-P représentatif

La pièce représentative utilise le demi-produit technique prévu et inclut les étapes de finition. Cela établit le résultat fabriqué pour ce produit, au lieu de considérer un polymère d'aspect similaire ou une formulation de palier différente comme un essai équivalent.

Libérer la quantité convenue

Le matériau accepté, la révision du plan, les surfaces fonctionnelles et les contrôles requis définissent le lot. Un réglage d'essai est consigné dans cette définition avant la fabrication des composants restants.

Conserver une géométrie de contact interchangeable

Les commandes récurrentes font référence à la pièce acceptée et à la définition du matériau. Tout changement de source, de produit pour paliers ou de profil fonctionnel est identifié avant l'intégration des pièces de remplacement dans le même mécanisme, afin d'évaluer les ajustements et les relations de contact affectés.

FAQ sur l'usinage CNC du PET

Le demi-produi en PET-P de cette page peut-il être utilisé comme fenêtre d'inspection transparente ?

Il ne s'agit pas d'une spécification de hublot optique. Le demi-produit technique semi-cristallin mentionné est fourni dans des couleurs opaques, notamment le blanc naturel et le noir. La transparence associée aux bouteilles ou à un autre produit en polyester ne s'applique pas à ce matériau. Un hublot transparent nécessite ses propres exigences en matière de matériau et d'optique, les faces visibles et la finition étant définies séparément.

La faible absorption d'eau rend-elle le PET-P adapté au nettoyage à l'eau chaude, à la vapeur ou avec des produits alcalins ?

Non. Une faible absorption décrit l'absorption d'eau, tandis que l'hydrolyse est une dégradation chimique. MCAM met en garde contre l'utilisation d'eau chaude et de vapeur pour l'Ertalyte PET-P et ne recommande pas l'exposition à des produits alcalins à pH élevé. Un protocole de nettoyage nécessite donc une évaluation de la compatibilité avec le demi-produit réel et le cycle utilisé ; la ligne relative à l'absorption d'eau ne peut pas le valider.

La désignation TX identifie-t-elle le lubrifiant utilisé dans le demi-produi ?

La fiche technique actuelle de l'Ertalyte TX identifie un produit pour paliers lubrifié dans la masse, mais ne divulgue pas la chimie du lubrifiant. Ne déduisez ni la présence ni l'absence de PTFE de cette description. Si la commande restreint un additif particulier, obtenez la déclaration de composition ou d'absence spécifique au produit applicable avant d'accepter le demi-produit.

Le coefficient de frottement publié peut-il prédire si un galet en PET-P adhérera au produit ?

Pas directement. Les données de frottement dynamique répertoriées proviennent d'un essai de glissement contre de l'acier à une pression, une vitesse et un état de surface spécifiés. La traction du galet dépend de la surface réelle du produit, de la force normale et des conditions de glissement. L'adhérence du galet est évaluée à partir de la surface réelle du produit, de la force normale et des conditions de glissement dans ce contact.

Le fond d'un trou taraudé borgne en PET-P peut-il servir de butée de vis ?

N'utilisez pas un talonnage involontaire comme butée de fixation. MCAM recommande spécifiquement de laisser un jeu au fond des trous percés ou taraudés en PET-P. L'engagement complet du filetage, la saillie de la pointe de la vis et le jeu de fond disponible sont trois dimensions distinctes, qu'il convient d'indiquer sur le plan. Le contact de serrage prévu définit la position d'assemblage.

Une bague de guidage de piston en PET-P peut-elle remplacer le joint de piston ?

Une bague de guidage est sélectionnée pour supporter et guider l'interface mobile ; elle n'est pas automatiquement le joint d'étanchéité principal. Le guidage contrôle le contact latéral, tandis que l'étanchéité nécessite sa propre géométrie, son propre matériau et son propre taux de fuite admissible. Remplacer le joint par une bague de guidage modifierait cette fonction. Un composant qui combine ces fonctions doit être explicitement conçu et validé pour les deux.

ASSISTANCE PROJET

Discutez de votre composant mécanique en PET-P

Envoyez le plan et le modèle correspondants, le matériau technique en PET-P requis, la quantité et la finition des surfaces fonctionnelles. Incluez la géométrie d'accouplement et toute condition de fonctionnement, de montage ou de contrôle définie afin que nous puissions chiffrer le composant visé.

Références sur le matériau PET-P et son usinage

Données désignées sur les matériaux techniques et distinctions spécifiques relatives au contact, au procédé et à l'application utilisées sur cette page.

  1. MCAM — Fiche technique du produit Ertalyte PET-PDonnées actuelles du 20/10/2026 sur les demi-produits non chargés, conditions des éprouvettes et base distincte des essais de contact glissant.
  2. MCAM — Fiche technique du produit Ertalyte TX PET-PIdentification actuelle de la nuance pour roulements et formulation à lubrification interne, sans déduction de la chimie des additifs.
  3. Usinage du PET Ensinger ; notes sur le produit et l'usinage du PET-P MCAMDemi-produits techniques par rapport au polyester d'emballage, limitations en eau chaude et milieux alcalins, et dégagement au fond des trous borgnes.
  4. Boîte à outils de l'usineur MCAM ; bagues d'usure hydrauliques TrelleborgPerçage/alésage du PET-P et sensibilité aux entailles ; les rôles distincts d'une bague de guidage et d'un joint d'étanchéité principal.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la géométrie d’une pièce en acétal

Illustration agrandie de la géométrie de la pièce

Illustration de pièce générée par l'IA.

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo