Vai al contenuto
VETCNCCNC MANUFACTURING
Rullo in polimero bianco e blocco per canale accanto a un anello di guida chiuso grigio su una superficie scura

PET CNC
Lavorazione

Rulli, boccole e parti di posizionamento personalizzati in PET-P

6 tipi di componenti

Rulli guida

Realizziamo rulli in PET-P con diametro di rotolamento, foro e facce estremità definiti. Gradini, flange o gole possono posizionare l’elemento in movimento, mentre l’apertura centrale segue la disposizione specificata dell’albero o del cuscinetto.

Bocchette a strisciamento

Bocchette a strisciamento presentano un alesaggio di scorrimento attorno a un albero. Lavoriamo l'alesaggio, il diametro di posizionamento esterno e qualsiasi flangia o spallamento, mantenendo l'interfaccia di scorrimento distinta dalle superfici che alloggiano la boccola nel suo supporto.

Anelli di guida per pistoni

Torniamo gli anelli di guida in PET-P con la sezione radiale, la larghezza assiale e i diametri di contatto specificati. Un gradino, uno svaso o un taglio definito possono essere inclusi qualora il disegno dell’anello lo richieda per la sede e la disposizione di montaggio.

Blocchi di scorrimento profilati

Un blocco di scorrimento combina un canale di contatto o un profilo di rotaia con facce di montaggio e fori di fissaggio. Fresiamo la sezione e le caratteristiche locali di sgancio specificate sul grezzo in PET-P, utilizzando i riferimenti di montaggio per definire il percorso di lavorazione.

Nidi di posizionamento per dispositivi di fissaggio

Fresiamo tasche, fermi e piani di appoggio che posizionano il pezzo in un nido in PET-P. Gli svasi eliminano le superfici che non devono contribuire al posizionamento, mentre le caratteristiche di fissaggio collegano il nido alla sua base di supporto.

Rondelle di spinta

Le rondelle in PET-P tornite offrono una superficie di contatto assiale intorno a un albero. Il diametro del foro, il profilo esterno e lo spessore funzionale rispettano il disegno, con gradini o svasi locali dove la rondella incontra la spalla di accoppiamento.

VETCNC fornisce preventivi per componenti personalizzati fresati e torniti partendo da materiale PET-P tecnico specificato. Questa pagina riguarda il materiale semifluidificato per applicazioni meccaniche; confermiamo il prodotto esatto, la provenienza, la geometria e le modalità di accettazione incluse nell’ordine.

Materiale PET-P tecnico per componenti meccanici

PET-P semifluidificato non caricato

Il PET-P ingegneristico è un materiale grezzo per componenti rigidi di posizionamento e rotazione. Il prodotto Ertalyte non caricato, citato qui, fornisce i valori di riferimento riportati di seguito. Lo stato semi-cristallino del materiale grezzo differisce dai prodotti per bottiglie e imballaggi che portano anch’essi la denominazione PET. [1]

Focus sulla selezione
Il materiale da barra tecnico effettivamente utilizzato per definire il pezzo.

PET-P per cuscinetti per interfacce scorrevoli

Un prodotto con lubrificazione interna, come Ertalyte TX, costituisce una scelta distinta per un contatto di scorrimento. Manteniamo il prodotto in magazzino specificato, anziché considerarne la formulazione come una finitura superficiale su PET-P non caricato. La superficie di accoppiamento operativa e il tipo di sollecitazione al contatto guidano tale scelta. [2] [1]

Focus sulla selezione
Un prodotto per cuscinetti denominato e il suo contatto scorrevole previsto.

Barre e tubi grezzi

Il materiale tondo in barra è adatto per rulli, boccole, anelli e rondelle. Un grezzo tubolare può ridurre la quantità di materiale da asportare al centro, purché il prodotto finale e lo spessore della parete siano compatibili con il componente richiesto. Il materiale destinato al foro passante, al profilo esterno di rotolamento e alle facce terminali rimane nel grezzo fino al completamento di tali caratteristiche. [3]

Focus sulla selezione
L’inviluppo rotazionale e l’apertura centrale.

Lastre grezze per guide e alloggiamenti

Una lastra grezza supporta un blocco profilato o un alloggiamento di posizionamento con ampia superficie di fissaggio. La profondità della tasca e lo spessore residuo della base determinano la sezione iniziale richiesta; il percorso di contatto finito viene fresato in relazione a tale base, piuttosto che essere accettato direttamente dallo spessore del materiale grezzo.

Focus sulla selezione
Il materiale situato sotto il profilo di posizionamento o guida.
Semilavorati tagliati da lastre e barre in polimero massiccio bianco naturale
Inviluppi di semilavorati da lastra attorno a un profilo di guida e a un profilo curvo per nido di posizionamento

Rigidità e dilatazione termica sono parametri distinti

Il modulo descrive la rigidezza elastica sotto carico, mentre il coefficiente di espansione descrive la variazione dimensionale legata alla temperatura. Entrambi influenzano un interfaccia meccanica stretta, ma l’uno non può sostituire l’altro. Anche lo stato tensionale del grezzo e la quantità di materiale asportato influenzano la geometria residua dopo la lavorazione. [1] [4]

La tabella descrive un prodotto specifico non caricato da barra e riporta ciascun valore insieme alla condizione di prova dichiarata.

Ertalyte PET-P non caricato: riferimento specifico per semilavorati tecnici
ProprietàValore di riferimentoBase della provaCondizione dichiarata
Resistenza a trazione90 MPaISO 527-1/-2Campioni di tipo 1B
Modulo di trazione3,500 MPaISO 527-1/-2Tipo 1B; 1 mm/min
Tensione di compressione33 / 64 / 107 MPaISO 604Deformazione nominale del 1 / 2 / 5%
Temperatura di deflessione sotto carico80°CISO 75-1/-2Carico di prova di 1,8 MPa
Dilatazione lineare60 µm/(m·K)Riferimento del produttore23–60 °C media
Assorbimento d’acqua, 24 h0,07% in massaISO 62Acqua a 23 °C
Tasso di usura per scorrimento3 µm/kmProcedura simile alla prova pin-on-disk¹3 MPa; 0.33 m/s

Scheda tecnica del prodotto MCAM Ertalyte PET-P, datata 20/10/2026, colonne ISO. La maggior parte dei valori meccanici si riferisce a campioni secchi lavorati su barre da 40–60 mm o, in alternativa, su lamiere da 10–20 mm, a 23 °C; la direzione non è specificata. La resistenza a trazione può essere riferita al limite di snervamento o alla rottura, secondo la procedura dichiarata. Per le prove di compressione si utilizzano cilindri Ø8 × 16 mm a 1 mm/min; per l’assorbimento d’acqua si utilizzano dischi Ø50 × 3 mm. ¹Procedura simile alla norma ISO 7148-2 Metodo A, contro acciaio con rugosità Ra 0,7–0,9 µm a 23 °C e 50% UR. I valori descrivono la base di confronto del materiale in stock, non i minimi garantiti all’acquisto né le valutazioni delle parti finite.

Ingegneria CNC per tornitura e fresatura di PET-P

Un'apertura iniziale forata seguita dalla superficie alessata finita

Caratteristiche di rulli e cuscinetti per tornitura

Eseguiamo la tornitura del foro, del diametro di rotolamento e delle facce di estremità secondo il sistema di riferimenti indicato nel disegno. Un rullo a gradini o un sottile anello guida richiede supporto intorno alla sezione trattenuta, affinché l’ultima passata non solleciti un bordo non supportato.

Foratura e alesatura di un’apertura più grande

Il PET-P è sensibile alle intagliature. Per un foro più grande, la sequenza foratura seguita da alesatura riduce il rischio di surriscaldamento e fessurazione associato all’apertura completa della geometria in un’unica operazione. La sequenza viene scelta in funzione del materiale iniziale e del foro effettivo, con rimozione dei trucioli dalla zona di taglio.

Fresatura di profili guida e tasche di alloggiamento

Lavoriamo il profilo operativo e le relative caratteristiche di fissaggio con supporto sotto il pavimento o la parete residui. Gli angoli delle tasche, gli aperti laterali e le zone di difficile accesso determinano la possibilità di inserimento dell’utensile; un percorso pulito per i trucioli contribuisce a evitare che la superficie di contatto venga sfregata o ritagliata. [4]

Accoppiamenti e riferimenti di posizionamento del rullo PET-P

Alesaggio della boccola e interfacce di posizionamento esterneSezione concettuale che mostra un albero, un alesaggio del cuscinetto e una superficie di posizionamento esterna. Il disegno effettivo definisce separatamente gli accoppiamenti di scorrimento e di posizionamento.Interfaccia di posizionamento esternaBoccola in PET-PAlbero di accoppiamentoConcetto di interfaccia
L’interfaccia dell’albero del rullo, la spalla assiale e la superficie di rotolamento svolgono funzioni diverse.
Interfacce meccaniche in PET-P e relativi criteri di accettazione
CaratteristicaRequisito o riferimentoCondizione accettataVerifica
Foro e spalla del rulloAccoppiamento disegnato tra albero/cuscinetto e posizionamento assialeCondizione specificata a stato libero o assemblatoRelazione tra foro e spalla
Contatti del profilo guida o dell’alloggiamentoDisegno del percorso operativo e dei riferimenti di posizionamentoSupporto di fissaggio specificatoVerifica del profilo e della posizione di contatto
Diametro di riferimento non riempito50 mm, 23→53 °C: ΔD ≈ +0,09 mmMedia dell’intervallo pubblicato mantenuta costanteCalcolo della crescita libera del materiale
Fascia di rotolamento del rulloDisegno del profilo e relazione con l’asse del foroConfigurazione dei riferimenti definita dopo la finituraVerifica del profilo/oscillazione come specificato

Stima termica: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 30 K = 0,09 mm. Utilizza il valore medio del materiale grezzo non riempito nell’intervallo 23–60 °C. Il gioco installato dipende anche dal materiale abbinato, dal supporto e dai vincoli; tale stima non definisce una tolleranza di lavorazione.

Limiti per le interfacce operative PET-P

Forniamo quotazioni per le dimensioni, i profili e le relazioni di riferimento selezionati sul disegno del componente. Una sede per cuscinetto a rulli, un lungo canale di guida e un nido di posizionamento richiedono supporti e accessibilità differenti per la verifica; ogni limite accettato segue la caratteristica che svolge la funzione specifica.

Dettagli progettuali per componenti meccanici in PET-P

Supporto posteriore alla fascia di lavoro del rullo

Una scanalatura o una cavità profonda riduce il materiale che sostiene la fascia di lavoro. Mantenere un percorso continuo da tale fascia verso il mozzo aiuta a trasmettere il carico di contatto. Il profilo esterno e il corpo di supporto devono essere considerati congiuntamente.

Percorso di montaggio dell’anello di guida

Un anello continuo richiede un percorso di inserimento sulla sua sede senza doverlo forzare oltre una spalla sovradimensionata. Se il progetto prevede un anello tagliato o un giunto specifico, la sua posizione e la sua geometria devono essere indicate sul disegno. Non si assume che un anello monopezzo si apra elasticamente per il montaggio.

Spigoli interni di un blocco di guida

Una fresa rotante lascia un raggio interno e un intaglio netto è indesiderabile nel PET-P. La parte mobile necessita di gioco in corrispondenza di quello spigolo. Una scarica locale o un raggio di accoppiamento compatibile possono preservare la sezione utile della guida senza allargare l'intero canale. [4]

Sgancio intorno a un nido di posizionamento

Un nido deve posizionare il pezzo esclusivamente sui contatti previsti e liberare il resto della superficie del pezzo. Lo sgancio intorno a nervature, smussi d’angolo o variazioni di superficie evita che un punto alto non intenzionale sollevi il pezzo allontanandolo dai suoi effettivi piani di posizionamento.

Discutere i requisiti del componente

Componenti in PET-P per sistemi di movimentazione e dispositivi di fissaggio meccanico

Sostenere un elemento in movimento su un rullo

Il rullo presenta la sua fascia di scorrimento all’altezza e nella posizione richieste lungo il percorso. Una flangia o una scanalatura può limitare lo spostamento laterale, mentre l’albero e il telaio circostante determinano come il rullo è trattenuto e consentito a ruotare.

Guidare un elemento scorrevole

Un blocco profilato mantiene il percorso di una slitta mobile attraverso la sua sezione di contatto operativa. La posizione di montaggio e l’allineamento lungo tale percorso determinano se più guide condividono il contatto previsto, anziché caricare un solo bordo o un’estremità.

Posizionare un pezzo in lavorazione su un dispositivo di fissaggio

Un alloggiamento supporta il pezzo in lavorazione su facce selezionate e lo ferma contro riferimenti definiti. Il dispositivo deve comunque garantire accesso per caricamento, serraggio e rimozione; una tasca che riproduca esattamente l’intera forma esterna può rendere più difficoltosa la fuoriuscita del pezzo senza migliorarne il posizionamento.

Fornire una superficie di contatto assiale

Una rondella di spinta separa le facce assiali accoppiate mantenendo il gioco assiale richiesto sull’albero. Il suo anello di contatto, il gradino di posizionamento e la spalla adiacente definiscono il punto in cui il carico assiale viene trasmesso alla rondella, non soltanto il diametro esterno.

Superfici di scorrimento e finitura dei bordi in PET-P

Fascia di scorrimento esterna del rullo separata dalle zone di trattamento delle facce frontali e dei bordi

La fascia di scorrimento del rullo

La fascia mantiene il profilo, la finitura superficiale e le tracce di utensile consentite specificati. Una lucidatura puramente estetica può alterare la bombatura, una scanalatura o un diametro locale. Qualsiasi finitura aggiuntiva segue il reale requisito di contatto piuttosto che una generica richiesta di lucentezza.

Bordi laterali e imbocchi dei fori

Le bave e i frammenti sciolti vengono rimossi sui lati e sugli imbocchi senza estendere la smussatura del bordo alla fascia di lavoro o a una sede di accoppiamento. Un imbocco scheggiato viene valutato rispetto al bordo specificato e al contatto residuo, anziché essere nascosto da un'ulteriore arrotondatura.

Confini di contatto di guide e nidi

Un invito può facilitare l'ingresso del pezzo in una guida o in un'attrezzatura, mentre un riscontro di posizionamento necessita della sua faccia definita. La finitura distingue questi confini in modo che l'agevolazione di un bordo di manipolazione non accorci il riscontro né rimuova uno spigolo di posizionamento utilizzato dal disegno.

Facce di contatto pulite e imballaggio protetto

Le aperture finite vengono liberate dai residui di lavorazione sciolti e pulite secondo i requisiti concordati. L'identificazione rimane su una faccia di non contatto consentita e l'imballaggio mantiene ferramenta o trucioli lontani dalla fascia del rullo e dalle superfici di riscontro.

Identità del semilavorato in PET-P e ispezione delle caratteristiche funzionali

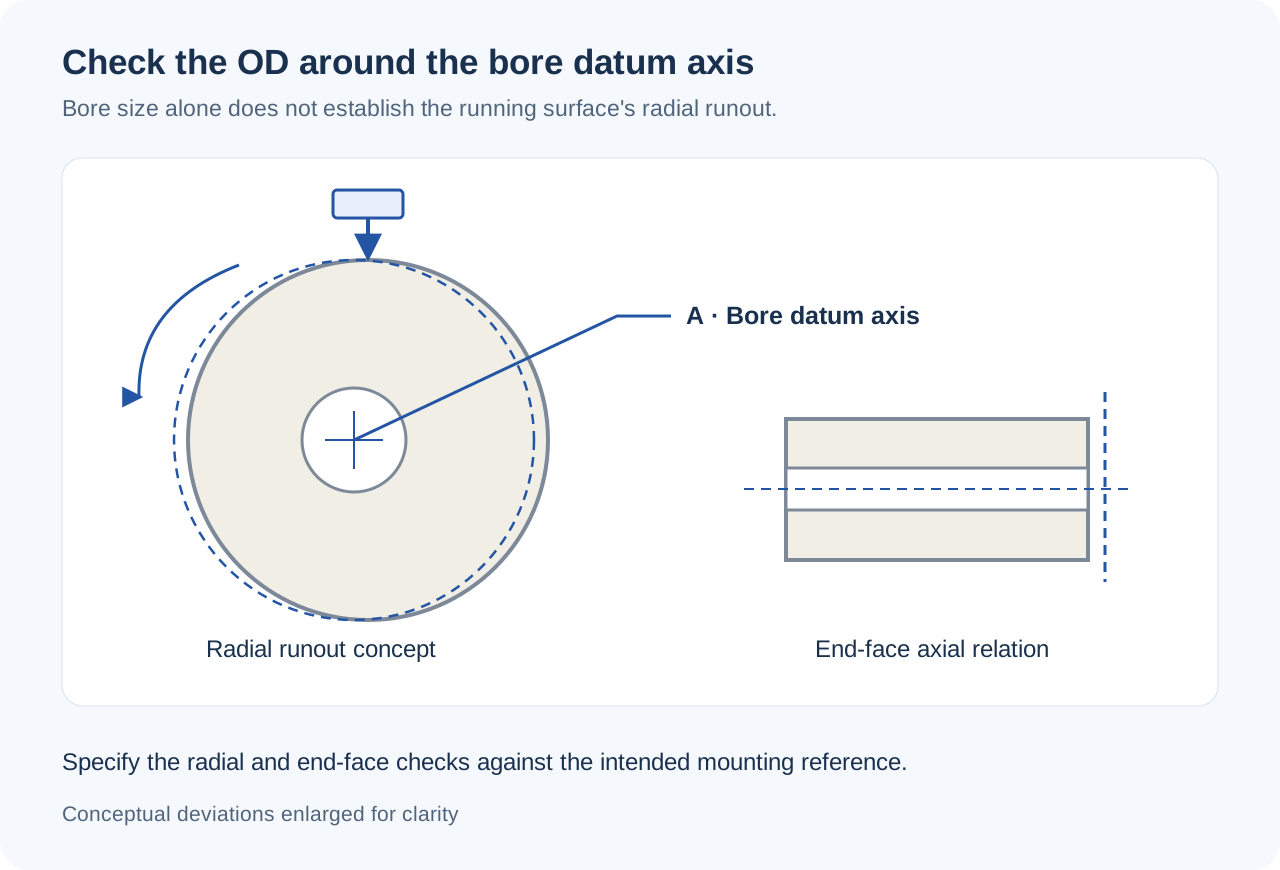
Oscillazione radiale del rullo rispetto a un asse di riferimento del foro e una relazione assiale separata della faccia frontale

Il semilavorato tecnico ordinato

La scheda del pezzo conserva il prodotto in PET-P, la forma del semilavorato e qualsiasi restrizione sulla fonte approvata. Una modifica proposta a un prodotto con modifiche per cuscinetti viene identificata prima che diventi stock per produzioni ripetute; il componente meccanico accettato è legato a quella definizione di materiale.

Superficie di scorrimento rispetto all'asse del foro

Un rullo può rispettare limiti di diametro distinti e avere comunque una superficie di scorrimento fuori centro. L'ispezione correla il profilo esterno e la faccia di estremità all'asse di riferimento del foro, con l'oscillazione o altra relazione specificata sul disegno verificata nell'attrezzaggio definito.

La funzione di guida o posizionamento del componente montato

Una guida o un nido viene controllato a partire dai riferimenti di montaggio che posizionano i suoi contatti di lavoro. Quando l'accettazione include una prova reale di movimento o di carico, tale controllo ha il proprio attrezzaggio e risultato concordati. Un rapporto dimensionale non stabilisce di per sé la vita utile.

Cosa influenza il costo della lavorazione CNC del PET?

Prodotto in stock e utilizzo dei grezzi

Una classe di cuscinetti specifica o una restrizione sulla fonte influisce sull'approvvigionamento. Il semilavorato tondo per un rullo e la disposizione su lastra per diversi nidi utilizzano il materiale in modo diverso; l'apertura, la sezione mantenuta e il grezzo disponibile determinano la quantità di materiale asportato.

Lavorazione dei fori e accesso alle caratteristiche

Un foro di diametro maggiore sensibile agli intagli può richiedere fasi separate di apertura e finitura. Sezioni di guida profonde, fori laterali o tasche su più facce aggiungono anche lo sbraccio dell'utensile e gli attrezzaggi oltre a un semplice profilo aperto lavorato da una sola direzione.

Finitura di lavoro e controlli selezionati

Una finitura superficiale controllata del rullo, un profilo di scanalatura definito o un controllo dell'oscillazione registrato aggiungono lavori specifici di finitura e ispezione. Una prova di movimento del gruppo assemblato è una voce distinta, pianificata per il pezzo reale e la disposizione di accoppiamento.

Quantità basata su un'unica definizione rilasciata

La programmazione, il bloccaggio e la preparazione del primo pezzo sono condivisi tra componenti identici prodotti insieme. Profili di nidi diversi o revisioni dei rulli mantengono il proprio lavoro di attrezzaggio. Le produzioni ripetute possono riutilizzare la base accettata quando il semilavorato, la geometria e l'accettazione rimangono invariati.

Da una prova di accoppiamento in PET-P alla fornitura in serie

Verificare i contatti previsti

Un componente iniziale verifica come l’elemento scorre, si posiziona e si estrae nel meccanismo o nel dispositivo di fissaggio reale. Le modifiche a una scanalatura, un fermo o un percorso di guida vengono risolte prima che tale geometria diventi la definizione produttiva accettata.

Utilizzare materiale PET-P rappresentativo in stock

Il componente rappresentativo utilizza il materiale ingegneristico previsto e le lavorazioni di finitura incluse. Ciò consente di stabilire il risultato prodotto su quel particolare materiale, anziché considerare equivalente un polimero simile nell’aspetto o una formulazione diversa di cuscinetto per prove preliminari.

Rilasciare la quantità concordata

Il materiale accettato, la revisione del disegno, le superfici operative e i controlli richiesti definiscono il lotto. Un aggiustamento effettuato in fase di prova viene registrato in tale definizione prima della produzione dei componenti rimanenti.

Mantenere la geometria di contatto intercambiabile

Gli ordini successivi fanno riferimento alla definizione accettata del componente e del materiale. Una modifica della fonte, del prodotto cuscinetto o del profilo operativo viene identificata prima che i ricambi vengano inseriti nello stesso meccanismo, in modo da poter valutare le relazioni di accoppiamento e contatto interessate.

Domande frequenti sulla lavorazione CNC di PET

Il semilavorato in PET-P in questa pagina può essere utilizzato come finestrina di ispezione trasparente?

Non è specificato come finestra ottica. Il materiale ingegneristico semicristallino indicato è fornito in colori opachi, inclusi il bianco naturale e il nero. La trasparenza associata alle bottiglie o ad altri prodotti in poliestere non è applicabile a questo materiale. Una finestra trasparente richiede un proprio materiale e requisiti ottici specifici, con le facce osservate e la loro finitura definite separatamente.

Il basso assorbimento d'acqua rende il PET-P adatto alla pulizia con acqua calda, vapore o soluzioni alcaline?

No. Il termine «basso assorbimento» si riferisce all’assorbimento fisico, mentre l’idrolisi è una degradazione chimica. MCAM sconsiglia l’uso di acqua calda e vapore per il PET-P Ertalyte e non raccomanda l’esposizione ad ambienti alcalini ad alto pH. Un regime di pulizia richiede quindi una valutazione specifica della compatibilità con il materiale effettivamente in stock e con il ciclo previsto; la riga relativa all’assorbimento di acqua non può qualificare tale compatibilità.

La designazione TX identifica il lubrificante utilizzato nel semilavorato?

L’attuale scheda tecnica di Ertalyte TX descrive un prodotto autolubrificato per cuscinetti, ma non rivela la composizione chimica del lubrificante. Non dedurre né la presenza né l’assenza di PTFE da tale descrizione. Se l’ordine prevede restrizioni su un particolare additivo, ottenere prima dell’accettazione del materiale grezzo la dichiarazione specifica di composizione o di assenza applicabile al prodotto.

Il coefficiente di attrito pubblicato può prevedere se un rullo in PET-P farà presa sul prodotto?

Non direttamente. I dati di attrito dinamico elencati derivano da una prova di scorrimento su acciaio a pressione, velocità e condizioni superficiali specifiche. La trazione del rullo dipende dalla superficie reale del prodotto, dalla forza normale e dalle condizioni di slittamento. L'aderenza del rullo viene valutata in base alla superficie reale del prodotto, alla forza normale e alle condizioni di slittamento in quel contatto.

Il fondo di un foro cieco filettato in PET-P può fungere da battuta per la vite?

Non utilizzare l'appoggio accidentale sul fondo come battuta di fissaggio. MCAM consiglia specificamente di lasciare un gioco sul fondo dei fori forati o filettati in PET-P. L'impegno completo della filettatura, la sporgenza della punta della vite e il gioco di fondo disponibile sono tre dimensioni distinte, ognuna delle quali merita di essere indicata sul disegno. Il contatto di serraggio previsto imposta la posizione di assemblaggio.

Un anello di guida del pistone in PET-P può sostituire la tenuta del pistone?

Un anello guida viene selezionato per supportare e guidare l’interfaccia mobile; non è automaticamente la tenuta primaria del fluido. La guida controlla il contatto laterale, mentre la tenuta richiede una propria geometria, materiale e tolleranza di perdita. Sostituire la tenuta con un anello guida ne modificherebbe la funzione. Un componente che combina più funzioni deve essere progettato ed espressamente validato per entrambe.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente meccanico in PET-P

Inviate il disegno e il modello corrispondenti, lo stock tecnico in PET-P richiesto, la quantità e la finitura delle superfici di lavoro. Includete la geometria di accoppiamento e qualsiasi condizione operativa, di montaggio o di ispezione definita, affinché possiamo preventivare il componente previsto.

Riferimenti per materiale e lavorazione del PET-P

Dati nominativi dello stock tecnico e le specifiche distinzioni di contatto, processo e applicazione utilizzate in questa pagina.

  1. MCAM — Scheda tecnica del prodotto Ertalyte PET-PDati attuali del 20/10/2026 per il semilavorato non caricato, condizioni dei provini e base separata per il test di contatto strisciante.
  2. MCAM — Scheda tecnica del prodotto Ertalyte TX PET-PAttuale identità del grado per cuscinetti e formulazione lubrificata internamente, senza una chimica degli additivi dedotta.
  3. Lavorazione PET Ensinger; note sul prodotto e sulla lavorazione MCAM PET-PSemilavorato tecnico rispetto al poliestere per imballaggio, limitazioni per acqua calda/alcali e gioco sul fondo dei fori ciechi.
  4. Kit per operatori MCAM; anelli di usura idraulici TrelleborgForatura/alessatura del PET-P e sensibilità all'intaglio; i ruoli distinti di un anello di guida e di una tenuta primaria.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB