Zum Inhalt springen
VETCNCCNC FERTIGUNG
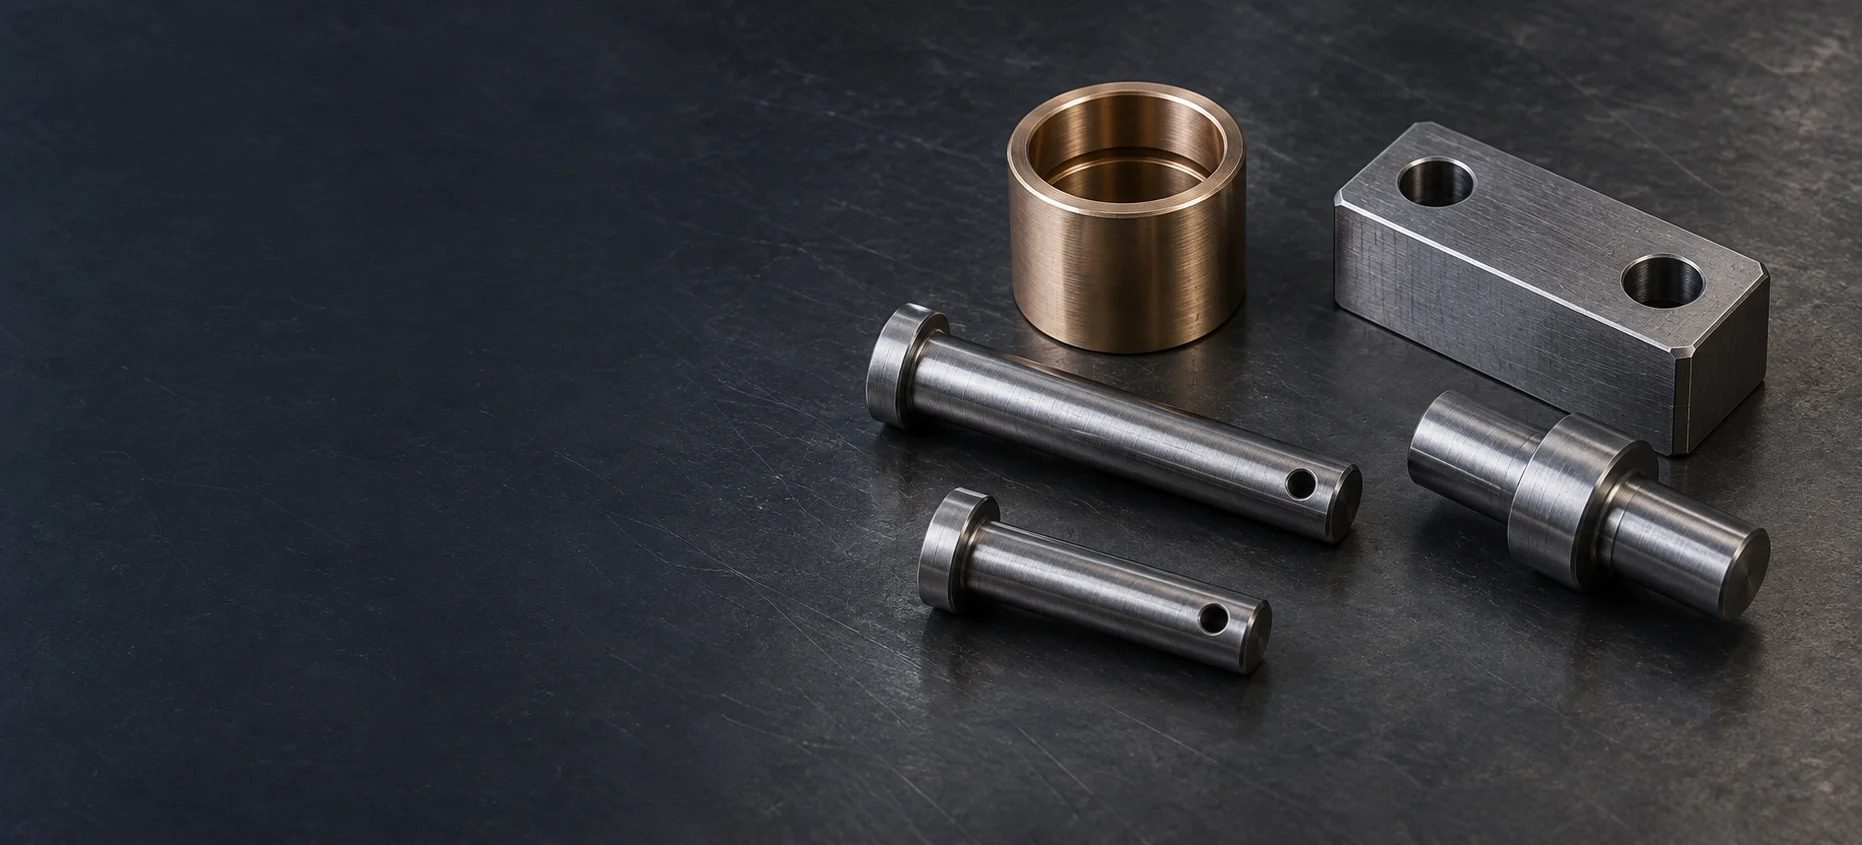
Bearbeitete Stahl-Schwenkstifte, eine genutete Bronzebuchse, eine Absatzwelle und ein Montageblock auf einer dunklen Werkbank.

Landwirtschaftliche CNC-Bearbeitung

Wir fertigen Bolzen, Buchsen, Antriebswellen, Naben und Halterungen für Hersteller landwirtschaftlicher Geräte. Unsere Komponenten werden in Sämaschinen-Verbindungen, Zuführmechanismen und offenen Gerätehalterungen eingesetzt; dabei sind die erforderlichen Passungen, Schmiermerkmale und Wartungszugänge für jede Baugruppe definiert.

  • Verbindungs- und Antriebsteile
  • Befestigungsschnittstellen für Geräte
  • Prototypen und Wiederholungsbestellungen

Kundenspezifische Teile für Landmaschinen

Wir liefern einzelne Gelenk-, Antriebs- und Befestigungskomponenten für den Gerätebau sowie zeichnungsgemäß definierte Ersatzteile. Das Teil muss sowohl zur beibehaltenen Hardware als auch zum benachbarten neuen Komponententeil passen.

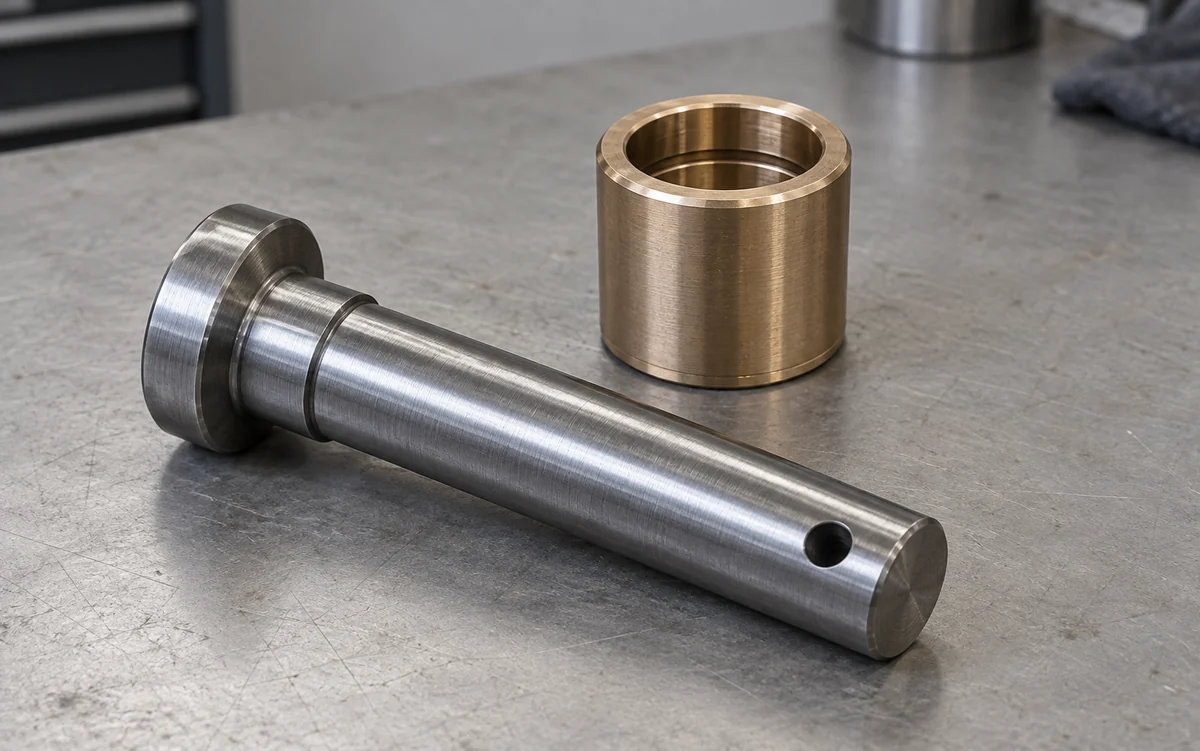
Stahl-Schwenkstift mit Schulter und Querbohrung neben einer Bronzebuchse mit innenliegender Schmiernut.

Schwenkbolzen

Wir drehen Schwenkbolzen mit der erforderlichen funktionsgerechten Länge und den nötigen Sicherungsmerkmalen für die Verbindung. Ein längeres Bolzen ist nur dann sinnvoll, wenn der Sicherungsclip und der Ausbauweg weiterhin frei von dem angrenzenden Arm bleiben.

  • Funktionale Durchmesser
  • Axialschultern
  • Sicherungslöcher
Besprechen Sie diese Komponente
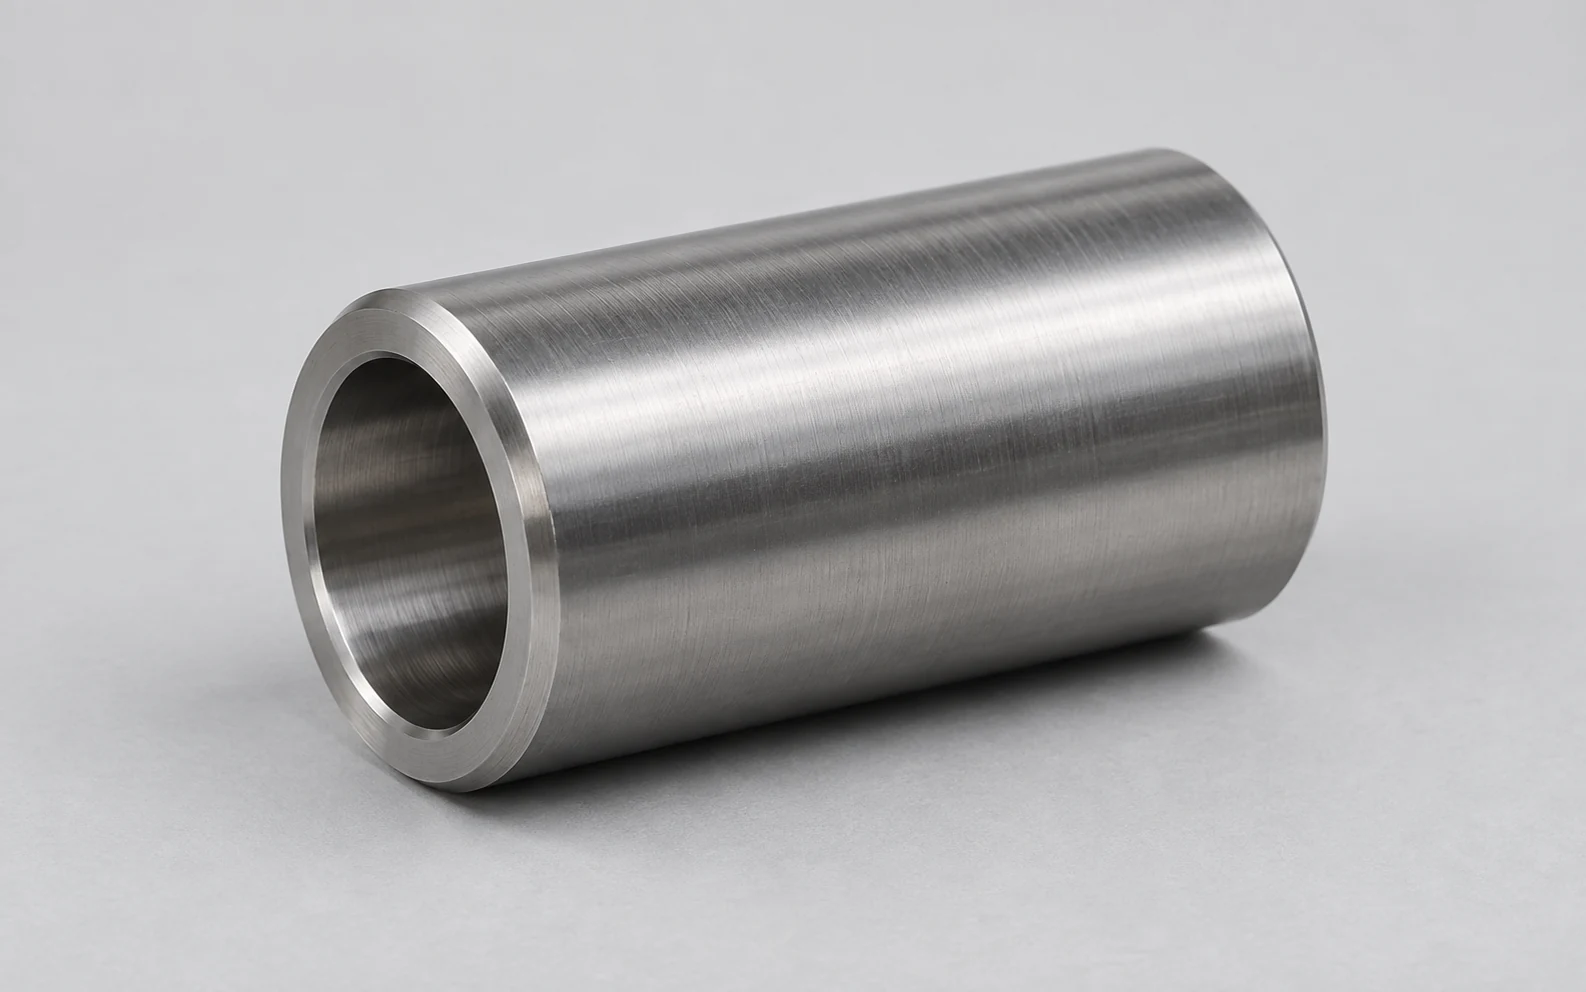
Gedrehte Stahlbuchse mit geradem Durchgangsbohrung und gefasten Enden

Buchsen und Abstandshalter

Eine austauschbare Buchse verlegt die Verschleißfläche in ein auswechselbares Teil. Ihre Außenpassung hält sie in dem Arm fest; die eingebaute Bohrung stellt das Laufspiel für den Bolzen bereit.

  • Bohrung und Außenpassung
  • Flanschende
  • Schmier-Nuten
Besprechen Sie diese Komponente
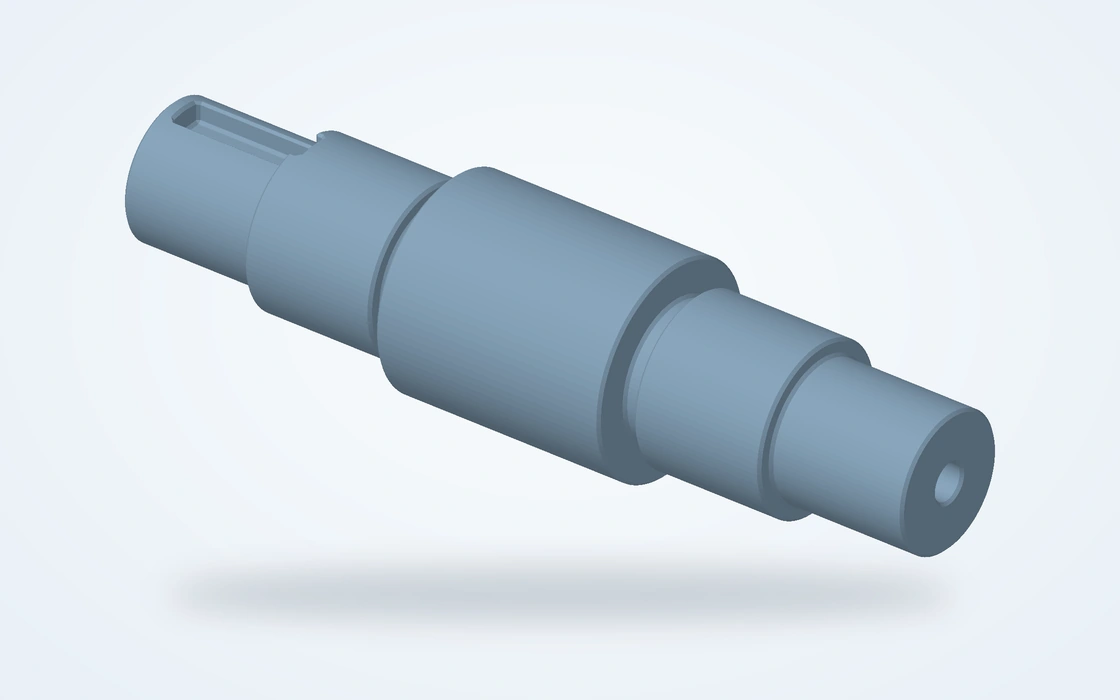
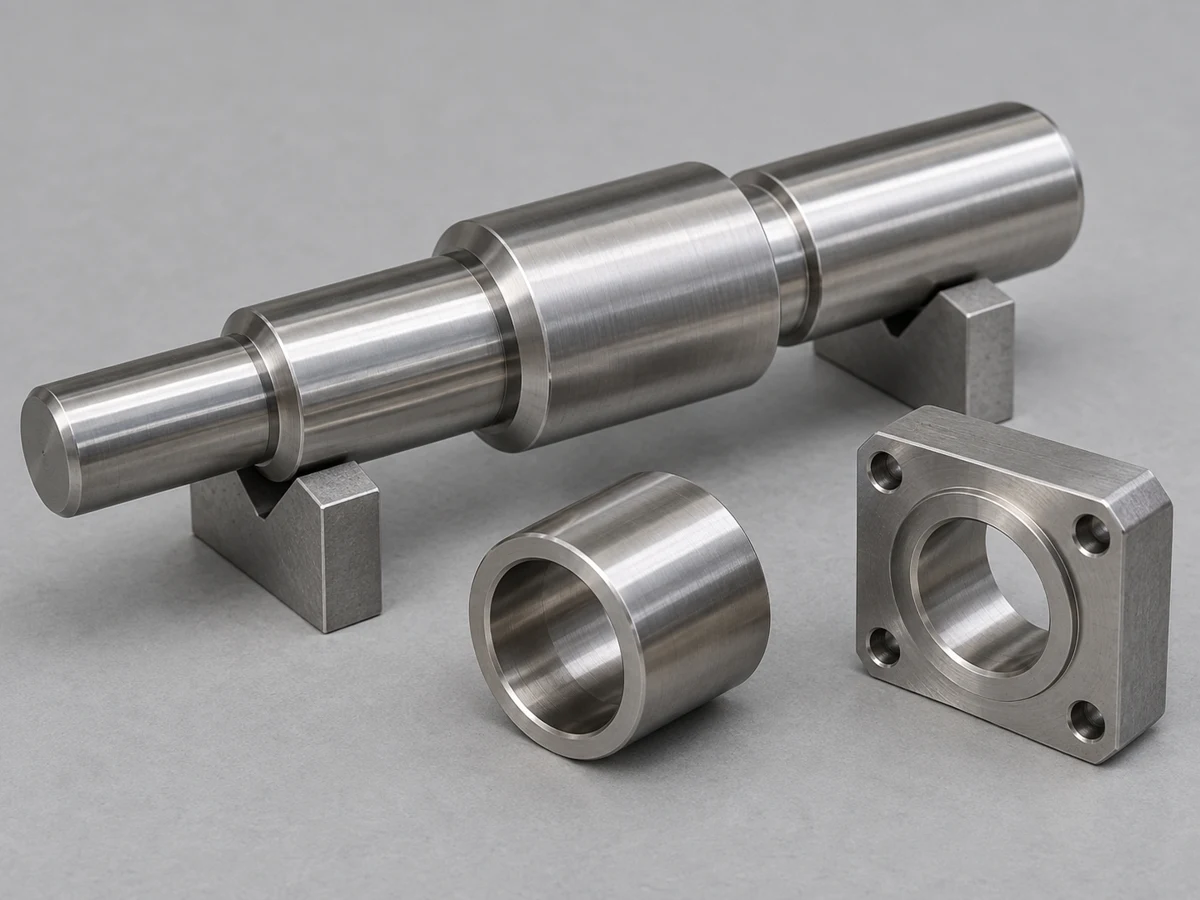
Absatzwelle mit Lagerstellen, Schulterübergängen und einer bearbeiteten Fläche

Zuführ-Antriebswellen

Wir bearbeiten Zuführ-Antriebswellen mit Lagersitzen, Absätzen und Keilnuten. Die Lagersitze definieren die Achse; die Nabenausrichtung hält ein Kettenrad oder eine Riemenscheibe in Linie mit dem übrigen Antrieb.

  • Lagersitze
  • Antriebsmerkmale
  • Positionierabsätze
Besprechen Sie diese Komponente
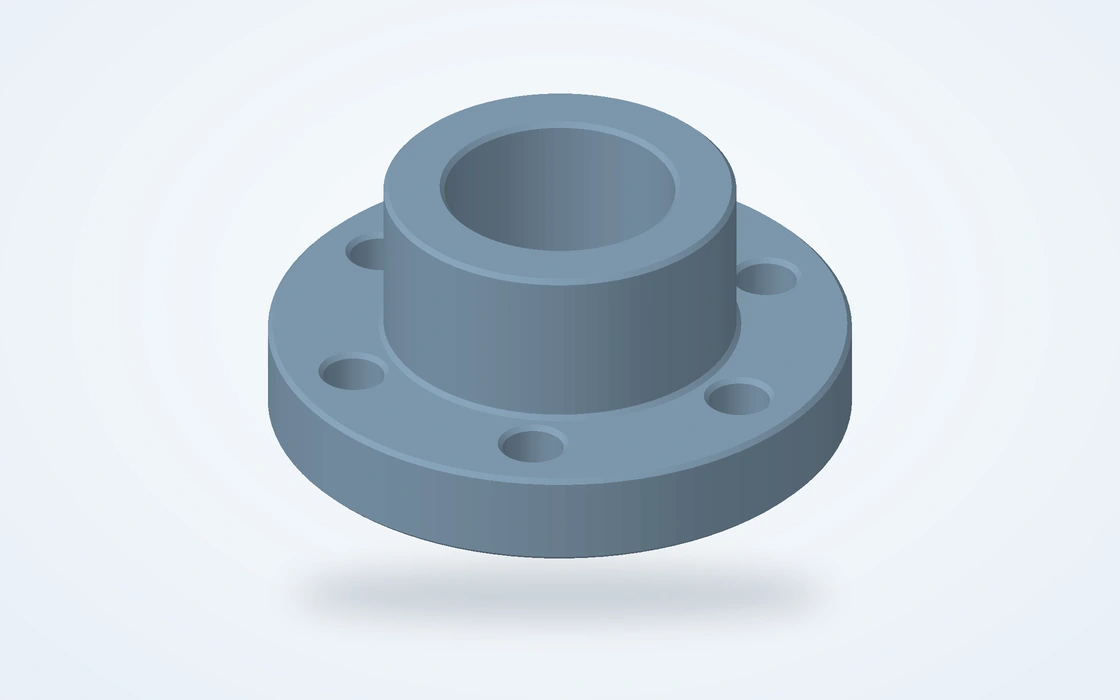
Flanschadapter mit zentraler Bohrung, Zentrierdurchmesser und Lochkreis

Naben und Wellenadapter

Eine Nabe kann eine vorhandene Welle mit einer geänderten Flanschverbindung oder einem anderen angetriebenen Teil verbinden. Die Bohrungspassung, der Keilgriff und die axiale Sicherung müssen jeweils funktionieren; das Anziehen einer Stellschraube korrigiert nicht eine falsche Wellenpassung.

  • Passgenaue Bohrungen
  • Flanschflächen
  • Befestigungsmuster
Besprechen Sie diese Komponente
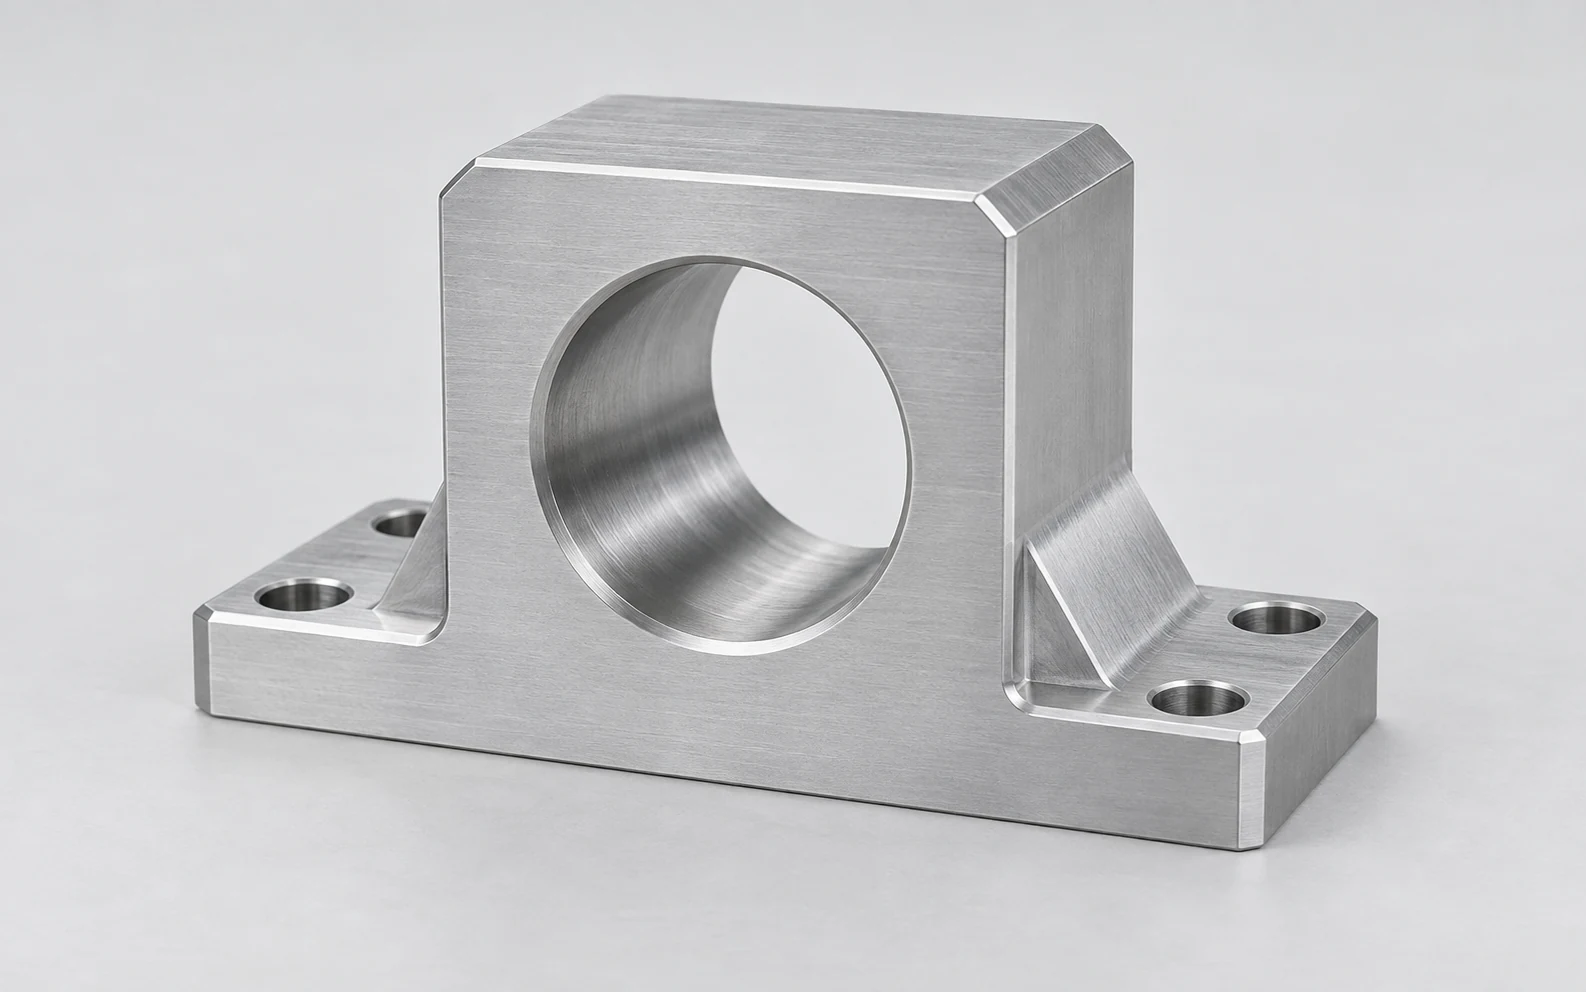
Bearbeitetes lagertragendes Gehäuse mit horizontaler Bohrung und vier Basis-Montagelöchern

Lagergehäuse

Wir bearbeiten Lagergehäuse mit einer Bohrungsmitte, die bezogen auf die Montagefüße positioniert ist. Dadurch hilft das Gehäuse, die Welle in der vorgesehenen Höhe zu positionieren – statt eine Ausrichtung über die Montageschrauben erzwingen zu müssen.

  • Zentrierbohrungen
  • Montageflächen
  • Deckelauflagen
Besprechen Sie diese Komponente
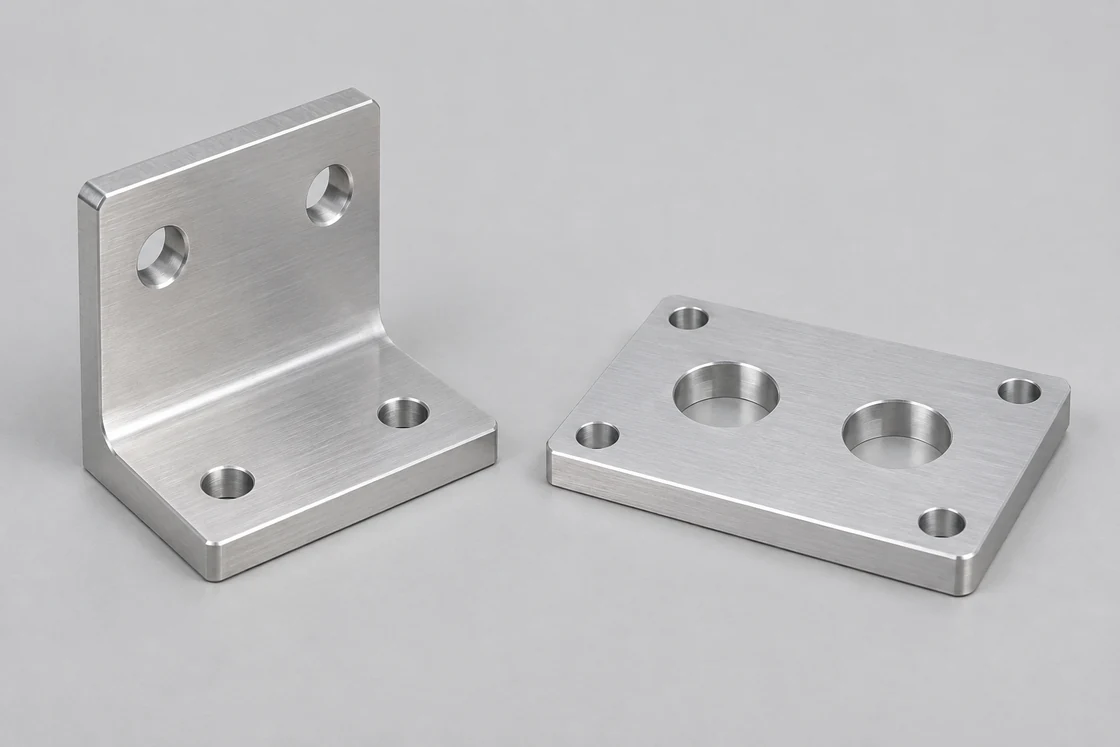
Bearbeitete Montagehalterung und Positionierplatte mit Löchern und Langlöchern

Sensoren- und Anbaugerätehalterungen

Sensoren- und Anbaugerätehalterungen müssen justierbar sein, ohne die Wartung zu behindern. Die Richtung der Langlöcher bestimmt die verfügbare Bewegungsfreiheit; der Platz für Stecker und Montagewerkzeuge bestimmt die nutzbare Position.

  • Justierschlitze
  • Geschärfte Flächen
  • Zugang zu Befestigungselementen
Besprechen Sie diese Komponente

Verschleiß an Verbindungen, Antriebsausrichtung und Einsatz im Freien

Ein Ersatzteil kann zwar die äußere Form des Originals wiedergeben, dennoch aber zu einer lockeren Reiheneinheit oder einer fehlausgerichteten Antriebsübertragung führen. Diese Anwendungsbedingungen bestimmen, welche Maße und Oberflächen besondere Aufmerksamkeit erfordern.

Stahl-Schwenkstift mit Schulter und Querbohrung neben einer Bronzebuchse mit innenliegender Schmiernut.

Sämaschinen-Reiheneinheits-Verbindungen

Spiel seitlich an einer Saatgut-Reiheneinheit kann vom Stift, der Buchse oder dem Arm stammen, der ihn hält. Der Austausch allein des Stifts beseitigt die Bewegung nicht, falls die eingebaute Buchse oder die Bohrung der Gehäusewand abgenutzt ist.

Für die Definition des Ersatzteils sind die Stiftgröße, der Durchmesser der eingebauten Buchsenbohrung und der axiale Abstand erforderlich. Die getrennte Messung dieser Schnittstellen identifiziert das zu ersetzende Teil – statt bei jedem Austausch lediglich eine engere Passung vorzunehmen.

Spiel nach dem Einpressen

Ein Presssitz kann den Innendurchmesser der Buchse verringern. Die alleinige Akzeptanz einer lockeren Buchse kann eine Verbindung übersehen, die nach der Montage blockiert; für die eingebaute Bohrung oder deren Montagezugabe muss ein definierter Grenzwert festgelegt werden.

Freie Bewegung nach dem Anziehen

Absätze und Abstandshalter bestimmen den geklemmten Stapel. Wenn das Anziehen der Sicherungselemente den beweglichen Arm zusammendrückt, stellt selbst ein korrekter Stiftdurchmesser die freie Drehbewegung nicht wieder her.

Gestufte Welle auf Stützen neben einer Buchse und einem Gehäuse mit Positionierbohrung

Zuführ- und Antriebsmechanismen

Eine Ersatz-Zuführwelle muss ihr Kettenrad oder ihre Riemenscheibe exakt auf derselben Achse wie der beibehaltene Antrieb positionieren. Allein korrekte Außendurchmesser gewährleisten keine korrekte Ketten- oder Riemenausrichtung.

Positionieren Sie die Nabe ausgehend vom Lager oder Absatz, der die Welle axial fixiert. Dadurch wird der Montageabstand explizit festgelegt, statt ihn der Wahl des Installateurs bezüglich des Abstandshalters zu überlassen.

Lager-Sitze und Nabenposition

Die Laufgenauigkeit von Sitz zu Sitz steuert die geometrische Beziehung der Welle; der Abstand zwischen den Absätzen bestimmt die axiale Position des angetriebenen Teils. Beides kann entscheidend sein, wenn nur ein Element eines bestehenden Antriebs ersetzt wird.

Passfeder- und Naben-Sitz

Eine Passfeder, die am Grund der Naben-Nut anliegt, kann eine vollständige Sitzung im Bohrungsdurchmesser verhindern. Breite, Höhe und nutzbare Länge der Passfeder müssen mit beiden Teilen übereinstimmen – sie dürfen nicht allein anhand des Wellendurchmessers ausgewählt werden.

Bearbeitete Montagehalterung und Positionierplatte mit Löchern und Langlöchern

Außen liegende Gerätemontagen

Ernterückstände können Feuchtigkeit an einer Halterung festhalten, während Schlamm die Justierschlitze behindern kann. Eine offene, leicht zugängliche Montageform ist einfacher zu reinigen und neu einzustellen als eine tiefe Aussparung um die Befestigungselemente.

Für Montagen, die Düngemitteln ausgesetzt sind, wählen Sie Material und Oberflächenfinish entsprechend der chemischen Belastung und den Reinigungsanforderungen. Eine Beschichtung nur der sichtbaren Fläche lässt versteckte Fugen und Aussparungen ungeschützt.

Justierung unter eingesetzten Befestigungselementen

Ein Schlitz muss nach Platzierung von Schraubenkopf, Unterlegscheibe und Sensorkonnektor noch nutzbaren Verstellweg bieten. Die reine Schlitzlänge überschätzt den Justierbereich, wenn die umgebenden Befestigungselemente den letzten Teil der Bewegung blockieren.

Wasser- und Rückstandsfallen

Horizontale Taschen und sich überlappende Bleche können feuchte Rückstände festhalten. Entwässerung und Zugang für die Reinigung reduzieren diese Ansammlung; eine Außenbeschichtung beseitigt sie nicht.

Entwicklungskomponenten und Serienchargen

Verwenden Sie die ersten Teile, um die Gelenk- oder Antriebsentscheidung zu treffen, deren Wiederholung im Rahmen einer Maschinenfertigung mit hohen Kosten verbunden wäre.

Entwicklungsbauteile

Versuchsteile sollten nach dem Anziehen die Drehbewegung des Gelenks, den Zugang für die Fettpresse sowie die Richtung bestätigen, in der ein Bolzen herausgezogen werden kann. Eine Prüfung am Prüftisch mit getrenntem Gestänge vernachlässigt diese Montageeinschränkungen.

Freigabe des Erstteils

Messen Sie den Zustand des ursprünglichen Bolzens und der eingebauten Buchse und prüfen Sie anschließend die Bewegungsfreiheit über den gesamten Arbeitsweg der Baugruppe. Die Freigabe muss sowohl das eingepasste Gelenk als auch die losen Komponenten abdecken.

Wiederholte Serienfertigung

Verwenden Sie für Ersatzteile im Service austauschbare Toleranzen für Bolzen und Buchsen. Gezielt gepaarte Komponenten erfordern eine eindeutige Paarkennzeichnung und dürfen nicht gemeinsam in einem Ersatzteilebehälter gemischt werden.

Materialparameter für Bolzen, Buchsen und Führungselemente

Verschleiß an Gelenken, Außenexposition und Führungsspiel erfordern unterschiedliche Materialeigenschaften. Wir binden den wärmebehandelten Stahlzustand und das Feuchtigkeitsverhalten von Polymeren an das spezifizierte Bauteil.

Materialparameter für Bolzen, Buchsen und Führungselemente
MaterialreferenzParameterwerteTeil-/Rohmaterial-Kontext
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Zugfestigkeit ≥260 MPaGehäuse, Halterungen und Spannvorlagenbasen
42CrMo4 +QT · Ovako 327A270–320 HB; Zugfestigkeit 900–1,100 MPaRundmaterial, 40 < Durchmesser < 100 mm
C93200-LagerbronzeZinn 6.3–7.5%; Blei 6.0–8.0%Austauschbare Buchsen; Zusammensetzung nach Masse
POM-C · TECAFORM AH naturalElastizitätsmodul 2.8 GPa; Wasseraufnahme 0.05%Positioniernuten und Führungsbolzen

Quellen: Hydro 6061-Extrusionsminima; Ovako 42CrMo4 327A +QT, 40 < Durchmesser < 100 mm Rundstahl; Copper Development Association C93200-Legierungsgrenzwerte; Ensinger TECAFORM AH natürliche typische Daten (Elastizitätsmodul bei 1 mm/min; Wasseraufnahme nach 24 h bei 23°C).

Drehen und Fräsen landwirtschaftlicher Komponenten

Die Bearbeitungsfolge muss den Gleitdurchmesser, das Sicherungselement und die Montagebezugsebene im fertigen Bauteil miteinander verbinden.

Gelenkpassungen, Schmierpfade und Wellenbezugsflächen

Die folgenden Schnittstellen bestimmen, ob ein vor Ort wartbares Gelenk nach der Montage weiterhin zugänglich bleibt und wie vorgesehen beweglich ist.

Stahl-Schwenkstift mit Schulter und Querbohrung neben einer Bronzebuchse mit innenliegender Schmiernut.

Bolzenbefestigung und -entfernung

Befestigen Sie die Klammer, die Querbolzen oder die Mutter an einer Stelle, die bei montiertem Werkzeug zugänglich ist. Die Ausziehrichtung muss den Rahmen und benachbarte Arme freihalten; allein ein abnehmbarer Sicherungsring macht den Bolzen nicht auswechselbar.

Verbundene Schmiermittelkanäle

Ein Schmierloch muss in den vorgesehenen Lagerbereich münden und mit seiner Verteilungsnut verbunden sein. Eine falsch positionierte oder entgratete Kreuzung kann dazu führen, dass die belastete Fläche trocken bleibt, obwohl Schmierfett in die Anschlussbuchse eindringt.

Verunreinigungssperren

Bei einem abgedichteten Drehgelenk müssen Dichtsitzflächen und Eintrittskanten zur gewählten Dichtung passen. Freiliegendes Schmierfett und offene Spalte können abrasiven Schmutz ansammeln; Zugang zum Schmiermittel und Ausschluss von Verunreinigungen müssen gemeinsam funktionieren.

Wellenschultern und Eckenausrundung

Eine Nabe oder ein Lager muss bis zur Wellenschulter reichen, ohne an deren Eckenausrundung (Radius) zu enden. Die Paarungsfasen und der Wellenansatzradius benötigen eine kompatible Spielbreite; wo eine Entlastung verwendet wird, muss deren Geometrie die vom Konstrukteur vorgesehene Tragfähigkeit der Schulter bewahren.

Oberflächenbearbeitung für Verschleißflächen und Außeneinsatz

Trennen Sie Gleit- und Dichtflächen von der freiliegenden Außenfläche. Eine schützende Oberflächenbehandlung, die die Fugentoleranz verändert, kann ein neues Montageproblem verursachen.

Funktionale Flächen und Kanten

Die Einführungsneigung (Lead-in) des Bolzens muss durch die Buchse hindurchführen, ohne die Bohrung zu beschädigen. Kanten von Sicherungslöchern und Lippen von Nuten dürfen keine Dichtung durchschneiden oder Material gegen die Gleitfläche anheben.

Beschichtungen und Passflächen

Galvanische Beschichtungen erhöhen den Bolzendurchmesser und verringern den Durchmesser einer beschichteten Bohrung. Die endgültigen Passmaße sind nach der Oberflächenbehandlung anzuwenden; alternativ müssen im Zeichnungsdatensatz Maskierungsgrenzen festgelegt werden, um die Laufflächen unverändert zu halten.

Wärmebehandelte Bolzen und Wellen

Ein gehärteter Bolzen erfordert weiterhin den spezifizierten Kernzustand und die geforderte Endgeometrie. Wärmebehandlung kann bei langen Bolzen oder Passsitzen zu Verformungen führen; daher gehören Geradheits- und Maßkontrollen nach dem Wärmebehandlungsprozess.

Prüfung von Gelenkspiel und Antriebsausrichtung

Wir prüfen die Gelenk-, Antriebs- und Dichtflächen nach der vorgeschriebenen Wärmebehandlung. Die Referenzwerte gelten ausschließlich für die für das Bauteil ausgewählten Passungsgrade oder die radialen Dichtanforderungen.

Unser Angebot benennt die zu prüfenden Komponentenmaße sowie die dokumentierten Prüfungen. Für Bohrungsprüfungen im eingebauten Zustand ist der vereinbarte Gehäuse- oder Montagezustand erforderlich, damit das Ergebnis korrekt interpretiert werden kann.

Prüfung von Gelenkspiel und Antriebsausrichtung
Merkmal / PrüfungParameter oder ReferenzAkzeptanzkriterium
Durchmesser des Gelenkbolzensh6, Nennmaß >18–30 mm
−0.013 bis 0 mm
Messen Sie die funktionelle Oberfläche nach der Wärmebehandlung
Funktioneller Bohrungsdurchmesser der BuchseH7, Nennmaß >18–30 mm
0 bis +0.021 mm
Verwenden Sie den vorgeschriebenen Prüfzustand – lose oder eingebaut
Radiale DichtspurRa 0.2–0.8 µm
DIN-Bezug in SKF-Tabelle 5
Passen Sie die gewählte Wellendichtung an und bewahren Sie den Zustand der Einlaufkante
Scheiben- oder Kettenrad-SitzLaufgenauigkeit (mm); Schulterposition (mm)Beziehen Sie den Sitz auf die Antriebsachse und die eingebaute Nabe
Geschmiertes GelenkAxiales Endspiel (mm); Durchgängigkeit der DurchgangsbohrungPrüfen Sie den montierten Stapel und den verbundenen Schmierfettweg

Die Montage der Buchse kann den funktionellen Bohrungsdurchmesser verändern. Die geforderte Montagespielweite bleibt eine Montagespezifikation. Quellen: ELESA+GANTER, DIN ISO 286-Tabellen; SKF, Industrielle Wellendichtungen, Tabelle 5 (Spalte DIN).

Geräte- und Lastqualifizierung

Bauteilmaße legen die Tragfähigkeit oder Betriebssicherheit eines Geräts nicht fest. Die Validierung des Geräts sowie jede erforderliche Kupplungs- oder sonstige systemübergreifende Qualifizierung bleiben von der Fräs- bzw. Drehbestellung getrennt.

Verpackung und Kennzeichnung für die Wareneingangsprüfung

Wir schützen fertig bearbeitete Kontaktflächen und stellen sicher, dass ähnliche Teile während des Transports in Lager oder Montage eindeutig unterscheidbar bleiben.

Verpackungslayout mit getrennten Komponenten und Kennfeldern für Teilenummer, Revision, Charge, Menge und Datensatz-ID

Passflächen getrennt

Eine erhabene Kerbe an einem Bolzen kann eine neue Buchse beim Einsetzen beschädigen. Durch Trennung der fertig bearbeiteten Bolzenoberflächen von Gewindeteilen wird sowohl die geprüfte Passung als auch das Gegenbauteil geschützt.

Ähnliche Varianten unterscheidbar

Kleine Abstandshalter und Sicherungsringe benötigen ihre Montagebezeichnung auf der Verpackung. Sich allein auf geringfügige Längenunterschiede zur Identifizierung loser Einzelteile zu verlassen, erschwert den Austausch vor Ort, sobald die Großverpackung geöffnet wurde.

Wiederbestelldefinition beibehalten

Eine übermaßige Buchse für einen reparierten Arm benötigt eine eigene Teilnummer im Vergleich zur Originalbuchse. Diese Unterscheidung ist durch Bestellung und Lagerdokumentation hindurch aufrechtzuerhalten, damit bei einer späteren Nachbestellung nicht versehentlich die falsche Passung wiederholt wird.

Fragen zur landwirtschaftlichen Zerspanung

Liefern Sie Ersatzteile nach Traktor- oder Gerätetyp?

Wir liefern kundenspezifisch zerspante Komponenten gemäß einer vereinbarten Teiledefinition. Ein Maschinentyp kann Änderungen durch Seriennummern sowie mehrere Gelenkgrößen aufweisen; daher reicht die Maschinenbezeichnung allein nicht aus, um ein Ersatzteil eindeutig zu identifizieren. Verwenden Sie stattdessen die Komponentenzeichnung oder leiten Sie die erforderliche Geometrie aus der vorhandenen Montage ab.

Kann eine übermaßige Buchse den Austausch eines verschlissenen Gelenkarms vermeiden?

Ein übermaßiger Außendurchmesser kann für eine zugelassene Reparaturbohrung geeignet sein, sofern der Arm strukturell noch voll funktionsfähig ist und ausreichend Material vorhanden ist. Bei der Reparatur müssen Lage und Laufspiel des Bolzens erhalten bleiben. Eine bloße Erhöhung des Buchsendurchmessers reicht nicht aus, um einen gerissenen oder verformten Arm zu reparieren.

Kann eine Polymerbuchse eine geschmierte Bronzebuchse ersetzen?

Gelegentlich – allerdings handelt es sich dabei um eine Neugestaltung des gesamten Gelenks und nicht um einen direkten Werkstoffaustausch. Das gewählte Polymer muss für die jeweilige Lagerpressung, Gleitgeschwindigkeit, Temperatur und Feuchtigkeit geeignet sein und die vom Hersteller empfohlene Wellenoberfläche sowie die vorgeschriebene Einbauspiel enthalten. Verwenden Sie ausschließlich die spezifischen Daten des Lagerwerkstoffs – keine allgemeine Kunststoffbezeichnung.

Dürfen spiegelbildliche Halterungen dieselbe Teilenummer verwenden?

Nur wenn die fertigen Teile tatsächlich austauschbar sind. Spiegelbildliche Halterungen erfordern möglicherweise unterschiedliche Verbindungsabstände, Gewindeelemente oder Montageorientierungen. Getrennte Referenzen gewährleisten, dass die korrekte Hand bei der Annahme und während des Austauschs vor Ort eindeutig identifizierbar bleibt.

Kann eine Nabe eine Zoll-Welle mit metrischer Ausrüstung verbinden?

Ja. Behalten Sie die Wellenpassung, die Passfedermaße und das Gewindeprofil an dieser Schnittstelle in ihren ursprünglichen Maßeinheiten bei, und definieren Sie das metrische Lochmuster separat. Eine gerundete Umrechnung kann die Passung verändern; ein ähnlicher Gewindedurchmesser allein stellt keine Kompatibilität sicher.

Kann die Schmiernippel-Stelle an eine besser zugängliche Position verlegt werden?

Ja, sofern der überarbeitete Kanal weiterhin den vorgesehenen Lagerbereich erreicht und ausreichend Werkstoff im belasteten Abschnitt verbleibt. Ein fernmontierter Nippel oder ein schräg angeordneter Nippel kann einer langen Querbohrung vorzuziehen sein. Der gewählte Schmiernippel muss hinsichtlich Gewinde und Sitz genau spezifiziert werden.

Hält ein härterer Drehbolzen bei verschmutztem Einsatz länger?

Härte kann bestimmten Verschleiß reduzieren, doch abrasiver Schmutz kann sowohl den Bolzen als auch die Buchse beschädigen. Ein härterer Bolzen stellt weder einen verstopften Schmierkanal noch eine defekte Ausschlussdichtung wieder her. Prüfen Sie vor einer Änderung der Wärmebehandlung des Bolzens das Verschleißpaar und den Kontaminationsweg.

Kann ein beschichteter Stahlbolzen durch Edelstahl ersetzt werden?

Nicht allein aufgrund seiner Korrosionsbeständigkeit. Edelstahlqualitäten unterscheiden sich hinsichtlich Festigkeit und Härte, und ein neues Gleitpaar kann stärker zur Kaltverschweißung neigen. Der Ersatz erfordert eine geeignete Bolzenqualität, eine passende Buchse sowie eine adäquate Schmierung – zusätzlich zu den ursprünglichen Anforderungen an Last und Passung.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr landwirtschaftliches Maschinenteil

Senden Sie die Komponentenzeichnung, das Material und die Menge sowie die zugehörige Bolzen-, Buchsen- oder Antriebsschnittstelle. Bei einem Ersatzteil geben Sie bitte an, ob das beibehaltene Gehäuse die ursprüngliche Größe aufweist oder bereits repariert wurde.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB