Massive Basisplatten
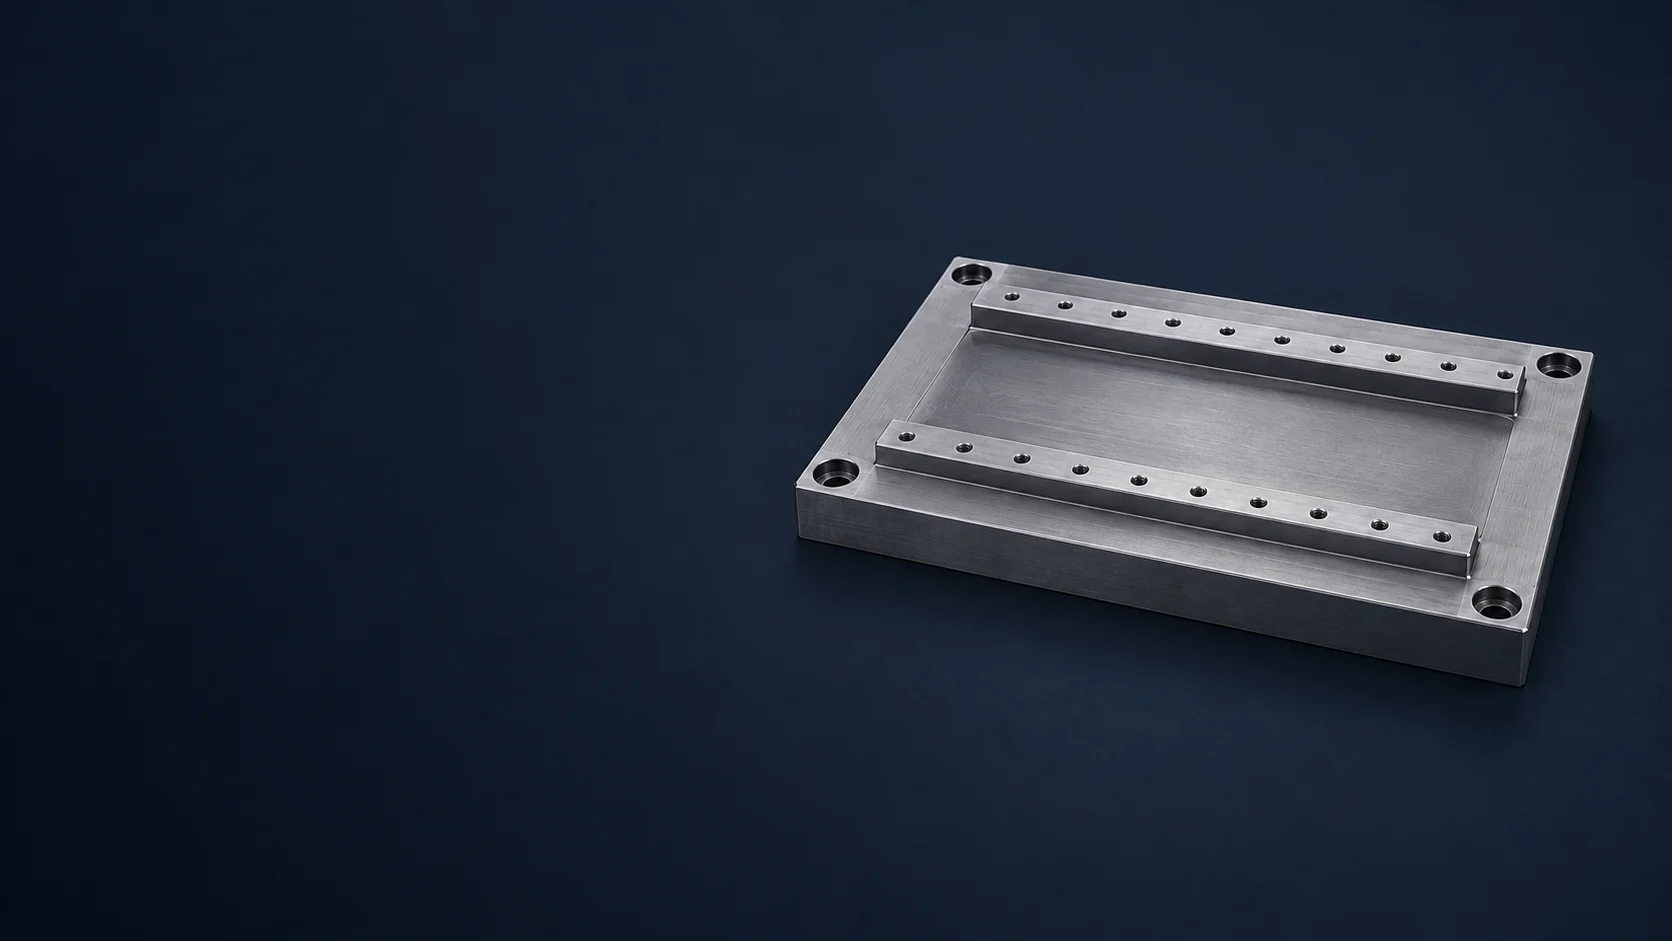
Flache oder Taschenplatten für Werkzeuge, Prüfvorrichtungen und Gerätemontage. Schraubmuster, Durchbrüche und vertiefte Bereiche orientieren sich an den anzuschließenden Komponenten.
VETCNC · Individuelle Komponenten
CNC-bearbeitete Platten und vorgefertigte Basisanschlüsse
Wir bearbeiten Basisplatten, gestufte Montagebasen sowie die spezifizierten Flächen von vorbereiteten gegossenen oder gefertigten Basen gemäß Ihrer Zeichnung. Unser Leistungsumfang umfasst Montageflächen, Positioniermerkmale und Bohrbilder zur Verbindung Ihrer Geräte.
Wählen Sie die Komponente, die zu Ihrer Baugruppe passt. Wir erstellen ein Angebot für das bearbeitete Teil oder für die definierte Zerspanungsleistung; Rohfertigung und Beschaffung sind gesonderte Posten in der Offerte.
Flache oder Taschenplatten für Werkzeuge, Prüfvorrichtungen und Gerätemontage. Schraubmuster, Durchbrüche und vertiefte Bereiche orientieren sich an den anzuschließenden Komponenten.
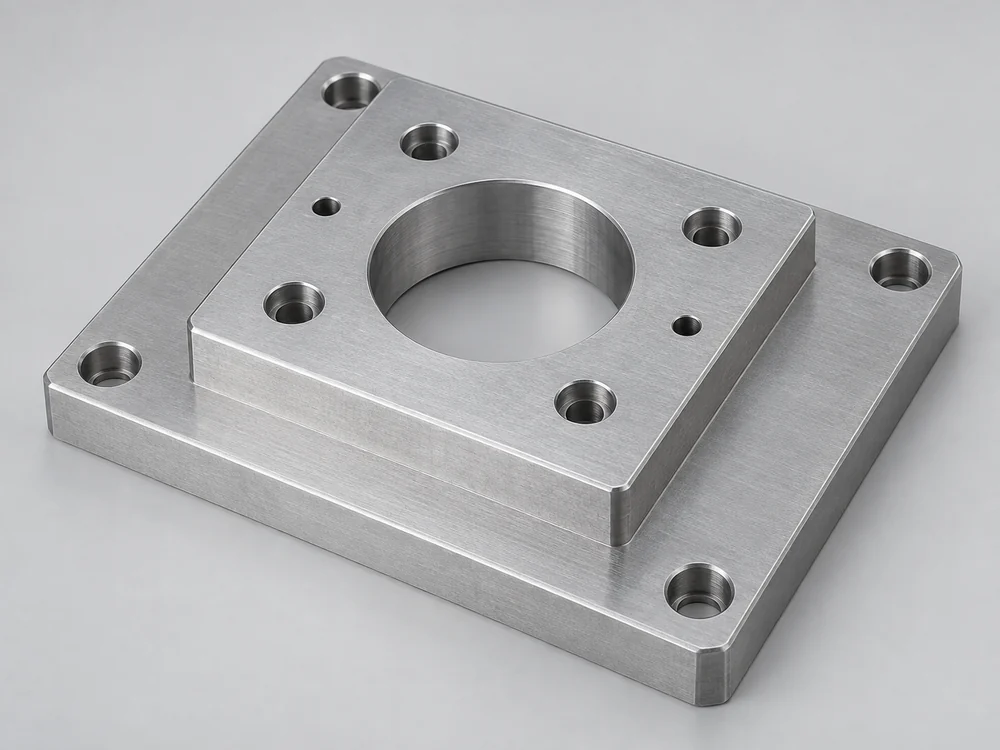
Erhöhte Flächen und Absätze positionieren Motoren, Lagergehäuse oder Führungsbaugruppen in der erforderlichen Höhe. Die Verbindungsflächen können als Merkmale einer einzigen Komponente bearbeitet werden.
Feinbearbeitung von Montageflächen, Schienenaufnahmen, Bohrungen und Löchern an einem vorhandenen Rohling. Zustand des Eingangsmaterials und verfügbare Bearbeitungszugabe bestimmen den Umfang der Arbeiten vor dem Endbearbeitungsschnitt.
Wo eine Führungsschiene an einem Referenzabsatz ausgerichtet wird, müssen Absatzhöhe, Eckentlastung und Rechtwinkligkeit zur gewählten Führung passen. Ein zu großer Innenradius kann verhindern, dass die Schiene vollständig aufliegt.
Die Flächenhöhe und die Geometrie der Positioniermerkmale definieren die Lage eines Motors oder Lagergehäuses. Durchgangsbohrungen bieten Platz für Befestigungselemente; Passbolzenbohrungen oder eine Positionierbohrung definieren die Lage dort, wo die Baugruppe dies erfordert.
Wir arbeiten mit der angegebenen Werkstoffgüte und Lieferzustand. Die Form des Rohlings beeinflusst, wie viel Material abgetragen werden muss und an welchen Stellen die Basis während der Bearbeitung unterstützt werden kann.
Für plattenbasierte Montagekonstruktionen mit bearbeiteten Flächen, Langlöchern und Gewindebohrungen. Zustand der Platte und gegebenenfalls geforderte Wärmebehandlung gehören zu den Anforderungen an das Ausgangsmaterial.
Stahlplatte erkundenFür Geräteplatten, bei denen die Komponentenmasse ein konstruktives Kriterium ist. Legierung, Temper, Plattendicke und verbleibende Querschnittsdicke nach Ausfräsung gehören zur Spezifikation.
Aluminiumplatte erkundenFür eine Basis mit Rippen, Aufbauten oder anderen nahezu fertigen Merkmalen. Die Gusszeichnung legt den verfügbaren Rohmaterialüberschuss um die fertigen Auflageflächen und Bohrungen fest.
Erkunden Sie vorgefertigte GussteileEine einzige Gesamtgröße definiert keine Maschinenbasis. Die Zeichnung muss die funktionalen Schnittstellen zu gemeinsamen Bezugsebenen in Beziehung setzen und die Flächen kennzeichnen, die unbearbeitet bleiben.
| Merkmal | Zeichnungsparameter | Montagebezug |
|---|---|---|
| Gesamtrohling | L × B × H (mm oder in); Masse (kg oder lb) | Rohling- und Fertigmaße |
| Montageauflagen | Höhe; Ebenheit; Beziehung zwischen den Auflagen | Gemeinsame Montageebene |
| Paarweise Führungsschienenlager | Höhenbeziehung; Parallelität; Achsabstand | Gemeinsame Bezugsmerkmale über beide Schienenlager |
| Bezugsanschläge | Höhe; Eckentlastung; Rechtwinkligkeit | Ausgewählte Führungskontur |
| Bohrungen und Durchgangslöcher | Durchmesser oder Gewindeangabe; Tiefe; Lage | Bezugssystem und passende Befestigungselemente |
| Stützbedingung | Stützstellen; freier oder eingeschränkter Zustand | Vorgeschriebener Messaufbau |
Die Toleranzen gelten für das definierte Merkmal und dessen Ausdehnung. Wir geben die akzeptierten Abmessungen und den Umfang der Prüfung für Ihre Basis an.
Wir kalkulieren Stirnfräsen, Taschen, Bohrungen und Lochmuster gemäß der Teilezeichnung. Merkmale auf der Unterseite oder benachbarten Flächen bestimmen zusätzliche Spannpositionen sowie die erforderlichen Bezugsbeziehungen zwischen ihnen.
Lackierung oder anderer vorgeschriebener Korrosionsschutz darf die erforderlichen Montagekontaktflächen und Gewindepassungen nicht beeinträchtigen. Die Maskierung kennzeichnet die funktionalen Flächen, die unbeschichtet bleiben, sowie die nach dem Finish akzeptierten Abmessungen.
Die Lieferangabe identifiziert Kontaktbereiche, freiliegende Kanten und Bohrungen, die geschützt werden müssen. Handhabungs- und Verpackungsmaßnahmen müssen der Masse der Basis sowie den durch das Design zugelassenen Stützstellen entsprechen.
Wir binden den Prüfungsumfang an die Merkmale, die die Ausrüstung positionieren. Das Angebot nennt die mit der Basis gelieferten dimensionalen Prüfprotokolle.
Lokale Dickenmessungen belegen weder die Ebenheit einer Platte noch die Beziehung zwischen getrennten Auflageflächen. Der Prüfplan definiert den abgedeckten Bereich, die gemeinsame Bezugsebene sowie die bei der Abnahme verwendete Stützbedingung.
Das Prüfprotokoll stellt die Position der Positionierbohrung in Bezug auf die Bezugsmerkmale der Zeichnung dar und gibt den endgültigen Oberflächenzustand an. Vor dem Finish durchgeführte Messungen müssen klar von den Ergebnissen der endgültigen Abnahme getrennt bleiben.
Wir können ein Angebot für eine Ersatzbasis auf Grundlage einer Zeichnung oder einer vereinbarten Spezifikation erstellen. Abgenutzte Teile und Fotografien können bei der Identifizierung der Schnittstellen helfen, legen jedoch nicht das ursprüngliche Material, die Toleranzen oder verdeckten Befestigungsmaße fest.
Ja. Kennzeichnen Sie die überarbeiteten Bohrungen, Langlöcher oder Positioniermerkmale in der Zeichnung und fügen Sie die Angaben zum Gegenstück hinzu. Änderungen an der Tragstruktur, der Plattendicke oder den Lastpfaden bedürfen der Genehmigung durch den Konstrukteur der Anlage.
Der Umfang der Basis-Bearbeitung umfasst keine gekauften Bewegungskomponenten oder die Montage der Anlage. Jede zusätzliche Lieferung oder Montageleistung muss gesondert im Angebot ausgewiesen werden.
Die Größe und Zustandsbeschreibung des Rohlings, der Materialabtrag, die Anzahl der Aufspannungen, die Schnittstellentoleranzen sowie der Umfang der Prüfung bestimmen den erforderlichen Arbeitsaufwand. Menge, Oberflächenfinish und Transport vervollständigen den Angebotsrahmen. Wir bestätigen den Terminplan für diese Bestellung.
Senden Sie uns die Zeichnung, das Material, die Menge und den Lieferort. Für eine vorgefertigte Basis geben Sie bitte auch die Rohlingabmessungen, die Masse und den aktuellen Zustand an, damit wir das erforderliche Bearbeitungsvolumen kalkulieren können.