Aller au contenu
VETCNCFABRICATION CNC
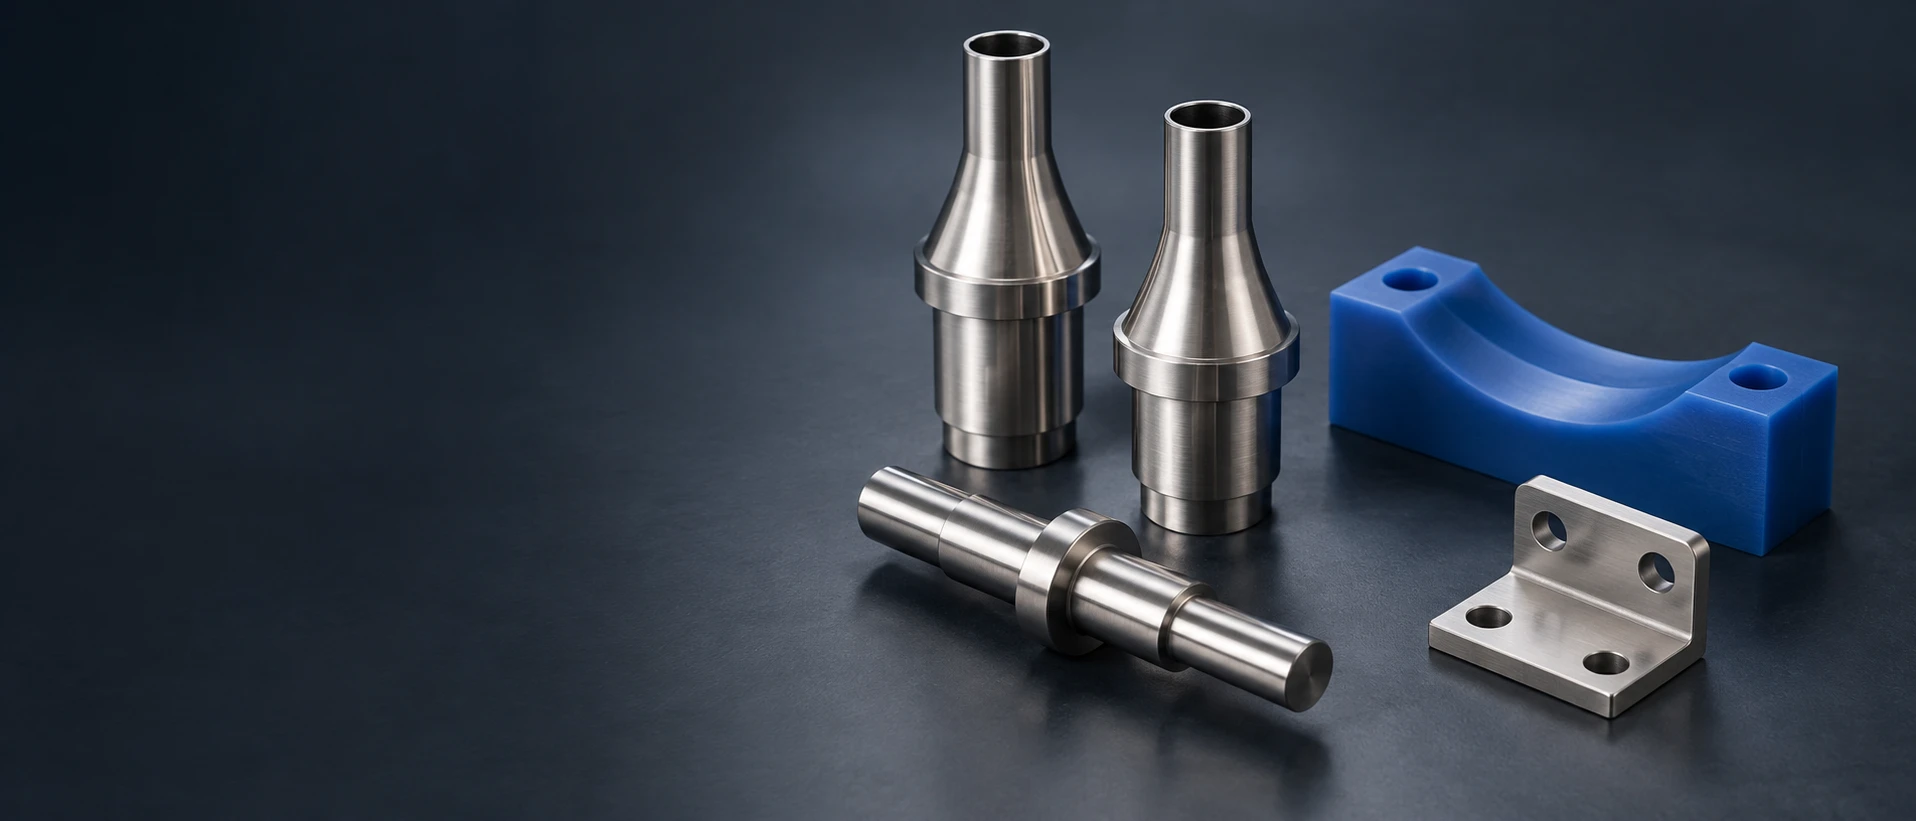
Buses de remplissage en acier inoxydable, arbre, support de fixation et guide en polymère bleu

Usinage CNC pour les équipements agroalimentaires

Pièces sur mesure en acier inoxydable et en plastique technique destinées aux équipements de remplissage, de manutention des produits et d’emballage. Nous usinons les buses, arbres, guides, supports et outillages selon votre plan, avec les interfaces et l’état final de surface spécifiés.

  • Composants définis par plan
  • Pièces métalliques et polymères
  • Commandes prototypes et répétitives

Composants pour équipements alimentaires

Nous fournissons des composants usinés individuels aux fabricants d’équipements et aux équipes d’ingénierie. Un projet peut combiner des détails de chemins d’écoulement usinés au tour, des supports usinés à la fraiseuse et des outillages remplaçables en polymère. Le plan indique les zones où le composant entre en contact avec le produit, est exposé aux fluides de nettoyage ou remplit une fonction de support mécanique.

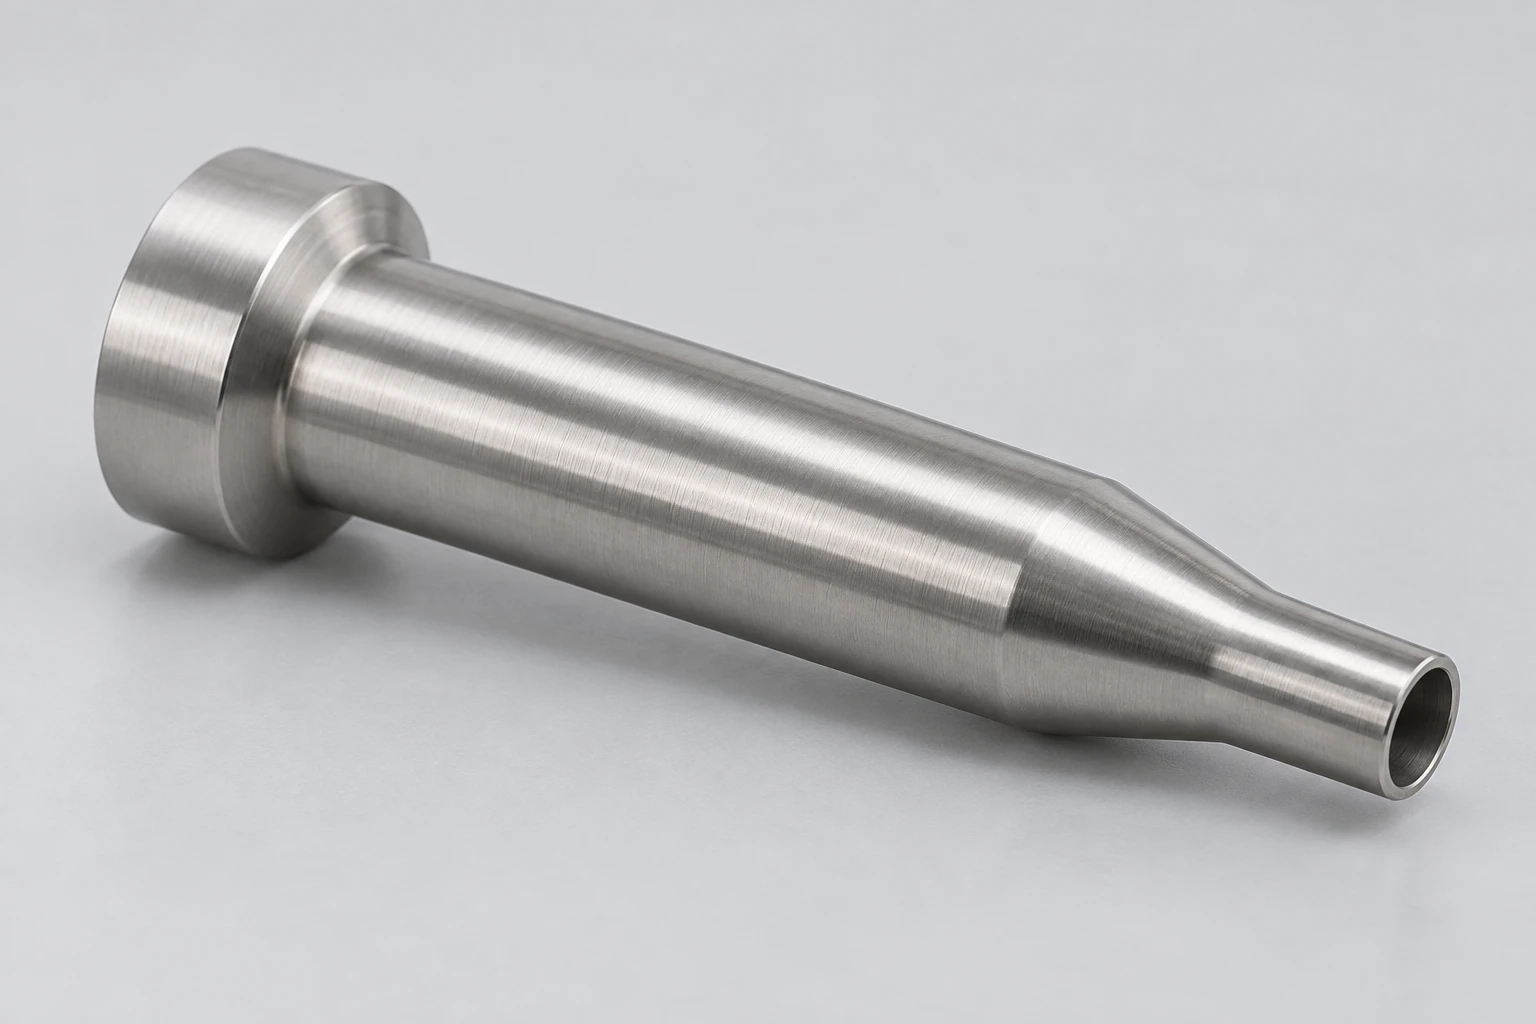
Buse de remplissage en acier inoxydable avec un alésage ouvert et une portée d’appui

Buses et embouts de remplissage

Les alésages, les profils de sortie et les épaulements d’appui définissent une buse de remplissage sur mesure. Le chemin interne nécessite un accès à l’usinage et à la finition ; le diamètre externe de montage positionne la buse sans modifier l’ouverture d’écoulement spécifiée.

  • Alésages ouverts
  • Profils de sortie
  • Épaulements de positionnement
Discuter de ce composant
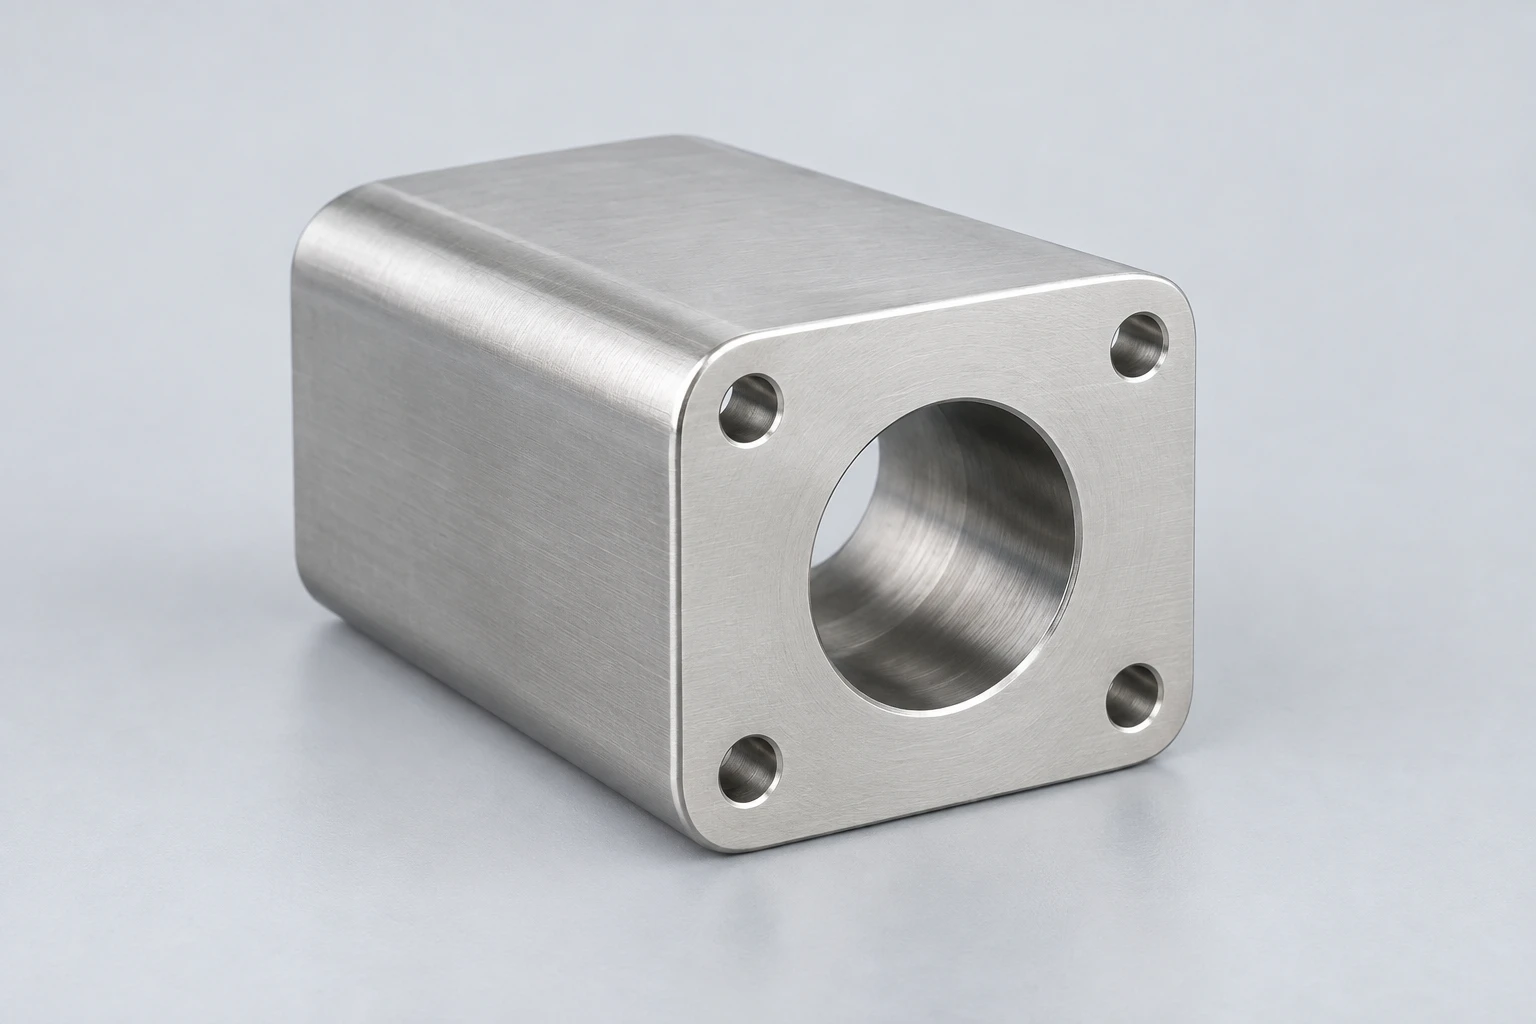
Corps de débit en acier inoxydable avec un passage central et des trous de fixation

Corps d’écoulement et détails de vanne

Corps, couvercles et porte-sièges usinés pour un assemblage spécifié. Les intersections de raccords, les portées d’étanchéité et les motifs de fixation sont maintenus distincts afin qu’un trou ou une cavité de fixation n’ouvre pas accidentellement sur le chemin du produit.

  • Intersections de raccords
  • Portées d’étanchéité
  • Motifs de fixation
Discuter de ce composant
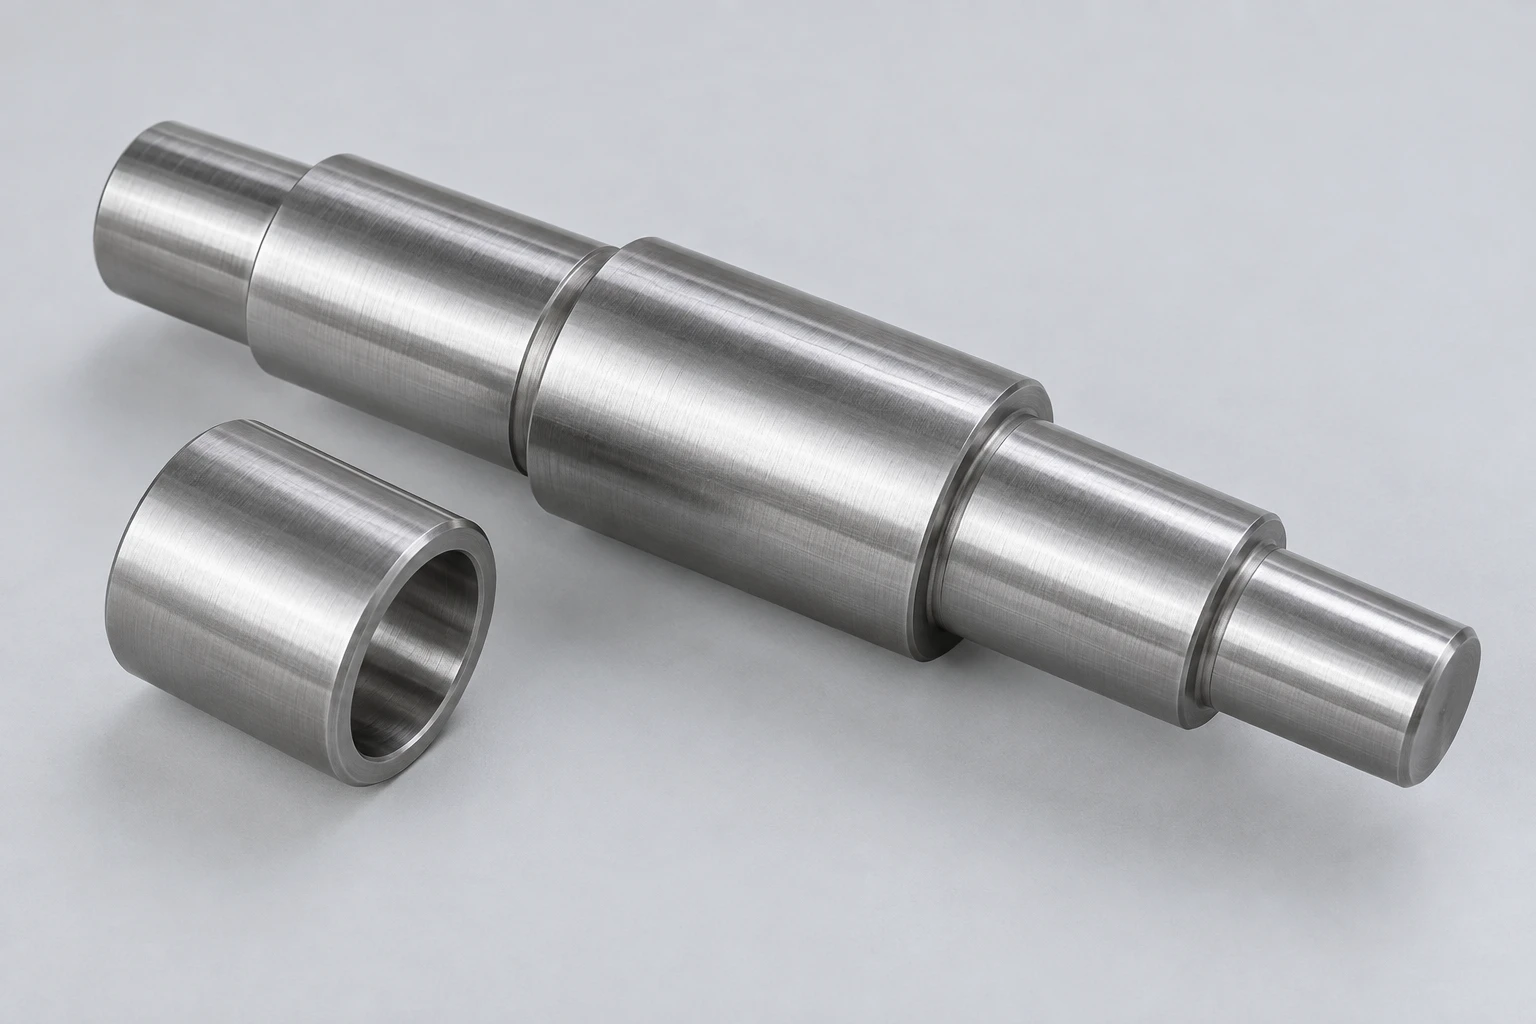
Arbre en acier inoxydable à épaulements et manchon séparé

Arbres, manchons et entretoises

Les arbres et manchons à épaulements relient les rouleaux, les roulements et les composants d’entraînement. Les portées de roulement, les épaulements axiaux et les dispositifs de retenue définissent la position de fonctionnement ; les surfaces exposées aux opérations de nettoyage doivent faire l’objet d’une définition spécifique de matériau et de finition.

  • Portées de roulement
  • Épaulements axiaux
  • Dispositifs de retenue
Discuter de ce composant
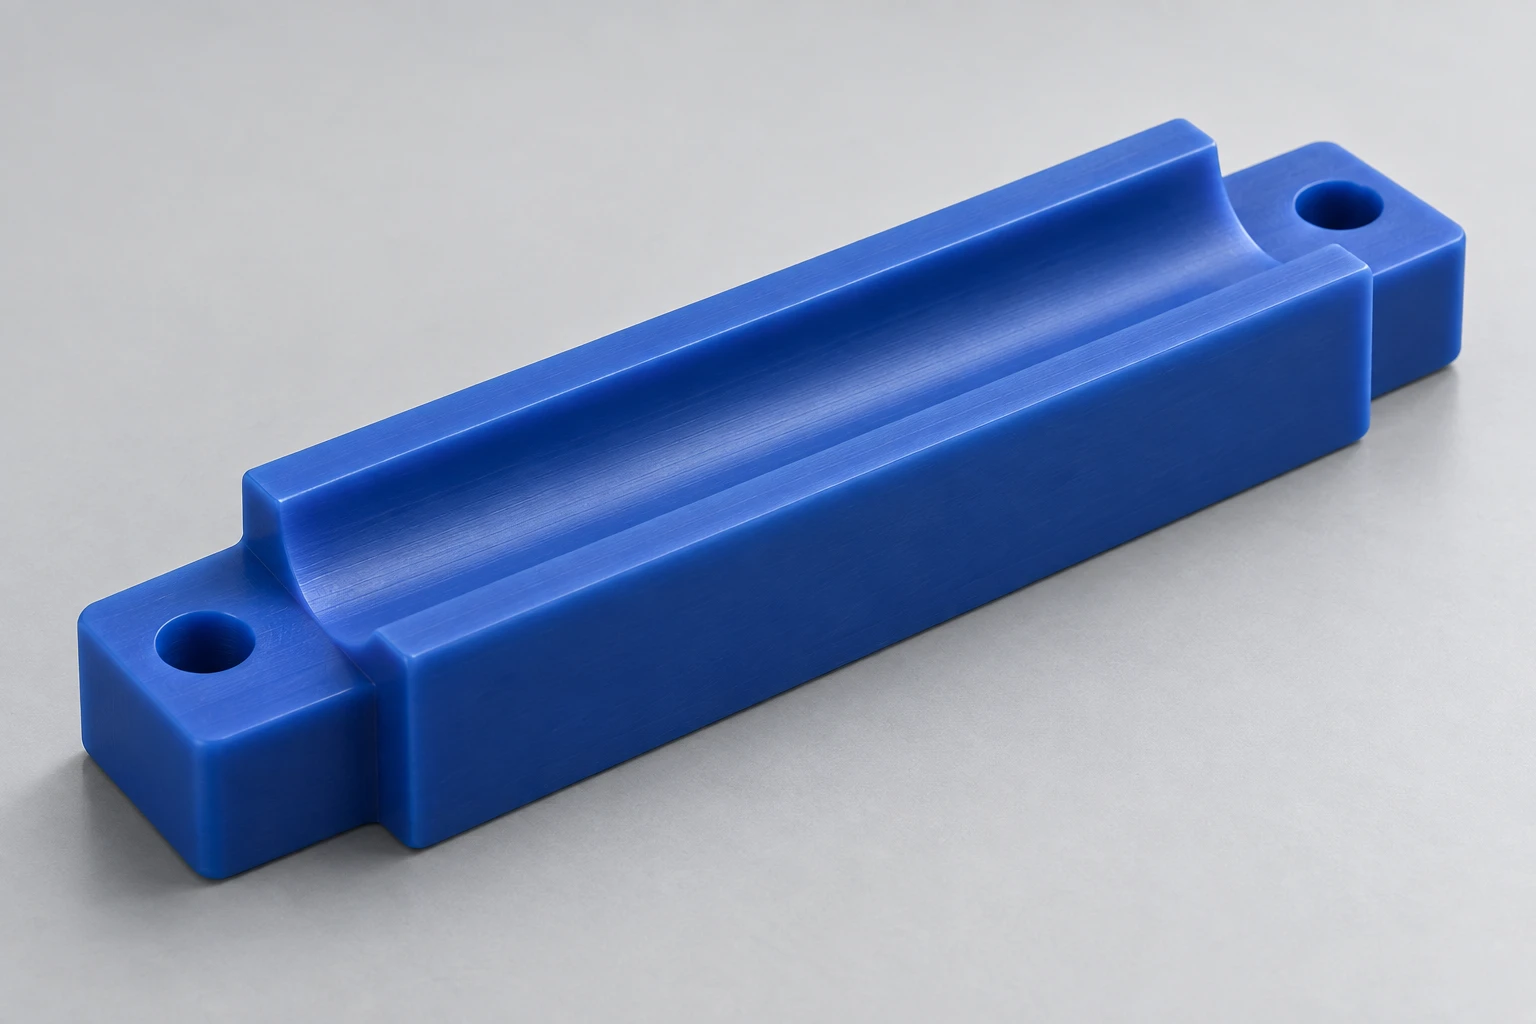
Guide en polymère bleu doté d’un profil de contact incurvé

Guides et pièces d’usure en polymère

Bloc-guides, bandes de glissement et douilles réalisés dans la nuance de polymère spécifiée. Le profil de contact, le jeu et la géométrie de fixation déterminent la façon dont la pièce guide un contenant ou soutient un composant mobile au cours de son usure.

  • Profils de guidage
  • Jeux de fonctionnement
  • Plaquettes remplaçables
Discuter de ce composant
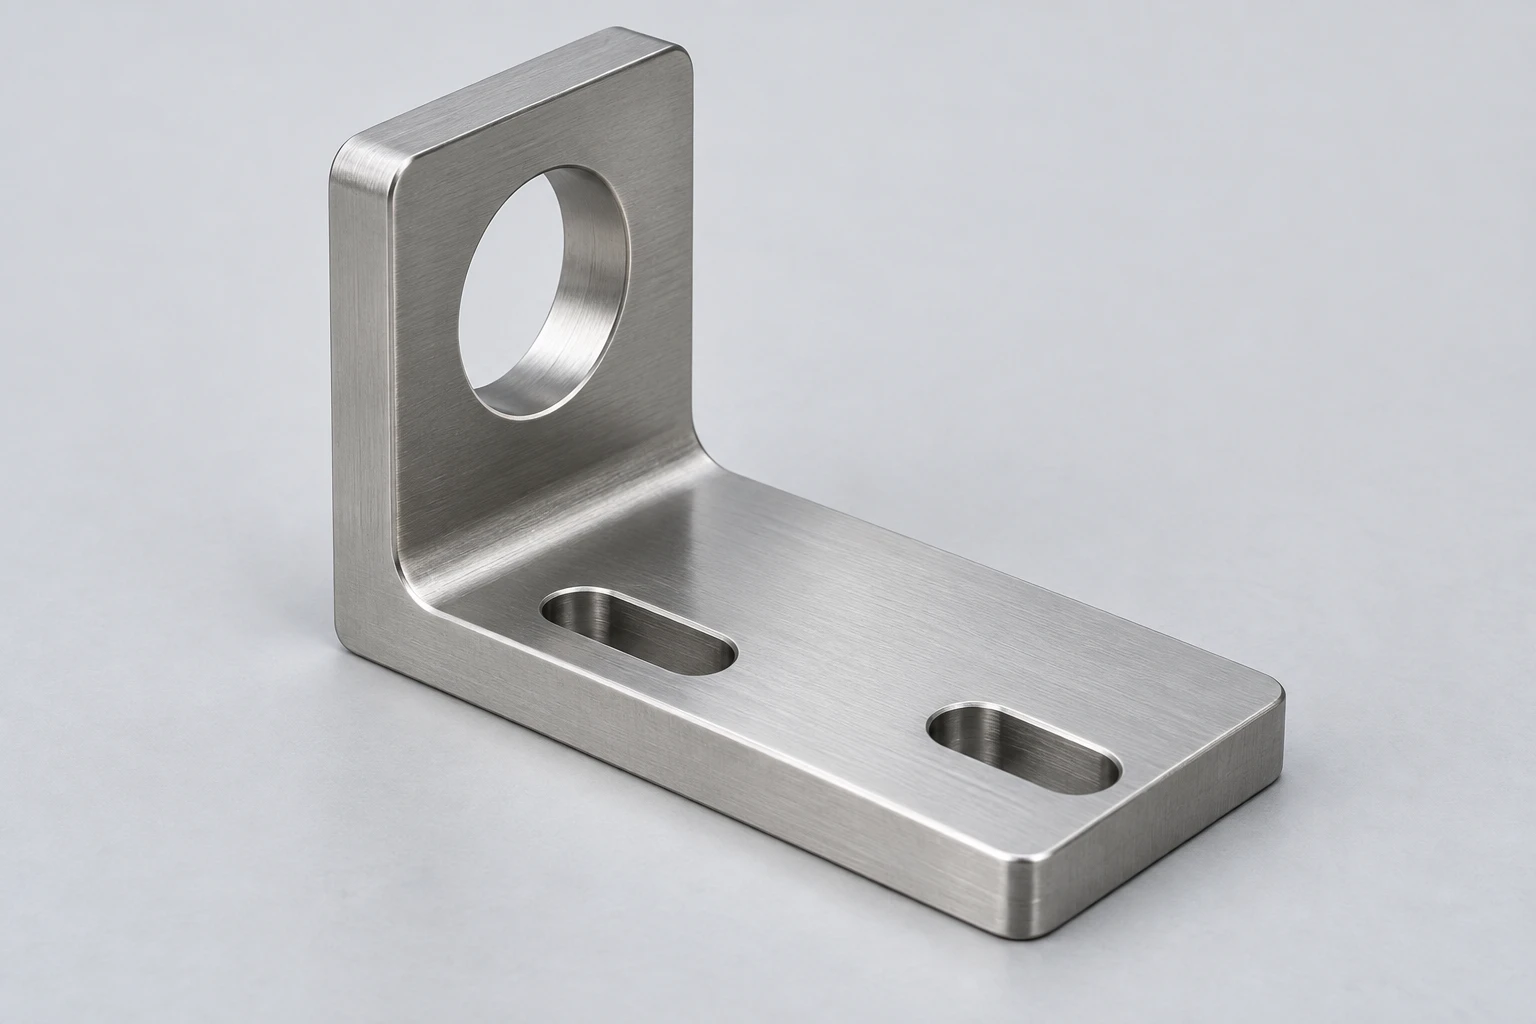
Support de capteur en acier inoxydable comportant une fente de réglage et un alésage de positionnement

Supports pour capteurs et équipements

Les supports, blocs de fixation et plaques d’interface portent des capteurs ou de petits mécanismes sur la machine. Leur motif de fixation ainsi que l’accès aux câbles ou aux outils doivent s’adapter à l’espace disponible autour des protections, des supports et des composants voisins.

  • Fentes de fixation
  • Fonctions de positionnement
  • Accès pour la maintenance
Discuter de ce composant
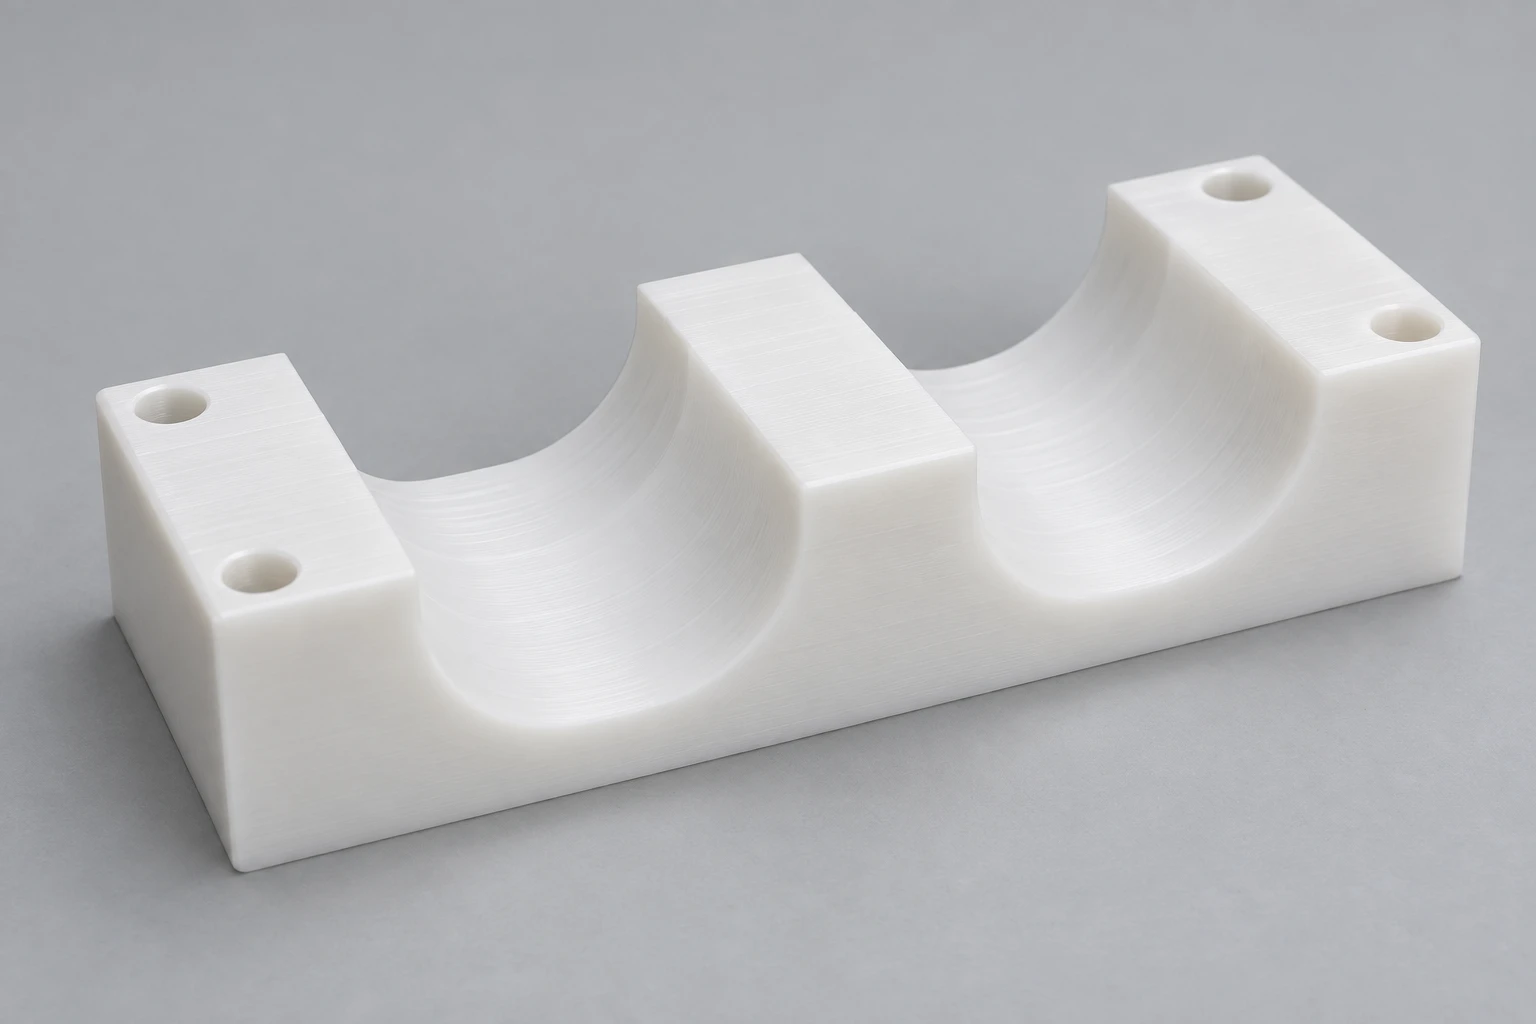
Nid de changement en polymère blanc avec des profils de récipients ouverts

Nids de changement de format et outillages

Nids de produit, plaques de positionnement et détails d’outillages amovibles destinés aux postes d’emballage et d’assemblage. Chaque format peut utiliser son propre profil de contact tout en conservant les interfaces de positionnement et de fixation côté machine.

  • Profils spécifiques au format
  • Points de fixation communs
  • Outillages amovibles
Discuter de ce composant

Applications de remplissage, de manutention et d’emballage

La même ligne de production comporte des pièces exposées de façon très différente. Nous séparons les composants situés sur le trajet du produit des guides et des éléments de support, afin que la définition manufacturière reflète précisément les surfaces réellement critiques.

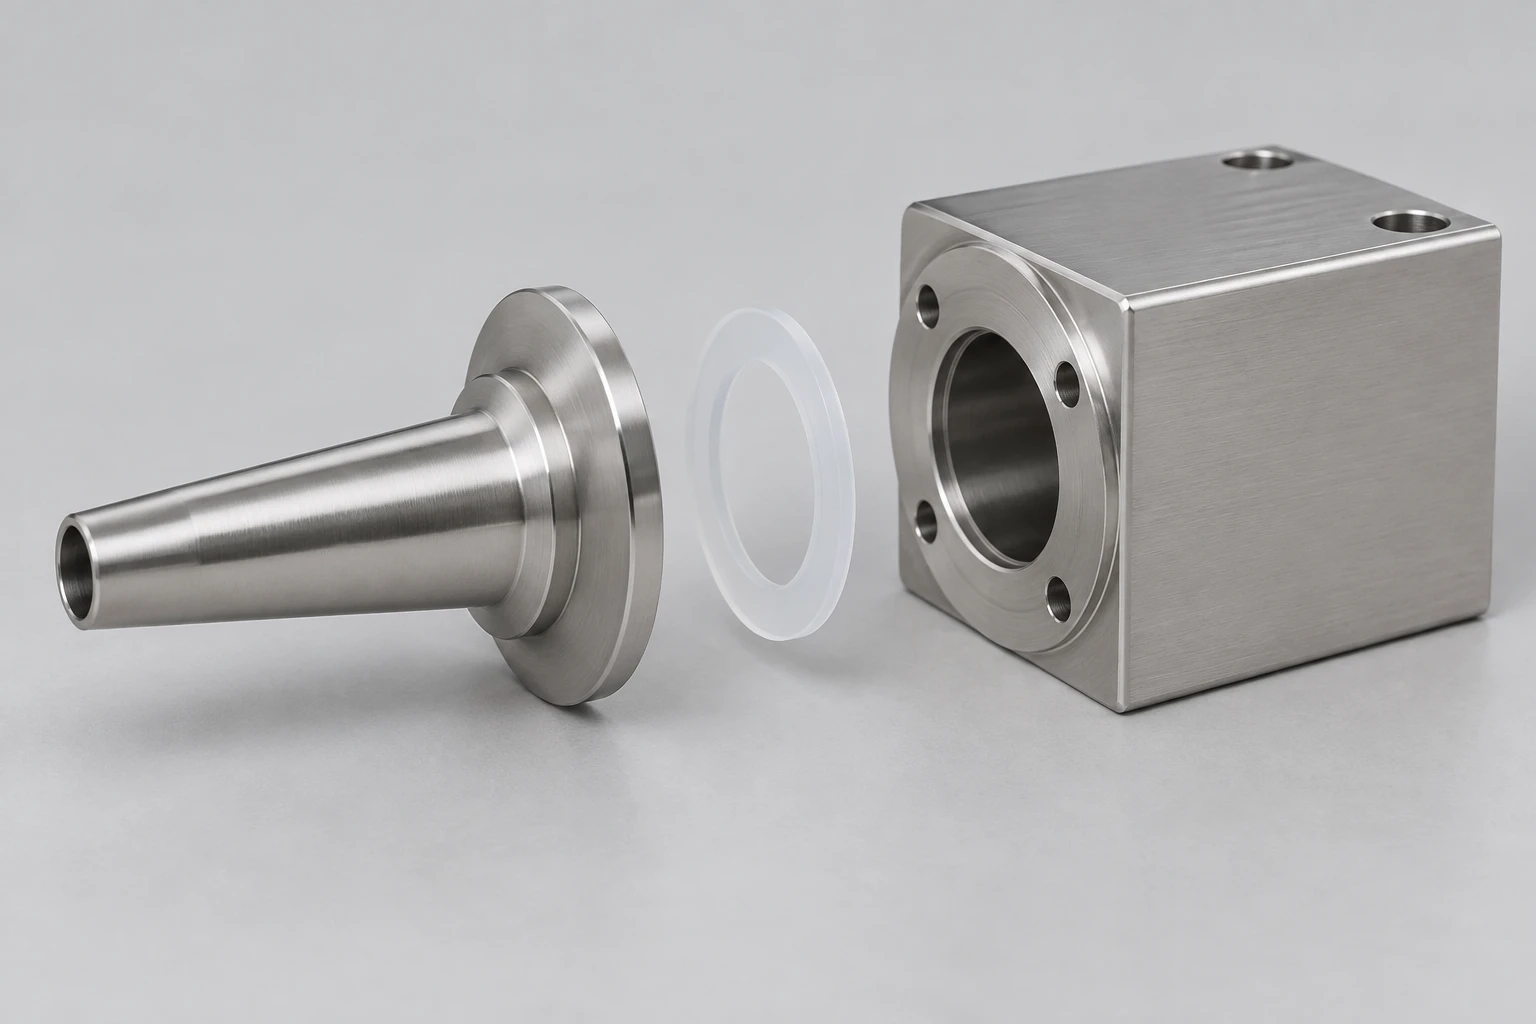
Buse en acier inoxydable séparée, corps de débit et joint torique annulaire

Composants situés sur le trajet d’un produit liquide

Les buses de remplissage, les porte-sièges et les détails du corps d’écoulement réunissent un passage mouillé avec des surfaces externes de positionnement et de fixation. Leur plan doit distinguer clairement le passage interne, ses transitions ainsi que les surfaces assurant l’étanchéité contre les pièces adjacentes.

Un passage droit facilement accessible et un passage borgne intersectant posent des problèmes différents en matière de nettoyage et de finition. La conception de l’équipement détermine l’écoulement et l’accès au nettoyage dans son orientation installée ; l’usinage suit cette géométrie plutôt que de supposer qu’un polissage externe atteint l’intérieur.[1]

Interfaces côté produit

Le siège du joint, l’alignement des passages et l’assemblage du joint déterminent si la transition laisse un renfoncement ou un jeu exposé.

Fixation externe

Le dispositif de serrage ou de fixation doit préserver la géométrie côté produit sans introduire involontairement un filetage ou une cavité pour fixation dans le passage mouillé.

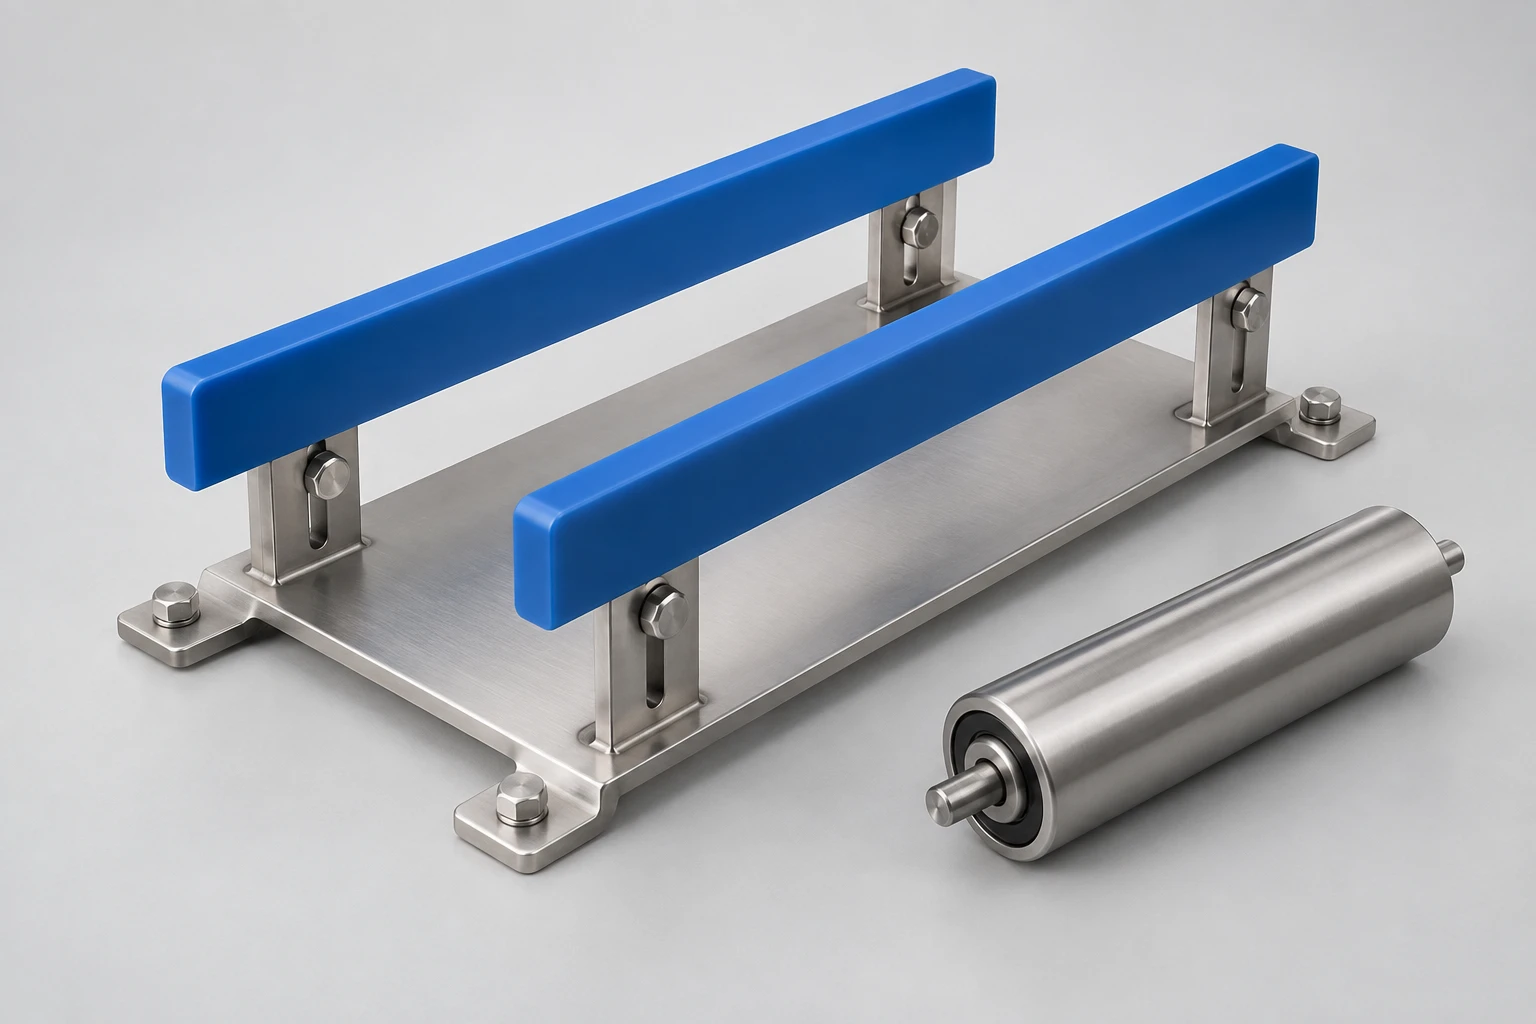
Guides en polymère bleu montés sur une plaque de support, à côté d’un rouleau en acier inoxydable

Guides et éléments rotatifs pour la manutention de produits

Les guides polymères, les manchons et les détails d’arbres usinés au tour contrôlent le jeu, le support et le mouvement. Un guide en contact avec un contenant rempli a une sollicitation différente d’une pièce en contact direct avec un aliment non emballé.

L’usure, les produits chimiques de nettoyage et la température agissent conjointement. Un guide remplaçable doit présenter un jeu fonctionnel suffisant en service, ainsi qu’une condition définie d’inspection à froid ; le simple nom nominal du matériau ne décrit pas ces conditions.

Profil de contact et jeu

La courbure et l’espacement des guides suivent le format du produit ou du contenant, avec un jeu prévu pour le mouvement plutôt qu’un ajustement statique serré.

Remplacement des pièces d’usure

Un insert d’usure séparé permet de conserver le support côté machine tout en renouvelant le profil de contact. Son numéro de pièce et sa nuance le distinguent clairement d’une alternative visuellement similaire.

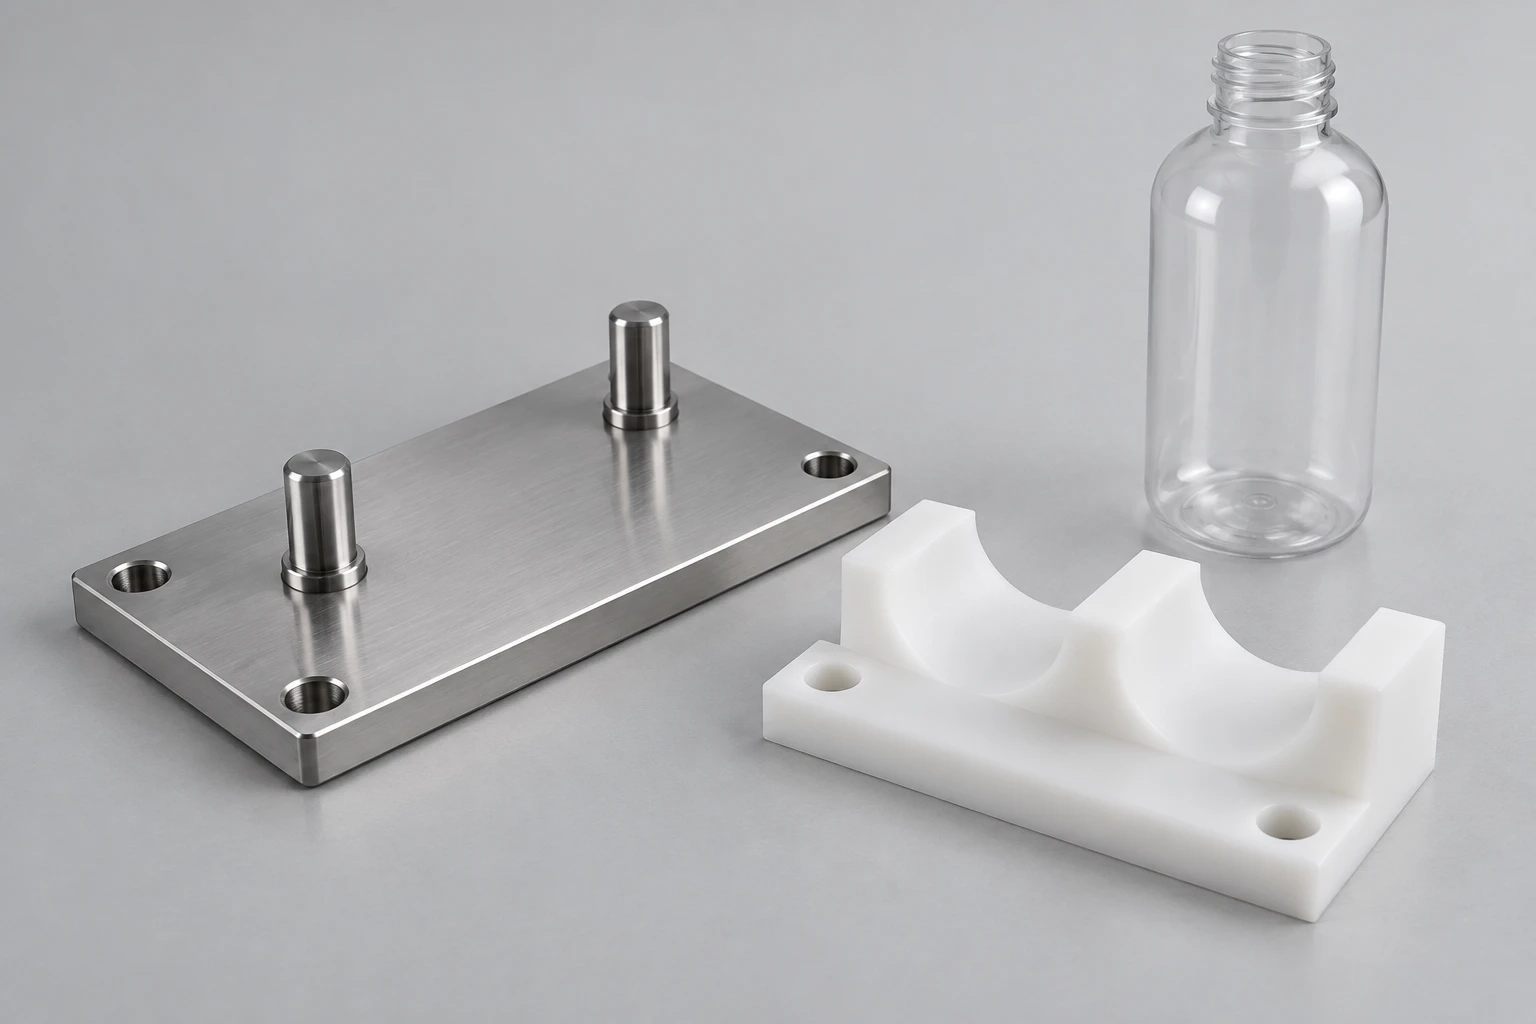
Plaque de positionnement, nid en polymère amovible et récipient vide

Outils de format pour les postes de remplissage et d’emballage

Les nids de changement de format, les blocs de positionnement et les plaques de montage placent un contenant ou un emballage dans une position répétable sur la machine. Le profil fonctionnel évolue avec le format, tandis que les références de positionnement peuvent rester communes au poste.

Les outillages doivent permettre le chargement, le déchargement et l’accès autour de la pièce. Un nid divisé peut exposer des surfaces qu’une poche entourante monobloc rendrait difficiles à usiner ou à inspecter.

Positionnement côté machine

Les faces de positionnement, les axes de centrage et les trous de fixation relient l’outillage remplaçable au repère du poste.

Géométrie côté format

Les profils des poches soutiennent les surfaces prévues du contenant, avec un jeu pour le chargement et le déchargement. Les éléments de positionnement côté machine maintiennent la position du nid indépendamment de ce jeu.

Du contrôle d’ajustement aux pièces en série

Nous distinguons un essai géométrique d’une pièce libérée pour service. La matière, l’état de surface et les dossiers d’acceptation font partie intégrante de la définition de fabrication avant que les pièces ne soient intégrées à l’équipement.

Pièces de contrôle d’ajustement

Les premières pièces peuvent servir à vérifier l’atteinte de la buse, l’accès au montage, l’espacement des guides ou le profil de changement de format. Un essai dimensionnel d’ajustement ne permet pas de déterminer le comportement d’une matière différente ou d’une surface non finie lors du nettoyage en production.

Premier ensemble fonctionnel

Le premier ensemble destiné au service réunit la nuance sélectionnée, la géométrie finie et l’état de surface spécifié. L’équipe équipement peut alors évaluer la pièce dans l’assemblage réel et le processus de nettoyage.

Commandes en série et de remplacement

Les pièces en série suivent la révision de plan acceptée et l’état final défini. Toute substitution de matière, toute modification du profil de contact ou tout changement du régime de nettoyage nécessite une modification technique formalisée, et non un remplacement non documenté.

Rigidité du matériau et dilatation thermique

Les guides en polymère se dilatent davantage et se déforment davantage sous charge que les pièces en acier inoxydable. Nous utilisons la nuance spécifiée et la température de fonctionnement lors de la vérification des jeux indiqués sur le dessin ; la corrosion et la chimie de nettoyage influencent également le choix entre 304 et 316L.

Rigidité du matériau et dilatation thermique
Matériau / nuance de référenceModule d’élasticité (GPa)Dilatation linéaire (µm/(m·K))
304 / EN 1.430120016
316L/EN 1.440420016
POM-C · TECAFORM AH naturel2.8130
UHMWPE · Polyéthylène Ensinger 10000.68180

Valeurs comparatives pour les matériaux en stock. Outokumpu Core/Supra : module à 20°C, dilatation sur 20–100°C. Ensinger TECAFORM AH naturel / Polyéthylène 1000 : module de traction, dilatation longitudinale sur 23–60°C. Ces valeurs ne garantissent pas l’aptitude au nettoyage à haute température ni l’approbation pour contact alimentaire.

Usinage de la géométrie de la pièce

Nos opérations de fraisage et de tournage couvrent la pièce définie par le dessin. L’accès à l’usinage, les caractéristiques connectées et la réserve d’usinage final déterminent comment cette géométrie peut être réalisée et vérifiée.

Surfaces fonctionnelles et interfaces d’assemblage

Les spécifications les plus utiles identifient les surfaces qui supportent le produit, assurent l’étanchéité, permettent le positionnement ou autorisent le mouvement. Ces fonctions déterminent la géométrie et l’état de surface pertinents, sans appliquer une tolérance stricte à chaque face.

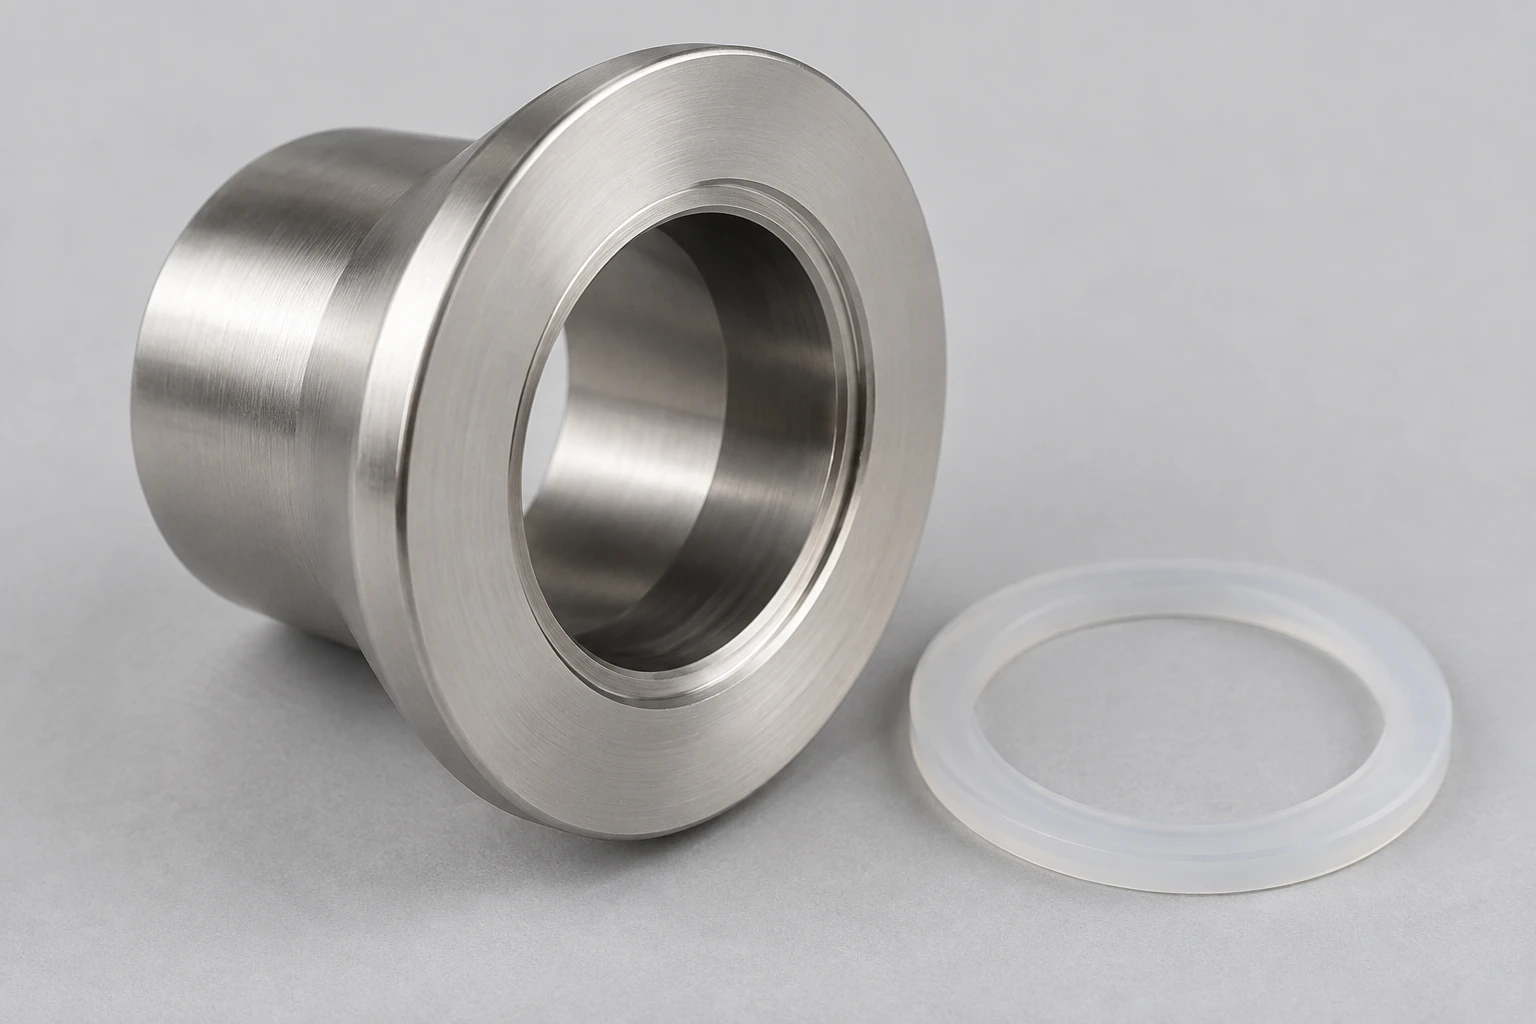
Adaptateur en acier inoxydable avec un alésage ouvert, une portée d’étanchéité plane et un joint séparé

Passages et transitions accessibles

Les entrées d’alésage, les intersections de perçages croisés et les transitions internes nécessitent un traitement défini des bords ainsi qu’un accès pratique des outils. L’orientation installée influence également l’écoulement des liquides ; cette relation relève de la conception de l’équipement.[1]

Zones d’étanchéité et sièges de joints

La largeur du siège, la profondeur de la gorge et l’alignement des faces d’accouplement influencent la manière dont le joint spécifié est supporté. L’état de surface final doit préserver ces dimensions, plutôt que d’arrondir l’arête d’étanchéité vers la surface adjacente.

Sièges d’arbres et jeu fonctionnel

Le diamètre de l’arbre, son alésage complémentaire et leur état de surface agissent conjointement. L’ajustement doit tenir compte du matériau sélectionné et de la température de fonctionnement, avec des références de contrôle correspondant à la disposition réelle de positionnement après montage.

Interfaces amovibles reproductibles

Une face de positionnement ou une goupille établit la position ; une rainure autorise le réglage. Distinguer clairement ces rôles permet à un guide ou à un support de buse de retrouver systématiquement sa position initiale après démontage.

Finition et état de surface

La définition de la finition distingue les zones en contact avec le produit, les caractéristiques d’étanchéité et les éléments externes. Nous incluons dans la portée du composant les traitements secondaires spécifiés, et les cotes sont évaluées dans leur état final requis.

Ébavurage et texture spécifiée

Les arêtes ainsi que les intersections de passages accessibles doivent être débavurées sans endommager une zone d’étanchéité ou un profil de guidage. La texture de surface est spécifiée pour la zone fonctionnelle ; une apparence brillante seule ne constitue pas une finition mesurable.

Passivation de l’acier inoxydable

La passivation traite la contamination de surface et l’état passif de l’acier inoxydable. Elle ne remplace pas une finition géométrique ni n’élimine un défaut d’usinage profond. Le traitement spécifié et son enregistrement requis doivent figurer dans la commande.[3]

Polissage et électropolissage

Le polissage mécanique et l’électropolissage modifient la surface selon des procédés distincts. L’enlèvement de matière peut affecter un alésage, une arête ou un siège d’étanchéité ; aussi la finition requise, les cotes et la séquence des opérations sont-elles définies conjointement.

Finition pour contact alimentaire et inspection des composants

Nous distinguons la finition en contact avec le produit des ajustements de positionnement et des jeux pour les guides polymères. Utilisez les valeurs indiquées là où le dessin ou la spécification applicable de l’équipement les exigent.

Un rapport sur le composant et un résultat de validation du nettoyage répondent à des questions différentes. La portée de livraison identifie les dossiers relatifs au matériau et au procédé, les mesures de surface ainsi que tous les essais spécifiés séparément qui sont requis.

Finition pour contact alimentaire et inspection des composants
Caractéristique / vérificationParamètre ou référenceDétail d’acceptation
Surface en contact avec le produitRa ≤0.8 µm (≈32 µin)
Référence générale de finition 3-A
Appliquez l’exigence spécifique à l’équipement : aucune piqûre, pli ni crevasse
Manchon métallique de positionnementAlésage H7, nominal >10–18 mm
0 à +0.018 mm
Vérifiez l’alésage fonctionnel et l’épaulement de positionnement après usinage
Dimensions du guide polymèreRéférence dimensionnelle standard 20°CEnregistrez les conditions de conditionnement et l’état supporté spécifié
Buse / passage d’écoulementAlésage / profil (mm) ; état du bord interneVérifiez l’ouverture d’écoulement et les intersections accessibles
Essai de pression / d’étanchéité spécifiéPression (bar) ; temps de maintien (min) ; seuil de fuiteUtilisez le fluide d’essai défini et la méthode d’acceptation prescrite

La référence de surface de 3-A n’établit ni la certification de l’équipement ni la validation du nettoyage ; la spécification applicable fait foi. Références : 3-A SSI, A Primer for 3-A Standards and Practices ; ELESA+GANTER, tableaux DIN ISO 286 ; NIST, température de référence normalisée.

Conformité au contact alimentaire et qualification des équipements

L’aptitude au contact alimentaire dépend du matériau exact, de son usage prévu et de la conception finale de l’équipement. Toute approbation d’équipement 3-A ou EHEDG, toute validation de nettoyage ou toute documentation relative au contact alimentaire constitue une exigence spécifique au projet ; elle n’est pas établie par un rapport dimensionnel.[6]

Identité de l’emballage et des pièces de rechange

Les faces d’étanchéité, les zones polies et les profils des guides polymères doivent parvenir à l’assemblage sans dommage ni confusion avec un autre format. Nous associons le composant physique à la révision convenue et aux dossiers de livraison.

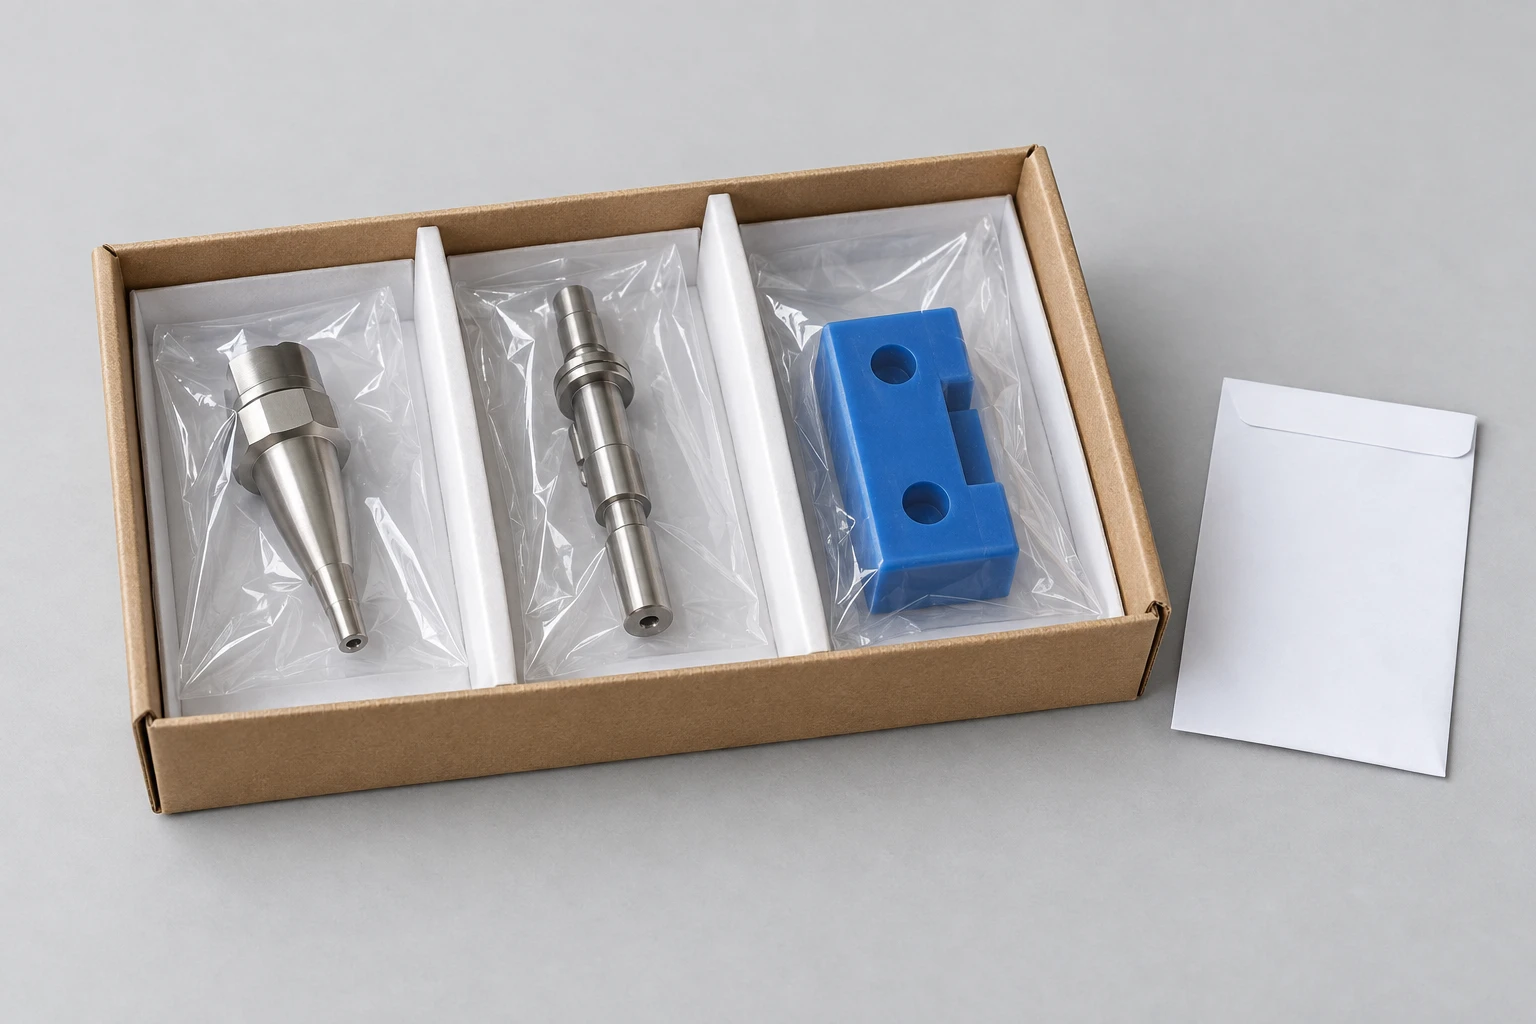
Composants usinés individuellement protégés, séparés dans un bac d’expédition

Surfaces fonctionnelles séparées

Une séparation individuelle ou un amortissement adapté empêche tout contact entre pièces sur les faces spécifiées. La protection d’un alésage ouvert ou d’une buse saillante est choisie en fonction de sa géométrie et des exigences convenues en matière de propreté.

Variantes clairement identifiées

Les références de pièce permettent de distinguer des buses, des profils de guidage et des supports de changement similaires. Lorsque la traçabilité est requise, la référence de lot convenue relie l’étiquette, l’enregistrement du matériau et le rapport dimensionnel.

Révisions de remplacement contrôlées

Une nouvelle révision de dessin ou une nouvelle nuance de matériau reste identifiable lors d’une livraison répétée. Les composants anciens et les versions révisées ne doivent pas être intégrés au même stock de remplacement sous une désignation ambiguë.

FAQ sur l’usinage d’équipements pour l’industrie agroalimentaire

Une même buse peut-elle servir aussi bien des liquides que des produits contenant des particules ?

Une buse sélectionnée pour un liquide peu visqueux ne doit pas être automatiquement réutilisée pour un produit contenant des particules. L’EHEDG précise que des équipements nettoyables à l’aide de liquides peuvent ne pas l’être avec des produits contenant des particules. L’équipe équipements doit réévaluer la géométrie des passages et le procédé de nettoyage adapté au produit cible avant de valider une conception de remplacement.

Que signifie une exigence de rugosité 32 microinch Ra ?

32 µin Ra correspond approximativement à 0.8 µm Ra. Il s’agit d’un paramètre de rugosité moyenne, et non d’une granulométrie de polissage ni d’un essai de propreté. Il s’agit d’une référence fréquemment citée pour les surfaces en contact avec les denrées alimentaires ; la spécification applicable de l’équipement et les zones de mesure désignées déterminent l’exigence spécifique à votre pièce.

Tout plastique bleu est-il détectable par métaux ou par rayons X ?

Non. La couleur bleue peut améliorer la reconnaissance visuelle, tandis que la détection par métaux ou par rayons X exige une formulation appropriée. Ensinger distingue les grades bleus classiques de ses matériaux spécialement détectables. Les performances de détection dépendent également de la taille des fragments, du type d’aliment et du système de détection utilisé ; la couleur seule ne constitue donc pas un critère d’acceptation.

Un modèle solide CAD suffit-il à spécifier l’intérieur d’une buse ?

Le modèle définit la forme nominale, mais peut ne pas identifier la texture interne, les limites de bavures, les transitions ou les surfaces destinées aux contrôles. Un dessin ou une spécification convenue doivent préciser ces exigences ainsi que l’état final requis. Un accès difficile à l’intérieur peut nécessiter une modification de la géométrie ou du procédé d’usinage avant validation.

Un emballage protecteur signifie-t-il que la pièce est stérile ou prête pour un remplissage aseptique ?

Non. L’emballage protecteur vise uniquement à prévenir les dommages liés au transport et à la manutention. Un niveau de nettoyage spécifié, un procédé de stérilisation ou une exigence d’utilisation aseptique nécessite sa propre méthode, ses propres critères d’acceptation et une partie responsable désignée. Ces conditions ne peuvent pas être déduites d’un composant individuellement emballé.

Un certificat de matière peut-il remplacer la documentation relative au contact avec les denrées alimentaires ?

Un certificat de matière identifie les propriétés ou la composition dans le cadre de sa portée déclarée. La documentation relative au contact avec les denrées alimentaires concerne la matière spécifique concernée ainsi que les conditions d’utilisation prévues, y compris les limites applicables en matière de formulation ou d’autorisation. Les lignes directrices de la FDA rendent ces limites essentielles ; un nom générique de métal ou de polymère ne fournit pas les mêmes informations.

ASSISTANCE PROJET

Discutez de votre composant pour équipement destiné aux denrées alimentaires

Partagez le plan ou le modèle, la quantité et l’usage prévu de l’équipement. Identifiez les zones en contact avec le produit, la matière et la finition spécifiées, ainsi que tous les documents requis afin que nous puissions définir la portée de fabrication du composant.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo