Ga naar inhoud
VETCNCCNC-PRODUCTIE
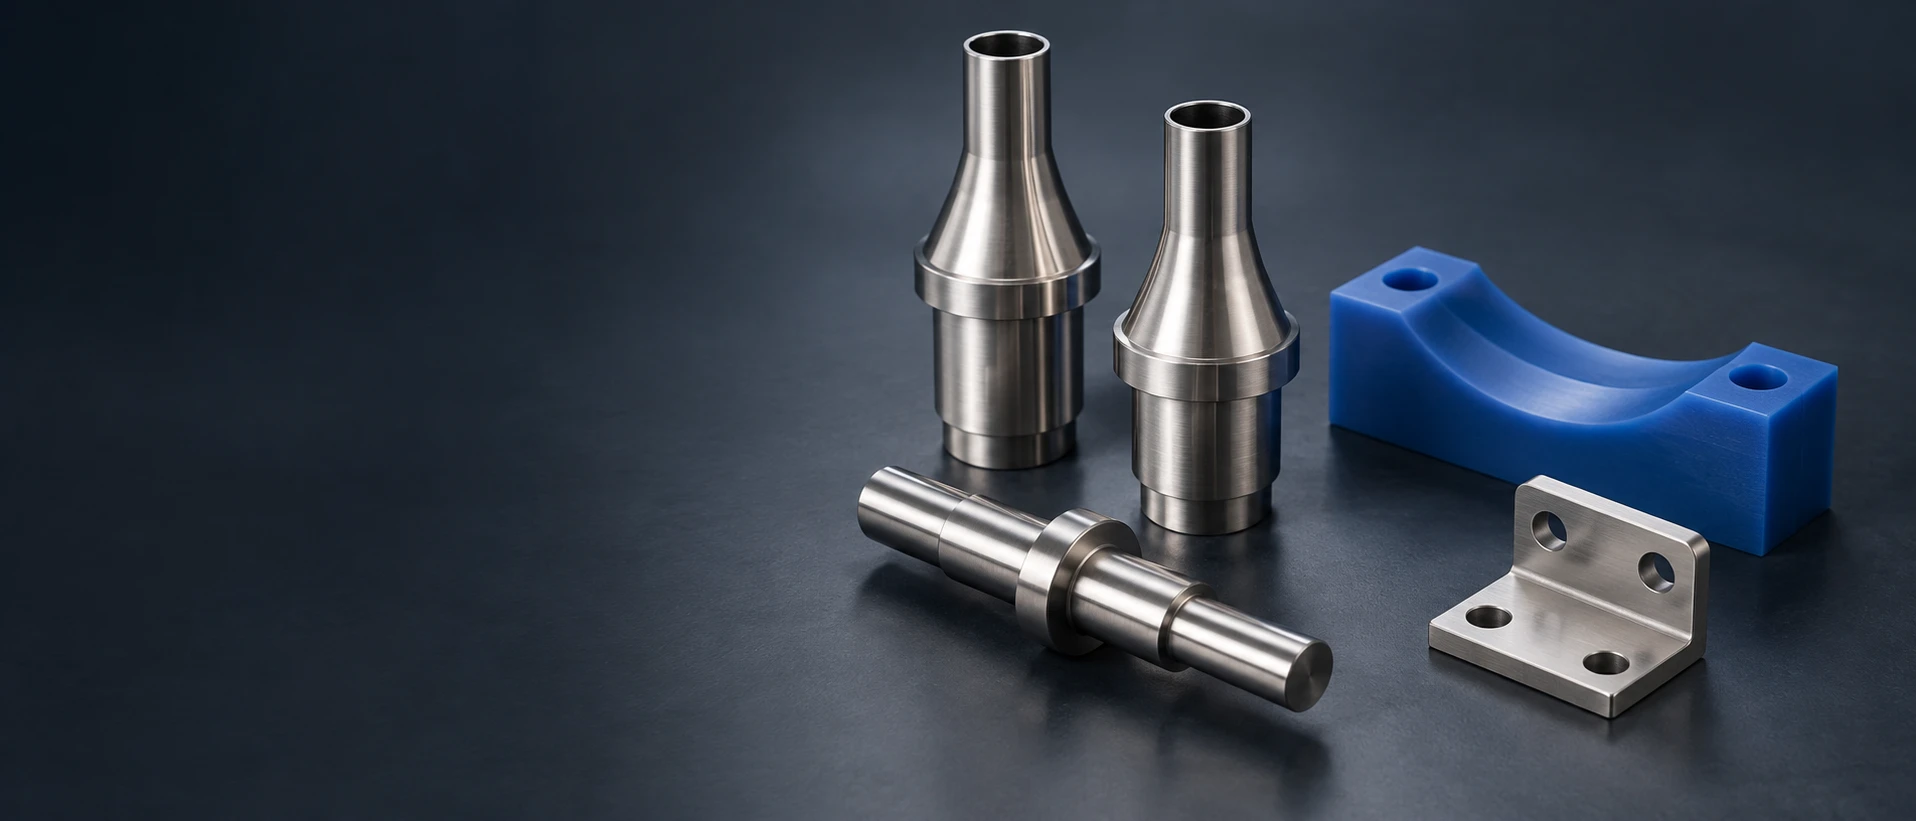
Roestvrijstalen vulpijpen, as, montagebeugel en blauwe polymeergids

CNC Bewerking voor voedselverwerkingsapparatuur

Op maat gemaakte onderdelen van roestvast staal en technische kunststoffen voor vul-, productbehandelings- en verpakkingsapparatuur. Wij bewerken spuitmonden, assen, geleiders, montageplaten en gereedschappen volgens uw technisch tekening, met de gespecificeerde aansluitingen en eindoppervlaktoestand.

  • Volgens tekening gedefinieerde onderdelen
  • Metalen en polymere onderdelen
  • Prototypen en herhalingsbestellingen

Onderdelen voor voedselverwerkingsapparatuur

Wij leveren individuele bewerkte onderdelen aan fabrikanten van apparatuur en engineeringteams. Een project kan draaibewerkte stromingspadonderdelen, gefreesde montageplaten en vervangbare polymere gereedschappen combineren. De tekening geeft aan waar een onderdeel in contact komt met het product, blootstaat aan reinigingsvloeistoffen of een mechanische ondersteuningsfunctie vervult.

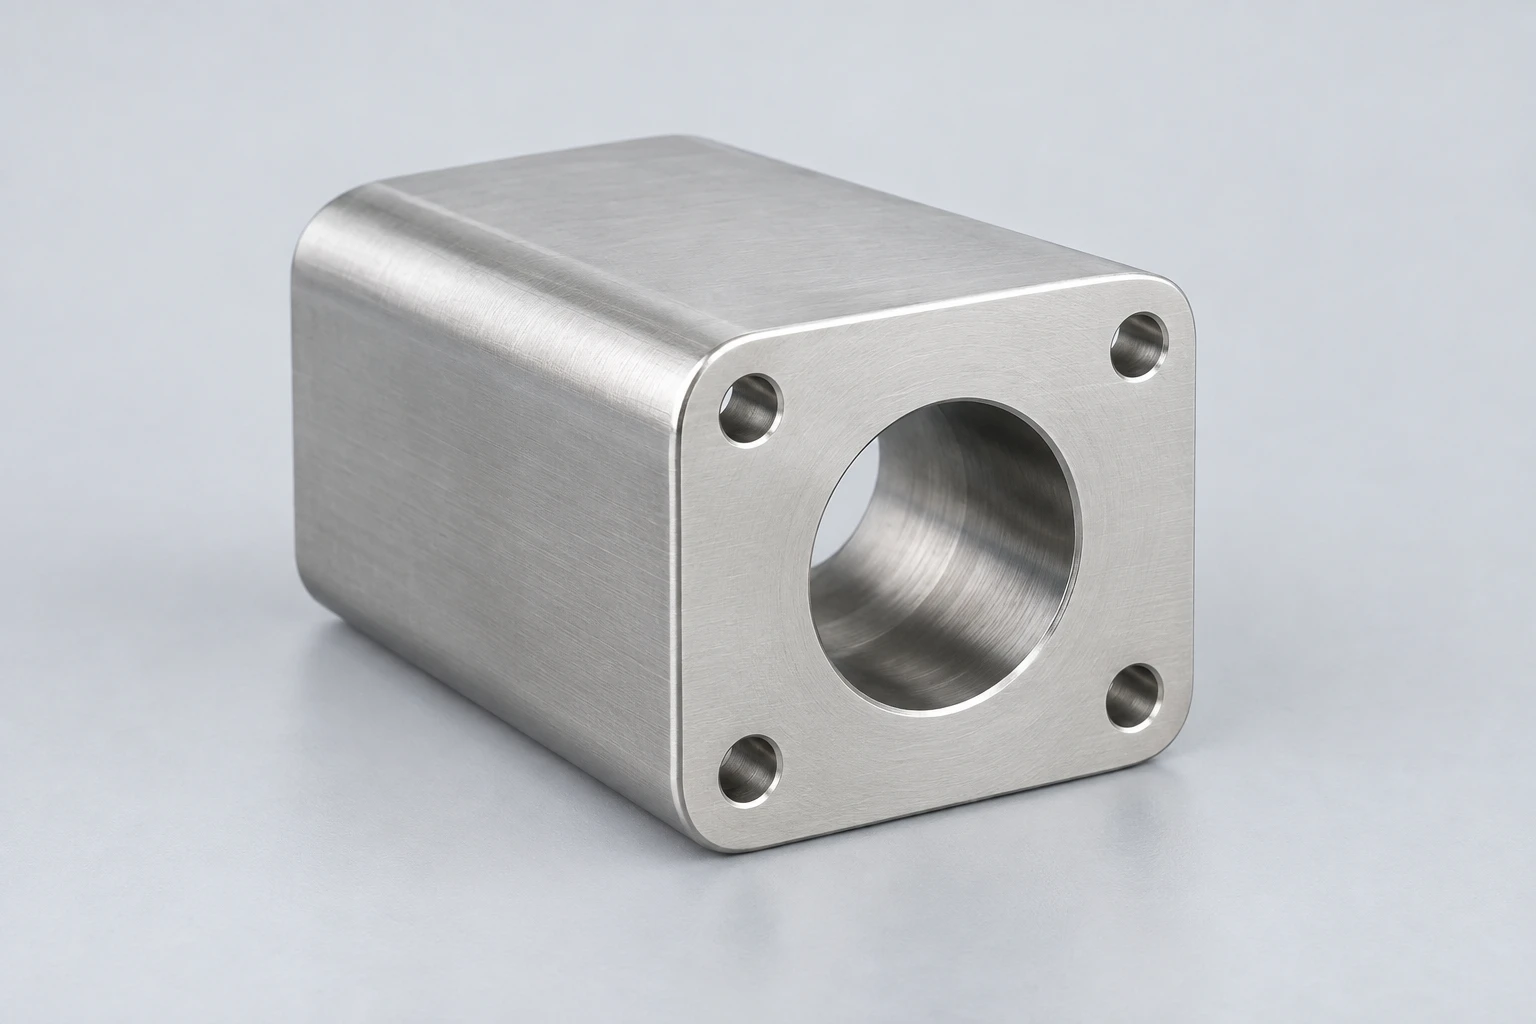
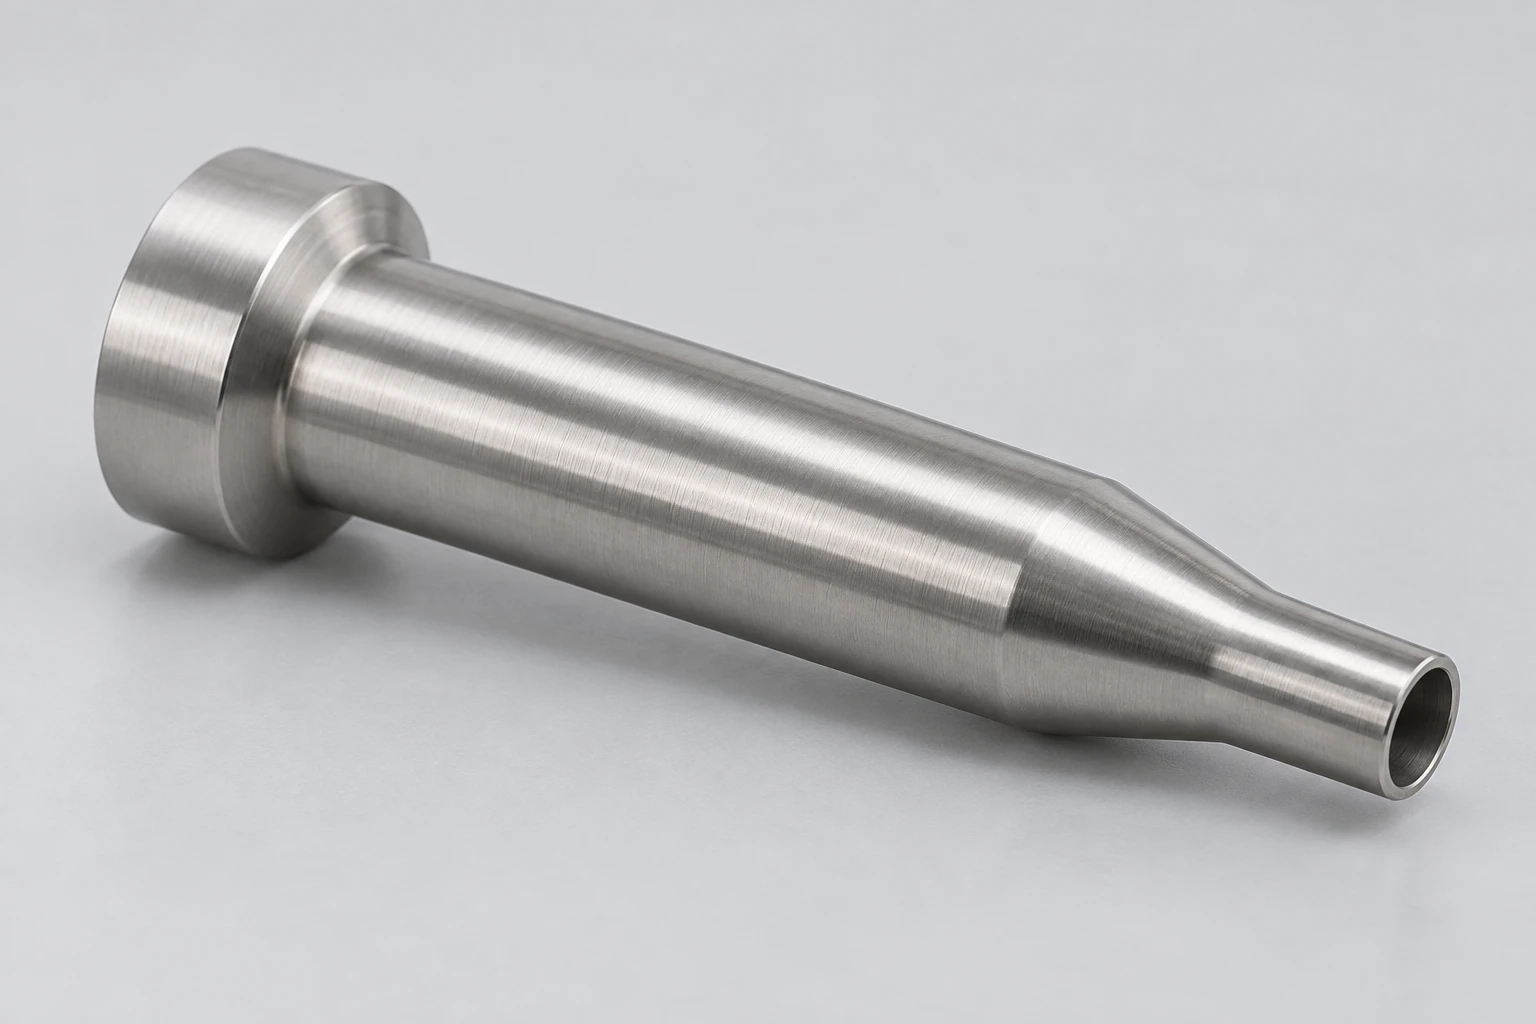
Roestvrijstalen vulpijp met een open boring en een aansluitrand

Vulspuitmonden en -punten

Boren, uitlaatprofielen en afdichtingsranden definiëren een op maat gemaakte vulspuitmond. Het interne stromingspad vereist toegang voor bewerking en afwerking; de externe montage-diameter positioneert de spuitmond zonder de gespecificeerde stromingsopening te wijzigen.

  • Open boringen
  • Uitlaatprofielen
  • Zitschouders
Besprek dit onderdeel
Roestvrijstalen stromingslichaam met een centrale doorgang en montagegaten

Stromingslichamen en klepdetails

Gebewerkte lichamen, deksels en zitdragers voor een gespecificeerde assemblage. Poortkruisingen, afdichtingsvlakken en montagepatronen worden duidelijk gescheiden, zodat een montagegat of uitsparing niet per ongeluk openkomt in het productstromingspad.

  • Poortkruisingen
  • Afdichtingsvlakken
  • Montagepatronen
Besprek dit onderdeel
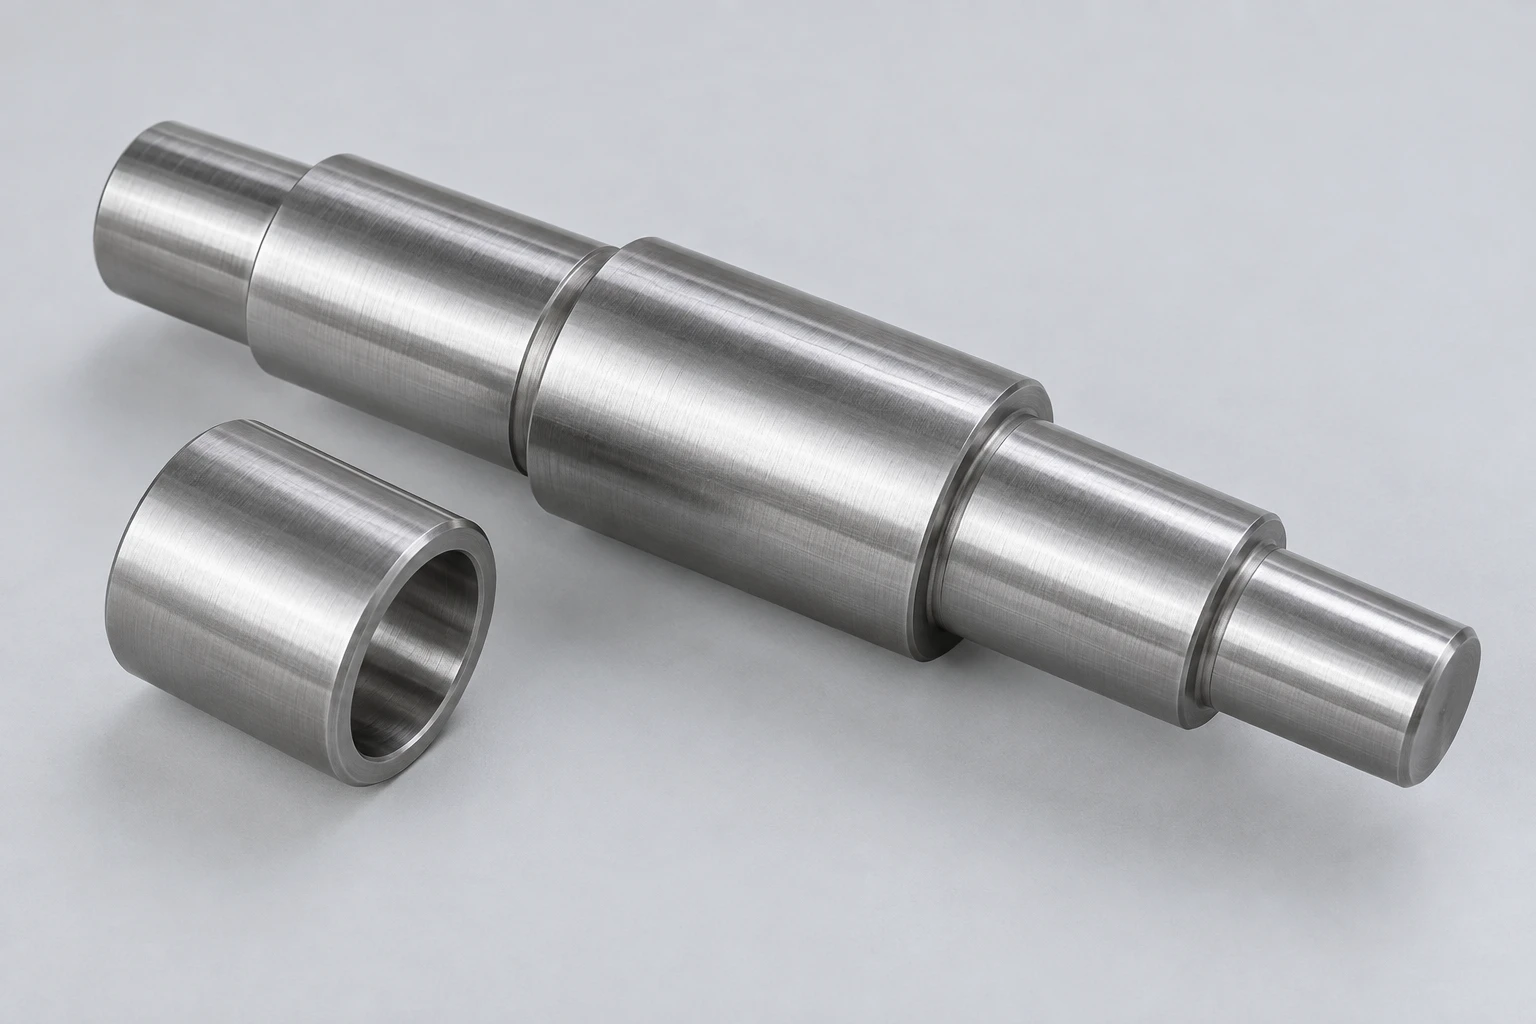
Gestapeld roestvrijstalen as en afzonderlijke huls

Assen, hulzen en afstandsstukken

Gestapelde assen en hulzen verbinden rollen, lagers en aandrijfcomponenten. Lagerzittingen, axiale schouders en vastzetfuncties bepalen de werkpositie; oppervlakken die blootstaan aan reiniging moeten een eigen materiaalspecificatie en oppervlakteafwerking hebben.

  • Lagerzittingen
  • Axiale schouders
  • Vastzetfuncties
Besprek dit onderdeel
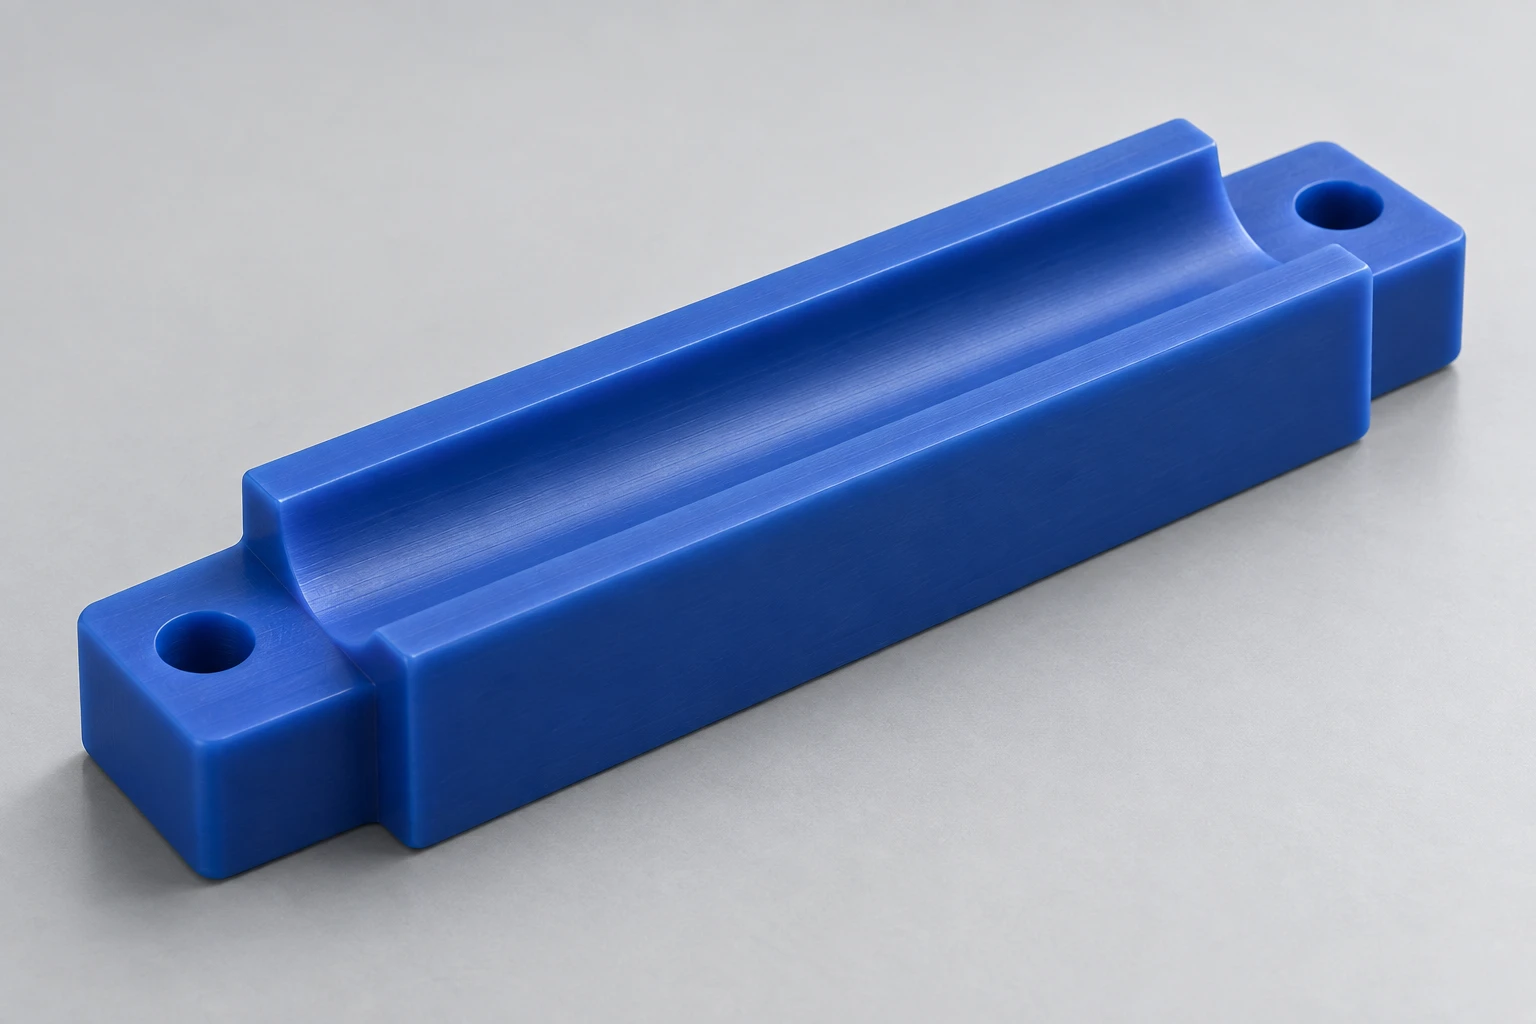
Blauwe polymeergids met een gebogen contactprofiel

Polymeren geleiders en slijtvaste onderdelen

Geleiderblokken, glijstrips en bushings vervaardigd in de gespecificeerde polymersoort. Contactprofiel, speling en bevestigingsgeometrie bepalen hoe het onderdeel een container leidt of een bewegende component ondersteunt tijdens slijtage.

  • Geleiderprofielen
  • Speling bij beweging
  • Vervangbare inzetstukken
Besprek dit onderdeel
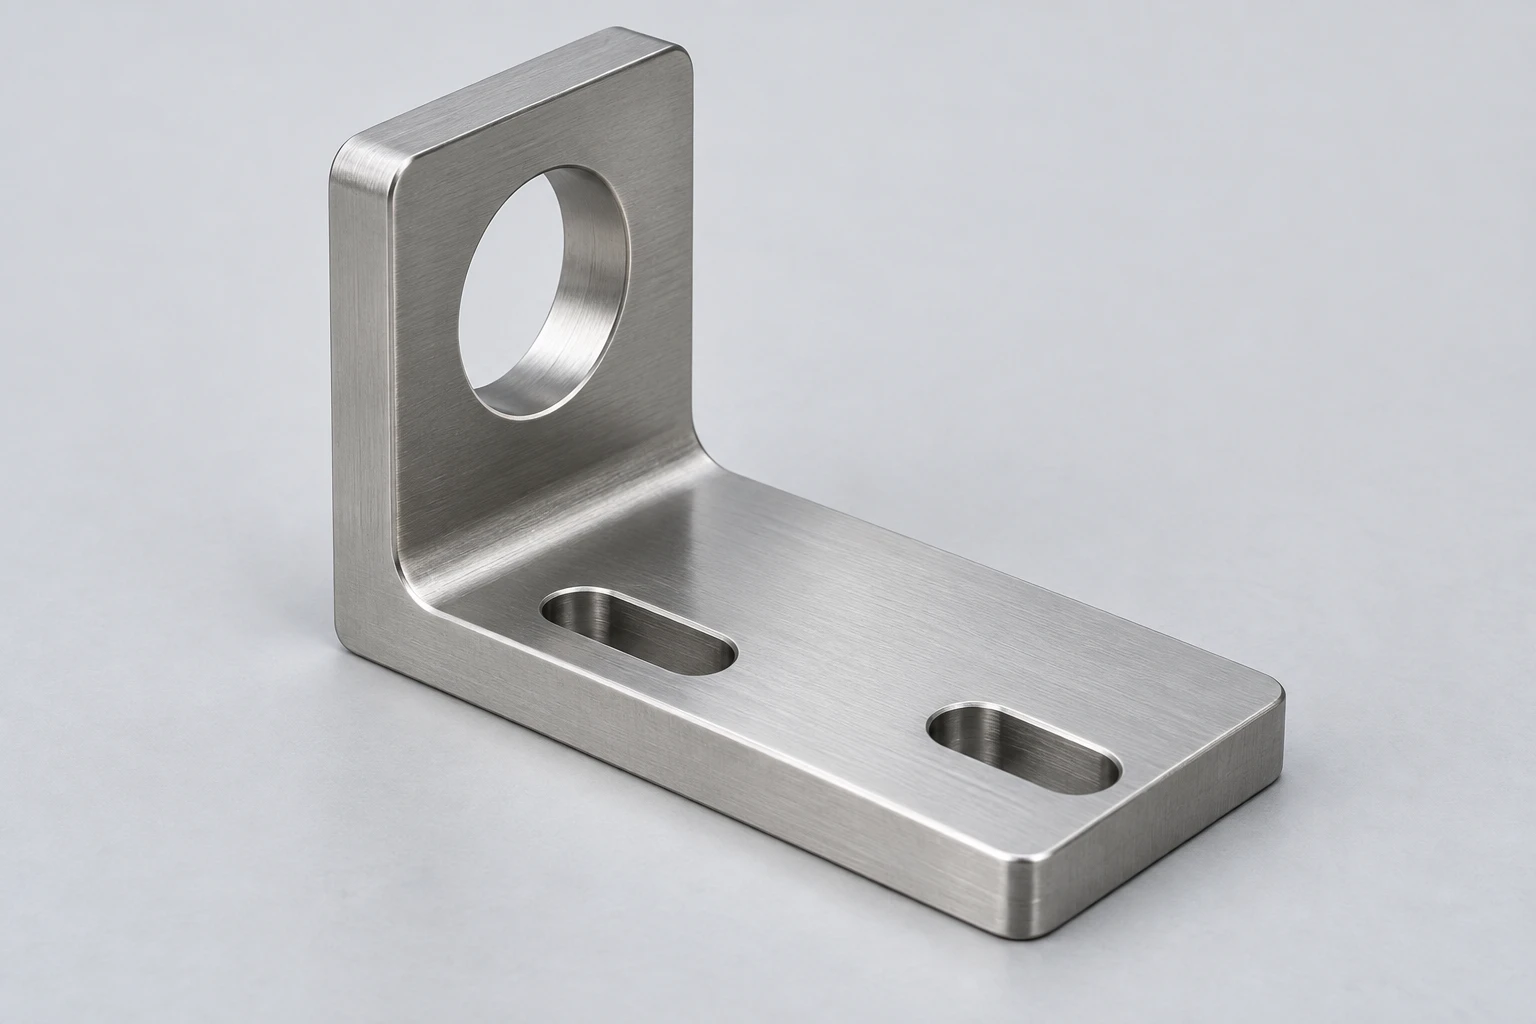
Roestvrijstalen sensorbeugel met een instelsleuf en een positioneringsboring

Montagepunten voor sensoren en apparatuur

Beugels, ondersteuningsblokken en interfaceplaten dragen sensoren of kleine mechanismen op de machine. Het montagepatroon en de toegang voor kabels of gereedschap moeten passen binnen de beschikbare ruimte rondom veiligheidsafdekkingen, ondersteuningselementen en aangrenzende componenten.

  • Montagesleuven
  • Positioneringskenmerken
  • Toegang voor onderhoud
Besprek dit onderdeel
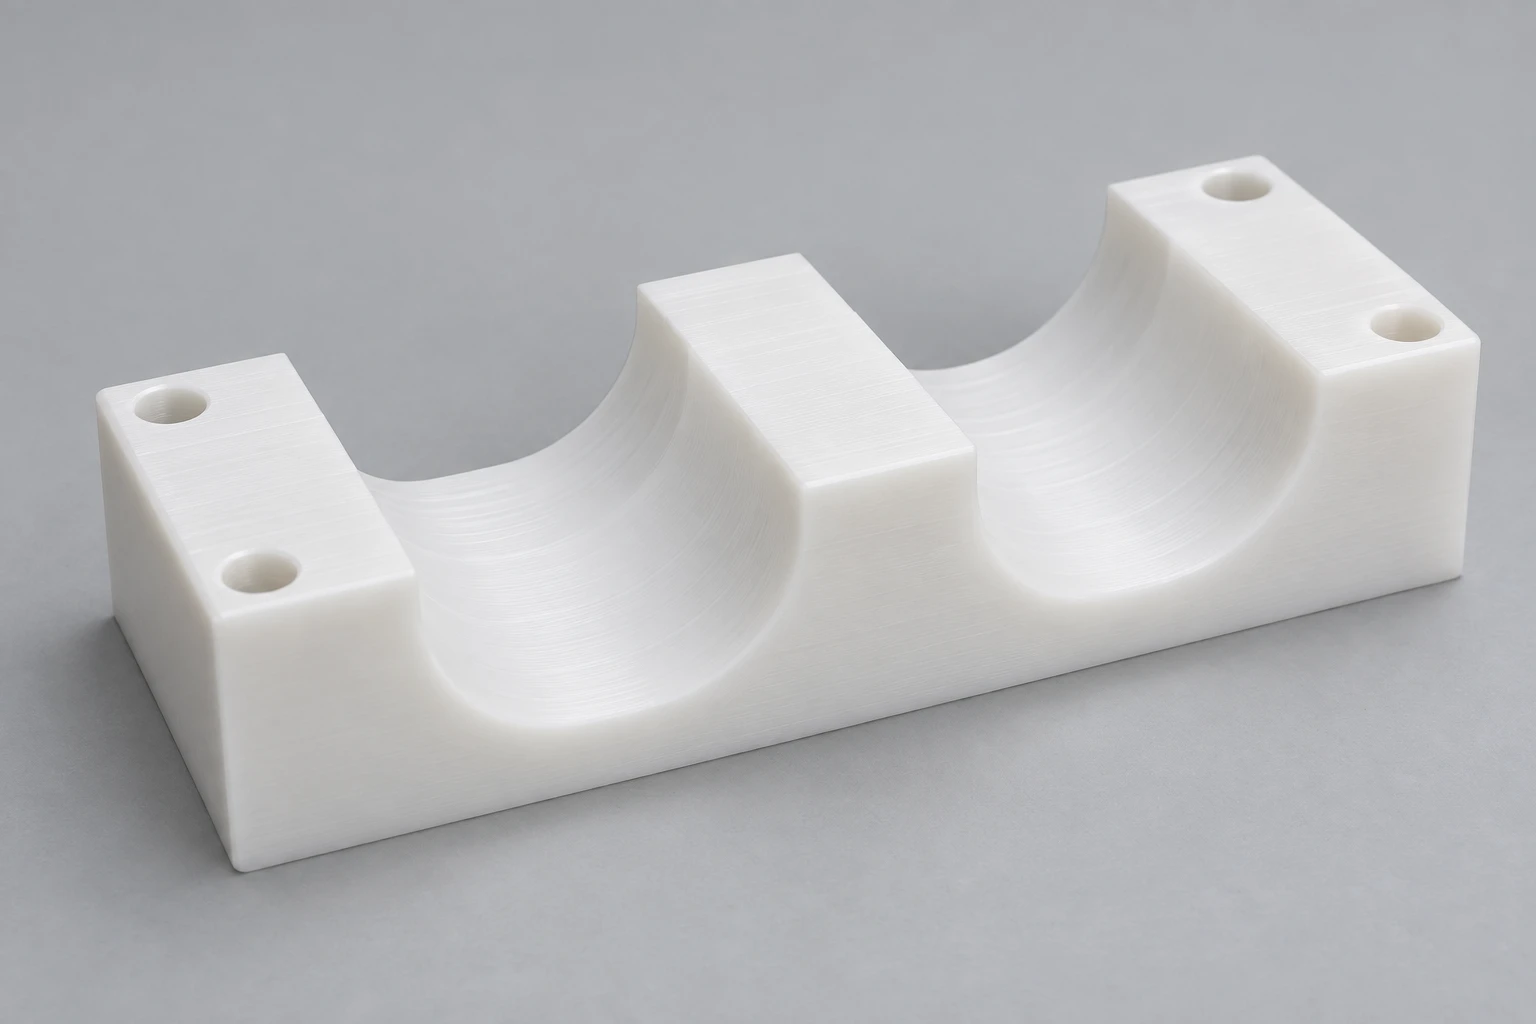
Wit polymeer wisselvat met open containerprofielen

Wisselnesten en gereedschap

Productnesten, positioneringsplaten en uitneembaar gereedschap voor verpakkings- en assemblagestations. Elk formaat kan zijn eigen contactprofiel gebruiken, terwijl de positionerings- en bevestigingsinterfaces aan de machineside behouden blijven.

  • Formaat-specifieke profielen
  • Gemeenschappelijke montagepunten
  • Uitneembaar gereedschap
Besprek dit onderdeel

Toepassingen voor vullen, hanteren en verpakken

Dezelfde productielijn bevat onderdelen met zeer verschillende mate van blootstelling. Wij scheiden onderdelen die in het productpad liggen van geleidingen en ondersteunende hardware, zodat de fabricageomschrijving zich richt op de oppervlakken die daadwerkelijk van belang zijn.

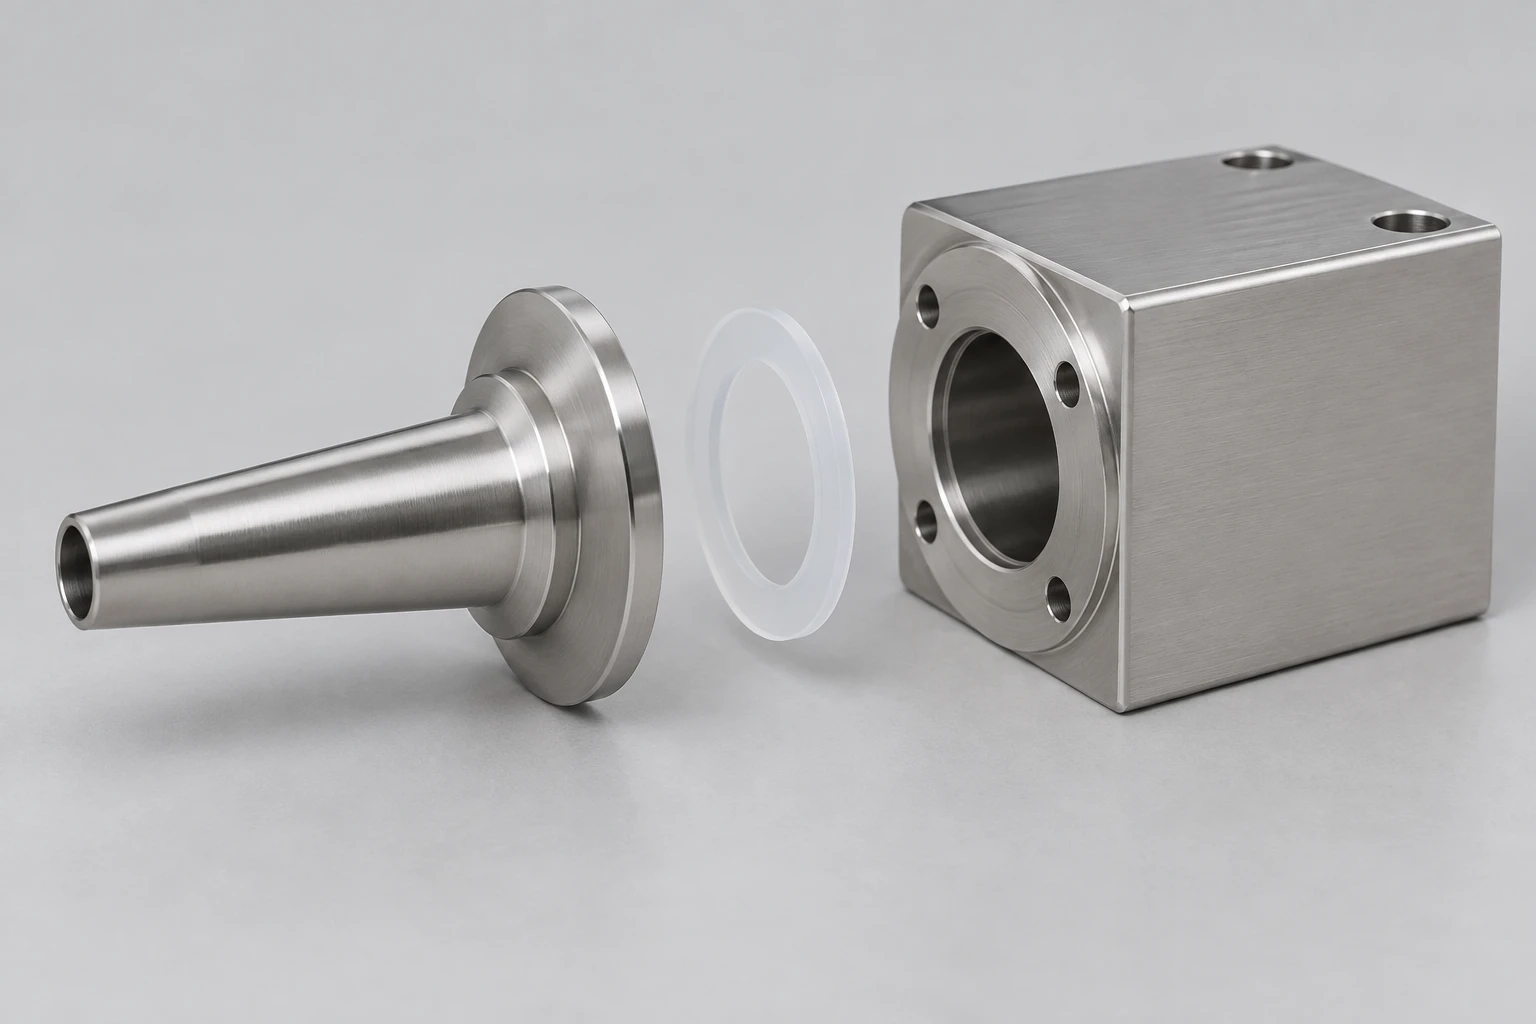
Afzonderlijke roestvrijstalen pijp, stromingslichaam en ringvormige pakking

Onderdelen in een vloeibaar productpad

Vulpijpen, zeteldragers en details van stromingslichamen combineren een natte doorgang met externe positionerings- en bevestigingsoppervlakken. De technische tekening moet duidelijk onderscheid maken tussen de interne doorgang, de overgangen daarbinnen en de oppervlakken die afdichten tegen aangrenzende onderdelen.

Een rechte, toegankelijke doorgang en een dode kruising van gaten geven verschillende schoonmaak- en afwerkingsproblemen. Het apparaatontwerp bepaalt de afvoer en toegang tot schoonmaak in de geïnstalleerde positie; de bewerking volgt die meetkunde, in plaats van te veronderstellen dat een externe polijst ook het binnenste bereikt.[1]

Interface aan productzijde

De afdichting van de pakking, de uitlijning van de doorgang en de samengevoegde verbinding bepalen of de overgang een blootgestelde inkeping of spleet achterlaat.

Externe bevestiging

De klem- of montageoplossing moet de geometrie aan productzijde behouden, zonder onbedoeld een schroefdraad of bevestigingsholte in het natte pad aan te brengen.

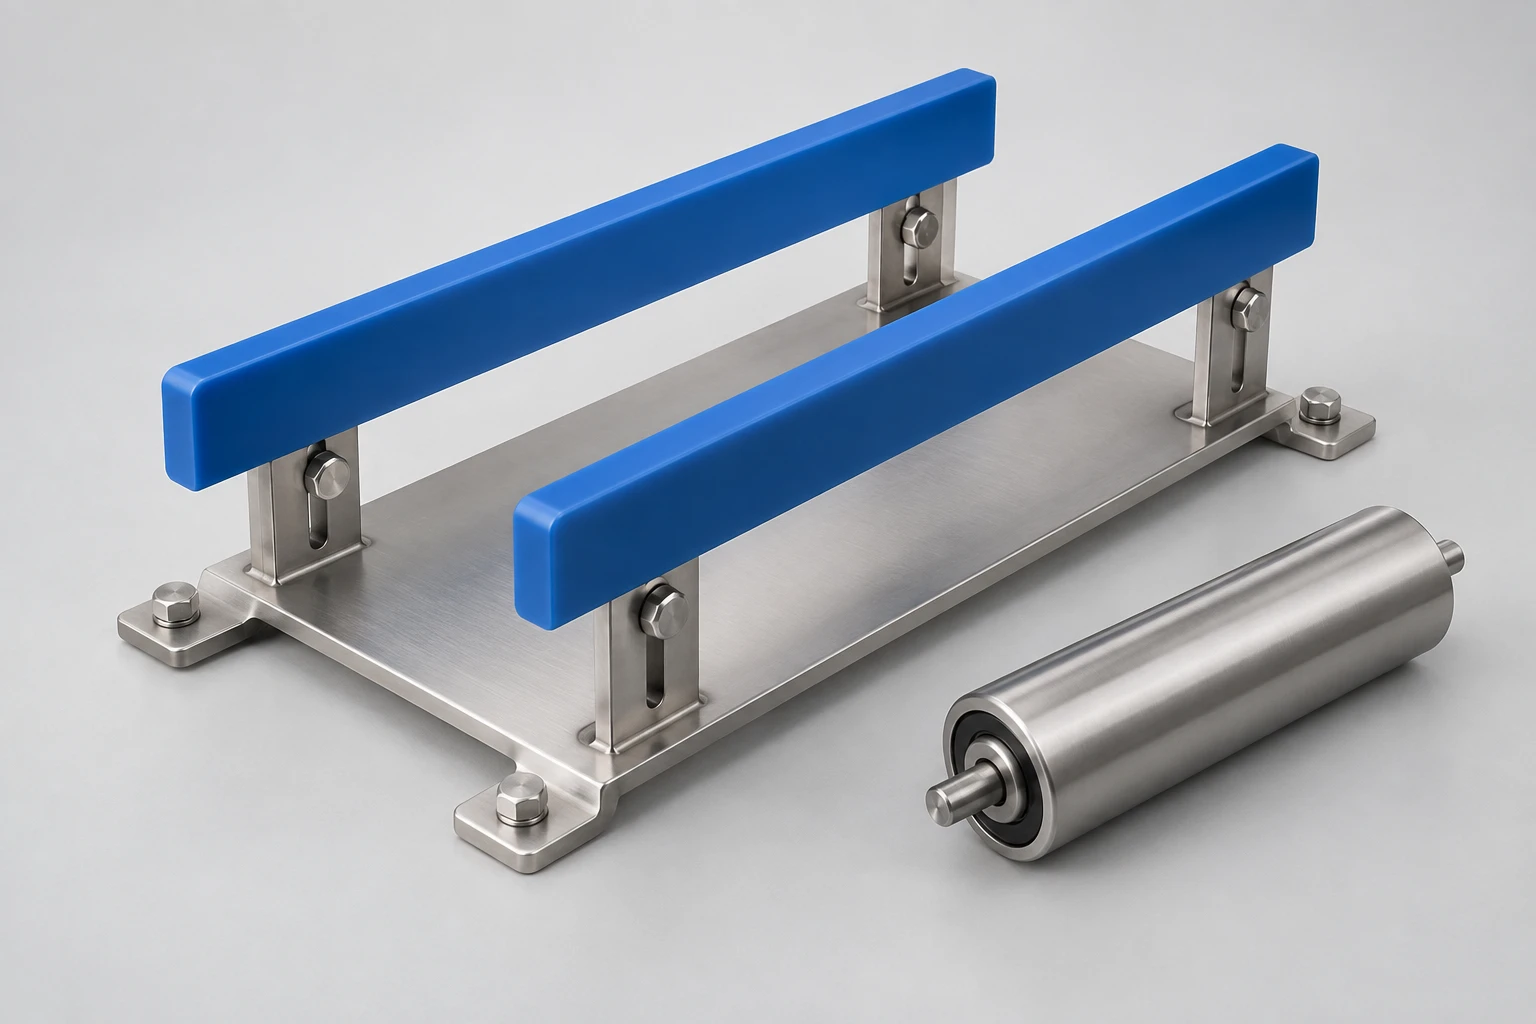
Blauwe polymeergidsen op een ondersteuningsplaat naast een roestvrijstalen rol

Geleidingen en roterende onderdelen voor producthantering

Polymergeleidingen, hulzen en gedraaide asdetails regelen de speling, ondersteuning en beweging. Een geleiding die een gevulde container raakt, heeft een andere functie dan een onderdeel dat direct in contact staat met onverpakt voedsel.

Slijtage, reinigingschemicaliën en temperatuur werken samen. Een vervangbare geleider moet tijdens gebruik voldoende speling hebben, evenals een gedefinieerde koude inspectieomstandigheid; de nominale materiaalnaam alleen beschrijft deze omstandigheden niet.

Contactprofiel en speling

Geleiderkromming en -afstand volgen het product- of verpakkingsformaat, met speling voor beweging in plaats van een strakke statische pasvorm.

Vervanging van slijtagedelen

Een afzonderlijk slijtagedeel kan de machinezijdebevestiging behouden terwijl het contactprofiel wordt vernieuwd. Het onderdeelnummer en de materiaalsoort onderscheiden het van een visueel vergelijkbaar alternatief.

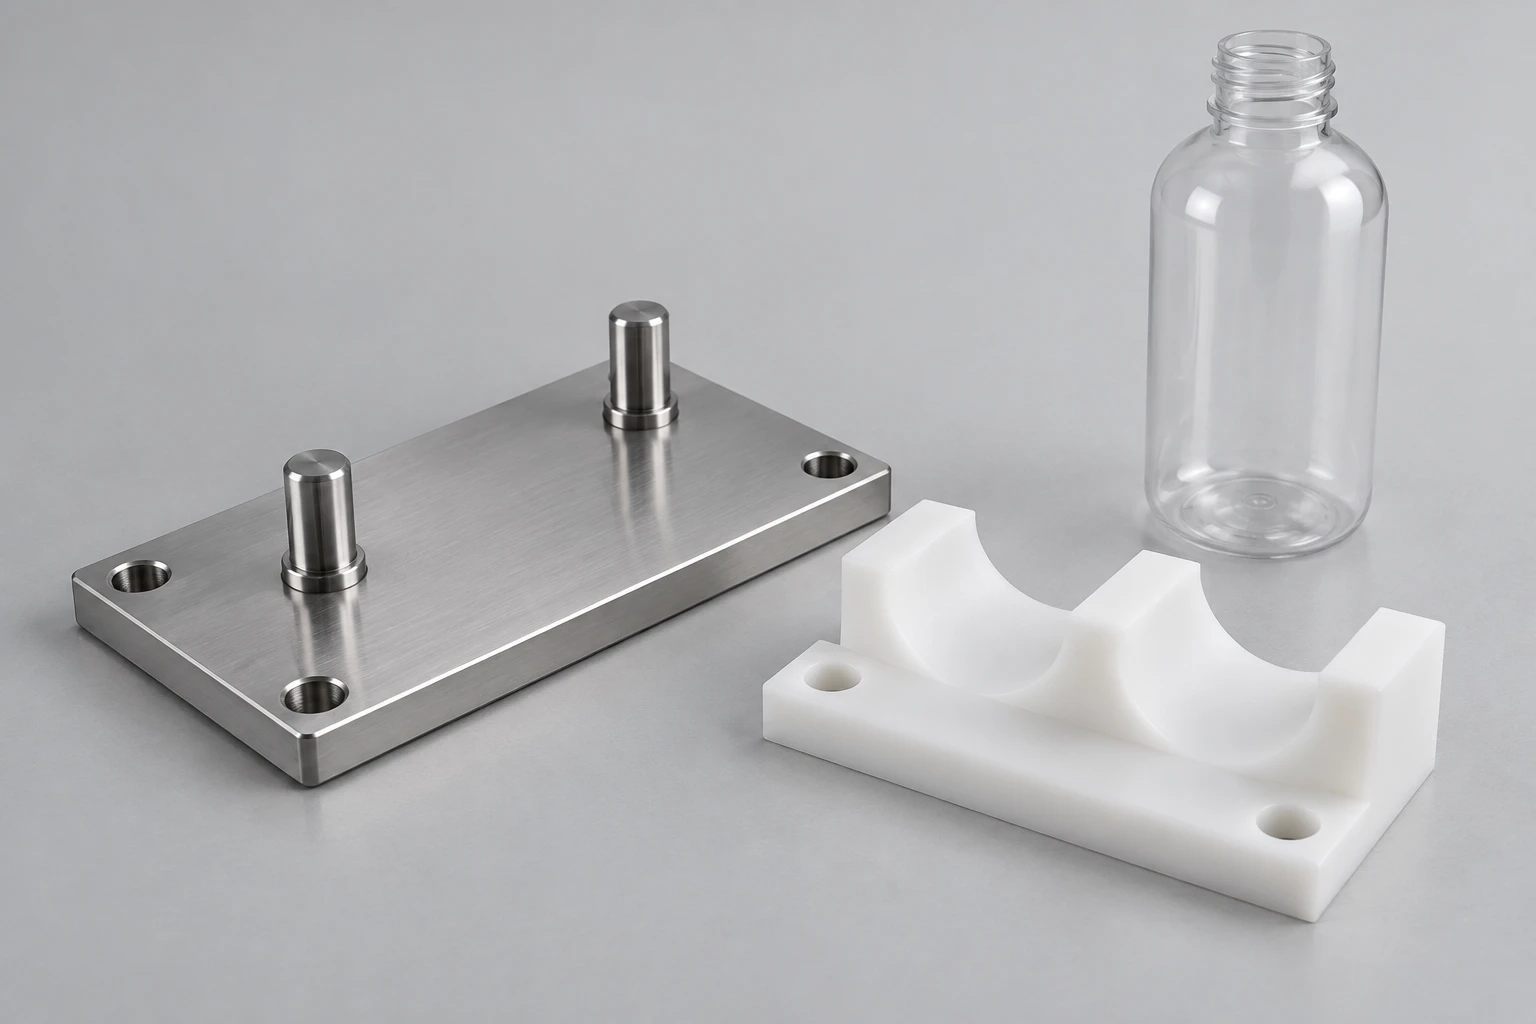
Positioneerplaat, verwijderbaar polymeervat en lege container

Formaatgereedschap voor vul- en verpakkingsstations

Wisselnesten, positioneringsblokken en montageplaten plaatsen een container of verpakking op een reproduceerbare machinepositie. Het werkprofiel verandert met het formaat, terwijl de positioneringsreferenties gemeenschappelijk kunnen blijven voor het station.

Gereedschap moet laden, verwijderen en toegang rond het onderdeel mogelijk maken. Een gespleten nest kan oppervlakken blootleggen die bij een ééndelig, omsloten vak moeilijk te bewerken of te inspecteren zouden zijn.

Machinezijdepositionering

Positioneringsvlakken, pennen en montagegaten leggen de relatie vast tussen het vervangbare gereedschap en het stationdatum.

Formaatzijdegeometrie

Vakprofielen ondersteunen de beoogde oppervlakken van de container, met speling voor laden en verwijderen. Positioneringskenmerken aan de machinezijde houden de nestpositie onafhankelijk van die speling vast.

Van pascontroles tot herhaalde onderdelen

Wij onderscheiden een geometrieproef van een onderdeel dat is vrijgegeven voor gebruik. Materiaal, oppervlaktoestand en acceptatieregistraties worden onderdeel van de bouwdefinitie voordat de onderdelen in de installatie worden geïntegreerd.

Pascontrole-onderdelen

Vroege onderdelen kunnen de bereikbaarheid van de spuitmond, toegang tot montage, geleiderafstand of een wisselprofiel controleren. Een dimensionele pasproef stelt niet vast hoe een ander materiaal of een onafgewerkte oppervlaktoestand zich gedraagt tijdens productie-reiniging.

Eerste functionele set

De eerste set, bedoeld voor gebruik, combineert de geselecteerde materiaalsoort, de afgewerkte geometrie en de gespecificeerde oppervlaktoestand. Het installatieteam kan het onderdeel vervolgens evalueren in de daadwerkelijke assemblage- en reinigingsprocedure.

Herhaalde en vervangingsbestellingen

Herhaalde onderdelen volgen de goedgekeurde tekeningsversie en definitieve toestand. Een materiaalvervanging, een gewijzigd contactprofiel of een gewijzigd reinigingsregime vereist een gedefinieerde technische wijziging, in plaats van een niet-geregistreerde vervanging.

Materiaalstijfheid en thermische uitzetting

Polymer geleiders zetten meer uit en buigen meer door onder belasting dan onderdelen van roestvrij staal. We gebruiken de gespecificeerde kwaliteit en werktemperatuur bij het controleren van de spelingen in de tekening; corrosie en reinigingschemie beïnvloeden ook de keuze tussen 304 en 316L.

Materiaalstijfheid en thermische uitzetting
Materiaal / referentiekwaliteitElastische modulus (GPa)Lineaire uitzetting (µm/(m·K))
304 / EN 1.430120016
316L/EN 1.440420016
POM-C · TECAFORM AH natuurlijk2.8130
UHMWPE · Ensinger Polyethyleen 10000.68180

Vergelijkingswaarden voor voorraadmateriaal. Outokumpu Core/Supra: modulus bij 20°C, uitzetting over 20–100°C. Ensinger TECAFORM AH natuurlijk / Polyethyleen 1000: trekmodulus, longitudinale uitzetting over 23–60°C. Deze waarden geven geen garantie voor toepassing bij reinigingstemperaturen of goedkeuring voor contact met levensmiddelen.

Bewerking van de componentgeometrie

Onze freestechniek en draaibewerkingen omvatten het volgens de tekening gedefinieerde onderdeel. De toegankelijkheid voor bewerking, onderling verbonden kenmerken en de nabewerkingsreserve bepalen hoe die geometrie kan worden vervaardigd en gecontroleerd.

Werkoppervlakken en assemblage-interfaces

De meest nuttige specificaties geven aan welke oppervlakken product dragen, afdichten, positioneren of bewegen. Deze functies bepalen de relevante geometrie en afwerking, zonder één strakke tolerantie toe te passen op elk vlak.

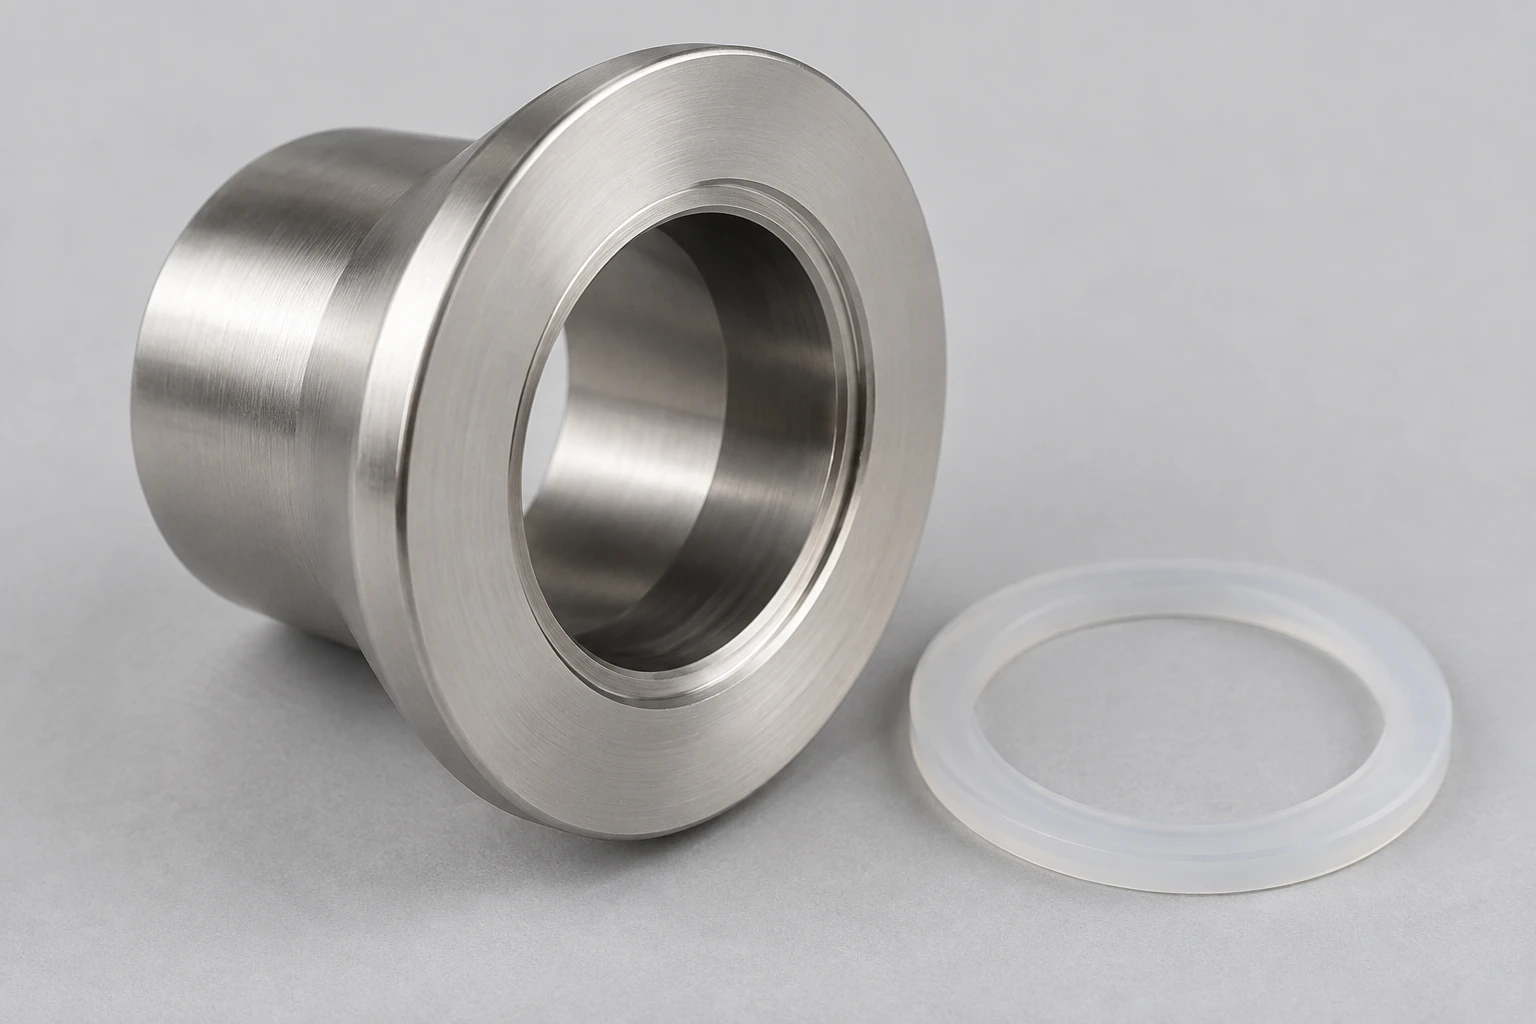
Roestvrijstalen adapter met een open boring, vlakke afdichtingsvlak en afzonderlijke pakking

Toegankelijke doorgangen en overgangen

Boringseinden, kruisingen van dwarsgaten en interne overgangen vereisen gedefinieerde randafwerking en praktische gereedschafttoegang. De geïnstalleerde positie beïnvloedt ook of vloeistof kan afvloeien; deze relatie behoort tot het apparaatontwerp.[1]

Afdichtvlakken en pakkingzittingen

De breedte van de zitting, de groefdiepte en de uitlijning van de tegenoverliggende vlakken beïnvloeden hoe de gespecificeerde afdichting wordt ondersteund. De afwerking moet deze afmetingen behouden in plaats van een afdichtrand af te ronden naar het aangrenzende oppervlak.

Aszittingen en speling bij draaiing

De asdiameter, de bijbehorende boring en de oppervlaktoestand werken samen. De pasvorm moet rekening houden met het gekozen materiaal en de bedrijfstemperatuur, met inspectiereferenties die overeenkomen met de daadwerkelijke montage- en positioneringsopstelling.

Herhaalbare demontabele interfaces

Een positioneringsvlak of -pen bepaalt de positie; een sleuf maakt aanpassing mogelijk. Het onderscheid tussen deze functies helpt ervoor te zorgen dat een vervangende geleider of mondstukhouder na demontage terugkeert naar de bedoelde positie.

Afwerking en oppervlaktoestand

De definitie van de afwerking onderscheidt productcontactgebieden, afdichtfuncties en externe hardware. Wij nemen de gespecificeerde secundaire bewerking op in de componentomvang, waarbij de afmetingen worden beoordeeld in hun vereiste eindtoestand.

Ontbramen en gespecificeerde oppervlaktestructuur

Randen en toegankelijke snijpunten van doorgangen moeten worden ontbraamd zonder een afdichtvlak of geleidingsprofiel te beschadigen. De oppervlaktestructuur is gespecificeerd voor het functionele gebied; een glanzende uitstraling alleen stelt geen gemeten afwerking vast.

Passivering van roestvast staal

Passivering richt zich op oppervlakteverontreiniging en de passieve toestand van roestvast staal. Het vervangt geen geometrische afwerking en verwijdert geen diepe bewerkingsfout. De gespecificeerde behandeling en de vereiste documentatie daarvan behoren bij de bestelling.[3]

Polsen en elektropolieren

Mechanisch polsen en elektropolieren wijzigen het oppervlak via verschillende processen. Materiaalafname kan invloed hebben op een boring, rand of afdichtzitting, dus de vereiste afwerking, afmetingen en procesvolgorde worden gezamenlijk gedefinieerd.

Afwerking voor contact met levensmiddelen en inspectie van componenten

We onderscheiden afwerking in contact met het product van positioneringspassingen en spelingen voor polymeergeleiding. Gebruik de vermelde waarden waarop de tekening of de toepasselijke apparatuurspecificatie aangeeft dat deze van toepassing zijn.

Een onderdeelrapport en een resultaat van validatie van reiniging beantwoorden verschillende vragen. Het leveringsbereik geeft de materiaal- en procesregistraties, oppervlaktemetingen en eventuele afzonderlijk gespecificeerde tests aan die nodig zijn.

Afwerking voor contact met levensmiddelen en inspectie van componenten
Functie / controleParameter of referentieAcceptatie-eis
Oppervlak in contact met het productRa ≤0.8 µm (≈32 µin)
Algemene 3-A-afwerkingsreferentie
Pas de apparatuurspecifieke eis toe; geen putjes, vouwen of spleten
Metalen positioneringsbusH7 boring, nominaal >10–18 mm
0 tot +0.018 mm
Controleer de werkboringsdiameter en de positioneringsrand na afwerking
Afmetingen van de polymeergeleiding20°C standaard dimensionale referentieRegistreer de conditionering en de gespecificeerde ondersteunde toestand
Sproeikop / stromingskanaalBoring / profiel (mm); conditie van de interne randControleer de stromingsopening en toegankelijke snijpunten
Gespecificeerde druk-/lektestDruk (bar); duur (min); lekgrensGebruik het gedefinieerde testmedium en de goedgekeurde acceptatiemethode

De oppervlakreferentie van 3-A stelt geen certificering van apparatuur of validatie van reiniging vast; de toepasselijke specificatie is bindend. Referenties: 3-A SSI, A Primer for 3-A Standards and Practices; ELESA+GANTER, DIN ISO 286 tabellen; NIST, Standard Reference Temperature.

Voedselcontact en apparatuurkwalificatie

De geschiktheid voor voedselcontact is afhankelijk van het exacte materiaal, het beoogde gebruik en het voltooide apparaatontwerp. Elke vereiste 3-A- of EHEDG-apparatuurgoedkeuring, reinigingsvalidatie of documentatie voor voedselcontact is een specifieke projectvereiste; deze wordt niet vastgesteld door een dimensioneel rapport.[6]

Verpakking en identiteit van vervangende onderdelen

Afdichtvlakken, gepolijste gebieden en profielen van de polymeergeleiding moeten onbeschadigd en zonder verwarring met een andere uitvoering bij de montage aankomen. Wij koppelen het fysieke onderdeel aan de overeengekomen revisie en leveringsregistraties.

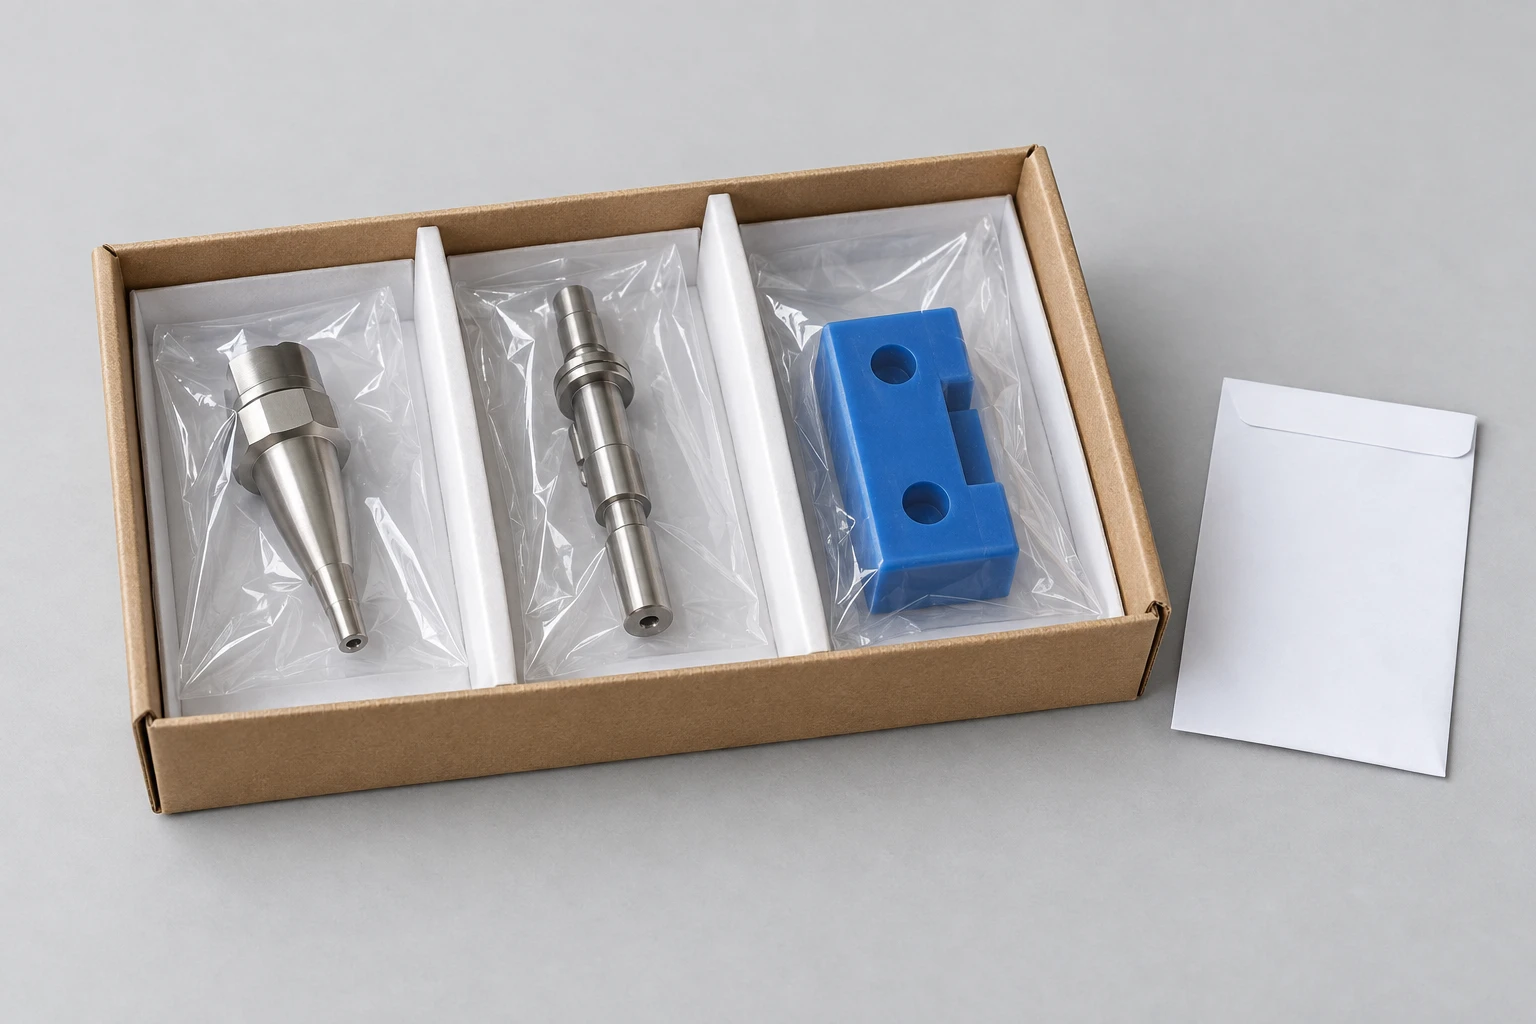
Afzonderlijk beschermd bewerkte componenten, gescheiden in een verzendbak

Werkoppervlakken gescheiden

Afzonderlijke scheiding of geschikte demping voorkomt contact tussen onderdelen op de gespecificeerde vlakken. De bescherming voor een open boring of uitstekende sproeikop wordt gekozen op basis van de geometrie en de overeengekomen eisen ten aanzien van schoonheid.

Varianten duidelijk geïdentificeerd

Onderdeelnummers onderscheiden vergelijkbare spuitmonden, geleidingsprofielen en wisselstellingen. Waar traceerbaarheid vereist is, verbindt de overeengekomen partijverwijzing het etiket, het materiaalverslag en het dimensionele verslag.

Vervangende revisies worden gecontroleerd

Een nieuwe tekeningsrevisie of materiaalsoort blijft tijdens herhaalde levering identificeerbaar. Oudere en gereviseerde onderdelen mogen niet onder een dubbelzinnige omschrijving in dezelfde vervangingsvoorraad terechtkomen.

Veelgestelde vragen over bewerking van voedselapparatuur

Kan dezelfde spuitmond zowel vloeistoffen als producten met deeltjes verwerken?

Een spuitmond die is geselecteerd voor een dunne vloeistof mag niet automatisch worden overgenomen voor een product met deeltjes. EHEDG merkt op dat apparatuur die met vloeistoffen reinigbaar is, mogelijk niet reinigbaar is met producten die deeltjes bevatten. Het apparaatteam moet de doorgangsvormgeving en het reinigingsproces voor het beoogde product opnieuw beoordelen voordat een vervangend ontwerp wordt vrijgegeven.

Wat betekent een 32 microinch Ra-vereiste?

32 µin Ra komt ongeveer overeen met 0.8 µm Ra. Het beschrijft een gemiddelde ruwheidsparameter, geen polijstkorrelgrootte of een reinheidstest. Dit is een veelgeciteerde referentie voor oppervlakken die in contact komen met voedsel; de toepasselijke apparatuurspecificatie en de genoemde meetgebieden bepalen de vereiste voor uw onderdeel.

Is elke blauwe kunststof detecteerbaar met metaaldetectie of röntgen?

Nee. Blauwe kleur kan de visuele herkenning verbeteren, terwijl metaaldetectie en röntgendetectie een geschikte samenstelling vereisen. Ensinger maakt onderscheid tussen gewone blauwe kwaliteiten en zijn speciaal detecteerbare materialen. De detectieprestatie hangt ook af van de fragmentgrootte, het voedsel en het detectiesysteem, dus kleur alleen is geen aanvaardingscriterium.

Is een solide CAD-model voldoende om de binnenzijde van een spuitmond te specificeren?

Het model definieert de nominale vorm, maar geeft mogelijk geen informatie over interne oppervlaktestructuur, afscherpingslimieten, overgangen of inspectieoppervlakken. Een tekening of overeengekomen specificatie dient deze eisen en de eindtoestand te vermelden. Moeilijke interne toegankelijkheid kan een wijziging van de geometrie of het fabricageproces vereisen voordat het ontwerp wordt vrijgegeven.

Betekent beschermende verpakking dat het onderdeel steriel is of klaar is voor aseptische vulling?

Nee. Beschermende verpakking is bedoeld om schade tijdens transport en hantering te voorkomen. Een gespecificeerd reinigingsniveau, sterilisatieproces of eis voor aseptisch gebruik vereist een eigen methode, aanvaardingscriteria en verantwoordelijke partij. Deze voorwaarden kunnen niet worden afgeleid uit een afzonderlijk verpakt onderdeel.

Kan een materiaalcertificaat dienen als vervanging voor documentatie voor voedselcontact?

Een materiaalcertificaat geeft de eigenschappen of samenstelling binnen zijn vermelde toepassingsgebied aan. Documentatie voor contact met levensmiddelen richt zich op het specifieke materiaal en de beoogde gebruiksomstandigheden, inclusief relevante formuleringen of toegestane grenswaarden. De richtlijnen van de FDA maken deze grenswaarden belangrijk; een algemene benaming voor een metaal of polymeer levert niet dezelfde informatie op.

Bespreek uw component voor levensmiddelenapparatuur

Deel de tekening of het model, de gewenste hoeveelheid en het gebruik van de apparatuur. Geef de gebieden aan die in contact komen met het product, het gespecificeerde materiaal en de afwerking, en eventuele vereiste documenten, zodat wij het fabricagebereik van het onderdeel kunnen definiëren.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB