Aller au contenu
VETCNCFABRICATION CNC
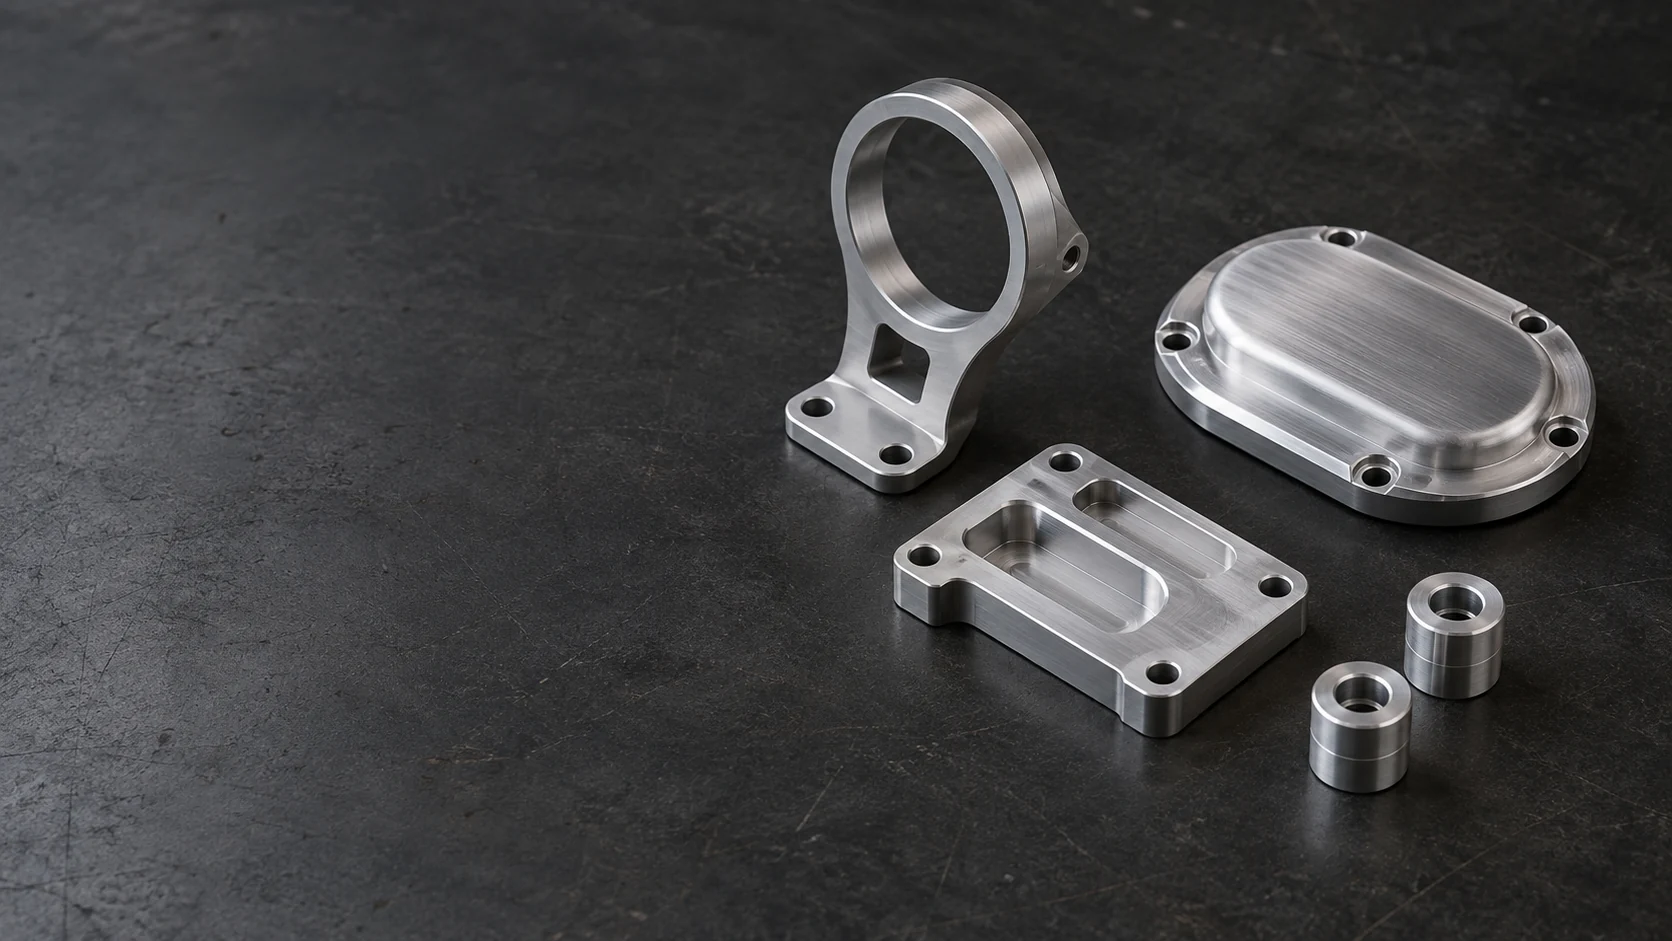
Supports d’accessoires moto usinés, un couvercle et des entretoises étagées posés sur une surface de travail

Usinage CNC pour motos

Nous usinons des supports, couvercles, entretoises, boîtiers d’accessoires et dispositifs de fixation destinés aux marques de motocyclettes et aux équipes développant des produits après-vente. Vos plans définissent les interfaces de fixation, les surfaces visibles et les cotes finales pour les prototypes et les commandes répétées de composants.

  • Composants accessoires
  • Pièces de vérification d’ajustement et lots pilotes
  • Dispositifs de montage

Pièces accessoires pour motocyclettes et outillages de montage

Notre périmètre couvre les composants entièrement définis par vos plans, qu’il s’agisse de votre produit ou de votre processus d’assemblage. Nous usinons les caractéristiques de fixation, de positionnement et de recouvrement ; l’équipe produit conserve la responsabilité de l’intégration sur le véhicule ainsi que des exigences fonctionnelles.

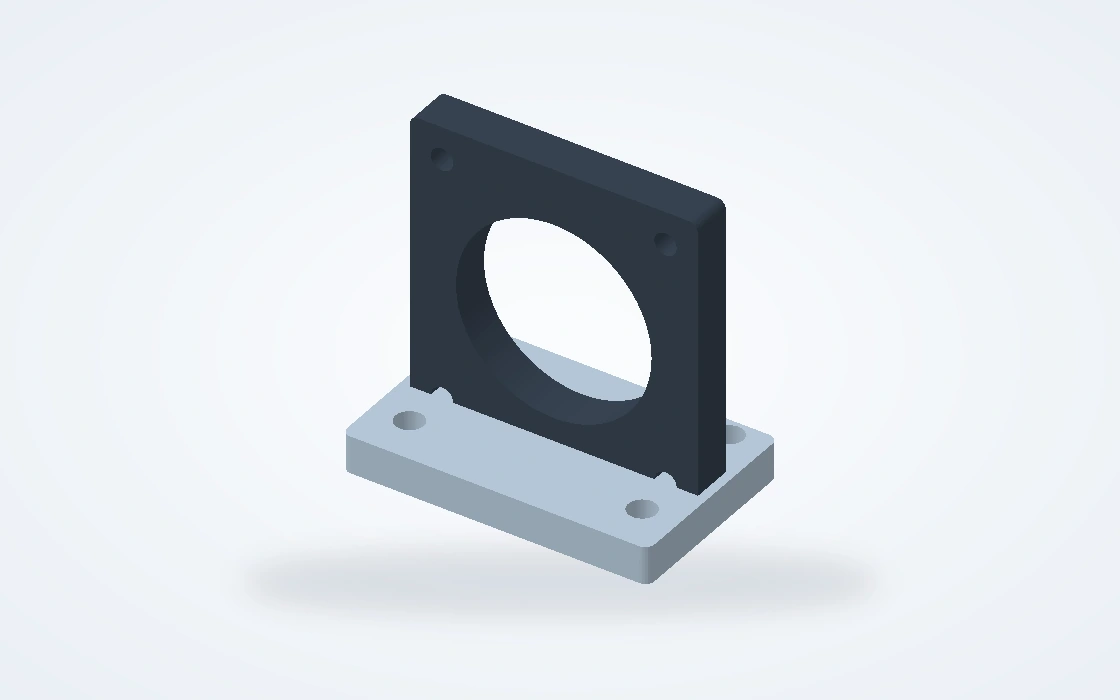
Support d’installation d’instrument moto usiné, comportant une ouverture pour l’appareil et une base de fixation boulonnée

Supports d’instruments et de dispositifs

Supports destinés aux instruments, aux dispositifs de navigation et à l’électronique auxiliaire. Nous usinons l’ouverture du dispositif, la base de fixation et les sièges des éléments de fixation selon l’angle de vision spécifié et la position d’installation.

  • Ouvertures pour dispositifs
  • Angles de fixation
  • Sièges des éléments de fixation
Discuter de ce composant
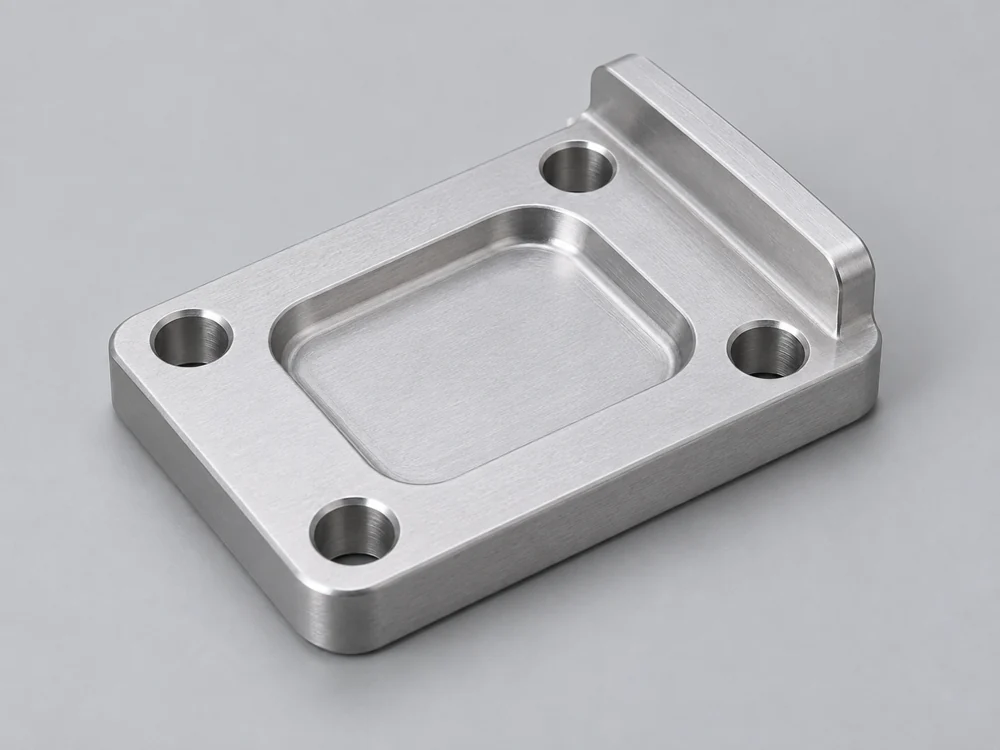
Plaque de montage d’accessoire moto usinée, avec une poche encastrée et quatre trous de fixation circulaires

Plaques de fixation d’accessoires

Plaques d’interface destinées aux équipements auxiliaires et aux accessoires fixés sur la carrosserie. Le pas des trous, les faces décalées et les fentes permettent de relier le produit à ses points de fixation définis, sans devoir recourir à des trous allongés pour corriger un motif incertain.

  • Motifs de perçage
  • Faces décalées
  • Fentes de dégagement
Discuter de ce composant
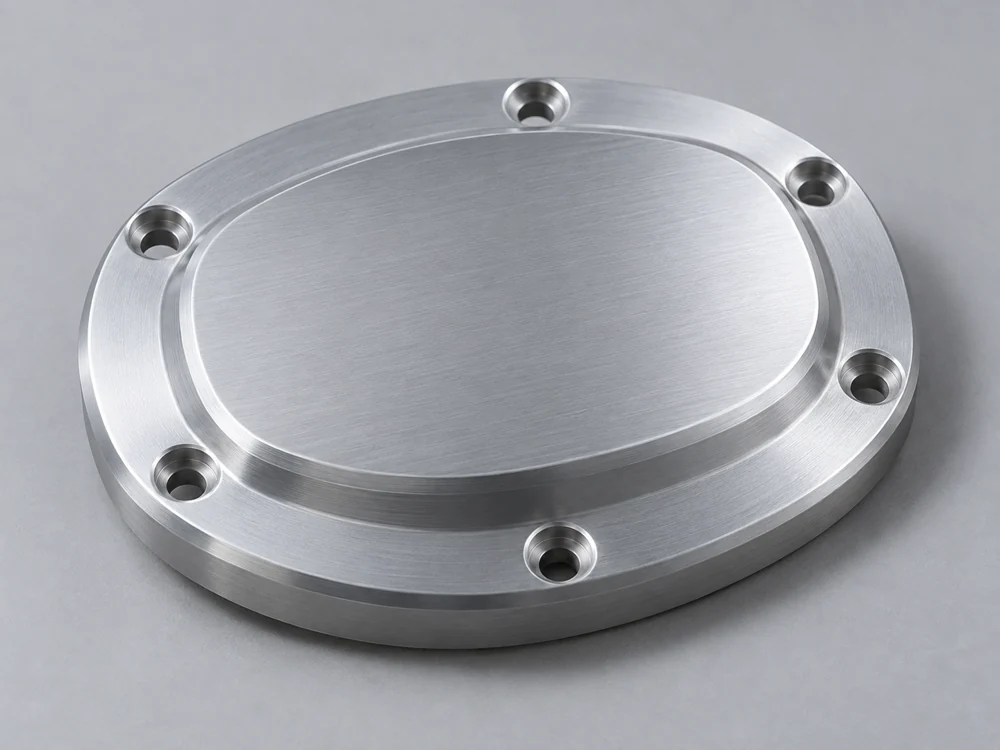
Couvercle d’accessoire moto usiné, avec une face externe surélevée et six trous de fixation

Couvercles et plaques décoratives

Couvercles séparés, plaques décoratives et boîtiers de protection réalisés conformément au design validé. Les évidements et dégagements permettent de dégager les pièces situées derrière le couvercle ; les bords visibles et les sièges encastrés des éléments de fixation contribuent à son aspect final.

  • Évidements internes
  • Bords visibles
  • Sièges encastrés
Discuter de ce composant
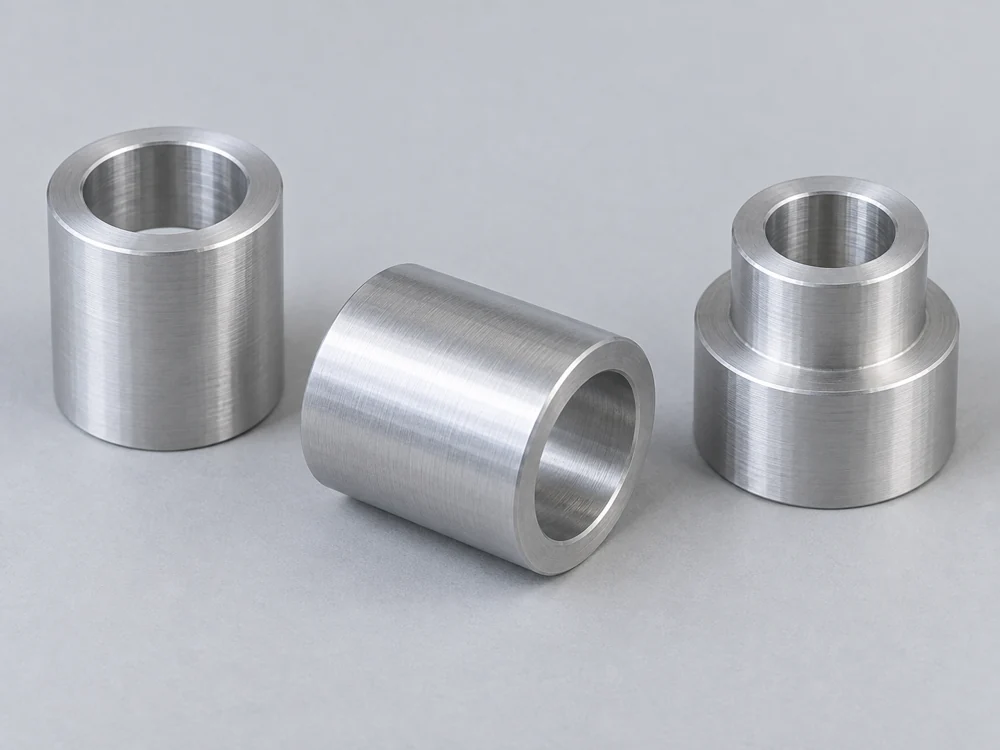
Entretoises et manchons de positionnement étagés usinés au tour, comportant des alésages et des faces d’extrémité planes

Entretoises et manchons de centrage

Pièces tournées destinées aux supports d’accessoires, aux capots et aux outillages d’assemblage. La longueur totale dans l’axe détermine la distance de dégagement, tandis qu’un épaulement ou un centrage cylindrique positionne la pièce adjacente.

  • Longueurs axiales
  • Diamètres de centrage
  • Faces d’extrémité
Discuter de ce composant
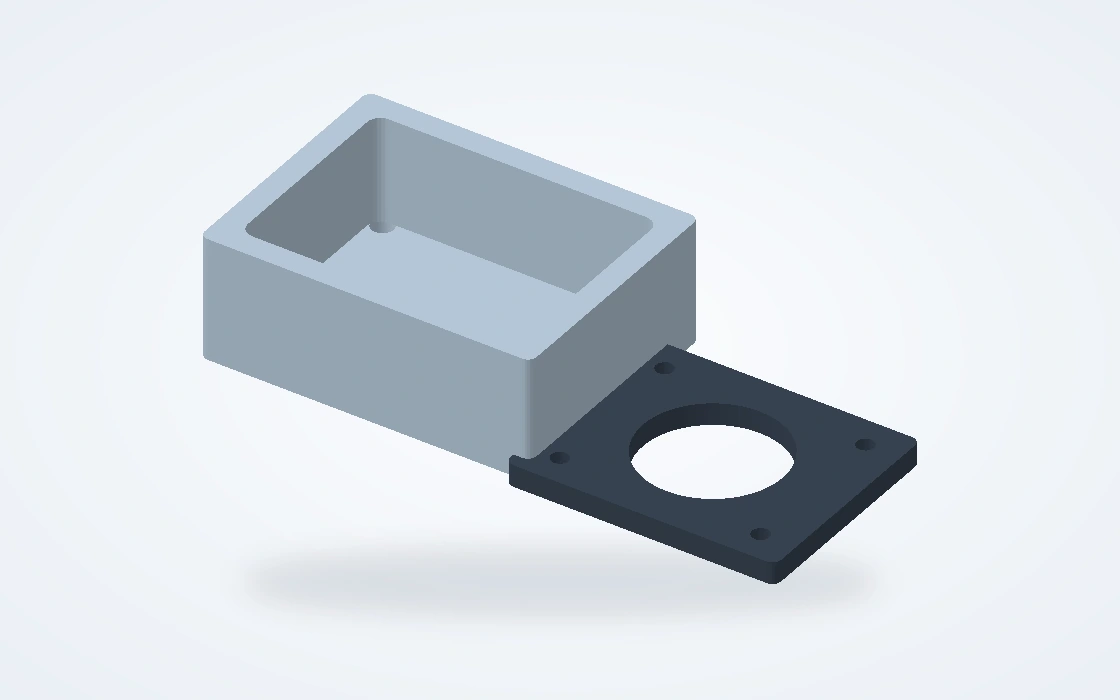
Boîtier électronique d’accessoire moto usiné, avec un couvercle séparé et une ouverture pour câble

Carcasses d’accessoires

Carcasses usinées par fraisage pour accessoires électroniques et modules d’instruments. Nous usinons les renforts internes, les ouvertures pour câbles ou connecteurs, ainsi que les interfaces avec les capots, conformément au modèle numérique et au dessin d’ensemble.

  • Renforts internes
  • Ouvertures pour câbles
  • Interfaces de couvercle
Discuter de ce composant
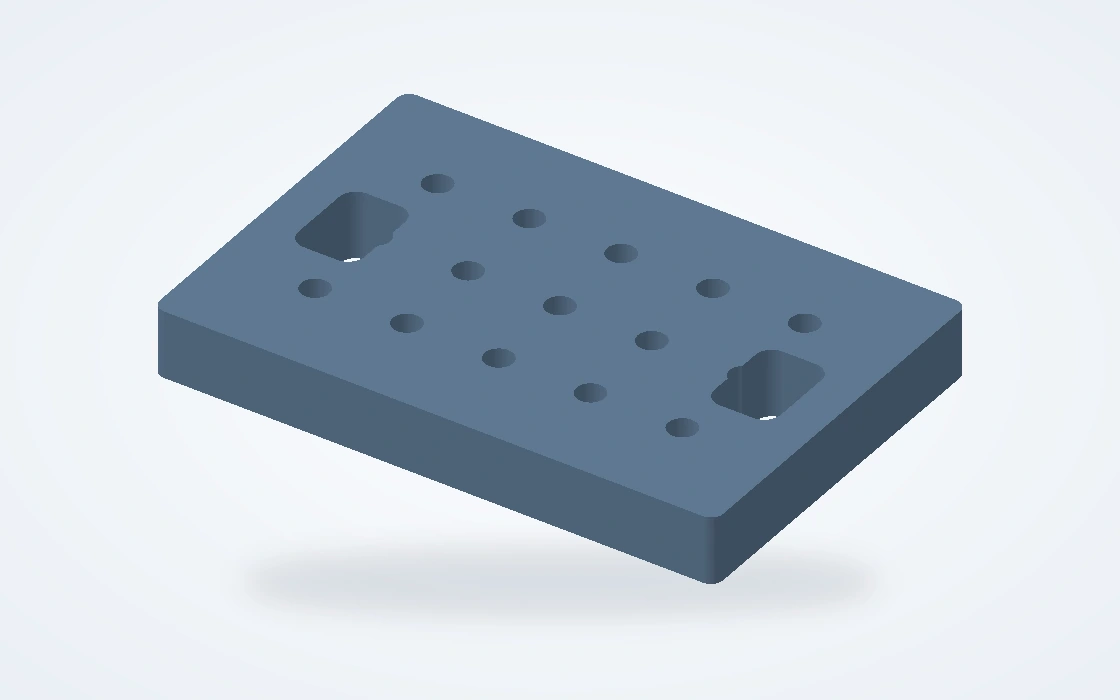
Plaque de montage d’assemblage comportant une grille de trous et deux fentes

Dispositifs de montage

Plaques de montage et blocs de centrage amovibles destinés à la construction ou à la vérification de votre assemblage d’accessoires. Des détails d’outillage séparés permettent de remplacer un bloc de centrage usé ou un nid spécifique à un produit, sans avoir à refaire l’intégralité de la plaque.

  • Bases de montage
  • Blocs de centrage
  • Nids remplaçables
Discuter de ce composant

Accessoires, pièces visibles et outillages d’assemblage

Un nouvel accessoire nécessite de l’espace sur la motocyclette ; un jeu de garnitures appariées exige une apparence maîtrisée ; un outillage d’assemblage doit positionner précisément le produit pendant l’assemblage. Nous maintenons ces trois tâches de fabrication strictement distinctes.

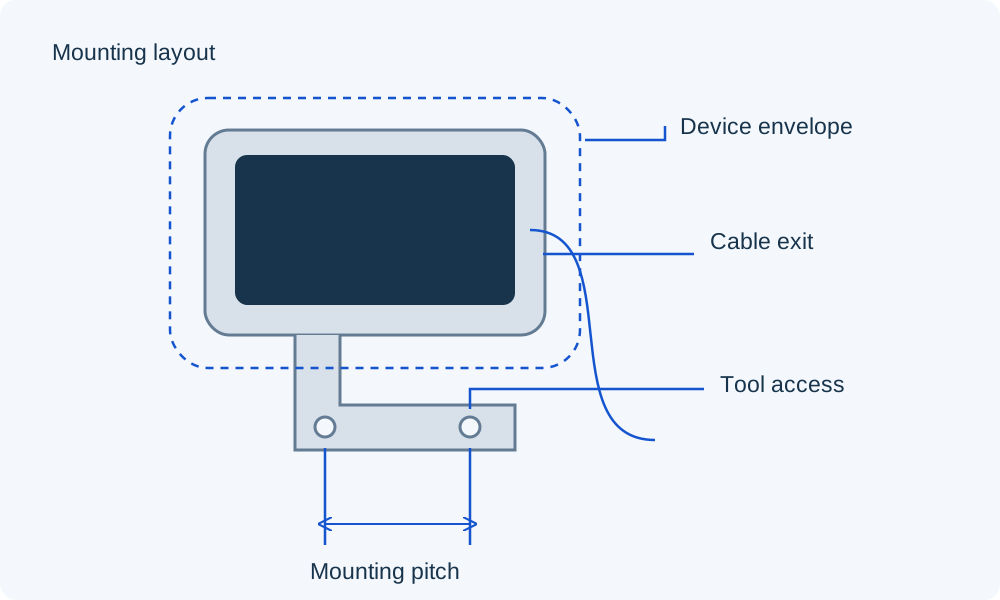
Disposition de montage d’accessoire identifiant la position de l’appareil, l’accès aux éléments de fixation et le dégagement pour câbles

Montage d’un nouvel accessoire

Nous usinons le support ou l’adaptateur autour de votre interface de fixation définie. L’enveloppe d’installation doit inclure la tête de la vis, la rondelle, le connecteur ainsi que l’espace nécessaire pour y accéder avec un outil.

Pour un accessoire monté sur la colonne de direction, l’équipe produit vérifie les jeux environnants en simulant le débattement spécifié de la direction. Un motif correct des trous de fixation à lui seul ne garantit pas le dégagement des câbles ni l’ajustement du véhicule.

Accès à l’installation

Les alésages débouchants et les parois adjacentes laissent libre le parcours d’outil spécifié une fois l’accessoire en position.

Espace réservé aux câbles et aux connecteurs

Les corps de connecteurs, les sorties de câbles et la boucle de service requise doivent se trouver dans l’enveloppe d’assemblage fournie avec la conception de la pièce.

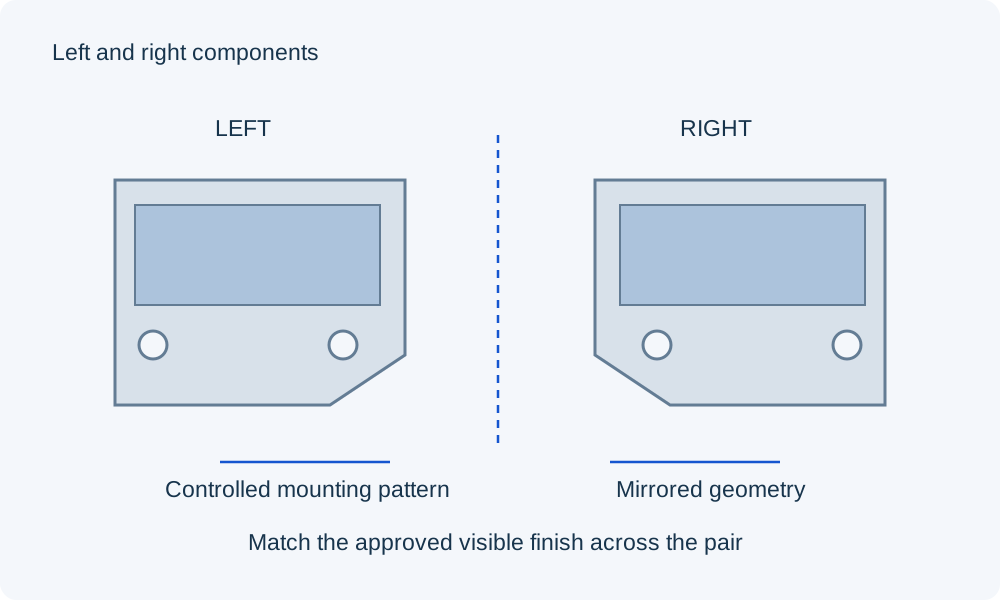
Paire de couvercles d’accessoire moto montrant les géométries gauche et droite ainsi que les faces visibles correspondantes

Couvercles visibles et composants appariés

Un couvercle gauche et un couvercle droit peuvent partager le même contour tout en présentant des évidements ou des sorties de câbles différents. Nous usinons chacun d’eux à partir de son propre modèle validé ou d’une configuration explicitement définie en symétrie miroir.

Pour les pièces visibles adjacentes, la définition de finition identifie les faces apparentes et leur texture commune. Une face esthétique ne nécessite pas automatiquement la même tolérance d’usinage que le siège de fixation situé derrière elle.

Géométrie latérale

Les références « gauche » et « droite » distinguent les caractéristiques réelles de fixation, et non seulement le sens vers lequel est orienté un logo.

Zones de surface visible

Le plan sépare les faces exposées, les poches cachées et les zones autorisées de contact avec les dispositifs de serrage.

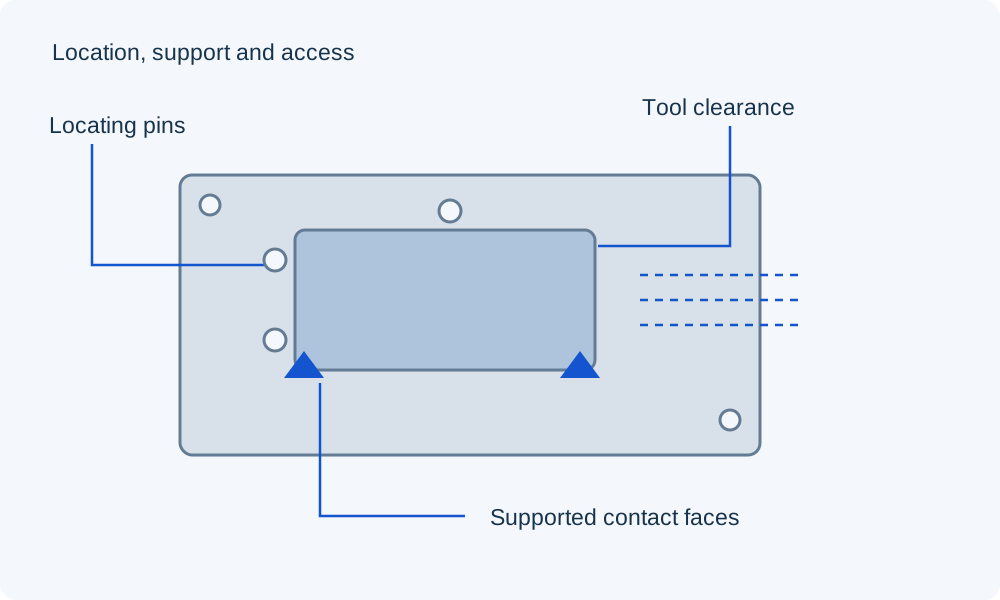
Disposition de la plaque de montage d’assemblage identifiant les points de positionnement, les faces supportées et l’accès des outils

Outillages d’assemblage pour accessoires

Nous usinons les bases de dispositifs de serrage ainsi que les détails de localisation destinés à maintenir les supports, les couvercles ou de petits sous-ensembles. Les éléments de localisation définissent la position ; les serre-joints retiennent la pièce contre ces références tout en laissant accessible l’opération de fixation.

Pour les pièces décoratives finies, des patins de contact polymères remplaçables peuvent isoler la surface apparente du dispositif métallique. La position des patins et la charge de contact font partie intégrante de la conception du dispositif.

Localisation et support

Les éléments de localisation doivent faire référence aux mêmes surfaces de fixation utilisées par l’accessoire lors de son assemblage.

Pièces de contact remplaçables

Un patin ou un élément de localisation numéroté séparément peut être commandé à nouveau lorsque le produit évolue ou que la surface de contact s’use.

Pièces de vérification d’ajustement, jeux pilotes et lots répétés

Nous distinguons un échantillon destiné à vérifier l’espace d’installation d’un jeu fini destiné à l’approbation produit. Cette distinction évite que des modifications géométriques précoces ne deviennent, par erreur, des exigences de production.

Échantillons d’installation

Un premier échantillon usiné permet de vérifier la position du support, l’accès aux vis et les interférences avec les équipements voisins. Le plan de l’échantillon indique toute finition esthétique omise afin qu’elle ne soit pas confondue avec l’état de la pièce validée.

Jeux pilotes finis

Les séries pilotes regroupent le matériau prévu, les pièces gauche/droite et le traitement de surface. L’équipe produit peut valider l’apparence une fois installée ainsi que les interfaces finales par rapport à une révision identifiée.

Commandes répétées de composants

Les lots répétés utilisent le dessin approuvé et la définition de finition. Une modification d’un motif de perçage, de la longueur d’une entretoise ou d’une texture visible est conservée sous forme d’une nouvelle révision plutôt que mélangée au lot déjà accepté.

Références matériaux pour les supports, les capots et les dispositifs de serrage

Le choix du matériau modifie la masse, la rigidité et le comportement en finition du composant. Nous utilisons la nuance et l’état spécifiés ; ces références permettent de distinguer les pièces en aluminium, les détails en acier inoxydable et les contacts polymères des dispositifs de serrage.

Usinage de pièces pour motocyclette CNC — paramètres matériaux
Référence matériauValeurs des paramètresContexte pièce / matière brute
6061-T6/T6511 — profilé extrudéLimite d’élasticité ≥240 MPa ; densité ≈2.71 g/cm³Supports accessoires et corps de capots
7075-T651 · Référence KaiserLimite d’élasticité typique 503 MPa ; résistance à la traction 572 MPaRéférence tôle / bobine / plaque ; pièces en aluminium à haute résistance spécifiées
316L/EN 1.4404Module d’élasticité 200 GPa à 20°CEntretoises et détails de fixation en acier inoxydable spécifiés
POM-C · TECAFORM AH naturelModule de traction 2.8 GPa ; absorption d’eau 0.05%Plaquettes de contact pour dispositifs de serrage et nids amovibles

Références matériaux : extrusion Hydro Alloy 6061 (limite élastique minimale et densité typique) ; propriétés typiques de l’alliage Kaiser 7075 T651 ; Outokumpu Supra 316L/4404 à 20°C ; Ensinger TECAFORM AH naturel (module à 1 mm/min ; absorption d’eau après 24 h à 23°C). Les valeurs indiquées sont des valeurs typiques, non des minima contractuels.

Usinage de supports, de capots et de pièces de positionnement

Nous choisissons le procédé d’usinage en fonction de la géométrie de la pièce. De larges faces de fixation, des parois minces sur les capots et des entretoises courtes usinées au tour nécessitent chacune une méthode différente de serrage et de finition de leurs caractéristiques fonctionnelles.

Trous de fixation, longueurs d’entretoises et jeux d’assemblage

Nous concentrons le contrôle dimensionnel sur les caractéristiques qui positionnent l’accessoire. Un contour extérieur peut être purement esthétique, tandis que le motif de fixation et la distance entre les faces d’appui déterminent précisément la position de la pièce.

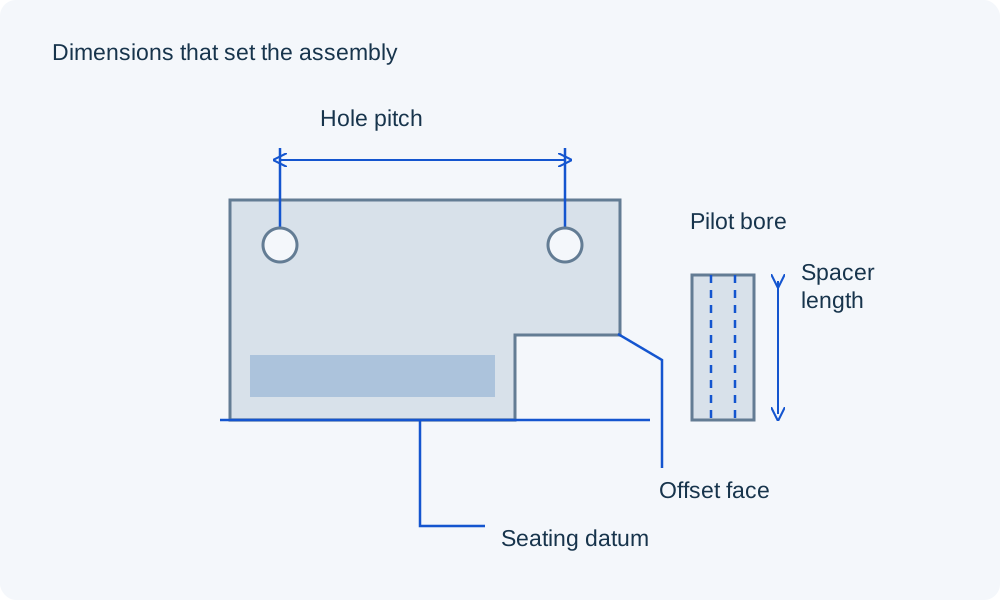
Schéma de support et d’entretoise indiquant le pas des trous, une face décalée, un alésage de centrage et un plan de référence d’appui

Motif de perçage et faces de référence

Les positions des trous sont définies par rapport à la face de référence de montage, y compris le décalage par rapport à une face inclinée ou étagée. Un ensemble de diamètres de trous corrects ne garantit pas un espacement ou une orientation corrects.

Longueur de l’entretoise et contact aux extrémités

La longueur utile est mesurée entre les faces qui viennent effectivement en appui dans l’assemblage. Des rainures, des rondelles ou des épaulements modifient cet arrangement de contact ; la longueur totale seule peut décrire une pile incorrecte.

Évidements et angles d’accouplement

Un manchon ou une entretoise nécessite un jeu pour le rayon d’angle de la pièce accouplée. La face prévue doit atteindre son siège sans entrer au préalable en contact avec ce rayon ou avec un chanfrein.

Alésages finis et taraudages

Le dessin indique si un alésage ou un filetage ajusté est masqué, revêtu avec une tolérance dimensionnelle ou usiné après revêtement. La cote acceptée fait référence à cet état final.

Finition de surface pour les faces visibles et d’accouplement

Nous traitons séparément les aspects esthétiques des ajustements fonctionnels. Un capot exposé, un trou taraudé et un alésage de positionnement peuvent nécessiter des traitements différents sur une même pièce.

Texture usinée et traitement des arêtes

Les marques d’outil visibles, les chanfreins d’arête et toute préparation ultérieure de la surface suivent la définition de la finition. Un traitement extérieur uniforme ne doit pas supprimer une arête de positionnement ni modifier une surface d’accouplement spécifiée.

Anodisation et éléments masqués

L’anodisation modifie les dimensions de l’aluminium. Nous appliquons la couverture et la tolérance dimensionnelle spécifiées pour les alésages, les filetages et les surfaces d’accouplement, y compris les zones devant rester non revêtues.

Acceptation esthétique

Nous distinguons les faces désignées comme « visibles » des surfaces cachées et de celles en contact avec les dispositifs de maintien. La commande peut identifier un échantillon approuvé de texture et de gamme chromatique pour la portée de la finition, ainsi que les emplacements autorisés de contact avec les supports de trempage.

Inspection des caractéristiques de montage et de positionnement

Le tableau donne des références sélectionnées issues du dessin pour les supports d’accessoires et les outillages. Elles ne s’appliquent que lorsque le dessin exige cette plage de dimensions, cette classe d’ajustement ou ce type de filetage ; il ne s’agit pas de cotes par défaut pour toutes les pièces de motocyclette.

Nous rattachons la caractéristique mesurée à sa référence d’assemblage et à son état final de surface. Les vérifications dimensionnelles, les vérifications de position et l’approbation esthétique répondent à des questions d’acceptation différentes.

Usinage de pièces pour motocyclette CNC — spécifications des caractéristiques
Caractéristique de la pièceParamètre / conditionMéthode d’acceptation
Alésage de positionnement dans un support ou un dispositif de maintienH7, nominal >6–10 mm : 0 à +0.015 mmMesure du diamètre de l'alésage ; emplacement vérifié séparément
Pion de centrage pour manchon d'accouplementh6, nominal >6–10 mm : −0.009 à 0 mmMesure de la dimension extérieure après finition spécifiée
Filetage métrique pour le montage des accessoiresM6 × 1.0 ; M8 × 1.25 mm à pas grossierContrôle au calibre selon la classe de filetage indiquée ; vérification de la profondeur utile
Longueur de fonctionnement de l'entretoiseLongueur axiale et parallélisme des faces d'extrémité, mm ; tolérances indiquées sur le dessinMesure entre les faces d'appui désignées
Surface de contact finie ou surface visibleRa, µm, là où cela est spécifié ; critères d’aspect distinctsMesure de la texture de surface ; comparaison visuelle pour les faces apparentes

Références de taille et de pas : ELESA+GANTER, tableaux DIN ISO 286 ; Bossard, filetages métriques ISO (01-2025). Les classes d’ajustement s’appliquent aux tailles nominales >6 mm et ≤10 mm. Le dessin définit les limites de position, de surface et axiales, ainsi que l’état final du revêtement.

Validation et approbation du produit

Notre champ d’application couvre la fabrication des composants et les inspections mentionnées dans le devis. L’homologation pour usage routier, les essais de fatigue, les essais vibratoires et les performances du produit installé restent des exigences distinctes du programme produit ; un rapport dimensionnel ne constitue pas une validation de ces approbations.

Pièces appariées, identification et conditionnement

Une courte entretoise ou un couvercle inversé peut présenter une apparence quasi identique à celle de la variante correcte. Nous assurons l’identifiabilité des pièces fournies et de leurs références de révision tout au long de la livraison.

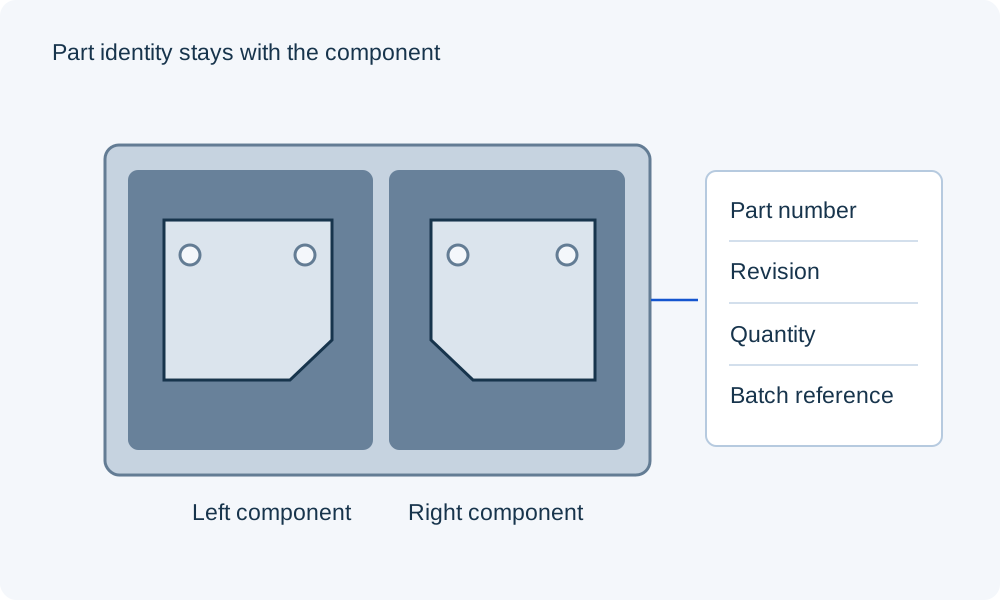
Composants d’accessoire moto gauche et droit emballés séparément, accompagnés des étiquettes mentionnant la référence, la révision, la quantité et le lot

Faces visibles protégées

Un conditionnement séparé empêche les composants métalliques adjacents de frotter contre les faces apparentes, les bords finis ou les diamètres de positionnement pendant le transport.

Références gauche et droite

Des numéros de pièce et des quantités distincts permettent de différencier les composants asymétriques (gauche/droite) et les entretoises de longueurs différentes. Les étiquettes d’expédition indiquent la révision fournie pour chaque variante.

Identité de la finition pour les commandes répétées

La commande répétée conserve la définition acceptée de la finition ainsi que toute référence d’échantillon approuvée. Tout changement d’alliage, de préparation de surface ou d’exigence de couleur est enregistré dans le nouveau périmètre de fabrication.

FAQ sur l'usinage CNC pour motocyclettes

Pouvez-vous usiner des pièces à partir uniquement de la marque et du modèle d’une moto ?

La marque et le modèle peuvent identifier l’application visée, mais ne définissent pas une pièce sur mesure. Nous avons besoin du modèle ou du dessin de la pièce ainsi que de ses dimensions d’accouplement. L’année-modèle, les équipements optionnels et les modifications existantes peuvent modifier l’installation ; nous n’attribuons donc pas l’adaptation véhicule à partir d’un simple nom de catalogue.

Une entretoise ou un support existant peut-il servir d’échantillon de fabrication ?

Un échantillon peut aider à définir la géométrie, mais des alésages usés, des faces de contact comprimées ou des modifications antérieures peuvent ne pas refléter les cotes prévues. Le dessin de fabrication doit comporter les cotes nominales et les tolérances convenues avant la mise en production d’un lot de remplacement.

Le même support peut-il être fourni pour plusieurs variantes de motocyclettes ?

Uniquement lorsque les interfaces contrôlées sont identiques. Une forme extérieure commune ne garantit pas que le décalage de fixation, les jeux pour les éléments de fixation ni les équipements adjacents correspondent. Nous pouvons regrouper les variantes sous un seul projet, avec une référence de pièce distincte chaque fois que la géométrie change.

7075 peut-il remplacer 6061 sans modifier le dessin de la pièce ?

La substitution de matériau nécessite une approbation de conception. Une résistance supérieure n’implique pas nécessairement un comportement identique face à la corrosion, une apparence identique après anodisation ou un ajustement final identique. Le dessin révisé doit conserver conjointement l’alliage, la trempe et la finition approuvés, plutôt que de commander la pièce comme « aluminium haute résistance non spécifié ».

Les trous peuvent-ils être préparés pour recevoir des inserts filetés au lieu de filetages directs ?

Oui, le dessin de la pièce peut définir des trous prêts à recevoir des inserts. Précisez le système d’inserts ainsi que le diamètre du trou requis, le filetage et la profondeur d’installation ; un trou destiné à un insert n’est pas identique au filetage final de la vis d’assemblage. L’installation des inserts doit être explicitement mentionnée séparément si elle fait partie de la fourniture demandée.

Une teinte anodisée ultérieure peut-elle être reproduite à partir d’une photographie ?

Une photographie constitue une référence visuelle utile, mais elle ne permet pas de fixer l’acceptabilité de la teinte sous différentes conditions d’éclairage. Pour des pièces placées côte à côte, utilisez une gamme de teintes physiques approuvée et conservez l’alliage, la trempe et la préparation de surface. Ces paramètres influencent aussi bien l’apparence après anodisation que la teinte du colorant.

Une commande de pièce usinée comprend-elle les éléments de fixation ?

Seuls les articles figurant dans le devis sont inclus. Conservez le support usiné, les entretoises, les rondelles, les éléments de fixation ainsi que tout isolateur comme des articles distincts de la nomenclature, avec les quantités par kit. Cela permet également à la conception de spécifier la longueur des éléments de fixation et la profondeur d’engagement pour l’ensemble de la pile de fixation.

ASSISTANCE PROJET

Discutez de votre composant moto

Fournissez le dessin de la pièce, le matériau, la quantité et la finition souhaitée. Joignez, le cas échéant, la vue d’interface ou d’assemblage qui définit la position de montage.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo