Aller au contenu
VETCNCFABRICATION CNC
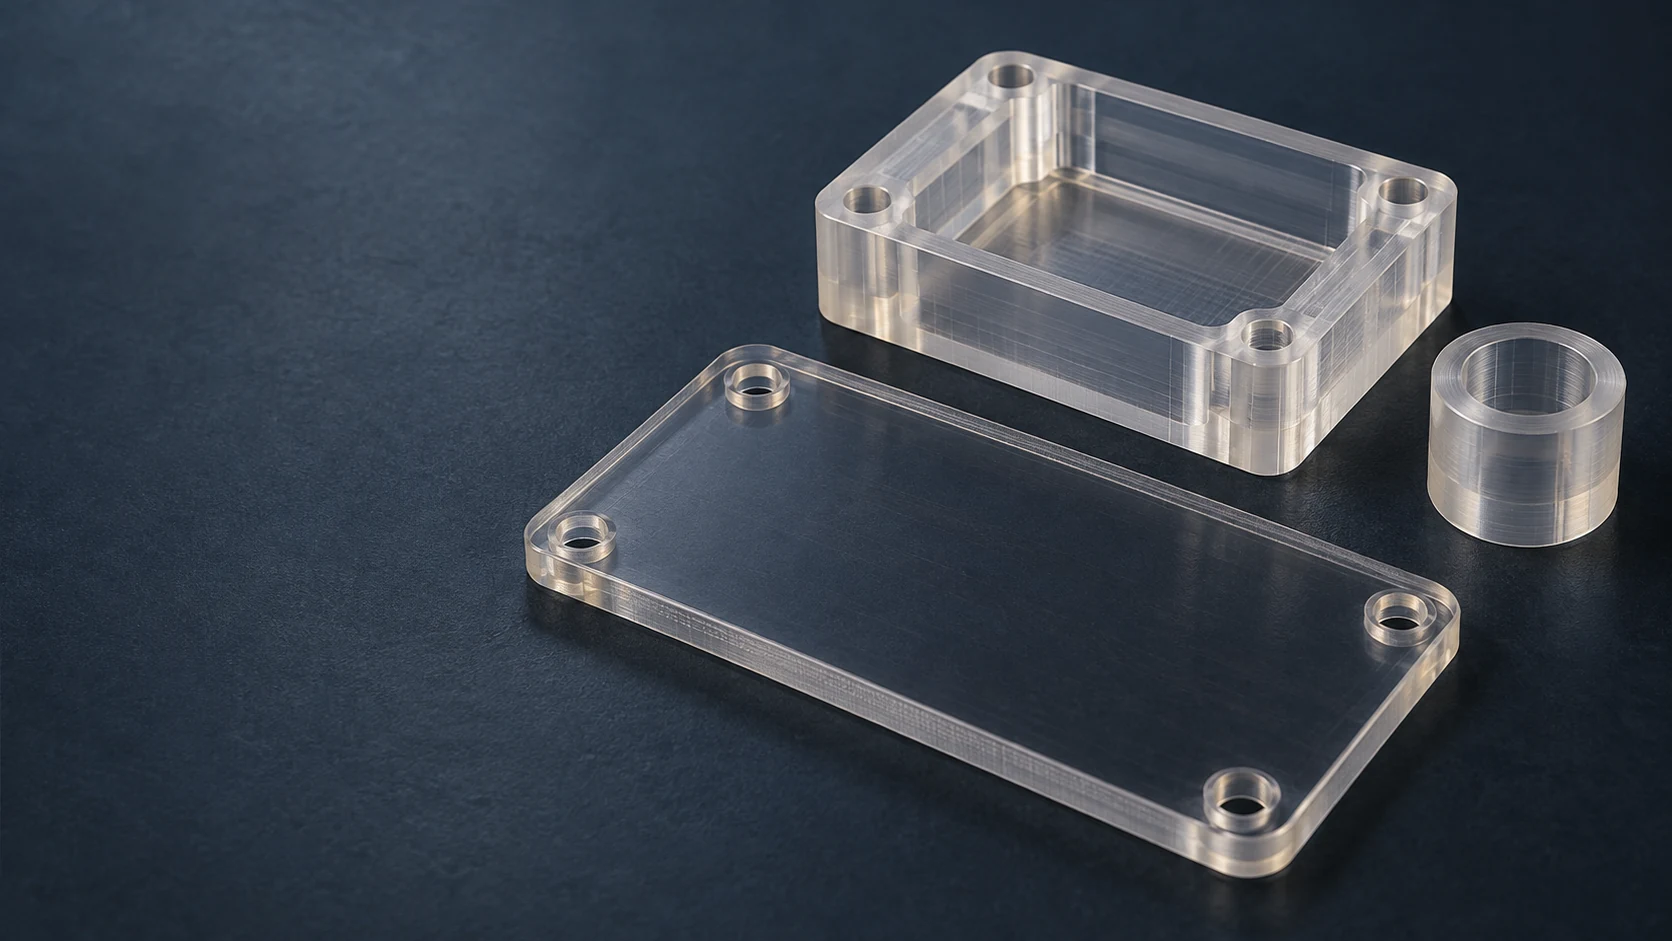
Couvercle usiné transparent, corps d’enceinte rainuré et entretoise cylindrique posés sur une surface sombre

Usinage du polycarbonate CNC
destinées à des pièces mécaniques transparentes

Propriétés du matériau polycarbonate

Panneaux, boîtiers et pièces de fixation en polycarbonate

6 types de pièces

Panneaux de vision et d’inspection

Nous usinons les contours des panneaux, les trous de fixation et les découpes d’accès autour de la zone de vision requise. Le dessin indique quelle face de la matière brute doit être conservée et quelles parties peuvent être usinées.
Corps d’enceintes

Boîtiers en polycarbonate usinés par fraisageCombiner les logements des composants avec un siège pour couvercle et des trous de fixation. Nous positionnons ces caractéristiques à partir des repères de l’enceinte afin que l’assemblage interne et le couvercle partagent la même référence.

Blocs de fixation et de support

Nous usinons des logements et des éléments de positionnement dans des blocs transparents en PC. Un chemin d’assemblage visible peut faciliter le positionnement, tandis que les contacts définis supportent la pièce et préservent les détails délicats.

Supports de fixation

Nous fraissons des supports à diamètres étagés ou en section en L à partir de matière pleine. La position de la face de fixation, l’épaisseur restante de la section et l’accès aux éléments de fixation déterminent comment le support s’intègre à ses composants environnants.

Manchons entretoises

Les manchons tournés séparent les composants grâce à un alésage, un diamètre extérieur et une longueur contrôlés. Nous distinguons les diamètres de positionnement des surfaces de dégagement et maintenons les extrémités de contact perpendiculaires à l’axe spécifié.

Anneaux de retenue

Nous usinons des anneaux annulaires avec épaulements ou étapes d’appui destinés à des assemblages définis par plan. Le composant retenu détermine le jeu de l’alésage, le contact en face et l’épaisseur de paroi disponible autour de l’anneau.

Stock en polycarbonate et options de surface

PC transparent non chargé

La matière brute transparente non chargée convient aux pièces dont l’assemblage doit rester visible. Nous identifions la zone de vision avant de déterminer les surfaces à usiner ; la simple transparence de la matière brute ne définit pas la vision finale.[1]

Définition du matériau
Désignation de la nuance, forme du stock et zone de vision requise.

PC opaque ou coloré

La matière brute colorée convient aux couvercles et supports qui ne nécessitent pas de vision transparente. Nous adaptons la couleur et la formulation spécifiées à la pièce, toute performance requise étant liée à cette nuance.[1] [2]

Définition du matériau
Nuance, référence de couleur et substitutions approuvées.

Feuille revêtue durcie

Une plaque revêtue d’un durcisseur spécifiée peut protéger les faces conservées de la plaque contre les rayures. Nous distinguons les faces revêtues des surfaces créées par usinage et maintenons l’exigence de revêtement sur le dessin.[3]

Définition des surfaces
Face revêtue, zone protégée et limites d’usinage.

Plaques, barres et tubes

Les plaques conviennent aux panneaux et aux corps évidés ; les barres rondes conviennent aux manchons et aux bagues. Nous déterminons les dépouilles d’usinage à partir de la géométrie finale plutôt que de considérer la dimension brute comme une limite pour la pièce finie.

Forme brute disponible
Épaisseur finale, alésage et géométrie disponible des bruts.
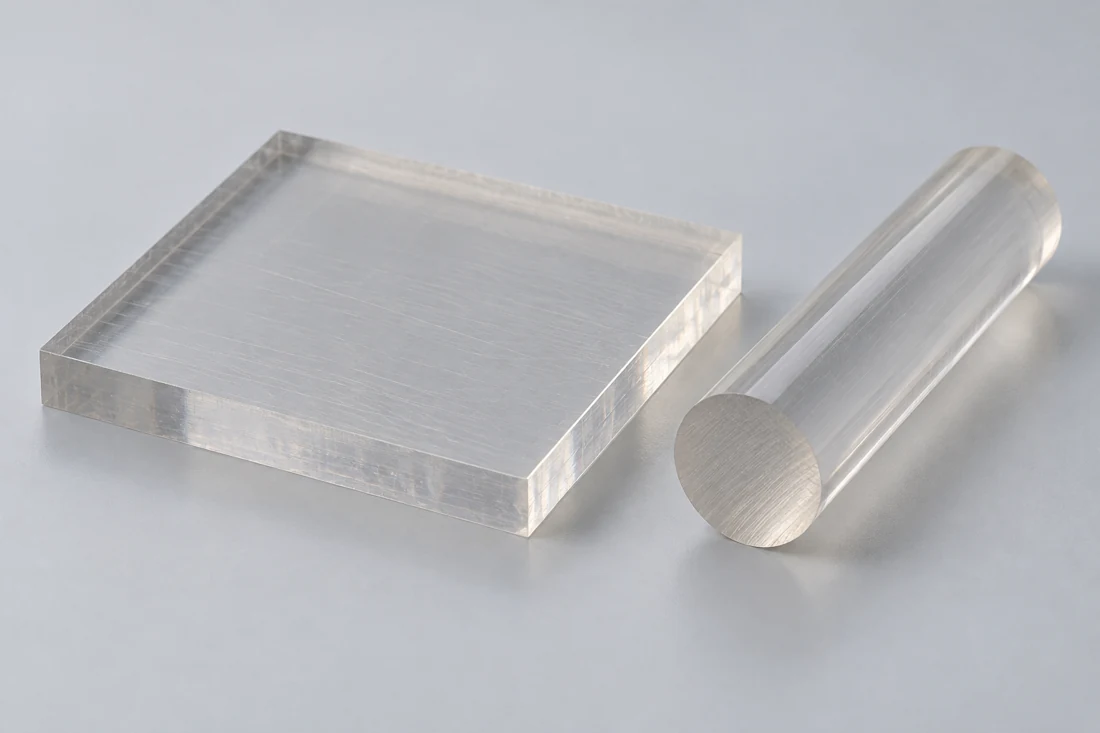
Plaque polymère transparente pleine et barreau rond transparent avec faces de coupe
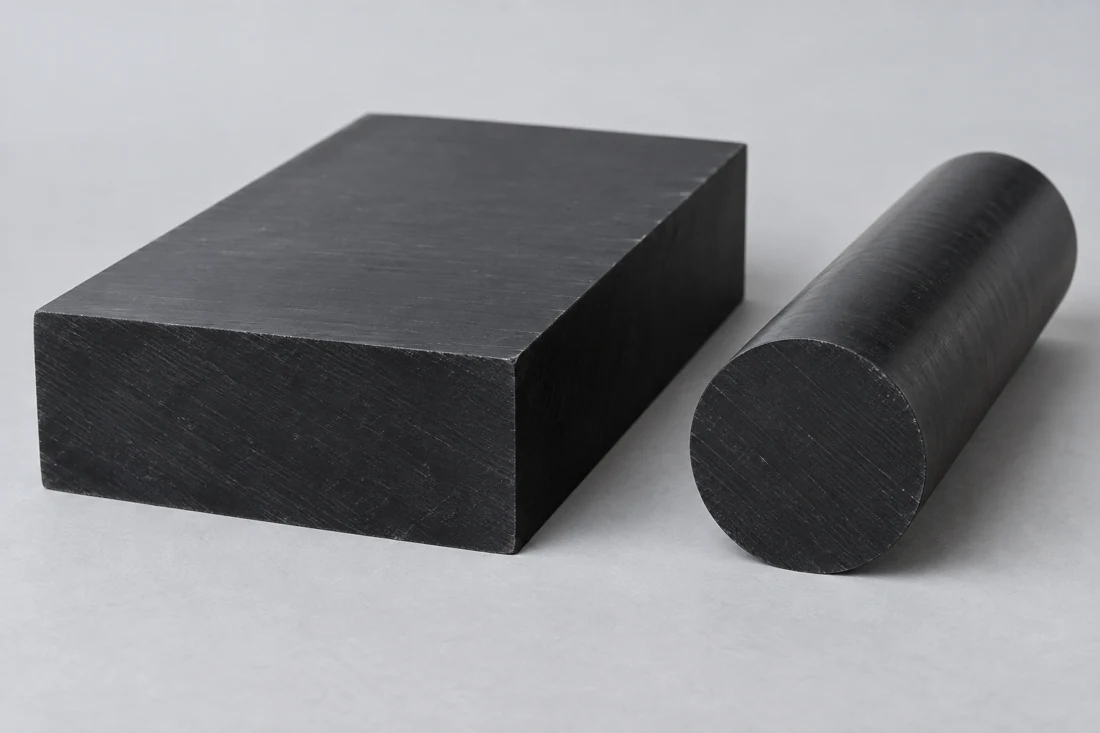
Bloc de matière polymère opaque noir et barreau rond plein avec faces de coupe

Polycarbonate ou acrylique pour la pièce ?

Nous évaluons le polycarbonate lorsque la ténacité et la fixation mécanique comptent autant que la visibilité. Une face d’affichage présentant des exigences esthétiques différentes pourrait plutôt convenir à l’acrylique. Nous comparons la surface de vision requise, la disposition de fixation et l’exposition chimique avant de proposer un changement de matériau.[1] [2]

La désignation du brut et tout revêtement de surface restent intégrés à la spécification approuvée de la pièce.

TECANAT naturel : propriétés de référence du PC non chargé
PropriétéValeur de référenceCondition / méthode d’essaiPertinence pour l’acheteur
Masse volumique1.19 g/cm³Données fournisseur sur les brutsMasse de la pièce
Module de traction2,200 MPa1 mm/min · DIN EN ISO 527-2Rigidité élastique
Résistance à la traction à la limite d’élasticité69 MPa50 mm/min · DIN EN ISO 527-2Réponse en traction à court terme
Résistance à la compression16 MPa1% de déformation · EN ISO 604Compression par contact
Dilatation thermique linéaire80 µm/(m·K)Longitudinal, 23–60°C · DIN EN ISO 11359-1;2Jeu de montage

Formes brutes de polycarbonate non chargé Ensinger TECANAT naturel ; fiche technique internationale. Valeurs comparatives typiques, non limites d’acceptation pour les pièces finies. Les conditions indiquées s’appliquent uniquement à la propriété mentionnée.

Fraisage et tournage de stock en polycarbonate

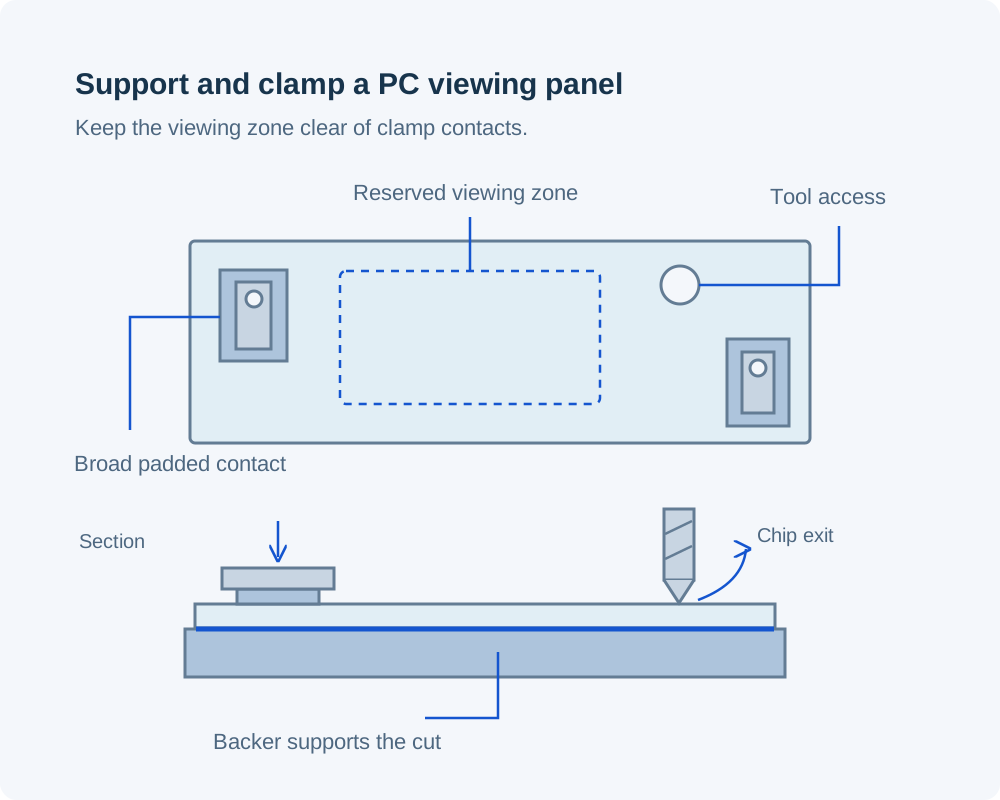
Vue en plan et coupe d’un panneau en polycarbonate équipé de pinces à bord rembourré larges placées à l’extérieur d’une zone de vision marquée, d’un point de découpe accessible et d’un support de fond sacrificiel

Évidements avec angles accessibles

Nous usinons les cavités d’enceinte et les profils de support à partir de repères définis. Les rayons internes, la profondeur et l’accès autour d’une paroi mince déterminent l’approche de l’outil de coupe ; un angle vif caché peut nécessiter une modification du dessin avant usinage.

Éléments de centrage et de portée usinés au tour

Nous usinons au tour les portées annulaires, les alésages de manchons et les épaulements autour de l’axe spécifié. La séparation entre une surface de portée et une surface esthétique permet d’appliquer à chacune la finition et le contrôle dimensionnel adaptés à sa fonction.

Coupes soutenues et surfaces protégées

Nous prévoyons un support proche de la zone de coupe et un serrage éloigné de la zone de visionnage. Des outils tranchants, une évacuation efficace des copeaux et un refroidissement adapté limitent la chaleur locale et les dommages de surface pendant l’enlèvement de matière.[2]

Dimensions du polycarbonate et jeux de montage

Manchon en polycarbonate entre un arbre et un boîtierCoupe transversale identifiant un arbre associé, un manchon en polycarbonate et un boîtier extérieur.BoîtierManchon en PCArbre d’assemblage
L’alésage du manchon, le siège du boîtier et l’arbre associé présentent des exigences dimensionnelles distinctes.
Références des caractéristiques en PC et acceptation du dessin
CaractéristiqueRéférence / exigenceCondition applicableVérification
Longueur du panneauDilatation de 0.24 mm par 100 mmDilatation naturelle libre selon TECANAT, 23→53°C, direction longitudinaleLa tolérance indiquée sur le dessin intègre la contrainte exercée et le matériau associé
Distance entre le bord du fixateur et le bord de la tôleJeu entre le trou et le bord ≥2D et ≥2tRecommandations pour tôles TUFFAK ; D = diamètre du trou, t = épaisseur ; les fentes nécessitent une valeur plus élevéeVérifier conformément à la disposition approuvée des trous
Manchon ou siège de retenueLimites de l’alésage, de l’épaulement et de la face d’appuiCondition libre ou montée spécifiée sur le dessinMesure du diamètre et de la position axiale
Zone de visionFace conservée ou surface finie approuvéeDirection de vision et éclairage spécifiésAcceptation séparée de l’apparence

Les indications relatives au guidage des plaques et aux déplacements calculés constituent des références de conception, et non des limites d’usinage universelles. Le dessin de la pièce définit les dimensions finales et les critères d’acceptation. Sources : TECANAT naturel d’Ensinger ; guide de fabrication TUFFAK de Plaskolite.

Les cotes suivent la fonction de chaque face

Nous distinguons sur le dessin les emplacements de fixation, les jeux internes entre composants et la surface de vision. L’analyse des tolérances porte ensuite sur les caractéristiques qui contrôlent l’assemblage, plutôt que d’appliquer une même limite à tous les bords.

Détails de fixation et d’enceinte en polycarbonate

Sièges plats pour éléments de fixation

Pour les plaques en polycarbonate, les faces d’appui planes et les rondelles répartissent la charge de serrage. Nous examinons soigneusement les sièges fraisés coniques, car une tête de vis conique peut déformer l’orifice vers l’extérieur.

Matériau entourant une cavité

Une paroi résiduelle fine peut se déformer pendant l’usinage ou l’assemblage. Nous analysons conjointement le fond de la cavité, les raccords d’angle et le support disponible, tout en maintenant l’outil et l’étau à distance des bords non supportés.

Jeu intérieur d’un couvercle

Un couvercle doit prévoir de l’espace pour les connecteurs, les composants mobiles et les extrémités des éléments de fixation, ainsi qu’un profil extérieur conforme. Nous usinons le rebord et les références de montage à partir de la définition d’assemblage, et non uniquement à partir du contour visible.[2]

Accès autour de la zone de vision

Nous plaçons les têtes de vis, les nervures et les marquages en dehors de la zone que l’opérateur doit traverser du regard. La direction de vision spécifiée détermine également si un bord usiné risque d’obstruer la vue.

Discuter des détails des pièces en PC

Applications des composants en polycarbonate usinés

Panneaux d’observation pour équipements

Nous usinons des vitrages et des couvercles permettant à un opérateur d’observer un mécanisme ou un indicateur. Le contour du panneau, la direction de visionnage et les ouvertures d’accès définissent la pièce ; les exigences relatives à la protection des équipements restent une spécification de conception distincte.

Fixations d’assemblage visibles

Des blocs de fixation transparents peuvent maintenir une caractéristique d’alignement visible pendant que la pièce est maintenue. Nous positionnons les logements de support et les éléments de fixation autour de cette ligne de visée afin que la fixation assure à la fois le positionnement et l’observation.

Boîtiers pour instruments

Nous usinons des corps et des couvercles autour de l’enveloppe fournie du composant. Les découpes pour connecteurs, l’engagement du couvercle et les références de montage définissent l’enceinte mécanique, sans supposer de performances électroniques ni d’étanchéité.

Entretoises et entretoises de retenue mécaniques

Les manchons et les bagues permettent de positionner ou de séparer des composants lorsque le polycarbonate (PC) a été spécifié. Nous usinons les faces de roulement et les diamètres de positionnement conformément au dessin d’assemblage, y compris le jeu autour des pièces adjacentes.

Faces visibles, surfaces usinées et arêtes

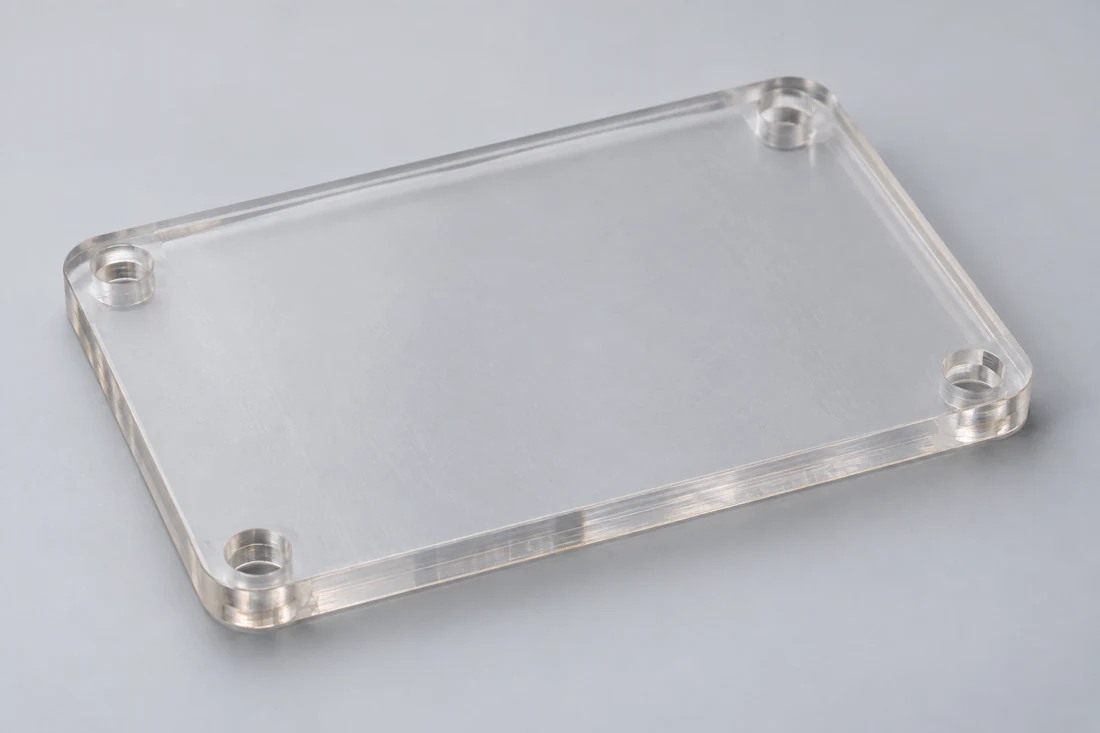
Panneau d’inspection rectangulaire transparent comportant quatre trous de fixation aux coins et des bords légèrement texturés

Faces conservées du brut

Pour un panneau plat de visualisation, nous pouvons planifier le contour et les opérations de perçage autour d’une face du brut approuvée. Le dessin identifie explicitement cette face afin qu’elle ne soit pas accidentellement incluse dans une opération d’usinage d’épaisseur.

Arêtes et poches usinées

Les surfaces fraîchement usinées (par fraisage ou tournage) présentent une texture différente de celle d’une face lisse non travaillée. Nous spécifions leur état de surface séparément et éliminons les bavures libres sans modifier les angles de positionnement ni les petits épaulements de mise en place.

Acceptation visuelle

Nous convenons préalablement de la direction de visualisation, des conditions d’éclairage et des zones à inspecter avant la fabrication de pièces critiques sur le plan esthétique. Une prescription optique ou un essai optique quantifié nécessite ses propres exigences spécifiques ainsi qu’un examen dédié en phase de fabrication.

Protection lors de la manipulation

Nous isolons les faces transparentes des pièces voisines et plaçons les repères d’identification en dehors de la zone visible. Le masquage et l’emballage convenus protègent la surface approuvée jusqu’à l’étape d’assemblage.

Inspection du matériau PC et des composants

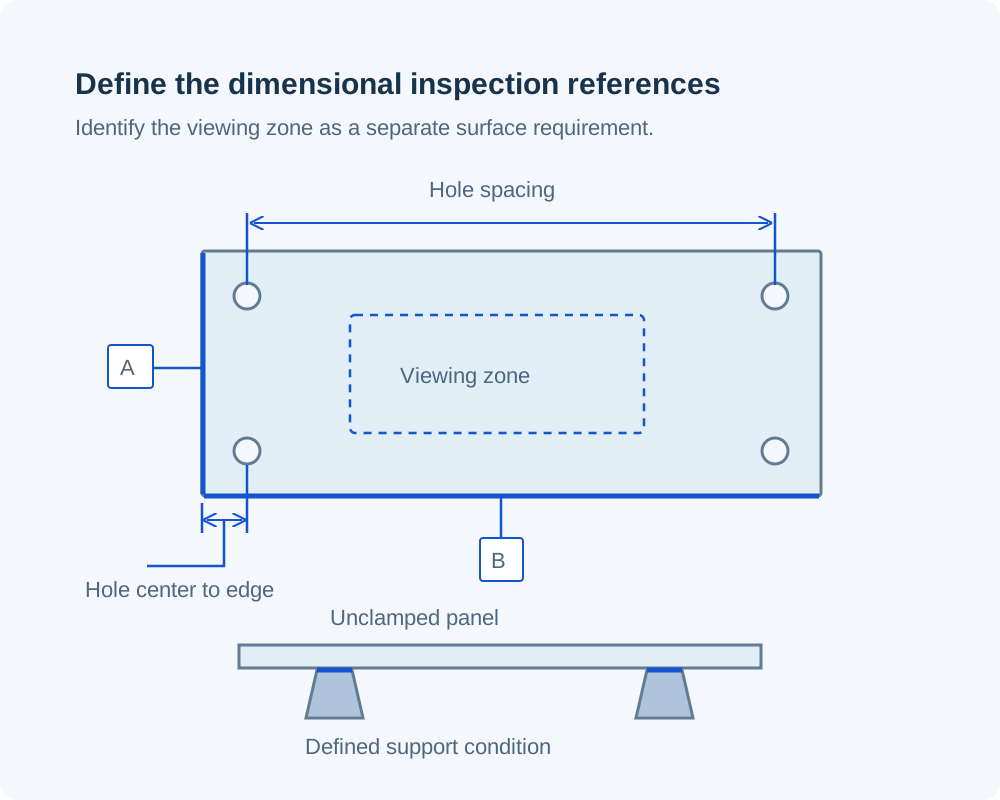
Panneau en polycarbonate non serré, avec espacement des trous et références trou-bord par rapport à deux arêtes de référence, une zone de vision marquée séparément et une condition de support définie pour la mesure

Dossiers relatifs à la nuance et au revêtement

Nous conservons l’identité du brut spécifiée avec la commande. Pour les tôles revêtues, le dossier indique également quelle face porte le revêtement, afin que l’inspection à réception puisse vérifier l’orientation correcte.

Dimensions de montage et d’appui

Nous enregistrons les positions des trous, les dimensions des poches ou les épaulements tournés convenues par rapport à la version du dessin. Les mesures identifient leurs références (datums) et leur état d’appui, ce qui permet de relier les résultats obtenus à l’assemblage réel.

Contrôles de surface et d’assemblage

Nous maintenons une séparation stricte entre le contrôle esthétique et les résultats dimensionnels. Tout essai monté, toute exposition au nettoyage ou toute mesure optique requise fait l’objet de conditions d’acceptation définies et d’une responsabilité d’essai attribuée.

Quels facteurs influencent le devis d’usinage PC ?

Faces conservées et brut de départ

La préservation d’une face de tôle peut modifier les choix disponibles en épaisseur. À l’inverse, un boîtier entièrement creusé nécessite suffisamment de matière brute pour sa cavité et ses surfaces extérieures ; nous établissons le devis sur la base du brut adapté à cette approche.

Accès des outils à l’intérieur de la pièce

Les poches profondes et étroites, les épaulements cachés et les petits angles internes affectent l’accessibilité et le temps d’usinage. Nous identifions clairement toute caractéristique difficile afin qu’une alternative de conception puisse être envisagée sans modifier l’ensemble de la pièce.

Exigences relatives à la visualisation et à l’inspection

Une vaste zone esthétique nécessite un traitement différent de celui d’un entretoise cachée. L’inclusion, dès la phase de devis, de la zone de visionnage acceptée et des cotes enregistrées permet de maintenir le travail de surface et l’inspection dans le même périmètre.

Variantes de panneaux et géométries répétées

Des pièces présentant un contour commun mais des découpes différentes peuvent partager des caractéristiques utiles de montage. Nous établissons le devis par variante et identifions les repères communs, plutôt que de considérer chaque révision comme une même pièce.

Du dessin en polycarbonate aux composants approuvés

Séparer les zones de visionnage et de fixation

Nous examinons le modèle conjointement avec le dessin, en identifiant les faces conservées en matière brute, les éléments usinés ainsi que les composants mécaniques environnants. Cela permet de déterminer ce qui doit rester visible et ce qui doit s’ajuster correctement.

Valider les contrôles sur la première pièce

Nous définissons au préalable les cotes à enregistrer et les contrôles d’aspect avant la fabrication de la première pièce. Si la pièce est évaluée montée dans un cadre, l’arrangement de fixation convenu accompagne l’échantillon.

Libérer la révision du composant

Nous utilisons pour la série la nuance approuvée, l’orientation des faces et la révision du dessin. Tout changement concernant une découpe, une limite de revêtement ou une interface d’assemblage est résolu avant toute usinage complémentaire.

Protéger les surfaces acceptées

Nous séparons les pièces pour l’expédition et veillons à ce que leur identification ne recouvre pas les zones de visionnage. Les commandes répétées conservent les critères de surface approuvés ainsi que la révision dimensionnelle.

Questions relatives à la commande de pièces en polycarbonate

Les rayures sur une face en PC dotée d’un revêtement dur peuvent-elles être estompées par polissage ?

Nous ne traitons pas une face endommagée avec revêtement dur comme une surface non revêtue ordinaire. Plaskolite déconseille le polissage des revêtements résistants à l’abrasion, car cela peut endommager davantage le revêtement et dégrader la transparence. Pour une pièce de remplacement, identifiez la zone de visionnage affectée et conservez la spécification requise pour le revêtement.

Puis-je utiliser le même frein-filet liquide que sur l’assemblage métallique ?

Nous devons connaître précisément le produit utilisé ainsi que son agrément de compatibilité avec la nuance de polycarbonate choisie. Plaskolite déconseille l’emploi de freins-filets sur les plaques TUFFAK, car ils peuvent provoquer des fissurations et des microfissures ; une pratique valable pour un assemblage métal-sur-métal ne constitue pas une validation suffisante.

Dois-je laisser le film protecteur sur les panneaux stockés en extérieur ?

Non. Nous acceptons le masquage pour la manutention et l’expédition, mais il ne constitue pas une couche de protection extérieure. Plaskolite signale que l’exposition prolongée au soleil ou à la chaleur peut rendre le masquage TUFFAK difficile à retirer ; veuillez suivre les instructions de retrait spécifiques au stock sélectionné.

Les vis à fileter et les vis à tarauder sont-elles interchangeables dans une tôle en PC ?

Non. Elles génèrent des contraintes différentes et nécessitent des définitions distinctes des avant-trous. Nous utilisons la vis et la conception de trou spécifiées. Les recommandations de Plaskolite pour TUFFAK privilégient les vis à fileter par coupe plutôt que les vis à fileter par déformation afin de réduire les contraintes radiales et circonférentielles résiduelles, sous réserve de l’application concernée.

Un ajustement à sec réussi permet-il d’éliminer tout risque de fissuration lors d’un nettoyage ultérieur ?

Non. Le polycarbonate peut subir une fissuration par contrainte environnementale due à une exposition combinée à des produits chimiques et à des contraintes mécaniques, même si l’assemblage à sec s’effectue sans problème. Pour valider le procédé, nous devons connaître la charge appliquée sur l’assemblage, le produit de nettoyage utilisé, sa concentration et sa température, plutôt que de nous fier à un échantillon non contraint découpé dans le stock.

Un panneau plat usiné peut-il être fourni prêt à être thermoformé ultérieurement ?

Nous pouvons examiner la plaque plane brute, mais la forme finale après pliage constitue une condition de pièce distincte. Le pliage modifie la géométrie de fixation, et le revêtement choisi peut limiter la formabilité. Avant de fournir un devis pour la plaque usinée, nous devons disposer de la forme finale, du procédé de pliage et de la répartition claire des responsabilités.

Une désignation de PC non chargé confère-t-elle automatiquement une classification UL94 V-0 ?

Non. Nous devons connaître la nuance exacte ainsi que la classification d’épaisseur correspondante. Par exemple, la plaque naturelle US TECANAT d’Ensinger indique une classe HB à 1.47 mm, sur la base de données issues du moulage par injection. Cette mention ne confère pas automatiquement la classification V-0 à un boîtier usiné ni à son assemblage.

ASSISTANCE PROJET

Discutez de votre composant en polycarbonate

Partagez le dessin de votre composant, les spécifications du stock de polycarbonate et les quantités requises. Nous examinerons les zones de visionnage, les caractéristiques de fixation et les exigences d’acceptation.

Références matériaux et fabrication

Données relatives aux stocks désignés et recommandations pour la fabrication de plaques utilisées comme références sur cette page.

  1. Ensinger — Données internationales sur les formes standard de TECANAT naturelPropriétés du polycarbonate non chargé aux vitesses d’essai, déformations et intervalle de température longitudinal indiqués.
  2. Plaskolite — Guide de fabrication des feuilles en polycarbonate TUFFAKSupport des feuilles, géométrie des éléments de fixation, jeux latéraux, masquage et entretien des revêtements.
  3. Plaskolite — Feuille extrudée en polycarbonate TUFFAK HC avec revêtement durExigences spécifiques à la nuance concernant le revêtement et l’exposition aux produits chimiques ; fissuration sous contrainte environnementale.
  4. Ensinger — Données américaines sur les formes standard de TECANAT naturelUn jeu de données américain distinct ; son entrée UL94 précise l’épaisseur de l’échantillon et les conditions des données issues du moulage.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Composant personnalisé en polycarbonate

Illustration agrandie de la géométrie de la pièce

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo