Zum Inhalt springen
VETCNCCNC FERTIGUNG
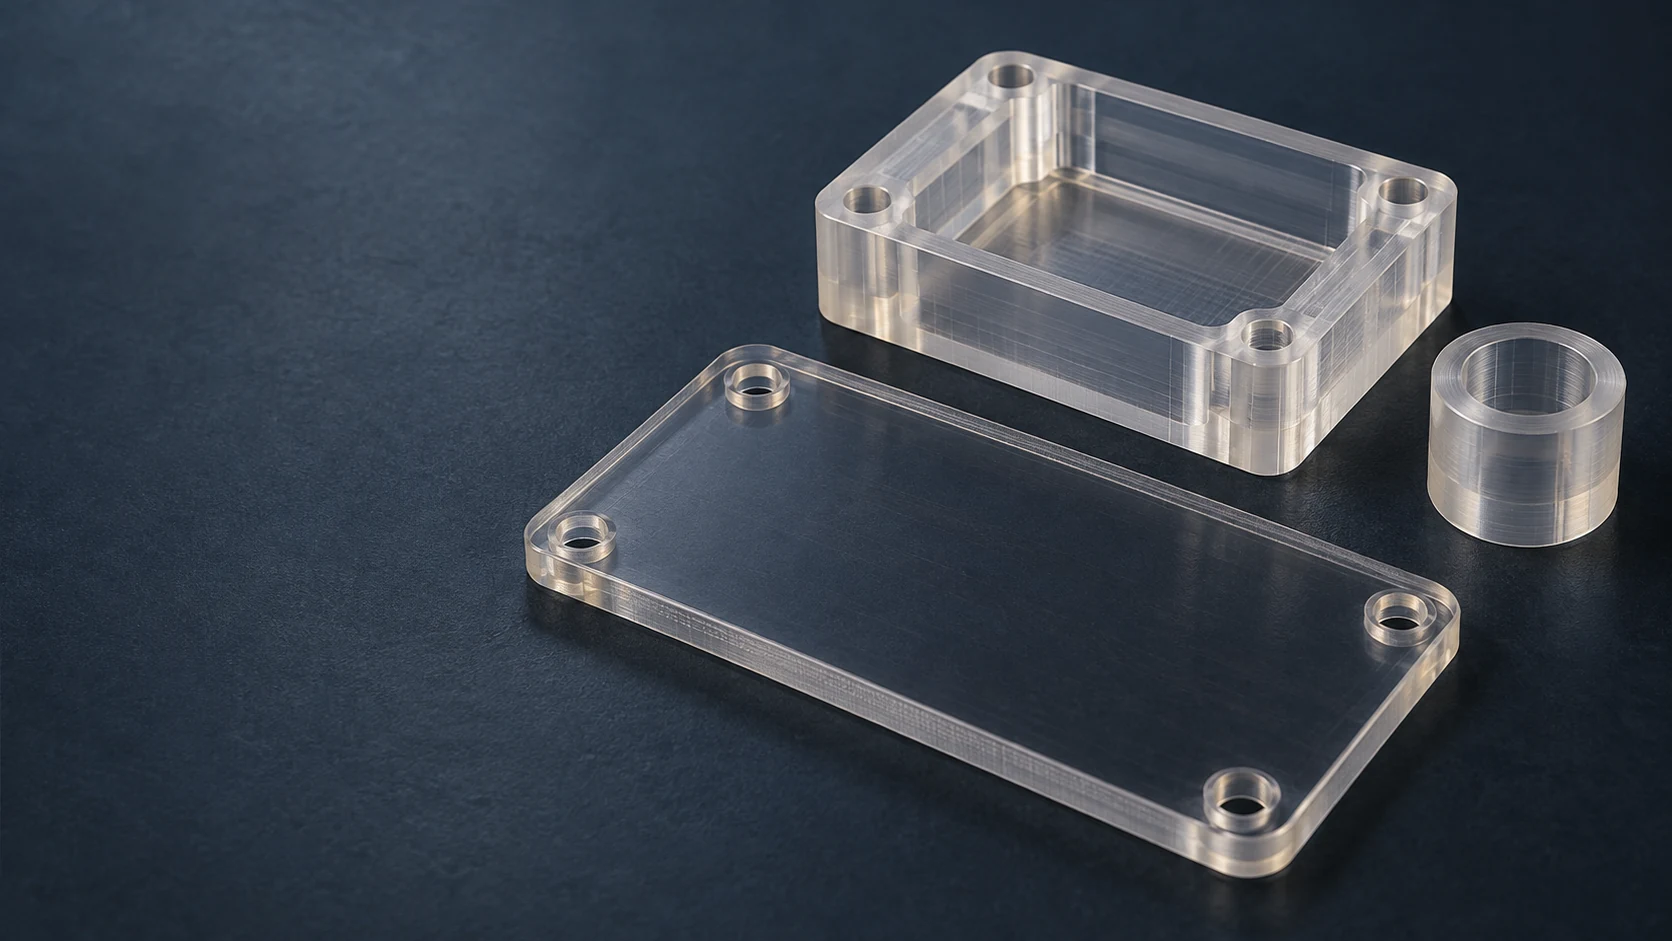
Durchsichtige bearbeitete Abdeckplatte, Gehäusekörper mit Aussparung und zylindrischer Abstandshülse auf dunklem Untergrund

Polycarbonat CNC Bearbeitung
für durchsichtige mechanische Teile

Eigenschaften des PC-Materials

Polycarbonat-Platten, Gehäuse und Montageteile

6-Teiletypen

Sicht- und Inspektionsplatten

Wir fräsen Konturen der Platten, Montagelöcher und Zugriffsausschnitte rund um den erforderlichen Sichtbereich. Die Zeichnung kennzeichnet die zu belassende Rohmaterial-Oberfläche sowie die Bereiche, die bearbeitet werden dürfen.
Gehäusekörper

Fräste PC-GehäuseKombinieren Sie Komponententaschen mit einer Deckelauflage und Befestigungslöchern. Wir positionieren diese Merkmale anhand der Gehäusedatumspunkte, sodass die innere Baugruppe und der Deckel denselben Bezug verwenden.

Spann- und Stützblöcke

Wir fräsen Taschen und Positioniermerkmale in durchsichtige Polycarbonat-Blöcke ein. Ein sichtbarer Montageweg kann bei der Ausrichtung helfen, während die definierten Kontaktstellen das Bauteil tragen und empfindliche Merkmale freihalten.

Befestigungswinkel

Wir fräsen gestufte oder L-förmige Stützen aus Vollmaterial. Die Position der Montagefläche, die verbleibende Wandstärke des Querschnitts sowie der Zugang für die Befestigungselemente bestimmen, wie die Halterung mit der umgebenden Hardware zusammenpasst.

Abstandsbuchsen

Gedrehte Buchsen trennen Komponenten durch eine kontrollierte Bohrung, Außendurchmesser und Länge. Wir unterscheiden定位-Durchmesser von Freilauf-Flächen und halten die Kontaktenden senkrecht zur vorgegebenen Achse.

Sicherungsringe

Wir drehen ringförmige Sicherungsringe mit Schultern oder Aufnahmeschritten für zeichnungsgemäß definierte Baugruppen. Die fixierte Komponente bestimmt die Bohrungsfreiheit, die Flächenkontaktfläche und die verfügbare Wandstärke rund um den Ring.

Polycarbonat-Rohmaterial und Oberflächenoptionen

Klare, nicht gefüllte PC-Sorte

Durchsichtiger, nicht gefüllter Rohling eignet sich für Teile, bei denen die Montage stets sichtbar bleiben muss. Wir identifizieren die Sichtzone vor der Entscheidung, welche Flächen bearbeitet werden; die Transparenz des Rohlings allein definiert nicht die fertige Sicht.[1]

Materialdefinition
Genannte Sorte, Rohmaterialform und erforderlicher Sichtbereich.

Undurchsichtiges oder farbiges PC-Material

Farbiger Rohling eignet sich für Abdeckungen und Träger, bei denen keine Sicht erforderlich ist. Wir stimmen Farbe und Zusammensetzung exakt mit der Spezifikation ab und binden alle geforderten Leistungsmerkmale an diese Werkstoffsorte.[1] [2]

Materialdefinition
Sorte, Farbreferenz und zugelassene Ersatzstoffe.

Hartbeschichtete Platten

Eine spezifizierte Hartbeschichtung auf einer Platte kann die erhaltenen Plattenflächen vor Kratzern schützen. Wir unterscheiden die beschichteten Flächen von durch Bearbeitung erzeugten Oberflächen und halten die Beschichtungsanforderung in der Zeichnung fest.[3]

Oberflächendefinition
Beschichtete Seite, geschützter Bereich und Bearbeitungsgrenzen.

Platten, Stäbe und Rohre

Platten eignen sich für Gehäuseplatten und ausgefräste Körper; Rundmaterial eignet sich für Buchsen und Ringe. Wir ermitteln die Bearbeitungszugaben anhand der fertigen Geometrie und betrachten eine Rohmaßangabe nicht als Grenze für das fertige Teil.

Ausgangsform
Fertige Dicke, Bohrung und verfügbare Rohgeometrie.
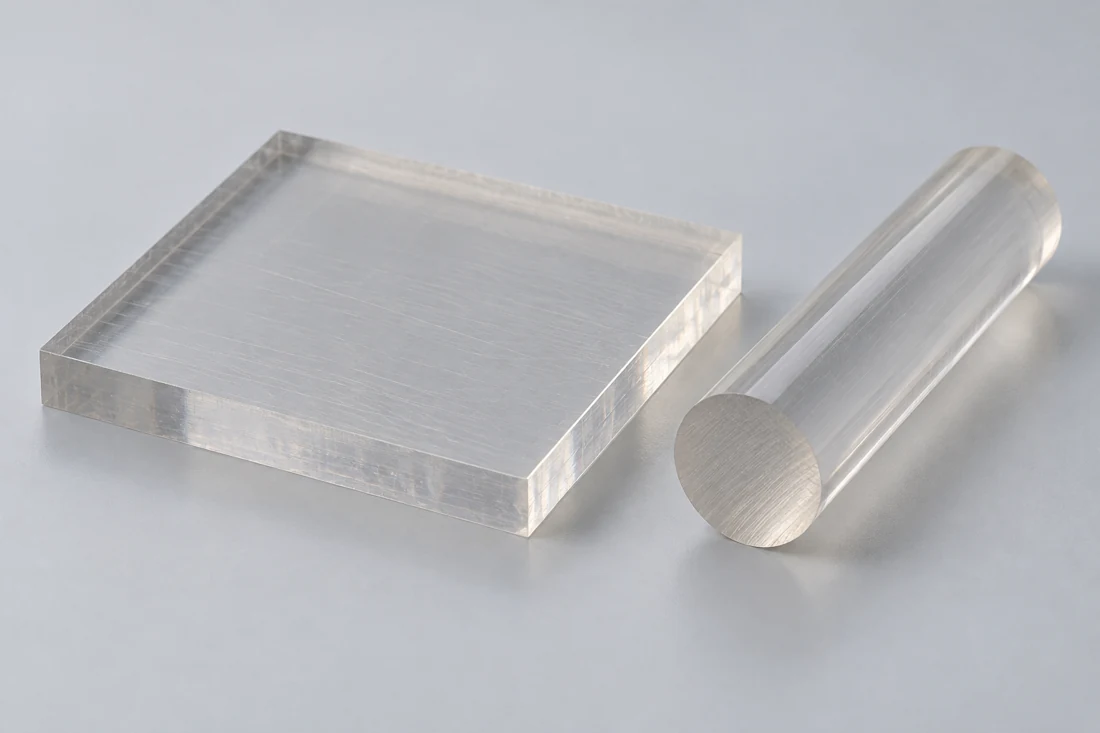
Massiver durchsichtiger Polymer-Platten- und Rundstab-Rohling mit geschnittenen Stirnflächen
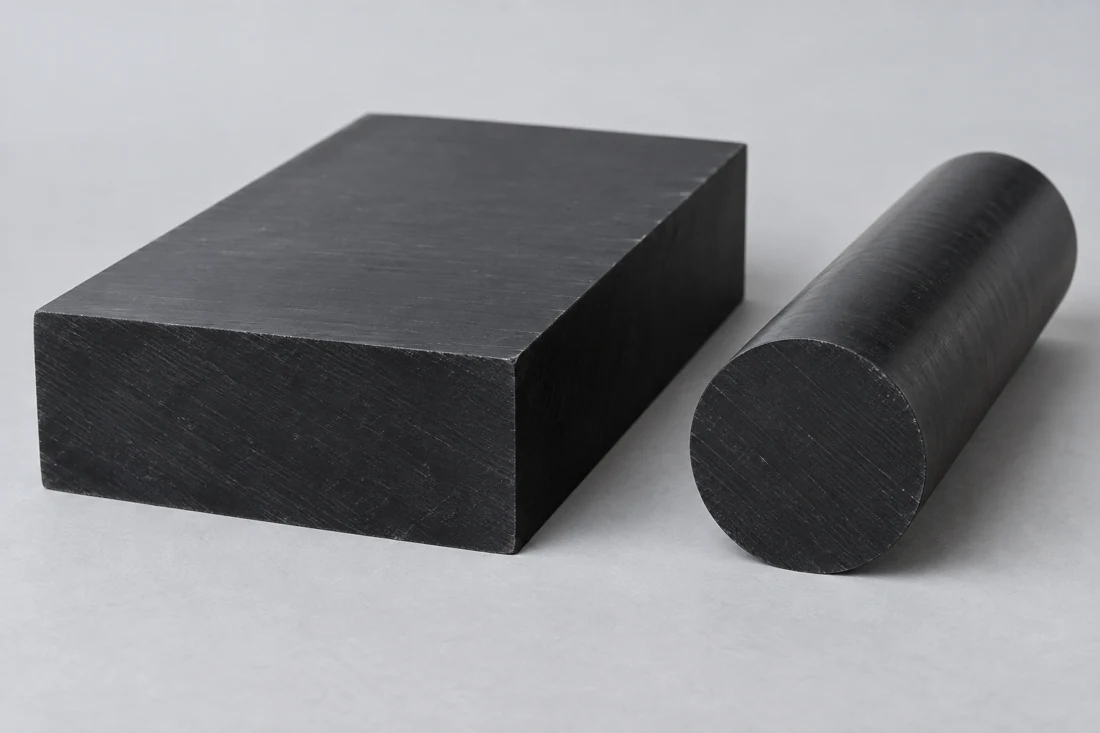
Undurchsichtiger schwarzer Polymer-Rohlingsblock und massiver Rundstab mit geschnittenen Stirnflächen

Polycarbonat oder Acryl für die Komponente?

Wir bewerten Polycarbonat, wenn neben der Sichtbarkeit auch Zähigkeit und mechanische Befestigung entscheidend sind. Eine Anzeigefläche mit anderen optischen Anforderungen könnte stattdessen Acryl geeignet machen. Vor einem Materialwechsel vergleichen wir den erforderlichen Sichtbereich, die Befestigungsanordnung und die chemische Belastung.[1] [2]

Die Rohmaterialbezeichnung sowie jegliche Oberflächenbeschichtung bleiben Bestandteil der genehmigten Teilespezifikation.

TECANAT natur: unverfüllte PC-Referenzeigenschaften
EigenschaftReferenzwertPrüfbedingung / VerfahrenBedeutung für den Kunden
Dichte1.19 g/cm³Lieferantendaten zum RohmaterialKomponentenmasse
Zugmodul2,200 MPa1 mm/min · DIN EN ISO 527-2Elastische Steifigkeit
Zugfestigkeit bei Streckgrenze69 MPa50 mm/min · DIN EN ISO 527-2Zugfestigkeit bei Kurzzeitbelastung
Druckfestigkeit16 MPa1% Dehnung · EN ISO 604Kontaktdruck
Linearer Wärmeausdehnungskoeffizient80 µm/(m·K)Längsrichtung, 23–60°C · DIN EN ISO 11359-1;2Montagefreiraum

Ensinger TECANAT natur, unverstärktes PC-Rohmaterial in Standardformen; internationales Datenblatt. Typische Vergleichswerte, keine Annahmegrenzen für fertige Teile. Die angegebenen Prüfbedingungen gelten ausschließlich für die jeweils genannte Eigenschaft.

Fräsen und Drehen von Polycarbonat-Rohmaterial

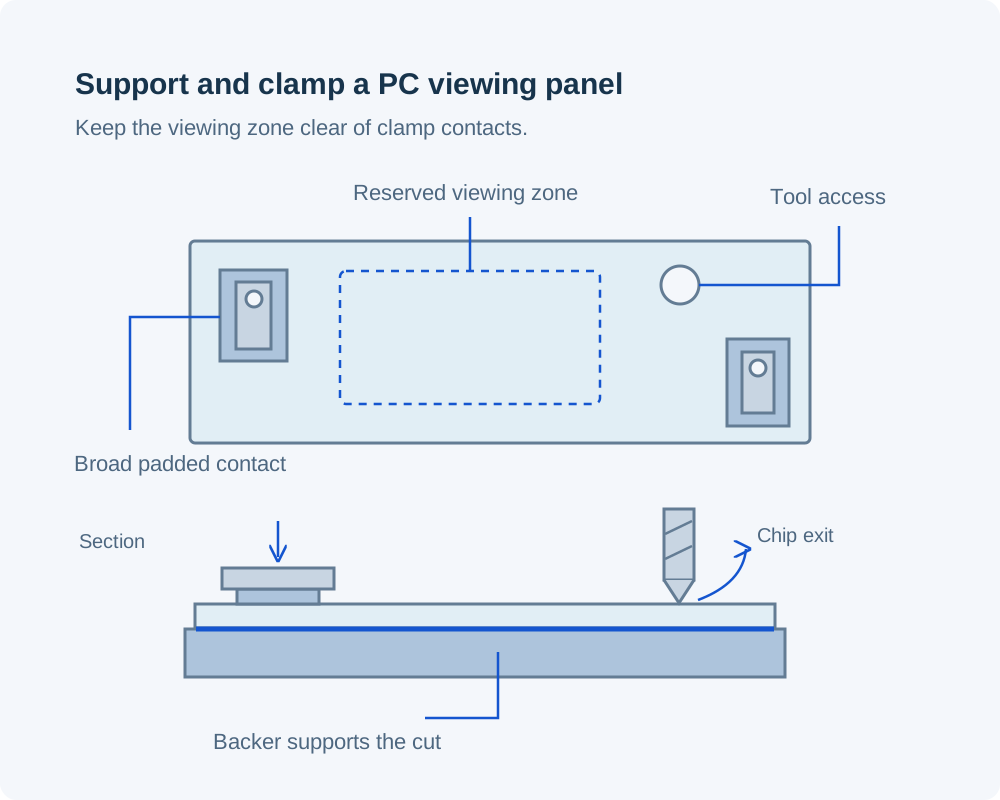
Ansicht und Schnitt einer Polycarbonatplatte mit breiten gepolsterten Randklemmen außerhalb einer markierten Sichtzone, einem zugänglichen Schnittpunkt und einer Opferschutzunterlage

Ausfräsungen mit zugänglichen Ecken

Wir fräsen Gehäusehohlräume und Tragprofile ausgehend von definierten Bezugsflächen. Innere Radien, Tiefe und Zugänglichkeit um eine dünne Wand bestimmen den Fräseransatz; eine verdeckte scharfe Ecke erfordert möglicherweise vor der Bearbeitung eine Zeichnungsänderung.

Gedrehte Anlage- und Positioniermerkmale

Wir drehen Ringanlagen, Buchsenbohrungen und Absätze um die angegebene Achse. Durch die Trennung einer Anlagefläche von einer optisch wirksamen Fläche kann jede Fläche die Oberflächenqualität und Maßgenauigkeit erhalten, die ihre Funktion erfordert.

Gestützte Schnitte und geschützte Flächen

Wir planen die Stützung nahe der Schnittstelle und die Spannung außerhalb der Sichtzone. Scharfe Werkzeuge, Späneabfuhr und eine geeignete Kühlung begrenzen lokale Wärmeentwicklung und Oberflächenschäden während der Materialabtragung.[2]

Abmessungen des Polycarbonat-Teils und Montagefreiräume

Polycarbonathülse zwischen einer Welle und einem GehäuseQuerschnitt mit identifizierter Paarungswelle, Polycarbonathülse und äußerem Gehäuse.GehäusePC-HülseGegenwelle
Die Bohrung der Hülse, der Sitz im Gehäuse sowie die passende Welle weisen jeweils eigene maßliche Anforderungen auf.
PC-Merkmalbezüge und Zeichnungsabnahme
MerkmalReferenz / AnforderungAnwendbare BedingungVerifizierung
Plattenlänge0.24 mm Dehnung pro 100 mmTECANAT natürliche, ungezwungene Dehnung, 23→53°C, längsDie Zeichnungszugabe berücksichtigt Einspannung und Gegenstück-Material
Randabstand der BlechbefestigungLoch-Rand-Abstand ≥2D und ≥2tHinweise für TUFFAK-Blech; D = Lochdurchmesser, t = Blechdicke; Schlitze benötigen größere AbständePrüfung anhand des genehmigten Lochmusters
Hülse oder HaltesitzToleranzen für Bohrung, Absatz und SitzflächeZeichnungsspezifischer freier oder montierter ZustandMessung von Durchmesser und axialer Lage
SichtbereichBeibehaltene Stirnfläche oder zugelassene fertige OberflächeSpezifizierte Sichtrichtung und BeleuchtungSeparate Freigabe der Oberflächenbeschaffenheit

Blechführung und berechnete Bewegung dienen als Konstruktionsreferenzen, nicht als universelle Bearbeitungsgrenzen. Die Bauteilzeichnung definiert die endgültigen Abmessungen und die Freigabekriterien. Quellen: Ensinger TECANAT natural; Plaskolite TUFFAK-Fertigungshinweise.

Abmessungen folgen der Funktion jeder Fläche

Wir trennen Montagestellen, Freiraum für innenliegende Komponenten und die Sichtfläche in der Zeichnung. Bei der Toleranzprüfung werden dann gezielt die Merkmale berücksichtigt, die die Montage steuern – statt eine einzige Grenze für jede Kante anzuwenden.

PC-Montage- und Gehäusedetails

Flache Befestigungsebenen

Bei PC-Platten verteilen flache Lagerflächen und Unterlegscheiben die Befestigungslast. Wir prüfen Senkschraubenbohrungen sorgfältig, da ein konisch gestalteter Schraubenkopf das Loch nach außen verformen kann.

Material um eine Tasche herum

Eine dünne verbleibende Wand kann sich während der Bearbeitung oder Montage verformen. Wir bewerten Boden, Übergänge an den Ecken und vorhandene Stützflächen gemeinsam und halten Werkzeug sowie Spannmittel von nicht gestützten Kanten fern.

Freiraum innerhalb eines Deckels

Ein Deckel benötigt Platz für Steckverbinder, bewegliche Komponenten und Schraubenenden sowie ein äußeres Profil, das passt. Wir fräsen Lippe und Montagedatumsflächen aus der Montagedefinition, nicht nur entlang der sichtbaren Kontur.[2]

Zugang rund um einen Sichtbereich

Wir platzieren Schraubenköpfe, Rippen und Kennzeichnungen außerhalb des Bereichs, durch den der Bediener hindurchsehen muss. Die spezifizierte Sichtrichtung bestimmt zudem, ob eine bearbeitete Kante die Sicht behindert.

Besprechen Sie Details zum PC-Teil

Anwendungen für bearbeitete PC-Komponenten

Beobachtungsfenster für Geräte

Wir fertigen Fenster und Abdeckungen, die es einem Bediener ermöglichen, einen Mechanismus oder eine Anzeige zu sehen. Die Kontur der Platte, die Blickrichtung und die Zugangsöffnungen definieren das Bauteil; Anforderungen an den Maschinenschutz bleiben eine separate Konstruktionsvorgabe.

Sichtbare Montagevorrichtungen

Durchsichtige Vorrichtungsblöcke können ein Ausrichtungsmerkmal sichtbar halten, während das Werkstück gehalten wird. Wir positionieren die Stütztaschen und Befestigungselemente entlang dieser Sichtlinie, sodass die Vorrichtung sowohl der Positionierung als auch der Beobachtung dient.

Gehäuse für Messgeräte

Wir bearbeiten Gehäusekörper und Abdeckungen entsprechend der vorgegebenen Komponentenumhüllung. Aussparungen für Steckverbinder, Verriegelung der Abdeckung sowie Montagebezugspunkte definieren das mechanische Gehäuse – ohne Annahmen zur Elektronik oder zur Dichtleistung.

Mechanische Abstandshalter und Halter

Buchsen und Ringe dienen der Positionierung oder Trennung von Komponenten, wenn Polycarbonat (PC) spezifiziert wurde. Wir bearbeiten die Lagerflächen und Positionierdurchmesser gemäß der Montagezeichnung, einschließlich des Spielraums um angrenzende Teile.

Sichtflächen, bearbeitete Flächen und Kanten

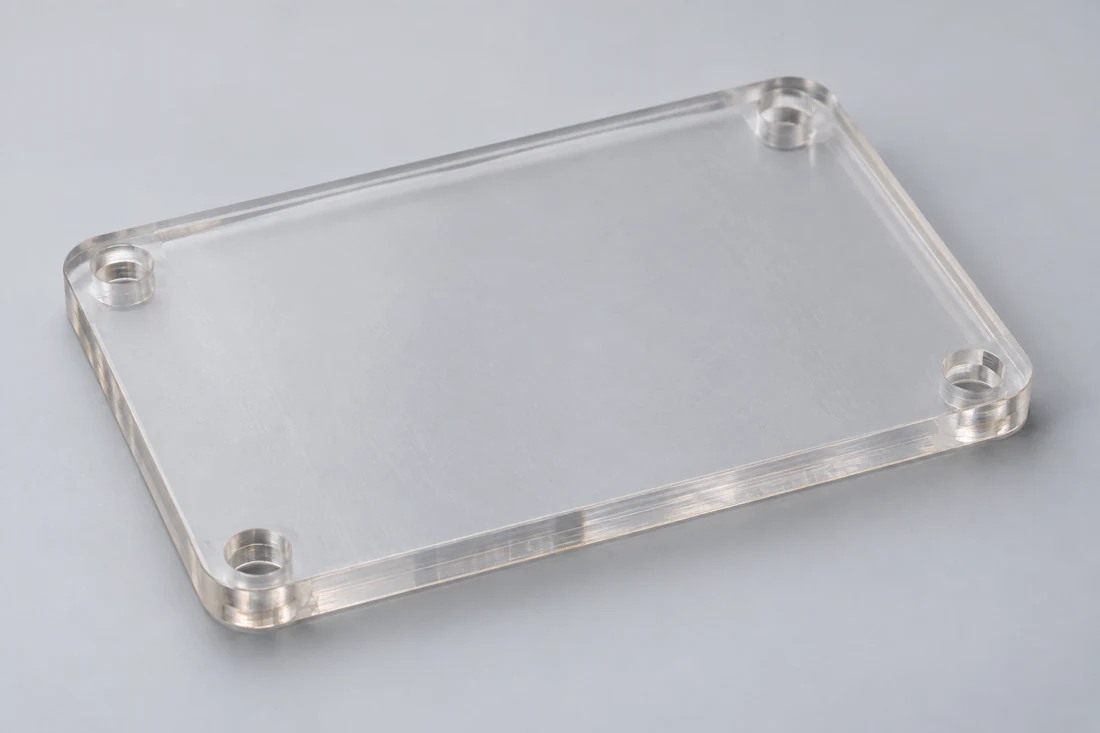
Rechteckige durchsichtige Inspektionsplatte mit vier Befestigungsbohrungen in den Ecken und leicht strukturierten Kanten

Beibehaltene Rohmaterialflächen

Für eine ebene Sichtscheibe planen wir Umrisse und Bohrungen entlang einer freigegebenen Rohmaterialfläche. Die Zeichnung kennzeichnet diese Fläche ausdrücklich, damit sie nicht versehentlich in eine Dickenbearbeitung einbezogen wird.

Bearbeitete Kanten und Taschen

Gefräste und gedrehte Flächen weisen eine andere Textur als eine unberührte klare Blechfläche auf. Wir spezifizieren deren Oberflächenqualität separat und entfernen lose Gratreste, ohne Positionierecken oder kleine Anlagestufen zu verändern.

Sichtannahme

Wir vereinbaren vor der Fertigung optisch kritischer Teile Richtung, Beleuchtung und zu inspizierende Bereiche. Eine Linsenverordnung oder eine quantifizierte optische Prüfung erfordert eigene Anforderungen sowie eine gesonderte Fertigungsprüfung.

Schutz beim Handling

Wir trennen klare Flächen von benachbarten Teilen und platzieren Kennzeichnungen außerhalb des Sichtbereichs. Die vereinbarten Abdeckmaßnahmen und Verpackung schützen die freigegebene Oberfläche bis zum Montagezeitpunkt.

PC-Material- und Komponenteninspektion

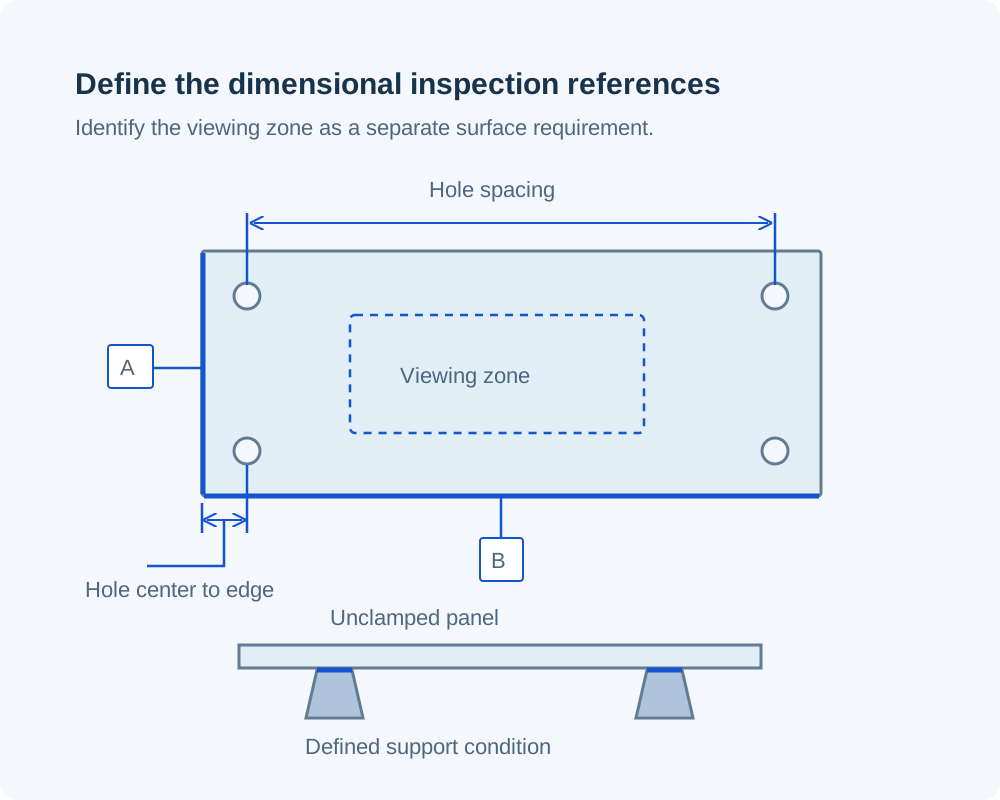
Nicht geklemmte Polycarbonatplatte mit Lochabständen und Loch-zu-Rand-Maßen bezogen auf zwei Bezugskanten, einer separat markierten Sichtzone sowie einer definierten Auflagebedingung für die Messung

Qualitätsklasse und Beschichtungsnachweise

Wir bewahren die vorgeschriebene Rohmaterialidentifikation zusammen mit der Bestellung auf. Bei beschichtetem Blech identifiziert der Nachweis zudem, welche Seite die Beschichtung trägt, damit die Eingangsprüfung die korrekte Orientierung überprüfen kann.

Montage- und Anlageabmessungen

Wir dokumentieren die vereinbarten Bohrpositionen, Taschengrößen oder gedrehten Anlageflächen bezogen auf die Zeichnungsrevision. Messungen beziehen sich auf ihre Bezugsflächen (Datums) und Auflagebedingungen, sodass das Ergebnis direkt mit der tatsächlichen Montage korreliert werden kann.

Oberflächen- und Montageprüfungen

Wir führen die optische Inspektion getrennt von den dimensionsbezogenen Ergebnissen durch. Jeder erforderliche Montageversuch, Reinigungszyklus oder optische Messvorgang besitzt definierte Annahmekriterien und eine zugewiesene Prüfverantwortung.

Was beeinflusst ein Angebot für PC-Bearbeitung?

Beibehaltene Flächen und Ausgangsrohmaterial

Die Erhaltung einer Blechfläche kann die verfügbaren Dickenoptionen beeinflussen. Ein vollständig ausgetaschtes Gehäuse hingegen benötigt ausreichend Rohmaterial für Hohlraum und Außenflächen; wir kalkulieren das entsprechende Rohblank.

Werkzeugzugang im Inneren des Teils

Tiefe, schmale Taschen, verdeckte Absätze und kleine innere Radien beeinträchtigen Zugang und Bearbeitungszeit. Wir identifizieren solche schwierigen Merkmale direkt, damit eine konstruktive Alternative geprüft werden kann – ohne das gesamte Teil neu zu gestalten.

Anforderungen an Sicht- und Inspektionsbereiche

Ein großflächiger kosmetischer Bereich erfordert eine andere Behandlung als ein verdeckter Abstandhalter. Die Einbeziehung der Akzeptanzkriterien für den Sichtbereich sowie der dokumentierten Maße bereits bei der Angebotserstellung stellt sicher, dass Oberflächenbearbeitung und Prüfung im selben Leistungsumfang bleiben.

Plattenvarianten und sich wiederholende Geometrien

Teile mit gemeinsamem Umriss, aber unterschiedlichen Ausschnitten, können nützliche Spannmerkmale gemeinsam nutzen. Wir kalkulieren die Mengen nach Variante und identifizieren gemeinsame Bezugselemente, anstatt jede Änderung als identisches Teil zu behandeln.

Vom PC-Zeichnungsmodell zu freigegebenen Komponenten

Trennung von Sicht- und Montagebereichen

Wir prüfen das Modell gemeinsam mit der Zeichnung und identifizieren behaltene Rohmaterialflächen, bearbeitete Merkmale sowie die umgebende Hardware. Damit wird festgelegt, was sichtbar bleiben muss und was passgenau sitzen muss.

Vereinbarung der Erstteilprüfungen

Wir definieren vor Fertigung des ersten Teils die zu dokumentierenden Maße sowie die optischen Prüfkriterien. Falls das Teil in einem Rahmen bewertet wird, wird die vereinbarte Montageanordnung zusammen mit der Musterprobe übermittelt.

Freigabe der Komponentenrevision

Für die Serienfertigung verwenden wir die freigegebene Werkstoffsorte, die vorgegebene Flächenausrichtung und die aktuelle Zeichnungsrevision. Jede Änderung an einem Ausschnitt, einer Beschichtungsgrenze oder einer Fügefläche wird vor weiterer Bearbeitung geklärt.

Schutz der freigegebenen Flächen

Wir trennen die Teile für den Versand und halten die Kennzeichnung außerhalb der Sichtbereiche. Bei Nachbestellungen bleiben sowohl die freigegebenen Oberflächenkriterien als auch die maßliche Revision erhalten.

Fragen zur Bestellung von Polycarbonat-Teilen

Können Kratzer auf einer hartbeschichteten PC-Oberfläche poliert werden?

Eine beschädigte hartbeschichtete Oberfläche behandeln wir nicht wie eine gewöhnliche unbeschichtete Fläche. Plaskolite rät davon ab, kratzfeste Beschichtungen zu polieren, da dies die Beschichtung weiter beschädigen und die Sicht verzerren kann. Für ein Ersatzteil ist der betroffene Sichtbereich zu kennzeichnen und die vorgeschriebene Beschichtungsanforderung beizubehalten.

Darf ich denselben flüssigen Schraubensicherungslack wie bei der Metallbaugruppe verwenden?

Wir benötigen das genaue Produkt sowie dessen Kompatibilitätsfreigabe für die gewählte Polycarbonatsorte. Plaskolite rät davon ab, Schraubensicherungslacke auf TUFFAK-Platten anzuwenden, da diese Rissbildung und Craze-Bildung hervorrufen können; eine Vorgehensweise für Metall-Metall-Verbindungen stellt keine ausreichende Freigabe dar.

Sollte die Schutzfolie auf im Freien gelagerten Platten belassen werden?

Nein. Wir stimmen einer Abdeckung für Handhabung und Versand zu, doch handelt es sich dabei nicht um eine Schutzschicht für den Außenbereich. Plaskolite weist darauf hin, dass eine längere Einwirkung von Sonnenlicht oder Hitze das Entfernen der TUFFAK-Abdeckung erschweren kann; befolgen Sie daher die Entfernanweisungen des ausgewählten Lagerbestands.

Sind formschneidende und gewindefräsende Schrauben in PC-Platten austauschbar?

Nein. Sie erzeugen unterschiedliche Spannungen und erfordern unterschiedliche Bohrungsvorgaben für die Vorbohrung. Wir verwenden die vorgegebene Schraube sowie das entsprechende Bohrungsdesign. Die TUFFAK-Richtlinien von Plaskolite bevorzugen Gewindeschneidschrauben gegenüber Gewindeformschrauben, um geringere Restradial- und Umfangsspannungen zu erreichen – vorbehaltlich der jeweiligen Anwendung.

Kann ein erfolgreicher Trockenversuch Rissbildung während einer späteren Reinigung ausschließen?

Nein. Polycarbonat (PC) kann unter Umständen eine spannungsbedingte Umweltkorrosion entwickeln, wenn chemische Einwirkung und mechanische Spannung kombiniert auftreten – selbst dann, wenn die Trockenmontage passt. Für den Validierungsplan benötigen wir die montierte Belastung, das verwendete Reinigungsmittel, dessen Konzentration sowie die Temperatur – anstatt uns auf einen unbelasteten Prüfling aus Lagermaterial zu verlassen.

Kann eine bearbeitete ebene Platte werkzeuglos für eine spätere Warmbiegung bereitgestellt werden?

Wir können die ebene Rohplatte prüfen, doch die fertig gebogene Form stellt einen separaten Teilezustand dar. Das Biegen verändert die Montagegeometrie, und die gewählte Beschichtung kann das Umformen einschränken. Vor der Angebotserstellung für die bearbeitete Rohplatte müssen endgültige Form, Biegeverfahren sowie Verantwortlichkeiten festgelegt sein.

Stellt eine Bezeichnung für unverfülltes PC eine UL94-V-0-Einstufung sicher?

Nein. Wir benötigen die exakte Werkstoffsorte sowie die zugehörige Dickenklasse. So listet beispielsweise Ensingers internationales Lagermaterial TECANAT natur HB bei 1.47 mm unter Verwendung von Spritzguss-Daten auf. Dieser Eintrag begründet jedoch keine V-0-Einstufung für ein bearbeitetes Gehäuse oder dessen Zusammenbau.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Polycarbonat-Komponente

Teilen Sie Ihre Komponentenzeichnung, die Spezifikation des PC-Rohmaterials und die gewünschten Mengen mit. Wir prüfen die Sichtbereiche, Befestigungsmerkmale und Abnahmekriterien.

Material- und Fertigungsreferenzen

Genannte Lagerdaten und Anleitungen zur Blechverarbeitung wurden als Referenzquellen für diese Seite herangezogen.

  1. Ensinger — TECANAT naturfarben, internationale Daten zu StandardformenEigenschaften von unverstärktem PC bei den angegebenen Prüfgeschwindigkeiten, Dehnung und longitudinaler Temperaturspanne.
  2. Plaskolite — TUFFAK Leitfaden zur Verarbeitung von Polycarbonat-PlattenPlattenunterstützung, Befestigungsgeometrie, Randabstände, Abdeckung und Pflege von Beschichtungen.
  3. Plaskolite — TUFFAK HC extrudierte hartbeschichtete PlatteSortenspezifische Anforderungen an Beschichtung und chemische Einwirkung; Umgebungs-Spannungsrissbildung.
  4. Ensinger — TECANAT naturfarben, US-Daten zu StandardformenEin separater US-Datensatz; sein UL94-Eintrag gibt Probendicke und Bedingungen für die Spritzgussdaten an.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Individuelle Polycarbonat-Komponente

Vergrößerte Darstellung der Teilgeometrie

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB