Kijk- en inspectiepanelen
Wij bewerken de omtrek van panelen, montagegaten en toegangsuitsparingen rond het vereiste kijkvlak. Op de technische tekening is aangegeven welk grondstofoppervlak behouden moet blijven en welke delen mogen worden bewerkt.
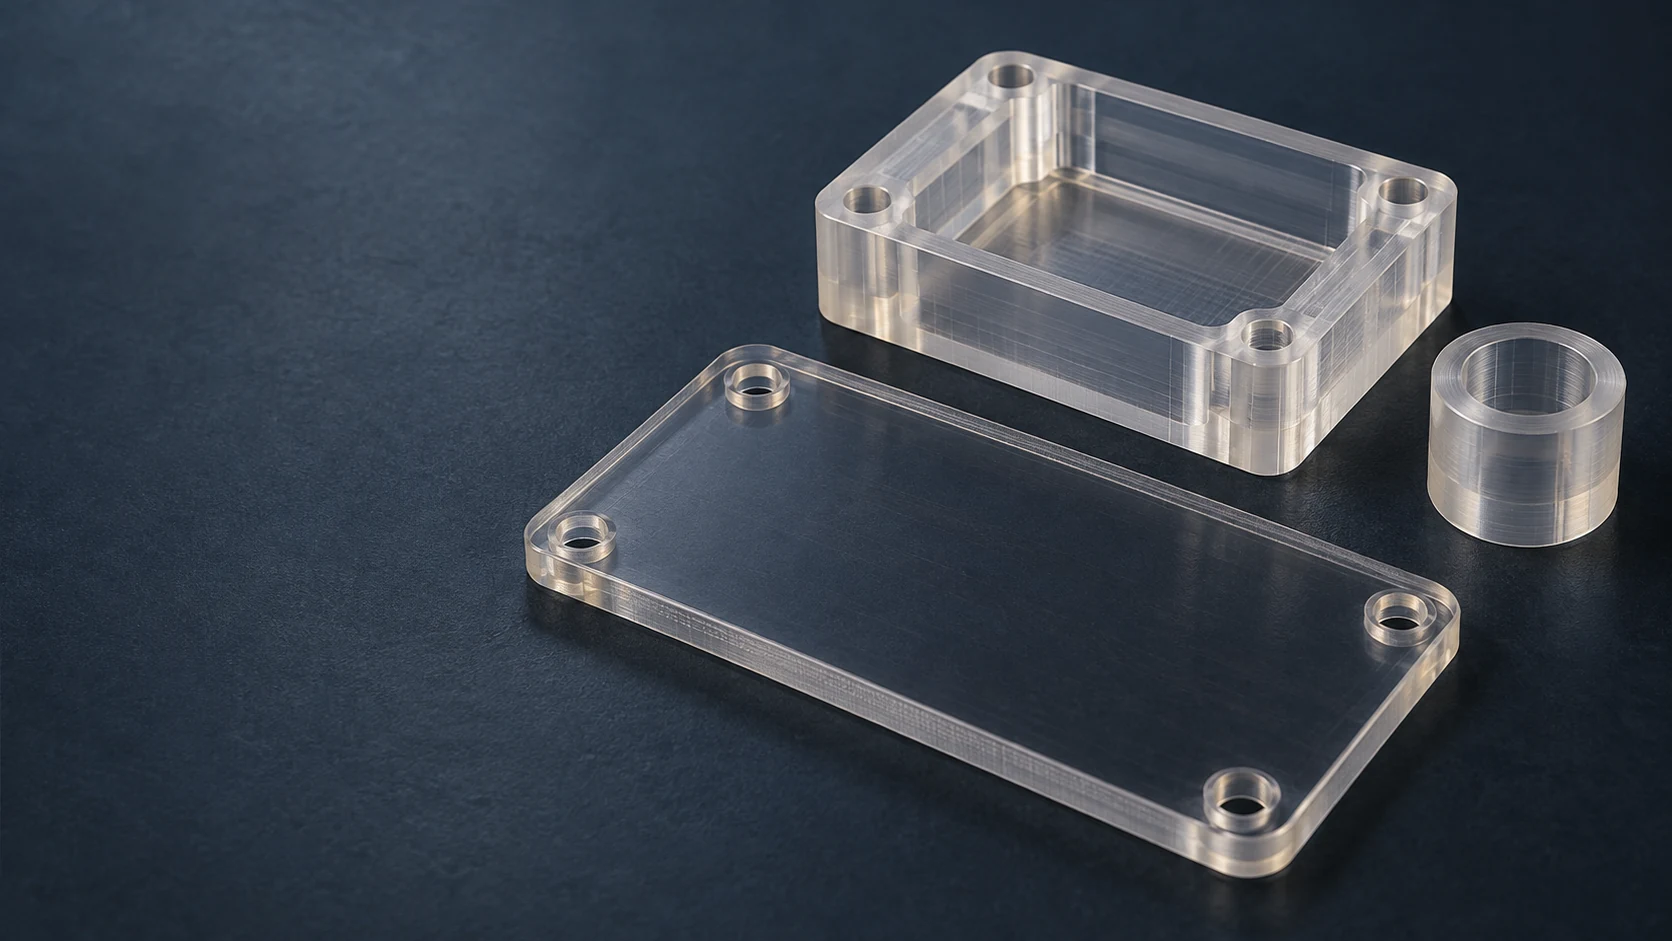
Wij bewerken de omtrek van panelen, montagegaten en toegangsuitsparingen rond het vereiste kijkvlak. Op de technische tekening is aangegeven welk grondstofoppervlak behouden moet blijven en welke delen mogen worden bewerkt.
Gefreesde PC-behuizingenCombineer componentuitsparingen met een dekselzitting en montagegaten. Wij positioneren deze kenmerken ten opzichte van de referentiepunten van de behuizing, zodat de interne assemblage en het deksel dezelfde referentie delen.
Wij bewerken vakken en positioneringskenmerken in transparante PC-blokken. Een zichtbaar assemblagepad kan helpen bij de positionering, terwijl de gedefinieerde contactvlakken het onderdeel dragen en gevoelige kenmerken vrijhouden.
Wij frezen trapvormige of L-vormige ondersteuningen uit massieve grondstof. De positie van het montagevlak, de resterende sectiedikte en de toegankelijkheid voor de bevestigingsmiddelen bepalen hoe de beugel past bij de omliggende hardware.
Gedraaide hulzen scheiden componenten van elkaar via een gecontroleerde boring, buitendiameter en lengte. Wij onderscheiden positioneringsdiameters van vrijspeloppervlakken en houden de contacteinden loodrecht op de gespecificeerde as.
Wij draaien ringvormige onderdelen met schouders of aanslagstappen voor assemblages volgens de tekeningspecificatie. Het vastgehouden onderdeel bepaalt het speling in de boring, het vlakcontact en de beschikbare wanddikte rond de ring.
Doorzichtige ongevulde grondstoffen zijn geschikt voor onderdelen waarbij de assemblage zichtbaar moet blijven. Wij identificeren de kijkzone al vóórdat wij beslissen welke oppervlakken bewerkt moeten worden; de transparantie van het grondmateriaal alleen bepaalt niet het uiteindelijke zicht.[1]
Gekleurde grondstoffen zijn geschikt voor dekplaten en ondersteuningen die geen transparantie vereisen. Wij passen de opgegeven kleur en samenstelling exact aan bij het onderdeel, waarbij alle vereiste prestaties aan die kwaliteit zijn gebonden.[1] [2]
Een gespecificeerd plaat met harde coating kan de behouden plaatvlakken tegen krassen beschermen. Wij onderscheiden de gecoate vlakken van oppervlakken die door bewerking zijn ontstaan en houden de coatingvereiste op de tekening aan.[3]
Plaat is geschikt voor panelen en behuizingen met uitsparingen; ronde staven zijn geschikt voor hulzen en ringen. Wij bepalen de bewerkingstoeslagen op basis van de eindgeometrie, in plaats van een grondvormafmeting als limiet voor het afgewerkte onderdeel te beschouwen.
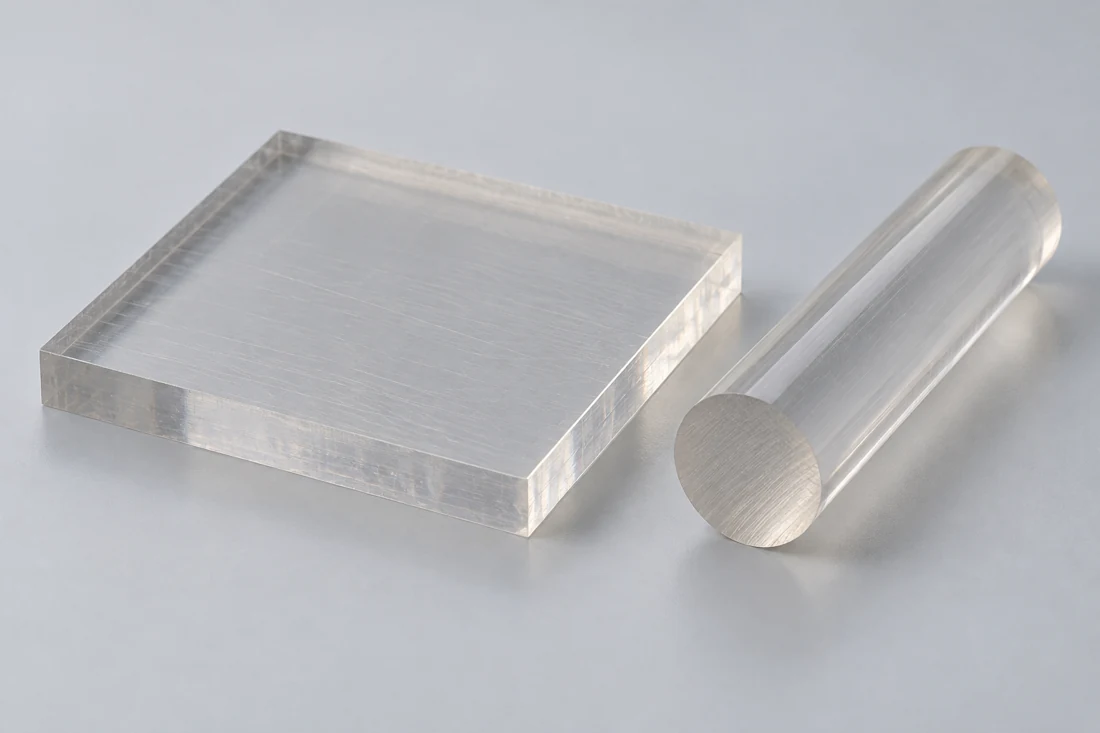
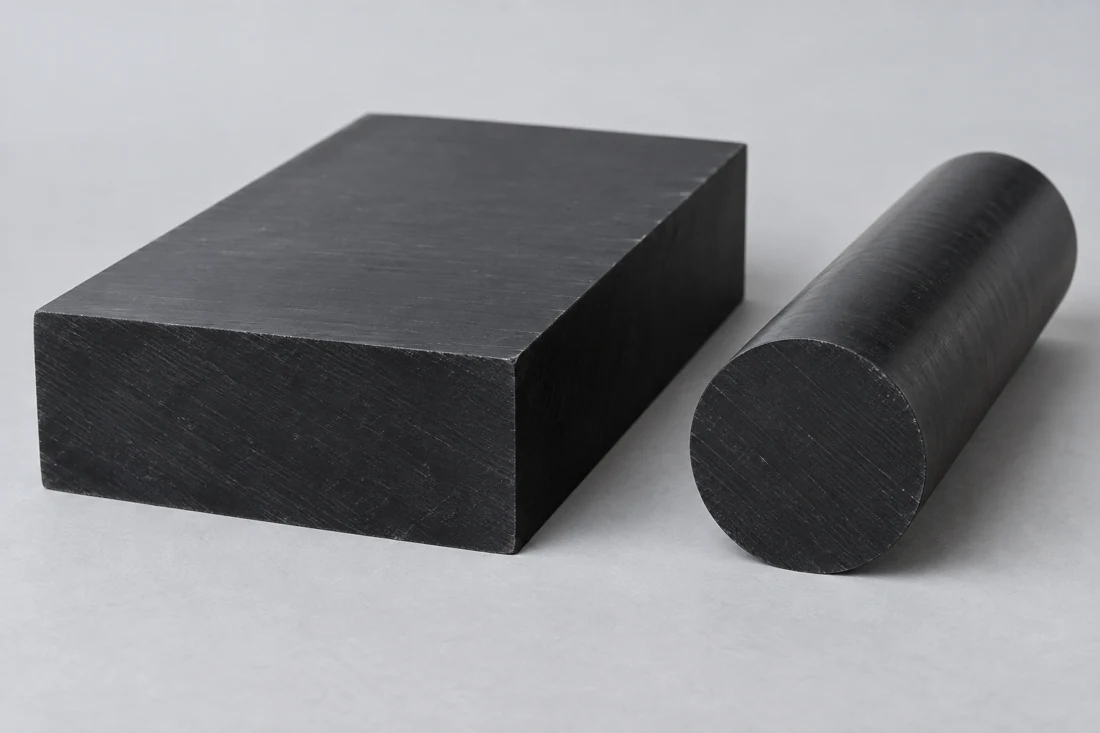
Wij beoordelen PC wanneer taaiheid en mechanische bevestiging even belangrijk zijn als zichtbaarheid. Een displayvlak met een andere uiterlijke eis kan in plaats daarvan beter geschikt zijn voor acrylaat. Wij vergelijken het vereiste kijkgebied, de montageopstelling en de blootstelling aan chemicaliën voordat wij een materiaalwijziging voorstellen.[1] [2]
De grondvormaanduiding en eventuele oppervlaktecoating blijven onderdeel uitmaken van de goedgekeurde onderdeelspecificatie.
| Eigenschap | Referentiewaarde | Testomstandigheden / -methode | Relevantie voor de koper |
|---|---|---|---|
| Dichtheid | 1.19 g/cm³ | Leveranciersgegevens voor grondvormen | Componentmassa |
| Trekmodulus | 2,200 MPa | 1 mm/min · DIN EN ISO 527-2 | Elastische stijfheid |
| Treksterkte bij vloeien | 69 MPa | 50 mm/min · DIN EN ISO 527-2 | Kortdurende trekrespons |
| Druksterkte | 16 MPa | 1% vervorming · EN ISO 604 | Contactdruk |
| Lineaire thermische uitzettingscoëfficiënt | 80 µm/(m·K) | Longitudinaal, 23–60°C · DIN EN ISO 11359-1;2 | Montagevrije ruimte |
Ensinger TECANAT natuurlijk, ongevulde PC-grondvormen; internationale datasheet. Typische vergelijkingswaarden, geen acceptatiegrenzen voor afgewerkte onderdelen. De vermelde omstandigheden gelden uitsluitend voor de genoemde eigenschap.
Wij bewerken behuizingsholten en ondersteuningsprofielen vanuit gedefinieerde referentievlakken. Interne radius, diepte en toegankelijkheid rond een dunne wand bepalen de gereedschapsaanpak; een verborgen scherpe hoek vereist mogelijk een wijziging in de tekening vóór bewerking.
Wij draaien ringaanslagen, hulzboringen en schouders rond de gespecificeerde as. Door een aanslagvlak van een esthetisch vlak te scheiden, kan elk vlak de afwerking en dimensionele controle ontvangen die zijn functie vereist.
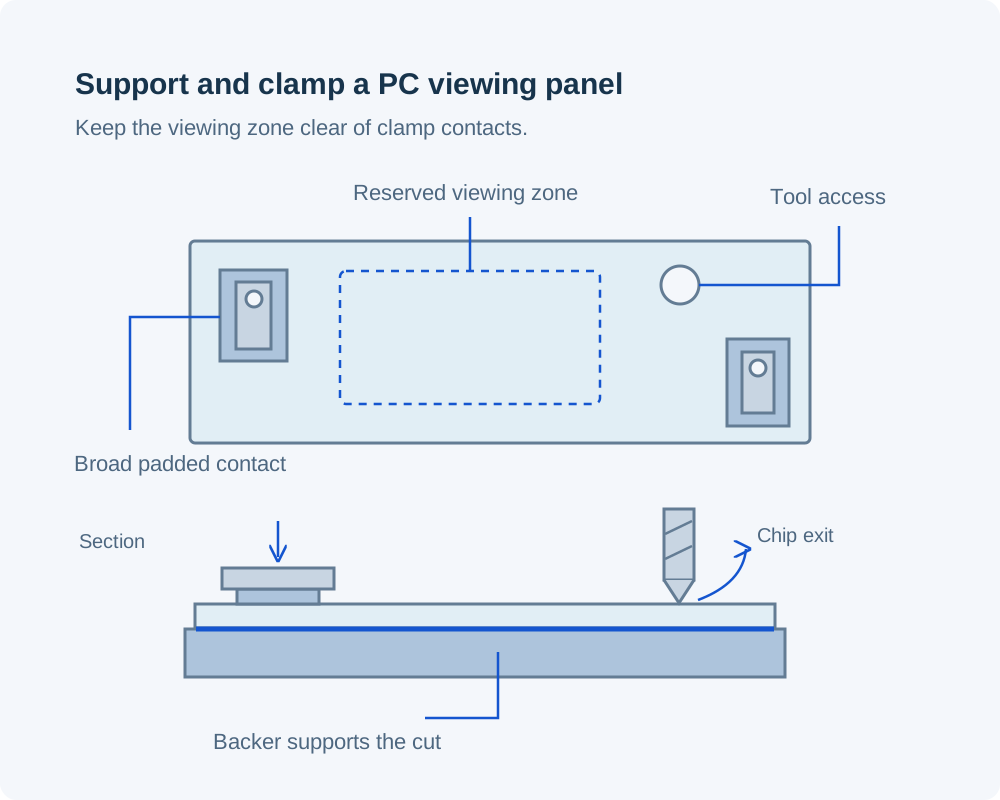
Wij plannen ondersteuning dicht bij de snede en klemmen buiten het zichtgebied. Scherpe gereedschappen, spaanafvoer en geschikte koeling beperken lokale warmteontwikkeling en oppervlakteschade tijdens materiaalverwijdering.[2]
| Functie | Referentie / eis | Toepasselijke voorwaarde | Verificatie |
|---|---|---|---|
| Lengte van de plaat | 0.24 mm uitzetting per 100 mm | TECANAT natural, vrije expansie, 23→53°C, longitudinaal | De tolerantie op de tekening omvat beperking en passend materiaal |
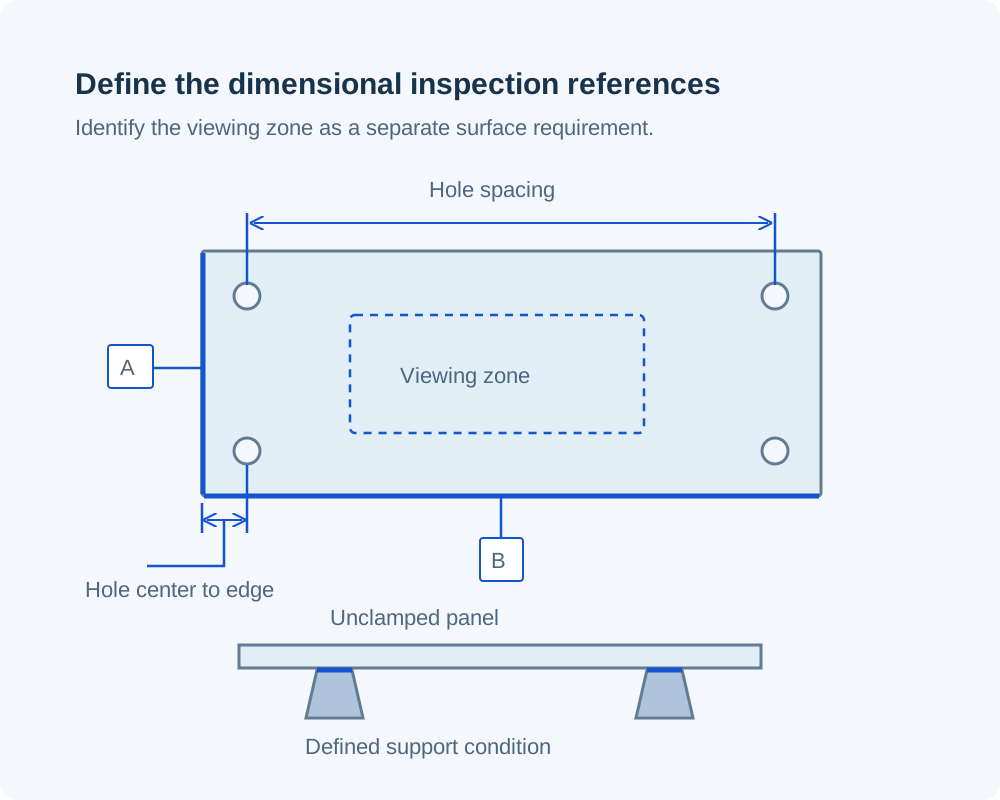
| Afstand van bevestigingsgat tot rand van plaat | Afstand tussen gat en rand ≥2D en ≥2t | Aanbevelingen voor TUFFAK-platen; D = gatdiameter, t = dikte; sleuven vereisen meer ruimte | Controleer tegen de goedgekeurde gatindeling |
| Huls of vastzetzitvlak | Toleranties voor boring, schouder en zitvlak | Op de tekening aangegeven vrije of gemonteerde toestand | Meting van diameter en axiale positie |
| Kijkzone | Behouden vlak of goedgekeurde eindafwerking | Aangegeven kijkrichting en belichting | Afzonderlijke acceptatie van het uiterlijk |
Richtlijnen voor platen en berekende beweging zijn ontwerprichtlijnen, geen universele bewerkingslimieten. De onderdeeltekening definieert de definitieve afmetingen en acceptatievoorwaarden. Bronnen: Ensinger TECANAT natuurlijk; Plaskolite TUFFAK-verwerkingsrichtlijnen.
We onderscheiden op de tekening de montageplaatsen, de interne componentvrijspeling en het kijkvlak. Bij de tolerantiebeoordeling richten we ons vervolgens op de kenmerken die de assemblage beheersen, in plaats van één limiet toe te passen op elke rand.
Voor PC-platen verspreiden vlakke draagvlakken en sluitringen de bevestigingsbelasting. We beoordelen verzonken zitvlakken zorgvuldig, omdat een conisch schroefhoofd het gat naar buiten kan dwingen.
Een dunne resterende wand kan tijdens bewerking of montage verplaatsen. We beoordelen gezamenlijk de bodem van de uitsparing, de overgangen in de hoeken en de beschikbare ondersteuning, en houden het gereedschap en de klem weg van niet-ondersteunde randen.
Een deksel heeft ruimte nodig voor connectoren, bewegende onderdelen en de uiteinden van bevestigingsmiddelen, evenals een buitenprofiel dat past. Wij bewerken de lip en de montagereferenties op basis van de montage-definitie, niet alleen op basis van de zichtbare omtrek.[2]
We plaatsen schroefkoppen, ribben en identificatie buiten het gebied waarbinnen de operator doorheen moet kijken. De aangegeven kijkrichting bepaalt ook of een bewerkt randoppervlak het zicht zal belemmeren.
Wij frezen ramen en afdekkingen die een operator in staat stellen een mechanisme of indicator te zien. De omtrek van het paneel, de kijkrichting en de toegangsopeningen bepalen het onderdeel; eisen voor machinescherming blijven een afzonderlijke ontwerpspecificatie.
Doorzichtige opspanblokken kunnen een uitlijnfunctie zichtbaar houden terwijl het onderdeel vastgezet is. Wij positioneren de ondersteuningsnokken en bevestigingsmiddelen rond deze zichtlijn, zodat de fixture zowel voor positionering als voor observatie dient.
Wij frezen behuizingen en afdekkingen rond de geleverde componentomvang. Uitsparingen voor connectoren, vergrendeling van de afdekking en montage-referentiepunten definiëren de mechanische behuizing, zonder aannames over elektronica of afdichtingsprestaties.
Hulzen en ringen kunnen onderdelen positioneren of scheiden waar polycarbonaat (PC) is gespecificeerd. Wij bewerken de lagervlakken en positioneringsdiameters volgens de assemblagetekening, inclusief de speling rond aangrenzende onderdelen.
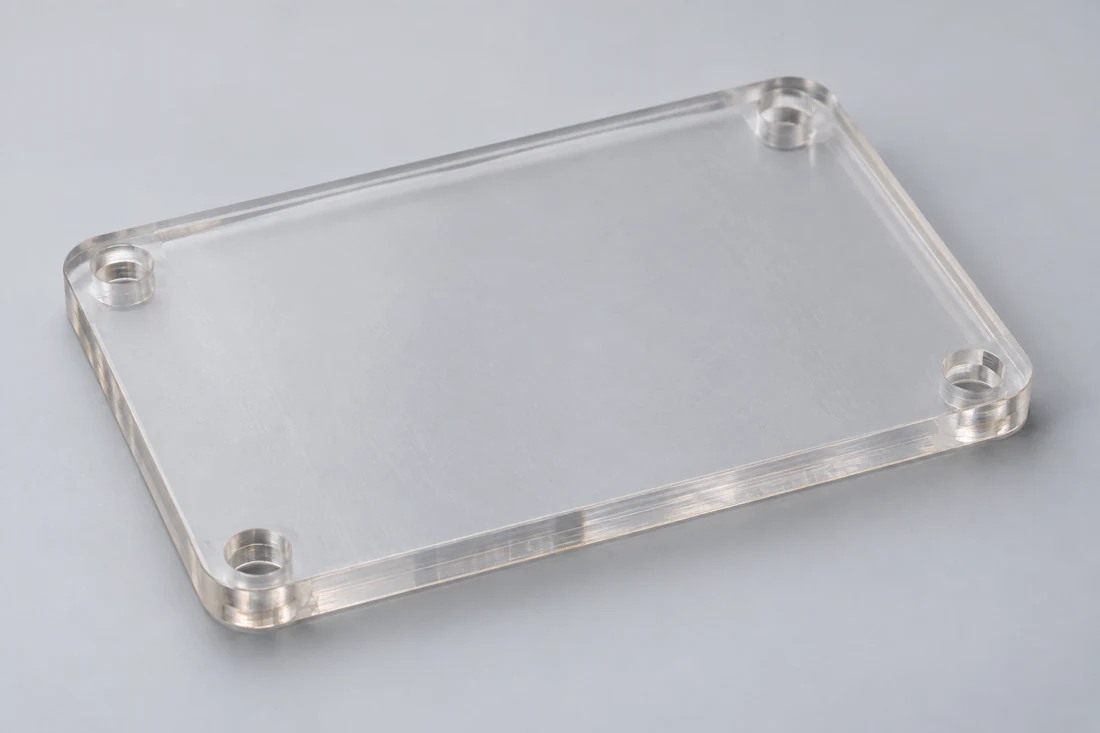
Voor een vlak zichtpaneel kunnen wij de omtrek- en gatbewerkingen plannen rond een goedgekeurd plaatvlak. Op de tekening is dat vlak gemarkeerd, zodat het niet per ongeluk wordt meegenomen in een diktebewerking.
Gefreesde en gedraaide oppervlakken vertonen een andere structuur dan een onbewerkt transparant plaatvlak. Wij specificeren hun afwerking afzonderlijk en verwijderen losse bramen zonder de positioneringshoeken of kleine aanslagtrappen te wijzigen.
Wij spreken van tevoren de kijkrichting, belichting en inspectiegebieden af voordat we onderdelen met kritische optische eisen produceren. Een lensvoorschrift of gekwantificeerde optische test vereist een eigen eis en een afzonderlijke productiebeoordeling.
Wij scheiden transparante vlakken van aangrenzende onderdelen en plaatsen identificatie buiten het zichtgebied. De overeengekomen afscherming en verpakking beschermen het goedgekeurde oppervlak tot aan de montagefase.
Wij behouden de gespecificeerde materiaalidentiteit bij de bestelling. Bij gecoate platen geeft de registratie ook aan welk vlak de coating draagt, zodat de ontvangstinspectie de juiste oriëntatie kan controleren.
Wij registreren de overeengekomen gatposities, uitsparingsafmetingen of gedraaide opzetvlakken ten opzichte van de tekeningsrevisie. Metingen geven de referentievlak en ondersteuningsconditie aan, zodat het resultaat in relatie kan worden gebracht tot de werkelijke montage.
Wij houden de optische inspectie gescheiden van de dimensionele resultaten. Elke vereiste gemonteerde proef, reinigingstest of optische meting heeft duidelijk omschreven acceptatievoorwaarden en een toegewezen verantwoordelijke voor de test.
Het behouden van een plaatvlak kan de keuze van beschikbare dikte beïnvloeden. Een volledig uitgespaarde behuizing daarentegen vereist voldoende materiaal voor de binnenholte en de buitenoppervlakken; wij bieden de ruwplaat aan die geschikt is voor deze bewerkingsroute.
Diepe smalle uitsparingen, verborgen schouders en kleine interne hoeken beïnvloeden de toegankelijkheid en de bewerkingstijd. Wij identificeren een lastige functie direct, zodat een alternatief ontwerp kan worden overwogen zonder het gehele onderdeel te wijzigen.
Een ruim cosmetisch gebied vereist een andere aanpak dan een verborgen afstandhouder. Het opnemen van de acceptatie binnen de kijkzone en de geregistreerde afmetingen bij de offerte zorgt ervoor dat oppervlaktebewerking en inspectie binnen dezelfde scope vallen.
Onderdelen met een gemeenschappelijke omtrek maar verschillende uitsparingen kunnen nuttige opspanfuncties delen. Wij stellen de offerte op per variant en identificeren de gemeenschappelijke referentievlakken, in plaats van elke revisie als hetzelfde onderdeel te behandelen.
Wij bestuderen het model samen met de tekening, waarbij we de behouden grondvlakken, bewerkte kenmerken en de omliggende hardware identificeren. Hierdoor wordt duidelijk wat zichtbaar moet blijven en wat moet passen.
Wij definiëren van tevoren welke afmetingen worden geregistreerd en welke visuele controles worden uitgevoerd, voordat het eerste onderdeel wordt vervaardigd. Indien het onderdeel in een frame wordt beoordeeld, gaat de overeengekomen montageopstelling samen met het monster.
Wij gebruiken de goedgekeurde materiaalsoort, vlakoriëntatie en tekeningsrevisie voor de volledige partij. Elke wijziging in een uitsparing, een coatinggrens of een aansluitinterface wordt opgelost voordat verdere bewerking plaatsvindt.
Wij scheiden de onderdelen voor verzending en houden de identificatie buiten de kijkzones. Bij herhalingsbestellingen blijven zowel de goedgekeurde oppervlaktecriteria als de dimensionele revisie van kracht.
Wij behandelen een beschadigd hardcoated oppervlak niet als een gewoon ongecoat oppervlak. Plaskolite raadt het polijsten van slijtvaste coatings af, omdat dit de coating verder kan beschadigen en het zicht kan vervormen. Voor een vervangend onderdeel dient u het betrokken kijkgebied te identificeren en de gespecificeerde coatingvereiste in stand te houden.
Wij hebben het exacte product en de officiële compatibiliteitsgoedkeuring voor de gekozen PC-materiaalsoort nodig. Plaskolite raadt schroefborgmiddelen af voor TUFFAK-platen, omdat deze barsten en craquelering kunnen veroorzaken; een praktijk die geldt voor metaal-op-metaal-assemblages is geen voldoende goedkeuring.
Nee. Wij zijn akkoord met het afdekken voor hantering en verzending, maar dit is geen beschermende laag voor buitengebruik. Plaskolite waarschuwt dat langdurige blootstelling aan zonlicht of hitte het verwijderen van de TUFFAK-beschermfolie bemoeilijkt; volg de verwijderingsinstructies van de geselecteerde materiaaltype.
Nee. Ze veroorzaken verschillende spanningen en vereisen verschillende definitie van het voorboorgat. Wij gebruiken de gespecificeerde schroef en gatontwerp. Volgens de TUFFAK-richtlijnen van Plaskolite worden schroefsnijdende schroeven boven schroefvormende schroeven aanbevolen om lagere resterende radiale en hoopspanning te verkrijgen, afhankelijk van de toepassing.
Nee. PC kan spanningscorrosie ontwikkelen door gecombineerde chemische blootstelling en mechanische spanning, zelfs als de droge montage perfect past. Voor het validatieplan hebben wij de belasting op de gemonteerde onderdelen, het reinigingsmiddel, de concentratie en de temperatuur nodig, in plaats van te vertrouwen op een onbelaste materiaalproefstuk.
Wij kunnen het vlakke grondplaatje beoordelen, maar de eindvorm na buigen vormt een afzonderlijke onderdeeltoestand. Buigen verandert de montagegeometrie en de geselecteerde coating kan de vormgeving beperken. Wij moeten de eindvorm, het buigproces en de verantwoordelijkheid definiëren voordat wij een offerte voor het gefreesde grondplaatje kunnen verstrekken.
Nee. Wij hebben de exacte kwaliteit en de toepasselijke dikteklassificatie nodig. Bijvoorbeeld: Ensingers US TECANAT-natuurlijke plaat vermeldt HB bij 1.47 mm, gebaseerd op gegevens van spuitgieten. Deze vermelding stelt geen V-0-classificatie vast voor een gefreesde behuizing of haar assemblage.
Deel uw onderdeeltekening, PC-materiaalspecificatie en gewenste aantallen. Wij beoordelen de kijkvlakken, montagekenmerken en acceptatievereisten.
Genoemde voorraadgegevens en richtlijnen voor plaatverwerking die zijn gebruikt voor de referenties op deze pagina.
